 EN

En inline flaskefyldningsmaskine fungerer ikke som en isoleret ø. Den er placeret mellem flaskehåndtering, produktforsyning, låghåndtering, inspektion og afladningsudstyr, så stabil ydelse afhænger af, hvordan hver overgivelse er designet. Fra et produktionslinjeingeniørperspektiv er det nyttige spørgsmål ikke blot, om fyldningsmaskinen kan nå en angivet hastighed. Det er, om flasker, væske, låg og kontrol ankommer i rigtig stand og forlader uden at skabe en ny flaskehals.
Denne forskel er afgørende for vandlignende væsker, viskøse produkter og en olieflydefyllede maskine ligesom. Deres procesdetaljer adskiller sig, men hver linje kræver forudsigelig afstand, stabil beholderplacering, kompatible fyldningsforhold og en nedstrømsbane, der kan modtage fyldte flasker. En praktisk integrationsplan betragter disse som sammenkoblede driftsbetingelser i stedet for som separate købespecifikationer.
Start med linjen som en sammenhængende strøm
En inline flaskefyldningsmaskine modtager typisk tomme flasker fra en tilførselskonvejor eller en flaskeudranger. Flaskerne ledes ind i en kontrolleret afstand og præsenteres for fyldedysen, hvorefter de frigives mod kapsling, etikettering, kodning, inspektion og emballage. En sømløs forbindelse opnås ved at justere mekanisk overførsel, produktlevering og styringsovergivelse ved hver overgivelse.
Kortlæg først flaskens rute og væskens rute. Flaskens bevægelse omfatter konvejorbredde, position af guidebjælker, overførselsplader, hals- eller kropssupport samt akkumuleringsplads. Produktleveringen omfatter forrådstanken, pumpen eller tyngdekraftforsyningen, sanitære rørledninger, hvor det kræves, ventiler samt retur- eller genkredselsesarrangementer. En ændring i enten ruten kan påvirke fyldnøjagtigheden, skumdannelsen eller tidsplanen for den næste station.
Det er også værd at kortlægge informationsruten. Sensorer kan signalere flaskepresens, lavt produkt niveau, mangel på kapsler, blokerede forhold eller en standset nedstrøms konvejor. Den inline flaskefyldningsmaskine kræver en aftalt reaktion på disse signaler: stop sikkert, hold flasker tilbage ved indførslen, ryd et afladningsområde eller genoptag sekvensen. Uden denne logik kan en lille afbrydelse efter fyldning blive til en kø af ikke lukkede beholdere.
Koordinér den opstrøms beliggende sektion, før der fokuseres på fyldningen
Flaskeforsyning og indførselskontrol
Opstrøms udstyr skal levere flasker i en stabil orientering og med jævn afstand. En udskrambler, lufttransportør, skyllestation eller simpel båndtransportør kan være involveret, afhængigt af emballagen og processen. Ved denne overdragelse skal flaskens diameter, højdeområde, bundstabilitet, halsgeometri og den tilladte justering af guidebanen bekræftes. En flaske, der ruller eller roterer ved indførslen, kan påvirke dysejusteringen, selv når fyldningssektionen i sig selv er korrekt justeret.
Transportbåndets taktkraft kan forstærke variationer fra det tidligere afsnit. Hvis flasker samles sammen, ankommer med uregelmæssige mellemrum eller støder på en dårligt justeret overførselsplade, kan fyldemaskinen registrere manglende flasker eller uregelmæssig opholdstid. Af den grund verificerer linjeingeniører normalt flaskestrømmen ved normale driftsbetingelser i stedet for kun at vurdere denne overgivelse, mens transportbåndet kører tomt.
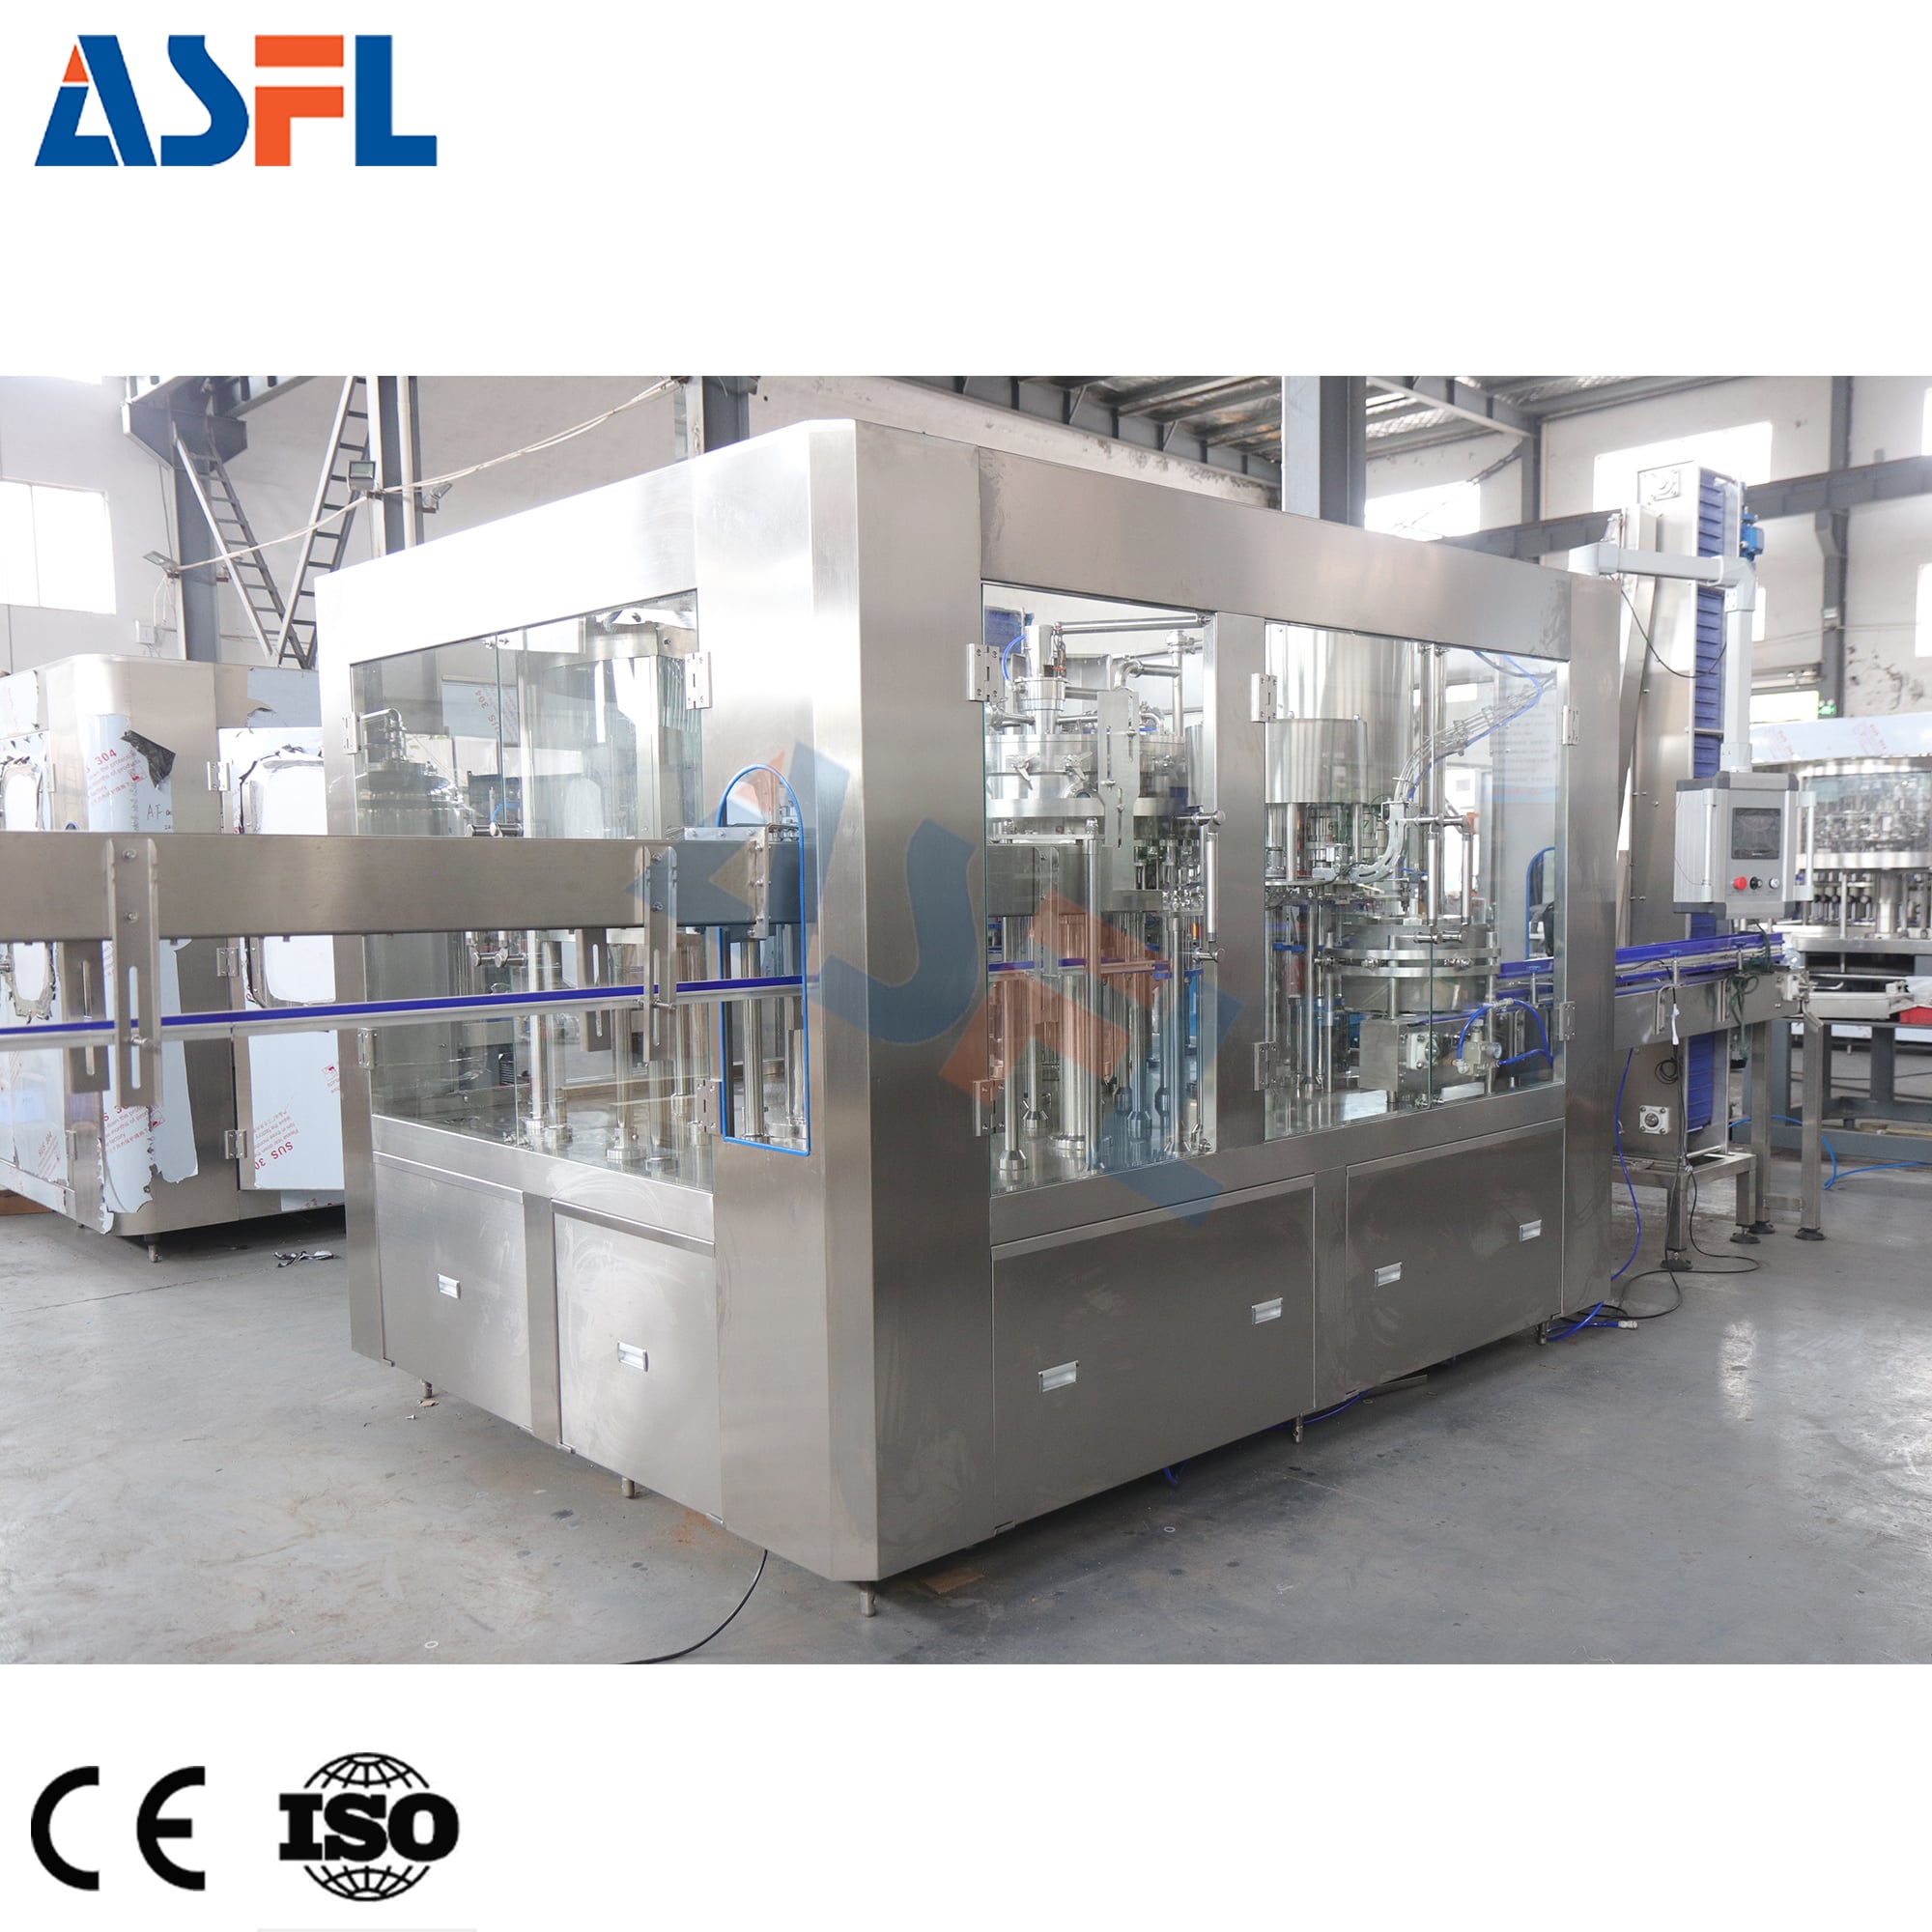
Produktforsyning som fyldningsovergivelse
Væskeforsyningen skal matche det valgte fyldningsprincip og produktets faktiske adfærd. Viskositet, indesluttet luft, temperatursvingninger og skumdannelsestendens kan ændre, hvordan et produkt når dyseåbningen. For en olieflydefyllede maskine , bør produktforsyningsarrangementet vurderes med den tilsigtede olie, flaske og fyldmængde i stedet for at bygge på en generisk væskeantagelse. Stabil forsyningspres eller -højde, passende rørledningslayout og en fornuftig igangsætningsproces hjælper fyldemaskinen med at gentage dens cyklus under reelle betingelser.
På dette tidspunkt bør et produktionshold anmode om en testplan. I stedet for at acceptere en generel ydelsesbeskrivelse skal flaskeprøverne, produktets tilstand, målfyldningsniveauet, start- og stopsekvensen samt observationspunkterne defineres. Testen kan vise, om den opstrøms liggende levering forbliver stabil, mens linjen accelererer, pauser og genoptager drift.
Gør overgangen fra fyldning til låsning bevidst
Efter fyldning inline flaskefyldningsmaskine rækker en flaske med åben hals videre til låsningsafsnittet. Denne korte overførsel er afgørende, da udspildning, flaskestabilitet eller produkt på flaskens hals kan påvirke låsens placering og drejningsmomentets konstans. Derfor bør fyldnings- og låsningsmaskinen gennemgås som én driftszone, selvom de leveres som separate moduler.
Tjek udkørselskonvektorens hastighed, overgangen til vejlederrækkens skinner og den tilgængelige plads før kappeapparatet. Hvis fyldningsmaskinen tømmer hurtigere end kappeapparatet kan modtage flasker, kan der opstå akkumulering i den mest følsomme del af produktionslinjen. Omvendt kan gentagne mangler på flasker ved kappeapparatet skyldes regulering af afstanden mellem flaskerne længere oppe i processen snarere end problemer med kapdistributionsenheden. Det er mere informativt at observere begge stationer samtidigt end at justere én af dem isoleret.
Kommunikationssignaler bør også defineres. En stopkommando fra en nedstrømsenhed kan kræve, at fyldningsmaskinen standser indførslen af nye flasker, inden der opstår en akkumulering af ukappede flasker. Ved kapmangel, forkastede flasker eller en blokeringsalarm skal der være en tydelig stop-og-genstart-procedure. Målet er en kontrolleret genoptagelse af driften, ikke blot en hurtig genstart.
Planlæg nedstrømskapaciteten og inspektionen ud fra den reelle ydelse.
Nedstrømsudstyr kan omfatte kapinspektion, etiketteringsmaskiner, dato-kodere, vægtekontrolenheder, lækkagedetektorer, kassepakning eller pallehåndtering. Hver enhed har sit eget hastighedsområde og sine egne bufferkrav. En inline flaskefyldningsmaskine forbinder sig problemfrit, når den samlede linje har en rimelig kapacitetsbalance, og ikke når én modul vælges udelukkende på grund af dens maksimale kapacitet.
Akumulerende transportbånd kan sikre nyttig adskillelse mellem stationer, men de løser ikke alle uoverensstemmelser. Linjen kræver stadig regler for, hvornår akkumulering er tilladt, hvor flaskepres skal undgås, og hvordan udstyret reagerer, når en inspektionsenhed afviser en beholder. En kort gennemgang af afvisningsveje og sensorplacering afslører ofte problemer, inden idriftsættelse.
For en olieflydefyllede maskine , nedstrøms renhed fortjener lige så stor opmærksomhed. Små dråber eller forurening af flaskehalsen kan føres videre til kappe-, etiketterings- og emballageprocesserne. Bekræft, hvor operatører vil inspicere flaskehalsens afslutning, hvordan overførselsflader rengøres, og om afladningslayoutet giver praktisk adgang til rutinemæssige kontrolmuligheder.
Brug styringssystemer og skiftindstillinger som fælles sprog
Mekanisk kompatibilitet er kun en del af en problemfri forbindelse. Den inline flaskefyldningsmaskine skal dele en fungerende styrelogik med de omkringliggende udstyrsenheder. Indfør fælles konventioner for signaler, der angiver klarhed til linjedrift, fejlsignaler, nødstop, hastighedsreference og tilladelser til genstart. Under installationen skal det dokumenteres, hvilken enhed styrer linjehastigheden, og hvilke enheder følger den.
Formatomstilling er en anden koordineret overdragelse. Flaskevejledere, dysehøjde, transportbåndsindstillinger, kappeenhedsdele, etiketmaskinens indstillinger og inspektionsopsætninger bør gennemgås samlet. En linje kan synes kompatibel med ét flaskeformat, men miste stabiliteten efter en formatomstilling, hvis kun fyldemaskinens opsætning opdateres. Ved at opdele formatomstillingen i målbare trin bliver risikoen synlig og nemmere at forbedre.
En igangkørselskontrolliste for problemfri drift
- Kør tomme flasker fra den opstrøms liggende kilde gennem fyldemaskinen og kappeenheden for at observere afstand, justering og overførselsadfærd.
- Verificer produkttilførslen med den tilsigtede væskestatus, herunder start-, stop- og genstartadfærd.
- Bekræft at inline flaskefyldningsmaskine reagerer forudsigeligt på nedstrøms stop-, lav-kapacitets- og kø-signal.
- Overvåg fyldte flasker ved kappeoverdragelsen for stabilitet, halsens renhed og tilstrækkelig afstand.
- Test nedstrøms akkumulering og afvisningshåndtering, inden du accepterer vedvarende produktionsoutput.
- Registrer indstillingerne og acceptbetingelserne for hver flaske- og produktkombination.
Vælg overdragelser, inden du tilføjer kapacitet.
En velkoordineret inline flaskefyldningsmaskine kan understøtte en mere jævn emballagestrøm, fordi dens opstrøms- og nedstrømsrelationer er specificeret, testet og dokumenteret. Den praktiske fremgangsmåde er at starte med flaske- og væskeforhold, derefter verificere overførsler, signaler, kappekoordination og nedstrømskapacitet som en sammenhængende sekvens.
Med andre ord er højere hastighed kun én del af beslutningen. En linje, der sikrer beholderkontrol, stabil produktlevering og ordnet genoptagelse efter afbrydelser, er normalt nemmere at betjene og validere. Brug repræsentative beholdere og produktforhold til at bekræfte hver overgivelse langs hele emballeringsruten, inden konfigurationen fastlægges.






 Seneste nyheder








