 EN

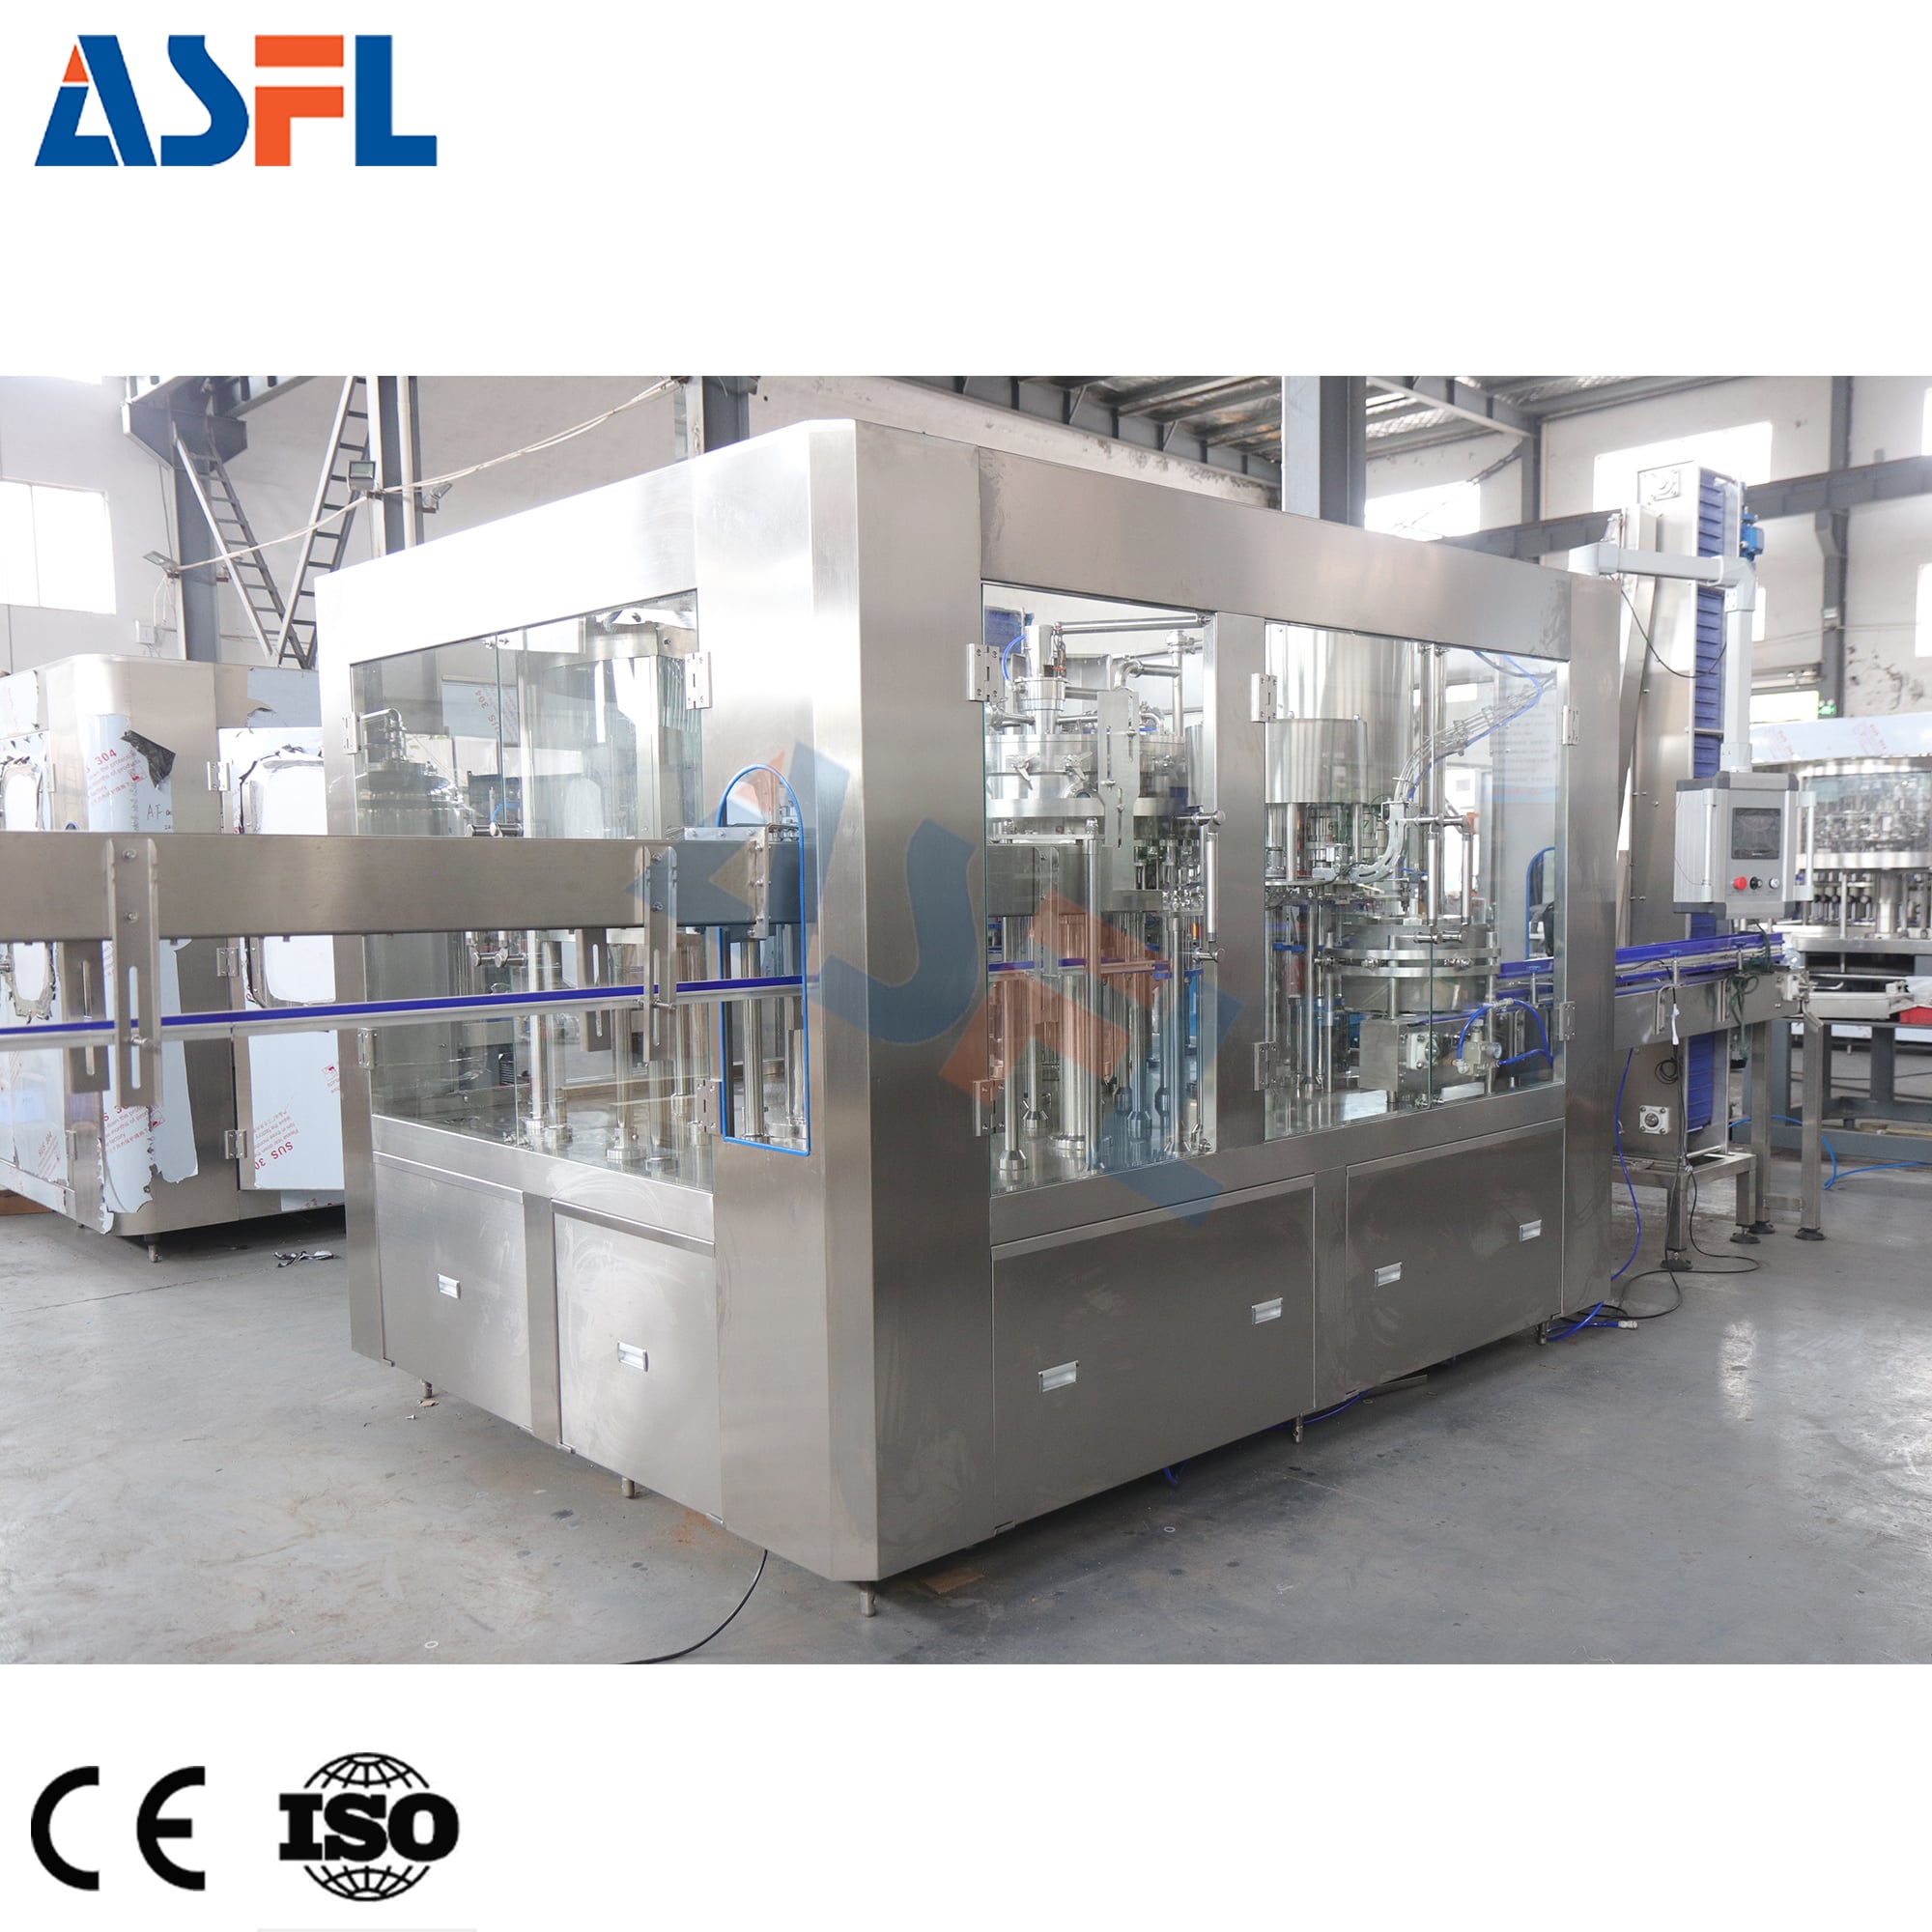
Sebuah mesin pengisi botol inline tidak beroperasi secara terisolasi. Mesin ini berada di antara peralatan penanganan botol, pasokan produk, penanganan tutup, inspeksi, dan pemindahan keluar, sehingga keluaran yang stabil bergantung pada desain setiap titik serah antar-peralatan. Dari sudut pandang rekayasa lini produksi, pertanyaan yang lebih bermanfaat bukan sekadar apakah mesin pengisi mampu mencapai kecepatan tertentu, melainkan apakah botol, cairan, tutup, dan sistem kendali tiba dalam kondisi yang tepat serta keluar tanpa menimbulkan hambatan baru.
Perbedaan tersebut penting untuk cairan mirip air, produk kental, dan mesin pengisian botol minyak serupa. Detail prosesnya berbeda, tetapi setiap lini memerlukan jarak antar-botol yang dapat diprediksi, posisi wadah yang stabil, kondisi pengisian yang kompatibel, serta jalur hilir yang mampu menerima botol yang telah terisi. Rencana integrasi yang praktis memandang faktor-faktor ini sebagai kondisi operasional yang saling terkait, bukan sebagai spesifikasi pembelian yang terpisah.
Mulai dengan jalur sebagai aliran terhubung
Sebuah mesin pengisi botol inline umumnya menerima botol kosong dari konveyor masuk atau alat pengurai botol. Botol diarahkan ke jarak antar botol yang terkendali, lalu disajikan ke nosel pengisian, kemudian dilepaskan menuju proses penutupan, pelabelan, pencetakan kode, pemeriksaan, dan pengepakan. Keterhubungan tanpa hambatan dicapai dengan menyelaraskan perpindahan mekanis, pengiriman produk, serta serah terima kendali di setiap titik serah.
Pertama-tama, petakan jalur botol dan jalur cairan. Perjalanan botol melibatkan lebar konveyor, posisi rel penuntun, pelat pemindah, penopang leher atau badan botol, serta ruang akumulasi. Pengiriman produk melibatkan tangki pasokan, pompa atau aliran gravitasi, pipa sanitasi bila diperlukan, katup, serta susunan pengembalian atau sirkulasi ulang. Perubahan pada salah satu jalur dapat memengaruhi ketepatan pengisian, perilaku busa, atau waktu kedatangan ke stasiun berikutnya.
Memetakan juga jalur informasi pun patut dilakukan. Sensor dapat memberi sinyal keberadaan botol, kadar produk rendah, kekurangan tutup, kondisi macet, atau berhentinya konveyor hilir. mesin pengisi botol inline memerlukan respons yang disepakati terhadap sinyal-sinyal tersebut: berhenti secara aman, menahan botol di area masuk, membersihkan area pengeluaran, atau melanjutkan proses secara berurutan. Tanpa logika tersebut, gangguan kecil setelah proses pengisian dapat berubah menjadi antrian wadah tanpa tutup.
Koordinasikan bagian hulu sebelum fokus pada proses pengisian
Pengendalian pasokan dan masuknya botol
Peralatan hulu harus mengantarkan botol dalam orientasi dan jarak antar-botol yang stabil. Peralatan seperti unscrambler, konveyor udara, stasiun pembilasan, atau sekadar konveyor sabuk bisa terlibat, tergantung jenis kemasan dan prosesnya. Pada titik serah ini, pastikan diameter botol, rentang tinggi botol, stabilitas dasar botol, geometri leher botol, serta pengaturan rel penuntun yang dapat diterima. Botol yang bergoyang atau berputar saat memasuki area masuk dapat memengaruhi keselarasan nosel, bahkan ketika bagian pengisian itu sendiri telah disetel dengan benar.
Ritme konveyor dapat memperbesar variasi dari bagian sebelumnya. Jika botol menumpuk bersama, tiba dengan jarak yang tidak konsisten, atau mengalami pelat transfer yang tidak sejajar dengan baik, pengisi mungkin mendeteksi botol yang hilang atau waktu tinggal yang tidak merata. Oleh karena itu, insinyur lini biasanya memverifikasi aliran botol dalam kondisi operasi normal, bukan hanya menilai serah terima ini ketika konveyor berjalan tanpa beban.
Pasokan produk sebagai serah terima pengisian
Pengiriman cairan harus sesuai dengan prinsip pengisian yang dipilih dan perilaku aktual produk. Viskositas, udara terperangkap, variasi suhu, serta kecenderungan berbusa dapat mengubah cara produk mencapai nosel. Untuk sebuah mesin pengisian botol minyak , susunan pasokan produk harus dievaluasi menggunakan minyak, botol, dan volume pengisian yang dimaksud—bukan mengandalkan asumsi cairan umum. Tekanan pasokan atau tinggi kolom cairan yang stabil, penataan jalur pipa yang tepat, serta prosedur awal yang masuk akal membantu pengisi mengulang siklusnya dalam kondisi nyata.
Pada tahap ini, tim produksi harus meminta rencana uji coba. Alih-alih menerima pernyataan kinerja umum, definisikan sampel botol, kondisi produk, tingkat pengisian target, urutan mulai-berhenti, dan titik pengamatan. Uji coba ini dapat menunjukkan apakah pasokan dari hulu tetap stabil selama lini berakselerasi, berhenti sejenak, dan dilanjutkan kembali.
Jadikan serah terima dari pengisian ke penutupan secara sengaja
Setelah pengisian, mesin pengisi botol inline menyerahkan botol dengan leher terbuka ke bagian penutupan. Transfer singkat ini sangat krusial karena tumpahan, ketidakstabilan botol, atau adanya produk di bagian leher dapat memengaruhi penempatan tutup dan konsistensi torsi. Oleh karena itu, pengisi dan penutup harus dievaluasi sebagai satu zona operasi, meskipun keduanya disuplai sebagai modul terpisah.
Periksa kecepatan konveyor keluar, transisi rel penuntun, dan jarak yang tersedia sebelum penguncap botol (capper). Jika pengisi botol (filler) mengeluarkan botol lebih cepat daripada kemampuan capper menerima botol, akumulasi botol dapat terjadi di area paling sensitif pada jalur produksi. Sebaliknya, jika capper secara berulang mengalami kekurangan pasokan botol (starvation), sumber masalah kemungkinan terletak pada pengendalian jarak antar botol (pitch control) di unit hulu, bukan pada pasokan tutup botol (cap delivery). Mengamati kedua stasiun tersebut secara bersamaan memberikan informasi yang lebih berguna dibanding menyesuaikan salah satunya secara terpisah.
Sinyal komunikasi juga harus didefinisikan dengan jelas. Perintah berhenti dari peralatan hilir (downstream stop) mungkin mengharuskan pengisi botol berhenti menerima botol baru sebelum botol tanpa tutup menumpuk. Kekurangan tutup botol, penolakan botol, atau sinyal macet harus memiliki urutan jelas untuk berhenti dan mulai ulang kembali. Tujuannya adalah pemulihan yang terkendali, bukan sekadar proses mulai ulang yang cepat.
Rencanakan kapasitas dan inspeksi hilir berdasarkan output aktual
Peralatan hilir dapat mencakup inspeksi tutup botol, pelabel, pencetak tanggal, pemeriksa berat (checkweigher), deteksi kebocoran, pengemasan ke dalam case, atau penanganan palet. Setiap perangkat memiliki rentang kecepatan dan kebutuhan buffer tersendiri. Suatu mesin pengisi botol inline terhubung dengan lancar ketika keseluruhan jalur memiliki keseimbangan kapasitas yang wajar, bukan ketika satu modul dipilih hanya berdasarkan laju puncaknya.
Konveyor akumulasi dapat memberikan pemisahan yang berguna antarstasiun, tetapi tidak menyelesaikan setiap ketidaksesuaian. Jalur tersebut tetap memerlukan aturan mengenai kapan akumulasi diperbolehkan, di mana tekanan botol harus dihindari, serta bagaimana peralatan akan merespons ketika perangkat inspeksi menolak suatu wadah. Tinjauan singkat terhadap jalur penolakan dan penempatan sensor sering kali mengungkapkan masalah sebelum commissioning.
Untuk sebuah mesin pengisian botol minyak , kebersihan di hilir juga layak mendapat perhatian yang setara. Tetesan kecil atau kontaminasi di leher botol dapat menyebar ke proses penyegelan tutup, pelabelan, dan pengemasan. Pastikan di mana operator akan memeriksa bagian akhir botol, bagaimana permukaan transfer dibersihkan, serta apakah tata letak saluran keluar menyediakan akses praktis untuk pemeriksaan rutin.
Gunakan kontrol dan pengaturan pergantian sebagai bahasa umum
Kompatibilitas mekanis hanyalah sebagian dari keterhubungan tanpa hambatan. mesin pengisi botol inline harus berbagi filosofi kontrol yang dapat dioperasikan bersama peralatan di sekitarnya. Tetapkan konvensi umum untuk sinyal siap jalur, sinyal kesalahan, pemberhentian darurat, referensi kecepatan, dan izin mulai ulang. Selama pemasangan, dokumentasikan perangkat mana yang mengatur kecepatan jalur dan perangkat mana yang mengikutinya.
Pergantian format merupakan serah terima terkoordinasi lainnya. Panduan botol, ketinggian nosel, pengaturan konveyor, komponen penutup botol, pengaturan pelabel, serta resep inspeksi harus ditinjau secara bersamaan. Suatu jalur mungkin tampak kompatibel untuk satu format botol, namun kehilangan stabilitas setelah pergantian format jika hanya resep pengisi yang diperbarui. Memecah proses pergantian format menjadi langkah-langkah terukur membuat risiko menjadi terlihat dan lebih mudah ditingkatkan.
Daftar periksa commissioning untuk operasi tanpa hambatan
- Jalankan botol kosong dari sumber hulu melalui pengisi dan penutup botol guna mengamati jarak antarbotol, penyelarasan, serta perilaku transfer.
- Verifikasi pasokan produk dengan kondisi cairan yang dimaksud, termasuk perilaku saat mulai, berhenti, dan mulai ulang.
- Konfirmasi bahwa mesin pengisi botol inline bereaksi secara terprediksi terhadap sinyal berhenti di hilir, kapasitas rendah, dan kemacetan.
- Amati botol-botol yang telah terisi di titik serah penutupan untuk memastikan stabilitas, kebersihan leher botol, serta jarak antarbotol yang memadai.
- Uji akumulasi dan penanganan penolakan di hilir sebelum menerima output produksi berkelanjutan.
- Catat pengaturan dan kondisi penerimaan untuk setiap kombinasi botol dan produk.
Pilih titik-titik serah sebelum menambah kapasitas
Terkoordinasi dengan baik mesin pengisi botol inline dapat mendukung aliran pengemasan yang lebih lancar karena hubungan antara bagian hulu dan hilirnya telah ditentukan, diuji, dan didokumentasikan. Jalur praktisnya adalah dimulai dari kondisi botol dan cairan, lalu memverifikasi perpindahan, sinyal, koordinasi penutupan, serta kapasitas di hilir sebagai satu rangkaian terhubung.
Dengan kata lain, kecepatan yang lebih tinggi hanyalah salah satu aspek dalam pengambilan keputusan. Suatu lini yang mampu mempertahankan kendali terhadap botol, pengiriman produk yang stabil, serta pemulihan yang teratur dari gangguan umumnya lebih mudah dioperasikan dan divalidasi. Sebelum menetapkan konfigurasi akhir, gunakan wadah dan kondisi produk yang representatif untuk memverifikasi setiap perpindahan (handoff) di sepanjang rute pengemasan secara utuh.






 Berita Terkini








