 EN

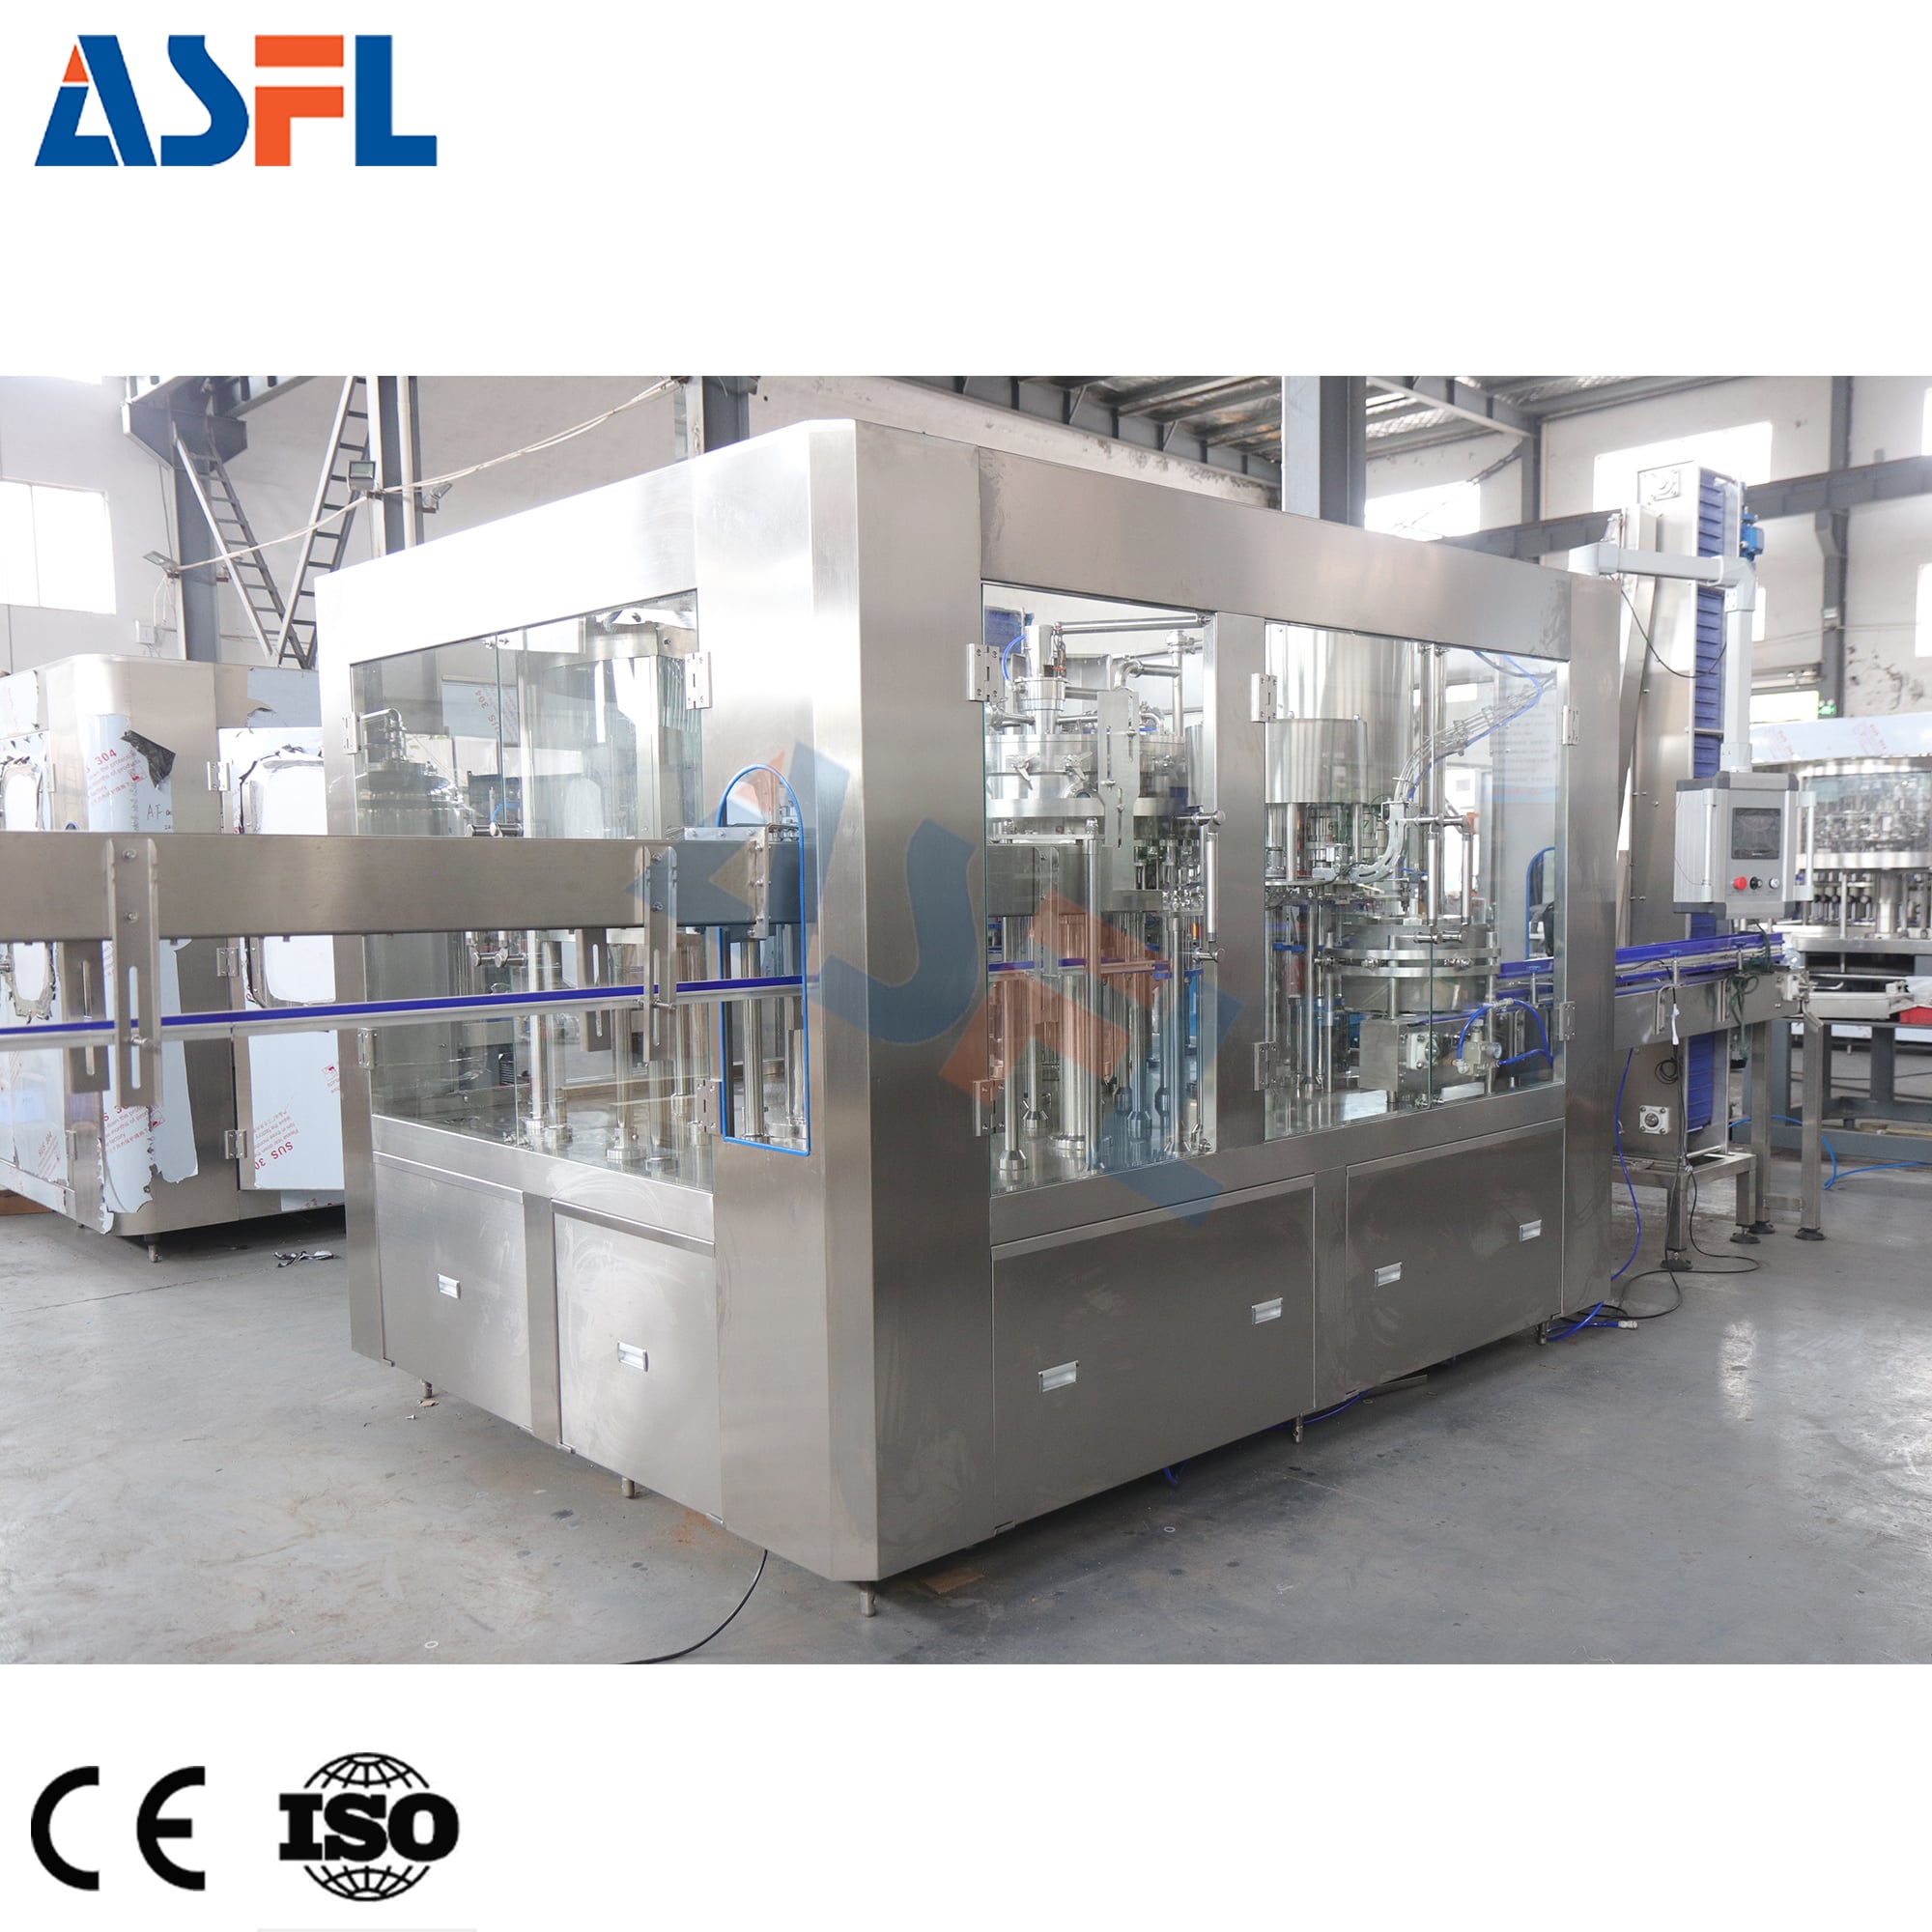
Светодиодный модуль inline bottle filling machine не работает как изолированный остров. Она располагается между оборудованием для обработки бутылок, подачи продукта, обработки крышек, контроля качества и выгрузки, поэтому стабильность выхода зависит от того, как спроектирован каждый переход между участками. С инженерной точки зрения проектирования производственной линии важным вопросом является не просто способность розливной машины достичь заявленной скорости, а то, поступают ли бутылки, жидкость, крышки и управляющие сигналы в надлежащем состоянии и покидают машину без создания нового узкого места.
Это различие имеет значение для жидкостей, похожих на воду, вязких продуктов и других машину для розлива масла по бутылкам аналогичных продуктов. Детали их технологических процессов различаются, однако каждая линия требует предсказуемого расстояния между контейнерами, стабильного позиционирования тары, совместимых условий розлива и последующего участка, способного принимать заполненные бутылки. Практичный план интеграции рассматривает эти параметры как взаимосвязанные рабочие условия, а не как отдельные технические требования при закупке.
Начните с линии как с непрерывного потока
Светодиодный модуль inline bottle filling machine обычно получает пустые бутылки от подающего конвейера или устройства для ориентации бутылок. Бутылки направляются в контролируемый шаг и подаются к наполнительным насадкам, после чего передаются на операции закупорки, этикетирования, кодирования, контроля и упаковки. Бесшовное соединение достигается за счёт согласования механической передачи, подачи продукта и передачи управления на каждом переходе.
Сначала составьте карту траектории движения бутылки и траектории движения жидкости. Перемещение бутылки включает ширину конвейера, положение направляющих реек, переходные пластины, опору за горлышко или корпус бутылки и пространство для накопления. Подача продукта включает резервуар-накопитель, насос или питание за счёт силы тяжести, санитарные трубопроводы (при необходимости), клапаны, а также системы возврата или рециркуляции. Любое изменение в одной из этих траекторий может повлиять на точность наполнения, поведение пены или синхронизацию следующей станции.
Также стоит составить карту информационного потока. Датчики могут сигнализировать о наличии бутылки, низком уровне продукта, нехватке крышек, засорении или остановке конвейера на последующей стадии. inline bottle filling machine требуется согласованный ответ на эти сигналы: безопасная пауза, удержание бутылок на входе, освобождение зоны выгрузки или возобновление цикла в заданной последовательности. Без этой логики небольшое прерывание после наполнения может привести к образованию очереди незакрытых контейнеров.
Сначала скоординируйте участок выше по потоку, прежде чем сосредотачиваться на наполнении
Подача бутылок и управление входом
Оборудование выше по потоку должно подавать бутылки в стабильной ориентации и с постоянным интервалом. В зависимости от упаковки и технологического процесса могут использоваться устройство для распутывания бутылок, пневмоконвейер, станция ополаскивания или простой ленточный конвейер. На этом этапе передачи уточните диаметр бутылки, диапазон её высоты, устойчивость дна, геометрию горлышка и допустимые настройки направляющих реек. Бутылка, которая качается или поворачивается на входе, может повлиять на точность позиционирования насадок, даже если сам участок наполнения отрегулирован корректно.
Ритм конвейера может усиливать вариации, возникающие на предыдущем участке. Если бутылки скапливаются группами, поступают с непостоянными промежутками или сталкиваются с плохо отцентрованной переходной пластиной, дозатор может зафиксировать отсутствие бутылок или неравномерное время выдержки. По этой причине инженеры линии обычно проверяют поток бутылок при нормальных рабочих условиях, а не оценивают этот переход только при пустом ходе конвейера.
Подача продукта как этап передачи на дозирование
Подача жидкости должна соответствовать выбранному принципу дозирования и реальному поведению продукта. Вязкость, наличие включённого воздуха, колебания температуры и склонность к пенообразованию могут изменить способ, которым продукт достигает насадки. Для машину для розлива масла по бутылкам конкретного случая конструкция подачи продукта должна оцениваться с использованием предполагаемого масла, бутылки и объёма дозирования, а не на основе общего предположения о жидком продукте. Стабильное давление подачи или гидростатический напор, правильная трассировка трубопроводов и обоснованная процедура пуска помогают дозатору воспроизводить свой цикл в реальных условиях.
На этом этапе производственной команде следует запросить план испытаний. Вместо того чтобы принимать общее заявление о производительности, необходимо чётко определить образцы бутылок, состояние продукта, целевой уровень наполнения, последовательность запуска и остановки, а также точки наблюдения. Испытание покажет, остаётся ли стабильным поставщик на предыдущем участке при ускорении, паузах и возобновлении работы линии.
Обеспечьте осознанную передачу от наполнителя к завинчивателю
После наполнения inline bottle filling machine передаёт бутылку с открытым горлышком в секцию завинчивания. Эта короткая передача имеет решающее значение, поскольку пролив продукта, неустойчивость бутылки или наличие продукта на горлышке могут повлиять на точность установки крышки и стабильность крутящего момента. Поэтому наполнитель и завинчиватель следует рассматривать как единый рабочий участок, даже если они поставляются в виде отдельных модулей.
Проверьте скорость выходного конвейера, переход направляющей рейки и доступное расстояние перед закручивателем. Если наполнитель выпускает бутылки быстрее, чем закручиватель может их принять, может возникнуть скопление в наиболее уязвимой зоне линии. Напротив, если закручиватель регулярно испытывает нехватку бутылок, причина может заключаться в управлении шагом на участке выше по потоку, а не в подаче крышек. Наблюдение за обеими станциями одновременно даёт больше информации, чем регулировка каждой из них по отдельности.
Сигналы взаимодействия также должны быть чётко определены. Остановка оборудования ниже по потоку может потребовать остановки наполнителя до того, как начнётся скопление незакрытых бутылок. При нехватке крышек, отбраковке бутылок или срабатывании сигнала зажима должна быть предусмотрена чёткая последовательность остановки и повторного запуска. Цель — контролируемое восстановление работы, а не просто быстрый перезапуск.
Планируйте пропускную способность и контроль ниже по потоку исходя из реальной производительности
Оборудование ниже по потоку может включать контроль крышек, этикетировщики, устройства нанесения даты, контрольные весы, детекторы утечек, оборудование для упаковки в короба или паллеты. Каждое устройство имеет собственный диапазон скоростей и требует определённого объёма буферной зоны. А inline bottle filling machine плавно соединяется, когда общая линия имеет разумный баланс пропускной способности, а не тогда, когда один модуль выбирается исключительно из-за его пиковой производительности.
Конвейеры с накоплением могут обеспечить полезное разделение между станциями, но они не решают все проблемы несоответствия. Для линии по-прежнему требуются правила, определяющие, когда допускается накопление, где необходимо избегать давления бутылок и как оборудование будет реагировать при отбраковке контейнера контрольным устройством. Краткий анализ путей отбраковки и размещения датчиков зачастую выявляет проблемы ещё до ввода в эксплуатацию.
Для машину для розлива масла по бутылкам , чистота на участке ниже по потоку заслуживает такого же внимания. Небольшие капли или загрязнение горлышка могут попасть в зоны закупорки, этикетирования и упаковки. Уточните, где операторы будут осматривать финишную обработку бутылок, как очищаются поверхности передачи и позволяет ли конфигурация выгрузки удобно проводить регулярные проверки.
Используйте системы управления и параметры переналадки в качестве общего языка
Механическая совместимость — лишь часть бесшовного соединения. inline bottle filling machine должен использовать совместимую рабочую философию управления с окружающим оборудованием. Установить общие соглашения по сигналам готовности линии, аварийным сигналам, аварийному останову, заданиям скорости и разрешениям на перезапуск. Во время монтажа зафиксировать, какое устройство задаёт скорость линии, а какие устройства её синхронизируют.
Переход на другую тару — это ещё один координированный процесс передачи управления. Необходимо совместно проверить направляющие для бутылок, высоту насадок, настройки конвейера, комплектующие закупорщика, настройки этикетировщика и рецепты контроля. Линия может казаться совместимой для одного формата бутылок, но потерять устойчивость после смены формата, если обновлён только рецепт наполнителя. Разбивка процесса смены формата на измеримые этапы делает риски наглядными и упрощает их устранение.
Чек-лист пусконаладочных работ для бесперебойной эксплуатации
- Пропустить пустые бутылки от вышестоящего источника через наполнитель и закупорщик, чтобы наблюдать интервалы между ними, выравнивание и поведение при передаче.
- Проверить подачу продукта в заданном состоянии жидкости, включая поведение при запуске, остановке и перезапуске.
- Подтвердите, что inline bottle filling machine реагирует предсказуемо на сигналы остановки, низкой ёмкости и затора в нижестоящих участках.
- Наблюдайте за заполненными бутылками при передаче на участок закупорки — проверяйте устойчивость, чистоту горлышка и достаточное расстояние между бутылками.
- Протестируйте накопление и обработку отбракованных изделий в нижестоящих участках до начала стабильного выпуска продукции.
- Зарегистрируйте настройки и условия приёма для каждой комбинации бутылки и продукта.
Выбирайте точки передачи до увеличения пропускной способности.
Хорошо согласованный inline bottle filling machine может обеспечить более плавный поток упаковки, поскольку его взаимосвязи с вышестоящими и нижестоящими участками определены, протестированы и задокументированы. Практический подход — начать с условий бутылок и жидкости, затем последовательно проверить передачи, сигналы, координацию закупорки и пропускную способность нижестоящих участков.
Другими словами, более высокая скорость — лишь один из аспектов принятия решения. Линия, обеспечивающая надёжный контроль за бутылками, стабильную подачу продукции и упорядоченное восстановление после перерывов, как правило, проще в эксплуатации и валидации. Перед окончательным выбором конфигурации используйте типичные контейнеры и условия продукта для проверки каждого перехода на всём маршруте упаковки.






 Горячие новости








