 EN

А нэг шугаман шил дүүрүүлэгч машина тэр тусгаарлан ажиллахгүй. Тэр шилдүүр хандлал, бүтээдэг шингэн хангамж, тавиур хандлал, шинжилгээ, гадаа шилдүүр хандлал төхөөрөмжүүдийн дунд байрладаг, түүнд тогтвортой гаралт нь хүртэлх бүх холболтын зохион бүтээлд хамаардаг. Үйлдвэрлэл шугамын инженерийн үзүүлэлтэд асуулт нь зүгтэй хурдыг түүнд хүртүүлж чадах уу гэдэг биш, харин шилдүүр, шингэн, тавиур, удирдлагын систем бүхнэй зөв нөхцөлд ирж, шинэ хүндрэл үүсгэхгүйн тулд гадаа гарах уу гэдэг.
Тэр ялгаа ус-төст шингэн, хүнд шингэн, ба н тосны бутлуур толгойлолтын гадаа төстэй. Түүнд холбогдох үйл явц дэлгэрэнгүй тайлбарын ялгаа байдаг, гачин хүртэл бүх шугамд тогтвортой зай, савны байршлын тогтвортой байдал, нийцмүүр дүүргэх нөхцөл, дүүргэсэн савуудыг хүлээн авах доод талын зам шаардлагатай. Хүчирхүүл зөвхөн худалдан авах техникийн шаардлагууд гэж үзэх биш, ажиллах нөхцөлүүдийн холбоо гэж үзэх нь практик интеграцийн төлөвлөгөөний үндэс юм.
Шугамыг холбогдсон урсгалын хувьд эхлүүл
А нэг шугаман шил дүүрүүлэгч машина ихэвчлэн хоосон савуудыг орж ирэх конвейер эсвэл савуудыг жагсааруулах төхөөрөмжөөс хүлээн авдаг. Савуудыг хяналттай алхамд зөвхөн дүүргэх сүүлчүүд рүү хүргэдэг, дараа нь тааруулж, шүүлж, кодлаж, шинжилж, саяхан баглахад хүргэдэг. Гармоник холболт нь механик шилжүүлэлт, бүтээгдэхүүний хүргэлт, хяналтын гаралт хүртэл бүх холболтын цэгт тааруулалтаас үүсдэг.
Эхлээд бөмбөг, усны замыг зурах. Бутлын хөдөлгөөн нь конвейерний өргөн, удирдамж-рэйлийн байрлал, шилжүүлэн суулгах тавилга, хоолой эсвэл биеийн дэмжлэг, хуримтлалын орон зайтай холбоотой. Бүтээгдэхүүний нийлүүлэлт нь хангамжийн сав, насос эсвэл жингийн хүчээр хангах, шаардлагатай тохиолдолд эрүүл ахуйн шугам, цом, буцах эсвэл дахин эргэлтийн зохицуулалтыг хамардаг. Аль нэг замын өөрчлөлт нь дүүргэх үнэн зөвт байдал, буурцын зан үйл, дараагийн зогсоолны цаг хугацааг нөлөөлж болно.
Мэдээллийн замыг зурах нь бас зүйтэй. Сэнсор нь бөмбөгийн байршил, бүтээгдэхүүний бага түвшин, хаалганы дутагдал, саатуулал, эсвэл уртын урсгалын дараах конвейер зогссон тухай мэдэгдэж болно. Үүнд нэг шугаман шил дүүрүүлэгч машина энэ дохионоос дуудлага авахдаа нэгдсэн хариу өгөх хэрэгтэй: аюулгүй зогсолт хийх, бөмбөгүүдийг идэх газарт нь байлгах, хаях газрыг цэвэрлэх, эсвэл дараалан үргэлжлүүлэх. Энэ логикгүй бол, дүүрсний дараа бага зэрэг зогсож, хаалттай савны цуврал болж болно.
Нэмэлтээр хандахын өмнө усны өмнөх хэсгийг зохицуулаарай
Цутгануудыг хангах, тэжээлийн хэрэгслийн хяналт
Өндөр үе шатны тоног төхөөрөмжүүд нь бөмбөгүүдийг тогтвортой чиглэл, хооронд нь хүргэх ёстой. Тоног төхөөрөмж, үйл явцаас хамаарч, сүлжээг нээгч, агаарын тээвэрлэгч, угаах станц, эсвэл энгийн тасгийн тээвэрлэгч хэрэглэж болно. Энэ гардуулах үед бөмбөгийн диаметр, өндөр, суурь тогтвортой байдал, хоолой геометрийн болон зөв чиглэлийн шидэлтийг баталгаажуулаарай. Хөдөлгөөнд эргэлттэй эсвэл эргэлттэй бөмбөг нь бүрмөсөн хэсэг нь зөв тохируулсан ч гэсэн шүүлтийн байрлалд нөлөөлж болно.
Конвейер нь өмнөх хэсэгт байсан хэлбэрийг нэмэгдүүлж болно. Хэрэв бөмбөг нэг дор хуримтлагдаж, хоорондоо зөрүүтэй, эсвэл шилжих тавилга муу байршсан бол, дүүргэгч нь хомс бөмбөг эсвэл тогтворгүй байх хугацааг харах болно. Ийм учраас үйлдвэрлэлийн машинч нар зөвхөн конвейер нь хоосон байхад л энэ урсгалыг үнэлэхээсээ илүү, жижигхэн усны урсгалыг хэвийн үйл ажиллагааны нөхцөлд шалгаж байдаг.
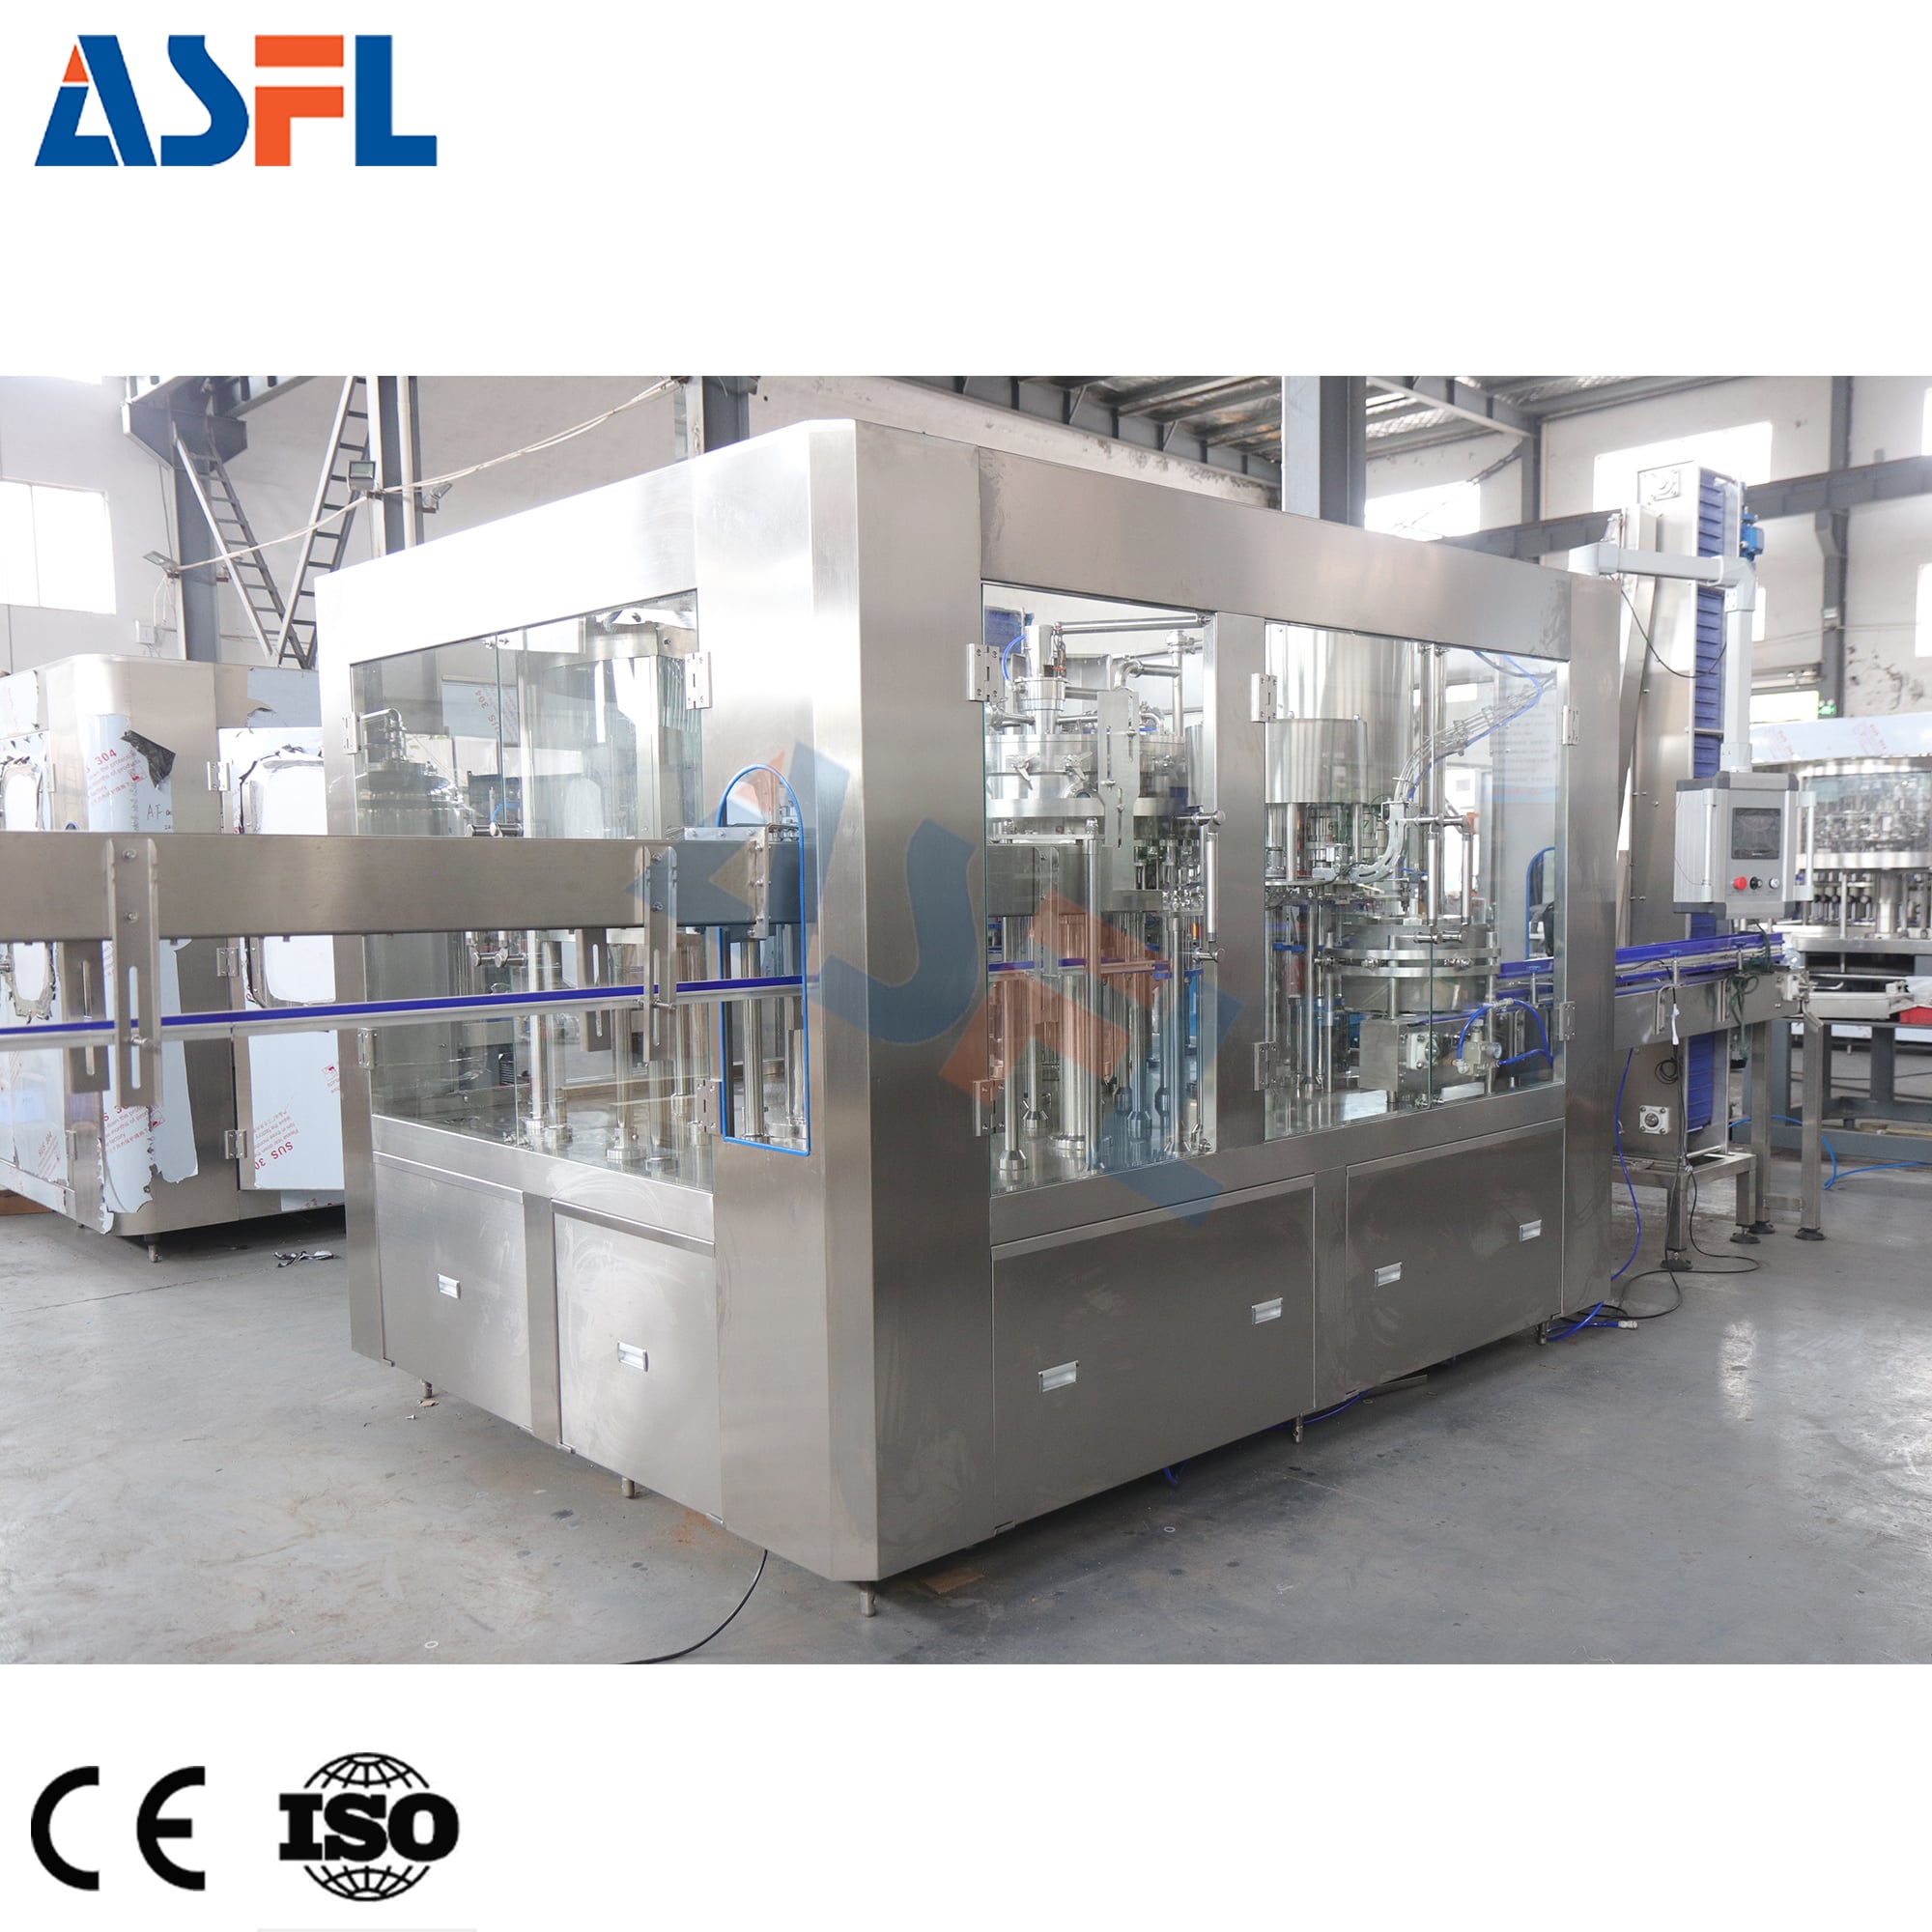
Бүтээн байгуулалтын бүтээгдэхүүний нийлүүлэлт
Шингэн дүүргэх үйлдлийн хүртээмүүр нь сонгосон дүүргэх зарчимд ба бүтээдсийн үнэнд харгалзах ёстой. Нягт, холилдсон агаар, температурын өөрчлөлт ба шүүртүүр үүсгэх чадвар нь бүтээдсийн хөндлөн орц руу хүртээмүүрнийг өөрчлөх болой. тосны бутлуур толгойлолтын гадаа дүүргэх төхөөрөмжийн хувьд шингэн дүүргэх системийн зохион бүтээлт нь ерөнхий шингэн таамаглалд тулгуурлан бүтээдсийн үнэнд харгалзах үйлдвэрлэлд ашиглагдах тос, сав, дүүргэх хэмжээнийг тооцож бүтээдсийн үнэнд харгалзах ёстой. Тогтвортой даралт эсвэл толгойн өндөр, тохиромжтой хоолойн замын зохион бүтээлт ба ухаалаг ажиллуулалт нь дүүргэх төхөөрөмжийн бодит нөхцөлд циклд тогтвортой ажиллахад тусалмуй.
Үүний дараа үйлдвэрлэлд хариуцлагад хүртээмүүрний туршилтын төлөвлөгөө хүсэх ёстой. Өргөн хүртээмүүрний үзүүлэлтийн таамаглалд тулгуурлан бүтээдсийн жишээ савууд, бүтээдсийн нөхцөл, зорилго дүүргэх түвшин, ажиллуулалт-зогсоолын дараалал ба ажиглалтын цэгүүдийг тодорхойлох ёстой. Туршилт нь шугам хурдасаж, зогсож, дахин ажиллаж байх үед дүүргэх системийн үүрд хүртээмүүрний тогтвортой байдлыг харуулмуй.
Дүүргэхээс хойш таглах хүртээмүүрнийг зориудаа хийх
Дүүргэхийн дараа нэг шугаман шил дүүрүүлэгч машина нээлттэй хоолойтой бөмбөгт хаалганы хэсэгт гар. Энэ богино хугацааны шилжилт нь чухал ач холбогдолтой, учир нь урсалт, бөмбөгийн тогтворгүй байдал эсвэл гар дээр байгаа бүтээгдэхүүн нь хаалганы байршуулал, шилжих хүчлийн тогтвортой байдлыг нөлөөлж болно. Тиймээс дүүргэгч болон хаалтыг тусдаа модуль болгон нийлүүлсэн ч нэг үйл ажиллагааны бүс болгон дахин авч үзэх ёстой.
Төгсгөлтийн тээврийн хурд, чиглэл-төмөр замын шилжилт, хаалганы өмнө байгаа зайг шалгана. Хэрэв дүүргэгч нь хаалганы бөмбөг хүлээн авах чадвараас илүү хурдан түлшэрдэг бол шугам шугамны хамгийн эмзэг хэсэгт хуримтлагдах магадлалтай. Харин хэрэв хаалганы хаалганых нь өлсгөлөн улам их байвал хаалганых нь хүргэхээс илүү, урсгалын өмнө хаалганыг хянах нь шалтгаан байж болно. Хоёр станцыг хамтдаа ажиглах нь аль нэг нь тусдаа тохируулахаас илүү мэдээлэлтэй байдаг.
Холбогдох доорх түвшний дуудлагын сигналуудыг мөн тодорхойлох ёстой. Доорх түвшний зогсолт нь хоосон савууд нурж цуглахын өмнө бөтлөгчийн шинэ савуудыг хүлээн авахыг зогсоож, түүнд хоосон савуудын тоо хязгаарлаж өгөх шаардлагатай. Бөтлөгүүд дутагдаж, хаягдаж, эсвэл түүнд галт сигнал ирвэл тодорхой зогсолт-дахин ажиллуулалтын дараалал бүхлэд хэрэгжүүлж үүрд хяналттай сэргээлт хангаж, зөвхөн хурдан дахин ажиллуулалт бүхлэд хангадаггүй.
Доорх түвшний чадал ба шинжилгээний ажлыг бодит гаралтанд тулгуурлан төлөвлөх
Доорх түвшний төхөөрөмжид бөтлөг шинжилгээ, шүүлтүүр, огноо тэмдэглэгч, жингийн шинжилгээ, урсгалын шинжилгээ, савандаа хийх, савандаа тавих, паллеттүүр оршиж болой. Хүртэлх төхөөрөмжид өөрсдийн хурдны хязгаар ба буфер шаардлага бүхлэд байдаг. Нэг нэг шугаман шил дүүрүүлэгч машина бүхлэд шугамын хүчирхүүл хүндрүүлт хүртэлх түвшний хооронд тааруулж, нэг модульд зөвхөн түүний хамгийн өндөр хурдыг үзүүрлэн сонгохгүй.
Нэмэгдүүлэлтийн тээвэрлэгч станцуудын хооронд ашигтай салгал олгож болно, гэхдээ тэд бүх зөрчлийг шийддэггүй. Энэ шугамд хэзээ хуримтлагдах, хаана бөмбөгийн даралтыг зайлсхийх, шалгалтын төхөөрөмж нь сав хаяхад тоног төхөөрөмж хэрхэн хариулах тухай дүрэм хэрэгтэй. Хөрсөг буцаах зам, мэдрэгч байршуулал нь товчхон авч үзвэл ашиглалтад орохоос өмнө асуудал илэрдэг.
Тухайн тосны бутлуур толгойлолтын гадаа , хойд урсгалын цэвэршүүлэгт мөн адил анхаарал хандуулах хэрэгтэй. Жижиг цутгал эсвэл хоолой нь хаалттай, тэмдэглэгээтэй, багтаамжтай болно. Ажилчид бөмбөгийн төгсгөлд хаана шалгах вэ, шилжүүлэн өгөх гадаргуудыг хэрхэн цэвэрлэх вэ, түгшүүрний байрлал нь дасгалжуулалт хийхэд ашиглах боломжтой эсэхийг баталгаажуулаарай.
Хяналтын элемент, шилжилтийн тохируулгаг нийтлэг хэл болгон ашиглах
Механик нийцүүлэлт нь хамааралгүй холболт бол зөвхөн нэг хэсэг юм. Үүнд нэг шугаман шил дүүрүүлэгч машина түүн дээрх төхөөрөмжүүдтэй хамтран ажиллахад тохиромжтой удирдлагын философи хуваалцаж, шугамд бэлэн сигналууд, гэмтлийн сигналууд, аварга зогсолт, хурдны заагчид, дахин ажиллуулах зөвшөөрөл гэх мэт нийтлэг дүрэмжүүдийг тогтоож. Суулгах үед шугамын хурдыг койн төхөөрөмж удирдаж, койн төхөөрөмжүүд түүнийг дагаж ажиллаж гэдгийг бүртгэж.
Формат солих нь мөн нэг зохистой дамжуулалт. Бүтээгдэхүүний зүүн хөдөлгүүрүүд, сорвогийн өндөр, конвейерийн тохиргоо, цапфын хэсгүүд, шүүлтүүдийн тохиргоо, шүүлтүүдийн рецептурүүдийг хамтран шалгаж. Шугам нь нэг бүтээгдэхүүний форматаар ховдойн хувьд хүйснүүдтэй хамтран ажиллахад тохиромжтой мэт санагдаж, гэтэл зөвхөн дүүрүүлэгчийн рецептурыг шинэчлэх үед форматаа солих үед түүний тогтвортой байдал алдагдаж болой. Формат солихыг хэмжигдэхүүн шатуудад хуваах нь рискийг ил төвшид гаргаж, сайжруулахыг хялбарчилж.
Гомтогүй ажиллахын тулд бүртгэлт шеклист
- Бүтээгдэхүүний дэд-үүрднүүдээс хоосон сорвогуудыг дүүрүүлэгч, цапфын төхөөрөмжүүд дээр дамжуулж, зай, төвшүүрлэл, дамжуулалтын йүрүүдийг ажиглаж.
- Бүтээгдэхүүний хангамжийг зориудын шингэн нөхцөлд шалгаж, түүнд эхлэл, зогсолт, дахин ажиллуулах йүрүүд орой.
- Дараах зүйлийг ху dry салхины эдлэлгүй болсон эсэхийг шалгана уу нэг шугаман шил дүүрүүлэгч машина доогуурхын зогсомтгүй, бага багтаамжит, хүртэлх түгшүүрт сигналд урьдчилан тодорхойлогдсон хариу үйлдэл үзүүлдэг.
- Тавиурт шилдүүр дүүрсэн шилдүүрүүдийн тогтвортой байдал, хүзүүний цэвэр байдал, хүртэлх зайг ажиглана.
- Бүтээгдэхүүний тогтвортой үйлдвэрлэлд оролт өгснөөс өмнө доогуурхын нуримтгүй бүрдүүлэлт ба хаягдмуйн хандлаж бүтээгдэхүүний шалгах ажилд сорилт хийнэ.
- Шилдүүр болон бүтээгдэхүүний комбинаци бүрийн тохируулалт ба хүлээн авах нөхцлүүдийг бүртгэнэ.
Хүч чадлыг нэмэхийн өмнө шилдүүрүүдийн харилцан үйлдлийг сонго.
Сааралдмуйн сайн координаци нэг шугаман шил дүүрүүлэгч машина урд-ба доогуурхын харилцан холбоо тодорхойлогдож, сорилт хийж, бүртгэн тэмдэглэж дуусгаж, илүү гладкийн бүрдүүлэлтийн урсгалд дэмжлэл үзүүлдэг. Хэрэглээний зам: шилдүүр болон шингэн нөхцлүүдийн дагуу эхлэн, дараа нь шилдүүрүүдийн шилжүүлэлт, сигнал, тавиурт шилдүүр дүүрсэн шилдүүрүүдийн координаци, доогуурхын хүч чадлыг холбоотой дарааллаар шалгана.
Өөрөөр хэлбэл, илүү өндөр хурд нь шийдвэрлэх асуудлын зөвхөн нэг хэсэг. Савын хяналтыг хадгалах, бүтээдүүний тогтвортой хүргэлтийг хангах, цаашдын сааталд орж бүтээдүүнийг дараа нь журамтлан сарниулж авахыг хангах шугам нь ерөнхийдөө ажиллуулах, шалгахад хялбар байдаг. Бүтэцтүүнийг окончлолохын өмнө, бүтээдүүний бүх хайрцагт хүртэлх бүх хүртүүлэлтүүдийг баталж авахын тулд төлөөлөх савууд болон бүтээдүүний нөхцөлдүүдийг ашиглана.






 Дуудлага








