 EN

Bir sıralı butiq dolma maşını izolyasiya olunmuş bir adada kimi fəaliyyət göstərmir. Şüşələrin idarə edilməsi, məhsulun təchizatı, qapaqların idarə edilməsi, yoxlama və çıxış avadanlıqları arasındadır; buna görə də sabit çıxış hər bir ötürmənin necə dizayn edilməsindən asılıdır. İstehsal xətti mühəndisliyi baxımından faydalı sual sadəcə doldurucunun göstərilən sürətə çata bilib-biləməməsi deyil. Şüşələrin, mayenin, qapaqların və idarəetmə sisteminin doğru vəziyyətdə gəlməsi və doldurulmuş şüşələrin yeni bir darboğaz yaratmadan çıxmasıdır.
Bu fərq suya bənzər mayelər, viskoz məhsullar və başqaları üçün əhəmiyyətlidir. yağ butu doldurma maşını oxşardır. Onların proses detalları fərqlənsə də, hər bir xətt proqnozlaşdırıla bilən aralıqlar, sabit konteyner mövqeyi, uyğun doldurma şəraiti və doldurulmuş şüşələri qəbul edə bilən aşağı axın yolu tələb edir. Praktik inteqrasiya planı bunları ayrı-ayrı alım spesifikasiyaları kimi deyil, bir-biri ilə əlaqəli iş şəraitləri kimi nəzərdə tutur.
Sətiri bağlı axın kimi başlayın
Bir sıralı butiq dolma maşını adətən boş şüşələri daxil edən konveyer və ya şüşələrin sıralanmasının pozulduğu qurğudan alır. Şüşələr nəzarət olunan addımda yön verilir, doldurma muncuqlarına təqdim olunur, sonra qapaqlama, etiketləmə, kodlama, yoxlama və paketləmə istiqamətində buraxılır. Sıxılmamış bağlantı hər bir ötürülmə nöqtəsində mexaniki ötürülmə, məhsul çatdırılması və idarəetmə ötürülməsinin uyğunlaşdırılmasından əldə olunur.
Həmçinin məlumat yolunu xəritəyə salmaq faydalıdır. Sensorlar şüşənin mövcudluğunu, məhsul səviyyəsinin aşağı olmasını, qapaqların çatışmamasını, tutulma şəraitini və ya aşağı axında konveyerin dayandığını bildirə bilər. Məlumat yolu, sensorların yerləşdirilməsi, siqnalların işlənməsi və idarəetmə sistemindəki cavab zamanı təsir göstərir.
Məlumat yolunu da xəritəyə salmaq dəyərlidir. Sensorlar şüşənin mövcudluğunu, məhsul səviyyəsinin aşağı olmasını, qapaqların çatışmamasını, tutulma şəraitini və ya aşağı axında konveyerin dayandığını bildirə bilər. sıralı butiq dolma maşını bu siqnallara razılaşdırılmış cavab tələb olunur: təhlükəsiz dayanmaq, doldurma hissəsinə daxil olan şüşələri saxlamaq, çıxış sahəsini boşaltmaq və ya ardıcıllığı bərpa etmək. Belə məntiq olmadan doldurmadan sonra baş verən kiçik fasilə qapalı olmayan konteynerlərin növbəsinə çevrilə bilər.
Doldurma prosesinə diqqət yetirməzdən əvvəl yuxarı axın bölməsini koordinasiya edin
Şüşə təchizatı və daxil olan şüşələrin idarə edilməsi
Yuxarı axın avadanlığı şüşələri sabit oriyentasiya və müəyyən intervalda təqdim etməlidir. Paket və prosesdən asılı olaraq bu prosesdə qarışıq şüşələrin düzülüşünü təmin edən qurğu, hava konveyeri, yuyucu stansiyası və ya sadə konveyer lentindən istifadə oluna bilər. Bu ötürmə nöqtəsində şüşənin diametri, hündürlük aralığı, oturma səthi sabitliyi, boynun forması və qəbul edilə bilən yön verən rayların ayarı təsdiqlənməlidir. Daxil olan şüşələrin giriş nöqtəsində titrəməsi və ya fırlanması, doldurma bölməsinin özü düzgün ayarlanmış olsa belə, püskürtdüyünçülərin uyğunlaşmasını təsir edə bilər.
Konveyer ritmi əvvəlki bölmədən gələn dəyişkənliyi gücləndirə bilər. Şüşələr qruplaşıbsa, bərabərsiz aralıqlarla gəlsə və ya yaxşı uyğunlaşdırılmamış ötürmə lövhəsi ilə qarşılaşarsa, doldurucu boş şüşələr və ya bərabərsiz dayanma müddətləri müşahidə edə bilər. Bu səbəbdən xətt mühəndisləri bu ötürməni yalnız konveyer boş işləyərkən deyil, normal iş şəraitində şüşə axınını yoxlamağa üstünlük verirlər.
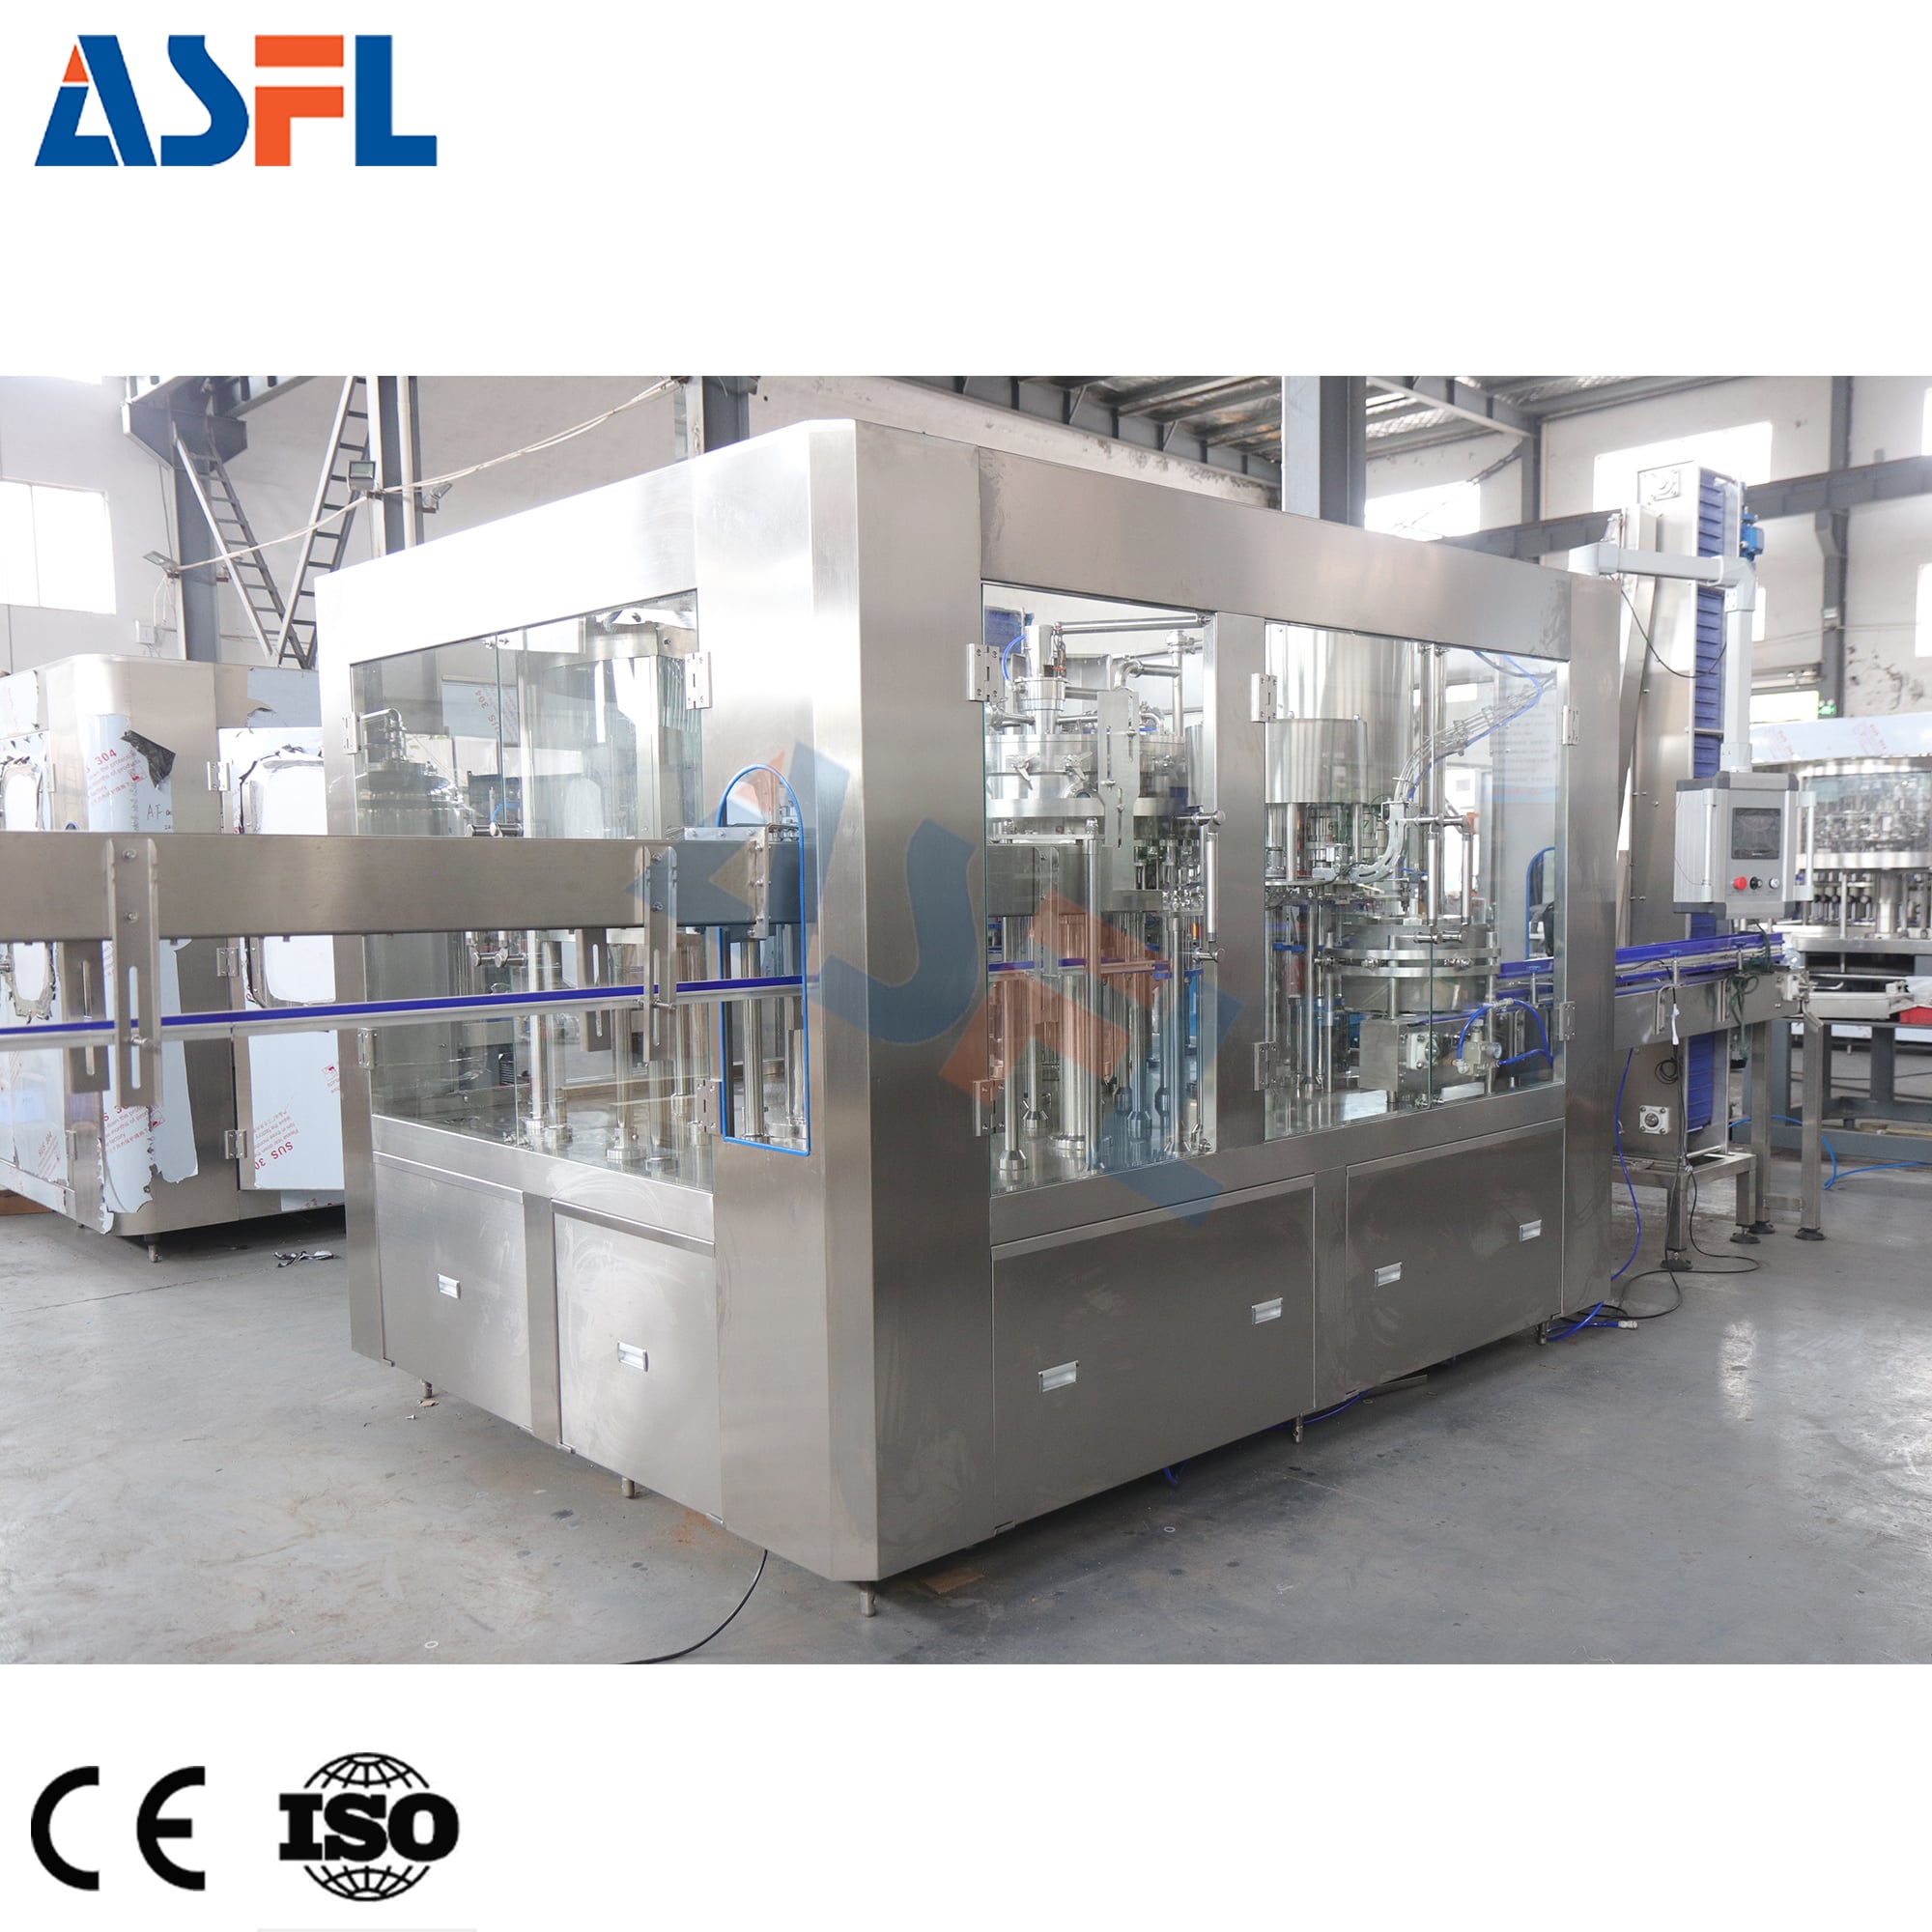
Doldurma ötürməsi kimi məhsul təchizatı
Maye verilməsi seçilmiş doldurma prinsipinə və məhsulun faktiki davranışına uyğun olmalıdır. Özlülüyü, qarışıq havanın miqdarı, temperatur dəyişikliyi və köpüklənmə meyli məhsulun nozula çatma şəklini dəyişə bilər. Bir yağ butu doldurma maşını , məhsul təchizatı düzəlişi, ümumi maye fərzinə əsaslanmaq əvəzinə, nəzərdə tutulan yağ, şüşə və doldurma həcmi ilə qiymətləndirilməlidir. Sabit təchizat təzyiqi və ya hidrostatik yüksəklik, uyğun boru trassası və məntiqli işə salma proseduru doldurucunun real şəraitdə dövrünü təkrarlamasına kömək edir.
Bu mərhələdə istehsalat komandası test planı tələb etməlidir. Geniş performans bəyanatını qəbul etmək əvəzinə, şüşə nümunələrini, məhsulun vəziyyətini, hədəf doldurma səviyyəsini, başlama və dayanma ardıcıllığını və müşahidə nöqtələrini müəyyən edin. Test, xətt sürətləndikdə, fasilə verdiyində və işə başladıqda yuxarı axın təchizatının sabit qalmasını göstərə bilər.
Doldurmadan qapaqlama prosesinə keçidi məqsədyönlü etmək
Sonra sıralı butiq dolma maşını açıq boğazlı şüşəni qapaqlama bölməsinə ötürür. Bu qısa ötürmə çox vacibdir, çünki sıçrama, şüşənin sabitsizliyi və ya boğazda məhsul qapağın yerləşdirilməsi və buraxma momentinin sabitliyini təsir edə bilər. Beləliklə, doldurucu və qapaqlayıcı ayrı modullar kimi təchiz olunsalar belə, bir iş zonası kimi qiymətləndirilməlidirlər.
Kapatıcıdan əvvəl çıxış konveyerinin sürətini, istiqamətləndirici rayların keçidini və mövcud aralığı yoxlayın. Doldurucu şüşələri kapatıcıya qəbul edə bilmədikdən daha sürətli buraxırsa, xəttin ən həssas sahəsində toplanma baş verə bilər. Əks halda, əgər kapatıcı dəfələrlə kapla təmin olunmursa, səbəb kap təchizatı deyil, yuxarı axında olan pilləli idarəetmə ola bilər. Hər iki stansiyaya birlikdə baxmaq, onlardan hər hansı birini təkbaşına tənzimləməkdən daha informativdir.
İletişim siqnalları da müəyyən edilməlidir. Aşağı axında dayanma, qapalı olmayan şüşələrin toplanmasından əvvəl doldurucunun yeni şüşələri qəbul etməsini dayandırmasını tələb edə bilər. Kap çatışmazlığı, rədd edilən şüşələr və ya qısmı bloklanma siqnalı üçün aydın dayanma və yenidən başlatma ardıcıllığı olmalıdır. Məqsəd nəzarət altındakı bərpa olmaq, sadəcə sürətli yenidən başlatma deyil.
Gerçək çıxışa əsaslanaraq aşağı axında tutum və yoxlama planlaşdırın
Aşağı axında avadanlıqlar kap yoxlaması, etiketləyicilər, tarix kodlayıcılar, çəki yoxlayıcılar, sızıntı aşkarlayıcılar, qutulama və ya paletləmə sistemlərini əhatə edə bilər. Hər bir cihazın öz sürət diapazonu və tampon tələbi var. Bir sıralı butiq dolma maşını ümumi xəttin məqsədəuyğun tutum balansı olması halında, yalnız zirvə sürəti üçün bir modul seçildiyi zaman deyil, hamısı pürüzsüz şəkildə qoşulur.
Yığılma konveyerləri stansiyalar arasındakı faydalı ayrılığı təmin edə bilər, lakin hər uyğunsuzluğu həll etmir. Xətt hələ də yığılmanın icazə verildiyi vaxtı, şüşə basıncının qarşısını almaq üçün hansı yerlərdə ehtiyac duyulduğunu və müayinə cihazı konteyneri rədd etdikdə avadanlığın necə reaksiya göstərəcəyini müəyyən edən qaydalara ehtiyac duyur. Rədd edilmə yollarının və sensorların yerləşdirilməsinin qısa nəzərdən keçirilməsi çox vaxt komissiya verilməzdən əvvəl problemləri aşkar edir.
Bir yağ butu doldurma maşını , aşağı axın sahəsində təmizlik də eyni diqqətə layiqdir. Kiçik damcılar və ya şüşə boynunda kontaminasiya kaplama, etiketləmə və paketləmə prosesinə keçə bilər. Operatorların şüşənin son hissəsini harada yoxlayacağını, ötürülmə səthlərinin necə təmizləndiyini və çıxış düzülüşünün rutin yoxlamalar üçün praktik giriş imkanı yaratdığını təsdiqləyin.
İdarəetmə sistemlərini və dəyişdirilmə parametrlərini ümumi dil kimi istifadə edin
Mexaniki uyğunluq pürüzsüz qoşulmanın yalnız bir hissəsidir. sıralı butiq dolma maşını işlənə bilən idarəetmə fəlsəfəsini ətrafdakı avadanlıqlarla paylaşmalıdır. Sətirə hazır siqnallar, arıza siqnalları, təcili dayandırma, sürət istinadları və yenidən başlatma icazələri üçün ümumi konvensiyalar qurulmalıdır. Quraşdırma zamanı sətir sürətini hansı cihazın idarə etdiyi və hansı cihazların onu izlədiyi qeyd edilməlidir.
Dəyişdirilmə başqa bir koordinasiyalı ötürülmədir. Şüşə qaynaqları, pülkü hündürlüyü, konveyer ayarları, qapaq qoyan hissələri, etiketləyici ayarları və yoxlama reseptləri birlikdə nəzərdən keçirilməlidir. Bir xətt yalnız doldurucunun resepti yeniləndikdə bir şüşə formatı üçün uyğun görünə bilər, lakin format dəyişikliyindən sonra sabitlik itirə bilər. Dəyişdirilməni ölçülməsi mümkün addımlara bölmək riski görünən və yaxşılaşdırılması asan edir.
Sorunsuz işləmə üçün qurulma yoxlama siyahısı
- Boş şüşələri yuxarı axında olan mənbədən doldurucu və qapaq qoyana keçirərək aralıqları, düzlənməni və ötürülmə davranışını müşahidə edin.
- Məhsul təchizatını başlama, dayanma və yenidən başlatma davranışını daxil olmaqla nəzərdə tutulan maye şəraitində doğrulayın.
- Təsdiqləyin ki, sıralı butiq dolma maşını aşağı axın istiqamətində dayanma, aşağı tutum və sıxışma siqnallarına proqnoz edilə bilən şəkildə reaksiya verir.
- Qapaqlama əlverişliliyində doldurulmuş şüşələri sabitlik, boynun təmizliyi və kifayət qədər məsafəni yoxlamaq üçün müşahidə edin.
- Davamlı istehsal çıxışını qəbul etməzdən əvvəl aşağı axın yığılmasını və rədd etmənin idarə edilməsini sınaqdan keçirin.
- Hər bir şüşə və məhsul birləşməsi üçün parametrləri və qəbul şərtlərini qeyd edin.
Güc artırılmazdan əvvəl əlverişlilikləri seçin
Yaxşı koordinasiyalı sıralı butiq dolma maşını yuxarı və aşağı axın əlaqələrinin müəyyənləşdirilməsi, sınaqdan keçirilməsi və sənədləşdirilməsi sayəsində daha hamar paketləmə axınına dəstək ola bilər. Praktiki yol — şüşə və maye şəraitindən başlayaraq, sonra ötürülmələri, siqnalları, qapaqlamanın koordinasiyasını və aşağı axın tutumunu bağlı ardıcıllıq kimi doğrulamaqdır.
Başqa sözlə desək, daha yüksək sürət yalnız qərarın bir hissəsidir. Şüşələrin idarə olunmasını, sabit məhsul çatdırılmasını və pozğunluqlardan nizamlı bərpa olunmasını təmin edən xətt adətən daha asan idarə olunur və təsdiqlənir. Konfiqurasiyanı yekunlaşdırmazdan əvvəl tam paketləmə marşrutu üzrə hər bir ötürülməni təsdiqləmək üçün nümayəndə qablar və məhsul şəraitlərindən istifadə edin.






 Son xəbərlər








