 EN

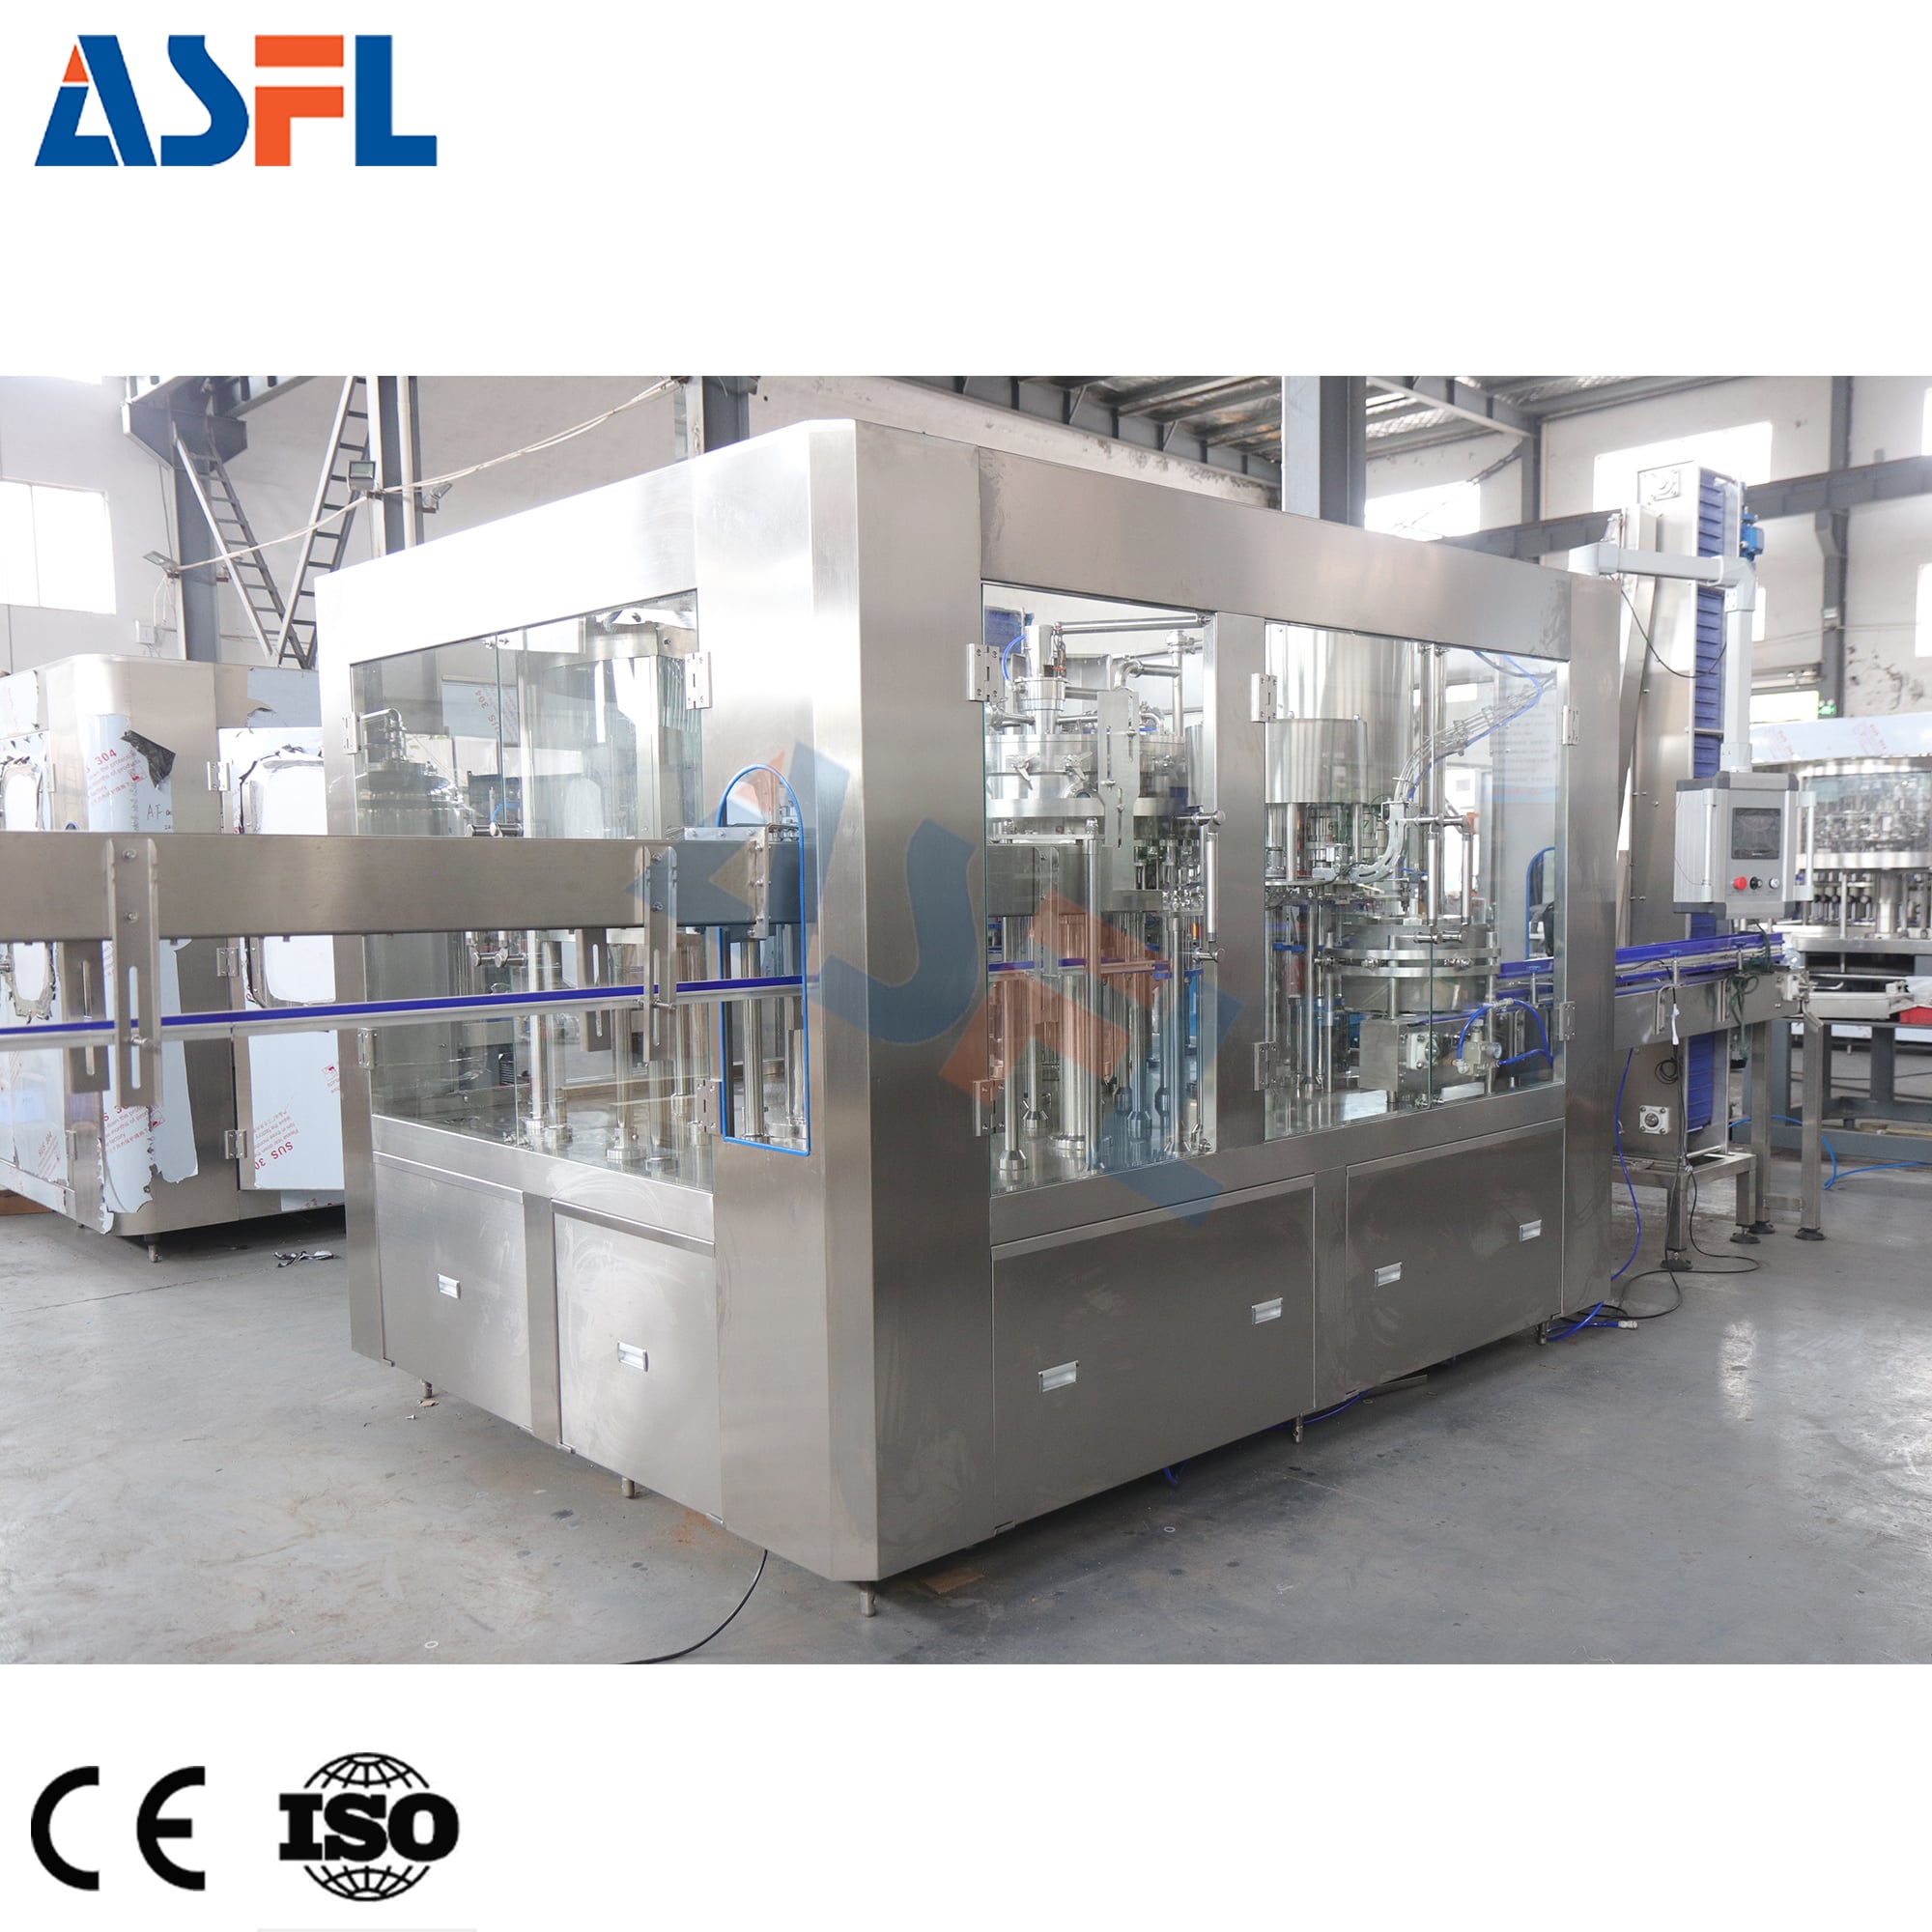
Isang inline na machine para sa pagpupuno ng bote hindi gumagana bilang hiwalay na isla. Nakatayo ito sa pagitan ng kagamitan sa paghawak ng bote, suplay ng produkto, kagamitan sa paghawak ng takip, inspeksyon, at kagamitan sa paglabas, kaya ang matatag na output ay nakasalalay sa paraan kung paano idinisenyo ang bawat handoff. Mula sa pananaw ng inhinyerong pang-produksyon, ang kapaki-pakinabang na tanong ay hindi lamang kung ang makina sa pagpuno ay kayang abotin ang isinasaad na bilis. Ang tanong ay kung ang mga bote, likido, takip, at kontrol ay dumadaong sa tamang kondisyon at lumalabas nang walang paglikha ng bagong bottleneck.
Ang pagkakaiba ng mga ito ay mahalaga para sa mga likido na katulad ng tubig, mga produktong makapal, at isang makina ng pagpupuno ng bote ng langis magkakatulad. Ang mga detalye ng proseso nila ay iba, ngunit ang bawat linya ay nangangailangan ng maasahan na distansya, matatag na posisyon ng lalagyan, naaangkop na kondisyon sa pagpuno, at daanan patungo sa susunod na yugto na kayang tanggapin ang mga punong bote. Ang isang praktikal na plano sa pagsasama-sama ay tingnan ang mga ito bilang magkakaugnay na kondisyon sa operasyon imbes na bilang hiwalay na mga kriteria sa pagbili.
Simulan ang linya bilang isang nakakonektang daloy
Isang inline na machine para sa pagpupuno ng bote karaniwang tumatanggap ng mga walang laman na bote mula sa isang conveyor ng pagsisimula o sa isang unscrambler ng bote. Ang mga bote ay dinadala papasok sa isang kontroladong distansya, inihahanda sa harap ng mga nozzle ng pagpupuno, at pagkatapos ay ipinapalabas patungo sa pagkapsula, paglalagay ng label, pagkodigo, inspeksyon, at pagpapakete. Ang perpektong koneksyon ay nagmumula sa pag-aayos ng mekanikal na paglipat, paghahatid ng produkto, at pagpapasa ng kontrol sa bawat transisyon.
Una, i-map ang landas ng bote at ang landas ng likido. Ang paggalaw ng bote ay kasama ang lapad ng conveyor, posisyon ng gabay na riles, mga plato ng paglipat, suporta sa leeg o katawan ng bote, at espasyo para sa akumulasyon. Ang paghahatid ng produkto naman ay kasama ang tangke ng suplay, bomba o pagpapakain sa pamamagitan ng grabidad, sanitary na tubo kung kinakailangan, mga valve, at mga kaayusan para sa pagbabalik o recirculation. Ang anumang pagbabago sa alinman sa dalawang landas ay maaaring makaapekto sa katumpakan ng pagpupuno, sa ugali ng puti (foam), o sa oras ng susunod na estasyon.
Kapaki-pakinabang din na i-map ang landas ng impormasyon. Ang mga sensor ay maaaring magbigay ng signal para sa pagkakaroon ng bote, mababang antas ng produkto, kakulangan ng kap, kondisyon ng pagkakablock, o isang humihinto na downstream conveyor. Ang inline na machine para sa pagpupuno ng bote kailangan ng isang pinagkasunduang tugon sa mga signal na iyon: tumigil nang ligtas, itigil ang mga bote sa pagsisimula ng pagpapasok, linisin ang lugar ng paglabas, o ipagpatuloy ang pagkakasunod-sunod. Kung wala ang lohikang iyon, ang isang maliit na pagkakatigil matapos ang pagpuno ay maaaring maging isang pila ng mga hindi nakakapalit na lalagyan.
I-coordinate ang seksyon sa itaas bago pansinin ang pagpuno
Pagkakaroon ng suplay ng bote at kontrol sa pagsisimula ng pagpasok
Ang kagamitan sa itaas ay dapat maghatid ng mga bote sa isang matatag na posisyon at regular na agwat. Maaaring kasali ang isang unscrambler, air conveyor, rinse station, o simpleng belt conveyor, depende sa pakete at proseso. Sa transaksyon na ito, kumpirmahin ang diameter ng bote, saklaw ng taas, katatagan ng base, hugis ng leeg, at ang payagan na setting ng gabay na riles. Ang isang bote na umuugong o umiikot sa pagsisimula ng pagpasok ay maaaring makaapekto sa pag-align ng nozzle kahit na ang mismong seksyon ng pagpuno ay tama ang adjustment.
Ang ritmo ng conveyor ay maaaring palakasin ang pagkakaiba mula sa naunang bahagi. Kung ang mga bote ay kumakalat nang magkasama, dumating na may hindi pare-parehong puwang, o nakakaranas ng hindi maayos na aligned na transfer plate, maaaring makita ng filler ang nawawalang mga bote o hindi pantay na dwell time. Dahil dito, ang mga inhinyero ng linya ay karaniwang sinusuri ang daloy ng mga bote sa normal na kondisyon ng operasyon imbes na hukumin lamang ang handoff na ito habang ang conveyor ay walang laman.
Ang suplay ng produkto bilang isang filling handoff
Ang pagpapadala ng likido ay dapat sumunod sa napiling prinsipyo ng pagpupuno at sa aktwal na pag-uugali ng produkto. Ang viscosity, nakapaloob na hangin, pagbabago ng temperatura, at posibilidad ng pagbubuo ng apog ay maaaring baguhin kung paano mararating ng produkto ang nozzle. Para sa isang makina ng pagpupuno ng bote ng langis , ang pag-aayos ng suplay ng produkto ay dapat suriin gamit ang ninanais na langis, bote, at dami ng puno imbes na umaasa sa pangkalahatang pagpapalagay tungkol sa likido. Ang matatag na presyon ng suplay o head, ang angkop na ruta ng tubo, at isang makatuwirang prosedura sa pagsisimula ay tumutulong sa filler na ulitin ang kanyang siklo sa ilalim ng tunay na kondisyon.
Sa puntong ito, dapat humiling ang isang production team ng isang plano sa pagsusulit. Sa halip na tanggapin ang isang pangkalahatang pahayag tungkol sa pagganap, kailangan nating tukuyin ang mga sample ng bote, kalagayan ng produkto, target na antas ng puno, pagkakasunod-sunod ng pagsisimula at paghinto, at mga punto ng obserbasyon. Ang pagsusulit ay maaaring ipakita kung ang supply mula sa upstream ay nananatiling matatag habang ang linya ay pumapabilis, tumitigil, at muling nagpapatakbo.
Gawin ang pagpapasa mula sa pagpupuno hanggang sa pagkapsula nang may layunin
Pagkatapos ng pagpupuno, ang inline na machine para sa pagpupuno ng bote nagpapasa ng isang bote na bukas ang bibig sa seksyon ng pagkapsula. Ang maikling pagpapasa na ito ay napakahalaga dahil ang pagbubuhos, kawalan ng katatagan ng bote, o ang produkto sa bibig ng bote ay maaaring makaapekto sa tamang pagkakalagay ng kap at sa pagkakapareho ng torque. Kaya’t ang filler at capper ay dapat suriin bilang iisang operating zone, kahit na iba-ibang module ang kanilang suplay.
Suriin ang bilis ng conveyor na lumalabas, ang transisyon ng gabay-na-rail, at ang magagamit na espasyo bago ang capper. Kung mas mabilis ang paglabas ng mga bote mula sa filler kaysa sa kakayahang tanggapin ng capper, maaaring mag-akumula ang mga bote sa pinakadelikadong bahagi ng linya. Sa kabaligtaran, kung paulit-ulit na walang sapat na suplay ng bote ang capper, maaaring nanggaling sa kontrol ng pitch sa upstream ang problema, hindi sa pagpapadala ng mga takip. Mas makabuluhan ang pagsusuri sa parehong estasyon nang sabay-sabay kaysa sa pag-aadjust sa isa lamang nang hiwa-hiwalay.
Dapat din tukuyin ang mga signal para sa komunikasyon. Ang isang stop sa downstream ay maaaring mangailangan na itigil ng filler ang pagtanggap ng bagong bote bago pa man dumami ang mga bote na walang takip. Dapat may malinaw na sequence ng stop-at-restart para sa shortage ng takip, mga tinanggap na bote, o isang signal ng jam. Ang layunin ay ang kontroladong pagbangon, hindi lamang ang mabilis na pagre-restart.
Magplano ng kapasidad at inspeksyon sa downstream batay sa tunay na output
Ang mga kagamitan sa downstream ay maaaring kasali ang inspeksyon ng takip, mga labeler, mga date coder, mga checkweigher, detektor ng leakage, case packing, o paghawak sa pallet. Bawat device ay may sariling saklaw ng bilis at kinakailangang buffer. inline na machine para sa pagpupuno ng bote nakakakonekta nang maayos kapag ang kabuuang linya ay may balanseng kakayahan, hindi kapag isang module lamang ang pinili dahil sa kanyang pinakamataas na bilis.
Ang mga conveyor na may kakayahang mag-imbak ay maaaring magbigay ng kapaki-pakinabang na paghihiwalay sa pagitan ng mga istasyon, ngunit hindi ito nakakaresolba sa bawat hindi pagkakatugma. Kailangan pa rin ng linya ng mga patakaran kung kailan pinapayagan ang pag-imbak, kung saan dapat iwasan ang presyon ng bote, at kung paano reaksyon ang kagamitan kapag tinanggihan ng isang device na pang-inspeksyon ang isang lalagyan. Ang maikling pagsusuri sa mga daanan ng mga tinanggihan at sa pagkakalagay ng mga sensor ay madalas na nagpapakita ng mga isyu bago ang pormal na pagpapagana.
Para sa isang makina ng pagpupuno ng bote ng langis , ang kalinisan sa downstream ay karapat-dapat din ng pantay na pansin. Ang maliit na mga patak o kontaminasyon sa leeg ng bote ay maaaring dumaloy papasok sa pagkapsula, pag-label, at pagpapakete. Kumpirmahin kung saan ang mga operator ay mag-iinspeksyon sa tapat na bahagi ng bote, kung paano nililinis ang mga ibabaw ng paglipat, at kung ang layout ng paglabas ay nagbibigay ng praktikal na access para sa mga regular na pagsusuri.
Gamitin ang mga kontrol at mga setting ng pagbabago bilang karaniwang wika
Ang mekanikal na katugmang ay bahagi lamang ng maayos na koneksyon. Ang inline na machine para sa pagpupuno ng bote kailangang magbahagi ng isang gumagana na kontrol na pilosopiya kasama ang mga katabing kagamitan. Itakda ang karaniwang mga kumbensyon para sa mga signal na handa na sa linya, mga signal ng error, emergency stops, mga sanggunian ng bilis, at mga pahintulot para muling simulan. Sa panahon ng pag-install, idokumento kung aling device ang nangunguna sa bilis ng linya at kung alin ang sumusunod dito.
Ang pagbabago ng format ay isa pang pinagsamang pagpapasa. Ang mga gabay sa bote, taas ng nozzle, mga setting ng conveyor, mga bahagi ng capper, mga setting ng labeler, at mga recipe ng inspeksyon ay dapat suriin nang sabay-sabay. Maaaring mukhang compatible ang isang linya para sa isang partikular na format ng bote ngunit mawawala ang katiyakan nito pagkatapos ng pagbabago ng format kung ang recipe ng filler lamang ang na-update. Ang paghahati ng pagbabago ng format sa mga nasusukat na hakbang ay nagpapakita ng panganib at ginagawang mas madali ang pagpapabuti nito.
Isang checklist para sa komisyon para sa tuloy-tuloy na operasyon
- Patakbohin ang mga walang laman na bote mula sa upstream na pinagmulan papasok sa filler at capper upang obserbahan ang distansya, alignment, at pag-uugali ng paglipat.
- Suriin ang suplay ng produkto gamit ang inilaang kondisyon ng likido, kabilang ang pag-uugali sa pagsisimula, pagpipigil, at muling pagsisimula.
- Kumpirmahing ang inline na machine para sa pagpupuno ng bote sumasagot nang maayos sa mga signal mula sa ibaba tulad ng pagpapahinto, mababang kapasidad, at pagkakabitin.
- Obserbahan ang mga punong bote sa pagpapasa sa kumakap sa kanang kamay para sa katatagan, kalinisan ng leeg, at sapat na distansya.
- Subukan ang pag-akumula at pagtanggap ng mga hindi naaaprubahan mula sa ibaba bago tanggapin ang patuloy na produksyon.
- Itala ang mga setting at mga kondisyon para sa pag-apruba para sa bawat kombinasyon ng bote at produkto.
Piliin ang mga pagpapasa bago dagdagan ang kapasidad
Isang maayos na pinag-uugnay inline na machine para sa pagpupuno ng bote ay nakakatulong sa mas maayos na daloy ng pagpapakete dahil ang mga ugnayan nito sa itaas at ibaba ay tinukoy, sinubukan, at na-dokumento na. Ang praktikal na paraan ay simulan sa mga kondisyon ng bote at likido, pagkatapos ay i-verify ang mga paglipat, mga signal, koordinasyon sa pagkumakap, at kapasidad sa ibaba bilang isang magkakaugnay na sunud-sunod na proseso.
Sa madaling salita, ang mas mataas na bilis ay isa lamang sa mga bahagi ng desisyon. Ang isang linya na nagpapanatili ng kontrol sa bote, matatag na paghahatid ng produkto, at maayos na pagbangon mula sa mga pagkakatagpo ay karaniwang mas madaling patakbo at i-validate. Bago pa man tapusin ang isang konpigurasyon, gamitin ang mga representatibong lalagyan at kondisyon ng produkto upang kumpirmahin ang bawat handoff sa buong ruta ng pagpapakete.






 Mga Maiinit na Balita








