 EN

ແລະ ເຄື່ອງເຕີມຂວດແບບ inline ບໍ່ໄດ້ເຮັດວຽກເປັນເກາະທີ່ແຍກຕົວອອກ. ມັນຕັ້ງຢູ່ລະຫວ່າງອຸປະກອນຈັດການຂວດ, ອຸປະກອນສະໜອງຜະລິດຕະພັນ, ອຸປະກອນຈັດການຝາປິດ, ອຸປະກອນການກວດສອບ, ແລະ ອຸປະກອນການຈັດສົ່ງອອກ, ສະນັ້ນການຜະລິດທີ່ສະຖຽນຈຶ່ງຂຶ້ນກັບການອອກແບບການຖ່າຍໂອນແຕ່ລະຈຸດ. ຈາກມุมມອງດ້ານວິສະວະກຳແຖວຜະລິດ, ຄຳຖາມທີ່ເປັນປະໂຫຍດບໍ່ແມ່ນພຽງແຕ່ວ່າເຄື່ອງເຕີມຂວດສາມາດບັນລຸຄວາມໄວທີ່ກຳນົດໄວ້ໄດ້ຫຼືບໍ່. ແຕ່ເປັນວ່າຂວດ, ຂອງເຫຼວ, ຝາປິດ, ແລະ ລະບົບຄວບຄຸມມາຮອດໃນສະພາບທີ່ຖືກຕ້ອງ ແລະ ອອກໄປໂດຍບໍ່ສ້າງບ່ອນຄ້າງຄາງໃໝ່.
ຄວາມແຕກຕ່າງດັ່ງກ່າວມີຄວາມສຳຄັນຕໍ່ຂອງເຫຼວທີ່ມີຄວາມໜືດຄືນ້ຳ, ຜະລິດຕະພັນທີ່ໜືດ, ແລະ ອື່ນໆ ເຄື່ອງຕື່ມຂວດນ້ຳມັນ ຄືກັນ. ລາຍລະອຽດຂອງຂະບວນການຂອງເຂົາແຕກຕ່າງກັນ, ແຕ່ແຕ່ລະແຖວຕ້ອງການການຈັດຫ່າງທີ່ຄາດເດົາໄດ້, ການຈັດຕຳແໜ່ງຂວດທີ່ສະຖຽນ, ສະພາບການເຕີມທີ່ເຂົ້າກັນໄດ້, ແລະ ຖານທີ່ຢູ່ດ້ານລຸ່ມທີ່ສາມາດຮັບຂວດທີ່ເຕີມແລ້ວໄດ້. ການວາງແຜນການປະສົມປະສານທີ່ເປັນປະໂຫຍດຈະເບິ່ງເຫຼົ່ານີ້ເປັນສະພາບການດຳເນີນງານທີ່ເຊື່ອມຕໍ່ກັນ ແທນທີ່ຈະເບິ່ງເປັນຂໍ້ກຳນົດການສັ່ງຊື້ທີ່ແຍກຕ່າງກັນ.
ເລີ່ມຕົ້ນດ້ວຍແຖວທີ່ເປັນໄຫຼວທີ່ເຊື່ອມຕໍ່ກັນຢ່າງຕໍ່ເນື່ອງ
ແລະ ເຄື່ອງເຕີມຂວດແບບ inline ໂດຍທົ່ວໄປຈະຮັບຂວດເປົ່າຈາກເຄື່ອງສົ່ງຂວດເຂົ້າ (infeed conveyor) ຫຼື ເຄື່ອງຈັດລຽງຂວດ (bottle unscrambler). ຂວດຈະຖືກຊີ້ນຳໃຫ້ເຂົ້າໄປໃນລະດັບທີ່ຄວບຄຸມໄດ້ຢ່າງຖືກຕ້ອງ ແລະ ນຳເອົາໄປຢູ່ຕໍ່ໜ້າຫົວຈ່າຍນ້ຳ (filling nozzles) ກ່ອນຈະຖືກປ່ອຍອອກໄປສູ່ຂັ້ນຕອນຕໍ່ໄປ ເຊັ່ນ: ການປິດຝາ (capping), ການຕິດສະແຕັກເຄີ (labeling), ການເຂົ້າລະຫັດ (coding), ການກວດສອບ (inspection), ແລະ ການຈັດສົ່ງ (packing). ການເຊື່ອມຕໍ່ທີ່ເປັນໄຫຼວຢ່າງເປັນເອກະລາດເກີດຈາກການຈັດສອດຄ່ອຍກັນຢ່າງຖືກຕ້ອງລະຫວ່າງການຖ່າຍໂອນດ້ານກົກເທີ (mechanical transfer), ການຈັດສົ່ງຜະລິດຕະພັນ (product delivery), ແລະ ການຖ່າຍໂອນການຄວບຄຸມ (control handoff) ໃນທຸກໆຈຸດທີ່ເຊື່ອມຕໍ່.
ການແຜນທາງຂອງຂວດ ແລະ ຂອງຂອງຂອງແຫຼວກໍຄວນເຮັດກ່ອນ. ການເຄື່ອນທີ່ຂອງຂວດປະກອບດ້ວຍຄວາມກວ້າງຂອງເຄື່ອງສົ່ງ, ຕຳແໜ່ງຂອງແຖວຊີ້ນຳ (guide-rail), ແຜ່ນຖ່າຍໂອນ (transfer plates), ການຄຳນຶງເຖິງສ່ວນຄໍ ຫຼື ສ່ວນຕົວຂອງຂວດ (neck or body support), ແລະ ພື້ນທີ່ເກັບຮັກສາ (accumulation space). ການຈັດສົ່ງຜະລິດຕະພັນປະກອບດ້ວຍຖັງສົ່ງ (supply tank), ປັ້ມ (pump) ຫຼື ການສົ່ງດ້ວຍແຮງດຶງດູດ (gravity feed), ທໍ່ທີ່ມີຄວາມສະອາດ (sanitary piping) ເມື່ອຈຳເປັນ, ວາວ (valves), ແລະ ລະບົບການສົ່ງຄືນ (return) ຫຼື ການລົມວົນ (recirculation). ການປ່ຽນແປງໃດໆໃນເສັ້ນທາງທັງສອງນີ້ອາດຈະສົ່ງຜົນຕໍ່ຄວາມຖືກຕ້ອງຂອງການຈ່າຍ (fill accuracy), ພຶດຕິກຳຂອງຟອມ (foam behavior), ຫຼື ເວລາທີ່ຈະເຂົ້າສູ່ຂັ້ນຕອນຕໍ່ໄປ.
ການແຜນທາງຂອງຂໍ້ມູນ (information path) ກໍຄວນເຮັດດ້ວຍເຊັ່ນກັນ. ເຊັນເຊີ (sensors) ອາດຈະສົ່ງສັນຍານເຖິງການມີຂວດ, ມີຜະລິດຕະພັນນ້ອຍເກີນໄປ, ມີຝານ້ອຍເກີນໄປ, ມີການອຸດຕັນ (jam conditions), ຫຼື ເຄື່ອງສົ່ງທີ່ຢູ່ດ້ານລຸ່ມຖືກຢຸດ. ເຄື່ອງເຕີມຂວດແບບ inline ຕ້ອງການຄຳຕອບທີ່ຕົກລົງກັນເຖິງສັນຍານເຫຼົ່ານີ້: ຢຸດຢ່າງປອດໄພ, ກັ້ນຂວດໄວ້ທີ່ສ່ວນເຂົ້າ, ລ້າງເຂດຈັດສົ່ງອອກ, ຫຼື ສືບຕໍ່ຕາມລຳດັບ. ໂດຍບໍ່ມີເຫດຜົນດັ່ງກ່າວ, ການຂັດຂວາງນ້ອຍໆຫຼັງຈາກການເຕີມອາດເຮັດໃຫ້ເກີດແຖວຂວດທີ່ຍັງບໍ່ໄດ້ປິດຝາ.
ປະສານງານສ່ວນທີ່ຢູ່ເທິງກ່ອນທີ່ຈະເນັ້ນໃສ່ຂະບວນການເຕີມ
ການຈັດຫາຂວດ ແລະ ການຄວບຄຸມການເຂົ້າ
ອຸປະກອນທີ່ຢູ່ເທິງຄວນສົ່ງຂວດມາຢ່າງເປັນລະບົບທັງດ້ານທ່າທີ່ ແລະ ຊ່ວງເວລາ. ອາດມີການໃຊ້ອຸປະກອນຈັດລຽງຂວດ, ລາວຂວດດ້ວຍອາກາດ, ສະຖານີລ້າງ, ຫຼື ພານເປີດງ່າຍໆ, ຂຶ້ນກັບປະເພດຂອງບໍ່ດີ ແລະ ຂະບວນການ. ໃນຈຸດທີ່ສົ່ງຕໍ່ນີ້, ຕ້ອງຢືນຢັນເຖິງເສັ້ນຜ່າສູນກາງຂອງຂວດ, ຄວາມສູງ, ຄວາມໝັ້ນຄົງຂອງສ່ວນທ້ອງ, ຮູບຮ່າງຂອງສ່ວນຄໍ, ແລະ ການຕັ້ງຄ່າທີ່ເໝາະສົມຂອງແຖວຊ່ວຍເຫຼືອ. ຂວດທີ່ເຄື່ອນໄຫວຫຼື ປັ້ນຢູ່ທີ່ສ່ວນເຂົ້າອາດສົ່ງຜົນຕໍ່ການຈັດຕຳແໜ່ງຂອງຫົວເຕີມ ເຖິງແມ່ນວ່າສ່ວນເຕີມຈະຖືກຕັ້ງຄ່າຢ່າງຖືກຕ້ອງກໍຕາມ.
ຈັງຫວະຂອງເຄື່ອງສົ່ງສາມາດເຮັດໃຫ້ຄວາມແຕກຕ່າງຈາກສ່ວນກ່ອນໆ ເພີ່ມຂຶ້ນ. ຖ້າຂວດມາເປັນກຸ່ມ, ມາດ້ວຍຊ່ອງຫວ່າງທີ່ບໍ່ເທົ່າກັນ, ຫຼື ເກີດການປະທົບກັບແຜ່ນຖ່າຍໂອນທີ່ບໍ່ຖືກຕ້ອງ, ເຄື່ອງເຕີມອາດຈະເຫັນຂວດທີ່ຫາຍໄປ ຫຼື ເວລາຢູ່ໃນເຄື່ອງທີ່ບໍ່ເທົ່າກັນ. ເນື່ອງຈາກເຫດຜົນນີ້, ວິສະວະກອນຂອງແຖວຜະລິດມັກຈະກວດສອບການເຄື່ອນທີ່ຂອງຂວດໃນສະພາບການປະຕິບັດງານປົກກະຕິ ແທນທີ່ຈະປະເມີນການຖ່າຍໂອນນີ້ເພີ່ງເທົ່ານັ້ນເມື່ອເຄື່ອງສົ່ງກຳລັງເຄື່ອນທີ່ໂດຍບໍ່ມີຂວດ.
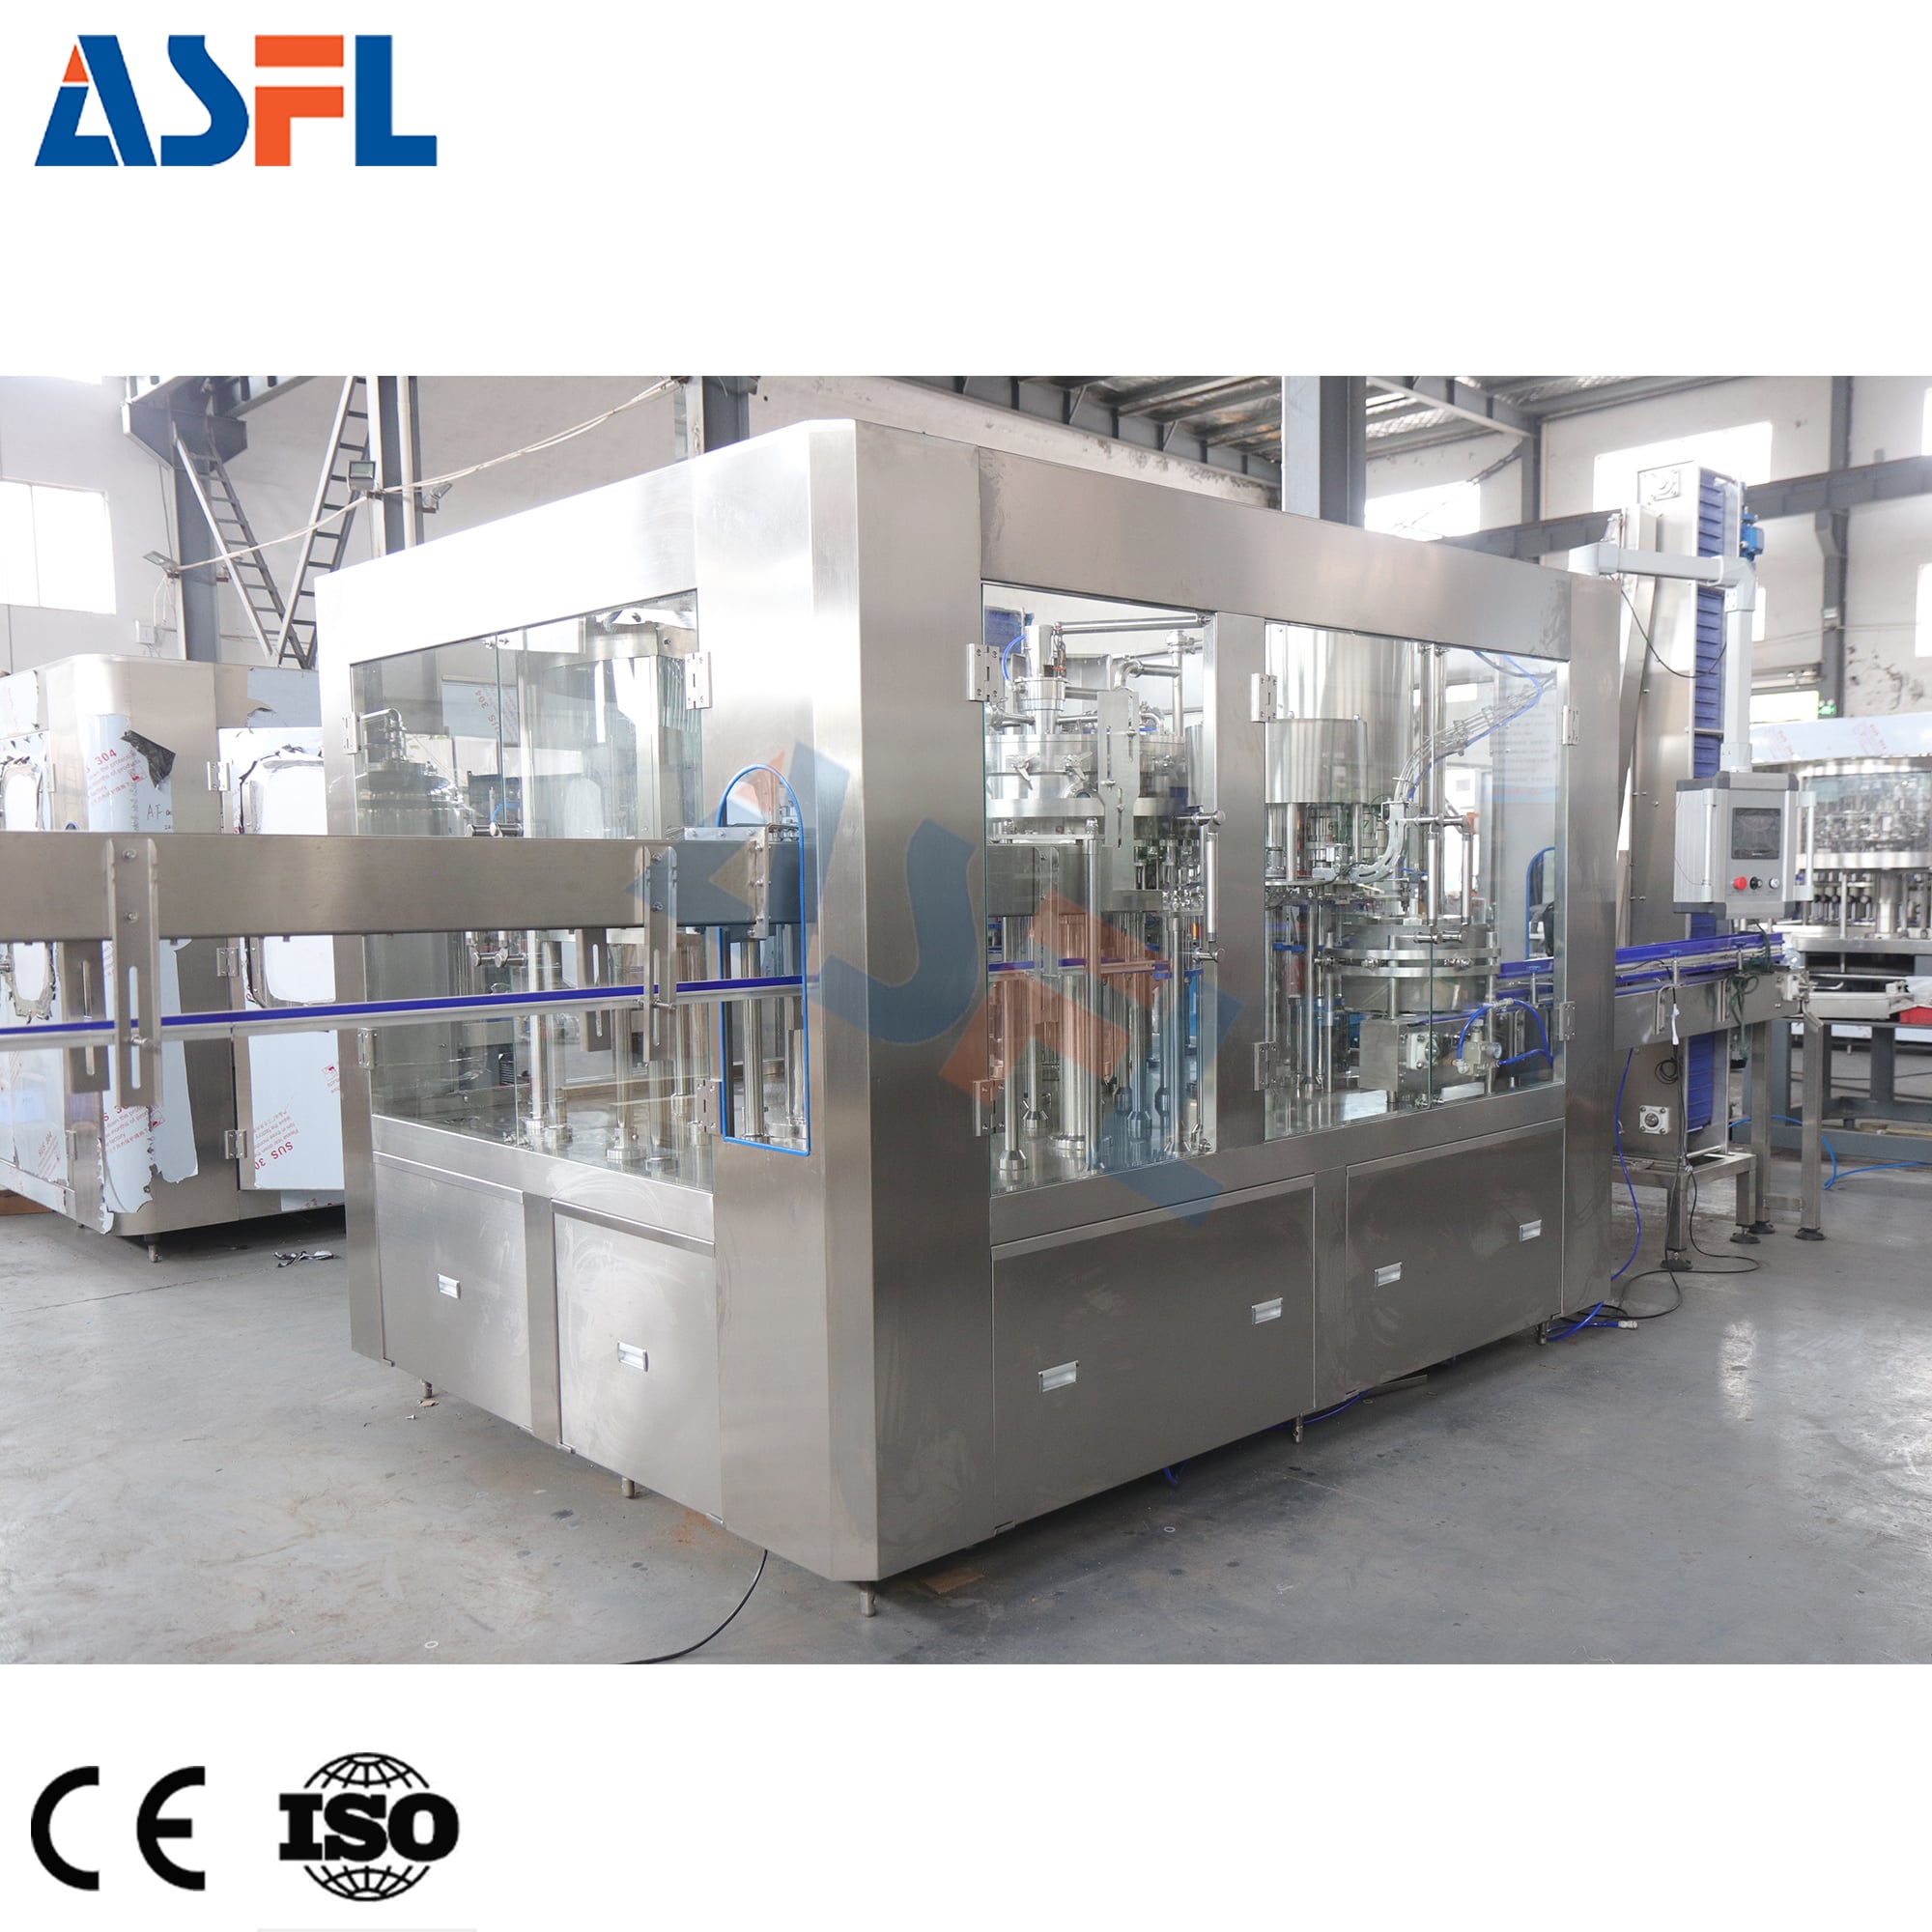
ການຈັດສົ່ງຜະລິດຕະພັນເປັນການຖ່າຍໂອນການເຕີມ
ການຈັດສົ່ງຂອງແຫຼວຕ້ອງເຂົ້າກັນໄດ້ກັບຫຼັກການການເຕີມທີ່ເລືອກ ແລະ ພຶດຕິກຳທີ່ແທ້ຈິງຂອງຜະລິດຕະພັນ. ຄວາມໜືດ, ອາກາດທີ່ປະປົນຢູ່ໃນຂອງເຫຼວ, ການປ່ຽນແປງຂອງອຸນຫະພູມ, ແລະ ຄວາມເປັນໄປໄດ້ທີ່ຈະເກີດຟອມ ສາມາດປ່ຽນແປງວິທີທີ່ຜະລິດຕະພັນເຂົ້າເຖິງຫົວຈ່າຍ. ສຳລັບ ເຄື່ອງຕື່ມຂວດນ້ຳມັນ , ການຈັດສົ່ງຜະລິດຕະພັນຄວນຖືກປະເມີນດ້ວຍນ້ຳມັນທີ່ຈະໃຊ້ຈິງ, ຂວດ, ແລະ ປະລິມານການເຕີມທີ່ຕັ້ງໃຈ ແທນທີ່ຈະອີງໃສ່ຄວາມສົມມຸດຖານທົ່ວໄປກ່ຽວກັບຂອງເຫຼວ. ຄວາມດັນທີ່ສະຖຽນ ຫຼື ຄວາມສູງຂອງຂອງເຫຼວທີ່ສະຖຽນ, ການຈັດວາງທໍ່ທີ່ເໝາະສົມ, ແລະ ວິທີການເລີ່ມຕົ້ນທີ່ເໝາະສົມ ຈະຊ່ວຍໃຫ້ເຄື່ອງເຕີມເຮັດຊ້ຳວຟັງກິຊັນຂອງມັນໄດ້ຢ່າງຖືກຕ້ອງໃນສະພາບການຈິງ.
ໃນຈຸດນີ້, ທີມງານຜະລິດຄວນຂໍແຜນການທົດສອບ. ແທນທີ່ຈະຮັບເອົາຖະແຫຼງການປະສິດທິພາບທົ່ວໄປ, ຄວນກຳນົດຕົວຢ່າງຂອງຂວດ, ສະພາບຂອງຜະລິດຕະພັນ, ລະດັບການເຕີມທີ່ຕັ້ງເປົ້າໝາຍ, ລຳດັບການເລີ່ມຕົ້ນແລະຢຸດ, ແລະ ຈຸດທີ່ຈະສັງເກດ. ການທົດສອບນີ້ສາມາດສະແດງໃຫ້ເຫັນວ່າການຈັດສົ່ງຈາກດ້ານເທິງຍັງຄົງຄົງທີ່ຫຼືບໍ່ ໃນເວລາທີ່ແຖວຜະລິດເລີ່ມເຮັດວຽກໄວຂຶ້ນ, ຢຸດຊົ່ວຄາວ, ແລະ ສືບຕໍ່ອີກ.
ເຮັດໃຫ້ການສົ່ງຕໍ່ຈາກການເຕີມໄປຫາການປິດຝາປີ່ນມີຄວາມຕັ້ງໃຈ
ຫຼັງຈາກການເຕີມ, ເຄື່ອງເຕີມຂວດແບບ inline ສົ່ງຂວດທີ່ມີປາກເປີດໄປຫາສ່ວນການປິດຝາປີ່ນ. ການສົ່ງຕໍ່ສັ້ນນີ້ມີຄວາມສຳຄັນຫຼາຍ ເນື່ອງຈາກການຫຼືນຂອງຜະລິດຕະພັນ, ຄວາມບໍ່ສະຖຽນຂອງຂວດ, ຫຼື ຜະລິດຕະພັນທີ່ຢູ່ທີ່ປາກຂວດ ອາດຈະສົ່ງຜົນຕໍ່ການຈັດວາງຝາປີ່ນ ແລະ ຄວາມເຂັ້ມຂົ້ນຂອງການບີບຂັ້ນ. ດັ່ງນັ້ນ, ເຄື່ອງເຕີມແລະເຄື່ອງປິດຝາປີ່ນຄວນຖືກທົດສອບເປັນເຂດການດຳເນີນງານດຽວກັນ, ເຖິງແມ່ນວ່າຈະຖືກສະໜອງເປັນມອດູນທີ່ແຍກຕ່າງหาก.
ກວດສອບຄວາມໄວຂອງເຄື່ອງສົ່ງອອກ ການເປັນຈຸດເຊື່ອມຕໍ່ຂອງທາງນຳທາງ ແລະ ຊ່ອງຫວ່າງທີ່ມີຢູ່ກ່ອນເຄື່ອງປິດຝາ. ຖ້າເຄື່ອງເຕີມຂວາຍອອກໄວກວ່າທີ່ເຄື່ອງປິດຝາສາມາດຮັບຂວາຍໄດ້ ອາດເກີດການສົມທົບກັນຢູ່ໃນເຂດທີ່ອ່ອນໄຫວທີ່ສຸດຂອງແຖວຜະລິດ. ສຳລັບກໍລະນີທີ່ເຄື່ອງປິດຝາຂາດຂວາຍຢູ່ເປັນປະຈຳ ມີສິດທິທີ່ຈະເກີດຈາກການຄວບຄຸມຄວາມໄວຂອງເຄື່ອງເຕີມທີ່ຢູ່ເທິງຂຶ້ນໄປ (upstream) ຫຼື ບໍ່ແມ່ນຈາກການສົ່ງຝາ. ການສັງເກດທັງສອງເຄື່ອງຮ່ວມກັນຈະໃຫ້ຂໍ້ມູນທີ່ເປັນປະໂຫຍດຫຼາຍກວ່າການປັບແຕ່ງເຄື່ອງໃດເຄື່ອງໜຶ່ງເທົ່ານັ້ນ.
ສັນຍານການສື່ສານຄວນຖືກກຳນົດຢ່າງຊັດເຈນດ້ວຍ. ການຢຸດເຄື່ອງທີ່ຢູ່ລຸ່ມລົງ (downstream) ອາດຈະຕ້ອງການໃຫ້ເຄື່ອງເຕີມຢຸດການຮັບຂວາຍໃໝ່ກ່ອນທີ່ຂວາຍທີ່ຍັງບໍ່ທັນປິດຝາຈະສົມທົບກັນ. ສຳລັບສັນຍານທີ່ເກີດຈາກການຂາດຝາ ຂວາຍທີ່ຖືກປະຖິ້ມ ຫຼື ການຕິດຂັດ ຄວນມີລຳດັບຂັ້ນຕອນການຢຸດແລະເລີ່ມໃໝ່ທີ່ຊັດເຈນ. ເປົ້າໝາຍແມ່ນການຟື້ນຟູຢ່າງມີການຄວບຄຸມ ບໍ່ແມ່ນພຽງແຕ່ການເລີ່ມໃໝ່ຢ່າງໄວ.
ວາງແຜນຄວາມສາມາດຂອງອຸປະກອນທີ່ຢູ່ລຸ່ມລົງ ແລະ ການກວດສອບໃຫ້ເໝາະສົມກັບຜົນຜະລິດທີ່ແທ້ຈິງ
ອຸປະກອນທີ່ຢູ່ລຸ່ມລົງອາດປະກອບດ້ວຍເຄື່ອງກວດສອບຝາ ເຄື່ອງຕິດສະແຕັກເຄື່ອງຕິດລະຫັດວັນທີ ເຄື່ອງກວດນ້ຳໜັກ ເຄື່ອງກວດຄວາມລົ້ນ ເຄື່ອງຈັດຂວາຍໃສ່ກ່ອງ ຫຼື ເຄື່ອງຈັດຂວາຍຂຶ້ນລົງທາງລົງ. ແຕ່ລະອຸປະກອນມີຊ່ວງຄວາມໄວຂອງຕົນເອງ ແລະ ຄວາມຕ້ອງການເຂດກັກກັນ (buffer) ເຄື່ອງເຕີມຂວດແບບ inline ເຊື່ອມຕໍ່ຢ່າງລຽບລ້ອນເມື່ອແຖວທັງໝົດມີຄວາມສາມາດທີ່ສອດຄ່ອງກັນ, ບໍ່ແມ່ນເມື່ອເລືອກແຕ່ລະໂມດູນພຽງແຕ່ເພື່ອອັດຕາສູງສຸດຂອງມັນ.
ເຄື່ອງສົ່ງທີ່ມີຄວາມສາມາດເກັບຮັກສາໄດ້ສາມາດໃຫ້ການແຍກທີ່ເປັນປະໂຫຍດລະຫວ່າງສະຖານີ, ແຕ່ມັນບໍ່ແກ້ໄຂບັນຫາຄວາມບໍ່ສອດຄ່ອງທັງໝົດ. ແຖວຍັງຕ້ອງມີກົດລະບຽບເພື່ອກຳນົດເວລາທີ່ອະນຸຍາດໃຫ້ເກັບຮັກສາໄດ້, ສະຖານທີ່ທີ່ຕ້ອງຫຼີກເວັ້ນການກົດຂອງຂວດ, ແລະ ວິທີທີ່ອຸປະກອນຈະຕອບສະຫນອງເມື່ອອຸປະກອນການກວດສອບປະຕິເສດຂວດ. ການທົບທວນຢ່າງສັ້ນໆ ຂອງເສັ້ນທາງການປະຕິເສດ ແລະ ການຈັດວາງເซັນເຊີ ມັກຈະເປີດເຜີຍບັນຫາກ່ອນການເປີດໃຊ້ງານ.
ສຳລັບການ ເຄື່ອງຕື່ມຂວດນ້ຳມັນ , ຄວາມສະອາດຂອງສ່ວນທີ່ຢູ່ດ້ານລຸ່ມກໍຕ້ອງໄດ້ຮັບຄວາມສົນໃຈເທົ່າທຽບກັບສ່ວນອື່ນ. ນ້ຳທີ່ກົດອອກເລັກນ້ອຍ ຫຼື ການປົນເປືືອນທີ່ບ່ອນຄໍຂວດ ອາດເດີນທາງເຂົ້າໄປໃນຂະບວນການປິດຝາ, ຕິດສະຫຼາກ, ແລະ ການຫໍ່ຫຸ້ມ. ຕ້ອງຢືນຢັນວ່າ: ພະນັກງານຈະກວດສອບສ່ວນທີ່ປິດຂວດທີ່ໃສ, ພື້ນທີ່ທີ່ໃຊ້ເພື່ອຖ່າຍເອົາຂວດຖືກເຮັດຄວາມສະອາດແນວໃດ, ແລະ ລູກສູນການຈັດລຽງການຖ່າຍເອົາອອກນັ້ນມີທາງເຂົ້າທີ່ເປັນປະຈຳສຳລັບການກວດສອບເປັນປະຈຳຫຼືບໍ່.
ໃຊ້ລະບົບຄວບຄຸມ ແລະ ການຕັ້ງຄ່າການປ່ຽນແປງເປັນພາສາຮ່ວມ
ຄວາມເຂົ້າກັນໄດ້ທາງກົກະຍິກເປັນພຽງສ່ວນໜຶ່ງເທົ່ານັ້ນຂອງການເຊື່ອມຕໍ່ທີ່ລຽບລ້ອນ. ເຄື່ອງເຕີມຂວດແບບ inline ຕ້ອງແບ່ງປັນຫຼັກການຄວບຄຸມທີ່ເຮັດວຽກໄດ້ຮ່ວມກັບອຸປະກອນອື່ນໆໃນເຂດເດີມ. ຕັ້ງຄ່າຂໍ້ຕົກລົງຮ່ວມກັນສຳລັບສັນຍານພ້ອມໃຊ້ງານ, ສັນຍານຂໍ້ຜິດພາດ, ສັນຍານຢຸດເຄື່ອງເປັນການฉຸກເຮີບ, ຄ່າອ້າງອີງຄວາມໄວ, ແລະ ສິດທິໃນການເລີ່ມຕົ້ນໃໝ່. ໃນເວລາຕິດຕັ້ງ, ຈົດບັນທຶກວ່າອຸປະກອນໃດເປັນຜູ້ນຳຄວາມໄວຂອງແຖວ ແລະ ອຸປະກອນໃດເປັນຜູ້ຕິດຕາມ.
ການປ່ຽນຮູບແບບເປັນການຖ່າຍໂອນທີ່ຈັດຕັ້ງຮ່ວມກັນອີກຢ່າງໜຶ່ງ. ຄວນທົບທວນຮ່ວມກັນເຖິງສ່ວນປົກປ້ອງຂວາງຂວາງຂອງຂວດ, ຄວາມສູງຂອງຫົວຈ່າຍ, ການຕັ້ງຄ່າເຂົ້າຂອງເຄື່ອງຂົນສົ່ງ, ສ່ວນປະກອບຂອງເຄື່ອງປິດຝາ, ການຕັ້ງຄ່າຂອງເຄື່ອງຕິດສະແຕັກ, ແລະ ວິທີການກວດສອບ. ແຖວໜຶ່ງອາດເບິ່ງຄືນວ່າເຂົ້າກັນໄດ້ສຳລັບຮູບແບບຂວດໜຶ່ງ ແຕ່ກັບເສື່ອມເສີຍຄວາມສະຖຽນເມື່ອປ່ຽນຮູບແບບ ຖ້າເພີ່ງອັບເດດແຕ່ສູດຂອງເຄື່ອງຕື່ມເທົ່ານັ້ນ. ການແບ່ງການປ່ຽນຮູບແບບອອກເປັນຂັ້ນຕອນທີ່ວັດແທກໄດ້ຈະເຮັດໃຫ້ຄວາມສ່ຽງເຫັນໄດ້ຊັດເຈນ ແລະ ເຮັດໃຫ້ງ່າຍຂື້ນໃນການປັບປຸງ.
ບັນຊີການກວດສອບເພື່ອການເດີນເຄື່ອງຢ່າງລຽບງ່າຍ
- ເດີນເຄື່ອງດ້ວຍຂວດເປົ່າຈາກແຫຼ່ງທີ່ຢູ່ເທິງຂຶ້ນໄປຜ່ານເຄື່ອງຕື່ມ ແລະ ເຄື່ອງປິດຝາເພື່ອສັງເກດການຈັດຫ່າງ, ການຈັດຕຳແໜ່ງ, ແລະ ພຶດຕິກຳການຖ່າຍໂອນ.
- ຢືນຢັນການຈັດຫາຜະລິດຕະພັນດ້ວຍສະພາບຂອງຂອງເຫຼວທີ່ຕັ້ງໃຈ, ລວມທັງການເລີ່ມຕົ້ນ, ຢຸດ, ແລະ ການເລີ່ມຕົ້ນໃໝ່.
- ຢືນຢັນວ່າ ເຄື່ອງເຕີມຂວດແບບ inline ຕອບສະຫນອງຢ່າງຄາດໄດ້ຕໍ່ສັນຍານການຈອດ, ສັນຍານຄວາມຈຸ່ມຕ່ຳ, ແລະ ສັນຍານຄວາມໜາແໜ້ນ.
- ສັງເກດຂວດທີ່ເຕັມໄປດ້ວຍຂອງຢູ່ບ່ອນຖ່າຍໂອນການປິດຝາຂອງຂວດເພື່ອຄວາມສະຖຽນ, ຄວາມສະອາດຂອງສ່ວນຄໍຂອງຂວດ, ແລະ ຊ່ອງຫວ່າງທີ່ເໝາະສົມ.
- ທົດສອບການສົ່ງຕໍ່ໄປຂ້າງໆ ແລະ ການຈັດການຂວດທີ່ຖືກປະຖິ້ມກ່ອນທີ່ຈະຮັບການຜະລິດຢ່າງຕໍ່ເນື່ອງ.
- ບັນທຶກການຕັ້ງຄ່າ ແລະ ເງື່ອນໄຂການຮັບຮອງສຳລັບແຕ່ລະປະເພດຂວດ ແລະ ຜະລິດຕະພັນ.
ເລືອກບ່ອນຖ່າຍໂອນກ່ອນທີ່ຈະເພີ່ມຄວາມຈຸ.
ການປະສານງານທີ່ດີ ເຄື່ອງເຕີມຂວດແບບ inline ສາມາດຊ່ວຍສ້າງໃຫ້ການບັນຈຸຫີບຫໍ່ເກີດຂຶ້ນໄດ້ຢ່າງລຽບງ່າຍຂຶ້ນ ເນື່ອງຈາກຄວາມສຳພັນກັບອຸປະກອນທີ່ຢູ່ດ້ານເທິງ ແລະ ດ້ານລຸ່ມໄດ້ຖືກກຳນົດ, ທົດສອບ, ແລະ ບັນທຶກໄວ້ຢ່າງຊັດເຈນ. ວິທີທີ່ເໝາະສົມທີ່ສຸດແມ່ນເລີ່ມຕົ້ນດ້ວຍສະພາບຂອງຂວດ ແລະ ຂອງເຫຼວ, ຫຼັງຈາກນັ້ນກວດສອບການຖ່າຍໂອນ, ສັນຍານ, ການປິດຝາຂອງຂວດ, ແລະ ຄວາມຈຸດ້ານລຸ່ມເປັນລຳດັບທີ່ເຊື່ອມຕໍ່ກັນ.
ໃນຄຳເວົ້າອື່ນໆ, ຄວາມໄວທີ່ສູງຂຶ້ນເປັນພຽງສ່ວນໜຶ່ງຂອງການμີການμີການμີການຕັດສິນໃຈເທົ່ານັ້ນ. ແຖວທີ່ຮັກສາການຄວບຄຸມຂວດໄດ້ດີ, ສົ່ງຜະລິດຕະພັນໄດ້ຢ່າງເສຖຽນ, ແລະ ຟື້ນຟູຄືນສູ່ສະຖານະການປົກກະຕິຢ່າງເປັນລະບົບຫຼັງຈາກການຂັດຂວາງ ມັກຈະໃຊ້ງານແລະຢືນຢັນໄດ້ງ່າຍກວ່າ. ກ່ອນທີ່ຈະຕັດສິນໃຈສຸດທ້າຍກ່ຽວກັບການຈັດຕັ້ງ, ຕ້ອງໃຊ້ຂວດແລະເງື່ອນໄຂຂອງຜະລິດຕະພັນທີ່ເປັນຕົວແທນເພື່ອຢືນຢັນການສົ່ງຕໍ່ແຕ່ລະຈຸດທົ່ວທັງເສັ້ນທາງການຫໍ່ຫຸ້ມ.






 ຂ່າວຮ້ອນ








