 EN

یک ماشین پرکننده در خط جریان بهصورت یک جزیرهٔ جداگانه عمل نمیکند. این دستگاه بین تجهیزات مدیریت بطری، تأمین محصول، مدیریت درپوش، بازرسی و تخلیه قرار دارد؛ بنابراین خروجی پایدار به نحوهٔ طراحی هر نقطهٔ انتقال وابسته است. از دیدگاه مهندسی خط تولید، پرسش مفید این نیست که آیا دستگاه پرکن میتواند به سرعت اعلامشده برسد یا نه. بلکه این است که آیا بطریها، مایع، درپوشها و سیستمهای کنترلی در شرایط مناسبی وارد میشوند و آیا بطریهای پرشده بدون ایجاد گلوگاه جدیدی خارج میگردند.
این تمایز برای مایعات شبیه آب، محصولات ویسکوز و ... اهمیت دارد. ماشین پرکردن شیشه روغن مشابه هستند. جزئیات فرآیندی آنها متفاوت است، اما هر خطی به فاصلهگذاری قابلپیشبینی، موقعیتدهی پایدار ظروف، شرایط پرکنی سازگانپذیر و مسیری به سمت اجزای بعدی نیاز دارد که بتواند بطریهای پرشده را پذیرا باشد. یک برنامهٔ عملی ادغام این عوامل را بهعنوان شرایط کاری مرتبط و نه بهعنوان مشخصات خرید جداگانه در نظر میگیرد.
شروع با خط بهصورت جریانی پیوسته
یک ماشین پرکننده در خط جریان معمولاً شیشههای خالی را از نوار نقالهٔ ورودی یا دستگاه مرتبکنندهٔ شیشهها دریافت میکند. شیشهها در فاصلهای کنترلشده هدایت میشوند، سپس به نازلهای پرکننده ارائه میگردند و در نهایت به سمت بستهبندی درب، برچسبزنی، کدگذاری، بازرسی و بستهبندی آزاد میشوند. اتصال بیدرز از هماهنگسازی انتقال مکانیکی، تحویل محصول و انتقال کنترل در هر نقطهٔ انتقال حاصل میشود.
همچنین نقشهبرداری مسیر اطلاعات نیز ارزشمند است. سنسورها ممکن است وجود شیشه، سطح پایین محصول، کمبود درب، شرایط گیرکردن یا ایستایی نوار نقالهٔ پاییندست را اعلام کنند. این
مسیر شیشه و مسیر مایع را ابتدا ترسیم کنید. حرکت شیشه شامل عرض نوار نقاله، موقعیت ریلهای هدایتکننده، صفحات انتقال، تکیهگاه گردن یا بدنهٔ شیشه و فضای انباشتگی است. تحویل محصول شامل مخزن تأمین، پمپ یا تغذیهٔ گرانشی، لولهکشی بهداشتی (در صورت نیاز)، شیرها و ترتیبات بازگشت یا گردش مجدد است. تغییر در هر یک از این مسیرها میتواند بر دقت پرکردن، رفتار فوم یا زمانبندی ایستگاه بعدی تأثیر بگذارد. ماشین پرکننده در خط جریان نیازمند پاسخی توافقشده به آن سیگنالهاست: مکث ایمن، نگهداری شیشهها در ورودی، پاکسازی منطقه تخلیه یا ادامه فرآیند بهصورت ترتیبی. بدون این منطق، هر اختلال کوچکی پس از پرکردن میتواند به صفی از ظرفهای بدون درپوش تبدیل شود.
هماهنگسازی بخش بالادستی پیش از تمرکز بر روی عملیات پرکردن
تأمین شیشه و کنترل ورودی آن
تجهیزات بالادستی باید شیشهها را با جهتگیری و فاصلهزمانی پایدار تحویل دهند. ممکن است از دستگاه مرتبکننده (unscrambler)، نوار حمل هوایی (air conveyor)، ایستگاه شستشو (rinse station) یا نوار حمل ساده (belt conveyor) استفاده شود که انتخاب آن بستگی به نوع بستهبندی و فرآیند دارد. در این نقطه انتقال، قطر شیشه، محدوده ارتفاع آن، پایداری قاعده، هندسه دهانه و تنظیمات مجاز راهنما (guide-rail) را تأیید کنید. شیشهای که در ورودی لغزش یا چرخش داشته باشد، حتی اگر بخش پرکردن بهدرستی تنظیم شده باشد، میتواند بر همترازی نازل تأثیر بگذارد.
ریتم نوار نقاله میتواند تغییرات ناشی از بخش قبلی را تشدید کند. اگر شیشهها بهصورت گروهی وارد شوند، با فاصلههای نامنظم برسند یا با صفحه انتقالی که بهدرستی تنظیم نشده است مواجه شوند، دستگاه پرکن ممکن است شیشههای جاافتاده یا زمانهای توقف نامساوی را تشخیص دهد. به همین دلیل، مهندسان خط تولید معمولاً جریان شیشهها را در شرایط عادی کارکرد بررسی میکنند، نه اینکه تنها در حالت خالی بودن نوار نقاله این انتقال را ارزیابی کنند.
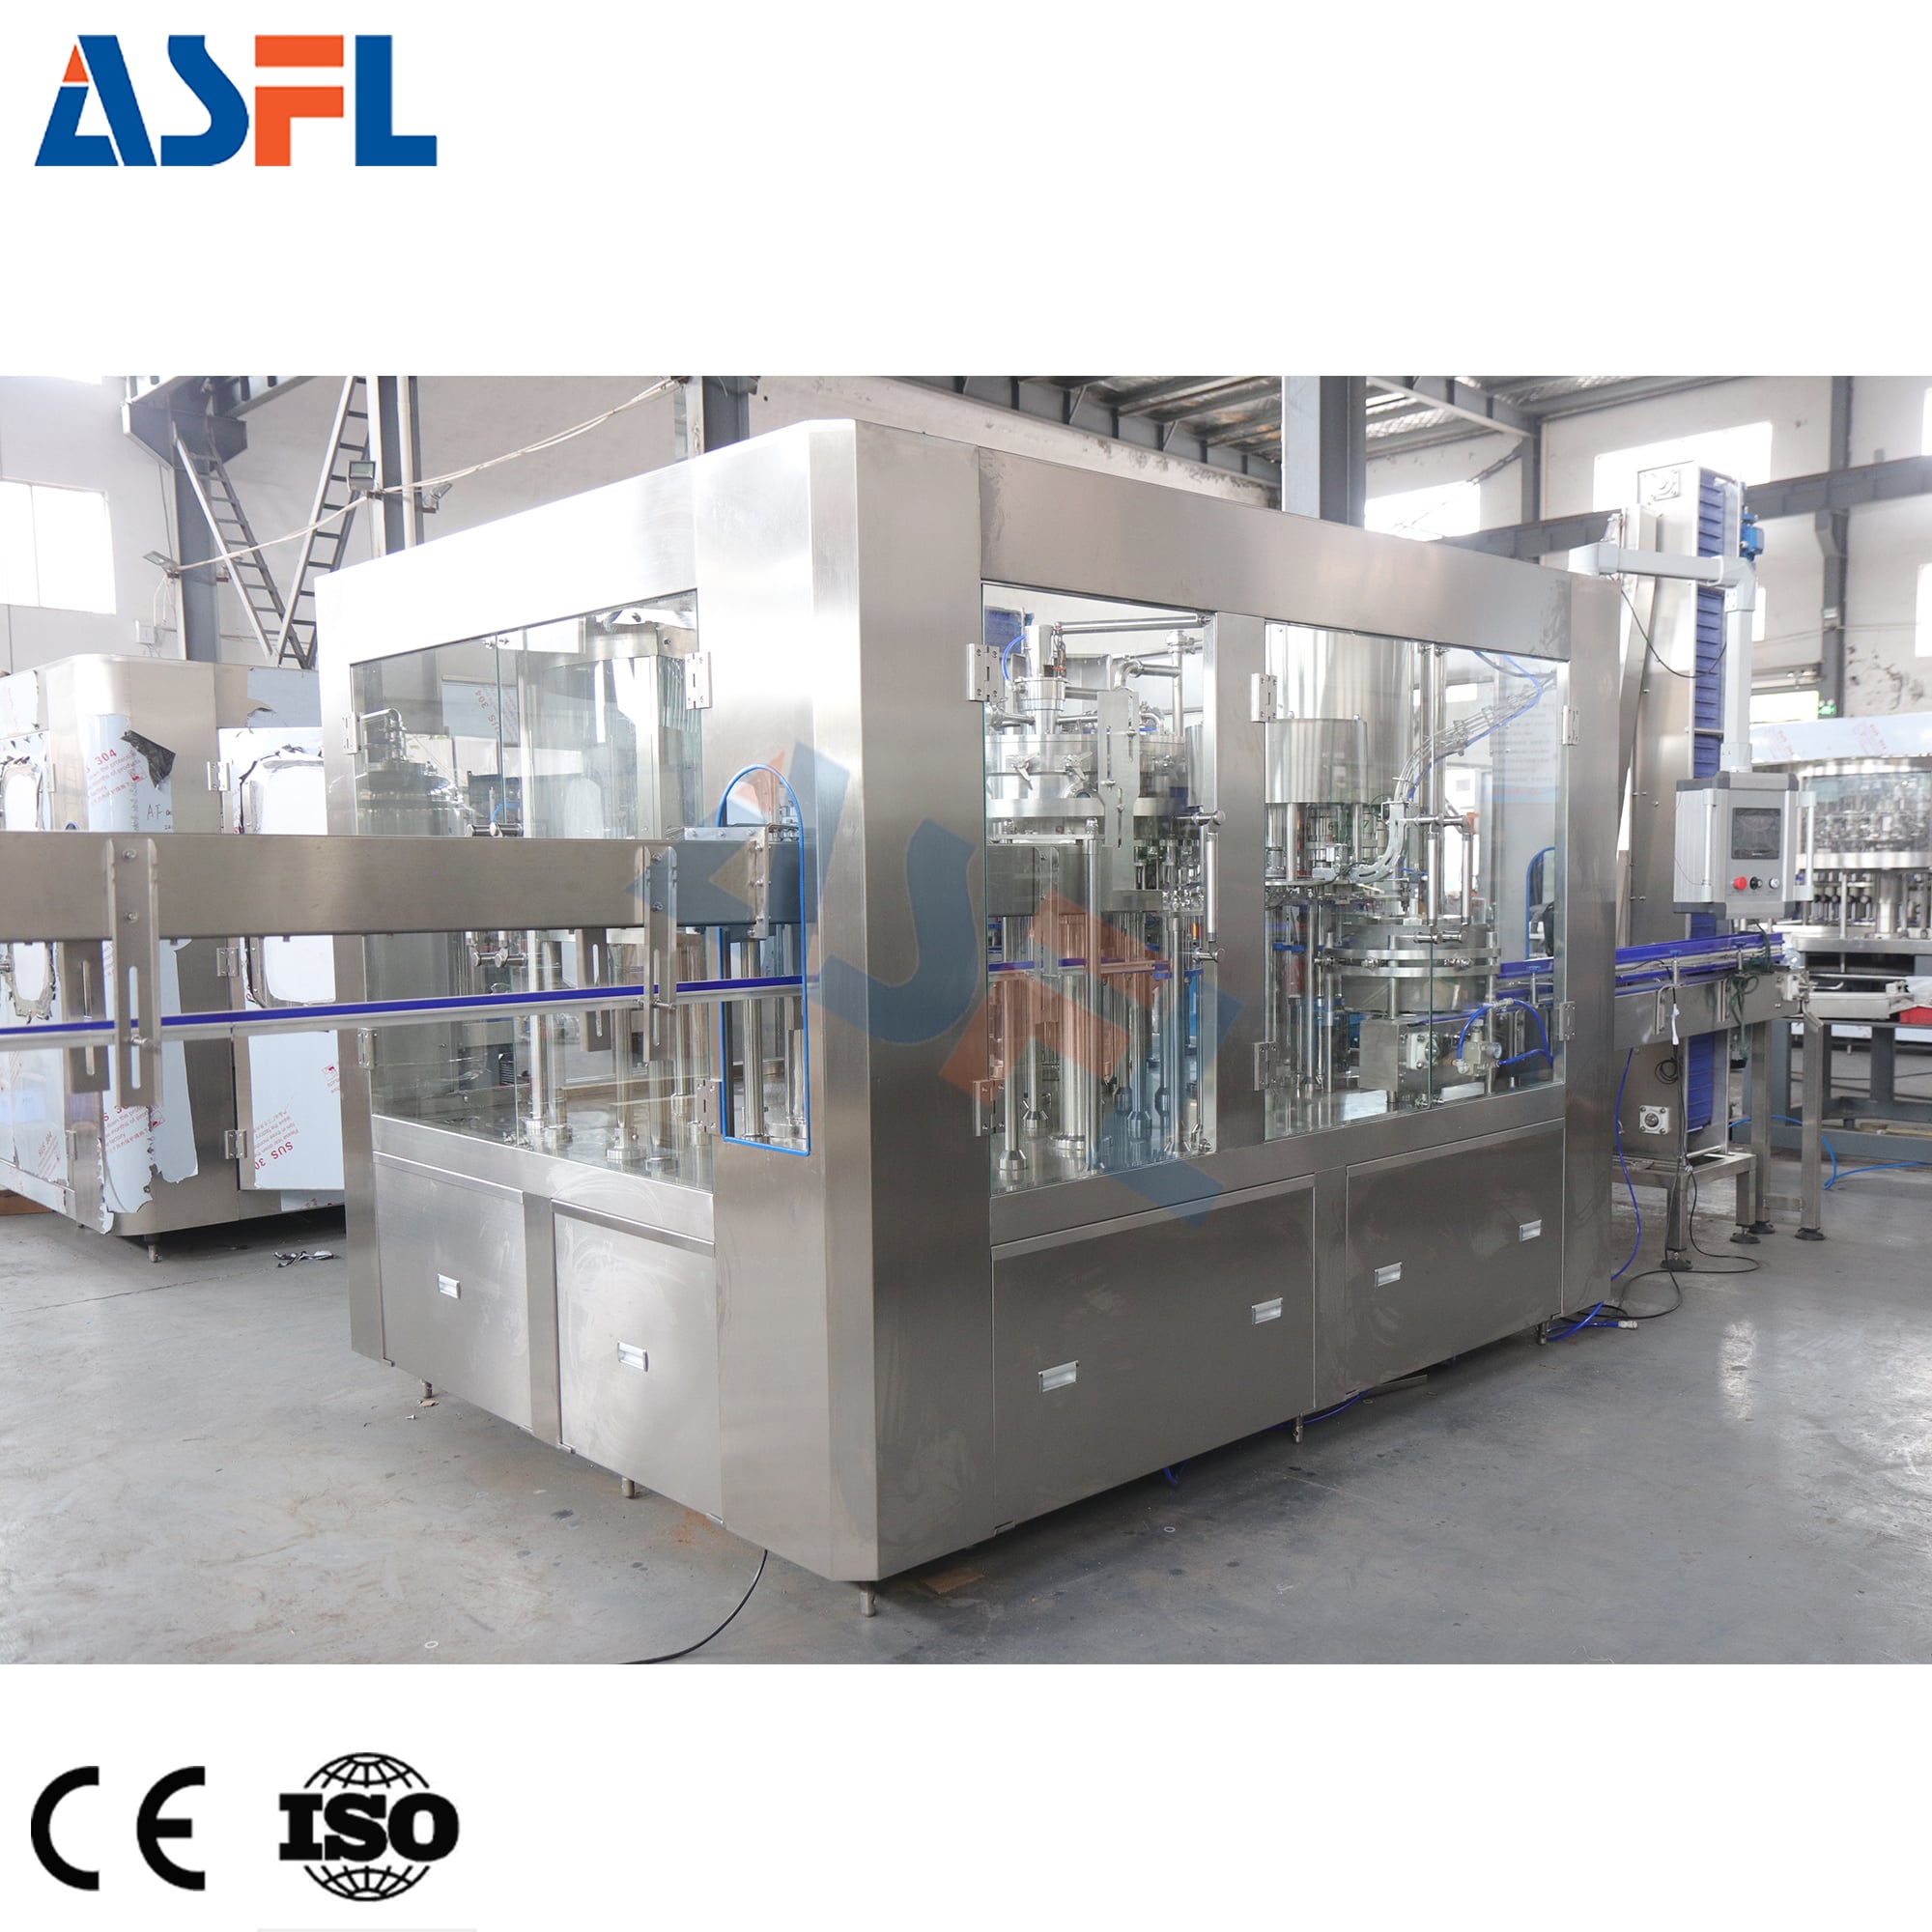
تأمین محصول بهعنوان انتقال در فرآیند پرکردن
تحویل مایع باید با اصل پرکردن انتخابشده و رفتار واقعی محصول سازگان داشته باشد. ویسکوزیته، هواي محبوسشده در مایع، تغییرات دما و تمایل به کفزدن میتوانند نحوه رسیدن محصول به نازل را تغییر دهند. برای یک ماشین پرکردن شیشه روغن ، چیدمان تأمین محصول باید با روغن، شیشه و حجم پرکردن در نظر گرفتهشده ارزیابی شود، نه اینکه بر اساس فرضیهای کلی از رفتار مایع عمل شود. فشار یا سر ثابت تأمین، مسیریابی مناسب لولهها و رویه راهاندازی معقول، به دستگاه پرکن کمک میکنند تا در شرایط واقعی چرخه خود را بهطور تکرارپذیر انجام دهد.
در این مرحله، تیم تولید باید درخواست طرح آزمون دهد. به جای پذیرفتن یک بیان کلی از عملکرد، نمونههای شیشه، وضعیت محصول، سطح پرکردن مورد نظر، توالی شروع و توقف، و نقاط مشاهده را تعریف کنید. این آزمون میتواند نشان دهد که تأمینکنندهی بالادستی در هنگام شتابگیری، توقف و ازسرگیری خط تولید آیا پایدار باقی میماند یا خیر.
انتقال از پرکردن به دربگذاری را عمدی انجام دهید
پس از پرکردن، ماشین پرکننده در خط جریان یک شیشه با گردن باز را به بخش دربگذاری میسپارد. این انتقال کوتاه از اهمیت بالایی برخوردار است، زیرا ریختن محتوا، ناپایداری شیشه یا وجود محصول روی گردن شیشه میتواند بر دقت قرارگیری درب و ثبات گشتاور آن تأثیر بگذارد. بنابراین پرکننده و دربگذار باید حتی اگر به صورت ماژولهای جداگانه تأمین شده باشند، به عنوان یک منطقهی عملیاتی واحد بررسی شوند.
سرعت نوار خروجی، انتقال ریل هدایتکننده و فاصلهی موجود قبل از دستگاه پوششدهندهی درپوش را بررسی کنید. اگر دستگاه پرکننده سریعتر از ظرفیت دستگاه پوششدهنده برای پذیرش شیشهها عمل کند، انباشتگی ممکن است در حساسترین بخش خط رخ دهد. برعکس، اگر دستگاه پوششدهنده بهطور مکرر دچار کمبود شیشه شود، علت احتمالی ممکن است کنترل فاصلهی شیشهها در بخش بالادستی باشد نه تأمین درپوش. مشاهدهی همزمان این دو ایستگاه اطلاعات بیشتری نسبت به تنظیم جداگانهی هر یک فراهم میکند.
سیگنالهای ارتباطی نیز باید تعریف شوند. توقف دستگاه پاییندستی ممکن است لازم کند که دستگاه پرکننده قبل از انباشته شدن شیشههای بدون درپوش، ورود شیشههای جدید را متوقف کند. برای سیگنالهای کمبود درپوش، رد شدن شیشهها یا گیر کردن، ترتیب روشن و خاموش شدن مشخصی باید تعیین شود. هدف، بازیابی کنترلشده است نه صرفاً راهاندازی سریع مجدد.
ظرفیت و بازرسی پاییندستی را بر اساس خروجی واقعی برنامهریزی کنید.
تجهیزات پاییندستی ممکن است شامل بازرسی درپوش، برچسبزنها، دستگاههای کدگذاری تاریخ، وزنسنجها، تشخیص نشت، بستهبندی در جعبه و یا دستگاههای کار با پالت باشند. هر دستگاه دارای محدودهی سرعت و نیاز به بافر خاص خود است. یک ماشین پرکننده در خط جریان زمانی بهصورت نرم و بدون مشکل به هم متصل میشود که ظرفیت کل خط بهطور منطقی متعادل باشد، نه اینکه تنها یک ماژول بر اساس نرخ اوج آن انتخاب شده باشد.
نوارهای نگهدارنده میتوانند جداسازی مفیدی بین ایستگاهها فراهم کنند، اما همهی ناهماهنگیها را حل نمیکنند. همچنان خط به قوانینی نیاز دارد تا مشخص شود در چه شرایطی انباشت مجاز است، در کجا فشار بطری باید اجتناب شود و تجهیزات چگونه به حالتی واکنش نشان دهند که در آن دستگاه بازرسی ظرفی را رد میکند. بررسی مختصری از مسیرهای رد و جایگذاری سنسورها اغلب پیش از راهاندازی مشکلات را آشکار میسازد.
برای یک ماشین پرکردن شیشه روغن تمیزی بخش پاییندست نیز باید همان توجه را دریافت کند. قطرات کوچک یا آلودگی در ناحیهی گردن ظرف ممکن است به بخشهای پوششدهی، برچسبزنی و بستهبندی منتقل شوند. محلی که اپراتوران ظرف را از نظر پایانبندی بررسی میکنند، نحوهی تمیز کردن سطوح انتقال و اینکه آیا چیدمان خروجی دسترسی عملی برای بازرسیهای دورهای را فراهم میکند یا خیر را تأیید کنید.
از کنترلها و تنظیمات تغییر کار بهعنوان زبان مشترک استفاده کنید.
سازگانی مکانیکی تنها بخشی از اتصال بیدرز است. ماشین پرکننده در خط جریان باید فلسفهٔ کنترلی قابلاجرا را با تجهیزات اطراف به اشتراک بگذارد. قراردادهای مشترکی برای سیگنالهای آمادهٔ خط، سیگنالهای خطا، توقف اضطراری، مراجع سرعت و مجوزهای راهاندازی مجدد تعریف شود. در زمان نصب، ثبت شود که کدام دستگاه سرعت خط را تعیین میکند و کدام دستگاهها از آن پیروی میکنند.
تغییر قالب نیز نوعی تحویل هماهنگشدهٔ دیگر است. راهنمایهای بطری، ارتفاع نازل، تنظیمات نوار نقاله، قطعات درببست، تنظیمات برچسبزن و دستورالعملهای بازرسی باید بهصورت همزمان بررسی شوند. یک خط ممکن است برای یک قالب بطری سازگانپذیر بهنظر برسد، اما پس از تغییر قالب و تنها با بهروزرسانی دستورالعمل پرکن، پایداری خود را از دست بدهد. تقسیم تغییر قالب به مراحل قابلاندازهگیری، ریسک را آشکار و بهبود آن را آسانتر میکند.
فهرست بازرسی راهاندازی برای عملکردی بیدرز
- بطریهای خالی را از منبع بالادستی از طریق پرکن و درببست عبور دهید تا فاصلهگذاری، همترازی و رفتار انتقال را مشاهده کنید.
- تأیید تأمین محصول را با شرایط مایع مورد نظر، از جمله رفتار راهاندازی، توقف و راهاندازی مجدد، انجام دهید.
- تأیید کنید که ماشین پرکننده در خط جریان به سیگنالهای توقف در جهت جریان پایین، ظرفیت کم و انسداد بهصورت قابل پیشبینی واکنش نشان میدهد.
- بطریهای پر شده را در نقطه انتقال به دستگاه دربگذاری از نظر پایداری، تمیزی گردن بطری و فاصلهٔ مناسب بررسی کنید.
- قبل از پذیرفتن خروجی تولید پایدار، انباشتگی در جهت جریان پایین و نحوهٔ مدیریت رد کردن محصولات نامطلوب را آزمایش کنید.
- تنظیمات و شرایط پذیرش را برای هر ترکیبی از بطری و محصول ثبت کنید.
قبل از افزودن ظرفیت، نقاط انتقال را انتخاب کنید.
یک سیستم هماهنگشدهٔ خوب ماشین پرکننده در خط جریان میتواند جریان بستهبندی روانتری را پشتیبانی کند، زیرا روابط آن با بخشهای بالادستی و پاییندستی مشخص، آزمایششده و مستند شدهاند. مسیر عملی این است که با شرایط بطری و مایع شروع کنید، سپس انتقالها، سیگنالها، هماهنگی دربگذاری و ظرفیت پاییندستی را بهعنوان یک دنبالهٔ پیوسته تأیید کنید.
به عبارت دیگر، سرعت بالاتر تنها یکی از بخشهای تصمیمگیری است. خطی که کنترل شیشهها را حفظ کند، تحویل پایدار محصول را تضمین کند و بازیابی منظم از وقفهها را امکانپذیر سازد، معمولاً راحتتر در عملیات و تأیید قابلیت اجرا است. پیش از نهاییسازی پیکربندی، از ظروف نماینده و شرایط واقعی محصول برای تأیید هر انتقال در سرتاسر مسیر بستهبندی استفاده کنید.






 اخبار داغ








