 EN

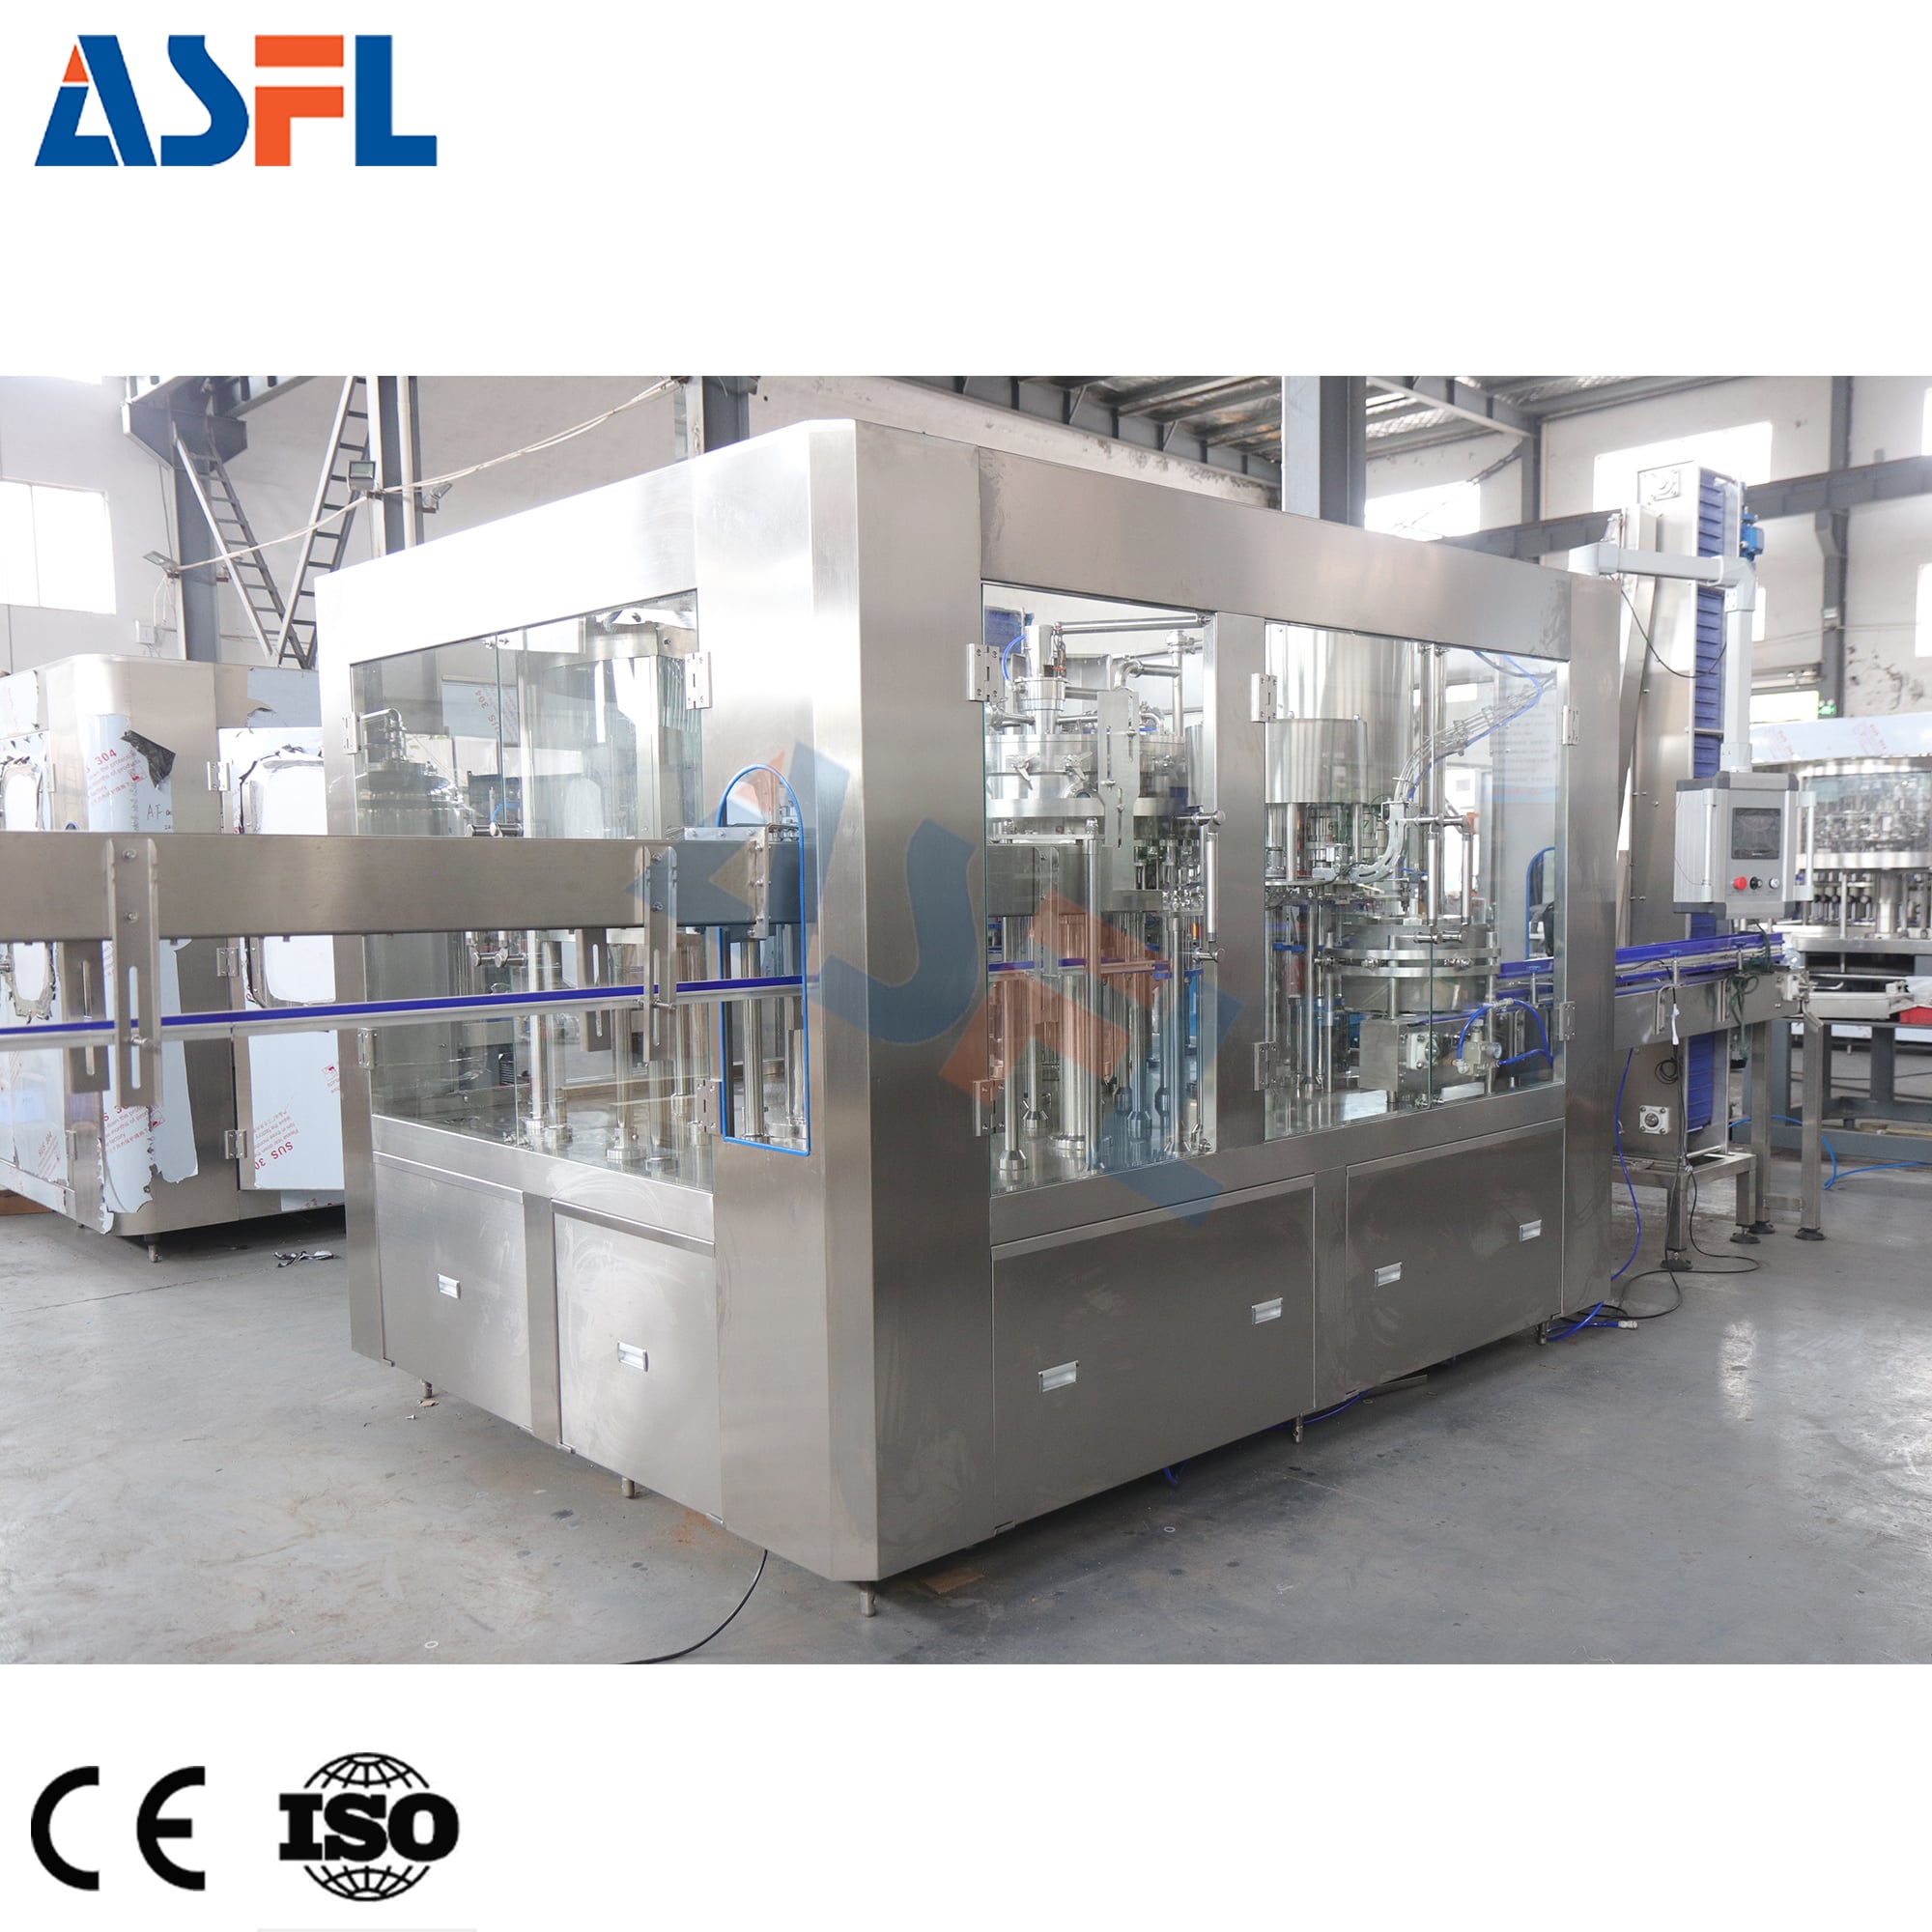
Ainline pullo täyttökone ei toimi eristettynä saarena. Se sijaitsee pullojen käsittelyn, tuotteen syöttöjärjestelmän, korkkien käsittelyn, tarkastuksen ja tyhjennyslaitteiden välissä, joten vakaa tuotos riippuu siitä, kuinka jokainen siirto on suunniteltu. Tuotantolinjan insinöörimäisestä näkökulmasta hyödyllinen kysymys ei ole pelkästään, pystyykö täyttökone saavuttamaan ilmoitetun nopeuden. Kysymys on siitä, saavuttavatko pullot, neste, korkit ja ohjausjärjestelmä oikean tilan ja poistuvatko täytetyt pullot ilman, että ne luovat uuden kapean paikan.
Tämä ero merkitsee paljon vedenkaltaisille nesteille, viskoosille tuotteille ja muille oljypullon täyttökone samankaltaisille tuotteille. Niiden prosessit eroavat toisistaan, mutta jokaiselle linjalle tarvitaan ennustettava etäisyys, vakaa säiliön sijoittuminen, yhteensopivat täyttöolosuhteet ja alaspäin suuntautuva reitti, joka voi ottaa vastaan täytetyt pullot. Käytännöllinen integrointisuunnitelma näkee nämä ehdot yhteydessä toisiinsa toimivina olosuhteina eikä erillisinä ostospesifikaatioina.
Aloita viiva yhtenäisellä virtauksella
Ainline pullo täyttökone saattaa tyypillisesti tyhjiä pulloja sisääntulokuljetin- tai pullojen järjestelylaitteesta. Pulloja ohjataan hallitussa etäisyydessä toisistaan, ne esitetään täyttösuuttimille ja sen jälkeen ne vapautetaan korkkaukseen, merkintään, koodaukseen, tarkastukseen ja pakkaamiseen. Saumaton yhteys saavutetaan sovittamalla mekaaninen siirto, tuotteen toimitus ja ohjaus siirto kussakin siirtokohdassa.
Karttaa ensin pullojen ja nesteen kulku. Pullojen liike sisältää kuljettimeen liittyvän leveyden, ohjausraudojen sijainnin, siirtolaudat, kauluksen tai rungon tukipinnat sekä varastointitilan. Tuotteen toimitus sisältää säiliön, pumpun tai painovoimatoimituksen, tarvittaessa hygieenisen putkistojärjestelmän, venttiilit sekä paluu- tai kierrätysjärjestelmät. Minkä tahansa näistä kahdesta kulusta aiheutuva muutos voi vaikuttaa täyttötarkkuuteen, vaahto-ominaisuuksiin tai seuraavan aseman ajastukseen.
On myös hyödyllistä karttaa tiedon kulku. Anturit voivat antaa signaalin pullojen läsnäolosta, tuotetason alentumisesta, korkkien puutteesta, tukkoisesta tilanteesta tai pysähtyneestä alapuolella olevasta kuljetinjärjestelmästä. inline pullo täyttökone tarvitsee sovittua vastausta näihin signaaleihin: turvallinen tauko, pullojen pitäminen sisääntulossa, tyhjennysalueen vapauttaminen tai järjestyksen jatkaminen. Ilman tätä logiikkaa pienikin keskeytys täytön jälkeen voi muodostua jonoksi korkaamattomia säiliöitä.
Koordinoi ylävirtaisen osion toimintaa ennen täytön keskittämistä
Pullojen tarjoaminen ja sisääntulo-ohjaus
Ylävirtaisen laitteiston tulisi toimittaa pullot vakaimmassa asennossa ja tasaisin väliajoin. Riippuen pakkauksesta ja prosessista mukaan voidaan ottaa esimerkiksi epäjärjestelmän poistolaite, ilmakuivain, pesuasema tai yksinkertainen nauhakuljetin. Tässä siirtovaiheessa vahvistetaan pullon halkaisija, korkeusalue, pohjan vakaus, kaulan muoto ja hyväksyttävä ohjausraudoitus. Pullon heiluminen tai pyörähtäminen sisääntulossa voi vaikuttaa suihkun sijoittumiseen, vaikka itse täyttöosio olisi oikein säädetty.
Kuljetinritmi voi vahvistaa vaihtelua aiemmasta osiosta. Jos pulloja kertyy ryppäisiin, ne saapuvat epätasaisin välein tai kohtaavat huonosti sijoitetun siirtolaudan, täyttölaitteessa saattaa havaita puuttuvia pulloja tai epätasaisen pysähtymisajan. Siksi linjan insinöörit tarkistavat yleensä pullojen virtausta normaalissa käyttötilanteessa eikä arvioi tätä siirtoa ainoastaan tyhjän kuljetimen ollessa käynnissä.
Tuotteen toimitus täyttösiirrossa
Nesteen toiminta on sovitettava valittuun täyttöperiaatteeseen ja tuotteen todelliseen käyttäytymiseen. Viskositeetti, sekoittunut ilma, lämpötilan vaihtelu ja kuplautumisen vaikutus voivat muuttaa sitä, miten tuote saavuttaa suihkun. oljypullon täyttökone täyttölaitteelle tuotteen toimitusjärjestely on arvioitava käyttämällä tarkoitettua öljyä, pulloa ja täyttömäärää eikä luotettava yleiseen nestemäiseen oletukseen. Vakaa toimituspaine tai -korkeus, sopiva putkien asennus ja järkevä käynnistysmenettely auttavat täyttölaitetta toistamaan sykliään todellisissa olosuhteissa.
Tässä vaiheessa tuotantotiimin tulisi pyytää testisuunnitelmaa. Sen sijaan, että hyväksytään yleinen suorituskyvyn kuvaus, on määriteltävä pullojen näytteet, tuotteen tila, tavoiteltu täyttötaso, käynnistys- ja pysäytysjärjestys sekä havaintopisteet. Testi voi osoittaa, pysyykö ylävirtaisen to supplyn toimitus vakavana, kun linja kiihtyy, pysähtyy ja jatkaa toimintaansa.
Tee täytöstä korkkaukseen siirto tarkoituksellisena
Täyttölaite inline pullo täyttökone luovuttaa avoimen suun omaavan pulloa korkkausosastolle. Tämä lyhyt siirto on ratkaisevan tärkeä, koska vuotaminen, pullojen epävakaus tai tuotteen olemassaolo pullojen suussa voivat vaikuttaa korkkien asennukseen ja vääntömomentin tasaisuuteen. Täyttö- ja korkkauslaitteet tulisi siksi tarkastella yhtenä toimintavyöhykkeenä, vaikka ne toimitettaisiinkin erillisinä moduuleina.
Tarkista poistokuljettimeen liittyvä nopeus, ohjausraiteen siirtymä ja saatavilla oleva tila korkkaimen edessä. Jos täyttölaitteesta tulee pulloja nopeammin kuin korkkain voi niitä vastaanottaa, saattaa muodostua pullojen kertymää linjan herkimmässä kohdassa. Toisaalta, jos korkkaimeen ei saada riittävästi pulloja, ongelman syy saattaa olla pikemminkin ylävirtaan sijaitseva etäisyyden säätö kuin korkkien toimitus. Molempien asemien yhteinen tarkastelu antaa paremman kuvan kuin jomman kumman yksinäinen säätö.
Myös viestintäsignaalit tulisi määritellä. Alavirtaan suuntautuva pysäytys saattaa vaatia, että täyttölaitteesta lopetetaan uusien pullojen ottaminen vastaan ennen kuin avoimet pulloat alkavat kertyä. Korkkien puute, hylätyt pulloat tai tukos signaali vaativat selkeän pysäytys- ja uudelleenkäynnistysjärjestyksen. Tavoitteena on hallittu palautuminen, ei pelkästään nopea uudelleenkäynnistys.
Suunnittele alavirtaan sijaitseva kapasiteetti ja tarkastus todellisen tuotannon perusteella
Alavirtaan sijaitseva laitteisto voi sisältää korkkitarkastusta, etikettimittareita, päivämääräkoodauslaitteita, tarkkuuspainoja, vuodon havaintolaitteita, laatikointilaitteita tai paletointilaitteita. Jokaisella laitteella on oma nopeusalueensa ja puskurivaatimuksensa. An inline pullo täyttökone liittyy sujuvasti, kun kokonaislinjalla on kohtalainen kapasiteettitasapaino, ei silloin, kun yksittäinen moduuli valitaan ainoastaan sen huippunopeuden perusteella.
Kertymänvaraiset kuljetinjärjestelmät voivat tarjota hyödyllistä erottelua työasemien välillä, mutta ne eivät ratkaise kaikkia epäsovituksia. Linjan on edelleen oltava säännöt siitä, milloin kertymä on sallittua, missä pullonpaineen välttäminen on tärkeää ja miten laitteisto reagoi, kun tarkastuslaitteisto hylkää säiliön. Lyhyt tarkastus hylkäyspoluista ja anturien sijoittelusta paljastaa usein ongelmia jo ennen käyttöönottoa.
Koska oljypullon täyttökone , myös alapuolella olevan osan puhtauteen on kiinnitettävä yhtä suuri huomiota. Pienet tippautukset tai pullon kaulan saastuminen voivat leviää korkkaus-, merkintä- ja pakkausvaiheisiin. Vahvista, missä operaatörin tulee tarkastaa pullon pääty, miten siirtopinnat puhdistetaan ja antaako poistojärjestelmän rakenne riittävän hyvän pääsyn säännöllisiin tarkastuksiin.
Käytä ohjausjärjestelmiä ja vaihtoasetuksia yhteisenä kielenä
Mekaaninen yhteensopivuus on vain osa saumattomaa liitosta. inline pullo täyttökone täytyy jakaa toimiva ohjausfilosofia ympäröivän laitteiston kanssa. Määritellään yhteiset sopimukset linjan valmiussignaaleista, vikasignaaleista, hätäpysäytyksistä, nopeusviitteistä ja uudelleenkäynnistystoistosta. Asennuksen aikana dokumentoidaan, mikä laite määrittää linjan nopeuden ja mitkä laitteet seuraavat sitä.
Muutos on toinen koordinoitu siirto. Pullonohjaimet, suihkun korkeus, kuljetinasetukset, korkkaimen osat, tarranliittimen asetukset ja tarkastusohjelmat tulee tarkistaa yhdessä. Linja voi näyttää olevan yhteensopiva yhden pullonmuodon kanssa, mutta menettää vakauden muutoksen jälkeen, jos päivitetään vain täytin ohjelma. Muutoksen jakaminen mitattaviin vaiheisiin tekee riskeistä näkyvämmin ja helpommin parannettavia.
Käyttöönottotarkistusluettelo saumattoman toiminnan varmistamiseksi
- Käytetään tyhjiä pulloja ylävirtaisesta lähteestä täyttimeen ja korkkaimen läpi havainnollistamaan etäisyyksiä, sijoittelua ja siirtokäyttäytymistä.
- Tarkistetaan tuotteen saanti halutulla nestemäisellä tilalla, mukaan lukien käynnistys-, pysäytys- ja uudelleenkäynnistystoiminta.
- Vahvista, että inline pullo täyttökone reaktoi ennustettavasti alapuolella oleviin pysäytys-, vähäkapasiteettisiin ja tukkoisuus-signaaleihin.
- Tarkkaile täytettyjä pulloja korkkauksen siirrossa vakauden, pullokaulan puhtauden ja riittävän välimatkan varalta.
- Testaa alapuolella tapahtuvaa kertymistä ja hylkäystenkäsittelyä ennen kuin hyväksyt jatkuvan tuotantotuloksen.
- Kirjaa asetukset ja hyväksyntäehdot jokaiselle pullo- ja tuoteyhdistelmälle.
Valitse siirtokohdat ennen kapasiteetin lisäämistä
Hyvin koordinoitu inline pullo täyttökone voi tukea suuremman sileää pakkausvirtaa, koska sen ylä- ja alapuoliset suhteet on määritetty, testattu ja dokumentoitu. Käytännöllinen tapa on aloittaa pullo- ja nesteolosuhteista, jonka jälkeen tarkistetaan siirrot, signaalit, korkkauksen koordinointi ja alapuolella oleva kapasiteetti yhtenäisellä sekvenssillä.
Toisin sanoen korkeampi nopeus on vain yksi päätöksen tekijä. Linja, joka säilyttää pullojen hallinnan, tuottaa tuotteita vakaudella ja palautuu häiriöistä järjestelmällisesti, on yleensä helpommin käytettävissä ja sen toiminta on helpommin varmistettavissa. Ennen lopullista konfiguraation vahvistamista käytä edustavia astioita ja tuotteen olosuhteita varmistaaksesi jokaisen siirron koko pakkausreitillä.






 Uusimmat uutiset








