 EN

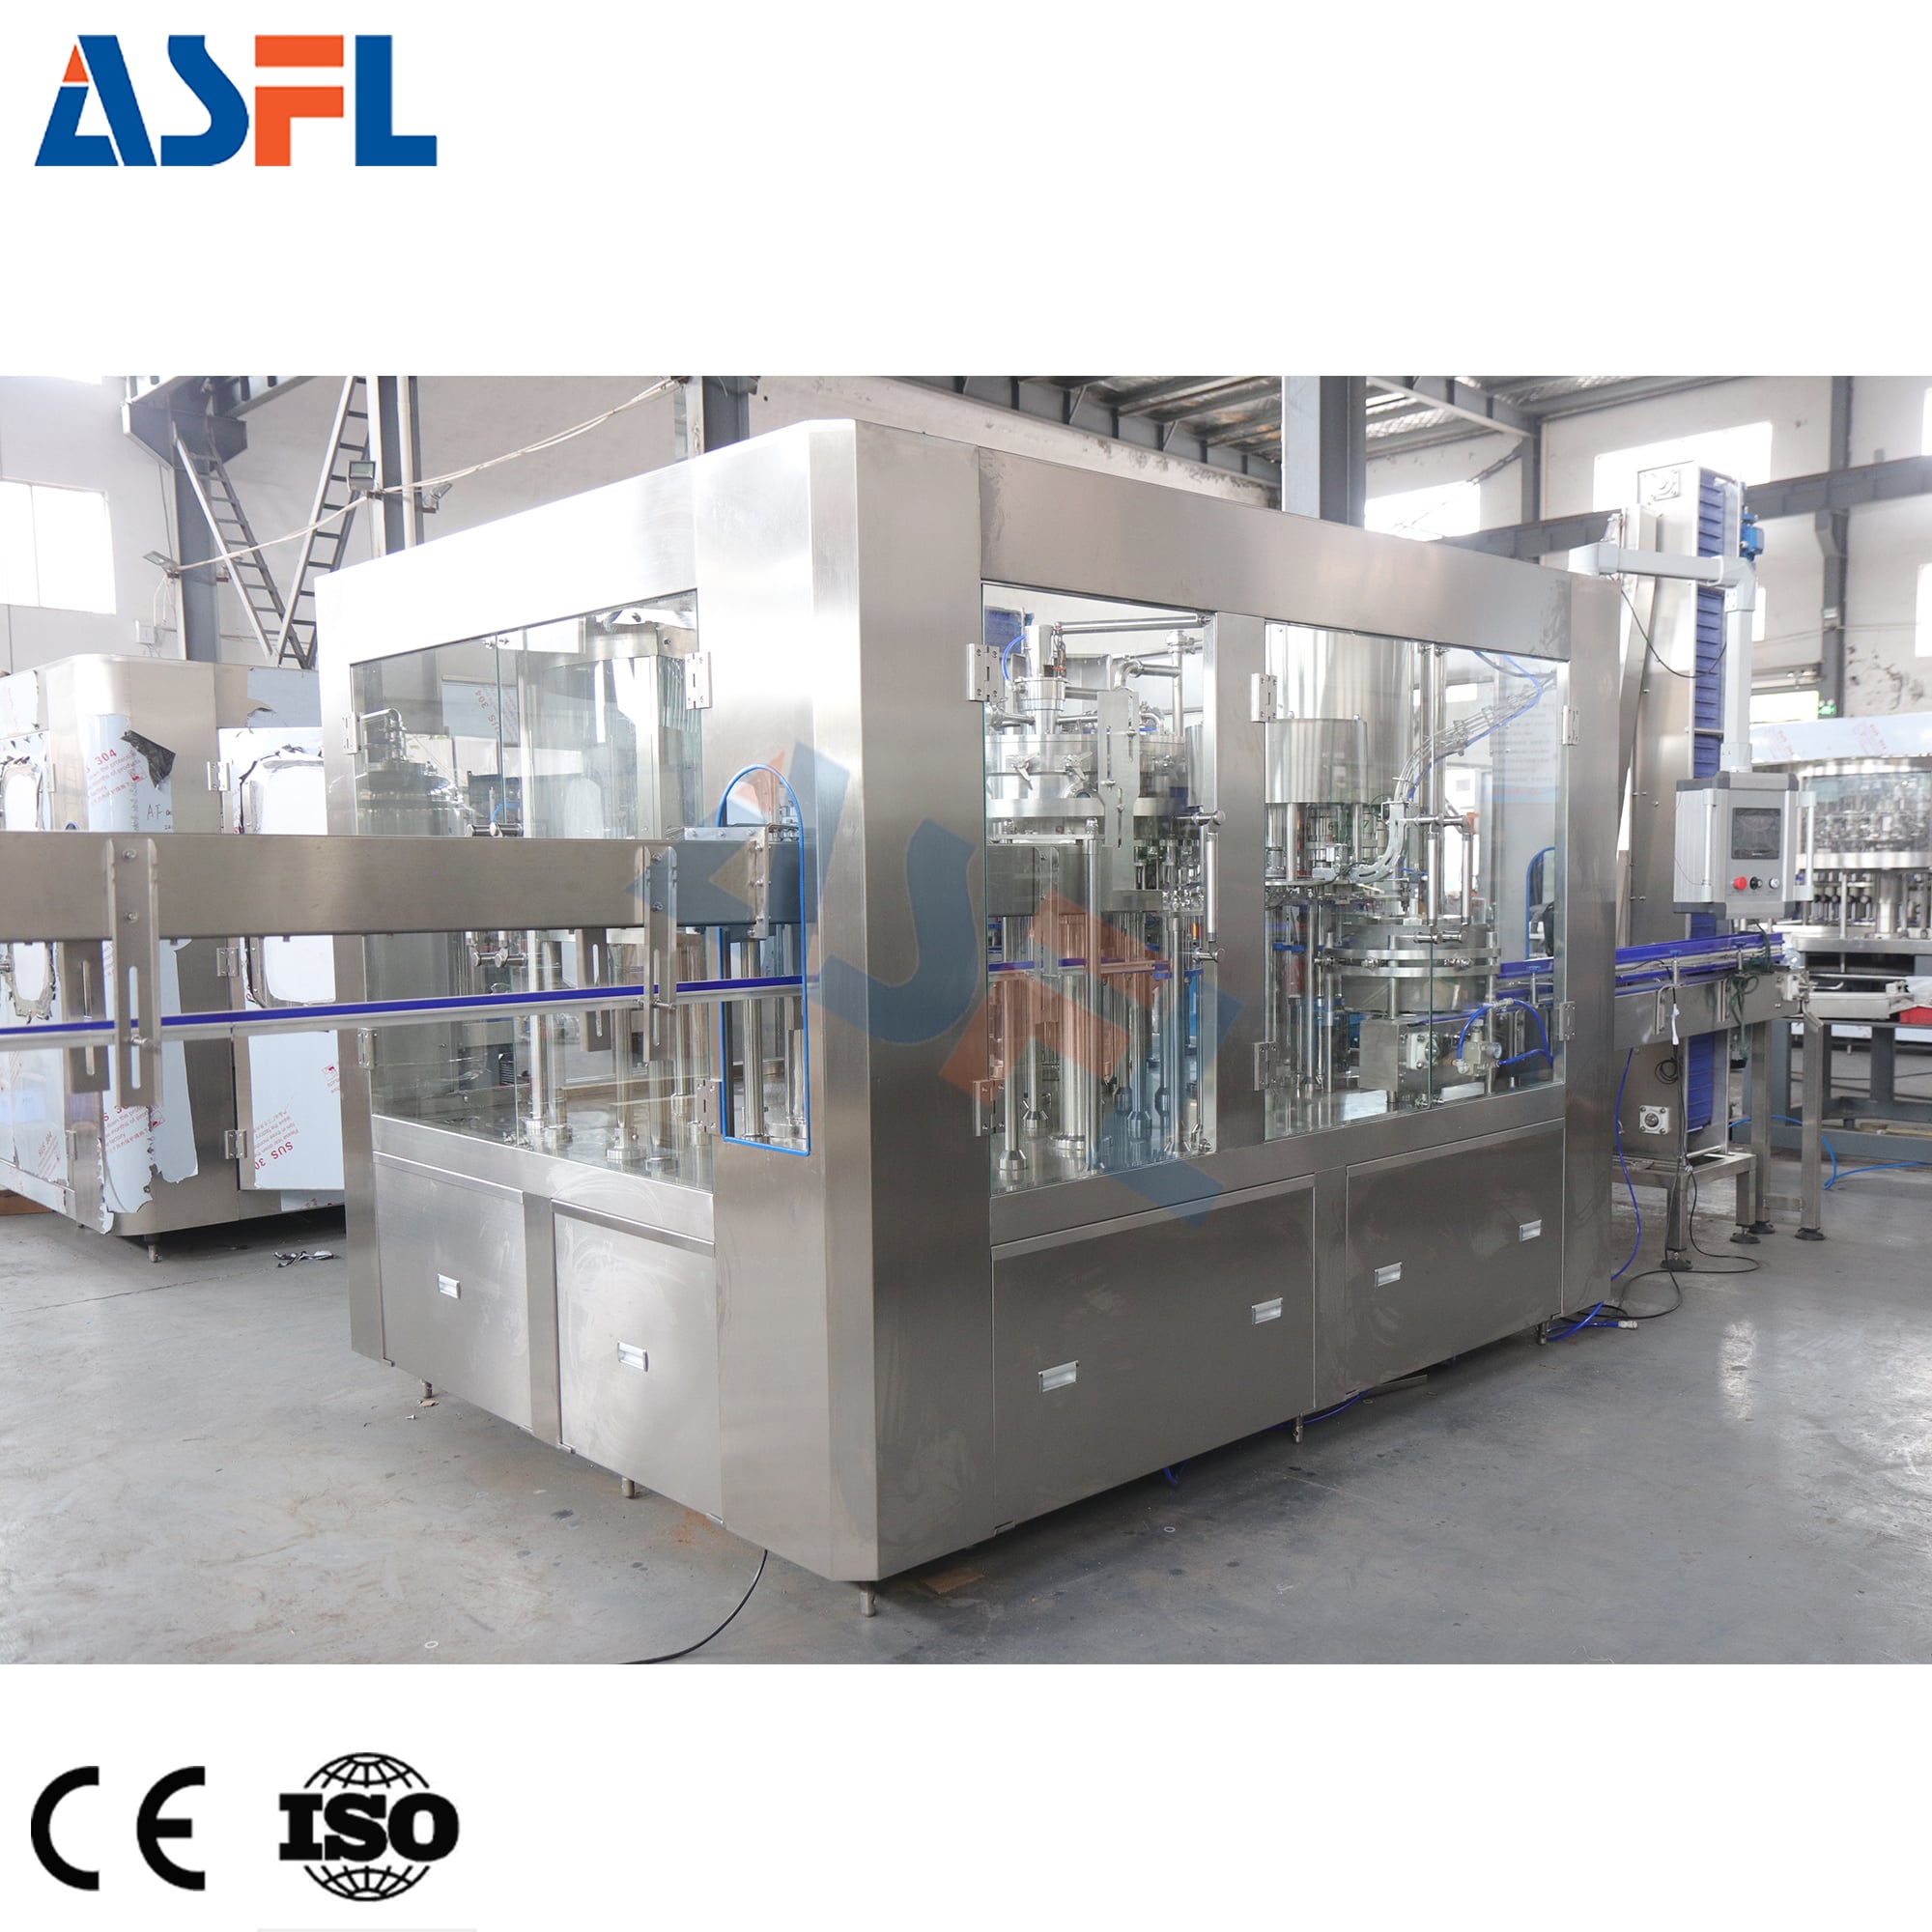
Bir satır içi şişe doldurma makinesi izole bir ada gibi çalışmaz. Şişe taşıma, ürün temini, kapak taşıma, muayene ve boşaltım ekipmanları arasında yer alır; bu nedenle kararlı üretim çıktısı, her geçiş noktasının nasıl tasarlandığına bağlıdır. Üretim hattı mühendisliği açısından yararlı soru, dolum makinesinin belirtilen bir hızı ulaşabilip ulaşamayacağı değil, şişelerin, sıvının, kapakların ve kontrol sistemlerinin doğru koşullarda varıp varmadığı ve dolu şişelerin yeni bir darboğaz oluşturmadan çıkıp çıkmadığıdır.
Bu ayrım, su benzeri sıvılar, viskoz ürünler ve bir yağ şişe doldurma makinesi benzeridir. Süreç ayrıntıları farklı olsa da her hat, tahmin edilebilir aralık, kararlı kap pozisyonlandırma, uyumlu dolum koşulları ve dolu şişeleri kabul edebilecek bir aşağı akış yolu gerektirir. Pratik bir entegrasyon planı, bunları ayrı satın alma spesifikasyonları olarak değil, birbirine bağlı işletme koşulları olarak ele alır.
Satırı bağlı bir akış olarak başlatın
Bir satır içi şişe doldurma makinesi genellikle şişeleri giriş konveyörü veya şişe dağıtıcıdan boş olarak alır. Şişeler, kontrollü bir aralıkta yönlendirilir, dolum nozullarına sunulur ve ardından kaplama, etiketleme, kodlama, muayene ve ambalajlama işlemlerine doğru serbest bırakılır. Pürüzsüz bağlantı, her geçiş noktasında mekanik aktarımı, ürün teslimatını ve kontrol devrini hizalayarak sağlanır.
Ayrıca bilgi yolunu da haritalamak faydalıdır. Sensörler, şişe varlığını, düşük ürün seviyesini, kapak eksikliğini, tıkanıklık durumunu veya aşağı akıştaki bir konveyörün durduğunu bildirebilir. Bu sinyaller, sistemdeki diğer bileşenlerle senkronize çalışmayı sağlar.
Bilgi yolunu da haritalamak faydalıdır. Sensörler, şişe varlığını, düşük ürün seviyesini, kapak eksikliğini, tıkanıklık durumunu veya aşağı akıştaki bir konveyörün durduğunu bildirebilir. satır içi şişe doldurma makinesi bu sinyallere kabul edilmiş bir yanıt gereklidir: güvenli bir şekilde durma, şişeleri girişte tutma, boşaltma alanını temizleme veya sıraya geri dönme. Bu mantık olmadan, doldurma işleminden sonra meydana gelen küçük bir kesinti, kapaklanmamış kapların bir kuyruğuna dönüşebilir.
Doldurma bölümüne odaklanmadan önce yukarı akış bölümüyle koordinasyon sağlayın
Şişe tedariki ve giriş kontrolü
Yukarı akış ekipmanları, şişeleri sabit bir yönlendirme ve aralıkla teslim etmelidir. Paket ve süreç durumuna göre bir karıştırıcı, hava konveyörü, durulama istasyonu veya basit bir bant konveyörü kullanılabilir. Bu geçiş noktasında şişe çapı, yükseklik aralığı, taban stabilitesi, boyun geometrisi ve kabul edilebilir kılavuz ray ayarı doğrulanmalıdır. Girişte sallanan veya dönen bir şişe, doldurma bölümü kendisi doğru ayarlanmış olsa bile nozül hizalamasını etkileyebilir.
Konveyör ritmi, önceki bölümdeki değişkenliği artırabilir. Şişeler kümeleşirse, tutarsız aralıklarla gelirse veya hizalanmamış bir aktarma plakasına çarparsa, dolum makinesi eksik şişeler veya eşit olmayan bekleme süreleri görebilir. Bu nedenle hat mühendisleri, konveyörün boş çalışırken bu geçişi değerlendirmek yerine, normal işletme koşullarında şişe akışını doğrularlar.
Dolum geçişi olarak ürün tedariki
Sıvı iletimi, seçilen dolum prensibiyle ve ürünün gerçek davranışıyla uyumlu olmalıdır. Viskozite, içinde hapsolmuş hava, sıcaklık değişimi ve köpürme eğilimi, ürünün nozule nasıl ulaştığını etkileyebilir. Bir yağ şişe doldurma makinesi , ürün tedarik düzenlemesi, genel bir sıvı varsayımına dayanmak yerine, amaçlanan yağ, şişe ve dolum hacmiyle birlikte değerlendirilmelidir. Kararlı tedarik basıncı veya seviyesi, uygun boru hattı düzeni ve mantıklı bir başlatma prosedürü, dolum makinesinin gerçek koşullarda çevrimini tekrarlamasına yardımcı olur.
Bu noktada, üretim ekibi bir test planı talep etmelidir. Genel bir performans ifadesini kabul etmek yerine, şişe numunelerini, ürün durumunu, hedef dolum seviyesini, başlangıç ve durma sırasını ve gözlem noktalarını tanımlayın. Test, üretim hattı hızlandığında, durakladığında ve yeniden başladığında üst akış tedarikinin kararlılığını gösterir.
Dolumdan kapaklamaya geçişi kasıtlı hale getirin
Sonra satır içi şişe doldurma makinesi açık boynuzlu bir şişeyi kapaklama bölümüne aktarır. Bu kısa aktarım, taşma, şişe kararsızlığı veya boyun üzerinde ürün oluşumu nedeniyle kapak yerleştirilmesini ve tork tutarlılığını etkileyebileceğinden kritiktir. Dolayısıyla dolum makinesi ile kapaklama makinesi, ayrı modüller olarak sağlanmış olsalar bile tek bir işletme bölgesi olarak değerlendirilmelidir.
Kapağı takan makinenin çıkış konveyör hızını, kılavuz ray geçişini ve kapağı takan makineye kadar olan mevcut mesafeyi kontrol edin. Doldurucu, şişeleri kapağı takan makinenin kabul edebileceği hızdan daha hızlı boşaltıyorsa, üretim hattının en hassas alanında şişe birikimi oluşabilir. Tersine, kapağı takan makine sürekli olarak şişe eksikliği yaşarsa, sorunun kaynağı kap teslimatı değil, daha önceki aşamadaki (yukarı akışta) aralık kontrolü olabilir. Her iki istasyonu birlikte gözlemlemek, bunlardan yalnızca birini izole ederek ayarlamaktan çok daha bilgilendiricidir.
İletişim sinyalleri de tanımlanmalıdır. Aşağı akıştaki bir durma emri, kaplanmamış şişelerin birikmesini önlemek için doldurucunun yeni şişeleri kabul etmesini durdurmasını gerektirebilir. Kap eksikliği, reddedilen şişeler veya tıkanıklık sinyali için net bir durma ve yeniden başlatma sırası belirlenmelidir. Amacımız, sadece hızlı bir yeniden başlatma değil, kontrollü bir kurtarma işlemidir.
Aşağı akış kapasitesini ve muayenesini gerçek çıktıya göre planlayın
Aşağı akış ekipmanları arasında kap muayenesi, etiketleyiciler, tarih kodlayıcılar, kontrol tartıları, kaçak tespit sistemleri, kasalama makineleri veya paletleme sistemleri yer alabilir. Her cihazın kendi hız aralığı ve tampon gereksinimi vardır. Bir satır içi şişe doldurma makinesi genel hat, bir modülün yalnızca tepe hızı için seçilmediği, ancak tüm hat boyunca makul bir kapasite dengesi sağlandığı zaman sorunsuz bağlanır.
Birikimli konveyörler, istasyonlar arasında faydalı ayrım sağlayabilir; ancak her uyumsuzluğu çözmez. Hattın hâlâ birikime izin verileceği zamanlar, şişe basıncının önlenmesi gereken yerler ve bir muayene cihazının bir konteyneri reddettiğinde ekipmanın nasıl tepki vereceği gibi kurallara ihtiyacı vardır. Reddetme yollarının ve sensör yerleşimlerinin kısa bir incelemesi, devreye alınmadan önce genellikle sorunları ortaya çıkarır.
Bir yağ şişe doldurma makinesi , aşağı akış temizliği de eşit düzeyde dikkat gerektirir. Küçük damlalar veya şişe boynu kirliliği, kapaklama, etiketleme ve ambalajlama işlemlerine geçebilir. Operatörlerin şişe bitişini nerede kontrol edeceği, aktarma yüzeylerinin nasıl temizleneceği ve boşaltım düzeninin rutin kontroller için pratik erişim imkânı sağlayıp sağlamadığı doğrulanmalıdır.
Ortak dil olarak denetim sistemlerini ve değişim ayarlarını kullanın
Mekanik uyumluluk, sorunsuz bağlantıların yalnızca bir parçasıdır. satır içi şişe doldurma makinesi çevredeki ekipmanlarla işlevsel bir kontrol felsefesi paylaşmak zorundadır. Hattın hazır sinyalleri, arıza sinyalleri, acil durdurma sinyalleri, hız referansları ve yeniden başlatma izinleri için ortak kurallar belirlenmelidir. Kurulum sırasında, hattın hızını kimin belirlediği ve hangi cihazların bu hızı takip ettiği belgelenmelidir.
Format değişimi de başka bir koordine edilmiş devir alma işlemidir. Şişe kılavuzları, nozul yüksekliği, konveyör ayarları, kapaklayıcı parçaları, etiketleyici ayarları ve muayene reçeteleri birlikte gözden geçirilmelidir. Bir hattın tek bir şişe formatı için uyumlu görünmesi mümkündür; ancak yalnızca doldurucu reçetesi güncellenirse format değişimi sonrasında kararsızlık yaşanabilir. Format değişimini ölçülebilir adımlara bölmek riski görünür kılar ve iyileştirilmesini kolaylaştırır.
Sorunsuz çalışmayı sağlayan bir devreye alma kontrol listesi
- Boş şişeleri yukarı akış kaynağından doldurucu ve kapaklayıcıya kadar geçirerek aralıkları, hizalamayı ve aktarma davranışını gözlemleyin.
- Ürün tedarikini, başlama, durma ve yeniden başlatma davranışları da dahil olmak üzere amaçlanan sıvı koşullarıyla doğrulayın.
- Teslim edilen parçaların inç kare başına düşen alüminyum ağırlığının satır içi şişe doldurma makinesi aşağı akıştaki durma, düşük kapasite ve tıkanma sinyallerine öngörülebilir şekilde tepki verir.
- Kapağa geçirme noktasında doldurulmuş şişeleri, kararlılık, boyun temizliği ve yeterli aralık açısından gözlemleyin.
- Sürdürülen üretim çıktısını kabul etmeden önce aşağı akıştaki birikim testini ve reddetme işlemini gerçekleştirin.
- Her şişe ve ürün kombinasyonu için ayarları ve kabul koşullarını kaydedin.
Kapasite eklemeye başlamadan önce geçiş noktalarını seçin.
İyi koordine edilmiş bir satır içi şişe doldurma makinesi ambalaj akışını daha sorunsuz hale getirebilir çünkü yukarı akış ve aşağı akış ilişkileri belirlenmiş, test edilmiş ve dokümante edilmiştir. Pratik yaklaşım, şişe ve sıvı koşullarıyla başlayıp ardından aktarımları, sinyalleri, kapaklama koordinasyonunu ve aşağı akış kapasitesini bağlantılı bir dizi olarak doğrulamaktır.
Başka bir deyişle, daha yüksek hız yalnızca kararın bir parçasıdır. Şişe kontrolünü koruyan, ürünün kararlı şekilde teslim edilmesini sağlayan ve kesintilerden düzenli bir şekilde kurtulmayı sağlayan bir hattın genellikle işletilmesi ve doğrulanması daha kolaydır. Bir yapılandırmayı nihai hâle getirmeden önce, tam ambalaj rotasında her geçiş noktasını doğrulamak için temsili kaplar ve ürün koşulları kullanın.






 Son Haberler








