 EN

Un mașină de umplere în linie a sticlelor nu funcționează ca un insular izolat. Este plasată între echipamentele de manipulare a sticlelor, de aprovizionare cu produs, de manipulare a capacelor, de inspecție și de evacuare, astfel încât o producție stabilă depinde de modul în care este proiectată fiecare tranziție. Din perspectiva ingineriei liniilor de producție, întrebarea utilă nu este doar dacă umplătoarea poate atinge o viteză declarată. Este mai degrabă dacă sticlele, lichidul, capacele și sistemele de comandă ajung în starea potrivită și părăsesc zona fără a crea o nouă gâtuire.
Această distincție este importantă pentru lichide asemănătoare apei, pentru produse vâscoase și pentru un mașină de umplere a sticlelor de ulei similar. Detaliile procesului lor diferă, dar fiecare linie necesită o distanțare previzibilă, o poziționare stabilă a recipientelor, condiții de umplere compatibile și o cale descendentă capabilă să primească sticlele umplute. Un plan practic de integrare consideră aceste elemente ca fiind condiții de funcționare interconectate, nu ca specificații separate de achiziție.
Începeți cu linia ca un flux continuu
Un mașină de umplere în linie a sticlelor primește în mod obișnuit sticle goale de pe o bandă de alimentare sau de pe un dispozitiv de desuplare a sticlelor. Sticlele sunt ghidate într-un pas controlat, prezentate duzelor de umplere, apoi eliberate către etapele de închidere, etichetare, codificare, inspecție și ambalare. Conectarea fără discontinuități rezultă din alinierea transferului mecanic, a livrării produsului și a predării controlului la fiecare interfață.
Este, de asemenea, util să se traseze și calea informației. Senzorii pot semnala prezența sticlelor, nivelul scăzut al produsului, lipsa capacelor, blocările sau oprirea benzii de transport din aval. O modificare în oricare dintre aceste căi poate afecta precizia umplerii, comportamentul spumei sau sincronizarea cu stația următoare.
Este, de asemenea, util să se traseze și calea informației. Senzorii pot semnala prezența sticlelor, nivelul scăzut al produsului, lipsa capacelor, blocările sau oprirea benzii de transport din aval. mașină de umplere în linie a sticlelor necesită un răspuns convenit la acele semnale: oprire în siguranță, reținerea sticlelor la intrare, eliberarea zonei de evacuare sau reluarea secvențială. Fără această logică, o mică întrerupere după umplere poate deveni o coadă de containere necapsulate.
Coordonați secțiunea amonte înainte de a vă concentra asupra umplerii
Alimentare cu sticle și control al intrării
Echipamentele amonte trebuie să livreze sticlele într-o orientare stabilă și la intervale regulate. Pot fi implicate un dispozitiv de desfășurare (unscrambler), un transportor pneumatic, o stație de clătire sau un simplu transportor cu bandă, în funcție de ambalaj și proces. La această interfață, verificați diametrul sticlei, intervalul de înălțime, stabilitatea bazei, geometria gâtului și reglajul acceptabil al șinelor ghid. O sticlă care se balansează sau se rotește la intrare poate afecta alinierea duzelor, chiar dacă secțiunea de umplere este corect reglată.
Ritmul transportatorului poate amplifica variațiile provenite din secțiunea anterioară. Dacă sticlele se grupează, sosesc cu intervale neregulate sau întâlnesc o placă de transfer necorespunzător aliniată, umplătorul poate detecta sticle lipsă sau timpi de staționare neuniformi. Din această cauză, inginerii de linie verifică de obicei curgerea sticlelor în condiții normale de funcționare, nu doar evaluând această trecere în timp ce transportatorul rulează gol.
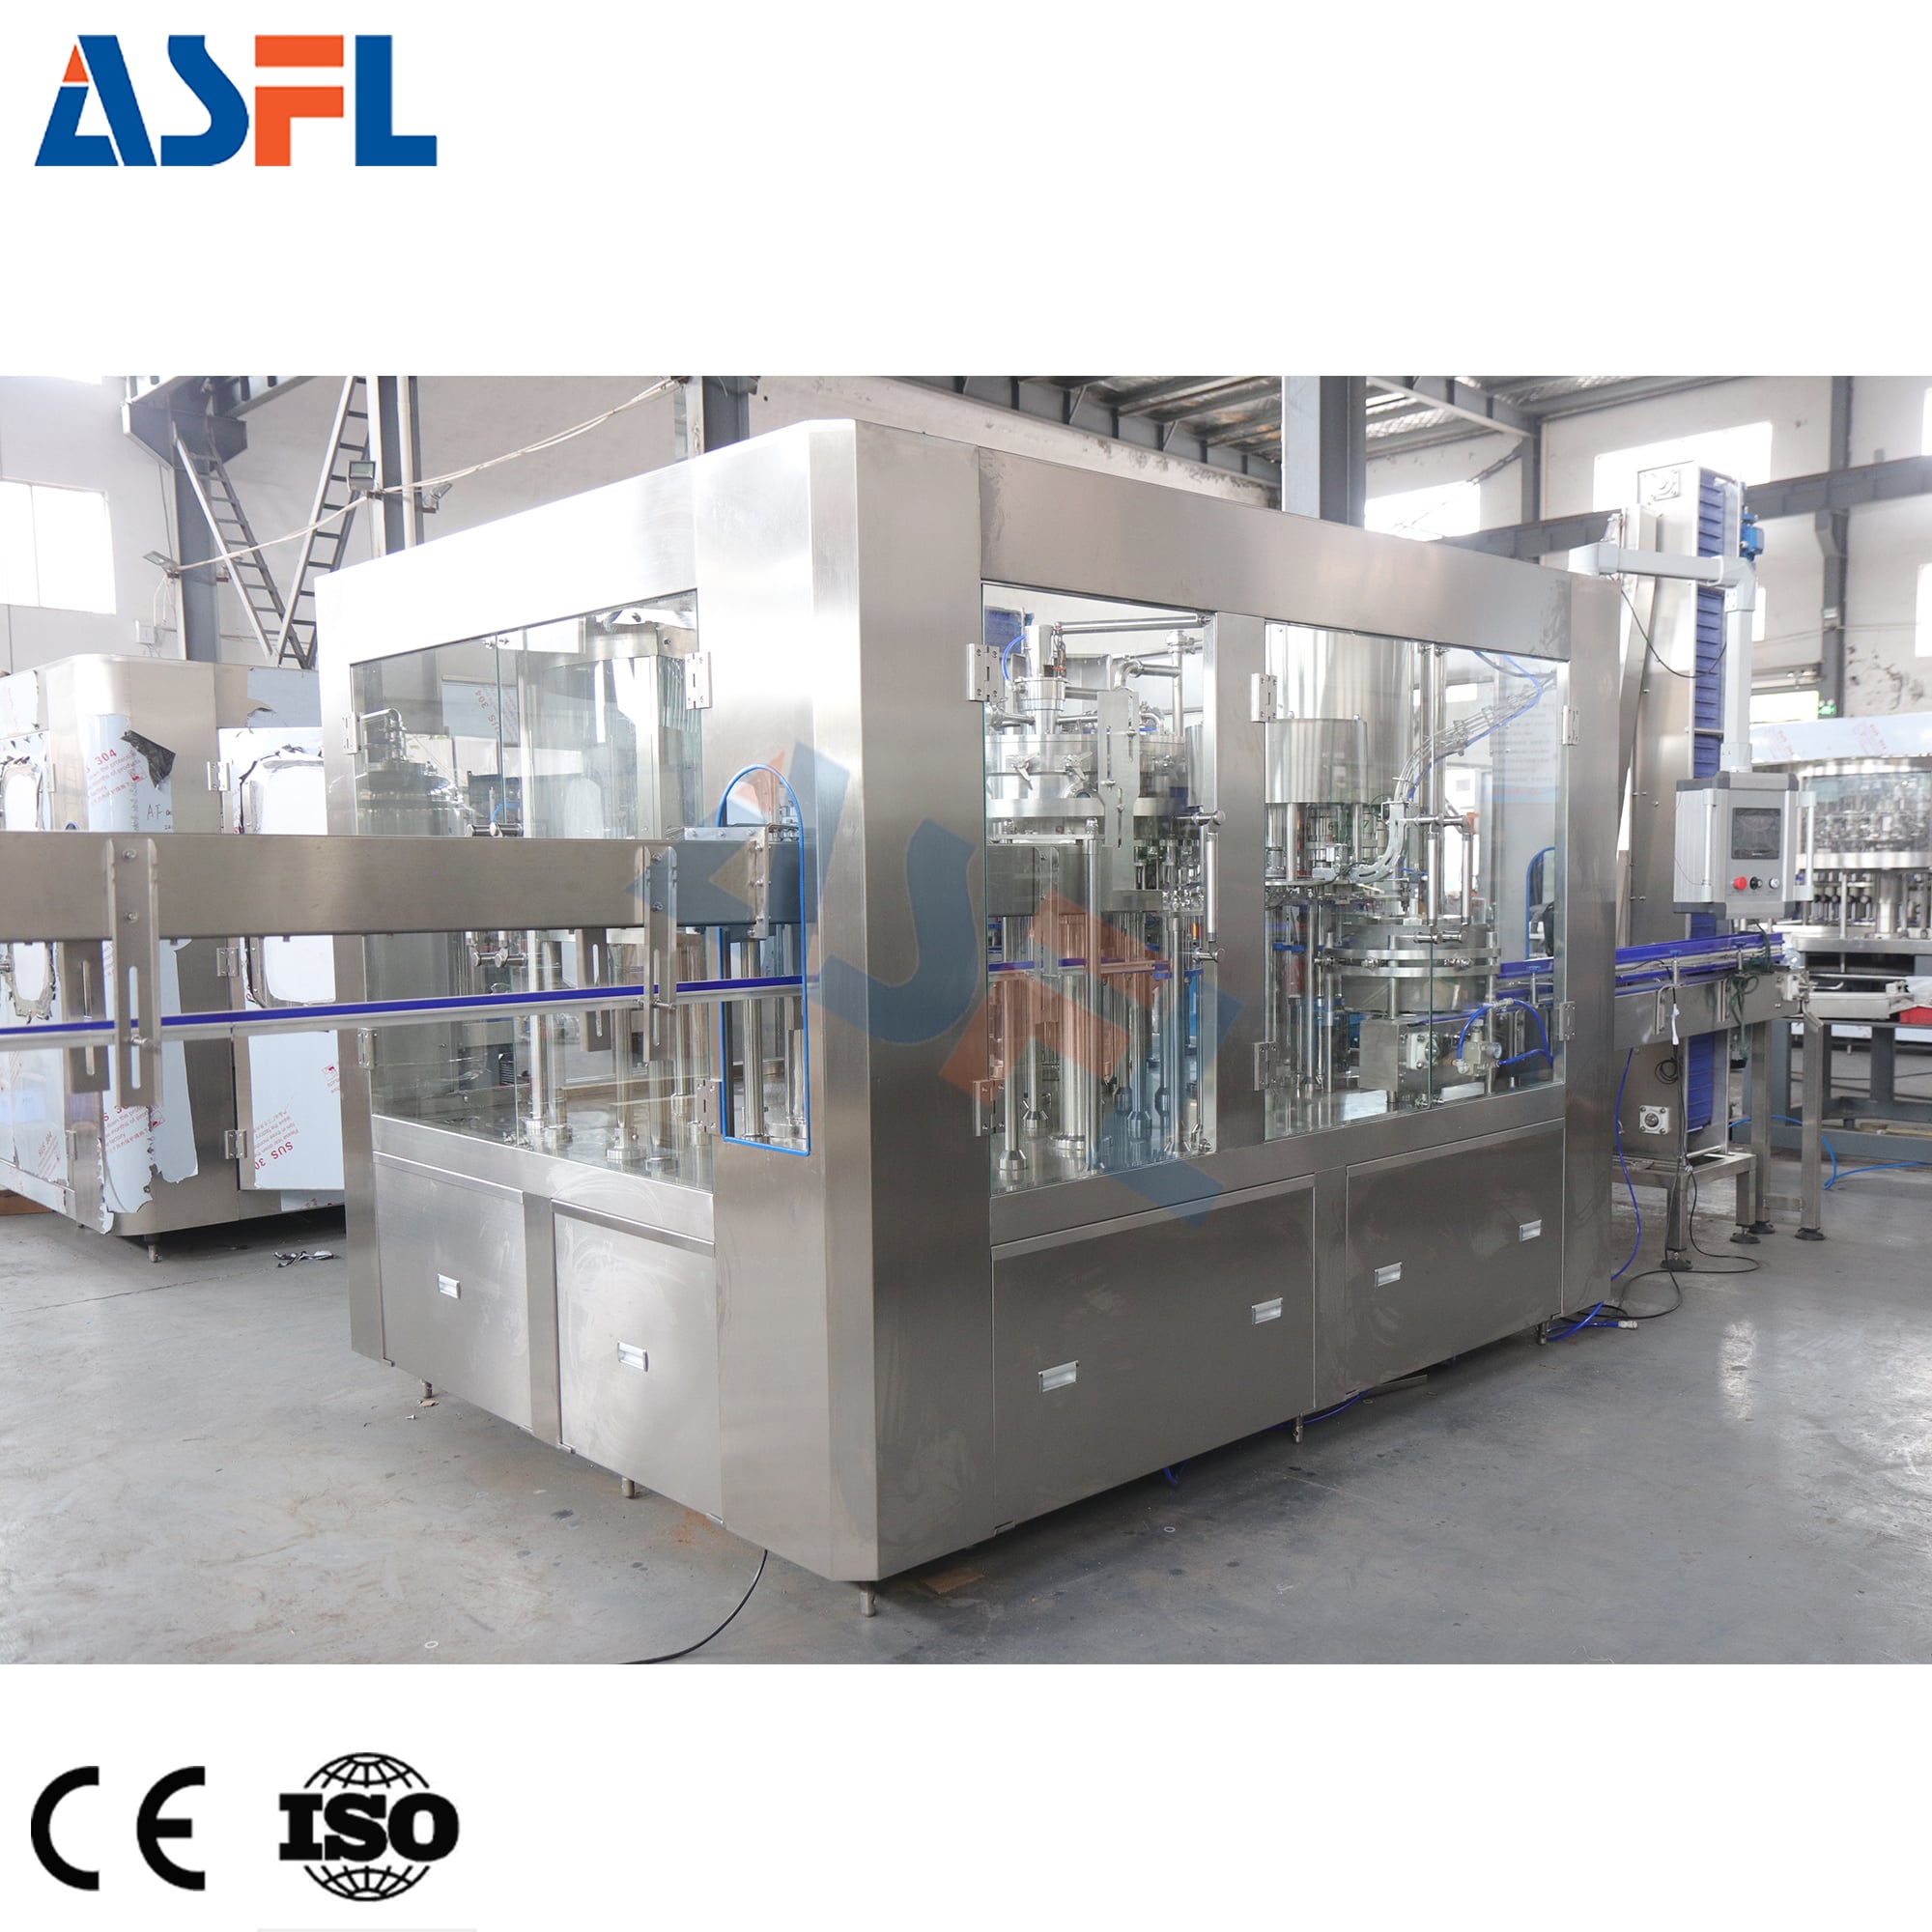
Alimentarea cu produs ca trecere la umplere
Livarea lichidului trebuie să corespundă principiului de umplere ales și comportamentului real al produsului. Vâscozitatea, aerul antrenat, variația temperaturii și tendința de spumare pot modifica modul în care produsul ajunge la duză. Pentru un mașină de umplere a sticlelor de ulei , aranjamentul de alimentare cu produs trebuie evaluat folosind uleiul prevăzut, sticla și volumul de umplere, nu bazându-se pe o presupunere generică privind lichidul. O presiune stabilă de alimentare sau o înălțime stabilă a coloanei de lichid, traseul adecvat al conductelor și o procedură logică de pornire contribuie la repetabilitatea ciclului umplătorului în condiții reale.
În acest moment, echipa de producție ar trebui să solicite un plan de testare. În loc să accepte o declarație generală privind performanță, trebuie să se definească probele de sticlă, starea produsului, nivelul țintă de umplere, secvența de pornire și oprire, precum și punctele de observație. Testul poate evidenția dacă aprovizionarea din amonte rămâne stabilă în timp ce linia accelerează, face pauză și reia funcționarea.
Asigurați o transmitere intenționată de la umplere la închidere
După umplere, mașină de umplere în linie a sticlelor transmite o sticlă cu gât deschis către secțiunea de închidere. Această scurtă transferare este esențială, deoarece vărsarea, instabilitatea sticlei sau prezența produsului pe gâtul sticlei pot afecta poziționarea capacului și consistența cuplului de strângere. Prin urmare, umplătorul și închizătorul trebuie examinați ca o singură zonă de funcționare, chiar dacă sunt furnizați ca module separate.
Verificați viteza benzi de evacuare, tranziția șinelor ghid, precum și spațiul disponibil înainte de capator. Dacă umplătorul descarcă sticle mai rapid decât poate accepta capatorul, se poate forma o acumulare în zona cea mai sensibilă a liniei. În mod invers, dacă capatorul rămâne în mod repetat fără sticle, cauza ar putea fi controlul pasului din amonte, nu livrarea capacelor. Observarea simultană a ambelor stații este mai informativă decât ajustarea fiecăreia în mod izolat.
Semnalele de comunicație trebuie, de asemenea, definite clar. Un semnal de oprire din aval poate impune umplătorului să înceteze admiterea de sticle noi înainte ca sticlele necapsate să se acumuleze. Lipsa de capace, sticlele respinse sau un semnal de blocare trebuie să aibă o secvență clară de oprire și repornire. Scopul este recuperarea controlată, nu doar o repornire rapidă.
Planificați capacitatea și inspecția din aval în jurul producției reale
Echipamentele din aval pot include inspecție a capacelor, etichetatoare, codificatoare de dată, controlori de masă, detectoare de scurgeri, mașini de împachetare în colete sau echipamente de manipulare a paletelor. Fiecare dispozitiv are propriul domeniu de viteză și necesitățile sale specifice de tampon. mașină de umplere în linie a sticlelor se conectează fără probleme atunci când întreaga linie are un echilibru rezonabil al capacității, nu atunci când un singur modul este ales doar pentru rata sa maximă.
Conveierele de acumulare pot oferi o separare utilă între stații, dar nu rezolvă toate neconcordanțele. Linia necesită încă reguli privind momentul în care este permisă acumularea, locurile în care trebuie evitată presiunea asupra sticlelor și modul în care echipamentele vor reacționa atunci când un dispozitiv de inspecție respinge un recipient. O analiză rapidă a traseelor de respingere și a amplasării senzorilor evidențiază adesea problemele înainte de punerea în funcțiune.
Pentru un mașină de umplere a sticlelor de ulei , curățenia aval merită aceeași atenție. Picăturile mici sau contaminarea gâtului sticlei pot ajunge până la etapelor de închidere, etichetare și ambalare. Verificați unde vor inspecta operatorii finisajul sticlei, cum sunt curățate suprafețele de transfer și dacă configurația de evacuare oferă acces practic pentru verificările rutiniere.
Folosiți sistemele de comandă și setările de schimbare ca limbaj comun
Compatibilitatea mecanică este doar o parte a conexiunii fără întreruperi. mașină de umplere în linie a sticlelor trebuie să împartă o filozofie de control funcțională cu echipamentele din jur. Se stabilesc convenții comune pentru semnalele de pregătire a liniei, semnalele de defect, opririle de urgență, referințele de viteză și permisiunile de repornire. În timpul instalării, se documentează ce dispozitiv conduce viteza liniei și care dispozitive o urmăresc.
Schimbarea formatului este un alt transfer coordonat. Ghidurile pentru sticle, înălțimea duzelor, setările transportoarelor, piesele pentru închizătoare, setările etichetatoarelor și rețetele de inspecție trebuie revizuite împreună. O linie poate părea compatibilă cu un anumit format de sticlă, dar poate pierde stabilitatea după schimbarea formatului, dacă se actualizează doar rețeta umplătorului. Împărțirea schimbării formatului în pași măsurabili face riscul vizibil și mai ușor de îmbunătățit.
O listă de verificare pentru punerea în funcțiune, destinată funcționării fără întreruperi
- Se rulează sticle goale provenite din sursa amonte prin umplător și închizător pentru a observa distanțarea, alinierea și comportamentul de transfer.
- Se verifică alimentarea cu produs în condiția lichidă prevăzută, inclusiv comportamentul la pornire, oprire și repornire.
- Confirmați că mașină de umplere în linie a sticlelor reacționează în mod previzibil la semnalele de oprire din aval, de capacitate redusă și de blocare.
- Observați sticla umplută la transferul către capul de închidere pentru stabilitate, curățenia gâtului și distanțarea adecvată.
- Testați acumularea și gestionarea rebuturilor din aval înainte de a accepta un debit de producție continuu.
- Înregistrați setările și condițiile de acceptare pentru fiecare combinație sticlă–produs.
Alegeți transferurile înainte de a adăuga capacitate.
O coordonare bine realizată mașină de umplere în linie a sticlelor poate sprijini un flux de ambalare mai fluid, deoarece relațiile sale amonte și aval au fost specificate, testate și documentate. Calea practică este să începeți cu condițiile sticlei și ale lichidului, apoi să verificați transferurile, semnalele, coordonarea închiderii și capacitatea din aval ca o secvență interconectată.
Cu alte cuvinte, viteza mai mare este doar o parte a deciziei. O linie care menține controlul asupra sticlelor, livrarea stabilă a produselor și recuperarea ordonată în cazul întreruperilor este, de obicei, mai ușor de operat și de validat. Înainte de finalizarea unei configurații, utilizați containere reprezentative și condiții reale ale produsului pentru a confirma fiecare transfer de-a lungul întregului traseu de ambalare.






 Știri importante








