 EN

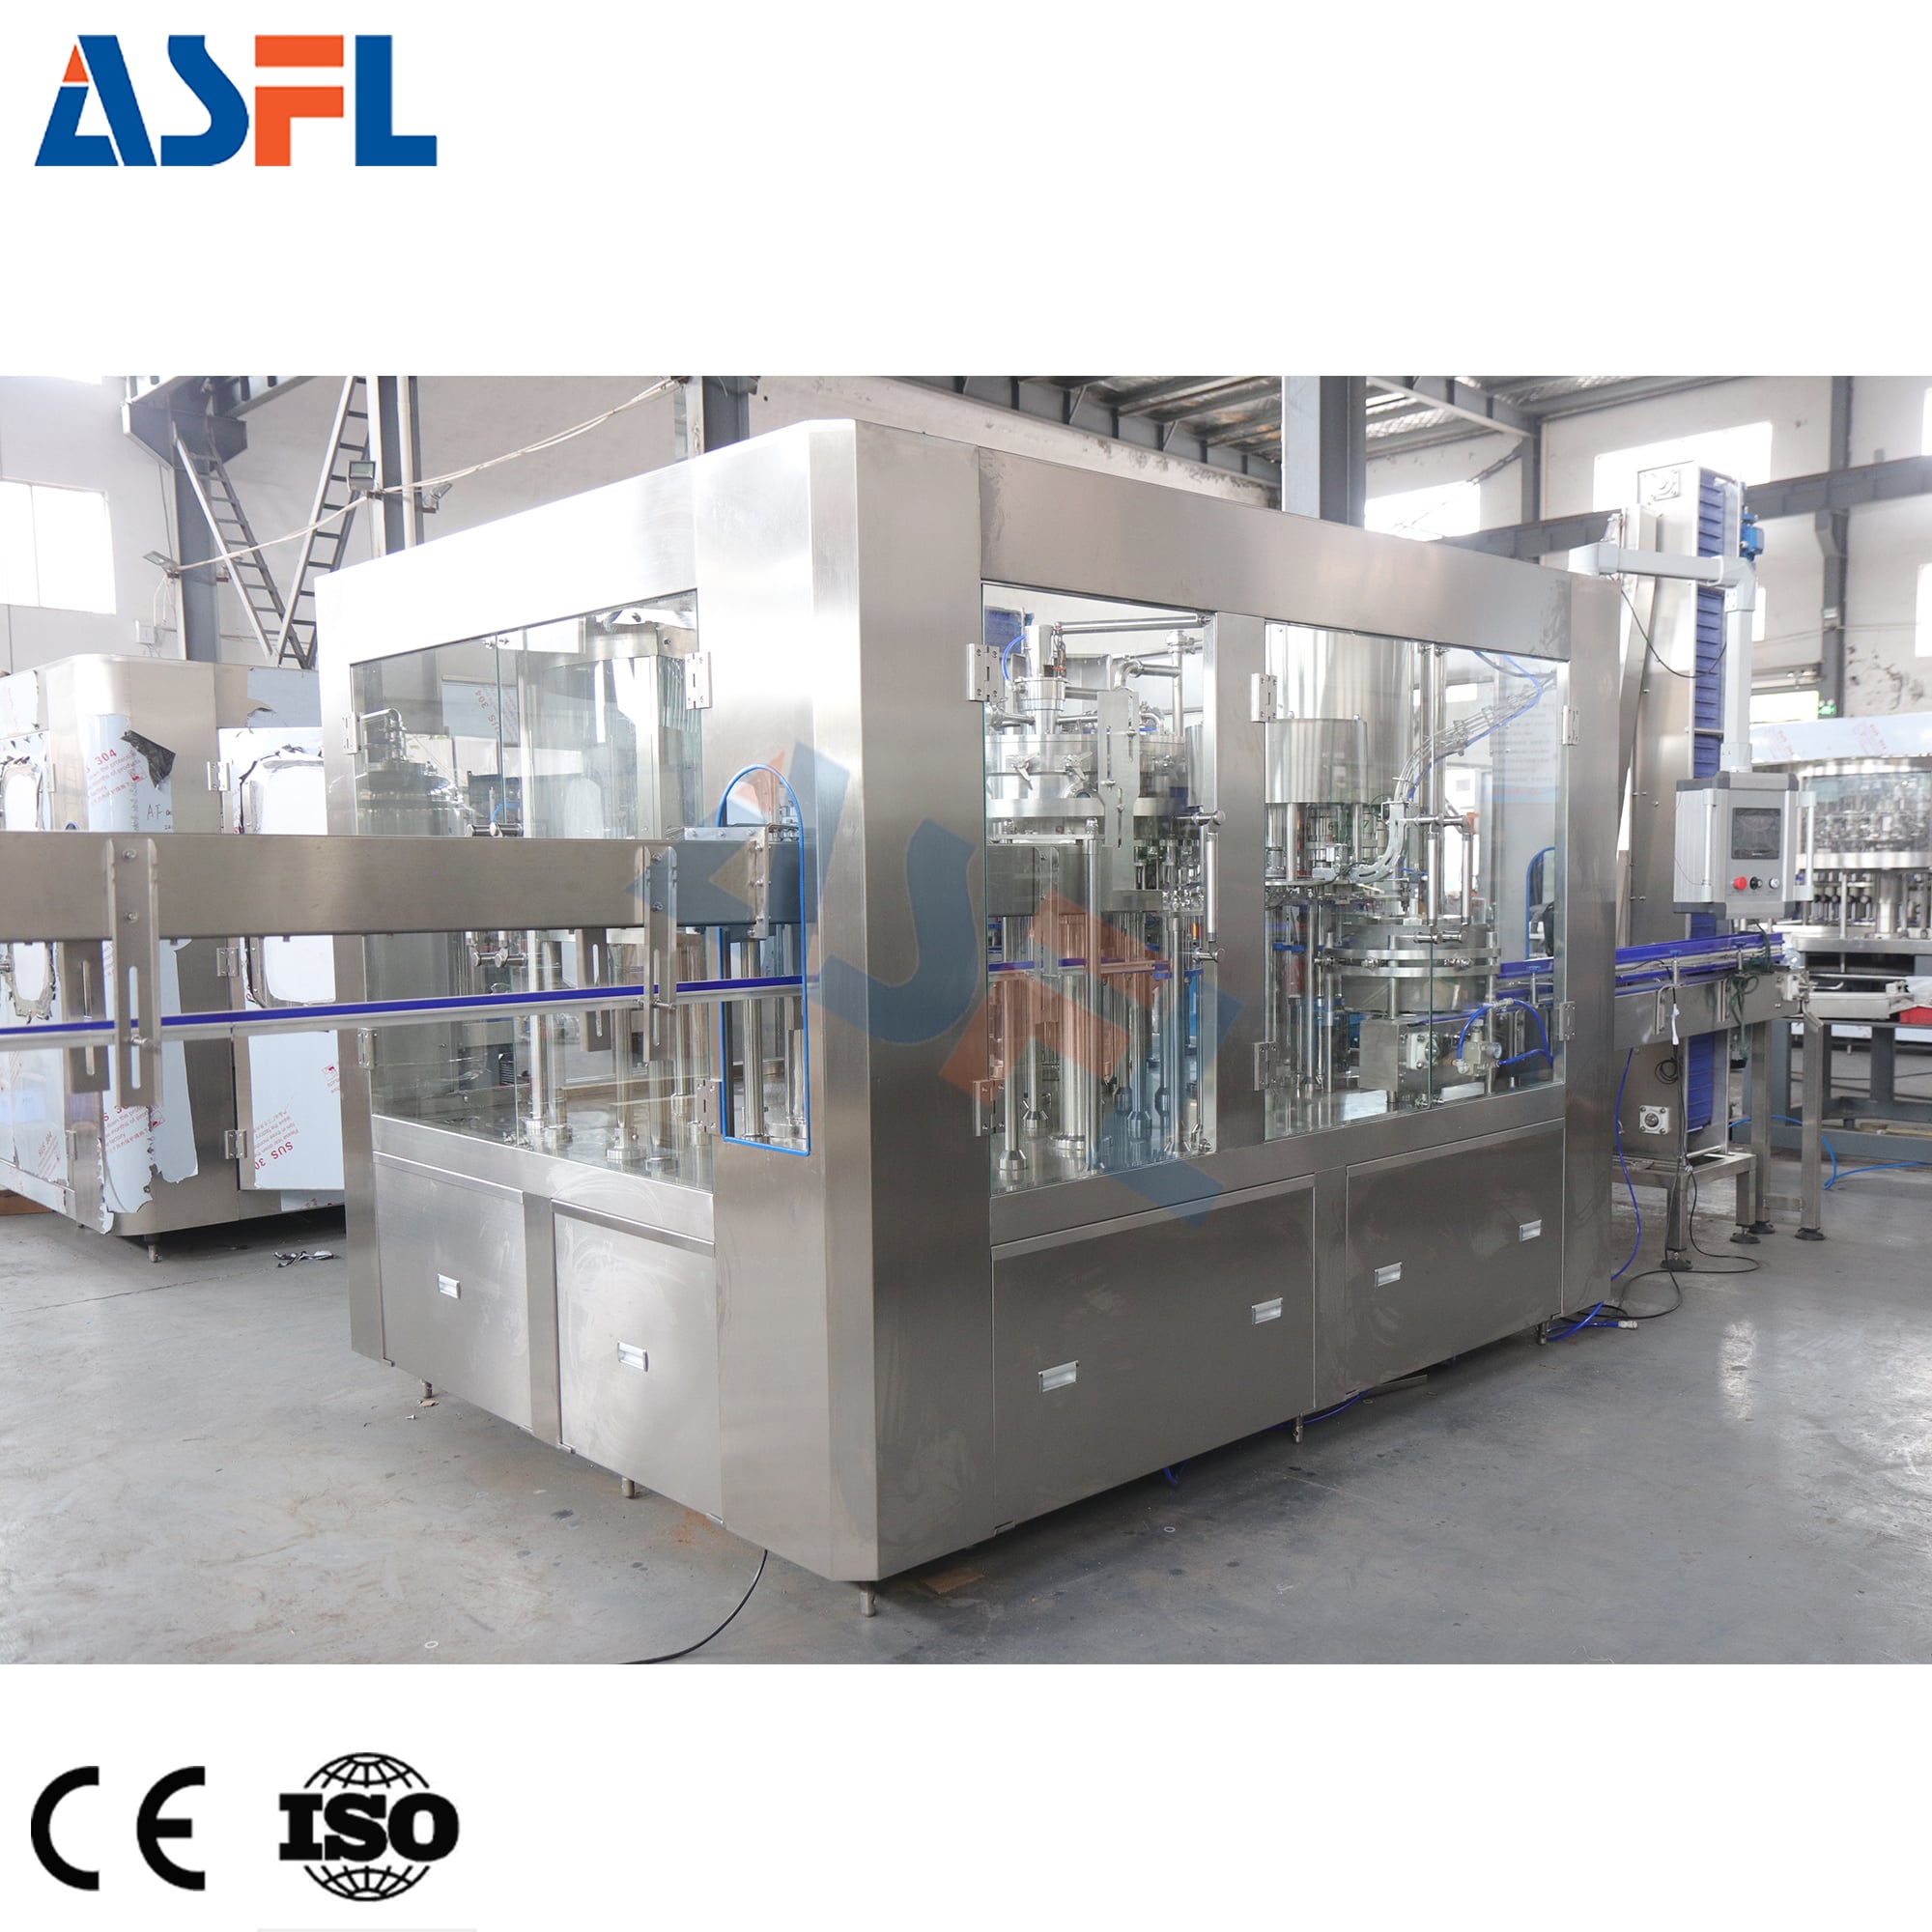
Ერთ ინლაინ ბოტილის შევსების მანქანა იგი არ მუშაობს იზოლირებული კუნძულის მსგავსად. იგი მდებარეობს ბოთლების მოძრაობის, პროდუქტის მიწოდების, ფარდების მოძრაობის, შემოწმების და გამოტანის მოწყობილობებს შორის, ამიტომ სტაბილური გამომუშავება დამოკიდებულია იმ გადაცემების დიზაინზე, რომლებიც თითოეულ ეტაპზე ხდება. წარმოების ხაზის ინჟინერიის თვალსაზრისით, სასარგებლო კითხვა არ არის მხოლოდ ის, შეუძლია თუ არა ავსების მანქანას მიაღწიოს მითითებულ სიჩქარეს. მნიშვნელოვანია ის, არის თუ არა ბოთლები, სითხე, ფარდები და მართვის სისტემები სწორ მდგომარეობაში და არ ქმნიან თუ არა ახალ ბოტლენექს გამოსვლის დროს.
Ეს განსხვავება მნიშვნელოვანია წყალსამსგავსი სითხეების, ვისკოზური პროდუქტების და სხვა მასლის ბოჩკების შევსების მაშინა მსგავსი პროცესების შემთხვევაში. მათი პროცესული დეტალები განსხვავდება, მაგრამ ყველა ხაზს სჭირდება წინასწარ განსაზღვრული მანძილის შუალედები, სტაბილური კონტეინერების პოზიციონირება, თავსებადი ავსების პირობები და შემდგომი მიმართულების გზა, რომელიც შეძლებს შევსებული ბოთლების მიღებას. პრაქტიკული ინტეგრაციის გეგმა ამ პირობებს აღიქვამს როგორც დაკავშირებულ მუშაობის პირობებს, არ არის ის ცალკეული შეძენის სპეციფიკაციები.
Დაიწყეთ ხაზი დაკავშირებული ნაკადობით
Ერთ ინლაინ ბოტილის შევსების მანქანა ტიპურად მიიღებს ცარიელ ბოთლებს შემოსასვლელი კონვეიერიდან ან ბოთლების დასალაგებლად მოწყობილობიდან. ბოთლები მიემართება კონტროლირებად სივრცეში, წარმოდგენილია სავსების ნოზლებს, შემდეგ განთავისუფლდებიან დასახურვად, ეტიკეტირებად, კოდირებად, შემოწმებად და დასაპაკებლად. უწყვეტი დაკავშირება მიიღება მექანიკური გადაცემის, პროდუქტის მიწოდების და კონტროლის გადაცემის თითოეულ გადაცემის წერტილში სიზუსტის შესარჩევად.
Პირველ რიგში უნდა დაიდგინოს ბოთლის და თხევადი პროდუქტის მოძრაობის ტრაექტორია. ბოთლის მოძრაობა მოიცავს კონვეიერის სიგანეს, მიმართვის რელსების მდებარეობას, გადაცემის ფირფიტებს, ყელის ან სხეულის მხარდაჭერას და დაგროვების სივრცეს. პროდუქტის მიწოდება მოიცავს მარაგის ტანკს, პუმპს ან გრავიტაციულ მიწოდებას, საჭიროების შემთხვევაში სანიტარულ მილს, ვალვებს და დაბრუნების ან რეცირკულაციის მოწყობილობას. რომელიმე ტრაექტორიაში ცვლილება შეიძლება გავლენა მოახდინოს სავსების სიზუსტეზე, ცხადების ქცევაზე ან შემდეგი სტანციის დროგანსაზღვრვაზე.
Ასევე მნიშვნელოვანია ინფორმაციის მოძრაობის დადგენა. სენსორები შეიძლება მიაწოდონ სიგნალები ბოთლის არსებობის, პროდუქტის დაბალი დონის, ფარდის დეფიციტის, დაბლოკვის პირობების ან ქვემოდან მომავალი კონვეიერის შეჩერების შესახებ. ინლაინ ბოტილის შევსების მანქანა საჭიროებს შეთანხმებულ რეაგირებას ამ სიგნალებზე: უსაფრთხოდ შეჩერება, შეყვანის ზონაში ბოთლების შეკავება, გამოტანის არეს გასუფთავება ან მიმდევრობის აღდგენა. ამ ლოგიკის გარეშე სავსების შემდეგ მომხდარი პატარა შეწყვეტა შეიძლება გადაიზრდეს უკენტავებელი ბოთლების რიგად.
Შეესწავლეთ ზემოდან მომავალი სექცია სავსების სექციის გასწავლამდე
Ბოთლების მიწოდება და შეყვანის კონტროლი
Ზემოდან მომავალი აღჭურვილობა უნდა მიაწოდოს ბოთლები სტაბილური ორიენტაციით და ინტერვალით. ამ მიმოცვლის ადგილზე შეიძლება ჩართული იყოს დამალების მოხსნის მოწყობილობა, ჰაერის კონვეიერი, გასარეცხი სადგური ან მარტივი ბელტის კონვეიერი — ეს ყველაფე დამოკიდებულია პაკეტზე და პროცესზე. ამ გადაცემის ადგილზე დაადასტურეთ ბოთლის დიამეტრი, სიმაღლის დიაპაზონი, ძირის სტაბილურობა, ყელის გეომეტრია და დასაშვები მიმართვის რელსების მოწყობილობა. ბოთლი, რომელიც შეყვანის ზონაში იხურება ან იბრუნება, შეიძლება გავლენა მოახდინოს ნოზლების განთავსებაზე, მიუხედავად იმისა, რომ სავსების სექცია სწორად არის დაყენებული.
Კონვეიერის რიტმი შეიძლება გაზარდოს წინა სექციიდან მომდინარე ცვალებადობა. თუ ბოთლები ერთმანეთს ერთვებიან, არ მოდიან ერთნაირი შუალედებით ან შეხვდებიან ცუდად განლაგებულ გადასატან ფილას, სავსებლის მოწყობილობა შეიძლება აღმოაჩინოს აკლიანი ბოთლები ან არ ერთნაირი დაყოფის ხანგრძლივობა. ამ მიზეზით ხაზის ინჟინრები ჩვეულებრივ ამოწმებენ ბოთლების გადაადგილებას ნორმალური ექსპლუატაციური პირობებში, არ აფასებენ ამ გადაცემას მხოლოდ მაშინ, როდესაც კონვეიერი ცარიელად მუშაობს.
Პროდუქტის მიწოდება როგორც სავსებლის გადაცემის ელემენტი
Თხევადი სითხის მიწოდება უნდა შეესატყვისოს არჩეული სავსებლის პრინციპს და პროდუქტის ფაქტობრივ ქცევას. სიბლანტე, შემოჭერილი ჰაერი, ტემპერატურის ცვალებადობა და სიმინდის წარმოქმნის ტენდენცია შეიძლება შეცვალოს ის გზა, რომლითაც პროდუქტი აღწევს ნოზლს. სავსებლის მოწყობილობის შემთხვევაში მასლის ბოჩკების შევსების მაშინა , პროდუქტის მიწოდების მოწყობა უნდა შეფასდეს გამოყენების მიზნით განკუთვნილი ზეთის, ბოთლის და სავსებლის მოცულობის მიხედვით, არ უნდა დაყრდნობილი იყოს ზოგადი თხევადი სითხის დაშვებაზე. სტაბილური მიწოდების წნევა ან სიმაღლე, შესაბამისი მილების მარშრუტიზაცია და გამართლებული გაშვების პროცედურა საშუალებას აძლევს სავსებლის მოწყობილობას რეალური პირობებში თავისი ციკლის ხელახლა გამეორებას.
Ამ ეტაპზე წარმოების გუნდმა უნდა მოუთხოვოს სატესტო გეგმა. არ უნდა მივიღოთ ზოგადი შესრულების დასკვნა, არამედ უნდა განისაზღვროს ნიმუშების ბოთლები, პროდუქტის მდგომარეობა, სასურველი სავსების დონე, საწყისი და საბოლოო მიმდევრობა და დაკვირვების წერტილები. ტესტი აჩვენებს, არ იცვლება თუ არა ზემოდან მომავალი მიწოდება ხაზის აჩქარების, შეჩერების და აღდგენის დროს.
Გააკეთეთ სავსებიდან კეპირებამდე გადაცემა მიზნადასახული
Შემდეგ სავსების ინლაინ ბოტილის შევსების მანქანა გადასცემს ღია ყელიან ბოთლს კეპირების სექციას. ეს მოკლე გადაცემა მნიშვნელოვანია, რადგან გადასხდომა, ბოთლის არასტაბილურობა ან პროდუქტის ყელზე არსებობა შეიძლება გავლენა მოახდინოს კეპის დადებაზე და ტორქის სტაბილურობაზე. ამიტომ სავსები და კეპირები უნდა შეფასდეს ერთი მოქმედების ზონად, მიუხედავად იმისა, რომ ისინი ცალ-ცალკე მოდულებად არის მიწოდებული.
Შეამოწმეთ გამოსასვლელი კონვეიერის სიჩქარე, მიმართველი რელსების გადასვლა და კაპების დამაგრების წინ ხელმისაწვდომი სივრცე. თუ სავსებლის მოწყობილობა ბოთლებს უფრო სწრაფად აყენებს, ვიდრე კაპების დამაგრების მოწყობილობა შეძლებს მათ მიღებას, ხაზის ყველაზე მგრძნობარე ადგილას შეიძლება ბოთლების დაგროვება მოხდეს. პირიქით, თუ კაპების დამაგრების მოწყობილობა ხშირად არ იღებს ბოთლებს, მიზეზი შეიძლება იყოს ზემოდან მომავალი პიტჩის კონტროლი, არა კაპების მიწოდება. ორივე სადგურის ერთდროული დაკვირვება უფრო ინფორმატიულია, ვიდრე მათი ცალ-ცალკე რეგულირება.
Კომუნიკაციის სიგნალებიც უნდა იყოს განსაზღვრული. ქვემოდან მომავალი შეჩერება შეიძლება მოითხოვოს, რომ სავსებლის მოწყობილობა შეაჩეროს ახალი ბოთლების მიღება მანამ, სანამ უკაპო ბოთლები დაგროვდება. კაპების დეფიციტი, უარყოფილი ბოთლები ან დაბლოკვის სიგნალი უნდა ჰქონდეს განსაზღვრული შეჩერებისა და ხელახლა გაშვების თანმიმდევრობა. მიზანია კონტროლირებული აღდგენა, არ მხოლოდ სწრაფი ხელახლა გაშვება.
Განვიხილოთ ქვემოდან მომავალი სიმძლავრე და შემოწმება რეალური გამოტანის გარშემო
Ქვემოდან მომავალი მოწყობილობები შეიძლება მოიცავდეს კაპების შემოწმებას, ეტიკეტების დამაგრებას, თარიღის კოდების დამატებას, წონის შემოწმებას, გამოტენის დასადგენად ტესტირებას, ყუთებში დაპაკეტებას ან პალეტების მომსახურებას. თითოეული მოწყობილობა საკუთარი სიჩქარის დიაპაზონით და ბუფერის მოთხოვნით მოქმედებს. ა ინლაინ ბოტილის შევსების მანქანა შეხება შეუფერხებლად, როდესაც მთლიანი ხაზი აქვს გონივრული სიმძლავრის ბალანსი, არა როდესაც ერთი მოდული არჩეული მხოლოდ მისი პიკის სიჩქარე.
Აკუმულაციური კონვეიერები შეიძლება უზრუნველყონ სასარგებლო დაშორება სადგურებს შორის, მაგრამ ისინი არ გადაწყვეტენ ყველა შეუსაბამობას. ხაზს ჯერ კიდევ სჭირდება წესები, როდესაც დაგროვება დასაშვებია, სად უნდა თავიდან იქნას აცილებული ბოთლის წნევა და როგორ რეაგირებს მოწყობილობა, როდესაც ინსპექტირების მოწყობილობა უარყოფს კონტეინერს. მოკლე მიმოხილვა უარყოფითი გზები და სენსორების განთავსება ხშირად გამოაჩენს პრობლემებს დაწყებამდე.
Კრიტიკული ნაკეთობების მასლის ბოჩკების შევსების მაშინა , ქვედა სისუფთავე იმავე ყურადღებას იმსახურებს. მცირე წვეთები ან ყელის დაბინძურება შეიძლება გადავიდეს საფარველში, ეტიკეტებსა და შეფუთვებში. დაადასტურეთ, სად შეამოწმებენ ოპერატორები ბოთლის დამთავრებას, როგორ იწმინდება გადასატანი ზედაპირები და თუ არა გამონაბოლქვის განლაგება პრაქტიკული წვდომის საშუალებას აძლევს რუტინული შემოწმებისთვის.
Გამოიყენეთ მართვის და გადასვლის პარამეტრები როგორც საერთო ენა
Მექანიკური თავსებადობა მხოლოდ ნაწილია შეუფერხებელი კავშირის. თეატრალური ინლაინ ბოტილის შევსების მანქანა უნდა გაიზიაროს გამართული მართვის ფილოსოფია გარშემო აღჭურვილობასთან. დაადგინეთ საერთო კონვენციები ხაზისთვის მზად სიგნალებისთვის, ხარვეზის სიგნალებისთვის, საგანგებო გაჩერებისთვის, სიჩქარის მინიშნებებისთვის და ხელახალი დაწყების ნებართვებისთვის. ინსტალაციის დროს, დაფიქსირდეს რომელი მოწყობილობა ატარებს ხაზის სიჩქარეს და რომელი მოწყობილობები მისდევს მას.
Ჟრანჟჲპნა ვ ჲღვ ეპსდა კჲნორმანრთვნ ჲეპყრ. ბოთლის სახელმძღვანელოები, შუშის სიმაღლე, კონვეიერის პარამეტრები, საფარის ნაწილები, ეტიკეტერის პარამეტრები და ინსპექტირების რეცეპტები ერთად უნდა გადაიხედოს. ხაზი შეიძლება ერთი ფლაკონის ფორმატისათვის თავსებადი იყოს, მაგრამ ფორმატის შეცვლის შემდეგ სტაბილურობა დაკარგოს, თუ მხოლოდ შემავსებლის რეცეპტი განახლდება. გადასვლის გაყოფა გაზომვადი ნაბიჯებად ხდის რისკს ხილულსა და უფრო ადვილად გასაუმჯობესებლად.
Შეუფერხებელი მუშაობისთვის ექსპლუატაციაში მიღების სია
- Გაუშვით ცარიელი ბოთლები წყაროდან დატენილზე და საფარით, რომ დააკვირდეთ განშტოებას, განლაგებას და გადაცემის ქცევას.
- Შეამოწმეთ პროდუქტის მიწოდება მოსალოდნელი სითხის მდგომარეობით, მათ შორის დაწყების, შეჩერების და ხელახალი დაწყების ქცევებით.
- Დაადასტურეთ, რომ ინლაინ ბოტილის შევსების მანქანა წინასწარმეტყველებად უპასუხებს ქვემოდან მომავალ გაჩერებას, დაბალ ტევადობას და შეკავების სიგნალებს.
- Დააკვირდით დასახურების სახელურზე გადაცემული სრული ბოთლების სტაბილურობას, ყელის სისუფთავეს და საკმარის მანძილს.
- Მიიღეთ მუდმივი წარმოების გამომუშავება მისაღებად მისამართებლის დაგროვებისა და უარყოფის მოსახელებლად ტესტირების შემდეგ.
- Ჩაწერეთ პარამეტრები და მისაღებად მიიღება პირობები თითოეული ბოთლისა და პროდუქტის კომბინაციისთვის.
Აირჩიეთ გადაცემის წერტილები სიმძლავრის დამატებამდე.
Კარგად კოორდინირებული ინლაინ ბოტილის შევსების მანქანა შეიძლება მხარი დაუჭიროს უფრო გლუვ პაკეტირების ნაკადის, რადგან მისი ზემოდან და ქვემოდან ურთიერთობები განსაზღვრული, გამოცდილი და დოკუმენტირებულია. პრაქტიკული გზა არის ბოთლისა და თხევადი პირობებით დაწყება, შემდეგ გადაცემების, სიგნალების, დასახურების კოორდინაციის და ქვემოდან სიმძლავრის შემოწმება დაკავშირებული თანმიმდევრობით.
Სხვა სიტყვებით რომ ვთქვათ, მაღალი სიჩქარე არის მხოლოდ ერთი ნაკლებად მნიშვნელოვანი ფაქტორი. ხაზი, რომელიც უზრუნველყოფს ბოთლების კონტროლს, სტაბილურ პროდუქტის მიწოდებას და შეწყვეტების შემდგომ წესრიგიან აღდგენას, ჩვეულებრივ უფრო ადვილად მართვადი და ვალიდაციადია. კონფიგურაციის საბოლოო დამტკიცებამდე გამოიყენეთ წარმომადგენლობითი კონტეინერები და პროდუქტის პირობები, რათა დაადასტუროთ ყველა ხელიდან ხელში გადაცემა სრული პაკეტირების მარშრუტზე.






 Ახალი სიახლეები








