 EN

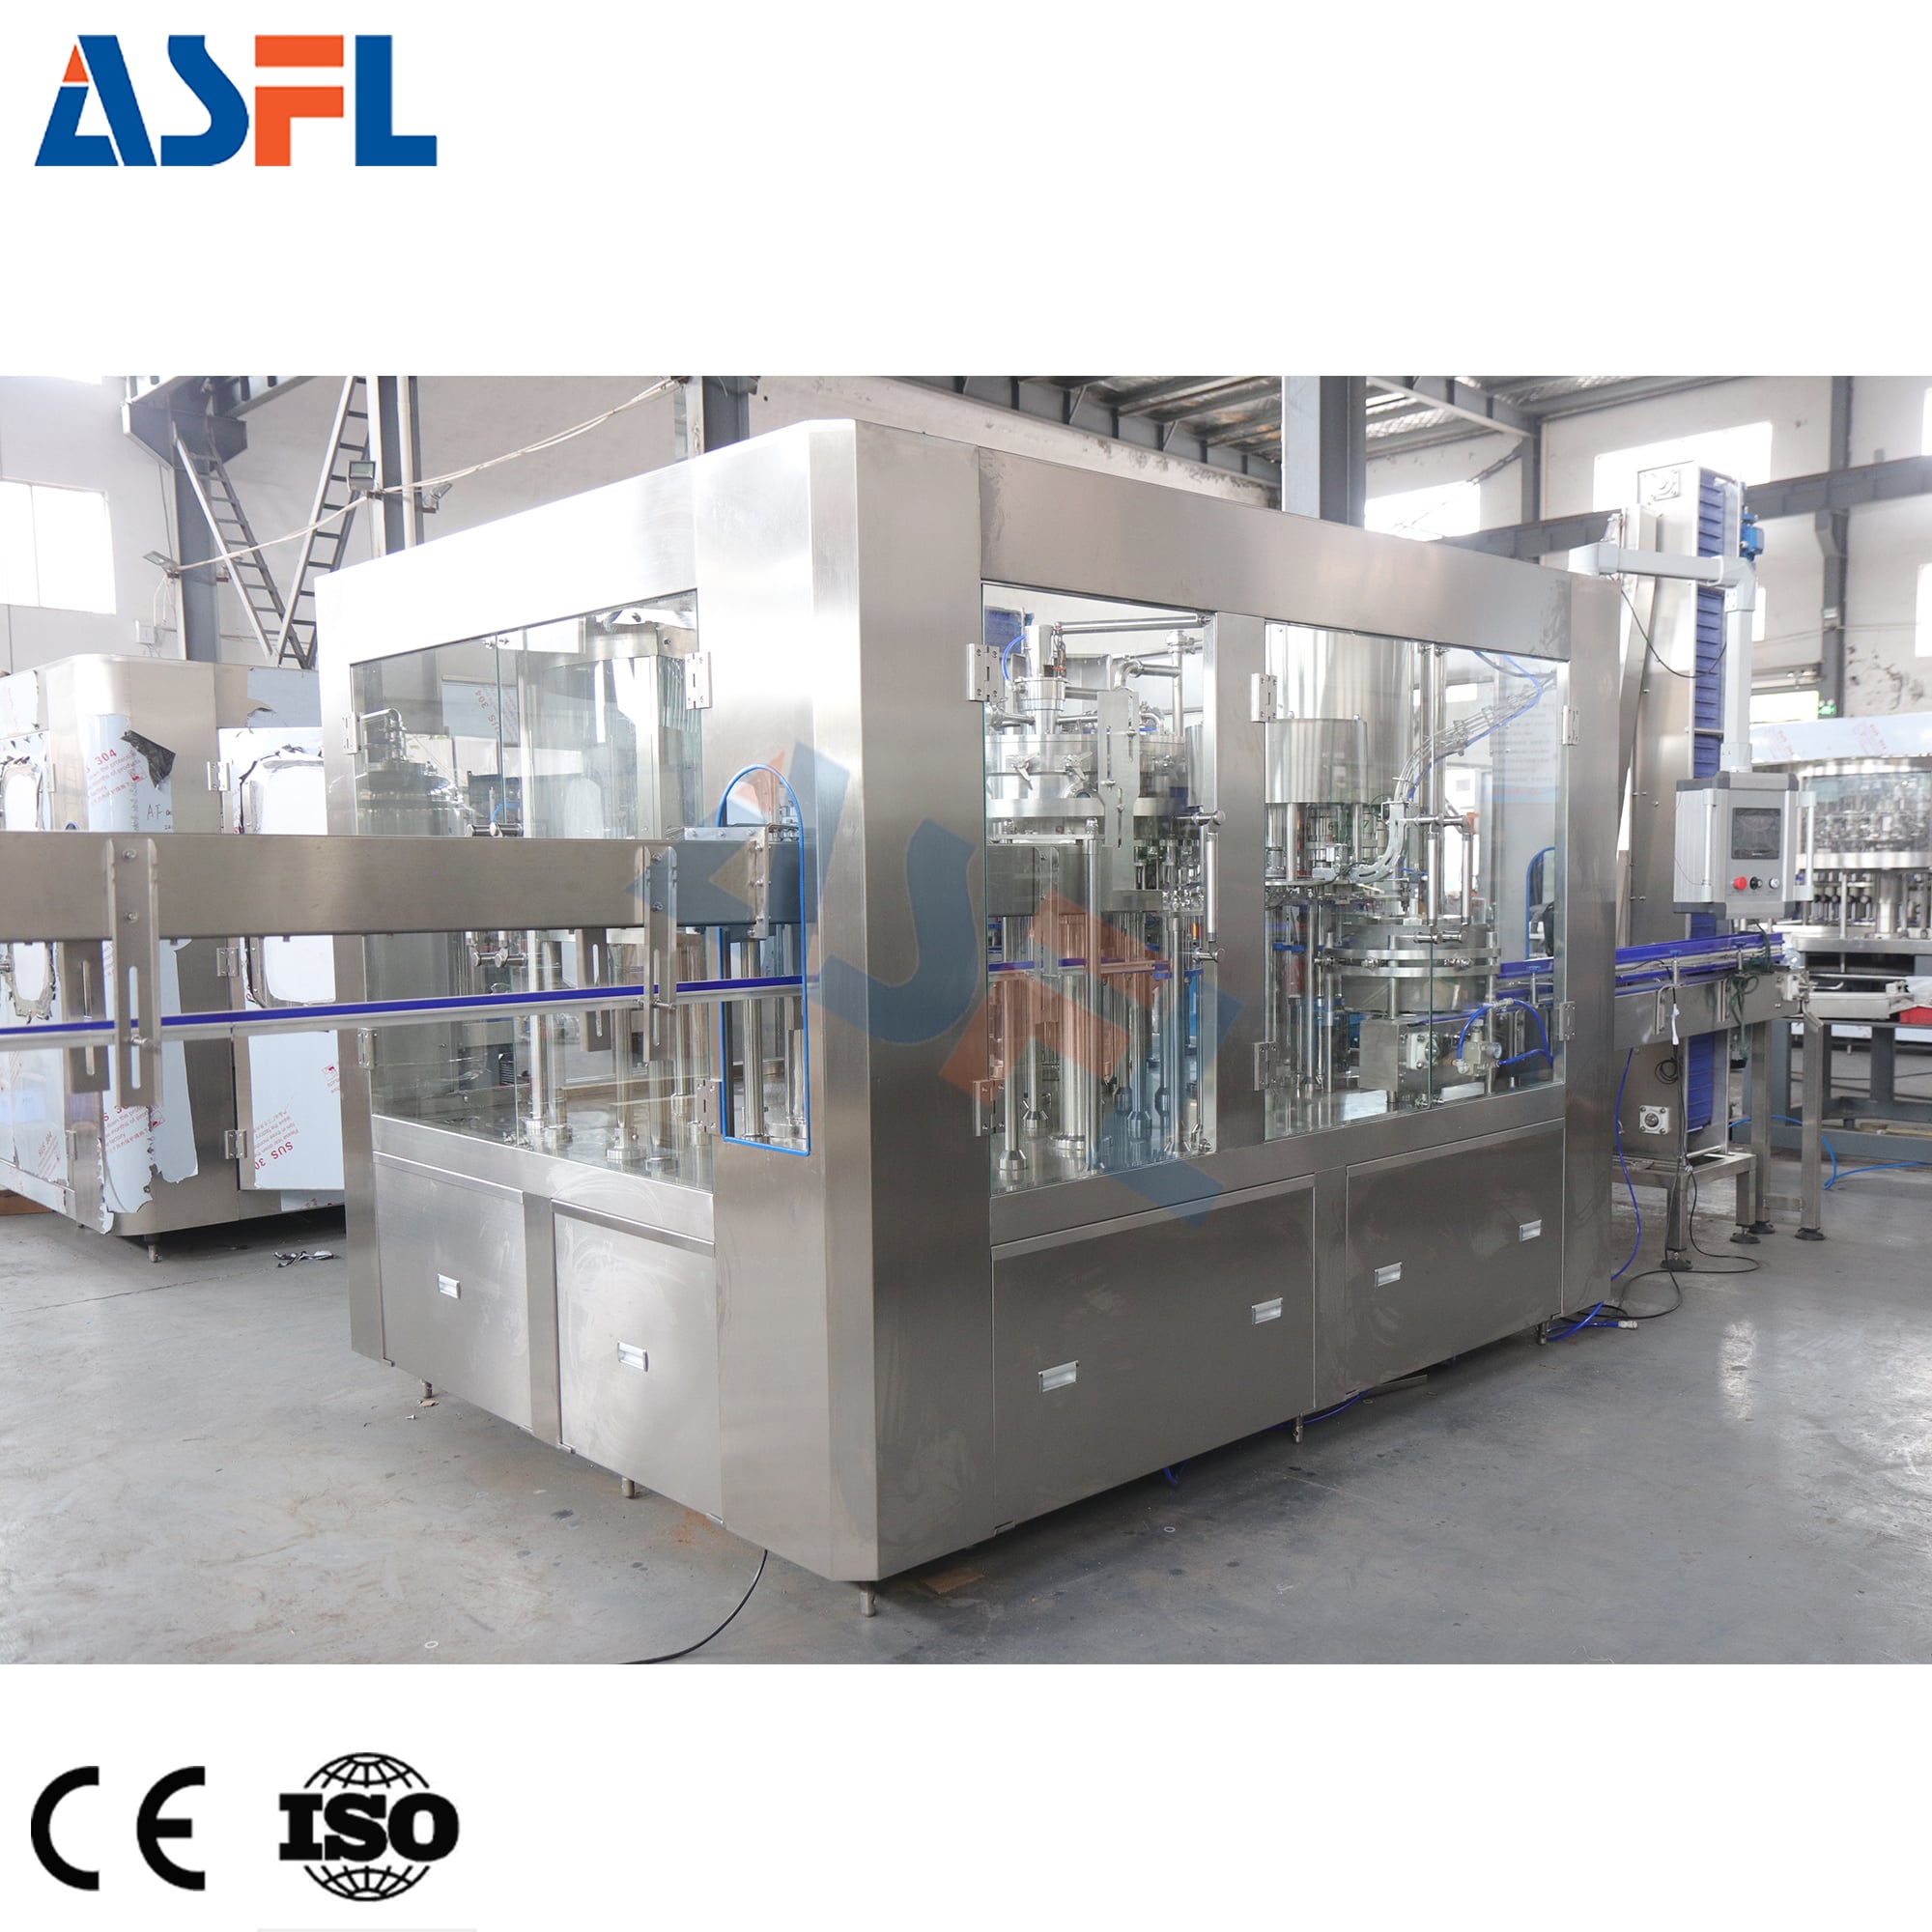
An wlinowa maszyna do wypełniania butelek nie działa jako izolowany element. Znajduje się pomiędzy urządzeniami do obsługi butelek, dostawą produktu, urządzeniami do obsługi nakrętek, kontrolą jakości oraz urządzeniami wyładunkowymi, dlatego stabilna wydajność zależy od tego, jak zaprojektowano każdy przejście między poszczególnymi etapami. Z perspektywy inżynierii linii produkcyjnej pytanie nie brzmi po prostu, czy napełniacz osiąga podaną prędkość. Kluczowe jest, czy butelki, ciecz, nakrętki oraz sterowanie docierają w odpowiednim stanie i czy napełnione butelki opuszczają urządzenie bez tworzenia nowego wąskiego gardła.
Ta różnica ma znaczenie dla cieczy o konsystencji wody, produktów lepkich oraz dla maszyna do wlewania oleju do butelek podobnych. Szczegóły procesowe różnią się, ale każda linia wymaga przewidywalnego rozmieszczenia butelek, stabilnego pozycjonowania pojemników, zgodnych warunków napełniania oraz ścieżki w dół linii, która może przyjmować napełnione butelki. Praktyczny plan integracji traktuje te czynniki jako powiązane warunki eksploatacyjne, a nie jako oddzielne specyfikacje zakupowe.
Rozpocznij od linii jako ciągłego przepływu
An wlinowa maszyna do wypełniania butelek zazwyczaj otrzymuje puste butelki z taśmy doprowadzającej lub urządzenia do rozplątywania butelek. Butelki są prowadzone w kontrolowanym odstępie, prezentowane dyszom napełniającym, a następnie przekazywane dalej do zakręcania, etykietowania, kodowania, kontroli i pakowania. Bezszczelną integrację zapewnia dopasowanie przekazu mechanicznego, dostarczania produktu oraz przekazu sterowania na każdym etapie przekazu.
Najpierw należy wyznaczyć tor ruchu butelki oraz tor przepływu cieczy. Ruch butelki obejmuje szerokość taśmy transportowej, położenie prowadnic, płyty transferowe, podparcie szyjki lub korpusu butelki oraz przestrzeń akumulacyjną. Dostarczanie produktu obejmuje zbiornik zasilający, pompę lub zasilanie grawitacyjne, rurociągi sanitarne tam, gdzie są wymagane, zawory oraz układy odprowadzania lub cyrkulacji zwrotnej. Zmiana któregokolwiek z tych torów może wpłynąć na dokładność napełniania, zachowanie piany lub czas rozpoczęcia pracy kolejnej stacji.
Warto również wyznaczyć tor przepływu informacji. Czujniki mogą sygnalizować obecność butelki, niski poziom produktu, brak korek, zablokowanie lub zatrzymanie taśmy transportowej w dalszej części linii. wlinowa maszyna do wypełniania butelek wymaga uzgodnionej reakcji na te sygnały: bezpieczne zatrzymanie, przytrzymywanie butelek na wlocie, zwolnienie strefy wyładunku lub wznowienie cyklu w odpowiedniej kolejności. Bez tej logiki nawet niewielkie przerwanie po napełnieniu może spowodować powstanie kolejki niezakręconych pojemników.
Współordinuj sekcję wstępną przed skupieniem się na napełnianiu
Zasilanie butelkami i kontrola wlotu
Sprzęt wsteczny powinien dostarczać butelki w stabilnej orientacji i w regularnych odstępach. W zależności od opakowania i procesu mogą być zaangażowane urządzenia takie jak rozplątywacz, transport powietrzny, stacja płukania lub prosta taśma transportująca. Na tym etapie przekazania należy potwierdzić średnicę butelki, zakres jej wysokości, stabilność dna, geometrię szyjki oraz dopuszczalne ustawienie prowadnic. Butelka, która się kołysze lub obraca na wlocie, może wpływać na dokładność pozycjonowania dysz, nawet jeśli sama sekcja napełniania jest prawidłowo wyregulowana.
Rytm taśmy transportowej może wzmocnić wahania pochodzące z wcześniejszego etapu. Jeśli butelki gromadzą się razem, docierają z niestabilnymi odstępami lub napotykają nieprawidłowo ustawioną płytę przeładunkową, napełniacz może wykryć brakujące butelki lub nieregularny czas przebywania. Dlatego inżynierowie linii zwykle weryfikują przepływ butelek w normalnych warunkach eksploatacyjnych, a nie oceniają tego przejęcia wyłącznie podczas pracy taśmy pustej.
Dostawa produktu jako przejęcie napełniania
Dostawa cieczy musi być zgodna z wybraną zasadą napełniania oraz rzeczywistym zachowaniem produktu. Lepkość, powietrze rozproszone w cieczy, zmienność temperatury oraz skłonność do pianienia mogą wpływać na sposób, w jaki produkt dociera do dyszy. Dla maszyna do wlewania oleju do butelek , układ dostawy produktu należy ocenić przy użyciu zamierzonego oleju, butelki oraz objętości napełnienia, zamiast polegać na ogólnych założeniach dotyczących cieczy. Stabilne ciśnienie lub wysokość słupa cieczy, odpowiednie prowadzenie rur oraz rozsądna procedura uruchomieniowa wspomagają powtarzalność cyklu napełniania w rzeczywistych warunkach.
W tym momencie zespół produkcyjny powinien zażądać planu testów. Zamiast akceptować ogólną deklarację wydajności, należy określić próbki butelek, stan produktu, docelowy poziom napełnienia, sekwencję uruchamiania i zatrzymywania oraz punkty obserwacji. Test może pokazać, czy dostawa z poprzedniego etapu pozostaje stabilna podczas przyspieszania, zatrzymywania i wznawiania pracy linii.
Zadbaj o celowe przekazanie butelki z napełniacza do zakręcaczki
Po napełnieniu wlinowa maszyna do wypełniania butelek przekazuje butelkę z otwartym gardłem do sekcji zakręcania. Ten krótki transfer ma kluczowe znaczenie, ponieważ wylanie się zawartości, niestabilność butelki lub obecność produktu na gardle mogą wpływać na dokładność umieszczania korka oraz spójność momentu dokręcania. Dlatego napełniacz i zakręcacz powinny być analizowane jako jedna strefa robocza, nawet jeśli są dostarczane jako osobne moduły.
Sprawdź prędkość taśmy wyjściowej, przejście prowadnicy i dostępną przestrzeń przed nakrętarką. Jeśli napełniacz odprowadza butelki szybciej, niż nakrętarka jest w stanie je przyjmować, może dojść do ich gromadzenia się w najbardziej wrażliwym obszarze linii. Z kolei, jeśli nakrętarka powtarzająco pozostaje bez nakrętek, przyczyną może być kontrola odstępu butelek w urządzeniu znajdującym się wcześniej w linii, a nie dostawa nakrętek. Obserwacja obu stanowisk jednocześnie daje bardziej użyteczne informacje niż oddzielna regulacja każdego z nich.
Należy również zdefiniować sygnały komunikacyjne. Zatrzymanie urządzenia znajdującego się poniżej w linii może wymagać, aby napełniacz przestał wpuszczać nowe butelki, zanim butelki bez nakrętek zaczną się gromadzić. Brak nakrętek, odrzucone butelki lub sygnał zablokowania powinny mieć jasno określony ciąg zatrzymania i ponownego uruchomienia. Celem jest kontrolowane przywrócenie pracy, a nie jedynie szybkie ponowne uruchomienie.
Zaplanuj moc i kontrolę jakości urządzeń znajdujących się poniżej w linii na podstawie rzeczywistej wydajności
Urządzenia znajdujące się poniżej w linii mogą obejmować kontrolę nakrętek, etykietarki, kodery daty, kontrolery masy, detektory przecieków, maszyny do pakowania w kartonach lub urządzenia do paletyzacji. Każde z tych urządzeń ma własny zakres prędkości i wymagania co do pojemności bufora. A wlinowa maszyna do wypełniania butelek łączy się płynnie, gdy cała linia ma rozsądną równowagę przepustowości, a nie wtedy, gdy jeden moduł jest wybierany wyłącznie ze względu na jego szczytową wydajność.
Taśmy akumulacyjne mogą zapewnić użyteczną separację między stacjami, ale nie rozwiązują wszystkich niedopasowań. Linia nadal wymaga zasad określających, kiedy dozwolone jest akumulowanie, gdzie należy unikać nadmiernego ciśnienia butelek oraz jak sprzęt będzie reagował, gdy urządzenie kontrolne odrzuci pojemnik. Krótkie sprawdzenie ścieżek odrzutu i rozmieszczenia czujników często ujawnia problemy jeszcze przed wprowadzeniem linii do eksploatacji.
Dla jednego maszyna do wlewania oleju do butelek , czystość w części dolno-przepływowej zasługuje na taką samą uwagę. Małe krople lub zanieczyszczenia szyjki butelki mogą przenosić się dalej do procesów zakręcania, etykietowania i pakowania. Upewnij się, gdzie operatorzy będą sprawdzać wykończenie butelki, jak czyszczone są powierzchnie transportowe oraz czy układ odpływu zapewnia praktyczny dostęp do rutynowych kontroli.
Używaj systemów sterowania i ustawień przełączania jako wspólnego języka
Zgodność mechaniczna to tylko część bezproblemowego połączenia. wlinowa maszyna do wypełniania butelek musi współdzielić funkcjonalną filozofię sterowania z otaczającym sprzętem. Należy ustalić wspólne konwencje dotyczące sygnałów gotowości linii, sygnałów awarii, zatrzymań awaryjnych, odniesień prędkości oraz uprawnień do ponownego uruchomienia. Podczas instalacji należy udokumentować, które urządzenie określa prędkość linii, a które urządzenia ją śledzą.
Zmiana formatu to kolejna skoordynowana procedura przekazania. Należy wspólnie przeanalizować prowadnice butelek, wysokość dysz, ustawienia taśmy transportowej, części nakrętacza, ustawienia naklejkarki oraz receptury inspekcji. Linia może wydawać się kompatybilna dla jednego formatu butelek, ale po zmianie formatu straci stabilność, jeśli zaktualizowano wyłącznie recepturę napełniacza. Podział procedury zmiany formatu na mierzalne kroki czyni ryzyko widocznym i łatwiejszym do poprawy.
Lista kontrolna uruchamiania zapewniająca bezproblemową pracę
- Uruchom puste butelki z źródła znajdującego się w górnej części linii przez napełniacz i nakrętacz, aby zaobserwować odstępy między butelkami, ich pozycjonowanie oraz zachowanie podczas przenoszenia.
- Zweryfikuj zasilanie produktu w warunkach określonych dla cieczy, w tym zachowanie przy starcie, zatrzymaniu i ponownym uruchomieniu.
- Potwierdź, że wlinowa maszyna do wypełniania butelek reakuje przewidywalnie na sygnały zatrzymania, niskiej pojemności i zatkania z urządzeń położonych w dół linii.
- Obserwuj butelki z zawartą cieczą w miejscu przekazu do zakręcania pod kątem stabilności, czystości szyjek oraz odpowiedniej odległości między nimi.
- Przetestuj gromadzenie i obsługę odrzucanych produktów w urządzeniach położonych w dół linii przed przyjęciem stałego wydajnościowego trybu produkcji.
- Zapisz ustawienia oraz warunki akceptacji dla każdej kombinacji butelki i produktu.
Wybierz miejsca przekazu przed zwiększeniem pojemności
Dobrze zsynchronizowany wlinowa maszyna do wypełniania butelek może wspierać płynniejszy przepływ pakowania, ponieważ relacje z urządzeniami położonymi w górę i w dół linii zostały określone, przetestowane i udokumentowane. Praktyczną metodą jest rozpoczęcie od analizy warunków butelek i cieczy, a następnie sprawdzenie kolejno przekazów, sygnałów, koordynacji zakręcania oraz pojemności urządzeń położonych w dół linii jako powiązanego ciągu czynności.
Innymi słowy, wyższa prędkość to tylko jeden z czynników decyzyjnych. Linia zapewniająca kontrolę nad butelkami, stabilną dostawę produktu oraz uporządkowane przywracanie pracy po przerwach jest zazwyczaj łatwiejsza w obsłudze i walidacji. Przed ostatecznym ustaleniem konfiguracji należy przeprowadzić testy z użyciem reprezentatywnych pojemników oraz warunków produktu, aby potwierdzić każdą przekazaną pozycję w całym procesie pakowania.






 Gorące wiadomości








