 EN

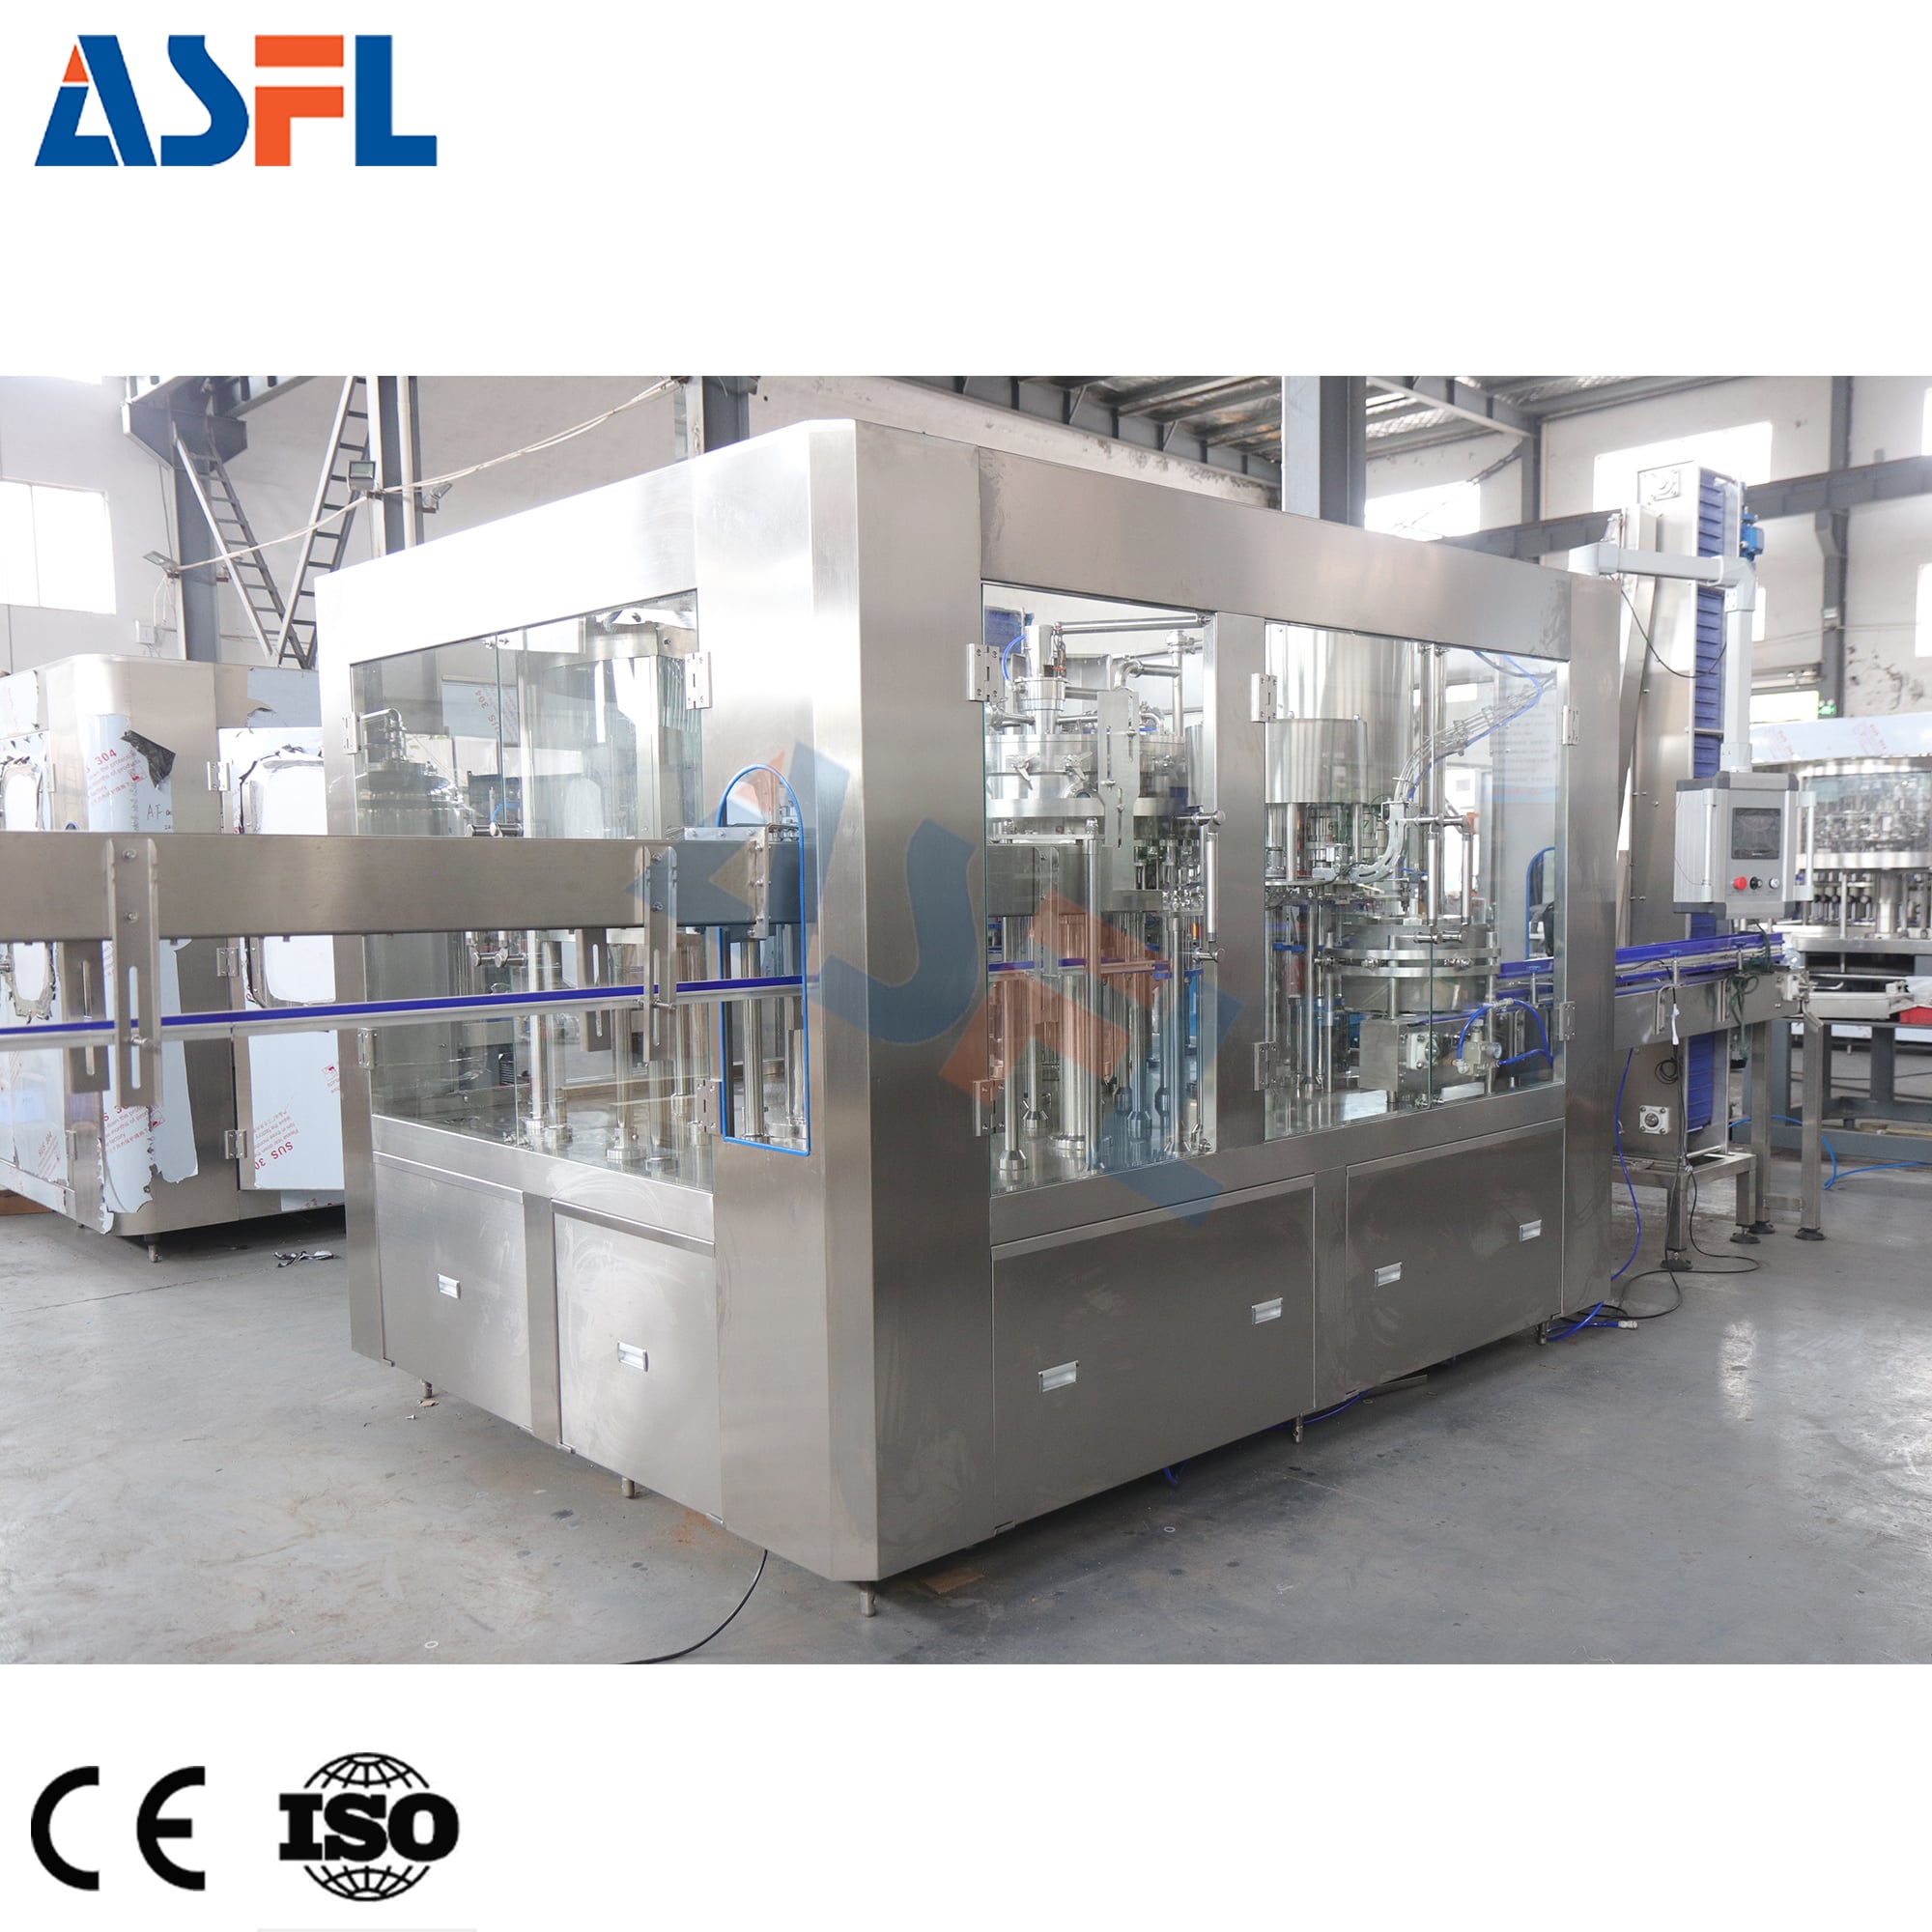
Un macchina per il riempimento in linea non funziona come un'isola isolata. Si colloca tra le attrezzature per la movimentazione delle bottiglie, l’approvvigionamento del prodotto, la movimentazione dei tappi, l’ispezione e lo scarico, quindi un’erogazione stabile dipende da come è progettato ogni passaggio intermedio. Dal punto di vista dell’ingegneria delle linee di produzione, la domanda utile non è semplicemente se la macchina riempitrice può raggiungere una determinata velocità, bensì se le bottiglie, il liquido, i tappi e i sistemi di controllo arrivano nelle condizioni corrette e se le bottiglie riempite vengono trasferite senza creare un nuovo collo di bottiglia.
Tale distinzione è rilevante per liquidi simili all’acqua, per prodotti viscosi e per un macchina per il riempimento delle bottiglie di olio altrettanto. I dettagli del processo differiscono, ma ogni linea richiede un’interdistanza prevedibile, un posizionamento stabile dei contenitori, condizioni di riempimento compatibili e un percorso a valle in grado di accettare le bottiglie riempite. Un piano pratico di integrazione considera questi fattori come condizioni operative collegate, anziché come specifiche d’acquisto separate.
Iniziare con la linea come flusso continuo
Un macchina per il riempimento in linea riceve tipicamente bottiglie vuote da un nastro di alimentazione o da uno scombinatore di bottiglie. Le bottiglie vengono guidate in un passo controllato, presentate alle ugelli di riempimento e quindi rilasciate verso la chiusura, l’etichettatura, la codifica, l’ispezione e l’imballaggio. La connessione senza interruzioni deriva dall’allineamento del trasferimento meccanico, della consegna del prodotto e del passaggio del controllo in ogni punto di transizione.
In primo luogo, mappare il percorso della bottiglia e quello del liquido. Il movimento della bottiglia coinvolge la larghezza del nastro trasportatore, la posizione delle guide, le piastre di trasferimento, il supporto al collo o al corpo della bottiglia e lo spazio per l’accumulo. La consegna del prodotto coinvolge il serbatoio di alimentazione, la pompa o l’alimentazione a gravità, le tubazioni sanitarie ove richiesto, le valvole e le configurazioni di ritorno o ricircolo. Una variazione in uno qualsiasi dei due percorsi può influenzare la precisione del riempimento, il comportamento della schiuma o i tempi di avvio della stazione successiva.
Vale inoltre la pena mappare il percorso dell’informazione. I sensori possono segnalare la presenza della bottiglia, il livello basso del prodotto, la carenza di tappi, condizioni di intasamento o l’arresto del nastro trasportatore a valle. Il macchina per il riempimento in linea richiede una risposta concordata a tali segnali: arresto sicuro, ritenzione delle bottiglie all’ingresso, liberazione dell’area di scarico o ripresa della sequenza. Senza tale logica, una piccola interruzione dopo il riempimento può trasformarsi in una coda di contenitori non tappati.
Coordinare la sezione a monte prima di concentrarsi sul riempimento
Approvvigionamento e controllo dell’ingresso delle bottiglie
L’attrezzatura a monte deve fornire le bottiglie con orientamento e intervallo stabili. A seconda del tipo di imballaggio e del processo, possono essere coinvolti uno scombinatore, un convogliatore pneumatico, una stazione di risciacquo o un semplice nastro trasportatore. In questa fase di passaggio, verificare diametro della bottiglia, gamma di altezze, stabilità della base, geometria del collo e impostazione accettabile delle guide. Una bottiglia che oscilla o ruota all’ingresso può influenzare l’allineamento degli ugelli, anche quando la sezione di riempimento è regolata correttamente.
Il ritmo del nastro trasportatore può amplificare le variazioni provenienti dalla sezione precedente. Se le bottiglie si raggruppano, arrivano con intervalli irregolari o incontrano una piastra di trasferimento mal allineata, il riempitore potrebbe rilevare bottiglie mancanti o tempi di permanenza non uniformi. Per tale motivo, gli ingegneri della linea di solito verificano il flusso delle bottiglie alle normali condizioni operative, anziché valutare questo passaggio esclusivamente quando il nastro trasportatore è in funzione a vuoto.
Fornitura del prodotto come passaggio di consegna nel processo di riempimento
La fornitura del liquido deve corrispondere al principio di riempimento scelto e al comportamento effettivo del prodotto. Viscosità, aria intrappolata, variazioni di temperatura e tendenza alla schiumatura possono influenzare il modo in cui il prodotto raggiunge l’ugello. Per un macchina per il riempimento delle bottiglie di olio , la configurazione della fornitura del prodotto deve essere valutata utilizzando l’olio previsto, la bottiglia e il volume di riempimento specificati, anziché basarsi su un’ipotesi generica relativa a un liquido qualsiasi. Una pressione o un livello di fornitura stabili, un percorso ottimale delle tubazioni e una procedura di avvio adeguata aiutano il riempitore a ripetere il proprio ciclo nelle effettive condizioni operative.
A questo punto, un team di produzione dovrebbe richiedere un piano di prova. Invece di accettare una generica dichiarazione di prestazioni, definire i campioni di bottiglia, lo stato del prodotto, il livello di riempimento target, la sequenza di avvio e arresto e i punti di osservazione. La prova può mostrare se l’approvvigionamento a monte rimane stabile mentre la linea accelera, si ferma e riprende.
Rendere intenzionale il passaggio dal riempimento alla chiusura
Dopo il riempimento, il macchina per il riempimento in linea consegna una bottiglia con collo aperto alla sezione di chiusura. Questo breve trasferimento è critico perché fuoriuscite, instabilità della bottiglia o presenza di prodotto sul collo possono influenzare il posizionamento del tappo e la costanza della coppia di serraggio. Il riempitore e il chiuditrice devono quindi essere valutati come un’unica zona operativa, anche se forniti come moduli separati.
Verificare la velocità del nastro di uscita, la transizione della guida e lo spazio disponibile prima del tappatore. Se il riempitore scarica le bottiglie più velocemente di quanto il tappatore possa accettarle, potrebbe verificarsi un accumulo nella zona più critica della linea. Viceversa, se il tappatore subisce ripetuti periodi di carenza, la causa potrebbe risiedere nel controllo del passo a monte, piuttosto che nella fornitura dei tappi. Osservare contemporaneamente entrambe le stazioni fornisce informazioni più utili rispetto all’aggiustamento isolato di una sola delle due.
Devono inoltre essere definiti i segnali di comunicazione. Una fermata a valle potrebbe richiedere che il riempitore interrompa l’immissione di nuove bottiglie prima che si accumulino bottiglie non tappate. La carenza di tappi, le bottiglie rifiutate o un segnale di intasamento devono prevedere una sequenza chiara di arresto e riavvio. L’obiettivo è un ripristino controllato, non semplicemente un riavvio rapido.
Pianificare la capacità e le ispezioni a valle in base alla reale produzione
L’attrezzatura a valle può includere ispettori di tappi, etichettatrici, codificatori di data, controllo peso, rilevatori di perdite, confezionatrici in scatola o sistemi di movimentazione pallet. Ciascun dispositivo presenta un proprio intervallo di velocità e un proprio requisito di buffer. Un macchina per il riempimento in linea si collega in modo fluido quando l’intera linea presenta un equilibrio ragionevole di capacità, non quando un modulo viene scelto esclusivamente per la sua portata massima.
I trasportatori a accumulo possono fornire una separazione utile tra le stazioni, ma non risolvono ogni squilibrio. La linea richiede comunque regole su quando è consentito l’accumulo, dove va evitata la pressione delle bottiglie e come gli apparecchi reagiranno quando un dispositivo di ispezione rifiuta un contenitore. Un breve riesame dei percorsi di rifiuto e del posizionamento dei sensori spesso rivela problemi già prima della messa in servizio.
Per un macchina per il riempimento delle bottiglie di olio la pulizia a valle merita pari attenzione. Piccole gocce o contaminazioni sul collo della bottiglia possono propagarsi fino alle fasi di tappatura, etichettatura e imballaggio. Verificare dove gli operatori ispezioneranno la finitura della bottiglia, come vengono pulite le superfici di trasferimento e se la configurazione di scarico consente un accesso pratico per i controlli periodici.
Utilizzare i comandi e le impostazioni per il cambio formato come linguaggio comune
La compatibilità meccanica è solo una parte della connessione senza soluzione di continuità. Il macchina per il riempimento in linea deve condividere una filosofia di controllo funzionante con le apparecchiature circostanti. Stabilire convenzioni comuni per i segnali di prontezza della linea, i segnali di guasto, gli arresti di emergenza, i riferimenti di velocità e le autorizzazioni al riavvio. Durante l’installazione, documentare quale dispositivo comanda la velocità della linea e quali dispositivi la seguono.
Il cambio formato è un altro passaggio coordinato. È necessario esaminare congiuntamente guide per bottiglie, altezza ugelli, impostazioni del nastro trasportatore, componenti del tappatore, impostazioni dell’etichettatrice e ricette di ispezione. Una linea può apparire compatibile con un determinato formato di bottiglia, ma perdere stabilità dopo un cambio formato se viene aggiornata soltanto la ricetta del riempitore. Suddividere il cambio formato in passaggi misurabili rende il rischio visibile e più facile da migliorare.
Checklist per la messa in servizio per un funzionamento senza interruzioni
- Far scorrere bottiglie vuote provenienti dalla sorgente a monte attraverso il riempitore e il tappatore per osservarne distanziamento, allineamento e comportamento di trasferimento.
- Verificare l’alimentazione del prodotto nelle condizioni liquide previste, compresi il comportamento all’avvio, all’arresto e al riavvio.
- Conferma che il macchina per il riempimento in linea reagisce in modo prevedibile ai segnali di arresto a valle, di bassa capacità e di intasamento.
- Osservare le bottiglie riempite nel passaggio al tappatore per verificarne la stabilità, la pulizia del collo e un’adeguata distanza tra loro.
- Verificare l’accumulo a valle e la gestione dei prodotti scartati prima di avviare una produzione continua.
- Registrare le impostazioni e le condizioni di accettazione per ogni combinazione di bottiglia e prodotto.
Scegliere i punti di passaggio prima di aumentare la capacità
Un sistema ben coordinato macchina per il riempimento in linea può supportare un flusso di confezionamento più fluido, poiché le sue relazioni a monte e a valle sono state definite, verificate e documentate. Il percorso pratico consiste nel partire dalle condizioni della bottiglia e del liquido, quindi verificare i trasferimenti, i segnali, il coordinamento del tappaggio e la capacità a valle come sequenza interconnessa.
In altre parole, la maggiore velocità è soltanto una parte della decisione. Una linea che mantiene il controllo delle bottiglie, consegna stabile del prodotto e recupero ordinato da interruzioni è generalmente più facile da gestire e convalidare. Prima di definire definitivamente una configurazione, utilizzare contenitori rappresentativi e condizioni reali del prodotto per verificare ogni passaggio lungo l’intero percorso di imballaggio.






 Notizie in primo piano








