 EN

หนึ่ง เครื่องบรรจุขวดแบบ inline ไม่ทำงานอย่างโดดเดี่ยว แต่ตั้งอยู่ระหว่างอุปกรณ์จัดการขวด อุปกรณ์จ่ายผลิตภัณฑ์ อุปกรณ์จัดการฝาปิด อุปกรณ์ตรวจสอบ และอุปกรณ์ปล่อยสินค้า ดังนั้นผลผลิตที่มีเสถียรภาพจึงขึ้นอยู่กับการออกแบบจุดส่งผ่านแต่ละจุด จากมุมมองวิศวกรรมสายการผลิต คำถามที่มีประโยชน์จริงๆ จึงไม่ใช่เพียงแค่ว่าเครื่องบรรจุสามารถทำงานได้ตามความเร็วที่ระบุหรือไม่ แต่คือ ขวด ของเหลว ฝาปิด และระบบควบคุมนั้นมาถึงในสภาพที่เหมาะสมหรือไม่ และเมื่อออกจากเครื่องแล้วจะไม่ก่อให้เกิดคอขวดใหม่หรือไม่
ความแตกต่างนั้นมีความสำคัญต่อของเหลวที่มีลักษณะคล้ายน้ำ ผลิตภัณฑ์ที่มีความหนืดสูง และ เครื่องเติมน้ำมันลงขวด สิ่งต่างๆ ที่คล้ายกัน แม้รายละเอียดกระบวนการจะต่างกัน แต่ทุกสายการผลิตต่างก็ต้องการระยะห่างระหว่างขวดที่คาดการณ์ได้ ตำแหน่งของภาชนะที่มั่นคง สภาวะการบรรจุที่เข้ากันได้ และเส้นทางด้านปลายน้ำที่สามารถรับขวดที่บรรจุแล้วได้ แผนการผสานรวมที่ใช้งานได้จริงจึงมองเงื่อนไขการปฏิบัติงานเหล่านี้เป็นสิ่งที่เชื่อมโยงกัน มากกว่าจะมองเป็นข้อกำหนดในการสั่งซื้อที่แยกจากกัน
เริ่มต้นด้วยสายการผลิตที่เชื่อมต่อกันอย่างต่อเนื่อง
หนึ่ง เครื่องบรรจุขวดแบบ inline โดยทั่วไปจะรับขวดเปล่าจากสายพานลำเลียงนำเข้าหรือเครื่องจัดเรียงขวด ขวดจะถูกนำผ่านระบบควบคุมระยะห่างอย่างแม่นยำ จากนั้นจึงส่งไปยังหัวจ่ายของเหลว ก่อนปล่อยให้เคลื่อนต่อไปยังขั้นตอนการปิดฝา การติดฉลาก การพิมพ์รหัส การตรวจสอบคุณภาพ และการบรรจุหีบห่อ ความเชื่อมต่อแบบไร้รอยต่อเกิดขึ้นได้จากการประสานงานกันอย่างลงตัวระหว่างการถ่ายโอนทางกล การจ่ายผลิตภัณฑ์ และการส่งผ่านการควบคุมในทุกจุดเชื่อมต่อ
ควรทำการวางผังเส้นทางการเคลื่อนที่ของขวดและเส้นทางการไหลของของเหลวด้วยเช่นกัน การเคลื่อนที่ของขวดเกี่ยวข้องกับความกว้างของสายพานลำเลียง ตำแหน่งของรางนำขวด แผ่นถ่ายโอน จุดรองรับบริเวณคอหรือตัวขวด และพื้นที่สำหรับสะสมขวด ส่วนการจ่ายผลิตภัณฑ์เกี่ยวข้องกับถังเก็บ ปั๊มหรือระบบจ่ายด้วยแรงโน้มถ่วง ท่อสุขาภิบาล (กรณีที่จำเป็น) วาล์ว และระบบคืนหรือหมุนเวียนของเหลว การเปลี่ยนแปลงใด ๆ บนเส้นทางทั้งสองเส้นนี้อาจส่งผลต่อความแม่นยำของการบรรจุ พฤติกรรมของฟอง หรือจังหวะเวลาของสถานีถัดไป
นอกจากนี้ ยังควรจัดทำผังเส้นทางข้อมูลด้วย เซนเซอร์อาจส่งสัญญาณเมื่อมีขวดเข้ามา ระดับของเหลวต่ำ ขาดฝาปิด เกิดการอุดตัน หรือสายพานลำเลียงด้านหลังหยุดทำงาน เครื่องบรรจุขวดแบบ inline ต้องมีการตอบสนองที่ตกลงร่วมกันต่อสัญญาณเหล่านั้น เช่น หยุดอย่างปลอดภัย หยุดการส่งขวดเข้าระบบ จัดพื้นที่ปล่อยขวดให้ว่าง หรือกลับมาดำเนินการตามลำดับอีกครั้ง หากไม่มีตรรกะนี้ การหยุดชั่วคราวเล็กน้อยหลังการบรรจุอาจกลายเป็นคิวของขวดที่ยังไม่ได้ปิดฝา
ประสานงานส่วนอุปกรณ์ก่อนหน้าก่อนจะเน้นที่ขั้นตอนการบรรจุ
การควบคุมการจัดหาขวดและการส่งขวดเข้าระบบ
อุปกรณ์ก่อนหน้าควรส่งขวดเข้าระบบด้วยทิศทางที่คงที่และระยะห่างระหว่างขวดที่สม่ำเสมอ อาจมีการใช้อุปกรณ์เช่น เครื่องจัดเรียงขวด (unscrambler) เครื่องลำเลียงด้วยลม (air conveyor) สถานีล้างขวด (rinse station) หรือสายพานลำเลียงแบบธรรมดา ขึ้นอยู่กับประเภทบรรจุภัณฑ์และกระบวนการผลิต ในการส่งผ่านขั้นตอนนี้ ต้องตรวจสอบเส้นผ่านศูนย์กลางของขวด ช่วงความสูงของขวด ความมั่นคงของฐานขวด รูปร่างของคอขวด และการตั้งค่ารางนำขวดที่ยอมรับได้ ขวดที่สั่นหรือหมุนขณะส่งเข้าระบบอาจส่งผลต่อการจัดแนวหัวจ่าย แม้ว่าส่วนการบรรจุเองจะปรับตั้งค่าได้ถูกต้องแล้วก็ตาม
จังหวะของสายพานลำเลียงอาจเพิ่มความแปรปรวนที่เกิดขึ้นจากส่วนก่อนหน้า หากขวดมาเป็นกลุ่ม หรือมาถึงด้วยช่องว่างที่ไม่สม่ำเสมอ หรือผ่านแผ่นถ่ายโอนที่จัดแนวไม่ดี เครื่องบรรจุอาจตรวจจับขวดที่ขาดหายไป หรือเวลาที่ขวดอยู่ในตำแหน่งบรรจุไม่เท่ากัน ด้วยเหตุนี้ วิศวกรสายการผลิตมักตรวจสอบการไหลของขวดภายใต้สภาวะการดำเนินงานปกติ แทนที่จะประเมินการส่งผ่านนี้เฉพาะขณะที่สายพานลำเลียงวิ่งโดยไม่มีภาระ
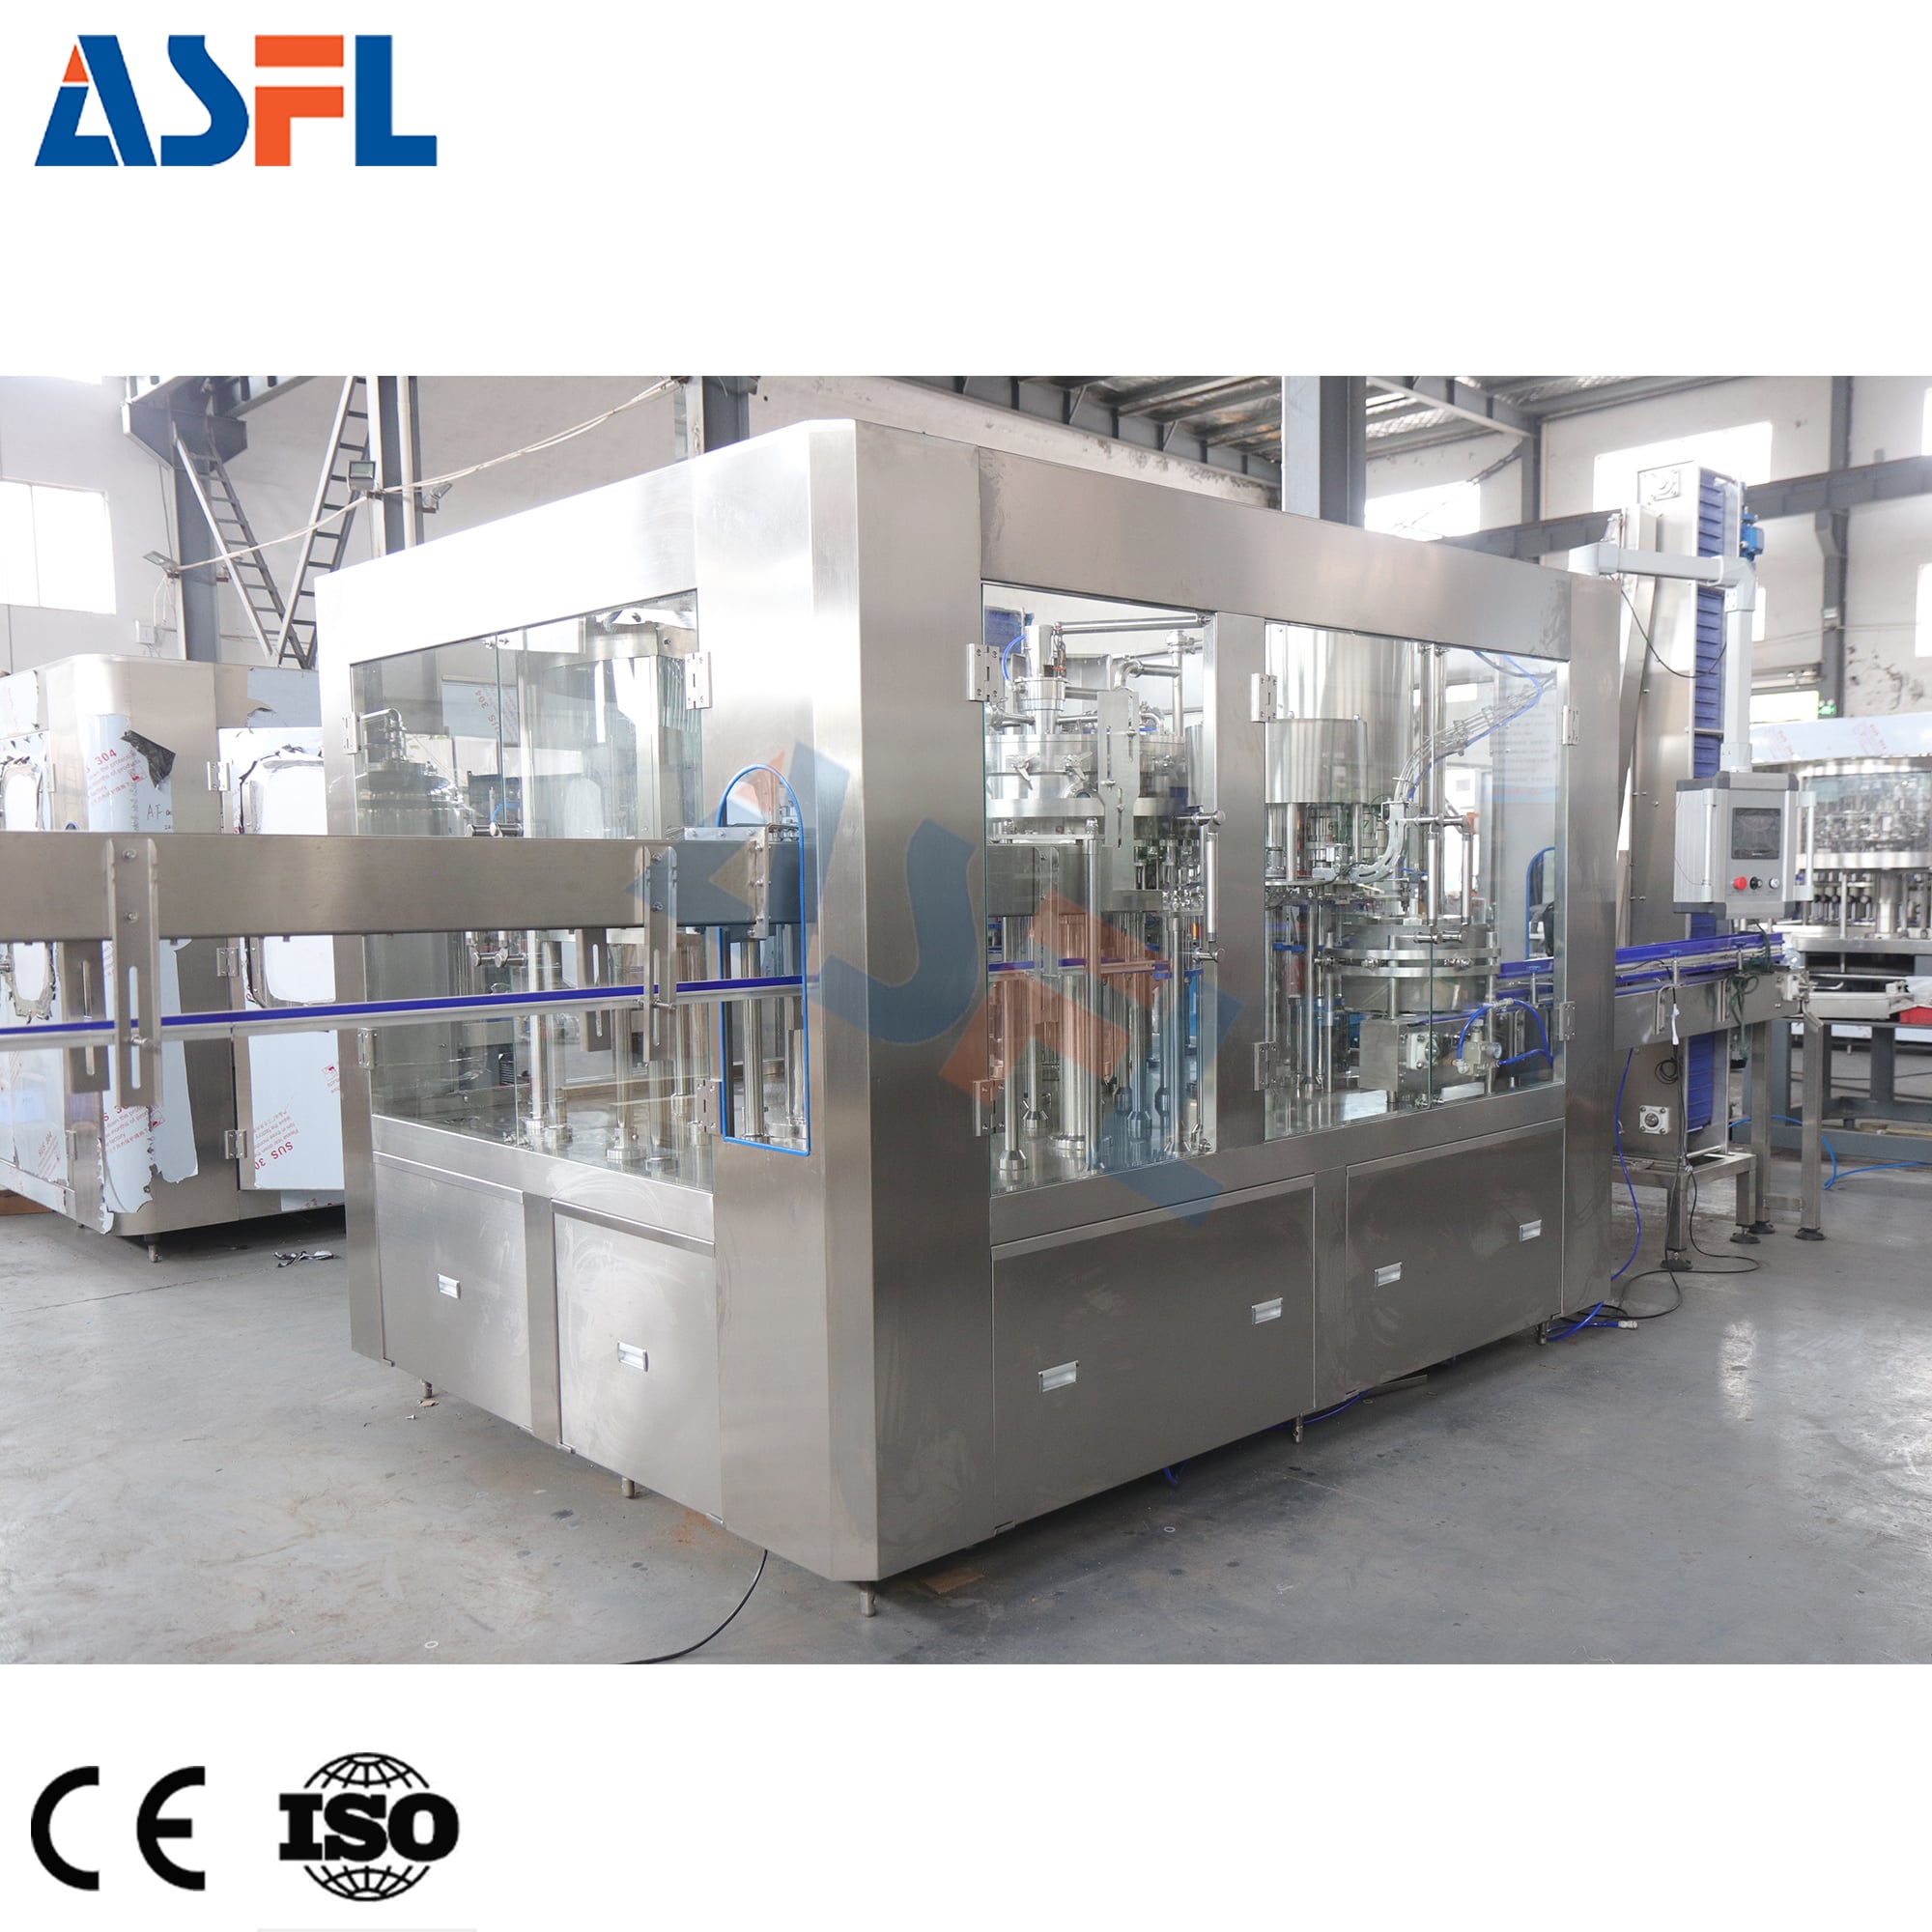
การจัดหาผลิตภัณฑ์ในฐานะการส่งผ่านสำหรับขั้นตอนการบรรจุ
การจ่ายของเหลวต้องสอดคล้องกับหลักการบรรจุที่เลือกใช้ และพฤติกรรมจริงของผลิตภัณฑ์ ความหนืด ฟองอากาศที่ปนอยู่ การเปลี่ยนแปลงอุณหภูมิ และแนวโน้มการเกิดฟอง ล้วนมีผลต่อวิธีที่ผลิตภัณฑ์เคลื่อนผ่านหัวจ่าย เครื่องเติมน้ำมันลงขวด เครื่องบรรจุแบบนี้ ควรประเมินระบบจัดหาผลิตภัณฑ์โดยใช้น้ำมันที่กำหนด ขวดที่ใช้จริง และปริมาตรการบรรจุที่ตั้งใจไว้ แทนที่จะอาศัยสมมุติฐานทั่วไปเกี่ยวกับของเหลวใดๆ ความดันหรือระดับของเหลวที่คงที่ การเดินท่ออย่างเหมาะสม และขั้นตอนการเริ่มต้นที่รอบคอบ จะช่วยให้เครื่องบรรจุสามารถทำซ้ำรอบการทำงานได้อย่างแม่นยำภายใต้สภาวะจริง
ในขั้นตอนนี้ ทีมการผลิตควรขอแผนการทดสอบ โดยแทนที่จะยอมรับคำชี้แจงประสิทธิภาพแบบกว้าง ๆ ให้ระบุตัวอย่างขวด สถานะของผลิตภัณฑ์ ระดับการบรรจุเป้าหมาย ลำดับการเริ่มต้นและหยุดเครื่อง รวมถึงจุดที่ต้องสังเกตการณ์ การทดสอบนี้สามารถแสดงให้เห็นว่าแหล่งจ่ายวัตถุดิบด้านต้นทางยังคงมีความเสถียรหรือไม่ ในขณะที่สายการผลิตเร่งความเร็ว หยุดชั่วคราว และกลับมาดำเนินการต่อ
ทำให้การส่งผ่านจากขั้นตอนการบรรจุไปยังขั้นตอนการปิดฝาเกิดขึ้นอย่างมีเจตนา
หลังการบรรจุ ขวดที่มีปากเปิด เครื่องบรรจุขวดแบบ inline จะถูกส่งต่อไปยังส่วนการปิดฝา ระยะการส่งผ่านสั้น ๆ นี้มีความสำคัญอย่างยิ่ง เพราะการหกของเนื้อผลิตภัณฑ์ ความไม่มั่นคงของขวด หรือการมีผลิตภัณฑ์ติดอยู่ที่ปากขวด อาจส่งผลต่อการวางฝาและการควบคุมแรงบิดให้สม่ำเสมอ ดังนั้น จึงควรพิจารณาเครื่องบรรจุและเครื่องปิดฝาเป็นโซนการปฏิบัติงานเดียวกัน แม้ว่าทั้งสองเครื่องจะจัดจำหน่ายแยกกันเป็นโมดูลต่างหาก
ตรวจสอบความเร็วของสายพานลำเลียงออก จุดต่อระหว่างรางนำทาง และระยะว่างที่มีอยู่ก่อนถึงเครื่องปิดฝา หากเครื่องบรรจุปล่อยขวดเร็วกว่าที่เครื่องปิดฝาสามารถรับได้ อาจเกิดการสะสมขวดในบริเวณที่ไวต่อปัญหามากที่สุดของสายการผลิต ตรงกันข้าม หากเครื่องปิดฝาขาดขวดอยู่บ่อยครั้ง สาเหตุอาจมาจากระบบควบคุมระยะห่างของขวดในส่วนต้นน้ำ มากกว่าปัญหาการจ่ายฝา
สัญญาณการสื่อสารควรกำหนดให้ชัดเจนด้วย เช่น การหยุดอุปกรณ์ส่วนปลายอาจจำเป็นต้องให้เครื่องบรรจุหยุดรับขวดใหม่ก่อนที่ขวดที่ยังไม่ได้ปิดฝาจะสะสมขึ้น ส่วนสัญญาณขาดฝา ขวดที่ถูกปฏิเสธ หรือสัญญาณติดขัด ควรระบุลำดับการหยุดและเริ่มทำงานใหม่อย่างชัดเจน เป้าหมายคือการฟื้นตัวอย่างมีการควบคุม ไม่ใช่เพียงแค่การเริ่มทำงานใหม่อย่างรวดเร็ว
วางแผนกำลังการผลิตส่วนปลายและการตรวจสอบรอบอัตราการผลิตจริง
อุปกรณ์ส่วนปลายอาจประกอบด้วยเครื่องตรวจสอบฝา เครื่องติดฉลาก เครื่องพิมพ์วันหมดอายุ เครื่องตรวจสอบน้ำหนัก เครื่องตรวจการรั่ว ระบบบรรจุกล่อง และระบบจัดเรียงพาเลท อุปกรณ์แต่ละชนิดมีช่วงความเร็วและปริมาณพื้นที่สำรองที่ต้องการต่างกัน เครื่องบรรจุขวดแบบ inline เชื่อมต่อได้อย่างราบรื่นเมื่อสายการผลิตรวมมีสมดุลความจุที่เหมาะสม ไม่ใช่เมื่อเลือกโมดูลใดโมดูลหนึ่งเพียงเพราะอัตราสูงสุดของมัน
คอนเวเยอร์แบบสะสมสามารถสร้างระยะห่างที่เป็นประโยชน์ระหว่างสถานีต่าง ๆ ได้ แต่ไม่สามารถแก้ปัญหาความไม่สอดคล้องกันทุกกรณีได้ สายการผลิตยังคงต้องมีกฎเกณฑ์ชัดเจนว่าเมื่อใดที่อนุญาตให้มีการสะสม ตำแหน่งใดที่ต้องหลีกเลี่ยงแรงดันจากขวด และอุปกรณ์จะตอบสนองอย่างไรเมื่ออุปกรณ์ตรวจสอบปฏิเสธขวดหนึ่งขวด การทบทวนสั้น ๆ เกี่ยวกับเส้นทางที่ขวดถูกปฏิเสธและการจัดวางเซนเซอร์มักเผยให้เห็นปัญหาก่อนเข้าสู่ขั้นตอนการเดินเครื่องจริง
สำหรับ เครื่องเติมน้ำมันลงขวด ความสะอาดของส่วนที่อยู่ด้านปลายน้ำก็ควรได้รับความสนใจเท่าเทียมกัน หยดน้ำเล็ก ๆ หรือสิ่งสกปรกที่เกาะบริเวณคอขวดอาจเคลื่อนตัวเข้าสู่ขั้นตอนการปิดฝา ติดฉลาก และบรรจุภัณฑ์ โปรดยืนยันว่าผู้ปฏิบัติงานจะตรวจสอบส่วนปลายของขวดที่ตำแหน่งใด ผิวพื้นที่ใช้ในการส่งผ่านถูกทำความสะอาดอย่างไร และรูปแบบการปล่อยขวดนั้นให้การเข้าถึงที่สะดวกสำหรับการตรวจสอบตามปกติหรือไม่
ใช้ระบบควบคุมและการตั้งค่าสำหรับเปลี่ยนรูปแบบงานเป็นภาษาสื่อสารร่วมกัน
ความเข้ากันได้ด้านกลไกเป็นเพียงส่วนหนึ่งของการเชื่อมต่ออย่างไร้รอยต่อ เครื่องบรรจุขวดแบบ inline ต้องมีหลักการควบคุมที่ใช้งานร่วมกันได้กับอุปกรณ์รอบข้าง กำหนดมาตรฐานร่วมกันสำหรับสัญญาณพร้อมทำงานของสายการผลิต สัญญาณข้อผิดพลาด สัญญาณหยุดฉุกเฉิน ค่าอ้างอิงความเร็ว และสิทธิ์ในการเริ่มทำงานใหม่ ระหว่างการติดตั้ง ให้จัดทำเอกสารระบุว่าอุปกรณ์ใดเป็นผู้ควบคุมความเร็วของสายการผลิต และอุปกรณ์ใดเป็นผู้ตามความเร็วนั้น
การเปลี่ยนรูปแบบบรรจุภัณฑ์เป็นอีกหนึ่งกระบวนการส่งมอบที่ต้องประสานงานกันอย่างใกล้ชิด ควรตรวจสอบร่วมกันทั้งแนวนำขวด ความสูงของหัวจ่าย ค่าตั้งค่าสายพานลำเลียง ชิ้นส่วนเครื่องปิดฝา ค่าตั้งค่าเครื่องติดฉลาก และสูตรการตรวจสอบ แม้สายการผลิตจะดูเข้ากันได้กับรูปแบบขวดหนึ่งรูปแบบ แต่อาจสูญเสียความมั่นคงหลังการเปลี่ยนรูปแบบ หากปรับเฉพาะสูตรเครื่องบรรจุเท่านั้น การแบ่งขั้นตอนการเปลี่ยนรูปแบบออกเป็นขั้นตอนที่วัดผลได้ จะช่วยให้มองเห็นความเสี่ยงและปรับปรุงได้ง่ายขึ้น
รายการตรวจสอบก่อนเปิดใช้งานเพื่อการดำเนินงานอย่างราบรื่น
- เดินเครื่องขวดเปล่าจากแหล่งจ่ายด้านต้นทางผ่านเครื่องบรรจุและเครื่องปิดฝา เพื่อสังเกตระยะห่าง การจัดแนว และพฤติกรรมการถ่ายโอน
- ตรวจสอบการจ่ายผลิตภัณฑ์ด้วยสภาวะของของเหลวตามที่กำหนด รวมถึงพฤติกรรมการเริ่มต้น การหยุด และการเริ่มต้นใหม่
- ยืนยันว่า เครื่องบรรจุขวดแบบ inline ตอบสนองอย่างคาดการณ์ได้ต่อสัญญาณหยุดด้านล่าง สัญญาณความจุต่ำ และสัญญาณติดขัด
- สังเกตขวดที่บรรจุแล้วที่จุดส่งผ่านไปยังเครื่องปิดฝา เพื่อตรวจสอบความมั่นคง ความสะอาดของส่วนคอขวด และระยะห่างที่เหมาะสม
- ทดสอบการสะสมและการจัดการขวดที่ถูกปฏิเสธด้านล่างก่อนเริ่มผลิตอย่างต่อเนื่อง
- บันทึกค่าการตั้งค่าและเงื่อนไขการยอมรับสำหรับแต่ละชุดของขวดและผลิตภัณฑ์
เลือกจุดส่งผ่านก่อนเพิ่มกำลังการผลิต
ระบบแบบประสานงานอย่างดี เครื่องบรรจุขวดแบบ inline สามารถรองรับการไหลของการบรรจุภัณฑ์ที่ราบรื่นยิ่งขึ้น เนื่องจากความสัมพันธ์ระหว่างส่วนบนและส่วนล่างได้รับการระบุ ทดสอบ และจัดทำเอกสารไว้แล้ว แนวทางปฏิบัติจริงคือเริ่มต้นด้วยเงื่อนไขของขวดและของเหลว จากนั้นตรวจสอบการส่งผ่าน สัญญาณ การประสานงานกับเครื่องปิดฝา และกำลังการผลิตด้านล่างเป็นลำดับที่เชื่อมโยงกัน
กล่าวอีกนัยหนึ่ง ความเร็วที่สูงขึ้นเป็นเพียงส่วนหนึ่งของการตัดสินใจเท่านั้น สายการผลิตที่รักษาการควบคุมขวดได้ดี การจัดส่งผลิตภัณฑ์อย่างมั่นคง และสามารถฟื้นตัวจากความขัดข้องได้อย่างเป็นระเบียบ มักจะใช้งานและตรวจสอบได้ง่ายกว่า ดังนั้น ก่อนยืนยันการจัดวางระบบสุดท้าย ควรใช้ภาชนะตัวแทนและเงื่อนไขของผลิตภัณฑ์จริงในการยืนยันแต่ละจุดถ่ายโอนตลอดเส้นทางการบรรจุภัณฑ์ทั้งหมด






 ข่าวร้อนแรง








