 EN

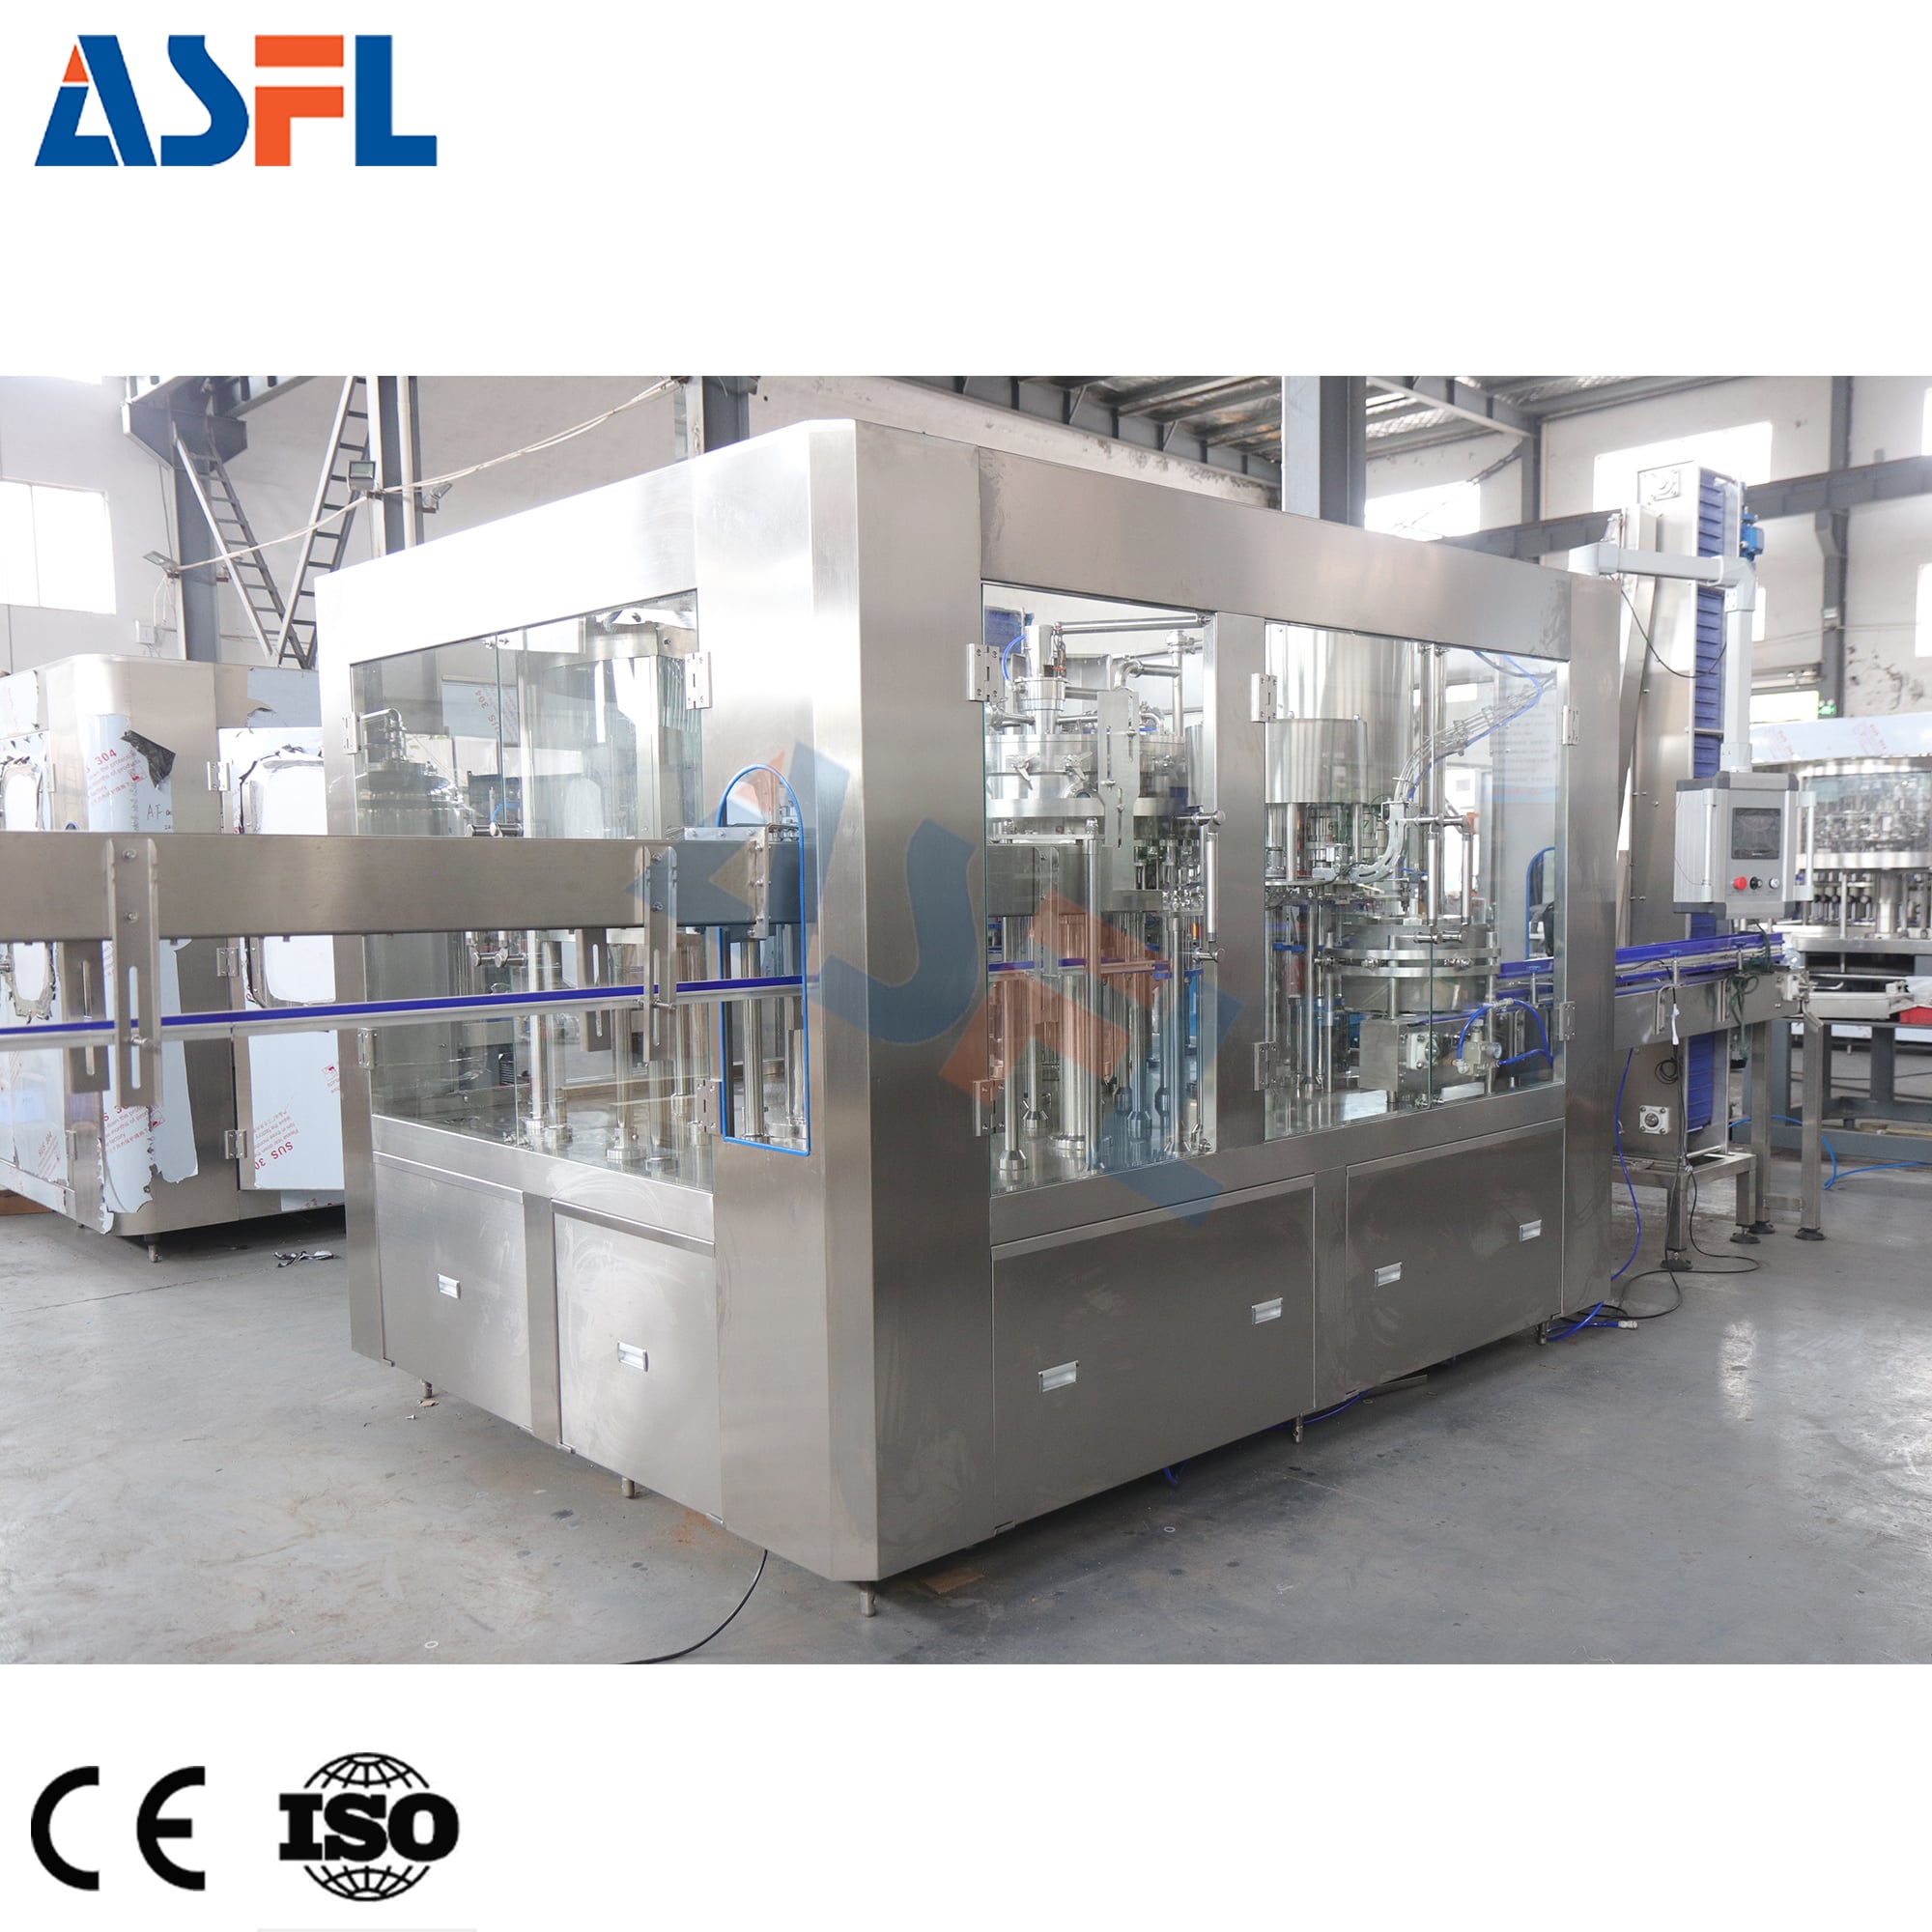
Ան հաջորդաբար դասավորված շշալցման մեքենա այն չի աշխատում որպես առանձին կղզի: Այն տեղակայված է շշերի մշակման, արտադրանքի մատակարարման, փակածների մշակման, ստուգման և դուրսբերման սարքավորումների միջև, հետևաբար՝ կայուն ելքը կախված է յուրաքանչյուր փոխանցման ձևավորման ճշգրտությունից: Արտադրական գծի ճարտարագիտական տեսանկյունից օգտակար հարցը պարզապես այն չէ, թե արդյոք լցող մեքենան կարող է հասնել նշված արագության: Հարցն այն է, թե արդյոք շշերը, հեղուկը, փակածները և կառավարման համակարգերը ժամանում են ճիշտ վիճակում և դուրս են գալիս՝ առանց նոր խոչընդոտ ստեղծելու:
Այդ տարբերակումը կարևոր է ջրի նման հեղուկների, ծակոտկեն արտադրանքների և մյուսների համար: երկիր լցող բության մաքինա նմանատիպ են: Դրանց գործընթացների մանրամասները տարբերվում են, սակայն յուրաքանչյուր գիծ պահանջում է կանխատեսելի միջակայք, կայուն տարայի դիրքավորում, համատեղելի լցման պայմաններ և վերջնական ուղղություն, որը կարող է ընդունել լցված շշերը: Գործնական ինտեգրման ծրագիրը դրանք դիտում է որպես փոխկապակցված շահագործման պայմաններ, այլ ոչ թե որպես առանձին գնման սահմանափակումներ:
Սկսեք գծի համար որպես կապված հոսք
Ան հաջորդաբար դասավորված շշալցման մեքենա սովորաբար ստանում է դատարկ շշեր մուտքի փոխադրիչից կամ շշերի դասավորման սարքից: Շշերը ուղղվում են վերահսկվող հեռավորությամբ, ներկայացվում են լցման սեղաններին, այնուհետև ազատվում են փակման, պիտակավորման, կոդավորման, ստուգման և փաթեթավորման համար: Անընդհատ կապը ստացվում է մեխանիկական փոխանցման, արտադրանքի մատակարարման և կառավարման ձեռքի փոխանցման համատեղմամբ յուրաքանչյուր փոխանցման կետում:
Նախ հարկավոր է քարտեզագրել շշի և հեղուկի ճանապարհները: Շշի շարժումը ներառում է փոխադրիչի լայնությունը, ուղեցույցի դիրքը, փոխանցման սալիկները, շշի վզիկի կամ մարմնի աջակցությունը և կուտակման տարածքը: Արտադրանքի մատակարարումը ներառում է մատակարարման տակը, պոմպը կամ գրավիտացիոն մատակարարումը, անհրաժեշտության դեպքում սանիտարական խողովակաշարը, փականները և վերադարձի կամ շրջանառության կարգավորումները: Երկու ճանապարհներից որևէ մեկի փոփոխությունը կարող է ազդել լցման ճշգրտության, փրփուրի վարքագծի կամ հաջորդ կայանի ժամանակացույցի վրա:
Արժե նաև քարտեզագրել տեղեկատվության ճանապարհը: Սենսորները կարող են սիգնալավորել շշի առկայությունը, արտադրանքի ցածր մակարդակը, փականների պակասը, կանգնեցման վիճակը կամ կանգնեցված ստորին հատվածի փոխադրիչը: հաջորդաբար դասավորված շշալցման մեքենա պետք է ունենա համաձայնեցված պատասխան այդ սիգնալներին՝ անվտանգ կանգնել, պահել շիշերը մուտքի մոտ, մաքրել դուրսբերման տարածքը կամ շարունակել հաջորդականությամբ: Առանց այդ տրամաբանության լցնելուց հետո փոքր ընդհատումը կարող է վերածվել չփակված տարաների հերթի:
Կոորդինացնել վերին հատվածը լցնելու վրա կենտրոնանալուց առաջ
Շիշերի մատակարարում և մուտքի վերահսկում
Վերին հատվածի սարքավորումները պետք է մատակարարեն շիշերը կայուն դիրքով և միջակայքով: Կախված փաթեթավորման տեսակից և գործընթացից՝ կարող են ներգրավվել շիշերի դասավորման սարք, օդային կոնվեյեր, լվացման կայան կամ պարզ ժապավենային կոնվեյեր: Այս փոխանցման կետում հաստատել շշի տրամագիծը, բարձրության միջակայքը, հիմքի կայունությունը, քուղի երկրաչափությունը և թույլատրելի ուղեցույցի կարգավորումը: Շիշը, որը շարժվում է կամ պտտվում է մուտքի մոտ, կարող է ազդել սեղանակների համապատասխանեցման վրա՝ նույնիսկ երբ լցնելու հատվածը ճիշտ է կարգավորված:
Կոնվեյերի ռիթմը կարող է ամբողջությամբ ամբողջացնել նախորդ հատվածից ստացված տատանումները: Եթե շշերը խմբավորվում են, հասնում են անհամաչափ միջակայքերով կամ հանդիպում են սխալ դիրքավորված փոխանցման սալիկին, ապա լցնողը կարող է տեսնել բացակայող շշեր կամ անհավասար կայունության ժամանակ: Այդ պատճառով գծի ինժեներները սովորաբար ստուգում են շշերի հոսքը սովորական շահագործման պայմաններում, այլ ոչ թե միայն կոնվեյերի դատարկ աշխատանքի ժամանակ:
Ապրանքի մատակարարումը որպես լցման փոխանցում
Հեղուկի մատակարարումը պետք է համապատասխանի ընտրված լցման սկզբունքին և ապրանքի իրական վարքագծին: Խտությունը, ներկայում գտնվող օդը, ջերմաստիճանի տատանումները և փրփուրացման մի tendencia-ն կարող են փոխել ապրանքի հասնելու ձևը սեղմանոցին: Մեկի համար երկիր լցող բության մաքինա , ապրանքի մատակարարման կարգավորումը պետք է գնահատվի նախատեսված յուղի, շշի և լցման ծավալի հիման վրա՝ ընդհանուր հեղուկի ենթադրության փոխարեն: Կայուն մատակարարման ճնշումը կամ բարձրությունը, համապատասխան խողովակների տեղադրումը և համեմատաբար պարզ միացման ընթացակարգը օգնում են լցնողին իրական պայմաններում կրկնել իր ցիկլը:
Այս փուլում արտադրական թիմը պետք է խնդրի փորձարկման ծրագիր: Փոխարենը՝ ընդունելու ընդհանուր կատարողականության հայտարարություն, սահմանեք շշերի նմուշները, արտադրանքի վիճակը, նպատակային լցման մակարդակը, սկզբնավորման և կանգնեցման հաջորդականությունը և դիտարկման կետերը: Փորձարկումը կարող է ցույց տալ, թե արդյոք վերին հոսքի մատակարարումը մնում է կայուն, երբ գիծը արագանում է, կանգնում է և վերսկսվում է:
Լցման և փակածի միջև փոխանցումը կատարեք նախատեսված կերպով
Լցնողը հաջորդաբար դասավորված շշալցման մեքենա բաց վզով շիշը փոխանցում է փակածի բաժնին: Այս կարճ փոխանցումը կարևոր է, քանի որ արտահոսումը, շշի անկայունությունը կամ վզի վրա գտնվող արտադրանքը կարող են ազդել փակածի տեղադրման և պտտման ուժի համատեղելիության վրա: Հետևաբար լցնողը և փակածը պետք է վերլուծվեն որպես մեկ գործառնական գոտի, նույնիսկ եթե դրանք մատակարարվում են որպես առանձին մոդուլներ:
Ստուգեք ելքային կոնվեյերի արագությունը, ուղեցույցի անցումը և կափարիչների մեքենայից առաջ առկա տարածությունը: Եթե լցնող սարքը ավելի արագ է դուրս բերում շշերը, քան կափարիչների մեքենան կարող է ընդունել, կարող է առաջանալ շշերի կուտակում գծի ամենազգայուն հատվածում: Հակառակ դեպքում, եթե կափարիչների մեքենան մի քանի անգամ սնման պակասի պատճառով աշխատում է անբավարար ռեժիմում, ապա այդ խնդրի աղբյուրը կարող է լինել ոչ թե կափարիչների մատակարարումը, այլ՝ վերևում գտնվող պիթչի կառավարումը: Երկու կայանների միաժամանակյա դիտումը ավելի օգտակար է, քան յուրաքանչյուրի առանձին կարգավորումը:
Նաև պետք է սահմանվեն կապի սիգնալները: Ներքևում գտնվող կանգի սիգնալը կարող է պահանջել, որ լցնող սարքը դադարի նոր շշերի ընդունումը՝ մինչև անկափարիչ շշերը կուտակվեն: Կափարիչների պակասը, մերժված շշերը կամ կարճ միացման սիգնալը պետք է ունենան սահմանված կանգի և վերսկսման հաջորդականություն: Նպատակն է վերականգնման վերահսկվող գործընթացն ապահովել, ոչ թե պարզապես արագ վերսկսում:
Ներքևում գտնվող հզորության և ստուգման պլանավորումը կատարեք իրական ելքի շուրջ:
Ներքևում գտնվող սարքավորումները կարող են ներառել կափարիչների ստուգման սարքեր, պիտակավորիչներ, ամսաթվի կոդավորիչներ, կշռող սարքեր, հերմետիկության ստուգման սարքեր, տուփերի փաթեթավորման սարքեր կամ պալետաների մշակման սարքեր: Յուրաքանչյուր սարք ունի իր արագության միջակայքը և բուֆերի պահանջը: Ա հաջորդաբար դասավորված շշալցման մեքենա հարթ միացում է, երբ ընդհանուր գծի հզորության հավասարակշռությունը բավարար է, և ոչ թե մեկ մոդուլի ընտրության ժամանակ՝ միայն նրա գագաթնային արագության համար:
Ակումուլյացիոն տրանսպորտյորները կարող են օգտակար բաժանում ապահովել կայանների միջև, սակայն դրանք չեն լուծում բոլոր անհամապատասխանությունները: Գիծը դեռևս պետք է ունենա կանոններ ակումուլյացիայի թույլատրելիության վերաբերյալ, որտեղ պետք է խուսափել բութլի ճնշումից և ինչպես կարելի է արձագանքել սարքի կողմից տարայի մերժման դեպքում: Մերժման ճանապարհների և սենսորների տեղադրման կարճ վերլուծությունը հաճախ բացահայտում է խնդիրները շահագործման մեջ մտնելուց առաջ:
Մեկ երկիր լցող բության մաքինա , ստորին հոսքի մաքրությունը նույնպես պետք է մեծ ուշադրության արժանանա: Փոքր կաթիլները կամ շրջանակի աղտոտվածությունը կարող են հասնել փակածի, պիտակավորման և փաթեթավորման գծերին: Հաստատեք, թե որտեղ են օպերատորները ստուգում բութլի վերջնական մշակումը, ինչպես են մաքրվում տեղափոխման մակերևույթները և արդյո՞ք դիսչարջի դասավորությունը թույլ է տալիս պարբերաբար ստուգումներ կատարել:
Օգտագործեք վերահսկման համակարգերն ու փոխարկման կարգավորումները որպես ընդհանուր լեզու:
Մեխանիկական համատեղելիությունը միայն մասն է անխաթար միացման: հաջորդաբար դասավորված շշալցման մեքենա պետք է միասնական կառավարման փիլիսոփայություն ունենա շրջակա սարքավորումների հետ: Սահմանել ընդհանուր ստանդարտներ գծի աշխատանքի պատրաստ լինելու ազդանշանների, սխալների ազդանշանների, ավտոմատ կանգի, արագության հղումների և վերսկսման թույլտվությունների համար: Տեղադրման ժամանակ փաստաթղթել, թե որ սարքն է ապահովում գծի արագությունը, իսկ որ սարքերն են հետևում նրան:
Փոխարկումը մեկ այլ համակարգված փոխանցում է: Ամբողջությամբ վերանայել շշի ուղեցույցները, սեղանի բարձրությունը, տրանսպորտյորի կարգավորումները, կափարիչների մասերը, պիտակավորիչների կարգավորումները և ստուգման ծրագրերը: Գիծը կարող է թվալ համատեղելի մեկ շշի ձևաչափի համար, սակայն ձևաչափի փոխարկումից հետո կարող է կորցնել կայունությունը, եթե թարմացվի միայն լցնողի ծրագիրը: Փոխարկումը բաժանել չափելի քայլերի վտանգը դարձնում է տեսանելի և ավելի հեշտ բարելավելի:
Շահագործման մեջ մտցնելու ստուգման ցուցակ անխաթար աշխատանքի համար
- Անցկացնել դատարկ շշերը վերին հոսքի աղբյուրից միջոցով լցնողը և կափարիչը՝ դիտարկելու հեռավորությունները, համատեղվածությունը և փոխանցման վարքագիծը:
- Ստուգել ապրանքի մատակարարումը նախատեսված հեղուկի վիճակով, ներառյալ սկսելու, կանգնեցնելու և վերսկսելու վարքագիծը:
- Հաստատեք, որ հաջորդաբար դասավորված շշալցման մեքենա կանխատեսելիորեն արձագանքում է ստորին հոսանքի կանգի, ցածր հզորության և խցանման սիգնալներին:
- Դիտեք փակված շշերը փակման փոխանցման ժամանակ՝ ստուգելու դրանց կայունությունը, շշի վզի մաքրությունը և բավարար միջակայքը:
- Ստուգեք ստորին հոսանքի կուտակումը և մերժված ապրանքների մշակումը՝ մինչև ընդունել շարունակական արտադրանքի ելք:
- Շրջանառության մեջ գտնվող յուրաքանչյուր շշի և ապրանքի համադրության համար գրանցեք կարգավորումները և ընդունման պայմանները:
Ընտրեք փոխանցումները՝ մինչև հզորության ավելացումը:
Լավ համակարգված հաջորդաբար դասավորված շշալցման մեքենա կարող է աջակցել ավելի հարթ փաթեթավորման հոսքի, քանի որ դրա վերին և ստորին հոսանքների միջև եղած կապերը սահմանված, ստուգված և փաստաթղթավորված են: Գործնական ճանապարհը սկսելն է շշի և հեղուկի պայմաններից, այնուհետև ստուգել փոխանցումները, սիգնալները, փակման համակարգումը և ստորին հոսանքի հզորությունը՝ որպես կապված հաջորդականություն:
Այլ կերպ ասած՝ ավելի բարձր արագությունը որոշման միայն մեկ մասն է: Այն գիծը, որը պահպանում է շշերի վերահսկումը, կայուն ապրանքի մատակարարումը և ընդհատումներից կարգավորված վերականգնումը, սովորաբար ավելի հեշտ է շահագործել և վավերացնել: Մինչև վերջնական կոնֆիգուրացիայի հաստատումը օգտագործեք ներկայացուցչական տարաներ և ապրանքի պայմաններ՝ հաստատելու յուրաքանչյուր փոխանցում ամբողջ փաթեթավորման ճանապարհի վրա:






 Թեժ նորություններ








