 EN

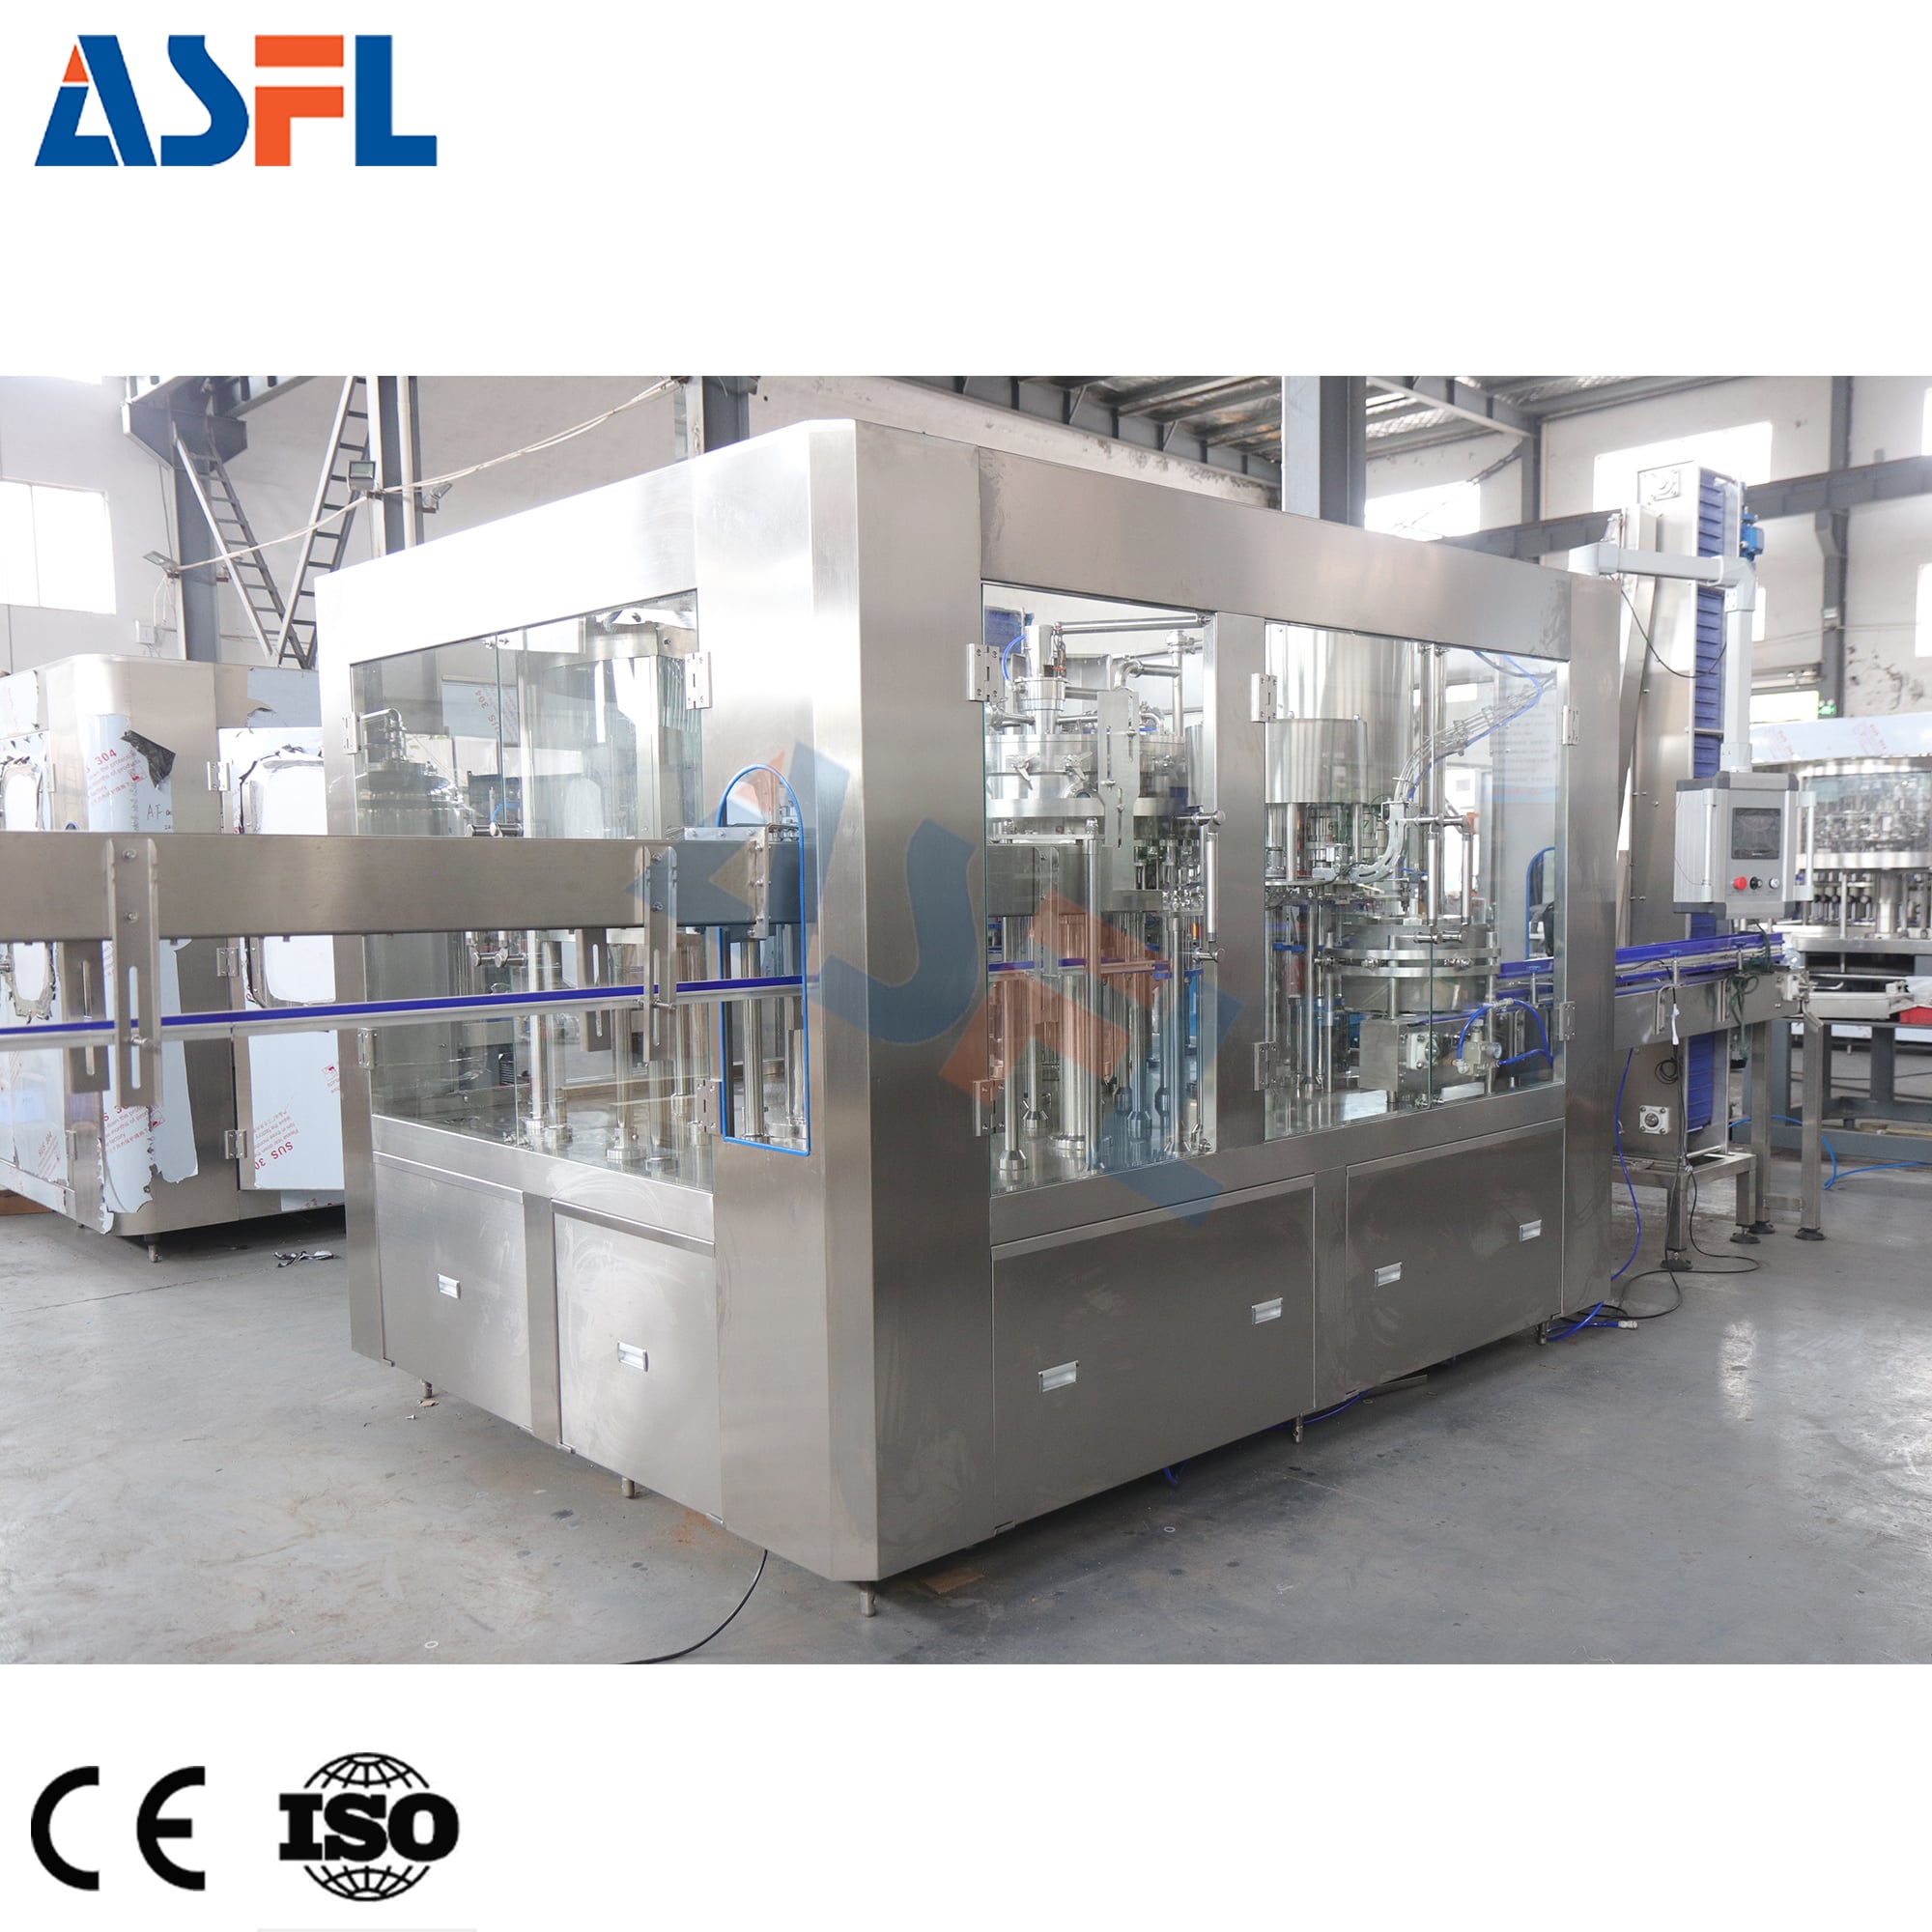
Un machine de remplissage de bouteilles en ligne ne fonctionne pas comme une île isolée. Elle se situe entre les équipements de manutention des bouteilles, d’approvisionnement du produit, de manutention des bouchons, d’inspection et d’évacuation ; ainsi, un débit stable dépend de la conception de chaque transfert. Du point de vue de l’ingénierie des lignes de production, la question utile n’est pas simplement de savoir si la machine de remplissage peut atteindre une vitesse indiquée, mais bien de déterminer si les bouteilles, le liquide, les bouchons et les systèmes de commande arrivent dans les conditions requises et quittent le poste sans créer un nouveau goulot d’étranglement.
Cette distinction importe pour les liquides similaires à l’eau, les produits visqueux et un machine de remplissage de bouteilles d'huile semblable. Leurs détails procéduraux diffèrent, mais chaque ligne exige un espacement prévisible, un positionnement stable des récipients, des conditions de remplissage compatibles et un chemin aval capable d’accepter les bouteilles remplies. Un plan d’intégration pratique considère ces éléments comme des conditions de fonctionnement interconnectées, plutôt que comme des spécifications d’achat distinctes.
Commencez par la ligne sous forme de flux continu
Un machine de remplissage de bouteilles en ligne reçoit généralement des bouteilles vides depuis un convoyeur d’alimentation ou un désenchevêtreur de bouteilles. Les bouteilles sont guidées à pas contrôlé, présentées aux buses de remplissage, puis libérées vers les postes de bouchonnage, d’étiquetage, de codage, d’inspection et d’emballage. La connexion fluide résulte de l’alignement précis des transferts mécaniques, de la livraison du produit et de la transmission des commandes à chaque interface.
Cartographiez d’abord le trajet de la bouteille et celui du liquide. Le déplacement des bouteilles implique la largeur du convoyeur, la position des rails de guidage, les plaques de transfert, le support au niveau du col ou du corps, ainsi que l’espace d’accumulation. La livraison du produit implique le réservoir d’alimentation, la pompe ou l’alimentation par gravité, les canalisations sanitaires si nécessaire, les vannes, ainsi que les dispositifs de retour ou de recirculation. Toute modification de l’un ou l’autre trajet peut affecter la précision du remplissage, le comportement de la mousse ou la synchronisation avec le poste suivant.
Il est également utile de cartographier le trajet de l’information. Des capteurs peuvent signaler la présence d’une bouteille, un niveau bas de produit, une pénurie de bouchons, une situation de coincement ou l’arrêt d’un convoyeur en aval. machine de remplissage de bouteilles en ligne nécessite une réponse convenue à ces signaux : arrêt sécurisé, maintien des bouteilles à l’alimentation, dégagement de la zone de décharge ou reprise en séquence. Sans cette logique, une petite interruption après le remplissage peut entraîner une file d’attente de récipients non bouchonnés.
Coordonner la section amont avant de se concentrer sur le remplissage
Alimentation et contrôle de l’alimentation des bouteilles
Les équipements amont doivent livrer les bouteilles dans une orientation stable et à intervalles réguliers. Un désenchevêtreur, un convoyeur à air, une station de rinçage ou un simple convoyeur à bande peuvent être impliqués, selon le conditionnement et le procédé. Lors de ce transfert, vérifier le diamètre de la bouteille, sa plage de hauteur, la stabilité de sa base, la géométrie de son col et le réglage acceptable des rails de guidage. Une bouteille qui oscille ou tourne à l’alimentation peut affecter l’alignement des buses, même si la section de remplissage elle-même est correctement ajustée.
Le rythme du convoyeur peut amplifier les variations provenant de la section précédente. Si les bouteilles se regroupent, arrivent avec des écarts incohérents ou rencontrent une plaque de transfert mal alignée, le remplisseur peut détecter des bouteilles manquantes ou des temps de séjour inégaux. Pour cette raison, les ingénieurs de ligne vérifient généralement l’écoulement des bouteilles dans des conditions de fonctionnement normales, plutôt que d’évaluer ce transfert uniquement lorsque le convoyeur fonctionne à vide.
Approvisionnement du produit en tant que point de transfert pour le remplissage
La distribution du liquide doit correspondre au principe de remplissage choisi et au comportement réel du produit. La viscosité, l’air entraîné, les variations de température et la tendance à mousser peuvent modifier la façon dont le produit atteint la buse. Pour un machine de remplissage de bouteilles d'huile produit donné, l’arrangement d’approvisionnement doit être évalué avec l’huile prévue, la bouteille et le volume de remplissage ciblés, plutôt que de se fier à une hypothèse générique concernant un liquide. Une pression ou une hauteur de charge stables, un tracé approprié des canalisations et une procédure de démarrage rationnelle aident le remplisseur à répéter son cycle dans des conditions réelles.
À ce stade, une équipe de production devrait demander un plan d’essai. Plutôt que d’accepter une déclaration générale sur les performances, définissez les échantillons de bouteilles, l’état du produit, le niveau de remplissage cible, la séquence de démarrage et d’arrêt, ainsi que les points d’observation. Cet essai permet de vérifier si l’approvisionnement en amont reste stable pendant que la ligne accélère, s’interrompt puis reprend.
Assurez une transmission intentionnelle du remplissage au bouchonnage
Après le remplissage, la machine de remplissage de bouteilles en ligne transmet une bouteille à col ouvert vers la section de bouchonnage. Ce court transfert est critique, car des déversements, une instabilité des bouteilles ou la présence de produit sur le col peuvent nuire au positionnement des bouchons et à la régularité du couple de serrage. Le remplisseur et le bouchonneur doivent donc être examinés comme une seule zone de fonctionnement, même s’ils sont fournis sous forme de modules distincts.
Vérifiez la vitesse du convoyeur de sortie, la transition entre les rails de guidage et l'espace disponible avant la machine à bouchonner. Si la machine à remplir évacue les bouteilles plus rapidement que la machine à bouchonner ne peut en accepter, une accumulation risque de se produire dans la zone la plus sensible de la ligne. À l'inverse, si la machine à bouchonner connaît régulièrement des pénuries de bouteilles, la cause peut résider dans le contrôle de pas en amont, plutôt que dans la livraison des bouchons. Observer simultanément les deux postes fournit davantage d'informations qu'ajuster l'un ou l'autre isolément.
Les signaux de communication doivent également être définis. Un arrêt en aval peut exiger que la machine à remplir cesse d'admettre de nouvelles bouteilles avant qu'une accumulation de bouteilles non bouchonnées ne se produise. En cas de pénurie de bouchons, de rejet de bouteilles ou de signal de coincement, une séquence claire d'arrêt et de redémarrage doit être établie. L'objectif est un rétablissement maîtrisé, et non simplement un redémarrage rapide.
Planifiez la capacité en aval et les opérations d'inspection en fonction de la production réelle.
L'équipement en aval peut comprendre une inspection des bouchons, des étiqueteuses, des codeuses de date, des contrôleurs de masse, des détecteurs de fuites, des machines de conditionnement en caisses ou des systèmes de manutention de palettes. Chaque appareil possède sa propre plage de vitesses et ses propres besoins en tampon. machine de remplissage de bouteilles en ligne se connecte sans heurte lorsque la ligne dans son ensemble présente un équilibre raisonnable de capacité, et non lorsqu’un module est sélectionné uniquement pour son débit maximal.
Les convoyeurs à accumulation peuvent assurer une séparation utile entre les postes, mais ils ne résolvent pas tous les désaccords. La ligne nécessite tout de même des règles définissant les cas où l’accumulation est autorisée, les endroits où la pression des bouteilles doit être évitée, et la manière dont les équipements réagiront lorsque un dispositif d’inspection rejette un contenant. Un bref examen des trajets de rejet et du positionnement des capteurs met souvent en évidence des problèmes avant la mise en service.
Pour un machine de remplissage de bouteilles d'huile la propreté en aval mérite une attention égale. De petites gouttes ou une contamination au niveau du goulot peuvent se propager jusqu’aux étapes de bouchonnage, d’étiquetage et d’emballage. Vérifiez où les opérateurs inspecteront la finition des bouteilles, comment les surfaces de transfert sont nettoyées, et si la disposition de la sortie permet un accès pratique aux contrôles courants.
Utilisez les systèmes de commande et les paramètres de changement de format comme langage commun
La compatibilité mécanique ne constitue qu’une partie de la connexion transparente. Le machine de remplissage de bouteilles en ligne doit partager une philosophie de commande fonctionnelle avec les équipements environnants. Établir des conventions communes pour les signaux de disponibilité de la ligne, les signaux de défaut, les arrêts d’urgence, les consignes de vitesse et les autorisations de redémarrage. Pendant l’installation, documenter quel dispositif pilote la vitesse de la ligne et quels dispositifs la suivent.
Le changement de format constitue un autre transfert coordonné. Les guides de bouteilles, la hauteur des buses, les paramètres des convoyeurs, les pièces du bouchonneur, les paramètres de l’étiqueteuse et les recettes d’inspection doivent être examinés conjointement. Une ligne peut sembler compatible avec un format de bouteille donné, mais perdre sa stabilité après un changement de format si seule la recette du remplisseur est mise à jour. Décomposer le changement de format en étapes mesurables rend le risque visible et plus facile à améliorer.
Une liste de vérification de mise en service pour un fonctionnement sans interruption
- Faire circuler des bouteilles vides provenant de la source amont à travers le remplisseur et le bouchonneur afin d’observer l’espacement, l’alignement et le comportement de transfert.
- Vérifier l’alimentation en produit dans les conditions liquides prévues, y compris le comportement au démarrage, à l’arrêt et au redémarrage.
- Confirmez que machine de remplissage de bouteilles en ligne réagit de façon prévisible aux signaux d’arrêt en aval, de faible capacité et d’engorgement.
- Observer la stabilité des bouteilles remplies au transfert vers le bouchonneur, ainsi que la propreté de leur goulot et leur espacement adéquat.
- Tester l’accumulation en aval et la gestion des rejets avant d’autoriser un débit de production soutenu.
- Enregistrer les réglages et les conditions d’acceptation pour chaque combinaison bouteille-produit.
Choisir les points de transfert avant d’ajouter de la capacité
Une coordination rigoureuse machine de remplissage de bouteilles en ligne peut soutenir un flux d’emballage plus fluide, car ses relations amont et aval ont été définies, testées et documentées. La démarche pratique consiste à commencer par les conditions relatives à la bouteille et au liquide, puis à vérifier successivement les transferts, les signaux, la coordination du bouchonnage et la capacité en aval, comme une séquence interconnectée.
En d’autres termes, la vitesse plus élevée ne constitue qu’un seul aspect de la décision. Une ligne qui assure un contrôle optimal des bouteilles, une livraison stable du produit et une reprise ordonnée après des interruptions est généralement plus facile à exploiter et à valider. Avant de finaliser une configuration, utilisez des récipients représentatifs ainsi que des conditions réelles du produit afin de confirmer chaque transfert le long de l’ensemble du parcours d’emballage.






 Actualités chaudes








