 EN

Алінійна машина для розливу в пляшки не працює як ізольований остров. Вона розташована між обладнанням для обробки пляшок, подачі продукту, обробки кришок, контролю якості та вивантаження, тому стабільна продуктивність залежить від того, як спроектовано кожну передачу матеріалів. З інженерної точки зору виробничої лінії корисним запитанням є не просто те, чи може дозатор досягти заявленої швидкості. Ключовим є те, чи надходять пляшки, рідина, кришки та сигнали керування у правильному стані й чи залишають дозатор без створення нового вузького місця.
Ця відмінність має значення для рідин, схожих на воду, в’язких продуктів та інших. машина для наповнення бутилок олією подібних. Деталі їхніх процесів відрізняються, але кожна лінія потребує передбачуваної відстані між пляшками, стабільного положення контейнерів, сумісних умов наповнення та вихідного шляху, здатного приймати наповнені пляшки. Практичний план інтеграції розглядає ці параметри як взаємопов’язані експлуатаційні умови, а не як окремі технічні вимоги до закупівлі.
Почніть із лінії як єдиного нерозривного потоку
Алінійна машина для розливу в пляшки зазвичай отримує порожні пляшки з конвеєра подачі або розплутувача пляшок. Пляшки спрямовуються в контрольований крок, подаються до наповнювальних насадок, а потім відпускаються до операцій закручування кришок, етикетування, кодування, інспекції та упаковки. Нерозривне з’єднання досягається шляхом узгодження механічної передачі, подачі продукту та передачі керування на кожному етапі переходу.
Спочатку відобразіть шлях руху пляшки й шлях руху рідини. Рух пляшки включає ширину конвеєра, положення направляючих рейок, перехідні пластини, підтримку за горловиною або корпусом, а також простір для накопичення. Подача продукту включає резервуар-збірник, насос або гравітаційну подачу, санітарні трубопроводи (за потреби), клапани, а також системи повернення або рециркуляції. Зміна будь-якого із цих шляхів може вплинути на точність наповнення, поведінку піни або синхронізацію наступної дільниці.
Також варто відобразити шлях інформації. Датчики можуть сигналізувати про наявність пляшки, низький рівень продукту, нестачу кришок, заторні умови або зупинку конвеєра на наступній дільниці. лінійна машина для розливу в пляшки потребує узгодженої відповіді на ці сигнали: безпечна пауза, утримання пляшок на вхідній ділянці, очищення зони вивантаження або відновлення роботи в послідовності. Без цієї логіки навіть невелика перерва після наповнення може призвести до утворення черги незакритих контейнерів.
Скоординуйте ділянку вище за течією, перш ніж зосередитися на наповненні
Постачання пляшок та керування їх подачею
Обладнання вище за течією має постачати пляшки в стабільній орієнтації та з постійним інтервалом. Залежно від упаковки та технологічного процесу, можуть бути задіяні розплутувач, повітряний конвеєр, промивальна станція або простий стрічковий конвеєр. На цьому етапі передачі перевірте діаметр пляшки, діапазон її висоти, стабільність основи, геометрію горловини та припустимі налаштування направляючих рейок. Пляшка, яка хитається або обертається на вхідній ділянці, може вплинути на вирівнювання насадок, навіть якщо сама ділянка наповнення відкалібрована правильно.
Ритм конвеєра може посилювати варіації з попереднього етапу. Якщо пляшки групуються разом, надходять із непостійними проміжками або стикаються з неправильно вирівняною перехідною плитою, розливник може виявити відсутні пляшки або нерівномірний час утримання. Саме тому інженери лінії зазвичай перевіряють потік пляшок за нормальних умов експлуатації, а не оцінюють цей перехід лише тоді, коли конвеєр працює порожнім.
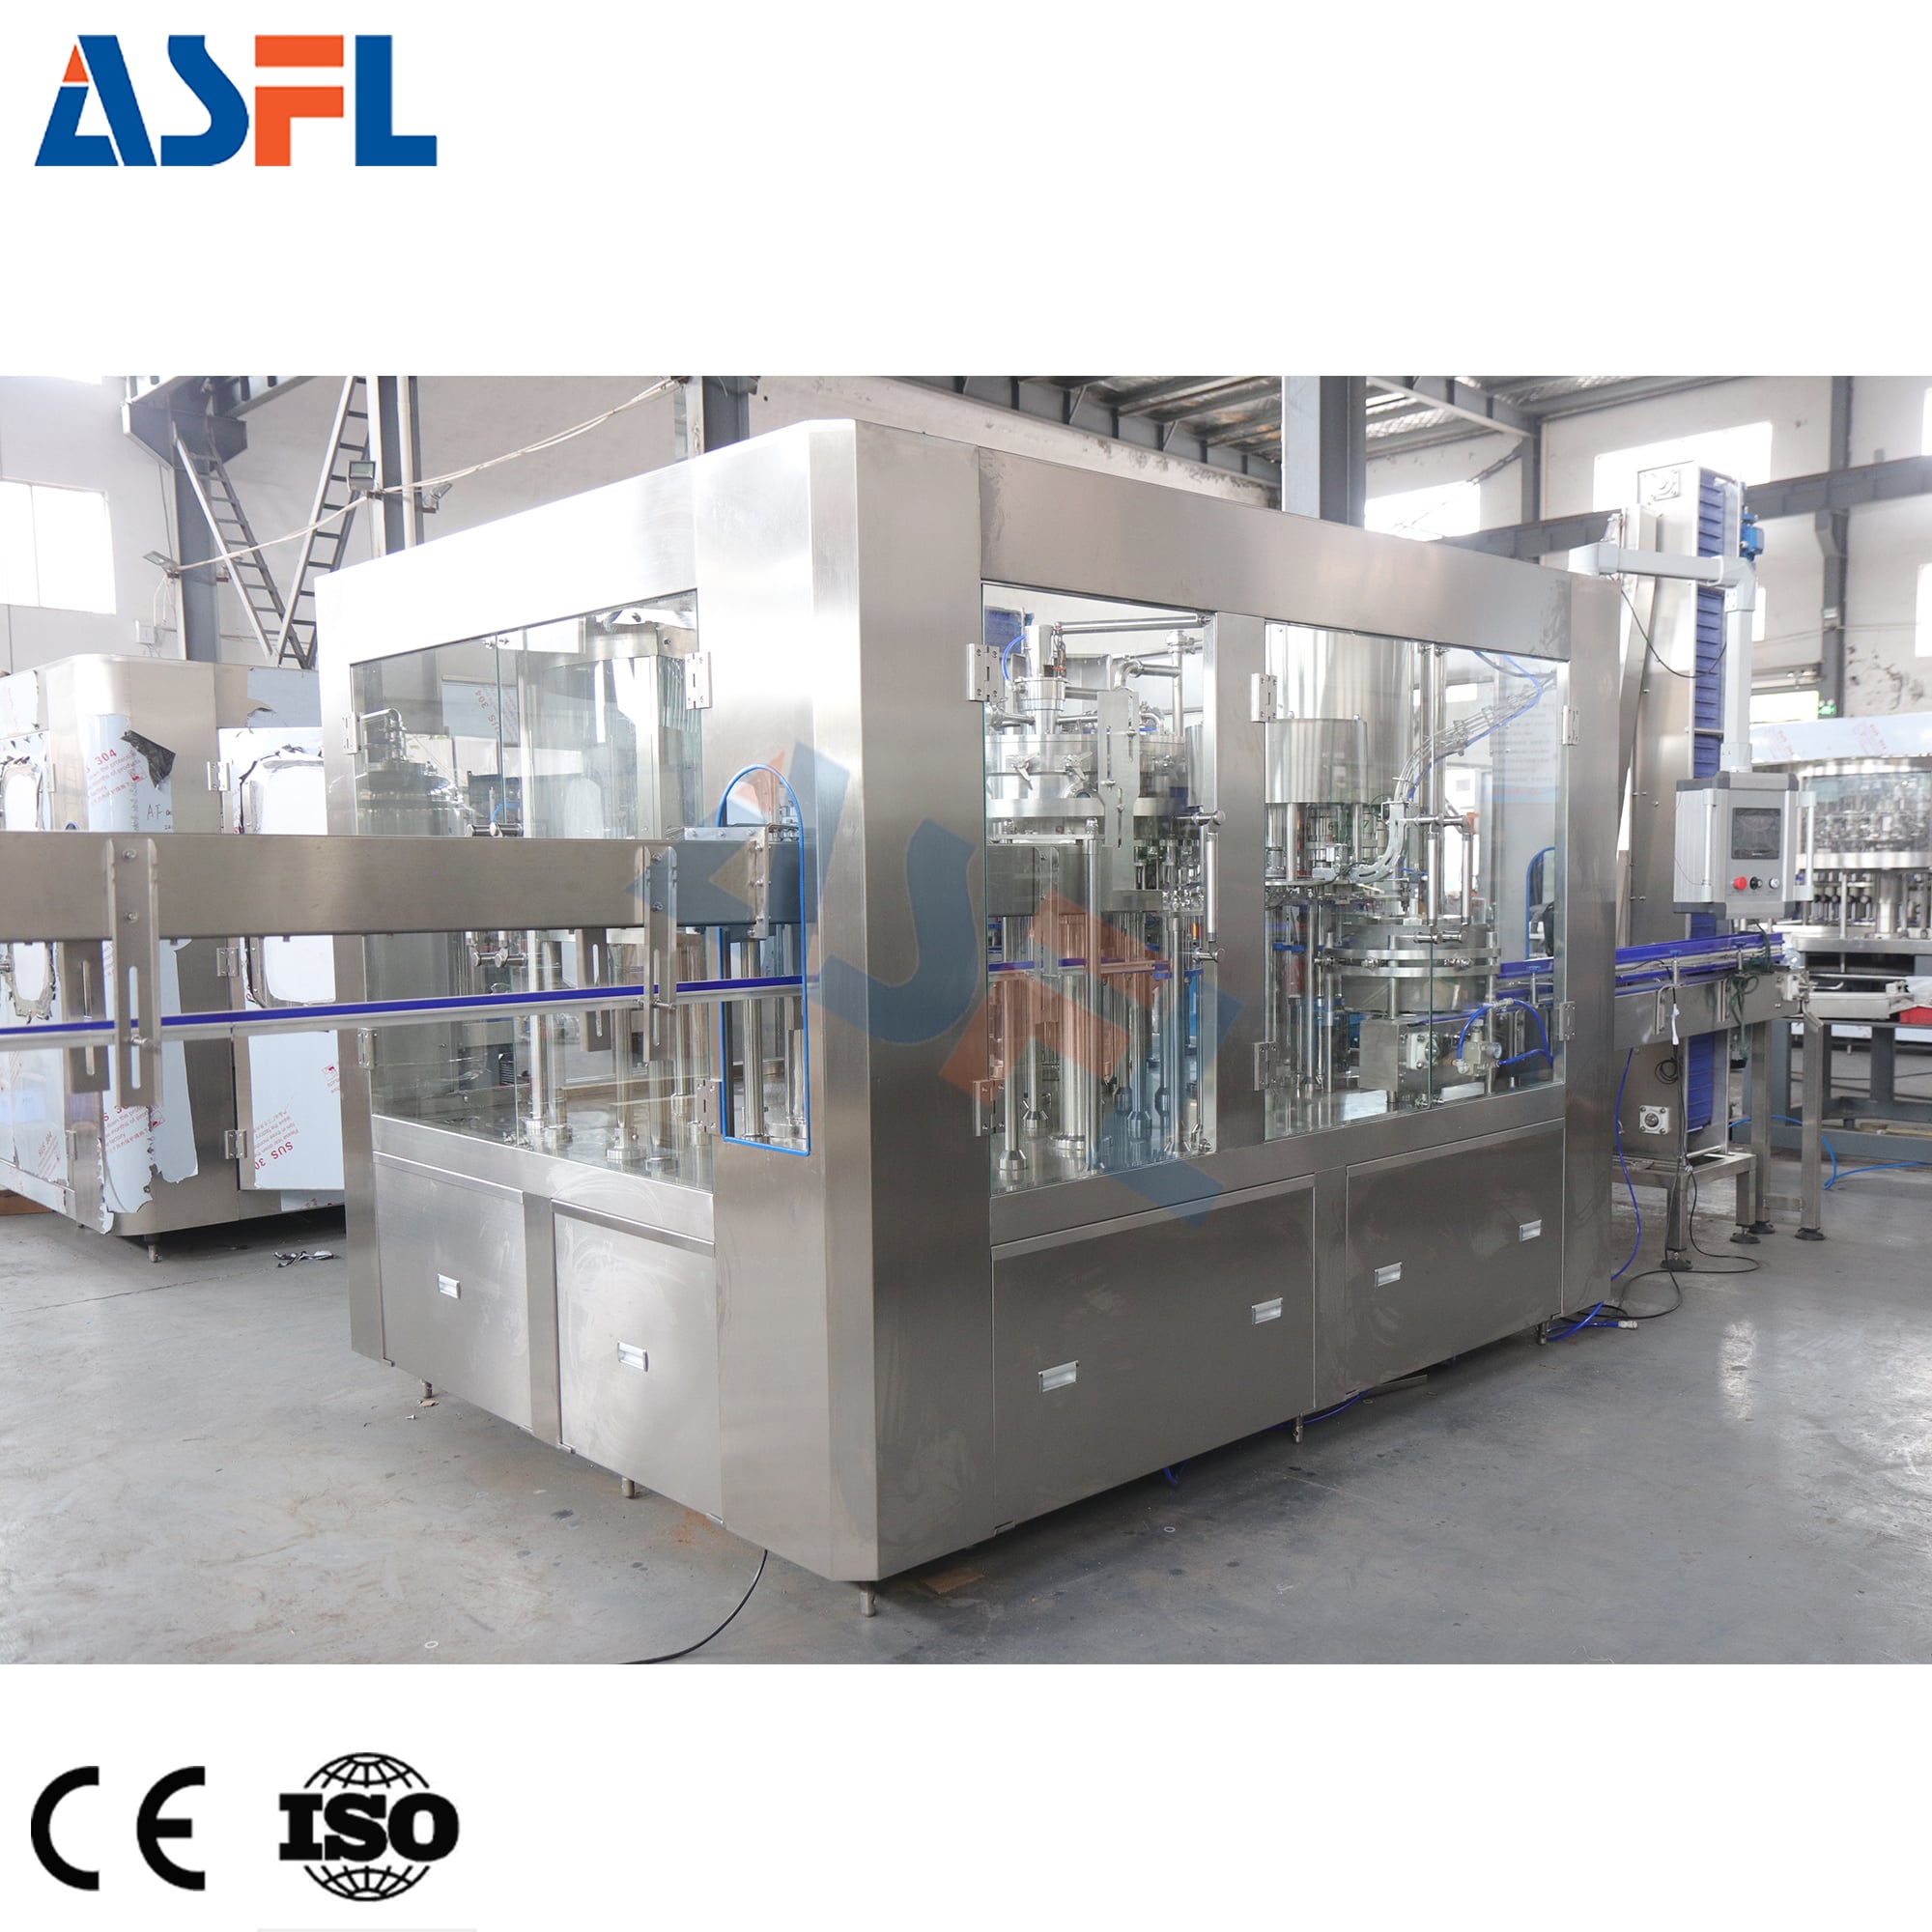
Постачання продукту як етап перед розливом
Подача рідини має відповідати обраному принципу розливу й реальній поведінці продукту. В’язкість, наявність ув’язненого повітря, коливання температури та схильність до пінення можуть змінювати спосіб, яким продукт досягає насадки. Для машина для наповнення бутилок олією розливника типу [пропущено] розташування системи подачі продукту слід оцінювати з використанням передбаченого мастила, пляшки та об’єму розливу замість того, щоб покладатися на загальні припущення щодо рідини. Стабільний тиск або статичний напір подачі, відповідна трасування трубопроводів та раціональна процедура запуску допомагають розливнику повторювати свій цикл в реальних умовах.
На цьому етапі виробнича команда повинна запросити план випробувань. Замість прийняття загального твердження про продуктивність слід чітко визначити зразки пляшок, стан продукту, бажаний рівень наповнення, послідовність запуску й зупинки та точки спостереження. Випробування може показати, чи залишається стабільним постачання з попередніх етапів у процесі прискорення, пауз та відновлення роботи лінії.
Зробити передачу від наповнювача до кришкового агрегату свідомою
Після наповнення лінійна машина для розливу в пляшки передає пляшку з відкритим горловим отвором до секції накручування кришок. Цей короткий перехід є критичним, оскільки розлив, нестабільність пляшки або наявність продукту на горловині можуть вплинути на точність розміщення кришки та сталість моменту затягування. Тому наповнювач і кришковий агрегат слід розглядати як одну робочу зону, навіть якщо вони поставляються як окремі модулі.
Перевірте швидкість вихідного конвеєра, перехід між направляючими рейками та наявну відстань перед закручувачем. Якщо розливник виводить пляшки швидше, ніж закручувач може їх прийняти, у найчутливішій зоні лінії може виникнути нагромадження. Навпаки, якщо закручувач постійно «голодує», причиною може бути не подача кришок, а контроль кроку (pitch control) на попередніх ділянках лінії. Спостереження за обох станціями одночасно дає більше інформації, ніж регулювання кожної з них окремо.
Також слід визначити сигнали зв’язку. Зупинка на наступній ділянці може вимагати, щоб розливник припинив прийом нових пляшок до того, як незакручені пляшки почнуть нагромаджуватися. Для сигналів про нестачу кришок, відхилення пляшок або затору має бути чітко визначена послідовність зупинки й перезапуску. Мета — контролюване відновлення роботи, а не просто швидкий перезапуск.
Плануйте потужність та контроль на наступних ділянках, орієнтуючись на реальну продуктивність.
Обладнання на наступних ділянках може включати контроль кришок, етикетувальники, кодувальники термінів придатності, контроль ваги, детектори витоків, упаковувачі у коробки або обладнання для формування палет. Кожен пристрій має власний діапазон швидкостей і вимоги до буферної ємності. А лінійна машина для розливу в пляшки з'єднується плавно, коли загальна лінія має розумний баланс потужності, а не тоді, коли один модуль вибирають лише через його пікову продуктивність.
Конвеєри з накопиченням можуть забезпечити корисне розділення між станціями, але вони не вирішують усі розбіжності. Лінії все ще потрібні правила щодо того, коли дозволено накопичення, де слід уникати тиску пляшок та як обладнання реагуватиме, коли пристрій інспекції відхиляє контейнер. Короткий огляд шляхів відхилення та розташування датчиків часто виявляє проблеми ще до введення в експлуатацію.
Для машина для наповнення бутилок олією , чистота на наступних ділянках заслуговує такої самої уваги. Навіть невеликі краплі або забруднення горловини можуть потрапити до процесів закручування кришок, етикетування та упаковки. Перевірте, де оператори будуть інспектувати кінцеву обробку пляшок, як очищають поверхні передачі та чи забезпечує конфігурація вивантаження практичний доступ для регулярних перевірок.
Використовуйте системи керування та параметри переналагодження як спільну мову
Механічна сумісність — це лише частина безперервного з’єднання. лінійна машина для розливу в пляшки має використовувати спільну, працездатну філософію керування з оточуючим обладнанням. Встановити загальні угоди щодо сигналів готовності лінії, аварійних сигналів, аварійного зупинення, опорних значень швидкості та дозволів на перезапуск. Під час монтажу задокументувати, який пристрій задає швидкість лінії, а які пристрої її відстежують.
Зміна формату — це ще один узгоджений передавальний процес. Спільно слід перевірити напрямні для пляшок, висоту насадок, параметри конвеєра, компоненти кришкового агрегату, параметри етикетувального агрегату та рецепти інспекції. Лінія може здаватися сумісною для одного формату пляшок, але втратити стабільність після зміни формату, якщо оновлено лише рецепт розливного агрегату. Розбиття процесу зміни формату на вимірювані кроки робить ризики видимими й спрощує їх усунення.
Перелік завдань для введення в експлуатацію з метою безперебійної роботи
- Пропустити порожні пляшки від вищестоячого джерела через розливний та кришковий агрегати, щоб спостерігати за відстанню між ними, їхнім вирівнюванням та поведінкою під час передавання.
- Перевірити подачу продукту за умовами роботи з рідиною, включаючи поведінку при запуску, зупинці та перезапуску.
- Підтвердіть, що лінійна машина для розливу в пляшки передбачувано реагує на сигнали зупинки, низької ємності та затору вниз за потоком.
- Спостерігайте за заповненими пляшками під час передачі їх на кришку щодо стабільності, чистоти горловини та достатньої відстані між ними.
- Перевірте накопичення та обробку відхилених одиниць униз за потоком перед початком тривалого випуску продукції.
- Записуйте параметри й умови прийняття для кожної комбінації пляшки та продукту.
Вибирайте точки передачі до збільшення потужності
Добре узгоджена лінійна машина для розливу в пляшки може забезпечити більш плавний упаковувальний потік, оскільки її взаємозв’язки з вищестоячими та нижчестоячими процесами визначені, перевірені й задокументовані. Практичним підходом є почати з умов пляшки та рідини, а потім послідовно перевірити передачі, сигнали, узгодження процесу закручування кришок і потужність нижчестоячих процесів.
Іншими словами, вища швидкість — лише одна з складових рішення. Лінія, що забезпечує контроль над пляшками, стабільну подачу продукту та упорядковане відновлення після перерв, зазвичай простіша в експлуатації й валідації. Перед остаточним визначенням конфігурації використовуйте типові контейнери й умови продукту, щоб підтвердити кожну передачу на всьому маршруті упакування.






 Гарячі новини








