 EN

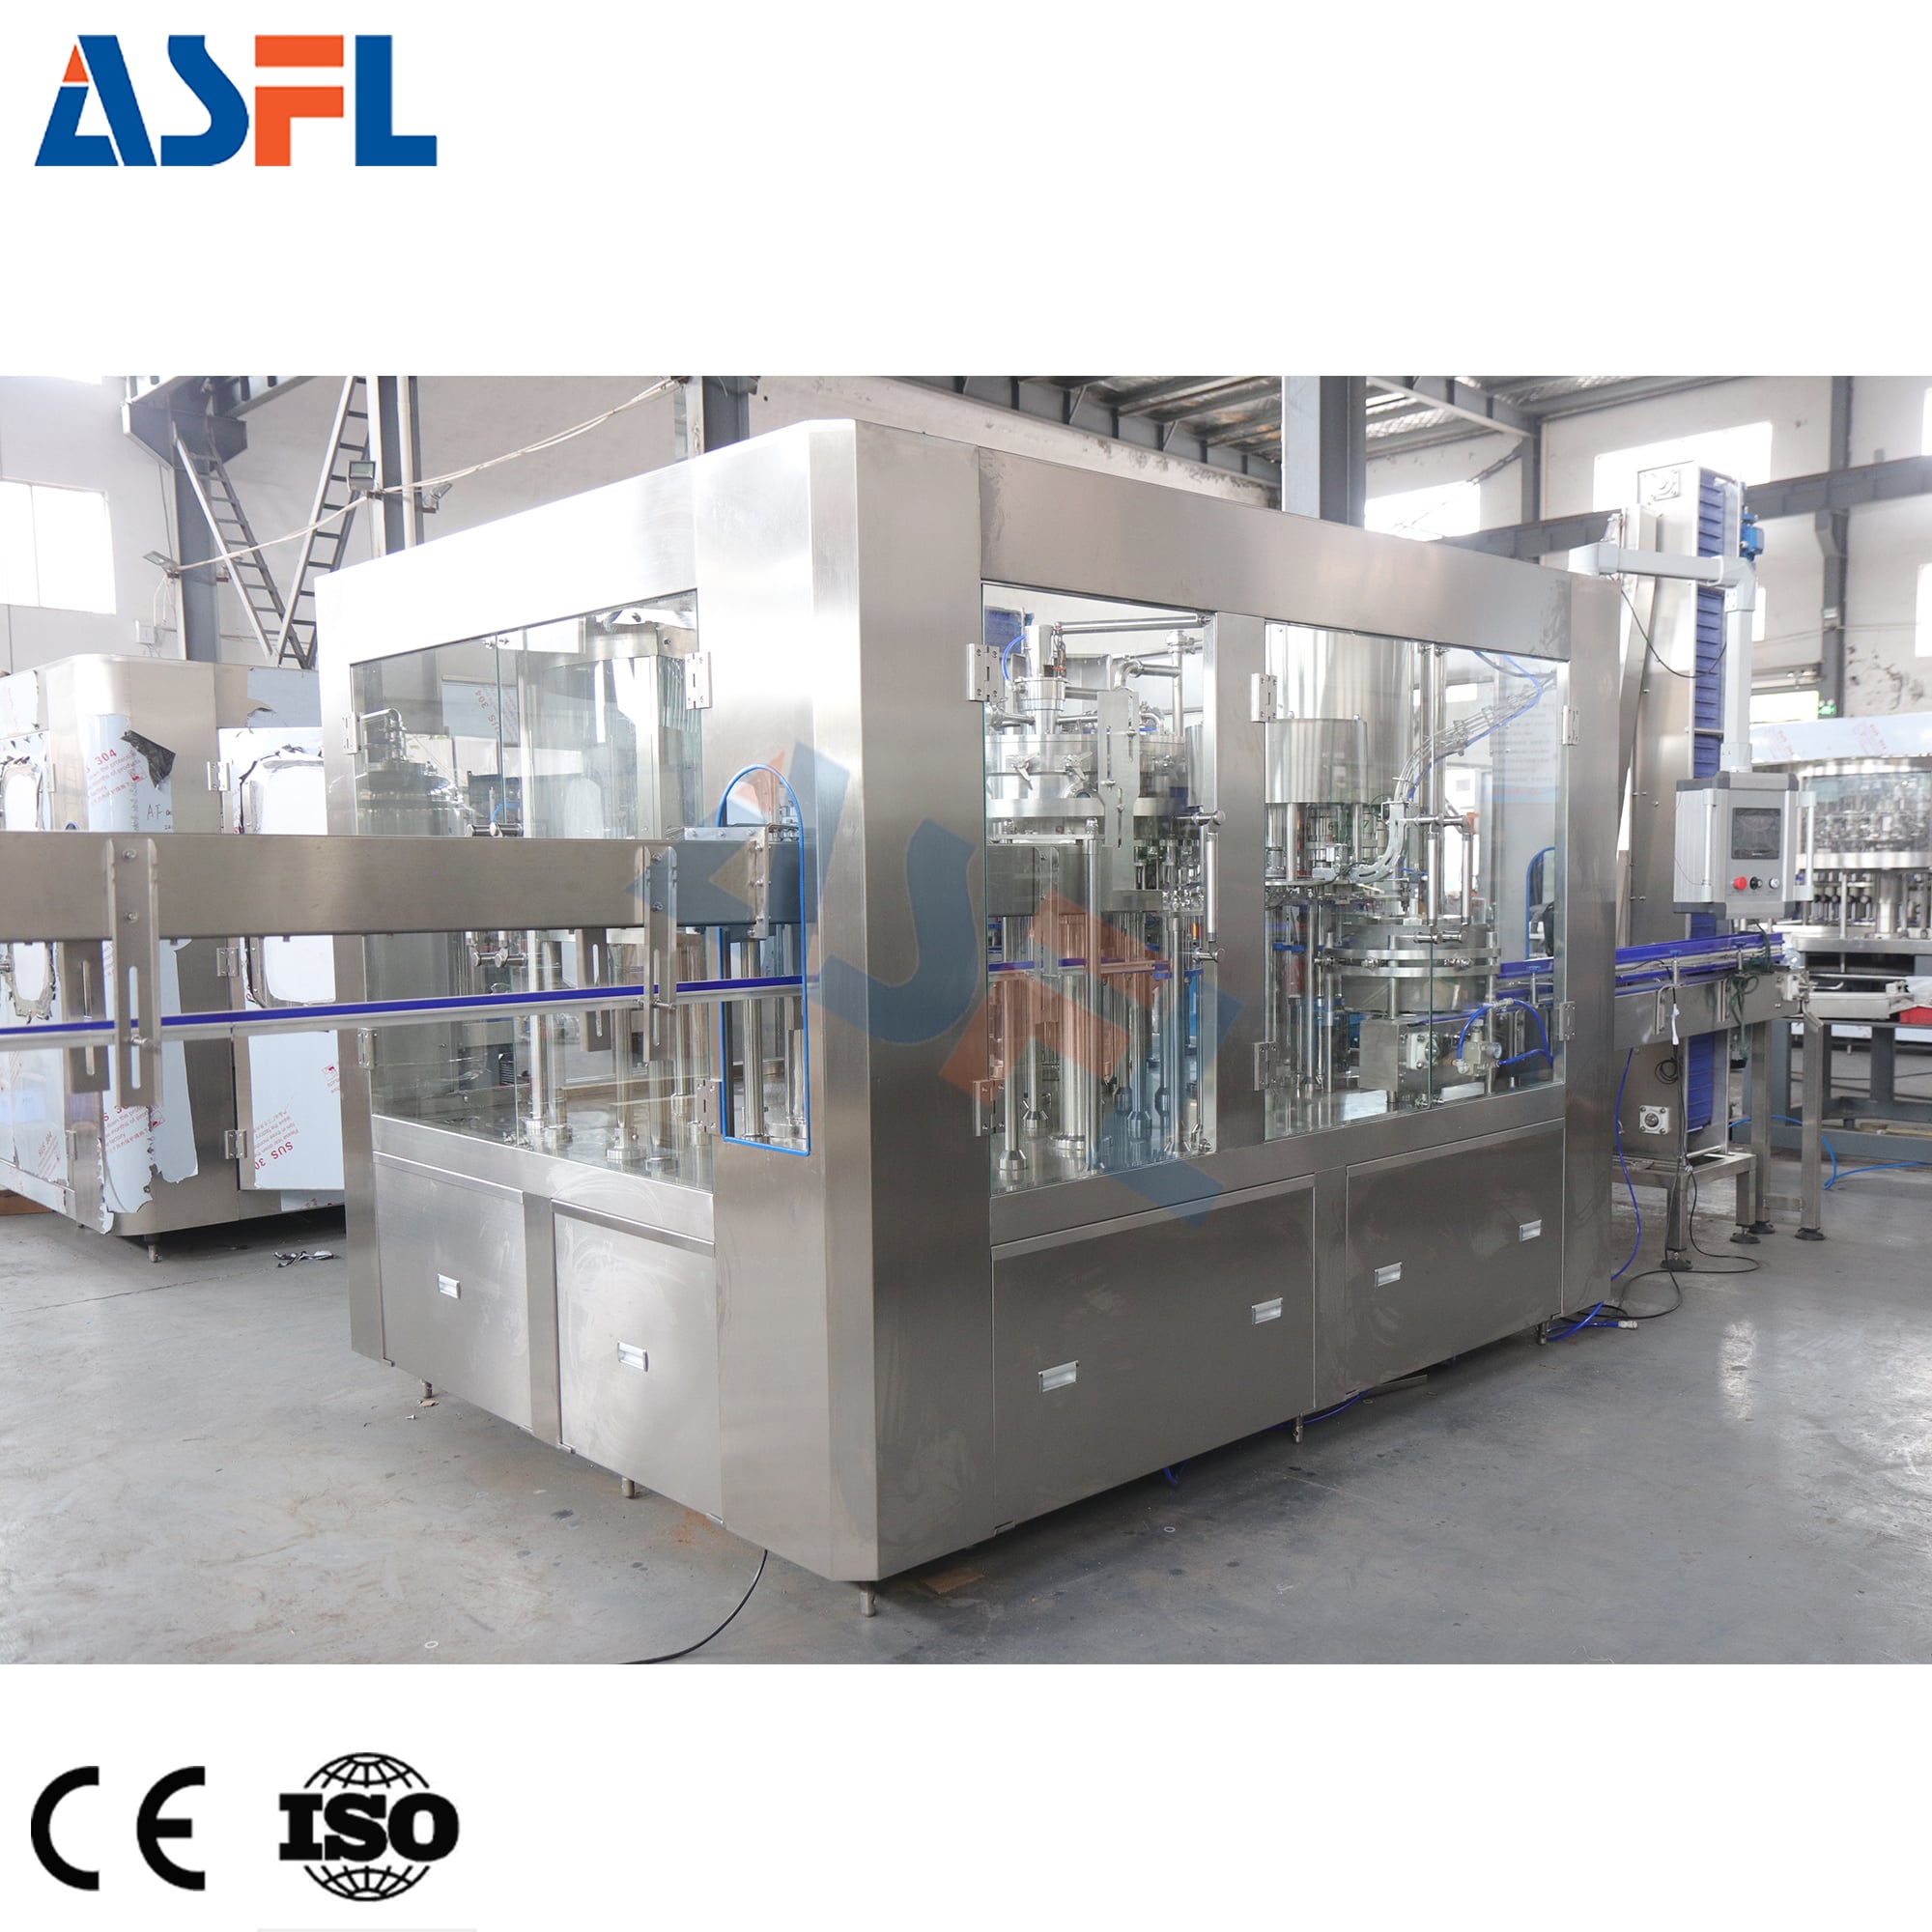
EVA rannakott järjestikune pudelitäitja ei tööta eraldatuna. See asub pudelihalduse, tootevarustuse, kaasude halduse, kontrolli ja väljastusseadmete vahel, seega sõltub stabiilne väljund sellest, kuidas on kavandatud iga üleandmine. Tootmisliini insenerite vaatenurgast ei ole kasulik küsimus lihtsalt see, kas täitja saab saavutada deklareeritud kiiruse. Tegelik küsimus on see, kas pudelid, vedelik, kaasud ja juhtimissüsteemid jõuavad õigesse seisundisse ja kas täidetud pudelid lahkuvad ilma uue kitsariba loomata.
See eristus on oluline nii veepõhiste vedelike, viskoossete toodete kui ka öli pinni täitmasin sarnaste toodete puhul. Nende protsesside üksikasjad erinevad, kuid igal liinil on vaja eelarvamatavat kaugust, stabiilset mahuti asendit, sobivaid täitmistingimusi ja allavoolu teed, mis suudab vastu võtta täidetud pudelid. Praktiline integreerimiskava vaatab neid kui omavahel seotud töötingimusi, mitte eraldi ostuspetsifikatsioone.
Alusta joonena ühendatud vooluna
EVA rannakott järjestikune pudelitäitja saab tavaliselt tühjad pudelid sisendkonveerilt või pudelite segunemisetaandurilt. Pudelid suunatakse kontrollitud sammuga täitmistihikutele ja seejärel vabastatakse korkimise, etiketimise, koodimise, inspekteerimise ja pakkimise suunas. Õmbluseta ühendus saavutatakse mehaanilise üleandega, toote tarnimisega ja juhtimise üleandega igas üleandepunktis.
Esimesena tuleb kaardistada pudeli liikumise tee ja vedeliku liikumise tee. Pudeli liikumine hõlmab konveerilaiust, juhtraudade asukohta, ülekandelaudu, kaela või keha toetust ning kogumisruumi. Toote tarnimine hõlmab varustustanki, pumba või gravitatsioonilist toidet, vajaduse korral sanitaarvõrgustikku, ventiile ning tagasitoomise või ringlussevõtu seadistusi. Mõne teekonna muutmine võib mõjutada täitmistäpsust, vahtumise käitumist või järgmise jaama ajastust.
Väärib ka informatsiooni teekonna kaardistamist. Sensorid võivad signaale anda pudelite olemasolu, madala tootenivoo, korkide puudumise, ummistumise tingimuste või allapoole jooksva konveeri seiskumise kohta. The järjestikune pudelitäitja vajab kokku lepitud reageerimist neile signaalidele: ohutult peatuda, hoida pudelid sisendis, vabastada väljundpiirkond või jätkata järjestust. Ilma selle loogikata võib väike katkestus täitmise järel muutuda korkimata pudelite järjeks.
Koordineeri ülemine osa enne täitmisele keskendumist
Pudelite tarnimine ja sisendkontroll
Ülemise osa seadmed peaksid tarnima pudelid stabiilses asendis ja kindlal intervallil. Sõltuvalt pakendist ja protsessist võivad olla kaasatud näiteks pudelite korraldaja, õhukonveier, puhastusseadmesse või lihtsalt vöötkonveier. Selles üleandmisetasemel tuleb kinnitada pudeli läbimõõt, kõrguse vahemik, aluse stabiilsus, kaela geomeetria ning lubatud juhikarba seade. Pudel, mis kõigub või pöörleb sisendis, võib mõjutada nõela paigaldust isegi siis, kui täitmissektori ise on õigesti seadistatud.
Konveerori rütm võib suurendada varasemast sektsioonist pärinevat variatsiooni. Kui pudelid kogunevad kokku, jõuavad ebakorrapärasete vahega või puutuvad kokku halvasti joondatud ülekanneplaatidega, võib täitja tuvastada puuduvaid pudleid või ebavõrdselt pikkusi paigaldusajad. Seetõttu kontrollivad liiniinsenerid tavaliselt pudelite voolu tavapärastes töötingimustes, mitte ainult siis, kui konveeror töötab tühi.
Tootevarustus täitmise üleandmisena
Vedeliku tarnimine peab vastama valitud täitmispõhimõttele ja toote tegelikule käitumisele. Viskositeet, segatud õhumullid, temperatuuri kõikumised ja kiheldumise kalduvus võivad muuta seda, kuidas toode jõuab toruotsani. öli pinni täitmasin selle puhul tuleb tootevarustuse korrastamist hinnata kasutades ettenähtud õli, pudelit ja täitmismahusid, mitte tuginedes üldistele vedelike eeldustele. Stabiilne tarne rõhk või veetasand, sobiv torujuhtme paigutus ja mõistlik käivitusprotseduur aitavad täitjal oma tsüklit reaalsetes tingimustes korduvalt täita.
Sel hetkel peaks tootmismeeskond paluma testiplaani. Mitte piirdudes laiaulatusliku jõudluskirjeldusega, tuleb määratleda pudelite näidised, toote seisund, sihttäitmisetas, käivitus- ja peatumisjada ning vaatluspunktid. Test näitab, kas ülemreaprotsessi toitus jääb stabiilseks, kui liin kiirendab, peatub ja taasalustab.
Täitmisest korkimiseni üleandmine peab olema teadlik
Pärast täitmist järjestikune pudelitäitja käepärast pudelit avatud kaelaga korkimisjaamale. See lühike üleandmine on kriitilise tähtsusega, sest tilkumine, pudeli ebastabiilsus või toode kaelal võivad mõjutada korkide paigaldust ja pöördemomendi ühtlust. Seetõttu tuleb täitja ja korkija analüüsida ühena tööpiirkonnana, isegi kui nad on tarnitud eraldi moodulitena.
Kontrollige väljumisconveieri kiirust, juhtraamade üleminekut ja saadaolevat vahemaad korkija ees. Kui täitja tühjendab pudelid kiiremini, kui korkija neid vastu saab, võib tekkida kogunemine joone kõige tundlikumas kohas. Vastupidi, kui korkija korduvalt puudub pudelid, võib põhjus olla pigem ülevalvoolus asuv sammukontroll kui korkide tarnimine. Mõlema seadme vaatlemine koos annab rohkem teavet kui ühe seadme eraldi reguleerimine.
Tuleb ka määratleda suhtlussignaalid. Allavoolus asuva seadme peatumine võib nõuda, et täitja lõpetaks uute pudelite vastuvõtmise enne kui avatud pudelid kogunevad. Korkide puudumise, tagasi lükatud pudelite või ummistumise signaalile tuleb määratleda selge peatumise ja taaskäivituse järjestus. Eesmärk on kontrollitud taastumine, mitte lihtsalt kiire taaskäivitus.
Planeerige allavoolus asuv võimsus ja kontroll reaalse väljundiga kokku
Allavoolus asuvad seadmed võivad hõlmata korkide inspekteerimist, etiketite paigaldajaid, kuupäevakoodijaid, kaalurid, õhukindluse kontrolli, kastipakkimist või paletihaldust. Igal seadmel on oma kiiruse vahemik ja puhvri nõudmine. An järjestikune pudelitäitja ühendub sujuvalt, kui kogu joonel on mõistlik võimsustasakaal, mitte siis, kui üks moodul valitakse ainult selle tippkiiruse pärast.
Kogumiskonveerid võivad pakkuda kasulikku eraldust staatuste vahel, kuid nad ei lahenda kõiki ebakorrapärasusi. Joonel on ikka vaja reegleid selle kohta, millal kogumine on lubatud, kus tuleb vältida pudelite rõhku ja kuidas seadmed reageerivad, kui inspektsiooniseade tagasi lükkab mahuti. Lühike ülevaade tagasilükkamise teedest ja sensorite paigutusest paljastab sageli probleemid enne käivitamist.
Kui öli pinni täitmasin , allavoolus asuv puhtus väärib sama tähelepanu. Väikesed tilgad või kaela saastumine võivad liikuda korkimisse, etiketimisse ja pakkimisse. Kontrollige, kus operaatoreid palutakse kontrollida pudeli lõpetust, kuidas puhastatakse ülekandepinnad ja kas väljumispaigutus võimaldab praktilist juurdepääsu igapäevastele kontrollidele.
Kasutage juhtsüsteeme ja ümberseadistamise seadeid kui ühist keelt
Mehaaniline ühilduvus on ainult osa sujuvast ühendamisest. järjestikune pudelitäitja peab jagama töötava juhtimisfilosoofia ümbritseva varustusega. Määratle tavalised konventsioonid joone valmisoleku signaalide, veasignaalide, hädapeatuste, kiirussihtväärtuste ja taaskäivitamise loataste kohta. Paigaldamise ajal dokumenteeri, milline seade määrab joone kiiruse ja millised seadmed seda järgivad.
Vahetamine on veel üks koordineeritud üleandmine. Ühiselt tuleb läbi vaadata pudelite juhikud, nõelakõrgus, konveieriseaded, korkija osad, sildistaja seaded ja inspektsiooni retseptid. Joon võib näida ühe pudeliformaadi jaoks sobivat, kuid kaotada stabiilsuse pärast formaadi vahetust, kui värskendatakse ainult täitja retsepti. Vahetamise jagamine mõõtmetega etappideks muudab riski nähtavaks ja lihtsamaks parandada.
Lähtumisnimekiri õmbluseta töö tegemiseks
- Jooksuta tühjad pudelid ülemjooksu allikast läbi täitja ja korkijaga, et jälgida nende paigutust, joondumist ja ülekanne käitumist.
- Kinnita tootevarustus soovitud vedeliku tingimustes, sealhulgas käivitus-, peatumis- ja taaskäivitus käitumine.
- Veenduge, et järjestikune pudelitäitja reageerib ennustatavalt allapoole jäävale peatumis-, madala mahutavuse ja tõkke signaalile.
- Jälgige täidetud pudelitesse korkimise üleandmisel nende stabiilsust, kaela puhtust ja piisavat vahekaugust.
- Testige allapoole jäävat kogumist ja tagasilükatud toodete käsitsemist enne pikaajalise tootmise võtta vastu.
- Kirjutage üles seadistused ja vastuvõtmise tingimused iga pudeli ja toote kombinatsiooni kohta.
Valige üleandmiskohad enne võimsuse suurendamist
Hästi koordineeritud järjestikune pudelitäitja saab toetada sujuvamat pakendusvoogu, sest selle üles- ja allapoole jäävad seosed on määratletud, testitud ja dokumenteeritud. Praktiline lähenemisviis on alustada pudelite ja vedeliku tingimustega, seejärel kontrollida üleandmisi, signaale, korkimiskoordineerimist ja allapoole jäävat võimsust kui seotud järjestust.
Teisisõnu, suurem kiirus on otsustamisel vaid üks osa. Joon, mis säilitab pudelite kontrolli, tagab stabiilse toote tarnimise ja korraliku taastumise katkestustest, on tavaliselt lihtsam käitada ja valideerida. Enne lõpliku konfiguratsiooni kinnitamist kasutage täieliku pakkimismarsruudi iga üleandmise kinnitamiseks esinduslikke mahuteid ja toote tingimusi.






 Uued uudised








