 EN

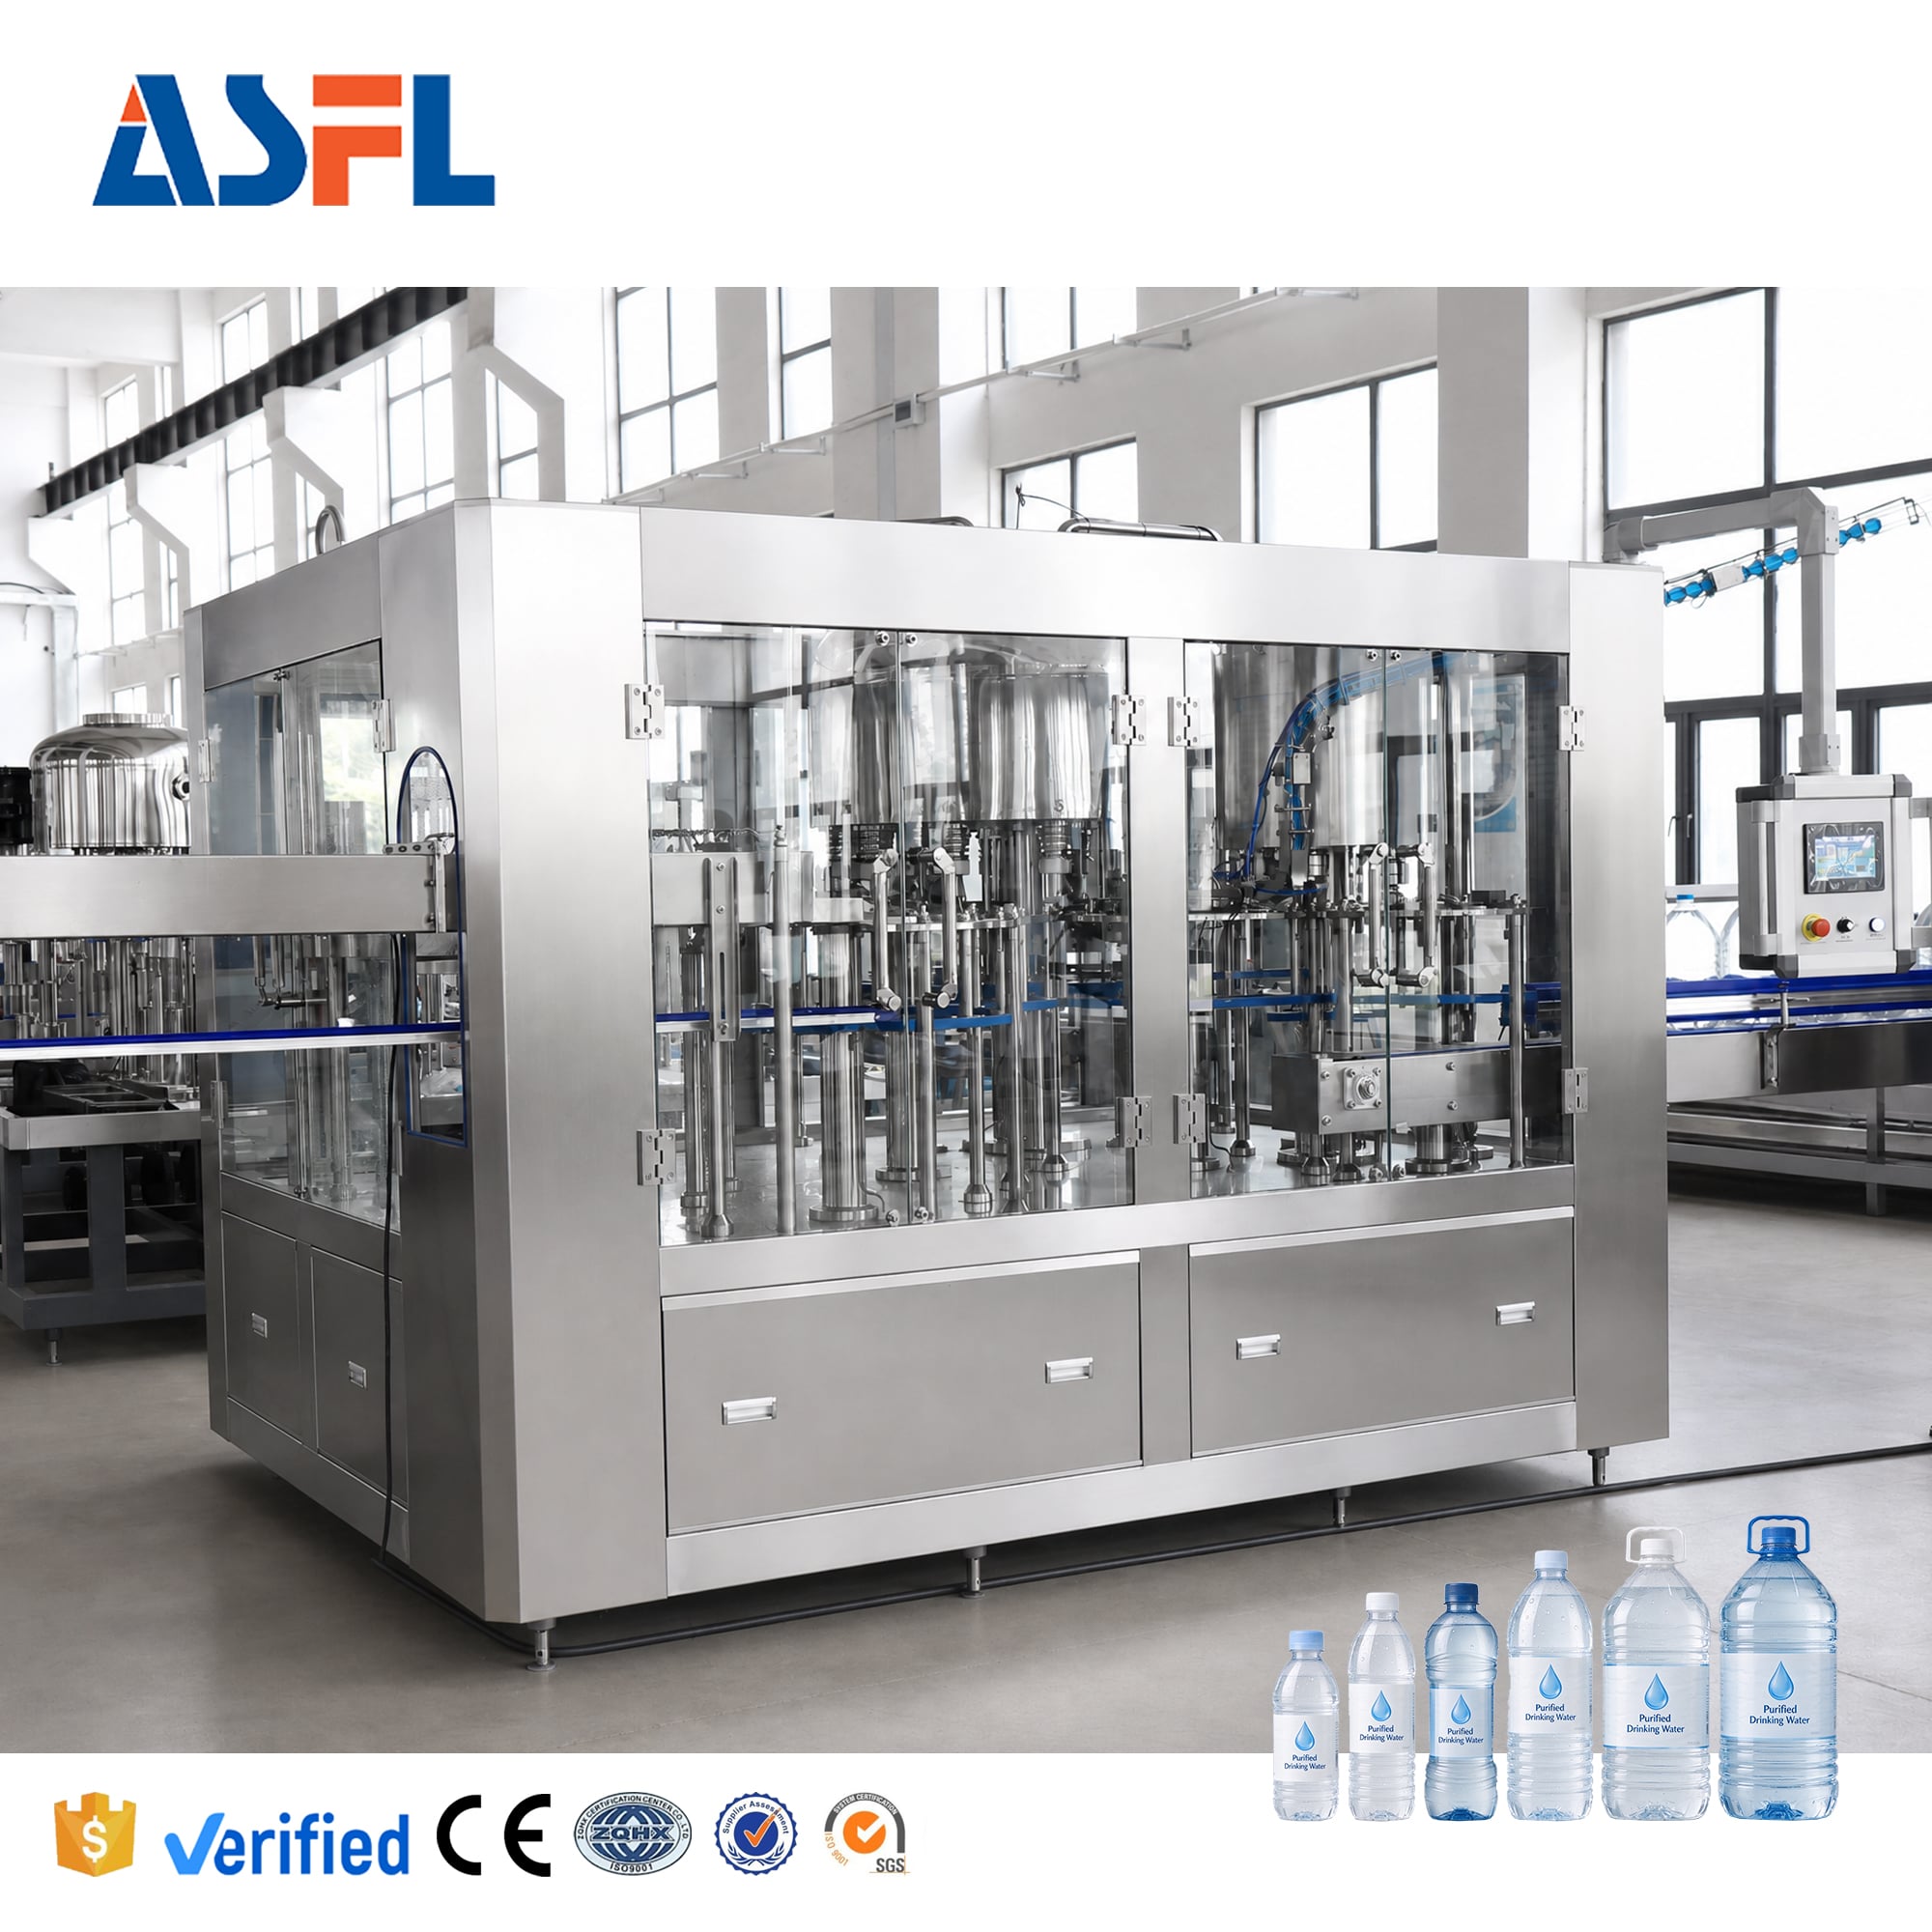
En vannflaskefyllingslinje mister ikke produkt bare på ett sted. Små tap kan begynne med ustabil innstrømning, bli synlige som overfylling ved fyllingsmaskinen og ende som forkastede flasker når skruelokket ikke lukker konsekvent. En godt avstemt maskin for fylling og låsing av vannflasker gir et produksjonsteam mer kontroll over disse overgangene. Det praktiske målet er ikke en generell påstand om nullavfall; det er å gjøre kildene til tap synlige, gjentakelige og lettere å rette opp.
Fra et emballasjelinje-teknisk perspektiv bør avfallskontroll vurderes for fylling, skruelukking, transport, inspeksjon og bytte av produksjonssett. De nyttige spørsmålene er: Hvor forlater væsken den avsedde banen? Hvilke beholdere forkastes? Og har teamet en registrering som kobler en hendelse til en spesifikk prosessnode?
Hvor produktavfall starter på en vannflaskefyllingslinje
Vann-tap kan være direkte, for eksempel spilling under fylling, skum-overløp, tømming under stopp eller flasker som forkastes etter at de allerede er fylt. Det kan også være indirekte: en skadet kork, en feil fyllingsnivå eller en dårlig håndtert lukking kan gjøre at en salgbar flaske blir holdt tilbake på grunn av kvalitetsproblemer. Ettersom fyllings- og lukkemaskinen arbeider i rekkefølge, kan det å behandle dem som isolerte maskiner skjule kilden til tapet.
Amaskin for fylling og låsing av vannflasker hjelper operatører med å se på disse problemene som en sammenhengende prosess. En stabil produktforsyning påvirker væskenivået. Flaskepresentasjonen påvirker hvor dyseposisjonen fyller. Korklevering og flaskehalsjustering påvirker lukkekvaliteten. Transportbåndets tidsstyring kan forsterke en liten forstyrrelse fra en tidligere stasjon. Å analysere linjen i denne rekkefølgen gjør feilsøking mer nyttig enn å bare øke eller redusere hastighetsinnstillingen.
Hvordan kontrollert fylling reduserer unødvendig væskeutgift og forkastelser
Overfylling er en åpenbar form for produktgave, men underfylling kan føre til forkastede flasker og omprosessering. Den riktige kontrollmetoden avhenger av fyllingsprinsippet, flaskegeometrien, vannkvaliteten og målproduksjonsraten. Før du endrer en innstilling, bekreft om den observerte variasjonen er knyttet til produkttilførselen, fyllingsventilens oppførsel, flaskehåndteringen eller en målemetode som ikke er konsekvent.
For vanlig drift kan team etablere en gjentakbar sjekk ved oppstart, etter en stopp og etter en formatendring. Ta prøver av flasker med samme metode hver gang, noter linjetilstanden og sammenlikn resultatet med den godkjente prosesstarget. En stabil tilførsel og konsekvent flaskeposisjonering gjør at en vannflaskefylle- og -kapslingsmaskin kan gjenta sitt innstilte punkt mer pålitelig. Hvis variasjonen øker når transportbåndet stanser opp eller når tilførselstilstanden endres, er denne observasjonen mer handlingsorientert enn en isolert justering på fyllingsmaskinen.
- Verifiser innkommende vannkvalitet og trykkstabilitet før du undersøker endringer i fyllingsnivå.
- Insperer flaskeveiledere, stjernehjul og halsbehandling når variasjon oppstår for én flaskeformat.
- Skill starttap fra stabilt tilstandstap i produksjonsprotokollen.
- Stans og undersøk en trend før den utvikler seg til en stor gruppe forkastede fylte flasker.
Hvorfor samordning mellom fyller og skruemaskin er viktig
En flaske kan forlate fylleren med akseptabelt fyllingsnivå og likevel bli avfall hvis lokket er feilplassert, skadet, kryss-trådet eller utilstrekkelig forseglet. Derfor bør en maskin for fylling og låsing av vannflasker overvåkes som et fyller-og-skruemaskin-par. Flaskehalsposisjonering, konsistens i lokktilførsel, lokkplassering og innstillinger på skruemaskinhodene påvirker alle om en fylt flaske forblir salgbar.
Dreiemomentet for lokket bør behandles som en verifisert prosessbetingelse, ikke som et generisk tall som kopieres fra en annen flaske. For lite dreiemoment kan føre til lekkasje, mens for mye kan skade lokket eller kontaktsområdet mellom flaska og lokket. Det passende målverdien avhenger av lokket, flaskskåren, innsatsen eller tettningsdesignet og produsentens valgte valideringsmetode. En kort, planlagt rutine for dreiemomentkontroll og visuell inspeksjon kan avdekke avvik tidlig, spesielt etter bytte av lokkleverandør, rengjøringsaktivitet eller vedlikeholdsintervensjon.
I amerikanske vannflaskeringsanlegg beskriver 21 CFR del 129.80(f) overvåking av fyllingsutstyret, lokkmaskinen eller tettningsutstyret samt visuell eller elektronisk inspeksjon av fylte beholdere for riktig lokking eller tetting. Lokale krav og kundespesifikasjoner kan avvike, men den operative læren er bredt anvendelig: Inspeer lokket før tapene fører til lekkasje nedstrøms, karantene eller retur.
Håndtering av lokk og beholder beskytter brukbar produksjon
Avfallskontroll er ikke begrenset til maskininnstillingene. Beholdere og lokker må ankomme bruksstedet i en tilstand som støtter en god tetning. For flasket vann som reguleres av amerikanske krav, krever 21 CFR del 129.37 at engangsbeholdere og -lokker eller -tetninger holdes rene og håndteres på en hygienisk måte. En fabrikk bør anvende de reglene og standardene som er relevante for sitt eget marked, og deretter omforme dem til klare mottaks-, lagrings- og linjehåndteringsprosedyrer.
For en operatør kan det bety å sjekke at lokkkanaler er rene, at lokktilførsel ikke forårsaker tilstopping eller skraper i overflaten, og at riktig lokktype er lastet for den aktive flasken. For en leder betyr det å registrere grunner for forkastede lokker separat fra grunner for forkastede fyllnivåer. Når disse kategoriene blandes sammen, kan teamet justere en vannflaskefyllings- og -lokkemaskin for et problem med lokktilførselen og dermed skape en ny kilde til variasjon.
Reduser tap under stopp, oppstart og bytte av produksjonssett
Mange linjer fungerer godt ved stabil produksjon, men mister produkter under avbrytelser. En kontrollert stoppsekvens kan begrense akkumulering av flasker, redusere ukontrollert utslipp og gjøre omstartskontroller konsekvente. Under en bytteprosess må man bekrefte flaskeveiledere, dysehøyde eller håndteringsinnstilling, korkapparatets kontaktdele og inspeksjonsinnstillinger før man kjører med normal hastighet. Raskere bytteprosesser er nyttige bare når de kontrollene som beskytter fylte produkter forblir tydelige.
En praktisk vurdering er å logge hver hendelse etter prosessnode: produktforsyning, skyller, fyller, korkapparat, transportbånd eller inspeksjon. Noter symptomet, tiltaket og antallet flasker som påvirkes. Over flere kjøreturer skaper dette en faktuell grunnlag for å avgjøre om vannflaskefyll- og korkemaskinen trenger justering, om et forbrukspart eller en veileder er slitt, eller om problemet starter forran i prosessen. Det unngår også å tildele alle forkastede produkter til fyllstasjonen.
En enkel driftssjekkliste for lavere avfall
- Før oppstart: bekreft den godkjente flasken og kappen, renholdet på linja, forsyningstilstanden for produktet og den aktive oppskriften eller innstillingene.
- Ved oppstart: inspiser fyllnivå, plassering av kapp, tetthetsforhold, kodning og flaskehåndtering på et definert utvalg.
- Under produksjonen: spor avviste enheter etter årsak, ikke bare som en totaltall; undersøk raskt en økning i utløp, lavt/høyt fyll, kappfeil eller forstyrrelser på transportbåndet.
- Etter en stopp eller bytte av produksjon: gjenta de samme utvalgsinspeksjonene før du går tilbake til normal driftshastighet.
- Ved skiftgjennomgang: sammenlikn produkttap og årsaker til avviste enheter med loggførte driftshendelser, og tilordne én tydelig oppfølgingsaktivitet.
Velg kontroller som samsvarer med den faktiske linjetilstanden
En vannflaskefyllings- og -kapslingsmaskin kan redusere produkttap når fyllkontrollen, flaskehåndteringen, lukksystemet og inspeksjonsrutinen er tilpasset de faktiske flaskene, lokkene, vannprosessen og produksjonsrytmen. Mer automatisering fjerner ikke behovet for verifikasjon. Den mest effektive rutinen for å redusere avfall består vanligvis av en stabil oppsettprosess, korte sjekker på riktige tidspunkter og registreringer som viser hvor variasjonen trådte inn i produksjonslinjen.
Før du spesifiserer en oppgradering eller reviderer driftsprosedyrer, må du validere de foreslåtte innstillingene med den faktiske beholderen og lokket. Gjennomgå både den fylte flasken og resultatet fra kapslingsmaskinen, og inkluder vedlikeholdsadgang og rengjøringssteg i planen. Denne tilnærmingen gir produksjonsteamet en målbar vei til å redusere unødvendig væskeforbruk og forkastelse av fylte flasker under driften.






 Siste nytt








