 EN

Linka na plnění vody neztrácí produkt jen na jednom místě. Malé ztráty mohou začít nestabilním přívodem, projevit se přeplněním u plniče a skončit odmítnutím lahví, pokud uzavírací zařízení nedosahuje konzistentního uzavření. Dobře navržená stroj na naplňování a uzavírání lahví s vodou poskytuje výrobnímu týmu větší kontrolu nad těmito předáváními. Praktickým cílem není široké tvrzení o nulových ztrátách; jde spíše o to, aby byly zdroje ztrát viditelné, opakovatelné a snadněji napravitelné.
Z hlediska inženýrského návrhu balicí linky by mělo být řízení ztrát posuzováno ve všech fázích – plnění, uzavírání, doprava, kontrola a přestavba. Užitečné otázky jsou: Kde kapalina opouští zamýšlenou dráhu? Které nádoby jsou odmítány? A má tým záznam, který spojuje událost s konkrétním procesním uzlem?
Kde začínají ztráty produktu na lince na plnění vody
Ztráta vody může být přímá, například rozlití při plnění, přetečení pěny, vypouštění při zastávkách nebo odmítnutí lahví po jejich již dokončeném naplnění. Může být také nepřímá: poškozený uzávěr, nesprávná výška hladiny nebo nedostatečně provedené uzavření mohou změnit prodejní láhev na kvalitní rezervu. Protože plnič a uzavírač pracují postupně, považování těchto strojů za izolované jednotky může skrýt skutečný zdroj ztráty.
Astroj na naplňování a uzavírání lahví s vodou pomáhá obsluze tyto problémy řešit jako souvislý proces. Stabilní dodávka produktu ovlivňuje výšku hladiny kapaliny. Prezentace lahve ovlivňuje místo, kde tryska naplňuje. Dodávka uzávěrů a zarovnání hrdla lahve ovlivňují kvalitu uzavření. Časování dopravníku může zesílit malou poruchu z předchozí stanice. Pohled na linku v tomto pořadí činí odstraňování potíží užitečnějším než pouhé zvyšování nebo snižování rychlostního nastavení.
Jak řízené plnění snižuje přeplnění kapalinou a odmítnutí
Přeplnění je zjevnou formou dávání produktu navíc, ale nedostatečné plnění může vést k odmítnutí lahví a nutnosti jejich přepracování. Správná metoda řízení závisí na principu plnění, geometrii lahve, stavu vody a cílové výrobní rychlosti. Než změníte některé nastavení, ověřte, zda pozorovaná variabilita souvisí s dodávkou produktu, chováním plnícího ventilu, manipulací s lahvemi nebo metodou měření, která není konzistentní.
Pro běžný provoz si týmy mohou zavést opakovatelnou kontrolu při spuštění, po zastavení a po změně formátu. Vzorkujte lahve vždy stejnou metodou, zaznamenejte stav linky a porovnejte výsledek s schváleným cílem procesu. Stabilní přívod a konzistentní poloha lahví umožňují naplňovací a uzavírací stroji pro vodní lahve opakovat svou nastavenou hodnotu spolehlivěji. Pokud se variabilita zvyšuje při zpětném chodu dopravníku nebo při změně stavu přívodu, je takové pozorování více prakticky využitelné než izolovaná úprava na plnícím zařízení.
- Zkontrolujte stav a stabilitu tlaku přiváděné vody před tím, než budete sledovat změny hladiny naplnění.
- Při výskytu odchylek u jednoho formátu lahve zkontrolujte vodítka lahví, hvězdová kola a manipulaci s hrdly lahví.
- Výrobní záznam rozdělte na ztráty při rozběhu a ztráty za ustáleného provozu.
- Zadržte a prošetřete vývojový trend ještě předtím, než se z něj stane velká skupina odmítnutých naplněných lahví.
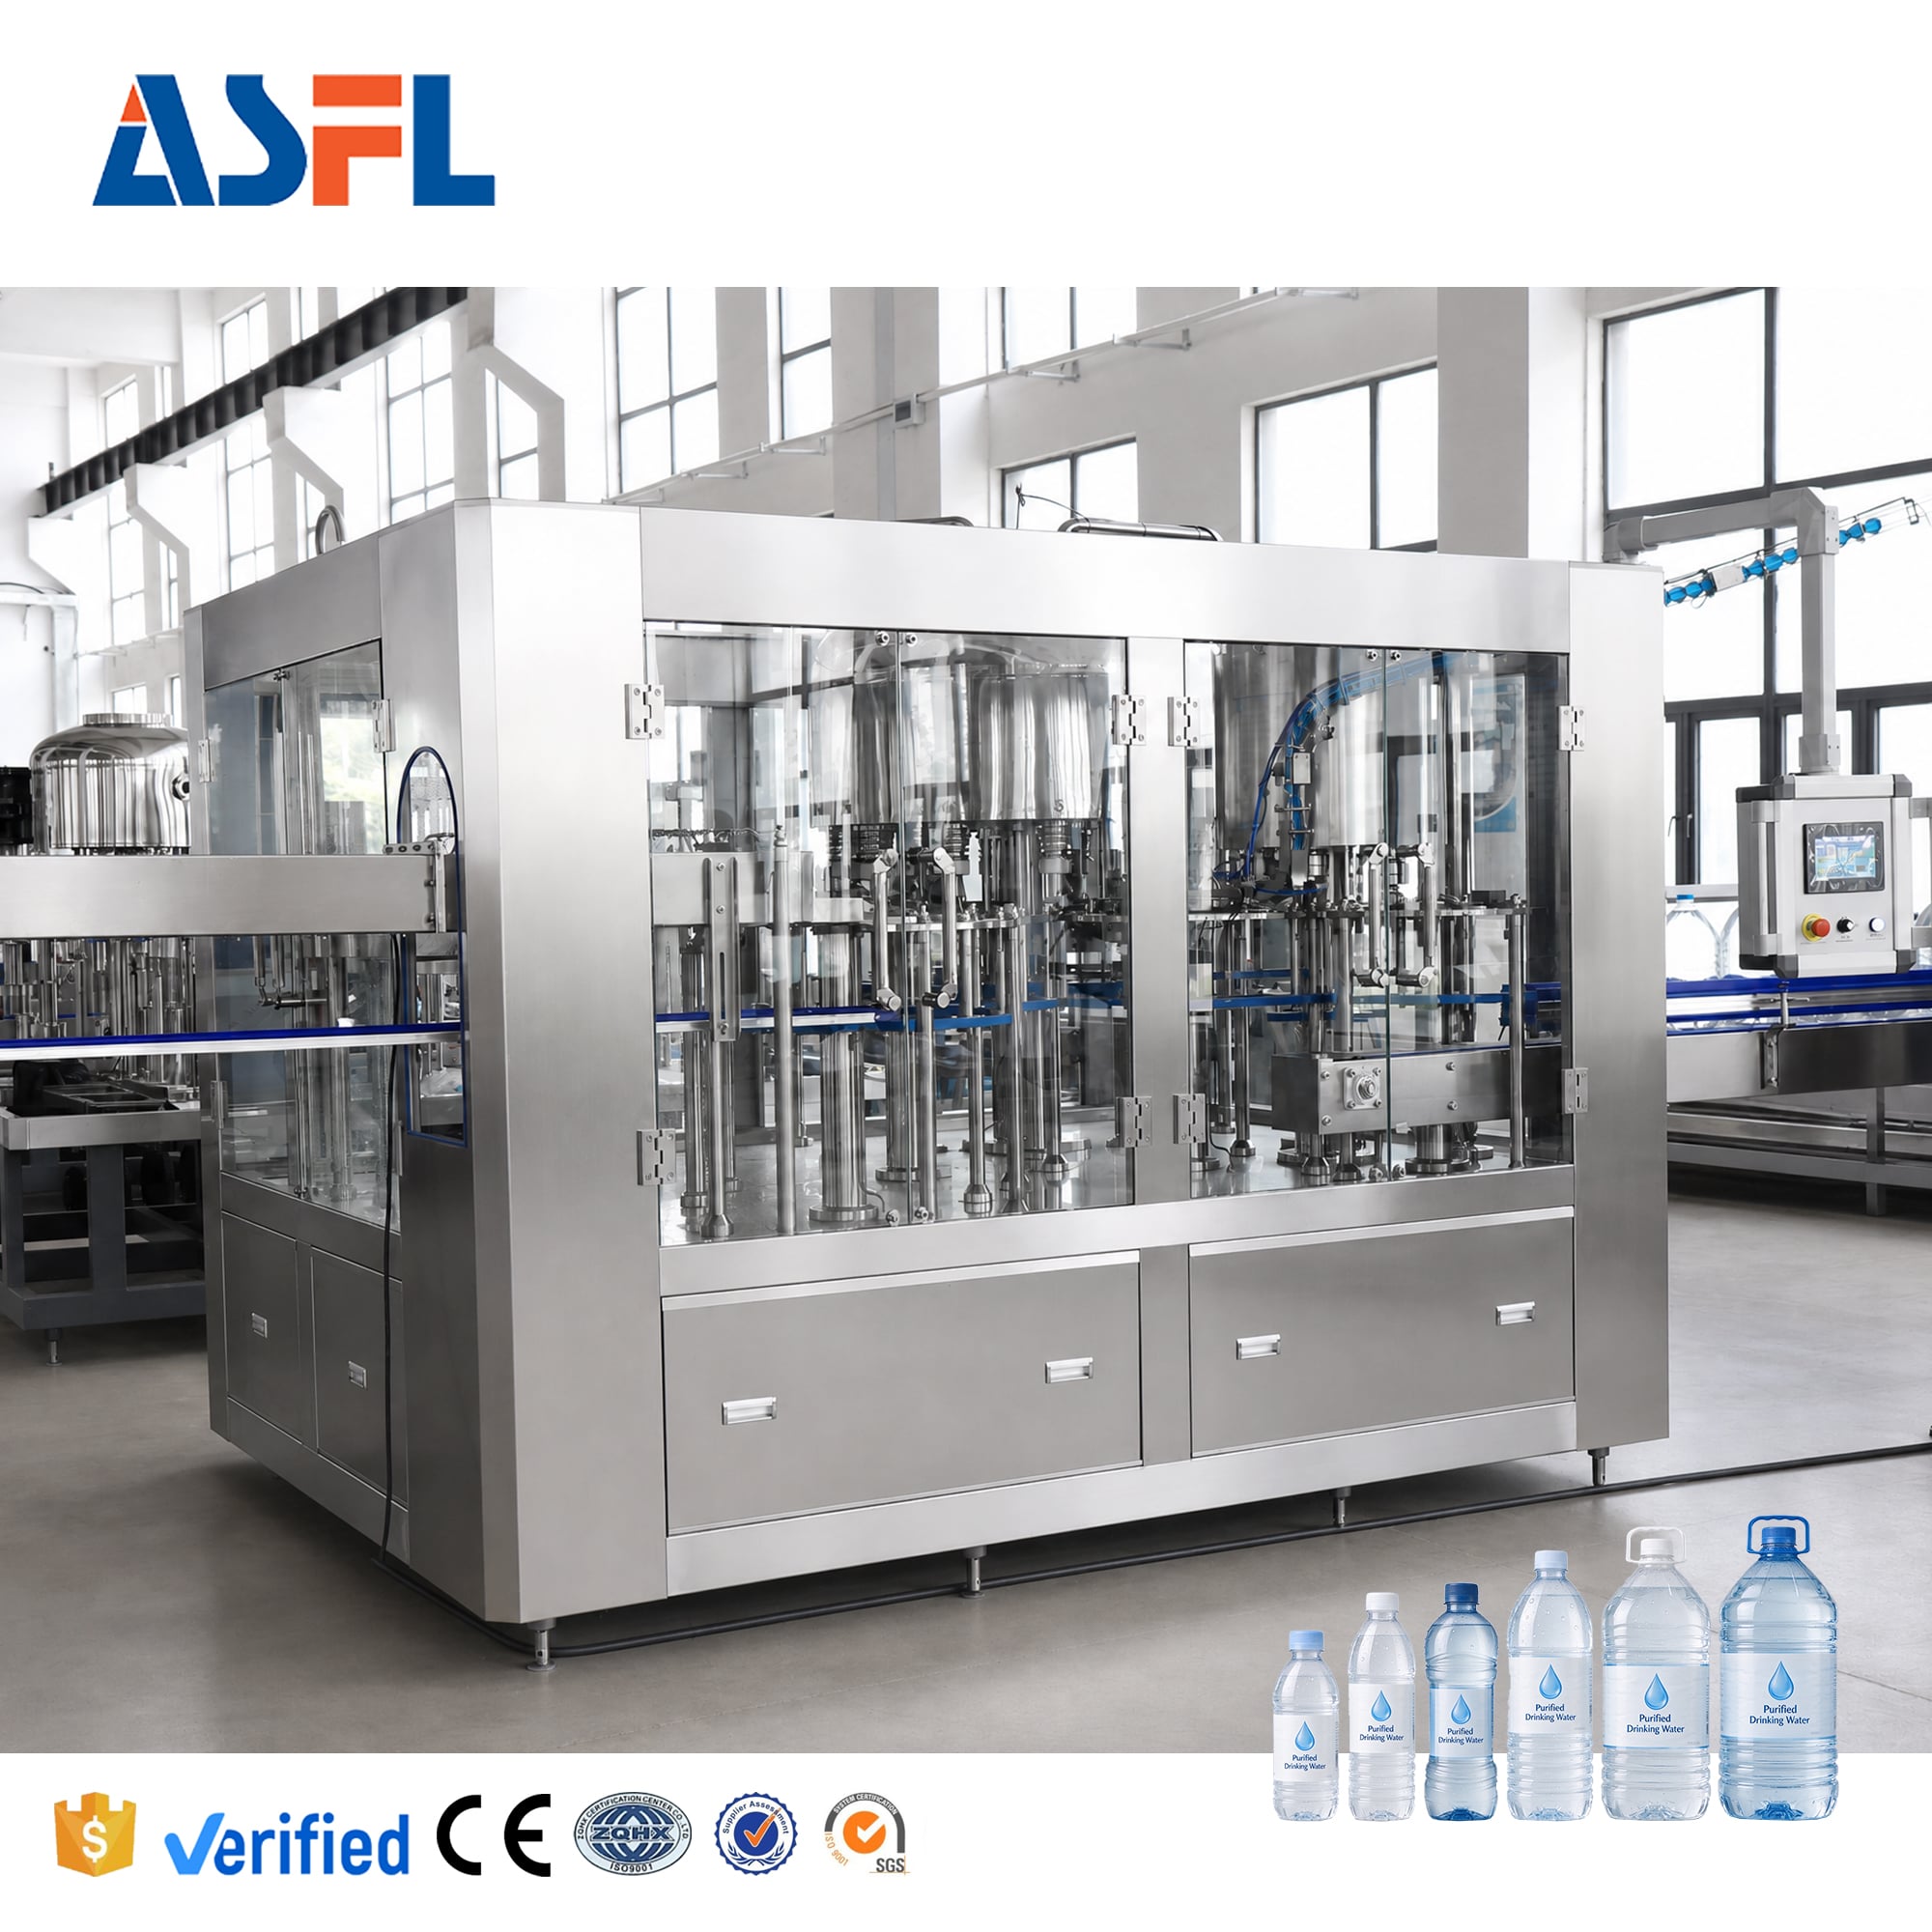
Proč je důležitá koordinace naplňovače a uzavírače
Lahve mohou opustit naplňovač s přijatelnou hladinou naplnění, ale přesto se stát odpadem, pokud je uzávěr nesprávně nasazen, poškozen, špatně závitován nebo nedostatečně utěsněn. Proto by měl být stroj na naplňování a uzavírání lahví s vodou sledován jako pár naplňovač–uzavírač. Poloha hrdla lahve, pravidelnost dodávky uzávěrů, umístění uzávěru a nastavení uzavíracích hlavic všechno ovlivňuje, zda zůstane naplněná láhev prodejná.
Síla utahování víčka by měla být považována za ověřenou provozní podmínku, nikoli za obecné číslo převzaté z jiné lahve. Nedostatečná síla utahování může vést k únikům, zatímco příliš vysoká síla může poškodit víčko nebo kontaktovou plochu mezi lahví a víčkem. Příslušný cílový parametr závisí na typu víčka, tvaru hrdla lahve, konstrukci vložky nebo těsnění a na metodě ověření používané výrobcem. Krátký, pravidelně plánovaný postup kontroly síly utahování a vizuální inspekce umožňuje včasně odhalit odchylky, zejména po změně dodavatele víček, čistící aktivitě nebo údržbě.
V provozech balené vody ve Spojených státech stanovuje 21 CFR Part 129.80(f) monitorování výkonu plnících, uzavíracích nebo těsnících zařízení a vizuální nebo elektronickou kontrolu naplněných obalů z hlediska správného uzavření nebo utěsnění. Místní požadavky a specifikace zákazníků se mohou lišit, avšak zásada platná pro provoz je široce užitečná: uzavření obalu zkontrolujte dříve, než dojde k únikům, karanténě nebo vrácení výrobků v pozdější fázi výrobního řetězce.
Zacházení s víčky a obaly chrání využitelný výstup
Kontrola odpadu není omezena pouze na nastavení stroje. Nádoby a uzávěry musí dorazit na místo použití v takovém stavu, který zaručuje bezpečné utěsnění. U balené vody podléhající americkým požadavkům stanovuje 21 CFR Part 129.37, že jednorázové nádoby, uzávěry nebo těsnění je třeba udržovat v čistotě a zacházet s nimi hygienicky. Výrobní závod by měl uplatňovat pravidla a normy platné pro svůj vlastní trh a poté je převést do jasných kroků pro příjem, skladování a manipulaci přímo u výrobní linky.
Pro operátora to může znamenat kontrolu čistoty žlabů pro uzávěry, zajištění, že doprava uzávěrů nezpůsobuje zablokování ani poškození povrchu, a ověření, že pro právě používanou láhev je nainstalován správný typ uzávěru. Pro vedoucího to znamená zaznamenávat důvody odmítnutí uzávěrů odděleně od důvodů odmítnutí kvůli nesprávné hladině naplnění. Pokud jsou tyto kategorie smíchány, může tým upravit stroj pro plnění a uzavírání lahví s vodou kvůli problému s dodávkou uzávěrů a tím vytvořit další zdroj variability.
Snížit ztráty během zastavení, spouštění a výměny výrobních dávek
Mnoho linky funguje dobře při ustálené výrobě, ale ztrácí výrobky během přerušení. Řízená sekvence zastavení může omezit hromadění lahví, snížit nekontrolované vybíhání a zajistit konzistentní kontrolu při opětovném spuštění. Během výměny potvrďte nastavení vodítek pro lahve, výšku trysky nebo nastavení manipulace, kontaktní díly uzavírače a nastavení inspekce ještě před spuštěním provozu v normálním režimu. Rychlejší výměny jsou užitečné pouze tehdy, když zůstávají jasné kontroly chránící naplněné výrobky.
Praktickým přístupem je zaznamenat každou událost podle procesního uzlu: dodávka výrobku, oplachovač, plnící stroj, uzavírač, dopravník nebo inspekce. Poznamenejte příznak, provedenou akci a počet ovlivněných lahví. Po několika provozních cyklech tak vznikne objektivní základ pro rozhodnutí, zda je třeba upravit stroj na plnění a uzavírání vody do lahví, zda je opotřebený spotřební díl nebo vodítko, nebo zda má problém svůj původ v předchozím procesním kroku. Zároveň se tak vyhnete tomu, že by všechny odmítnuté lahve byly automaticky přiřazovány plnící stanici.
Jednoduchá provozní kontrolní listina pro snížení odpadu
- Před uvedením do provozu: potvrďte schválenou láhev a víčko, čistotu linky, stav dodávky produktu a aktivní recepturu nebo nastavení.
- Při spuštění: zkontrolujte hladinu naplnění, umístění víčka, stav uzavření, kódování a manipulaci s lahvemi na definovaném vzorku.
- Během výroby: sledujte odmítnutí podle příčiny, nikoli pouze jako celkový počet; včas prozkoumejte nárůst rozlitého produktu, nízkého/vysokého naplnění, vadných víček nebo poruch dopravníku.
- Po zastavení nebo výměně: před návratem k normální provozní rychlosti opakujte stejnou kontrolu vzorku.
- Při předávání směny: porovnejte ztrátu produktu a příčiny odmítnutí se zaznamenanými provozními událostmi a poté přiřaďte jednu jasnou následnou akci.
Zvolte ovládací prvky, které odpovídají skutečnému stavu linky
Stroj na plnění a uzavírání láhví s vodou může snížit ztrátu produktu, pokud jeho systém plnění, manipulace s lahvemi, uzavírací systém a kontrolní postup odpovídají skutečným lahvím, víčkům, technologii vody a rytmu výroby. Větší automatizace nezruší nutnost ověřování. Nejúčinnější postup ke snížení odpadu obvykle kombinuje stabilní nastavení, krátké kontroly ve správných okamžicích a záznamy, které ukazují, kde do linky vstoupily odchylky.
Než stanovíte modernizaci nebo upravíte provozní postupy, ověřte navrhovaná nastavení pomocí skutečného obalu a víčka. Proveďte analýzu jak naplněné lahve, tak výsledku uzavírání, a do plánu zahrňte také přístup pro údržbu a kroky pro čištění. Tento přístup poskytne výrobnímu týmu měřitelnou cestu ke snížení nepotřebných ztrát kapaliny a odmítnutí naplněných lahví během provozu.






 Nejnovější zprávy








