 EN

Une ligne d’embouteillage d’eau ne perd pas de produit à un seul endroit. De petites pertes peuvent commencer par un débit entrant instable, devenir visibles sous forme de surremplissage au niveau de la machine de remplissage, puis se traduire par des bouteilles rejetées lorsque la machine de bouchonnage ne ferme pas de façon constante. Une intégration bien conçue machine de remplissage et de fermeture de bouteilles d'eau offre à l’équipe de production un meilleur contrôle de ces transferts entre étapes. L’objectif pratique n’est pas une affirmation générale sur le « zéro déchet » ; il s’agit plutôt de rendre les sources de pertes visibles, reproductibles et plus faciles à corriger.
Du point de vue de l’ingénierie des lignes d’emballage, la maîtrise des pertes doit être évaluée sur l’ensemble des étapes : remplissage, bouchonnage, convoyage, inspection et changement de format. Les questions utiles sont les suivantes : À quel endroit le liquide quitte-t-il le parcours prévu ? Quels récipients sont rejetés ? L’équipe dispose-t-elle d’un enregistrement permettant de relier un événement à un nœud précis du processus ?
L’endroit où les pertes de produit commencent sur une ligne d’embouteillage d’eau
Les pertes d’eau peuvent être directes, comme les déversements lors du remplissage, le débordement de mousse, la vidange pendant les arrêts ou les bouteilles rejetées après avoir déjà été remplies. Elles peuvent aussi être indirectes : un bouchon endommagé, un niveau de remplissage incorrect ou une fermeture mal appliquée peuvent transformer une bouteille commercialisable en une bouteille mise en attente pour contrôle qualité. Comme le remplisseur et le boucheur fonctionnent en série, les considérer comme des machines isolées peut masquer l’origine de la perte.
Amachine de remplissage et de fermeture de bouteilles d'eau aide les opérateurs à aborder ces problèmes comme un processus interconnecté. Une alimentation stable en produit influence le niveau de liquide. La présentation des bouteilles détermine l’emplacement précis où la buse effectue le remplissage. La livraison des bouchons et l’alignement entre le goulot de la bouteille et le bouchon influencent la qualité de la fermeture. Le synchronisme des convoyeurs peut amplifier une petite perturbation provenant d’une station en amont. Examiner la ligne dans cet ordre rend le dépannage plus utile que de simplement augmenter ou réduire un réglage de vitesse.
Comment un remplissage maîtrisé réduit les surdosages de liquide et les rejets
Le surremplissage constitue une forme évidente de don de produit, mais le sous-remplissage peut entraîner le rejet de bouteilles et des opérations de reprise. La méthode de contrôle appropriée dépend du principe de remplissage, de la géométrie de la bouteille, de l’état de l’eau et du débit de production ciblé. Avant de modifier un paramètre, vérifiez si la variation observée est liée à l’approvisionnement en produit, au comportement de la vanne de remplissage, à la manipulation des bouteilles ou à une méthode de mesure non cohérente.
Pour le fonctionnement courant, les équipes peuvent établir une vérification reproductible au démarrage, après un arrêt et après un changement de format. Prélevez des bouteilles selon la même méthode à chaque fois, notez l’état de la ligne et comparez le résultat avec l’objectif de procédure approuvé. Une alimentation stable et un positionnement cohérent des bouteilles permettent à une machine de remplissage et de bouchonnage d’eau de répéter plus fidèlement sa consigne. Si la variation augmente lorsque le convoyeur ralentit ou lorsque l’état de l’alimentation change, cette observation est plus exploitable qu’un simple réglage isolé au niveau du remplisseur.
- Vérifiez l’état de l’eau entrante et la stabilité de la pression avant d’interpréter les variations du niveau de remplissage.
- Inspectez les guides de bouteilles, les étoiles et la manipulation des cols dès qu’une variation apparaît sur un format de bouteille donné.
- Distinguez les pertes au démarrage des pertes en régime permanent dans l’enregistrement de production.
- Suspendez la production et menez une enquête dès qu’une tendance se dessine, avant qu’elle ne génère un grand nombre de bouteilles remplies rejetées.
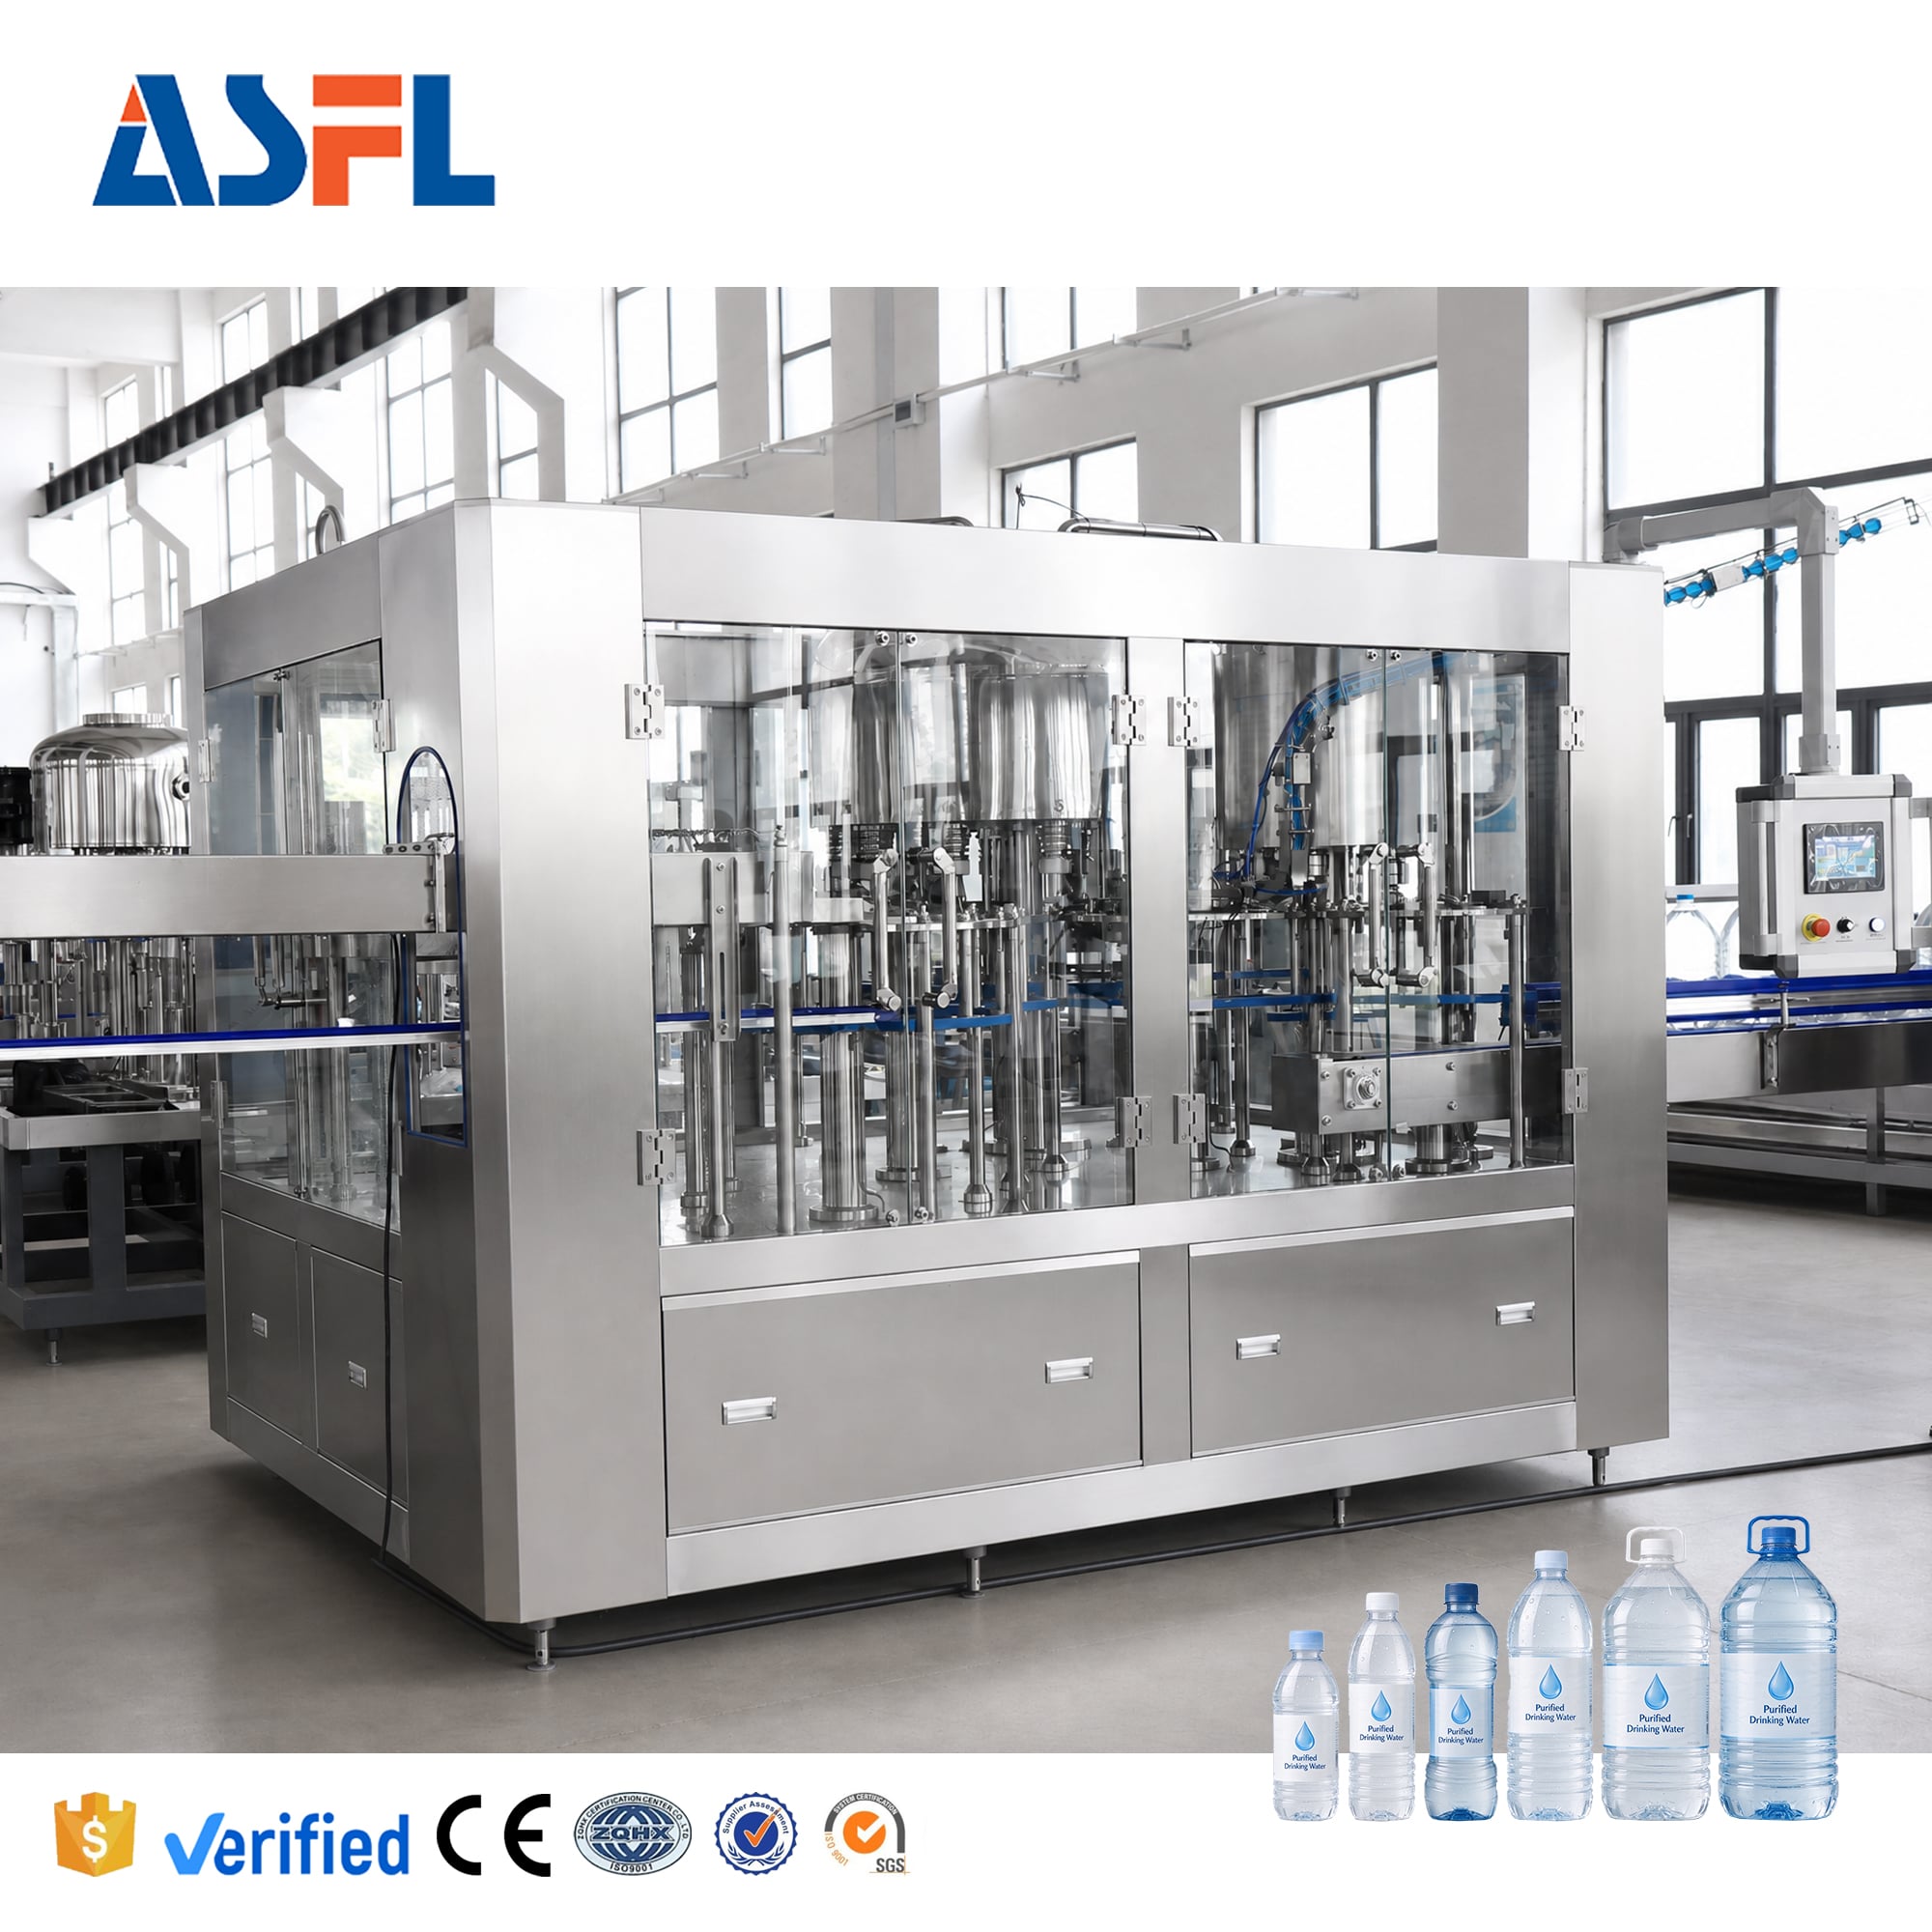
Pourquoi la coordination entre le remplisseur et le bouchonneur est essentielle
Une bouteille peut quitter le remplisseur à un niveau acceptable et devenir tout de même un déchet si le bouchon est mal appliqué, endommagé, croisé ou insuffisamment scellé. C’est pourquoi un machine de remplissage et de fermeture de bouteilles d'eau doit être surveillé comme une paire remplisseur-bouchonneur. Le positionnement du col de la bouteille, la régularité de l’alimentation en bouchons, le positionnement précis du bouchon et les réglages de la tête de bouchonnage influencent tous la commercialisabilité de la bouteille remplie.
Le couple de vissage du bouchon doit être considéré comme une condition de processus vérifiée, et non pas comme une valeur générique copiée d’un autre flacon. Un couple trop faible peut provoquer des fuites, tandis qu’un couple excessif peut endommager le bouchon ou la zone de contact entre le flacon et le bouchon. La valeur cible appropriée dépend du type de bouchon, de la forme du goulot du flacon, de la conception de la doublure ou du joint d’étanchéité, ainsi que de la méthode de validation utilisée par le producteur. Une routine courte et planifiée de contrôle du couple et d’inspection visuelle permet de détecter précocement toute dérive, notamment après un changement de fournisseur de bouchons, une opération de nettoyage ou une intervention de maintenance.
Aux États-Unis, dans les installations de mise en bouteille d’eau, le paragraphe 21 CFR Part 129.80(f) décrit la surveillance des performances de la remplisseuse, de la boucheuse ou de la scelleuse, ainsi que l’inspection visuelle ou électronique des récipients remplis afin de vérifier le bon vissage ou le bon scellage. Les exigences locales et les spécifications clients peuvent varier, mais la leçon opérationnelle est largement applicable : inspecter le système de fermeture avant que des pertes ne se transforment en fuites en aval, en quarantaine ou en retours.
La manipulation des bouchons et des récipients préserve la production utilisable
La maîtrise des déchets ne se limite pas aux réglages de la machine. Les récipients et les bouchons doivent parvenir au point d’utilisation dans un état permettant un joint étanche fiable. Pour l’eau embouteillée soumise aux exigences américaines, le titre 21 du Code of Federal Regulations, partie 129.37, exige que les récipients et les bouchons ou joints à usage unique soient maintenus propres et manipulés de façon sanitaire. Une usine doit appliquer les règles et normes applicables à son propre marché, puis les traduire en étapes claires de réception, de stockage et de manipulation en zone de production.
Pour un opérateur, cela peut signifier vérifier que les glissières à bouchons sont propres, que l’alimentation en bouchons ne provoque ni coincements ni rayures, et que le type de fermeture adapté est chargé pour la bouteille en cours de production. Pour un superviseur, cela signifie enregistrer séparément les motifs de rejet des bouchons et ceux liés au niveau de remplissage. Lorsque ces catégories sont mélangées, l’équipe risque de régler une machine de remplissage et de bouchonnage de bouteilles d’eau pour résoudre un problème lié à l’approvisionnement en bouchons, ce qui crée une autre source de variabilité.
Réduire les pertes pendant les arrêts, les démarrages et les changements de référence
De nombreuses lignes fonctionnent bien en production continue, mais perdent des produits lors d’interruptions. Une séquence d’arrêt contrôlée peut limiter l’accumulation de bouteilles, réduire les décharges incontrôlées et assurer une cohérence des vérifications au redémarrage. Lors d’un changement de format, confirmez la position des guides à bouteilles, la hauteur de la buse ou le réglage du système de manutention, les pièces de contact du bouchonneur et les paramètres de l’inspection avant de lancer la ligne à vitesse normale. Des changements de format plus rapides ne sont utiles que si les vérifications garantissant l’intégrité du produit rempli restent clairement définies.
Un examen pratique consiste à consigner chaque événement par nœud du procédé : approvisionnement en produit, rinceuse, remplisseuse, bouchonneuse, convoyeur ou inspection. Notez le symptôme observé, l’action entreprise et le nombre de bouteilles concernées. Sur plusieurs cycles de production, cela établit une base factuelle permettant de déterminer si la machine de remplissage et de bouchonnage de bouteilles d’eau nécessite un réglage, si un consommable ou un guide est usé, ou si le problème provient d’un poste en amont. Cela évite également d’imputer systématiquement tous les rejets à la station de remplissage.
Une liste de contrôle opérationnelle simple pour réduire les pertes
- Avant la mise en service : confirmer la bouteille et le bouchon approuvés, la propreté de la ligne, l’état de l’approvisionnement en produit et la recette ou les paramètres actifs.
- Au démarrage : inspecter le niveau de remplissage, le positionnement du bouchon, l’état du sceau, le marquage et la manipulation des bouteilles sur un échantillon défini.
- Durant la production : suivre l’évolution des rejets par cause, et non seulement leur nombre total ; examiner rapidement toute augmentation des déversements, des niveaux de remplissage trop bas ou trop haut, des défauts de bouchons ou des perturbations du convoyeur.
- Après un arrêt ou un changement de référence : répéter les mêmes contrôles sur l’échantillon avant de revenir à la vitesse normale de fonctionnement.
- Lors de la revue de poste : comparer les pertes de produit et les causes de rejet avec les événements opérationnels enregistrés, puis définir une seule action corrective claire.
Choisir des contrôles adaptés à l’état réel de la ligne
Une machine de remplissage et de bouchonnage de bouteilles peut réduire les pertes de produit lorsque son système de contrôle du remplissage, sa manipulation des bouteilles, son système de fermeture et ses procédures d’inspection correspondent précisément aux bouteilles, aux bouchons, au procédé d’eau et au rythme de production réels. Une automatisation accrue n’élimine pas le besoin de vérification. La routine la plus efficace pour réduire les déchets repose généralement sur une configuration stable, des contrôles rapides effectués aux moments opportuns, et des enregistrements permettant d’identifier où les variations sont entrées dans la ligne.
Avant de définir une mise à niveau ou de modifier les procédures d’exploitation, validez les paramètres proposés avec le contenant et le bouchon réels. Examinez à la fois la bouteille remplie et le résultat du bouchonneur, et intégrez les accès pour la maintenance ainsi que les étapes de nettoyage dans le plan. Cette approche offre à l’équipe de production une démarche mesurée pour réduire les pertes évitables de liquide et les rejets de bouteilles remplies pendant l’exploitation.






 Actualités chaudes








