 EN

Vee pudelitesse täitmise joon ei kaota toodet ainult ühes kohas. Väikesed kaotused võivad algada ebastabiilse siseneva vooluga, muutuda nähtavaks täitjaga ületäitmisenas ja lõppeda tagasi lükatud pudelitega, kui korkija ei sulge järjepidevalt. Hästi sobiv veepudeli täitja ja kapita annab tootmismeeskonnale suurema kontrolli nende üleandmiste üle. Praktiline eesmärk pole lai lausung nullkao kohta; eesmärk on teha kaotuste allikad nähtavaks, korduvateks ja kergemini parandatavaks.
Pakendusjoone insenerite vaatenurgast tuleks kaotuste kontrolli hinnata täitmise, korkimise, transportimise, inspektsiooni ja ümberseadistamise osas. Kasulikud küsimused on: Kus jõuab vedelik ettenähtud teelt välja? Millised mahutid lükatakse tagasi? Kas meeskonnal on kirje, mis seob sündmuse kindla protsessi ühiku?
Kus algab toote kaotus vee pudelitesse täitmise joonel
Vee kaotus võib olla otsene, näiteks täitmise ajal valamine, vahtude üleajamine, tühjendamine peatumiste ajal või juba täidetud pudelite tagasilükkamine. See võib olla ka kaudne: vigane kaas, vale täitmisetaseme seadistus või halvasti kinnitatud kaas võivad muuta müügikõlbliku pudeli kvaliteedihoidlasse saadetavaks. Kuna täitja ja kaasur töötavad järjestikku, võib nende vaatlemine eraldatud masinatena varjata kaotuse allikat.
Aveepudeli täitja ja kapita aitab operaatoreil läheneda neile probleemidele kui seotud protsessile. Stabiilne tootevarustus mõjutab vedeliku taseme säilitamist. Pudelite esitusmood kujundab seda, kus toru vedelikku täidab. Kaaside tarnimine ja pudelite kaelade paigutus mõjutavad kinnituse kvaliteeti. Konveierite ajastus võib suurendada väikest häiret eelmisest jaamast. Selline joone vaatlemine järjestuses teeb veaparanduse kasulikumaks kui lihtsalt kiiruse seadistuse tõstmine või langetamine.
Kuidas kontrollitud täitmine vähendab vedeliku üleandmist ja tagasilükkamisi
Üle täitmine on ilmne toote andmise vorm, kuid alla täitmine võib põhjustada tagasi lükatud pudelid ja töötlemise uuesti. Õige kontrollimeetod sõltub täitmise põhimõttest, pudeli geomeetriast, veekvaliteedist ja eesmärgitud tootmismahtudest. Enne seadete muutmist tuleb kinnitada, kas täheldatud kõikumine on seotud tootevarustusega, täitmisklapi käitumisega, pudelite käsitlemisega või mittejärjepideva mõõtmismeetodiga.
Igapaevaseks tegevuseks saavad tiimid kindlaks määrata korduva kontrolli käivitamisel, peatumise järel ja formaadi muutmisel. Pudelid tuleb proovida alati sama meetodiga, märkida joone seisund ja võrrelda tulemust heakskiidetud protsessi eesmärgiga. Stabiilne toide ja ühtlane pudelite asend võimaldab veepudelite täitmise ja korkimise masinal oma seadistust usaldusväärsamalt korrata. Kui kõikumine suureneb, kui konveier tagasiliigub või kui toite seisund muutub, on see täheldus tegutsemisele sobivam kui üksikute seadete muutmine täitmismasinas.
- Kontrollige siseneva veekvaliteedi ja rõhu stabiilsust enne täitmistaseme muutuste jälgimist.
- Kui ühel pudeliformaadil ilmnevad kõrvalekalded, kontrollige pudelijuhtesid, täisrattaid ja pudeli kaela käsitsemist.
- Eraldage tootmisregistris alguskaod püsiva töö režiimi kaodest.
- Peatuge ja uurige kalendritrendi enne, kui see muutub suureks hulgaks tagasi lükatud täidetud pudelitega.
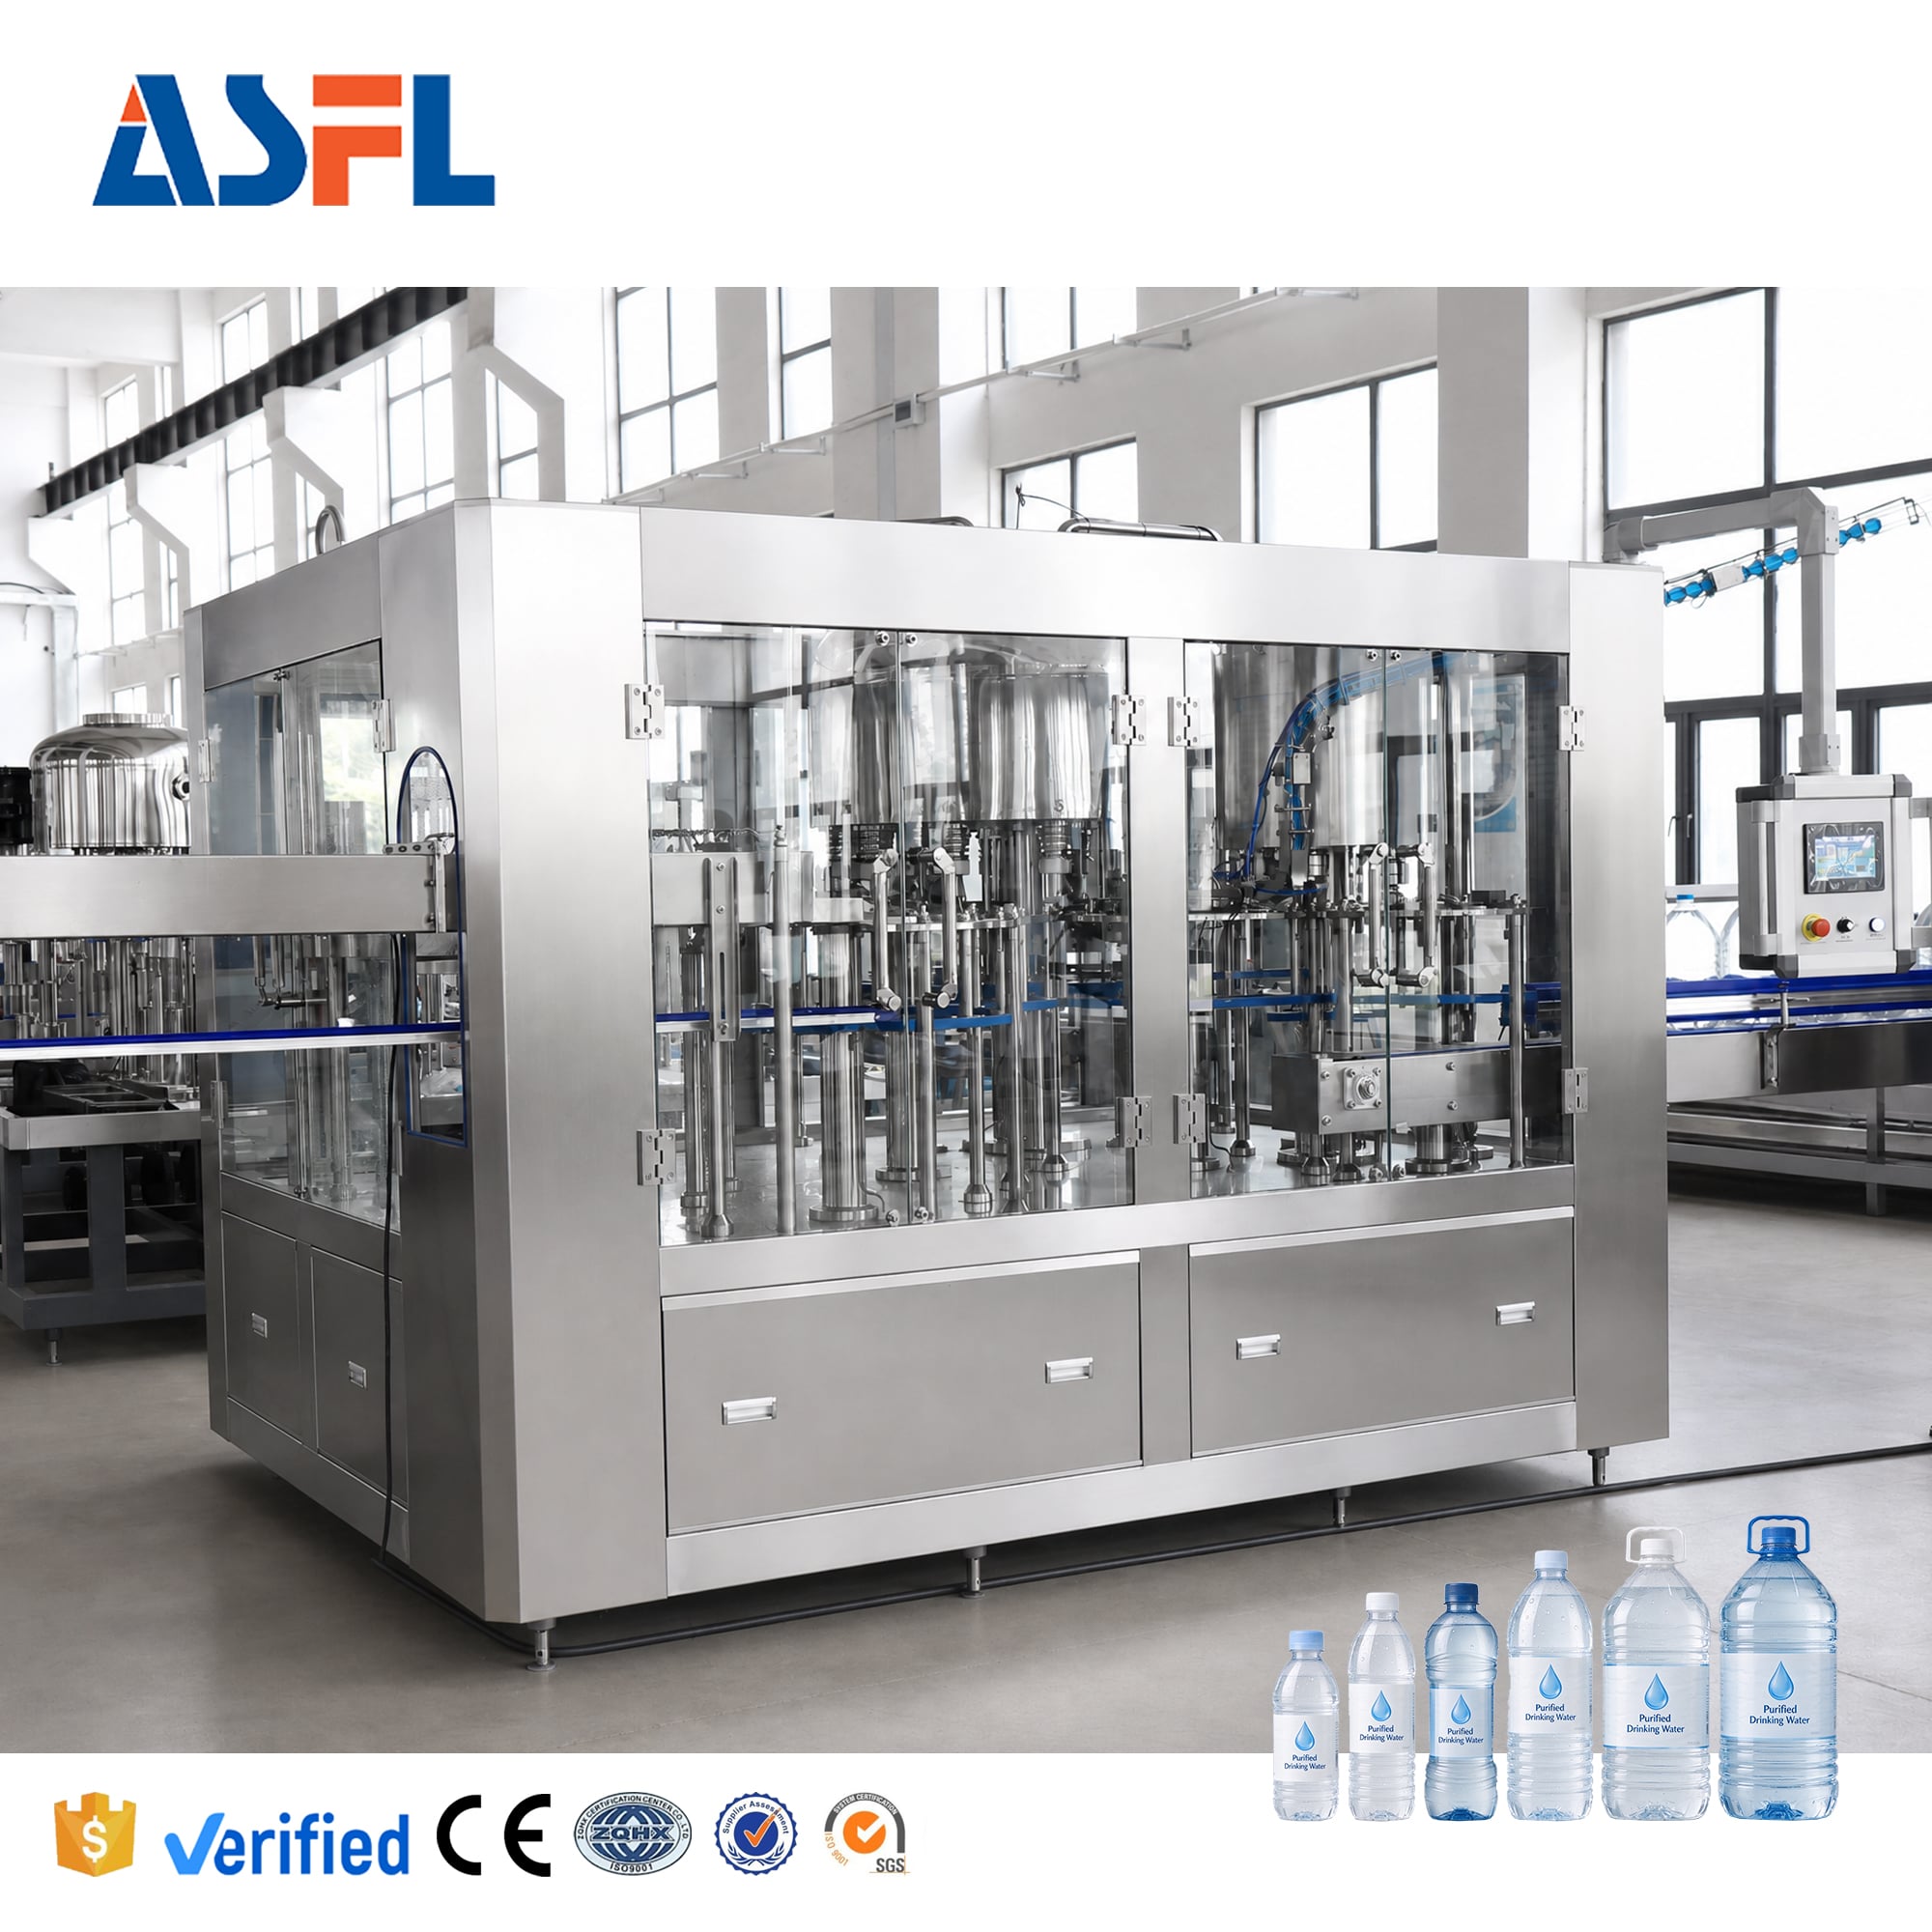
Miks on täitja ja korkija koordineerimine oluline
Pudel võib lahkuda täitjast lubataval tasemel ja siiski muutuda jäätmeks, kui kork on valesti paigaldatud, kahjustatud, ristlõimitud või piisavalt mittehermeetiliselt suletud. Seepärast tuleb veepudeli täitja ja kapita jälgida täitja ja korkija paarina. Pudeli kaela asend, korkide tarnimise ühtlus, korkide paigaldus ja korkimispäiste seaded mõjutavad kõiki seda, kas täidetud pudel jääb müügiks sobivaks.
Kaasupinge tuleb käsitleda kui kinnitatud protsessitingimust, mitte üldist numbrit, mida on lihtsalt kopeeritud teiselt pudelist. Liiga väike pinge võib põhjustada lekkeid, samas kui liiga suur pinge võib kahjustada kaasat või pudeli ja kaasa kokkupuutepinda. Sobiv sihtväärtus sõltub kaasast, pudeli ülemisest osast, sisemisest täidisest või sulgurist ning tootja kinnitamismeetodist. Lühike ja ajakavas ette nähtud pingekontroll koos visuaalse kontrolliga võimaldab varajasti tuvastada kõrvalekaldumist, eriti pärast kaasade tarnija vahetust, puhastustegevust või hooldussekkumist.
Ameerika Ühendriikides purkidega veetootmise puhul kirjeldab 21 CFR § 129.80(f) täitja, kaasurite ja sulgurite jõudluse jälgimist ning täidetud mahutite visuaalset või elektroonilist kontrolli õige kaasamise või sulgemise kindlustamiseks. Kohalikud nõuded ja kliendi spetsifikatsioonid võivad erineda, kuid tegutsemise õppetund on laialdaselt kasutatav: kontrollige kaasat enne seda, kui kaotused muutuvad allavoolus lekketeks, karantiiniks või tagasitoomiseks.
Kaasade ja mahutite käsitsemine kaitseb kasutatavat väljundit
Jäätmete kontroll ei piirdu ainult masinaseadistustega. Mahutid ja kaasid peavad jõudma kasutuskohale sellises seisus, mis tagab tiheda sulgumise. Ameerika Ühendriikides kehtivate nõuete kohaselt peavad ühekordsete mahutite ja kaaside või sulgumiste puhul, millele kohaldatakse 21 CFR osa 129.37, olema puhtad ja neid tuleb käsitleda hügieeniliselt. Tootmisettevõte peaks rakendama oma turule kehtivaid eeskirju ja standardeid ning tõlgendama need selgeteks vastuvõtu-, ladustamis- ja tootmisjoone ääres käsitsemise sammudeks.
Töötaja jaoks võib see tähendada kaasade laskumisrõhutite puhtuse kontrollimist, kaasade sisestamise kontrollimist, et vältida ummistusi või kriipse, ning õige sulgumise paigaldamist aktiivsele pudelile. Juhataja jaoks tähendab see eraldi registreerimist kaasade tagasiretse põhjuste kohta täitmisnivoo tagasiretsest eraldi. Kui need kategooriad segatakse kokku, võib meeskond seadistada veepudelite täitmise ja kaasade paigaldamise masinat kaasade tarnimisega seotud probleemi lahendamiseks ning luua sellega teise muutuvuse allika.
Vähenda kaotusi peatumiste, käivitumiste ja tootmisüleminekute ajal
Paljud joonised toimivad hästi pidevas tootmises, kuid kaotavad toodet katkestuste ajal. Kontrollitud peatamise järjekord võib piirata pudelite kogunemist, vähendada kontrollimata väljastust ja tagada ühtlase taaskäivituse kontrolli. Ülemineku ajal tuleb enne normaalse kiirusega käivitamist kinnitada pudelijuhtmed, nõela kõrgus või käsitlemise seadistus, korkurite kontaktosad ja inspektsiooni seaded.
Praktiline ülevaade on logida iga sündmus protsessisõlmade kaupa: tootevarustus, pesur, täitja, korkur, konveier või inspektsioon. Märkida tuleb sümptom, tegevus ja mõjutatud pudelite arv. Mitme käigu jooksul loob see faktipõhjase aluse otsustamiseks, kas vee pudelite täitmise ja korkumise masin vajab reguleerimist, kas kulutav osa või juhe on kulunud või kas probleem algab ülevalvoolus. See aitab ka vältida seda, et kõik lõppkokkuvõttes tagasi lükatud tooted omistataks täitmispunktile.
Lihtne töökontrollnimekiri väiksema jäätme saavutamiseks
- Enne käivitamist: kinnitage heakskiidetud pudel ja kaas, joone puhtus, tootevarustuse seisund ning aktiivne retsept või seaded.
- Käivitamisel: kontrollige määratletud näidisel täitmistaset, kaasa paigutust, sulgu seisundit, koodimist ja pudelite käsitsemist.
- Tootmise ajal: analüüsige tagasilükatud tooteid põhjuse kaupa, mitte ainult koguarvuna; uurige kiiresti ülevalt-alla voolava vedeliku, liiga madala/kõrge täitmise, kaasade defektide või konveiori häirete suurenemist.
- Pärast peatumist või üleminekut: korrake enne tagasipöördumist tavapärasele töökiirusele samu näidisega kontrollimisi.
- Vahetuse kokkuvõttes: võrdlege tootekadu ja tagasilükatud toodete põhjuseid logitud tööüritustega ning määrake üks selge järgmise tegevuse samm.
Valige juhtimisvahendid, mis vastavad tegelikule joone seisundile
Vee pudelisse täitmise ja korkimise masin saab tagada väiksema toote kaotuse, kui selle täitmiskontroll, pudelite käsitlemine, korkimissüsteem ja kontrolliprotseduur vastavad tegelikele pudelitele, korkidele, veeprotsessile ja tootmisrütmi. Rohkem automaatikat ei eemalda vajadust kontrollida. Tugevaim jäätmete vähendamise protseduur on tavaliselt stabiilse seadistuse, õigel ajal tehtavate lühikeste kontrollide ja kirjete kombinatsioon, mis näitavad, kus muutlikkus liinile sisenes.
Enne uuenduse spetsifitseerimist või toimivuskordade üle vaatamist tuleb ettepaneku kasutusse võtta tegelike anumate ja korkidega. Tuleb läbi vaadata nii täidetud pudel kui ka korkija tulemus ning lisada plaani hooldusjuurdepääs ja puhastusettevõtted. See lähenemisviis annab tootmismeeskonnale mõõdetud tee vältimatu vedeliku kaotuse ja täidetud pudelite tagasilükkamise vähendamiseks tootmisprotsessis.






 Uued uudised








