 EN

Una línea de embotellado de agua no pierde producto en un solo lugar. Las pérdidas pequeñas pueden comenzar con un flujo entrante inestable, volverse visibles como sobrellenado en la llenadora y terminar como botellas rechazadas cuando la cerradora no cierra de forma constante. Una máquina de llenado y tapado de botellas de agua bien coordinada otorga al equipo de producción mayor control sobre esas transiciones. El objetivo práctico no es una afirmación generalizada sobre cero desperdicio; es hacer visibles las fuentes de pérdida, repetibles y más fáciles de corregir.
Desde la perspectiva de ingeniería de líneas de envasado, el control de desperdicios debe evaluarse en las etapas de llenado, cerrado, transporte, inspección y cambio de formato. Las preguntas útiles son: ¿En qué punto abandona el líquido su recorrido previsto? ¿Qué envases están siendo rechazados? ¿Y dispone el equipo de un registro que vincule un evento con un nodo de proceso específico?
En qué punto comienza el desperdicio de producto en una línea de embotellado de agua
La pérdida de agua puede ser directa, como derrames durante el llenado, desbordamiento de espuma, vaciado durante las paradas o botellas rechazadas después de haber sido ya llenadas. También puede ser indirecta: una tapa dañada, un nivel de llenado incorrecto o un cierre mal manipulado pueden convertir una botella comercializable en una sujeta por motivos de calidad. Dado que la llenadora y la envasadora funcionan en secuencia, tratarlas como máquinas aisladas puede ocultar el origen de la pérdida.
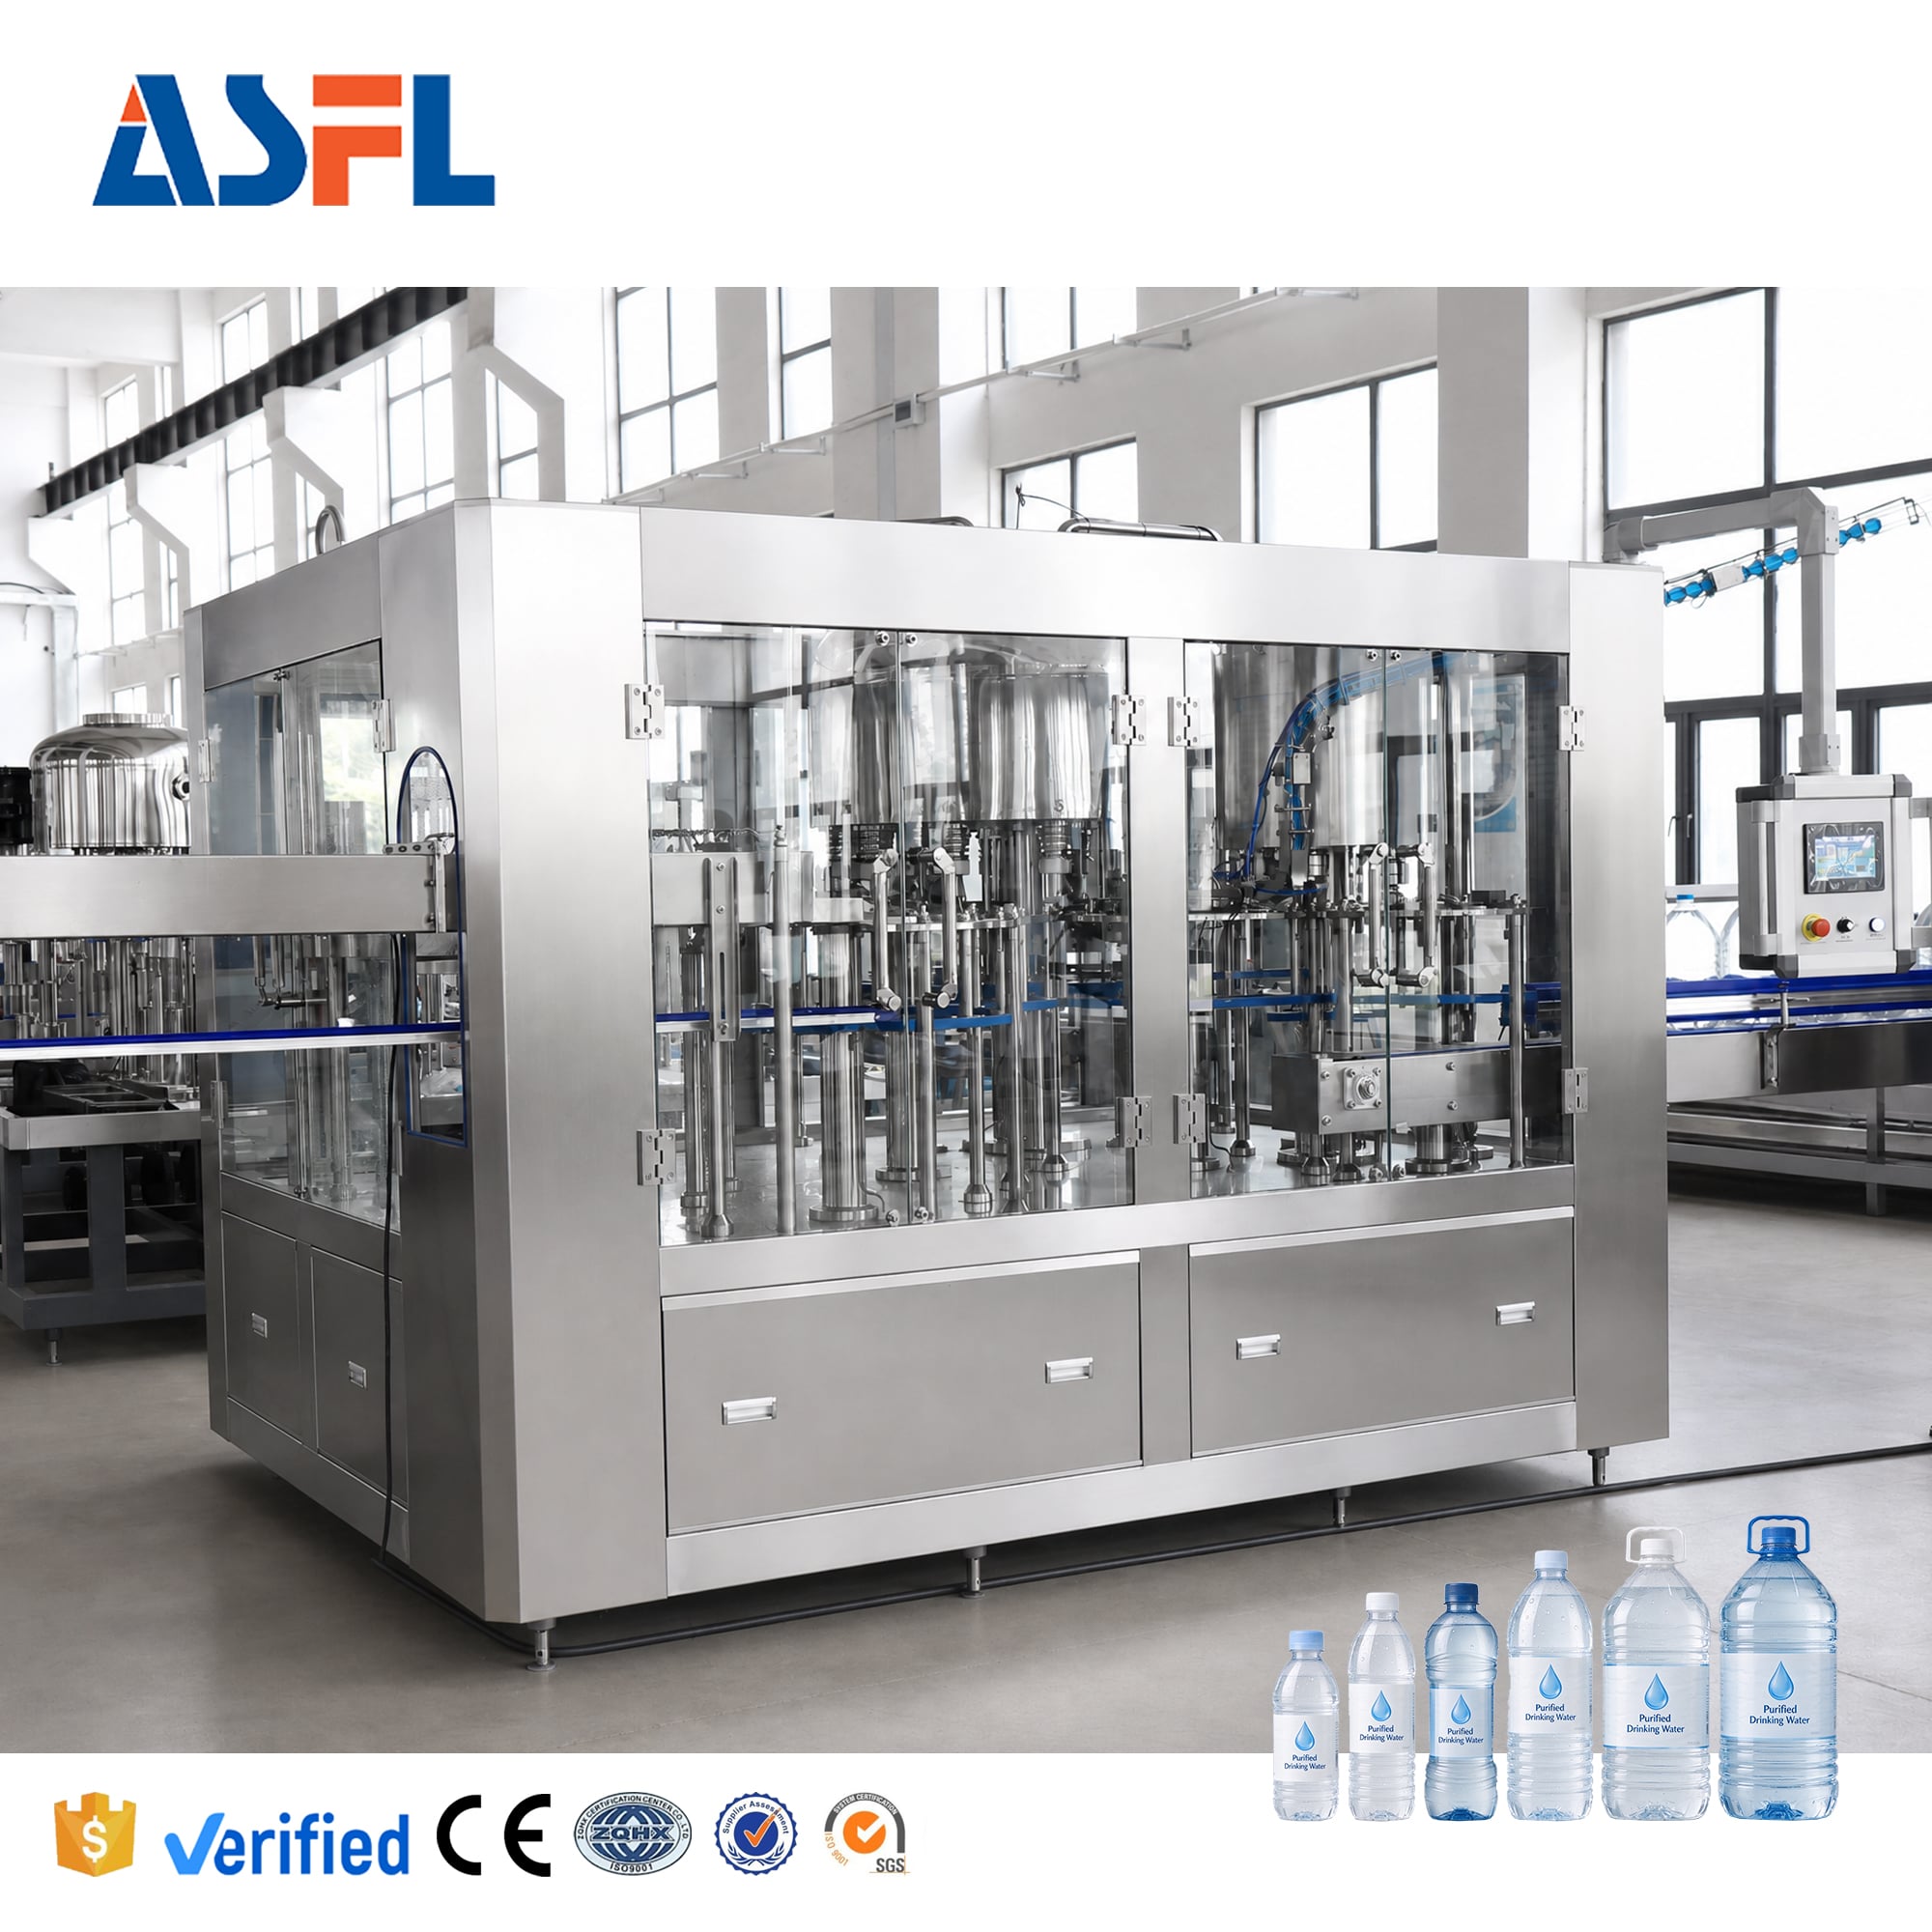
Amáquina de llenado y tapado de botellas de agua ayuda a los operadores a abordar estos problemas como un proceso interconectado. Un suministro estable de producto afecta al nivel del líquido. La presentación de la botella influye en el punto exacto donde la boquilla realiza el llenado. La entrega de las tapas y la alineación entre la boquilla y el cuello de la botella afectan la calidad del cierre. El sincronismo de las cintas transportadoras puede amplificar una pequeña perturbación originada en una estación anterior. Analizar la línea en este orden hace que la resolución de problemas resulte más útil que simplemente aumentar o disminuir un ajuste de velocidad.
Cómo el llenado controlado reduce el exceso de líquido dispensado y los rechazos
El llenado excesivo es una forma evidente de regalo de producto, pero el llenado insuficiente puede generar botellas rechazadas y retrabajo. El método de control adecuado depende del principio de llenado, la geometría de la botella, las condiciones del agua y la tasa de producción objetivo. Antes de modificar un ajuste, confirme si la variación observada está vinculada al suministro del producto, al comportamiento de la válvula de llenado, a la manipulación de la botella o a un método de medición que no sea consistente.
Para la operación rutinaria, los equipos pueden establecer una verificación repetible al inicio, tras una parada y tras un cambio de formato. Tome muestras de botellas utilizando siempre el mismo método, anote las condiciones de la línea y compare el resultado con el objetivo del proceso aprobado. Una alimentación estable y una colocación consistente de las botellas permiten que una máquina de llenado y tapado de botellas con agua repita su punto de ajuste de forma más fiable. Si la variación aumenta cuando la cinta transportadora retrocede o cuando cambian las condiciones de suministro, esa observación resulta más accionable que un ajuste aislado en la máquina de llenado.
- Verifique la condición del agua de entrada y la estabilidad de la presión antes de investigar los cambios en el nivel de llenado.
- Inspeccione las guías de botellas, las ruedas estrella y la manipulación del cuello cuando aparezca variación en un formato de botella.
- Separe las pérdidas al inicio de la producción de las pérdidas en estado estable en el registro de producción.
- Detenga e investigue una tendencia antes de que se convierta en un gran grupo de botellas llenas rechazadas.
Por qué es importante la coordinación entre el llenador y el cerrador
Una botella puede salir del llenador con un nivel aceptable y aun así convertirse en desecho si el cierre se aplica de forma incorrecta, está dañado, tiene roscado cruzado o no está sellado adecuadamente. Por eso un máquina de llenado y tapado de botellas de agua debe supervisarse como un par formado por el llenador y el cerrador. La posición del cuello de la botella, la consistencia en la alimentación de tapas, la colocación de las tapas y los ajustes de las cabezas de cierre influyen todos en si una botella llenada sigue siendo comercializable.
El par de apriete del tapón debe considerarse una condición de proceso verificada, y no un valor genérico copiado de otra botella. Un par insuficiente puede provocar fugas, mientras que un par excesivo puede dañar el tapón o la zona de contacto entre la botella y el tapón. El valor objetivo adecuado depende del tipo de tapón, del acabado de la botella, del diseño del revestimiento o del sello, y del método de validación empleado por el fabricante. Una rutina breve y programada de verificación del par y de inspección visual puede detectar desviaciones tempranamente, especialmente tras un cambio en el suministro de tapones, una actividad de limpieza o una intervención de mantenimiento.
En las operaciones estadounidenses de agua embotellada, la norma 21 CFR Parte 129.80(f) exige supervisar el rendimiento de la llenadora, la envasadora o la selladora, e inspeccionar visual o electrónicamente los envases llenos para verificar un cierre o sellado correctos. Los requisitos locales y las especificaciones de los clientes pueden diferir, pero la lección operativa es ampliamente aplicable: inspeccione el cierre antes de que las pérdidas se conviertan en fugas aguas abajo, cuarentena o devoluciones.
La manipulación del tapón y del recipiente protege la producción utilizable
El control de los residuos no se limita a la configuración de la máquina. Los envases y las tapas deben llegar al punto de uso en condiciones que garanticen un sellado adecuado. Para el agua embotellada sujeta a los requisitos estadounidenses, el apartado 21 CFR Parte 129.37 exige que los envases y las tapas o sellos de un solo uso se mantengan limpios y se manipulen de forma higiénica. Una planta debe aplicar las normas y estándares pertinentes para su propio mercado y traducirlos en instrucciones claras para la recepción, el almacenamiento y la manipulación en la línea de producción.
Para un operador, esto puede significar verificar que las rampas de alimentación de tapas estén limpias, que la alimentación de tapas no provoque atascos ni arañazos y que se cargue la tapa correcta para la botella activa. Para un supervisor, implica registrar por separado las razones de rechazo de las tapas frente a las razones de rechazo por nivel de llenado. Cuando esas categorías se mezclan, el equipo podría ajustar una máquina de llenado y tapado de botellas de agua para resolver un problema relacionado con el suministro de tapas y, al hacerlo, generar otra fuente de variabilidad.
Reducir las pérdidas durante las paradas, los arranques y los cambios de formato
Muchas líneas funcionan bien en producción constante, pero pierden producto durante interrupciones. Una secuencia de parada controlada puede limitar la acumulación de botellas, reducir la descarga no controlada y hacer que las comprobaciones al reiniciar sean coherentes. Durante un cambio de formato, confirme la posición de las guías para botellas, la altura de las boquillas o la configuración del sistema de manejo, las piezas de contacto del cerrador y los ajustes de inspección antes de operar a velocidad normal. Los cambios de formato más rápidos solo son útiles si las comprobaciones que protegen el producto lleno siguen siendo claras.
Una revisión práctica consiste en registrar cada evento por nodo del proceso: suministro de producto, enjuagadora, llenadora, cerradora, transportador o sistema de inspección. Anote el síntoma, la acción tomada y la cantidad de botellas afectadas. Tras varias corridas, esto crea una base objetiva para decidir si la máquina de llenado y cierre de botellas de agua requiere un ajuste, si algún consumible o guía está desgastado o si el problema se origina aguas arriba. Asimismo, evita asignar automáticamente todos los rechazos a la estación de llenado.
Una lista de verificación operativa sencilla para reducir los residuos
- Antes del arranque: confirmar la botella y la tapa aprobadas, la limpieza de la línea, el estado del suministro del producto y la receta o los ajustes activos.
- Al inicio: inspeccionar el nivel de llenado, la colocación de la tapa, el estado del sellado, la codificación y el manejo de la botella en una muestra definida.
- Durante la producción: analizar las unidades rechazadas según su causa, no solo como un recuento total; examinar de inmediato un aumento en derrames, niveles de llenado bajos/altos, defectos en las tapas o perturbaciones en la cinta transportadora.
- Después de una parada o un cambio de formato: repetir las mismas inspecciones de la muestra antes de retomar la velocidad normal de operación.
- En la revisión por turno: comparar las pérdidas de producto y las causas de rechazo con los eventos operativos registrados y asignar una única acción correctiva clara.
Elegir controles que coincidan con las condiciones reales de la línea
Una máquina de llenado y tapado de botellas de agua puede reducir las pérdidas de producto si su control de llenado, manejo de botellas, sistema de cierre y rutina de inspección coinciden con las botellas reales, las tapas, el proceso del agua y el ritmo de producción. Una mayor automatización no elimina la necesidad de verificación. La rutina más eficaz para reducir residuos suele ser una combinación de una configuración estable, controles breves en los momentos adecuados y registros que indiquen dónde se introdujo la variación en la línea.
Antes de especificar una actualización o revisar los procedimientos operativos, valide los ajustes propuestos con el recipiente y la tapa reales. Revise tanto la botella llenada como el resultado del tapador, e incluya en el plan el acceso para mantenimiento y los pasos de limpieza. Este enfoque brinda al equipo de producción un camino medido para reducir las pérdidas evitables de líquido y los rechazos de botellas llenas durante la operación.






 Noticias destacadas








