 EN

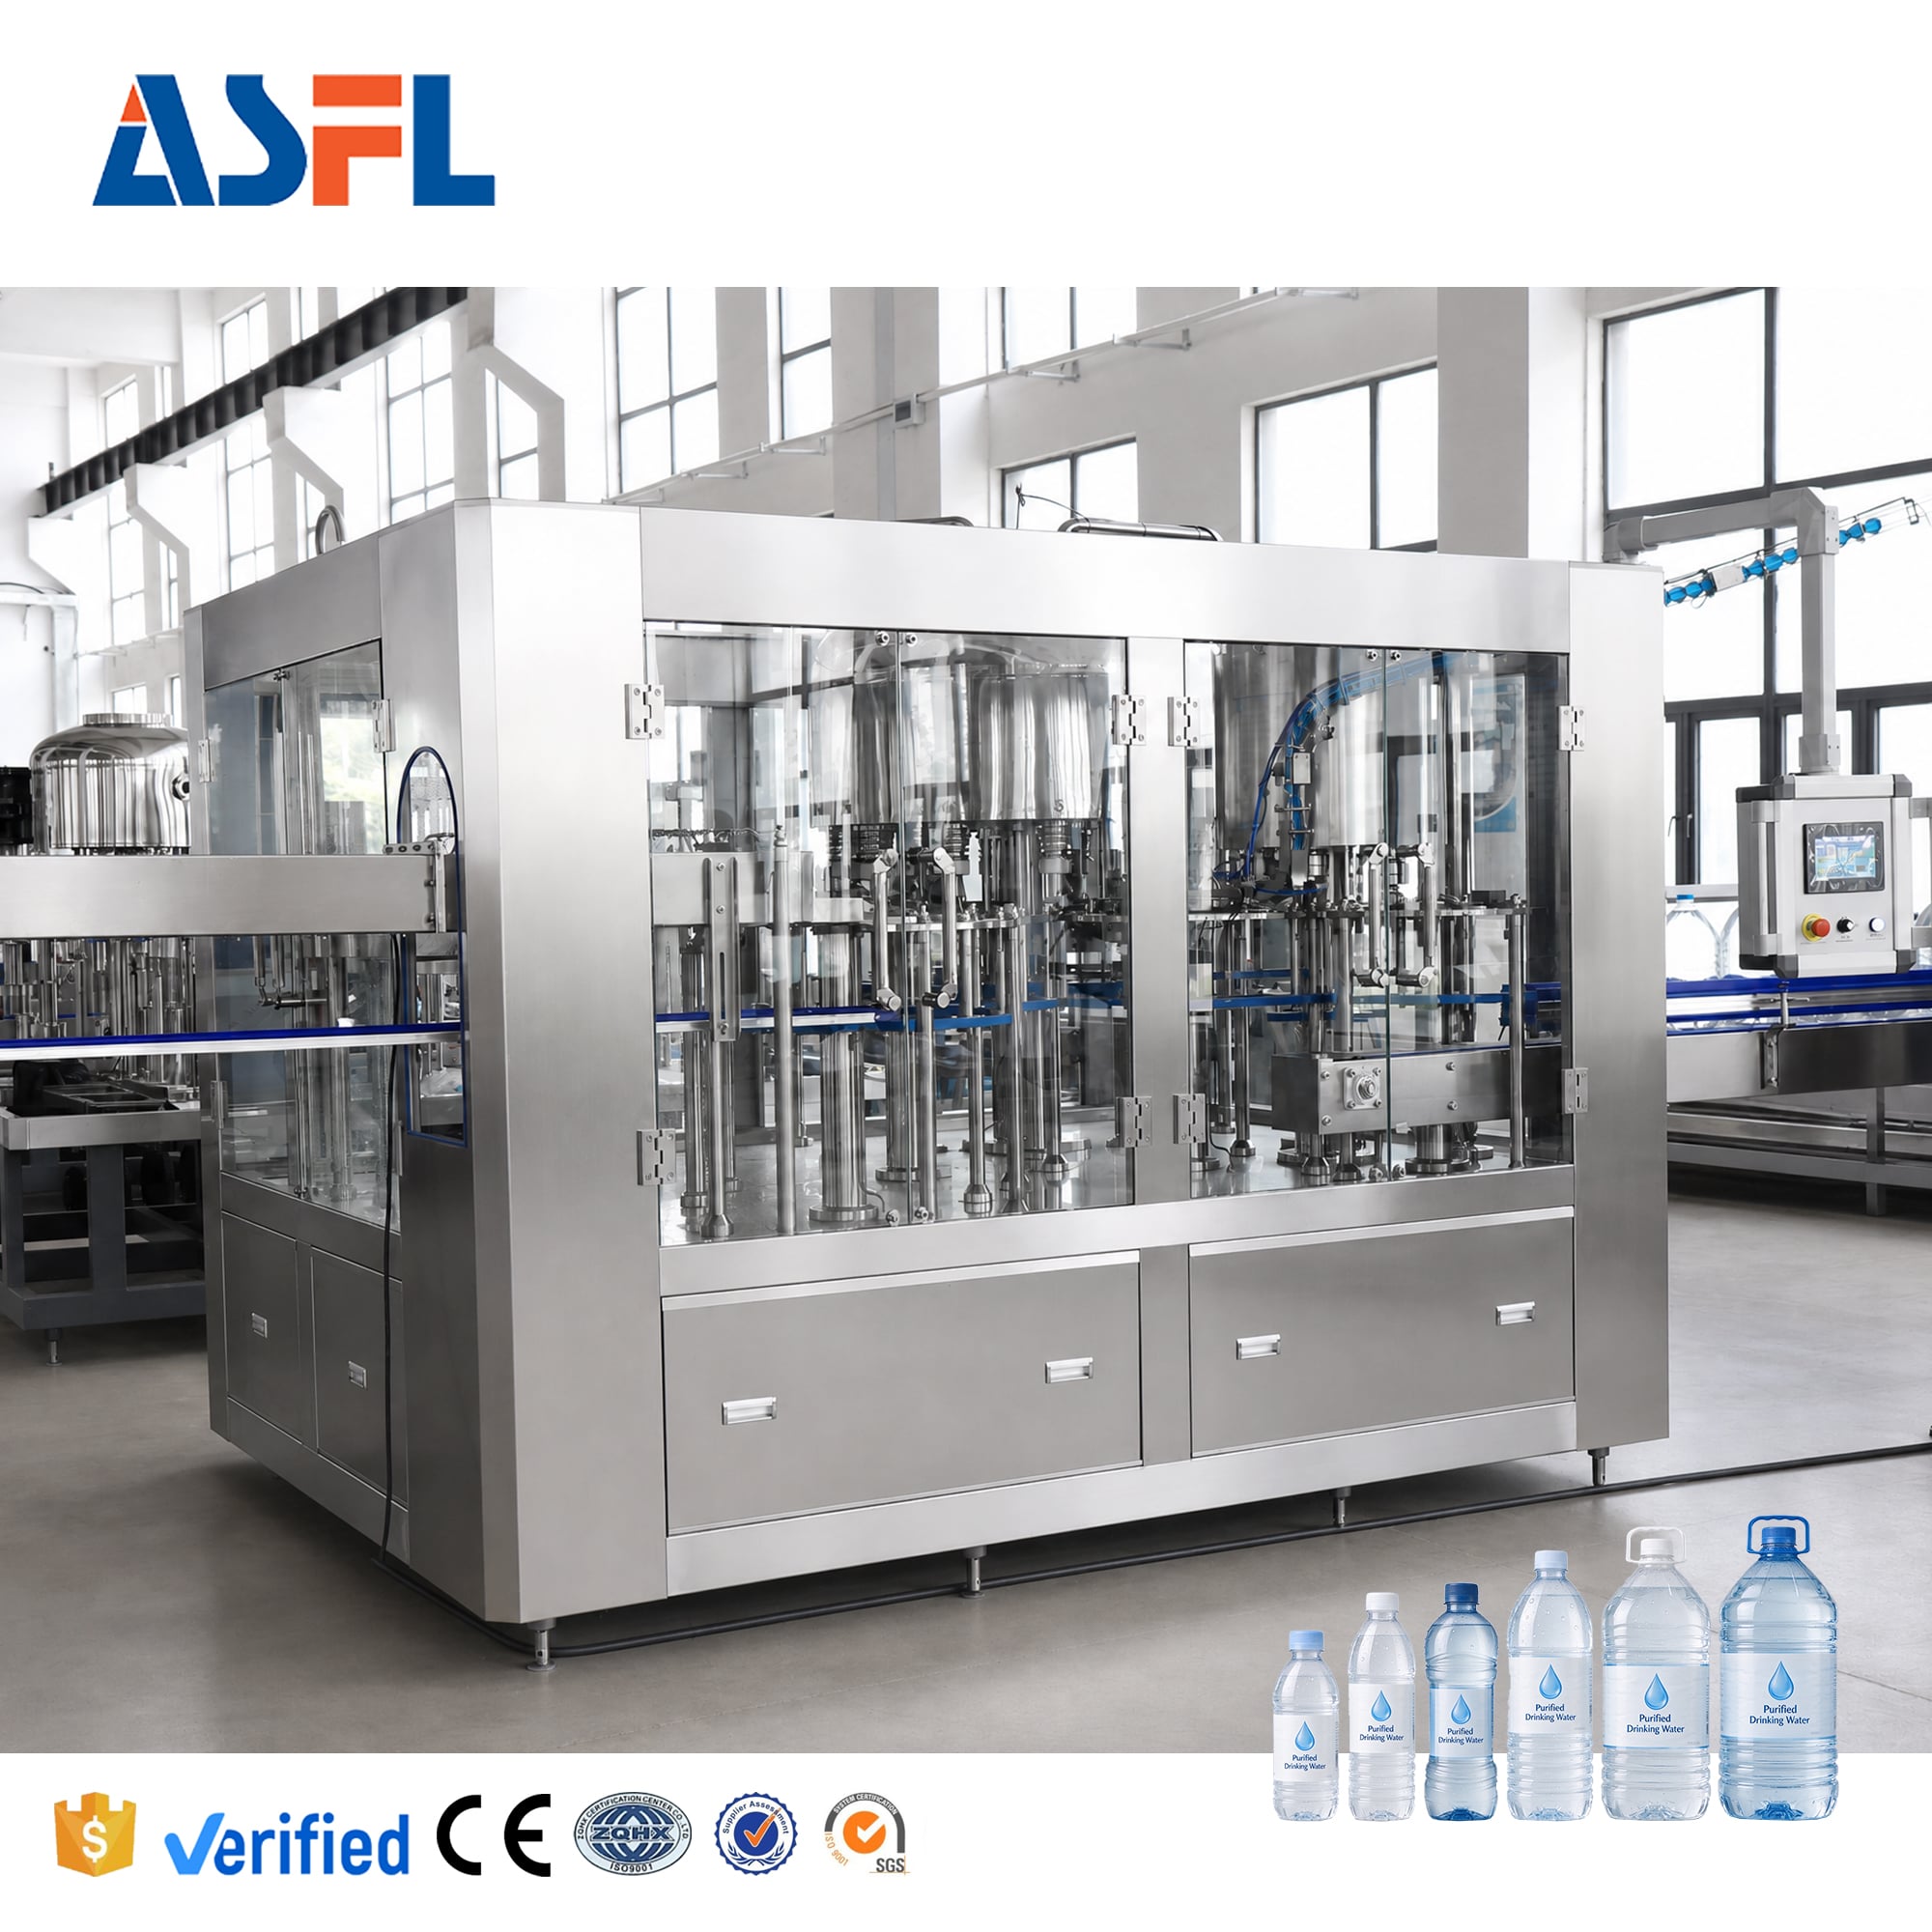
خط بستهبندی آب در یک نقطه خاص محصول را از دست نمیدهد. اتلافهای کوچک ممکن است از جریان ورودی ناپایدار آغاز شوند، در پرکننده بهصورت سرریز قابل مشاهده باشند و در نهایت بهصورت بطریهای ردشده در هنگام بستهشدن سرپوش ظاهر شوند، زیرا سرپوشبند بهطور یکنواخت عمل نمیکند. یک سیستم هماهنگشده بهخوبی ماشین پرکننده و بستهبندی فلش آب به تیم تولید کنترل بیشتری بر این انتقالها میدهد. هدف عملی این نیست که ادعای گستردهای درباره صفر اتلاف مطرح شود؛ بلکه هدف این است که منابع اتلاف قابل مشاهده، تکرارپذیر و آسانتر برای اصلاح شوند.
از دیدگاه مهندسی خط بستهبندی، کنترل اتلاف باید در مراحل پرکردن، سرپوشبندی، حمل و نقل، بازرسی و تغییر تنظیمات ارزیابی شود. سؤالات مفید ایناند: مایع در کجا از مسیر مورد نظر خارج میشود؟ کدام ظرفها رد میشوند؟ و آیا تیم سوابقی دارد که یک رویداد را به یک گره فرآیندی خاص پیوند بزند؟
جایی که اتلاف محصول در خط بستهبندی آب آغاز میشود
از دستدادن آب میتواند مستقیم باشد، مانند ریختن در حین پرکردن، سرریزشدن کف در حین پرکردن، تخلیهٔ مایع در حین توقفها یا ردکردن بطریها پس از پر شدن. همچنین میتواند غیرمستقیم باشد: مثلاً درپوش آسیبدیده، سطح پرکردن نادرست یا بستن نامناسب درپوش ممکن است بطری قابل فروش را به بطریای تبدیل کند که به دلایل کیفیت نگهداری میشود. ازآنجاکه دستگاه پرکننده و درپوشزننده بهصورت پیاپی کار میکنند، بررسی آنها بهعنوان دستگاههای جداگانه ممکن است منشأ این اتلاف را پنهان کند.
ا ماشین پرکننده و بستهبندی فلش آب به اپراتورها کمک میکند تا این مسائل را بهعنوان یک فرآیند پیوسته بررسی کنند. تأمین پایدار محصول بر سطح مایع تأثیر میگذارد. نحوهٔ ارائهٔ بطری بر محل پرکردن نازل تأثیر میگذارد. تحویل درپوش و همترازی گردن بطری بر کیفیت بستن تأثیر میگذارد. زمانبندی نوار نقاله ممکن است اختلال جزئی ناشی از ایستگاهی قبلی را تشدید کند. بررسی خط تولید به این ترتیب، عیبیابی را مؤثرتر از صرفاً افزایش یا کاهش تنظیم سرعت میکند.
چگونه پرکردن کنترلشده، اتلاف مایع و ردکردن بطریها را کاهش میدهد
پرکردن بیش از حد، شکل آشکاری از اتلاف محصول است؛ اما پرکردن کمتر از حد میتواند منجر به رد شدن بطریها و نیاز به بازکاری شود. روش کنترل مناسب بستگی به اصل پرکردن، هندسه بطری، شرایط آب و نرخ تولید هدف دارد. پیش از تغییر هر تنظیماتی، باید بررسی کنید که آیا تغییرات مشاهدهشده به عرضه محصول، رفتار شیر پرکننده، نحوه دستکاری بطری یا روش اندازهگیری نامناسب و ناسازگان مربوط است.
برای عملیات معمولی، تیمها میتوانند در زمان راهاندازی، پس از توقف و پس از تغییر قالب، بررسیای قابل تکرار انجام دهند. بطریها را هر بار با همان روش نمونهبرداری کنید، شرایط خط را یادداشت کنید و نتیجه را با هدف فرآیند تأییدشده مقایسه نمایید. تغذیه پایدار و موقعیتیابی یکنواخت بطریها، امکان تکرار دقیقتر نقطه تنظیم ماشین پرکننده و دربگذار آب را فراهم میکند. اگر تغییرپذیری زمانی که نوار نقاله متوقف میشود یا شرایط عرضه تغییر میکند، افزایش یابد، این مشاهده از یک تنظیم منفرد در پرکننده عملیتر و کاربردیتر است.
- پیش از پیگیری تغییرات سطح پر شدن، شرایط آب ورودی و پایداری فشار آن را بررسی کنید.
- هنگامی که تغییراتی در یک قالب بطری مشاهده میشود، راهنماهای بطری، چرخهای ستارهای و نحوه نگهداری گردن بطری را بازرسی کنید.
- در سوابق تولید، زیانهای ناشی از راهاندازی اولیه را از زیانهای حالت پایدار جدا کنید.
- قبل از اینکه یک روند به تعداد زیادی بطری پر شدهٔ رد شده تبدیل شود، آن را متوقف و بررسی کنید.
اهمیت هماهنگی بین پرکننده و درببند
یک بطری ممکن است با سطح قابل قبولی از پرکننده خارج شود، اما در صورتی که درب بهدرستی قرار نگرفته باشد، آسیب دیده باشد، ر threads نادرستی داشته باشد یا بهاندازهٔ کافی درببندی نشده باشد، به ضایعات تبدیل شود. به همین دلیل، یک ماشین پرکننده و بستهبندی فلش آب باید بهعنوان یک جفت پرکننده و درببند تحت نظارت قرار گیرد. موقعیت گردن بطری، پایداری تغذیهٔ درب، نحوهٔ قرارگیری درب و تنظیمات سر درببند، همهٔ این عوامل بر این موضوع تأثیر میگذارند که آیا یک بطری پر شده قابل فروش باقی میماند یا خیر.
گشتاور بستن درب باید بهعنوان یک شرط فرآیندی تأییدشده در نظر گرفته شود، نه بهعنوان یک عدد کلی که از ظرف دیگری کپی شده است. گشتاور بسیار کم ممکن است منجر به نشت شود، درحالیکه گشتاور بسیار زیاد میتواند درب یا ناحیه تماس درب و ظرف را آسیب دهد. مقدار مناسب هدف، بستگی به نوع درب، طراحی دهانه ظرف، طراحی پوشش داخلی یا درزبند و روش اعتبارسنجی تولیدکننده دارد. انجام دورهای کوتاه و برنامهریزیشده از اندازهگیری گشتاور و بازرسی بصری میتواند انحرافات را در اسرع وقت آشکار کند، بهویژه پس از تغییر تأمینکننده درب، فعالیتهای تمیزکاری یا مداخلات نگهداری.
در عملیات آب بطریشده ایالات متحده، بخش ۱۲۹٫۸۰(ف) قانون ۲۱ CFR نحوه نظارت بر عملکرد پرکننده، درببند یا درزبند و بازرسی بصری یا الکترونیکی ظروف پر شده را برای اطمینان از درببندی یا درزبندی صحیح توصیف میکند. الزامات محلی و مشخصات مشتری ممکن است متفاوت باشند، اما درس عملیاتی حاصل بهطور گستردهای کاربردی است: قبل از اینکه خرابیها به نشت در ادامه خط تولید، انزوا یا بازگشت محصول منجر شوند، درب را بازرسی کنید.
مدیریت درب و ظرف، خروجی قابلاستفاده را محافظت میکند
کنترل پسماند تنها به تنظیمات دستگاه محدود نمیشود. ظروف و درپوشها باید در نقطهٔ استفاده در شرایطی قرار گیرند که امکان ایجاد درزی محکم را فراهم کنند. برای آب بطریشدهٔ مشمول الزامات ایالات متحده، بخش ۱۲۹٫۳۷ قانون فدرال ۲۱ (CFR) خواستار این است که ظروف و درپوشهای یکبارمصرف یا درزهای مربوطه تمیز نگه داشته شوند و بهصورت بهداشتی با آنها رفتار شود. یک کارخانه باید قوانین و استانداردهای مربوط به بازار خود را اعمال کند و سپس آنها را به مراحل روشنی از دریافت، انبارداری و مدیریت در محل خط تولید تبدیل کند.
برای اپراتور، این امر میتواند به معنای بررسی تمیز بودن شیارهای درپوش، عدم ایجاد گرفتگی یا خراش در فرآیند تغذیهٔ درپوش و بارگذاری صحیح درپوش مناسب برای بطری فعال باشد. برای سرپرست، این امر به معنای ثبت جداگانهٔ دلایل رد درپوشها در مقابل دلایل رد سطح پرکردن است. هنگامی که این دو دسته با هم ادغام شوند، تیم ممکن است دستگاه پرکردن و درپوشگذاری بطریهای آب را برای رفع مشکل عرضهٔ درپوش تنظیم کند و منبع دیگری از تغییرپذیری ایجاد نماید.
کاهش اتلاف در زمان توقفها، راهاندازیها و تغییر تنظیمات
بسیاری از خطوط تولید در شرایط عادی بهخوبی عمل میکنند، اما در زمان وقفهها محصول از دست میرود. دنبالکردن یک توالی کنترلشده برای توقف میتواند انباشت شیشهها را محدود کند، تخلیهٔ غیرکنترلشده را کاهش دهد و بازرسیهای پس از راهاندازی را یکنواخت سازد. در زمان تغییر فرم (چنجاور)، قبل از اجرای خط با نرخ عادی، باید راهنمای شیشهها، ارتفاع نازل یا تنظیمات دستگیره، قطعات تماسی درپوشبند و تنظیمات بازرسی را تأیید کرد. تغییر فرم سریعتر تنها زمانی مفید است که بررسیهایی که محصول پرشده را محافظت میکنند، همچنان واضح و قابل اعتماد باشند.
بررسی عملی این است که هر رویداد را بر اساس گرههای فرآیندی ثبت کنید: تأمین محصول، شستدهنده، پرکننده، درپوشبند، نقاله یا بازرسی. علامتهای مشاهدهشده، اقدام انجامشده و تعداد شیشههای تحتتأثیر را یادداشت کنید. در طول چندین نوبت تولید، این روش پایهای عینی برای تصمیمگیری فراهم میکند: آیا دستگاه پرکردن و درپوشبند شیشههای آب نیاز به تنظیم دارد؟ آیا یک قطعه مصرفی یا راهنما ساییده شده است؟ یا آیا مشکل از بخش بالادستی فرآیند سرچشمه گرفته است؟ این روش همچنین جلوی این را میگیرد که همهٔ محصولات ردشده را صرفاً به ایستگاه پرکردن نسبت دهیم.
فهرست کنترل عملیاتی ساده برای کاهش ضایعات
- قبل از راهاندازی: تأیید شیشه و درپوش تأییدشده، نظافت خط تولید، وضعیت تأمین محصول و دستورالعمل یا تنظیمات فعال.
- در زمان راهاندازی: بررسی سطح پرکردن، قرارگیری درپوش، وضعیت درزبندی، کدگذاری و نحوهٔ برخورد با شیشه در نمونهای مشخص.
- در حین تولید: تحلیل روند ردشدهها بر اساس علت، نه صرفاً بهصورت جمع کل؛ بررسی فوری افزایش نشت، پرکردن کم یا زیاد، نقص درپوش یا اختلالات نوار نقاله.
- پس از توقف یا تغییر خط تولید: تکرار همان بررسیهای نمونه قبل از بازگشت به سرعت عادی عملیات.
- در جلسهٔ بررسی شیفت: مقایسهٔ اتلاف محصول و علل ردشده با رویدادهای ثبتشدهٔ عملیاتی و سپس تعیین یک اقدام پیگیری واضح.
انتخاب کنترلهایی که با شرایط واقعی خط تولید مطابقت داشته باشند.
دستگاه پرکن و دربگذار بطری آب میتواند از اتلاف محصول کمتری پشتیبانی کند، بهشرطی که سیستم کنترل پرکردن، سیستم نگهداری بطری، سیستم دربگذاری و روال بازرسی با بطریها، دربها، فرآیند آب و ریتم تولید واقعی هماهنگ باشند. افزایش خودکارسازی، نیاز به تأیید و بررسی را از بین نمیبرد. مؤثرترین روال کاهش ضایعات معمولاً ترکیبی از تنظیمات پایدار، بازرسیهای کوتاه در لحظات مناسب و ثبتهایی است که نشان دهد تغییرپذیری در کجا وارد خط تولید شده است.
پیش از تعیین ارتقایی یا بازنگری در رویههای عملیاتی، تنظیمات پیشنهادی را با ظرف و درب واقعی مورد اعتبارسنجی قرار دهید. هم بطری پرشده و هم نتیجه دربگذار را بررسی کنید و مراحل دسترسی برای تعمیر و نگهداری و همچنین تمیزکاری را نیز در طرح لحاظ نمایید. این رویکرد به تیم تولید مسیری اندازهگیریشده برای کاهش اتلاف مایع قابل اجتناب و رد شدن بطریهای پرشده در حین عملیات میدهد.






 اخبار داغ








