 EN

Linia do butelkowania wody nie traci produktu tylko w jednym miejscu. Niewielkie straty mogą zaczynać się od niestabilnego przepływu surowego, stawać widoczne jako nadmiar napełnienia na wypełniaczu i kończyć się odrzuceniem butelek, gdy zakrętka nie jest zamykana w sposób spójny. Dobrze dobrana maszyna do wypełniania i zakręcania butelek wodnych daje zespołowi produkcyjnemu większą kontrolę nad tymi przejściami. Cel praktyczny nie polega na ogólnikowym stwierdzeniu o zerowych stratach, lecz na ujawnieniu źródeł strat, uczynieniu ich powtarzalnymi oraz łatwiejszym do skorygowania.
Z punktu widzenia inżynierii linii opakowaniowej kontrola strat powinna obejmować napełnianie, zakręcanie, transport, inspekcję oraz zmianę konfiguracji. Użyteczne pytania brzmią: Gdzie ciecz opuszcza zaplanowaną ścieżkę? Które pojemniki są odrzucane? Czy zespół posiada rejestr łączący dane zdarzenie z konkretnym węzłem procesowym?
Gdzie zaczynają się straty produktu na linii butelkowania wody
Utrata wody może być bezpośrednią, np. wylaniem podczas napełniania, przelewem piany, odpływem podczas postoju lub odrzuceniem butelek po ich już wykonanym napełnieniu. Może też być pośrednią: uszkodzona pokrywka, nieprawidłowy poziom napełnienia lub niepoprawne zamknięcie butelki mogą przekształcić nadającą się do sprzedaży butelkę w produkt wymagający kontroli jakości. Ponieważ napełniacz i zakręcacz działają sekwencyjnie, traktowanie ich jako oddzielnych maszyn może utrudnić zidentyfikowanie źródła utraty.
Amaszyna do wypełniania i zakręcania butelek wodnych pomaga operatorom podejść do tych problemów jako do powiązanego procesu. Stabilne zaopatrzenie w produkt wpływa na poziom cieczy. Prezentacja butelki określa miejsce, w którym dysza dokonuje napełnienia. Dostawa pokrywek oraz dopasowanie szyjki butelki wpływają na jakość zamknięcia. Czas pracy taśmy transportowej może wzmacniać niewielkie zaburzenia pochodzące z wcześniejszej stacji. Analiza linii w tej kolejności czyni diagnozowanie skuteczniejszym niż proste zwiększanie lub zmniejszanie ustawienia prędkości.
W jaki sposób kontrolowane napełnianie zmniejsza nadmiarową ilość cieczy i odrzuty
Przepelnienie to oczywista forma nadmiernego rozdawania produktu, ale niedopełnienie może prowadzić do odrzucenia butelek i konieczności ich ponownej obróbki. Poprawna metoda kontroli zależy od zasady napełniania, geometrii butelki, stanu wody oraz docelowej wydajności produkcji. Przed zmianą ustawienia należy potwierdzić, czy zaobserwowana zmienność wiąże się z dostawą produktu, zachowaniem zaworu napełniającego, obsługą butelek czy metodą pomiaru, która nie jest spójna.
W przypadku rutynowej eksploatacji zespoły mogą ustalić powtarzalną kontrolę przy uruchomieniu, po zatrzymaniu oraz po zmianie formatu. Butelki do prób powinny być pobierane za każdym razem tą samą metodą, należy zanotować stan linii produkcyjnej i porównać wynik z zatwierdzonym celem procesowym. Stabilne zasilanie oraz spójne pozycjonowanie butelek umożliwiają maszynie do napełniania i zakręcania butelek z wodą bardziej wiarygodne powtarzanie wartości zadanej. Jeśli zmienność wzrasta przy cofaniu się taśmy transportowej lub przy zmianie warunków zasilania, takie obserwacje są bardziej użyteczne niż pojedyncza korekta na urządzeniu napełniającym.
- Sprawdź stan wody dopływającej oraz stabilność ciśnienia przed śledzeniem zmian poziomu napełnienia.
- Przeprowadź kontrolę prowadnic butelek, kół gwiazdkowych i uchwytów szyjek butelek, gdy wystąpią odchylenia dla jednego formatu butelki.
- Oddziel straty występujące przy uruchamianiu od strat w stanie ustalonym w rejestrze produkcji.
- Zatrzymaj i przeanalizuj trend zanim przekształci się w dużą grupę odrzuconych butelek z napełnieniem.
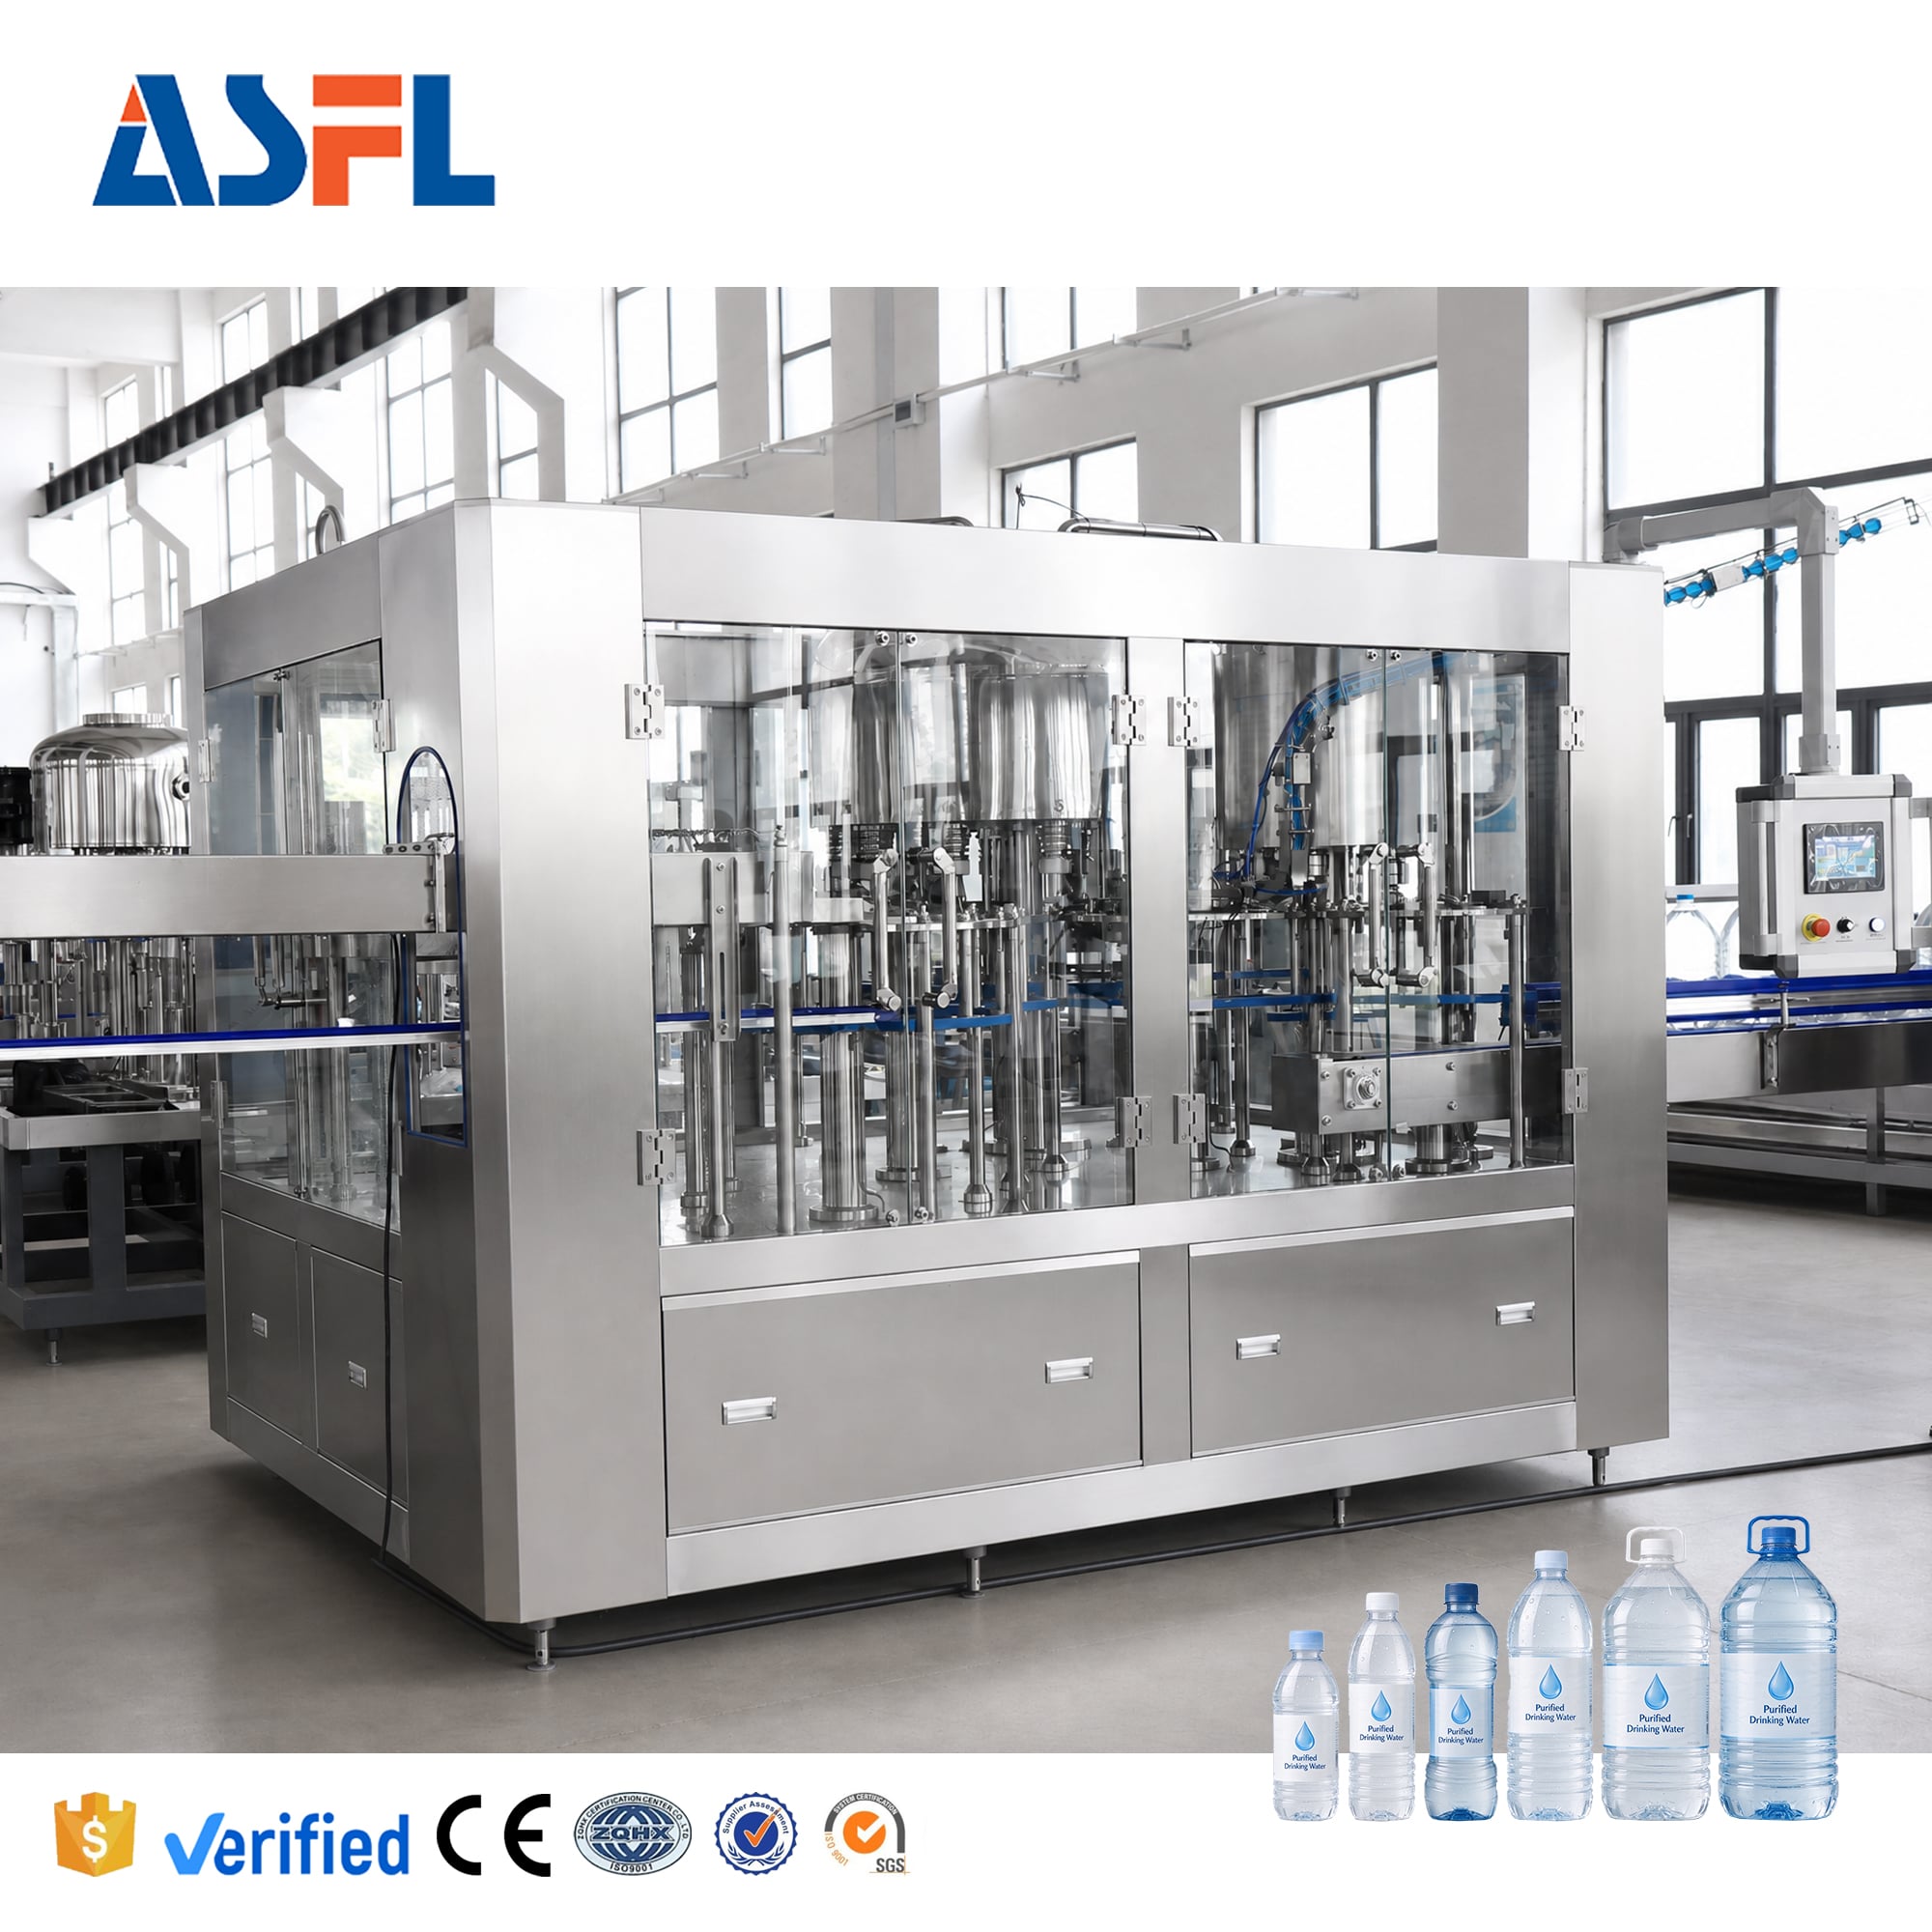
Dlaczego koordynacja między napełniaczem a zakręcaczem ma znaczenie
Butelka może opuścić napełniacz na akceptowalnym poziomie i mimo to stać się odpadem, jeśli pokrywka zostanie nieprawidłowo założona, uszkodzona, nałożona z błędem gwintu lub niewystarczająco uszczelniona. Dlatego maszyna do wypełniania i zakręcania butelek wodnych napełniacz i zakręcacz powinny być monitorowane jako para. Pozycjonowanie szyjki butelki, spójność podawania pokrywek, dokładność ich umieszczania oraz ustawienia główek zakręcających mają wpływ na to, czy napełniona butelka pozostanie nadająca się do sprzedaży.
Moc dokręcenia nakrętki powinna być traktowana jako zweryfikowany warunek procesowy, a nie jako ogólna wartość skopiowana z innej butelki. Zbyt mała moc dokręcenia może prowadzić do wycieków, podczas gdy zbyt duża może uszkodzić nakrętkę lub obszar styku butelki z nakrętką. Odpowiedni cel zależy od typu nakrętki, kształtu gardziela butelki, konstrukcji wkładki lub uszczelki oraz metody walidacji stosowanej przez producenta. Krótkie, zaplanowane rutynowe sprawdzanie mocy dokręcenia i wizualna kontrola pozwalają wcześnie wykryć odchylenia, zwłaszcza po zmianie dostawcy nakrętek, czyszczeniu lub interwencji serwisowej.
W amerykańskich zakładach produkujących wodę butelkowaną przepis 21 CFR Part 129.80(f) określa konieczność monitorowania działania napełniaczy, zakręcaczów lub zamykaczy oraz wizualnej lub elektronicznej kontroli napełnionych pojemników pod kątem prawidłowego zakręcenia lub zapieczętowania. Wymagania lokalne i specyfikacje klientów mogą się różnić, ale podstawowa zasada działania pozostaje szeroko stosowalna: należy kontrolować zamknięcie przed wystąpieniem wycieków w dalszej części linii produkcyjnej, izolowaniem partii lub zwrotami produktów.
Obsługa nakrętek i pojemników chroni przydatną do sprzedaży produkcję
Kontrola odpadów nie ogranicza się do ustawień maszyny. Pojemniki i korki muszą dotrzeć do miejsca użytkowania w stanie zapewniającym skuteczną uszczelkę. W przypadku wody butelkowanej objętej wymaganiami amerykańskimi przepis 21 CFR Part 129.37 nakazuje, aby jednorazowe pojemniki, korki lub uszczelki były utrzymywane w czystości i obsługiwane w sposób higieniczny. Zakład powinien stosować zasady i standardy obowiązujące na jego własnym rynku, a następnie przekształcić je w jasne procedury odbioru, magazynowania oraz obsługi przy linii produkcyjnej.
Dla operatora może to oznaczać sprawdzenie czystości kanałów doprowadzających korki, upewnienie się, że podawanie korków nie powoduje zakłóceń ani uszkodzeń powierzchni, oraz że do aktywnych butelek załadowano odpowiednie zamknięcia. Dla przełożonego oznacza to osobne rejestrowanie przyczyn odrzucenia korków i przyczyn odrzucenia butelek z niewłaściwym poziomem napełnienia. Gdy te kategorie są łączone, zespół może dostosować maszynę do napełniania i zakręcania butelek z wodą w celu rozwiązania problemu z dostawą korków, co generuje kolejne źródło zmienności.
Zmniejsz straty podczas postoju, uruchamiania i zmiany produktu
Wiele linii dobrze funkcjonuje przy stałej produkcji, ale traci produkty podczas przerw. Sterowana sekwencja zatrzymania może ograniczyć gromadzenie się butelek, zmniejszyć niekontrolowane wyładowanie oraz zapewnić spójność kontroli przy ponownym uruchamianiu. Podczas wymiany ustawień należy potwierdzić położenie prowadnic butelek, wysokość dysz lub ustawienia systemu manipulacyjnego, części kontaktowe zakręcarki oraz ustawienia inspekcji przed uruchomieniem maszyny w normalnym tempie pracy. Szybsze wymiany ustawień są korzystne jedynie wtedy, gdy procedury kontrolne chroniące napełnione produkty pozostają jasne i skuteczne.
Praktycznym sposobem przeglądu jest rejestrowanie każdego zdarzenia według węzła procesowego: dostawa produktu, płuczka, napełniacz, zakręcarka, taśma transportowa lub inspekcja. Należy zanotować objawy, podjęte działania oraz liczbę dotkniętych butelek. Po kilku cyklach pracy taki zapis tworzy obiektywną podstawę do oceny, czy maszyna do napełniania i zakręcania butelek z wodą wymaga regulacji, czy zużyły się części eksploatacyjne lub prowadnice, albo czy problem pochodzi z etapu wcześniejszego w procesie. Pozwala to również uniknąć automatycznego przypisywania każdej odrzuconej butelki do stacji napełniania.
Prosta lista kontrolna obsługi w celu zmniejszenia odpadów
- Przed uruchomieniem: potwierdzić zatwierdzoną butelkę i korek, czystość linii, stan zaopatrzenia w produkt oraz aktywny przepis lub ustawienia.
- Przy uruchomieniu: sprawdzić poziom napełnienia, umieszczenie korka, stan uszczelki, kodowanie oraz obsługę butelek na określonej próbce.
- W trakcie produkcji: analizować odrzuty według przyczyny, nie tylko jako łączną liczbę; natychmiast badać wzrost liczby wylewów, niskiego/wysokiego napełnienia, wad korków lub zakłóceń na taśmie transportowej.
- Po zatrzymaniu lub zmianie konfiguracji: powtórzyć te same sprawdzenia próbki przed powrotem do normalnej prędkości pracy.
- Podczas przeglądu zmiany: porównać straty produktu i przyczyny odrzutów z zarejestrowanymi zdarzeniami eksploatacyjnymi, a następnie przypisać jedną jednoznaczną czynność naprawczą.
Wybrać sterowanie dopasowane do rzeczywistego stanu linii
Maszyna do napełniania i zakręcania butelek z wodą może zapewnić mniejsze straty produktu, gdy jej system sterowania napełnianiem, obsługa butelek, system zamknięcia oraz procedury kontroli są dopasowane do rzeczywistych butelek, korek, procesu wody oraz rytmu produkcji. Więcej zautomatyzowania nie eliminuje potrzeby weryfikacji. Najskuteczniejsza procedura redukcji odpadów zwykle łączy stabilne ustawienia, krótkie kontrole w odpowiednich momentach oraz dokumentację pokazującą, gdzie w linii pojawiły się odchylenia.
Zanim określi się modernizację lub zmieni procedury eksploatacyjne, należy zweryfikować zaproponowane ustawienia przy użyciu rzeczywistego pojemnika i zamknięcia. Należy przeanalizować zarówno napełnioną butelkę, jak i wynik działania zakrętarki, a także uwzględnić w planie dostęp do konserwacji oraz kroki czyszczące. Takie podejście zapewnia zespołowi produkcyjnemu mierzalną ścieżkę zmniejszania uniknionych strat cieczy oraz odrzucanych napełnionych butelek podczas eksploatacji.






 Gorące wiadomości








