 EN

خط تعبئة المياه لا يفقد المنتج في مكان واحد فقط. فقد تبدأ الخسائر الصغيرة بتدفق غير مستقر للمنتج الداخل، ثم تظهر بشكل واضح كزيادة في التعبئة عند جهاز التعبئة، وتنتهي برفض الزجاجات عندما لا يُغلق جهاز الغلق بإحكامٍ ثابت. جهاز تعبئة وإغلاق زجاجات المياه يمنح الفريق الإنتاجي تحكّمًا أكبر في تلك النقاط الانتقالية. والهدف العملي ليس ادعاءً واسع النطاق حول انعدام الهدر؛ بل هو جعل مصادر الهدر مرئيةً وقابلة للتكرار وأسهل في التصحيح.
من منظور هندسة خطوط التعبئة، يجب تقييم التحكم في الهدر عبر مراحل التعبئة والغلق ونقل الحاويات والتفتيش والتغيير بين الأصناف. والأسئلة المفيدة هي: أين يخرج السائل عن مساره المقصود؟ وأي الحاويات تُرفض؟ وهل لدى الفريق سجلٌّ يربط حدثًا ما بعدة معقدة عملية محددة؟
المكان الذي يبدأ فيه هدر المنتج على خط تعبئة المياه
قد يكون فقدان الماء مباشرًا، مثل الانسكاب أثناء التعبئة، أو فيضان الرغوة، أو تصريف السائل أثناء التوقف، أو رفض الزجاجات بعد تعبئتها بالفعل. وقد يكون غير مباشرٍ أيضًا: فغطاء تالف أو مستوى تعبئة غير دقيق أو إغلاق غير سليم قد يحوّل زجاجة قابلة للبيع إلى زجاجة مُعلَّقة لأسباب تتعلق بالجودة. وبما أن جهاز التعبئة وجهاز الإغلاق يعملان بالتسلسل، فإن التعامل معهما كآليتين منفصلتين قد يُخفي مصدر الفقد.
ا جهاز تعبئة وإغلاق زجاجات المياه يساعد هذا المشغلين على التعامل مع هذه المشكلات باعتبارها عملية مترابطة. فالإمداد المستقر للمنتج يؤثر في ارتفاع سطح السائل. وطريقة عرض الزجاجة تؤثر في مكان تعبئة الفوهة. وتوصيل الغطاء ومحاذاة عنق الزجاجة يؤثران في جودة الإغلاق. كما أن توقيت الناقل قد يضخّم اضطرابًا صغيرًا ناتجًا عن محطة سابقة. وعند النظر إلى الخط بهذه الترتيب، تصبح عملية استكشاف الأخطاء وإصلاحها أكثر فائدةً من مجرد رفع أو خفض إعداد السرعة.
كيف يقلل التعبئة الخاضعة للرقابة من الهدر غير الضروري للسائل وعدد الزجاجات المرفوضة
يُعَدُّ الامتلاء الزائد شكلاً واضحاً من أشكال التبرع بالمنتج، لكن الامتلاء الناقص قد يؤدي إلى رفض الزجاجات وإعادة معالجتها. ويعتمد أسلوب التحكم الصحيح على مبدأ الملء، وهندسة الزجاجة، وحالة الماء، والمعدل المستهدف للإنتاج. وقبل تغيير أي إعداد، تأكَّد مما إذا كانت التباينات الملحوظة مرتبطة بتوريد المنتج أو سلوك صمام الملء أو التعامل مع الزجاجة أو طريقة القياس غير المتسقة.
خلال التشغيل الروتيني، يمكن للفِرَق وضع فحصٍ قابل للتكرار عند بدء التشغيل وبعد التوقف وبعدها مباشرةً بعد تغيير التنسيق. واجمع عيّنات من الزجاجات باستخدام الطريقة نفسها في كل مرة، ودوّن حالة الخط، وقارن النتيجة بالهدف المعتمد للعملية. ويسمح التغذية المستقرة والموضع المتناسق للزجاجات لآلة ملء الزجاجات بالماء وتغطيتها بأن تكرر قيمة الإعداد المُحدَّدة لها بشكلٍ أكثر موثوقية. وإذا ازداد التباين عند تراجع الحزام الناقل أو عند تغيُّر حالة التوريد، فإن هذه الملاحظة تكون أكثر قابليةً للتنفيذ من إجراء تعديل معزول على جهاز الملء.
- تحقق من حالة الماء الداخل وثبات الضغط قبل متابعة تغيرات مستوى التعبئة.
- افحص أدلة الزجاجات والعجلات النجمية ومعالجة أعناق الزجاجات عند ظهور تباين في تنسيق زجاجة واحدة.
- افصل بين الخسائر الناتجة عن بدء التشغيل والخسائر الناتجة عن التشغيل المستقر في سجل الإنتاج.
- احجز الظاهرة وحقق فيها قبل أن تتحول إلى مجموعة كبيرة من الزجاجات المملوءة المرفوضة.
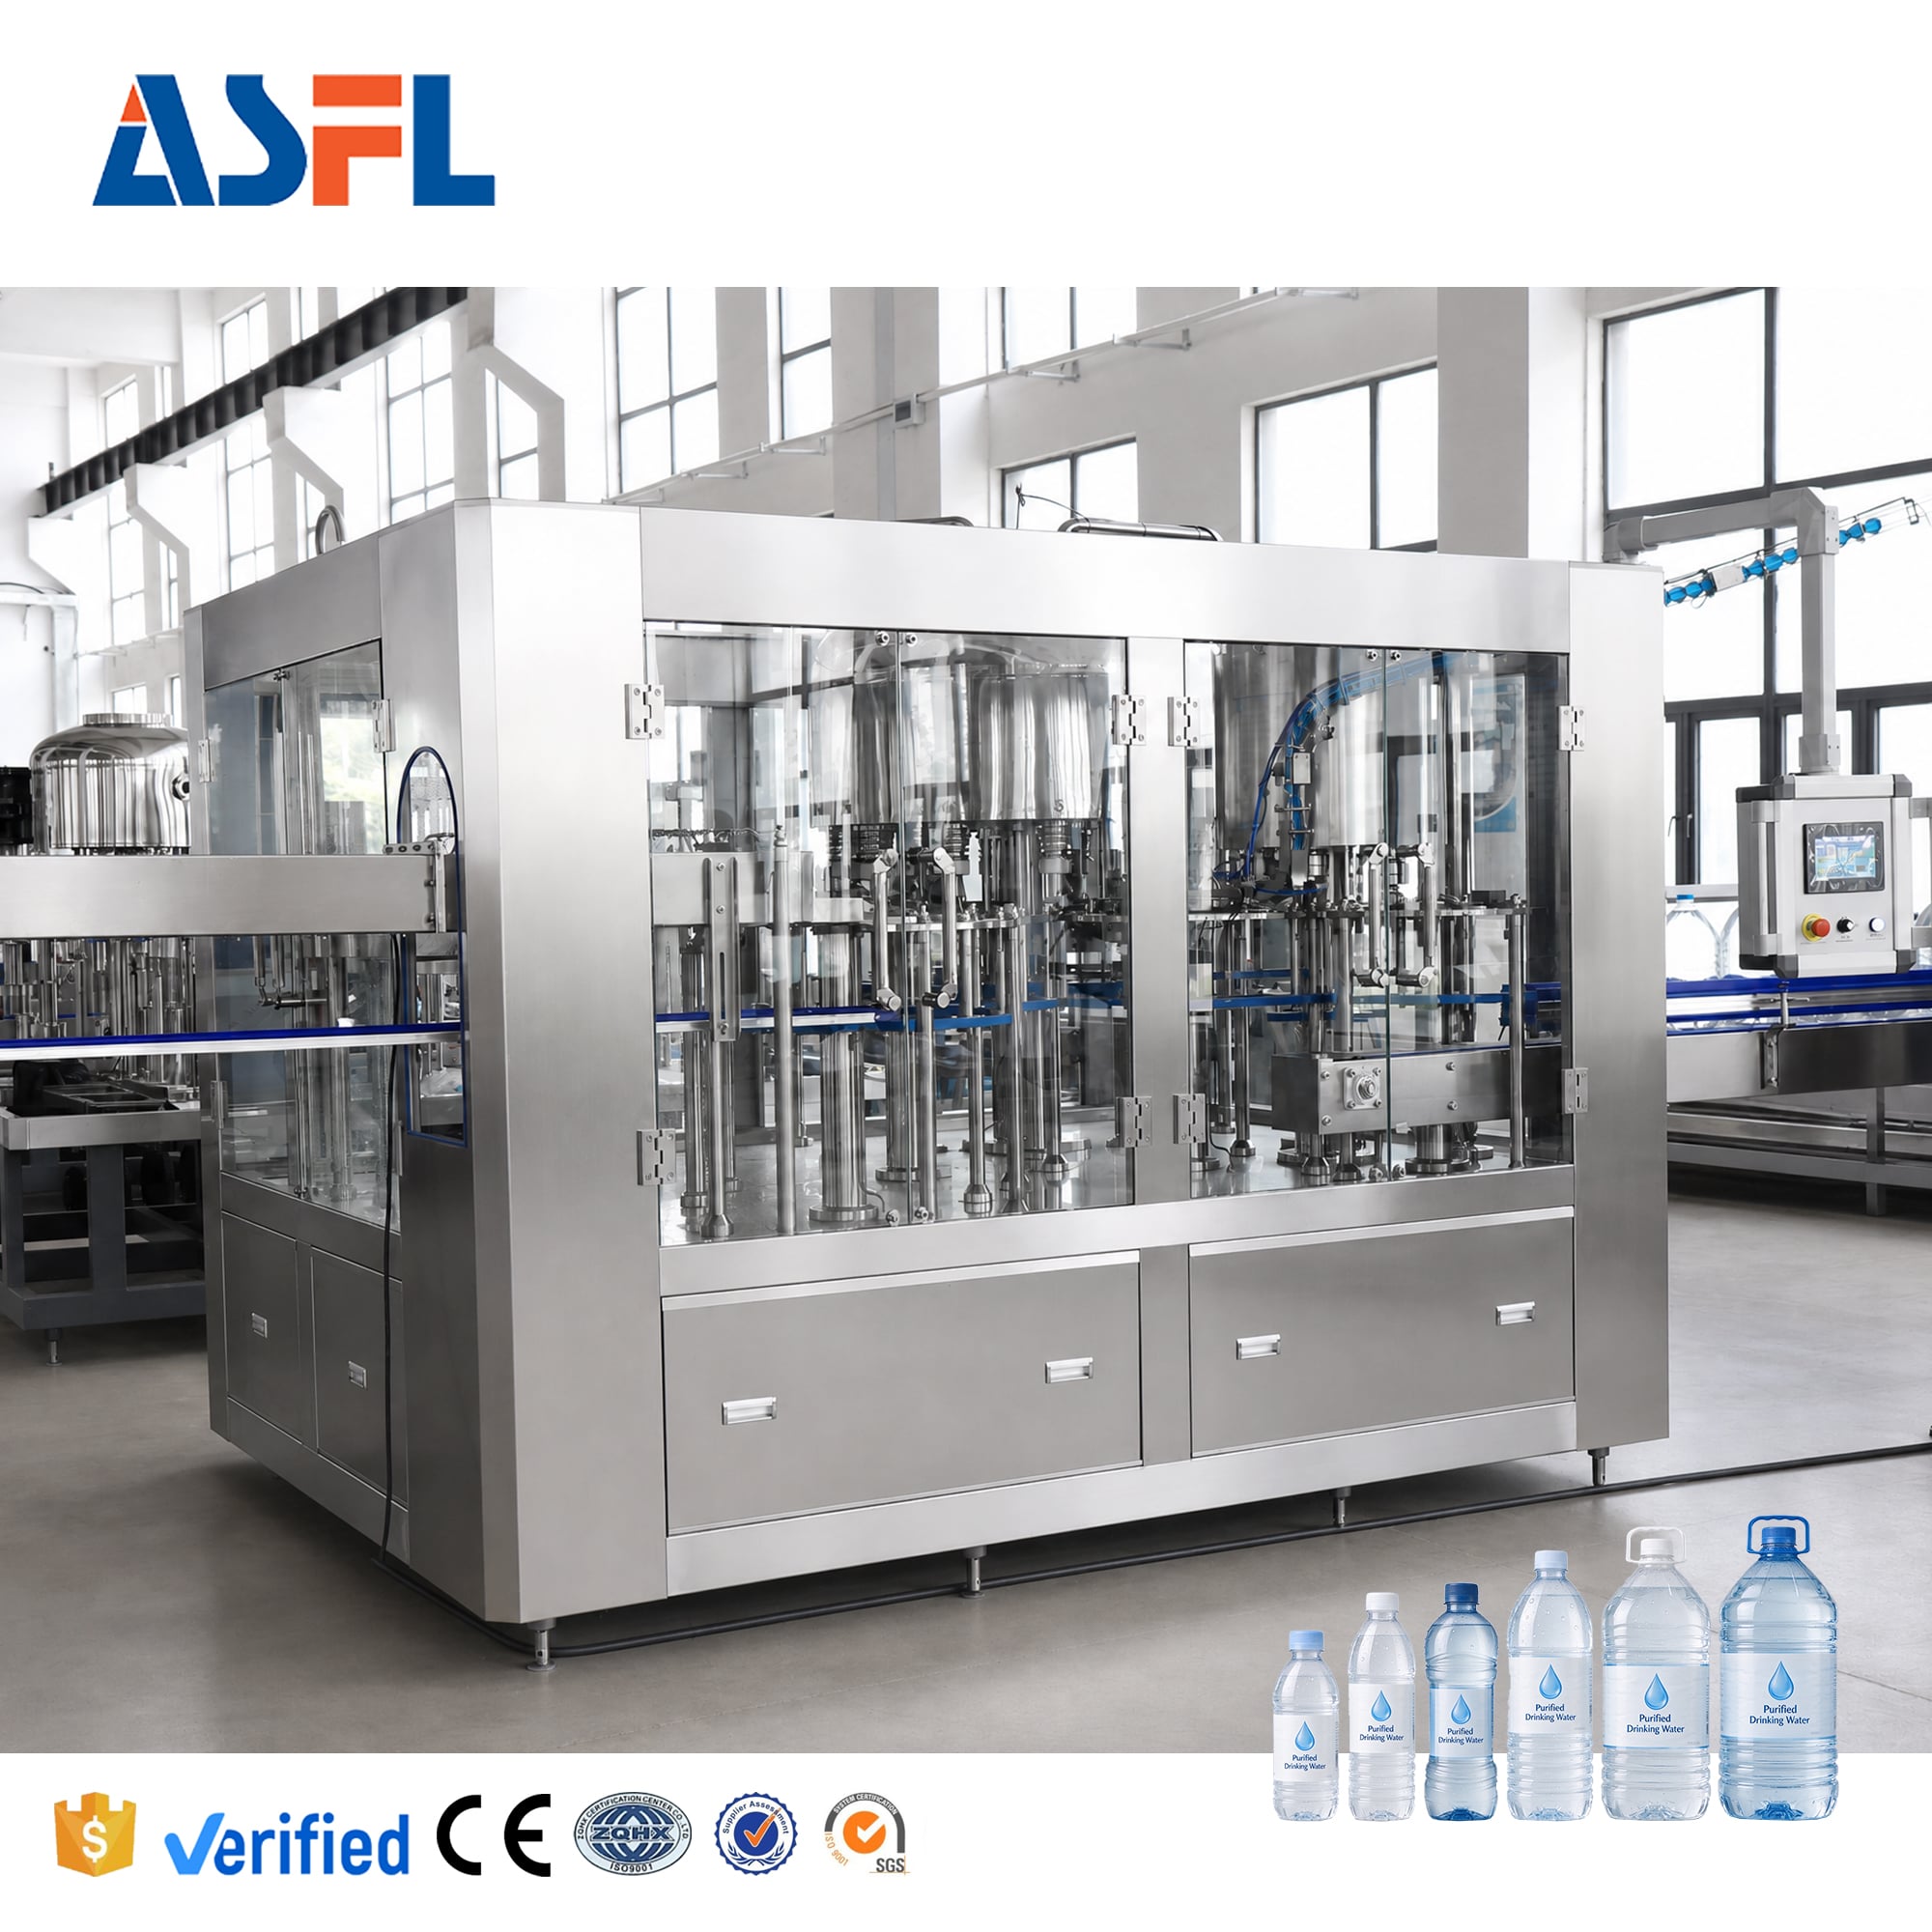
لماذا يهم تنسيق ما بين جهاز التعبئة وجهاز الغلق
قد تخرج الزجاجة من جهاز التعبئة بمستوى مقبول، ومع ذلك تصبح هدرًا إذا تم تطبيق الغطاء بشكل خاطئ أو تضرر أو لُفَّ بشكل غير منتظم أو لم يُغلَق إغلاقًا كافيًا. ولذلك فإن جهاز تعبئة وإغلاق زجاجات المياه يجب مراقبتهما معًا كزوجٍ مكوَّنٍ من جهاز التعبئة وجهاز الغلق. فوضع عنق الزجاجة، وانتظام تغذية الأغطية، ودقة وضع الغطاء، وإعدادات رؤوس الغلق — كلُّها عوامل تؤثر في بقاء الزجاجة المملوءة صالحة للبيع.
يجب التعامل مع عزم شد الغطاء كشرط عملية مُحقَّقٍ بدلًا من رقم عامٍّ يتم نسخه من زجاجة أخرى. فعدم كفاية العزم قد يؤدي إلى التسرب، بينما العزم الزائد قد يتسبب في تلف الغطاء أو منطقة التماس بين الزجاجة والغطاء. ويختلف العزم المستهدف المناسب باختلاف نوع الغطاء وتصميم عنق الزجاجة والبطانة أو ختم الإغلاق، وكذلك طريقة المُصنِّع في التحقق من صحتها. ويمكن أن يكشف إجراء دوري قصير لقياس العزم والفحص البصري مبكرًا عن أي انحراف، لا سيما بعد تغيير مصدر توريد الأغطية أو إجراء عمليات التنظيف أو التدخل الصيانة.
في عمليات مياه الشرب المعبأة في الولايات المتحدة، يصف البند ٢١ من اللوائح الاتحادية (CFR) الجزء ١٢٩.٨٠(و) رصد أداء ماكينات التعبئة أو التغطية أو الختم، والفحص البصري أو الإلكتروني للحاويات المملوءة للتأكد من صحة التغطية أو الختم. وقد تختلف المتطلبات المحلية ومواصفات العملاء، لكن الدرس التشغيلي المذكور يظل مفيدًا على نطاق واسع: افحص الإغلاق قبل أن تتحول الأعطال إلى تسرب لاحق أو حجز للمنتجات أو إرجاعها.
يحمي التعامل مع الأغطية والحاويات المخرجات القابلة للاستخدام
التحكم في الهدر لا يقتصر على إعدادات الجهاز فقط. بل يجب أن تصل العبوات والأغطية إلى نقطة الاستخدام في حالة تضمن إحكام الختم بشكل سليم. وبالنسبة لمياه الزجاجات الخاضعة لمتطلبات الولايات المتحدة، فإن البند ٢١ من اللائحة الاتحادية (CFR) الجزء ١٢٩.٣٧ يشترط أن تكون العبوات والأغطية أو الأختام أحادية الاستخدام نظيفةً ويتم التعامل معها بطريقة صحية. وينبغي أن تطبّق المنشأة القواعد والمعايير السارية في سوقها الخاص، ثم تُترجم تلك القواعد إلى خطوات واضحة لاستلام المواد وتخزينها والتعامل معها قرب خط الإنتاج.
وبالنسبة للمُشغِّل، قد يعني ذلك التأكد من نظافة مسار تغذية الأغطية، وأن تغذية الأغطية لا تتسبب في انسداد أو خدوش، وأن الغطاء المناسب قد تم تحميله للزجاجة النشطة. أما بالنسبة للمشرف، فيعني تسجيل أسباب رفض الأغطية بشكل منفصل عن أسباب رفض العبوات بسبب عدم اكتمال الملء. وعندما تُدمج هاتان الفئتان معًا، فقد يقوم الفريق بضبط جهاز تعبئة وتغطية زجاجات المياه لمعالجة مشكلة في توريد الأغطية، ما يؤدي إلى ظهور مصدرٍ آخر للتباين.
الحد من الهدر أثناء التوقفات والتشغيل الأولي وعمليات التحويل
تؤدي العديد من الخطوط أداءً جيدًا في الإنتاج المستمر، لكنها تفقد منتجاتٍ أثناء التوقفات. ويمكن لتسلسل إيقاف خاضع للتحكم أن يحدَّ من تراكم الزجاجات، ويقلِّل من التفريغ غير الخاضع للتحكم، ويجعل عمليات الفحص عند إعادة التشغيل متسقة. وخلال عملية التبديل، تأكَّد من ضبط أدلة الزجاجات، وارتفاع الفوهة أو إعدادات التعامل مع الزجاجات، والأجزاء التماسية في آلة الغلق، وإعدادات جهاز الفحص قبل التشغيل بالمعدل الطبيعي. وتكمن فائدة التبديل الأسرع فقط في حال بقاء عمليات الفحص التي تحمي المنتج المملوء واضحةً ومُحدَّدة.
ويتمثل الاستعراض العملي في تسجيل كل حدثٍ حسب عقدة العملية: توريد المنتج، أو جهاز الشطف، أو جهاز التعبئة، أو جهاز الغلق، أو الناقل، أو جهاز الفحص. وسجِّل العَرَضَ والإجراءَ وعدد الزجاجات المتأثرة. وبمرور عدة دورات تشغيل، يتكوَّن بذلك أساسٌ واقعيٌّ لاتخاذ قرارٍ بشأن ما إذا كانت ماكينة تعبئة وتغليف زجاجات المياه تتطلّب تعديلًا، أو ما إذا كان هناك استهلاكيٌّ أو دليلٌ قد بالَ، أو ما إذا كانت المشكلة تبدأ في مرحلة سابقة. كما يجنب ذلك إسناد كل الرفضات إلى محطة التعبئة وحدها.
قائمة مراجعة تشغيلية بسيطة لتقليل الهدر
- قبل التشغيل: التحقق من الزجاجة والغطاء المعتمدين، ونظافة الخط، وحالة توريد المنتج، والوصفة أو الإعدادات النشطة.
- عند التشغيل الأولي: فحص مستوى التعبئة، ووضع الغطاء، وحالة الختم، والترميز، ومعالجة الزجاجة على عينة محددة.
- أثناء الإنتاج: تتبع حالات الرفض حسب السبب، وليس فقط كعدد إجمالي؛ ودراسة أي ارتفاع في حالات الانسكاب أو التعبئة المنخفضة/المرتفعة أو عيوب الأغطية أو اضطرابات الناقل بشكل فوري.
- بعد التوقف أو التبديل بين المنتجات: إعادة نفس فحوصات العينة قبل العودة إلى سرعة التشغيل العادية.
- أثناء مراجعة الوردية: مقارنة خسائر المنتج وأسباب الرفض مع الأحداث التشغيلية المسجلة، ثم تعيين إجراء متابعة واحد واضح.
اختيار الضوابط التي تتناسب مع حالة الخط الفعلية.
يمكن لآلة تعبئة وسدّ زجاجات الماء أن تدعم خفض الفاقد من المنتجات عندما تتطابق أنظمة التحكم في التعبئة، ومعالجة الزجاجات، وإغلاق الغطاء، والتفتيش الدوري مع الزجاجات الفعلية والأغطية وعملية مياه الشرب وإيقاع الإنتاج. ولا يؤدي زيادة الأتمتة إلى إلغاء الحاجة إلى التحقق والاختبار. وعادةً ما يتكوّن أقوى إجراء للحد من الهدر من مزيجٍ من ضبط الإعدادات بثبات، وإجراء فحوص قصيرة في اللحظات المناسبة، وتوثيق السجلات التي تُظهر نقطة دخول التباين إلى خط الإنتاج.
قبل تحديد ترقية ما أو مراجعة إجراءات التشغيل، يجب التحقق من صحة الإعدادات المقترحة باستخدام الحاوية والغطاء الفعليين. وينبغي مراجعة الزجاجة المعبأة ونتيجة جهاز السدّ معًا، كما يجب إدراج خطوات الصيانة والتنظيف ضمن الخطة. ويوفّر هذا النهج لفريق الإنتاج مسارًا مُقاسًا للحد من فقدان السوائل القابل للاستبعاد ورفض الزجاجات المعبأة أثناء التشغيل.






 أخبار عاجلة








