 EN

Uma linha de engarrafamento de água não perde produto em apenas um local. Pequenas perdas podem começar com um fluxo de entrada instável, tornar-se visíveis como superenchimento no enchimento e culminar em garrafas rejeitadas quando a tampadora não fecha de forma consistente. Um sistema bem dimensionado máquina de preenchimento e tampagem de garrafas de água oferece à equipe de produção maior controle sobre essas transições. O objetivo prático não é uma afirmação genérica sobre zero desperdício; trata-se, sim, de tornar as fontes de perda visíveis, repetíveis e mais fáceis de corrigir.
Do ponto de vista da engenharia de linhas de embalagem, o controle de desperdícios deve ser avaliado em todas as etapas: enchimento, tampagem, transporte, inspeção e troca de formatos. As perguntas úteis são: Onde o líquido abandona o percurso previsto? Quais recipientes estão sendo rejeitados? E a equipe dispõe de um registro que vincule um evento a um nó específico do processo?
Onde o desperdício de produto começa numa linha de engarrafamento de água
A perda de água pode ser direta, como derramamentos durante o enchimento, transbordamento de espuma, esvaziamento durante paradas ou garrafas rejeitadas após já terem sido enchidas. Também pode ser indireta: uma tampa danificada, um nível de enchimento incorreto ou um fechamento mal executado podem transformar uma garrafa comercializável em um produto retido por questões de qualidade. Como o enchecedor e o tampador operam em sequência, tratá-los como máquinas isoladas pode ocultar a origem da perda.
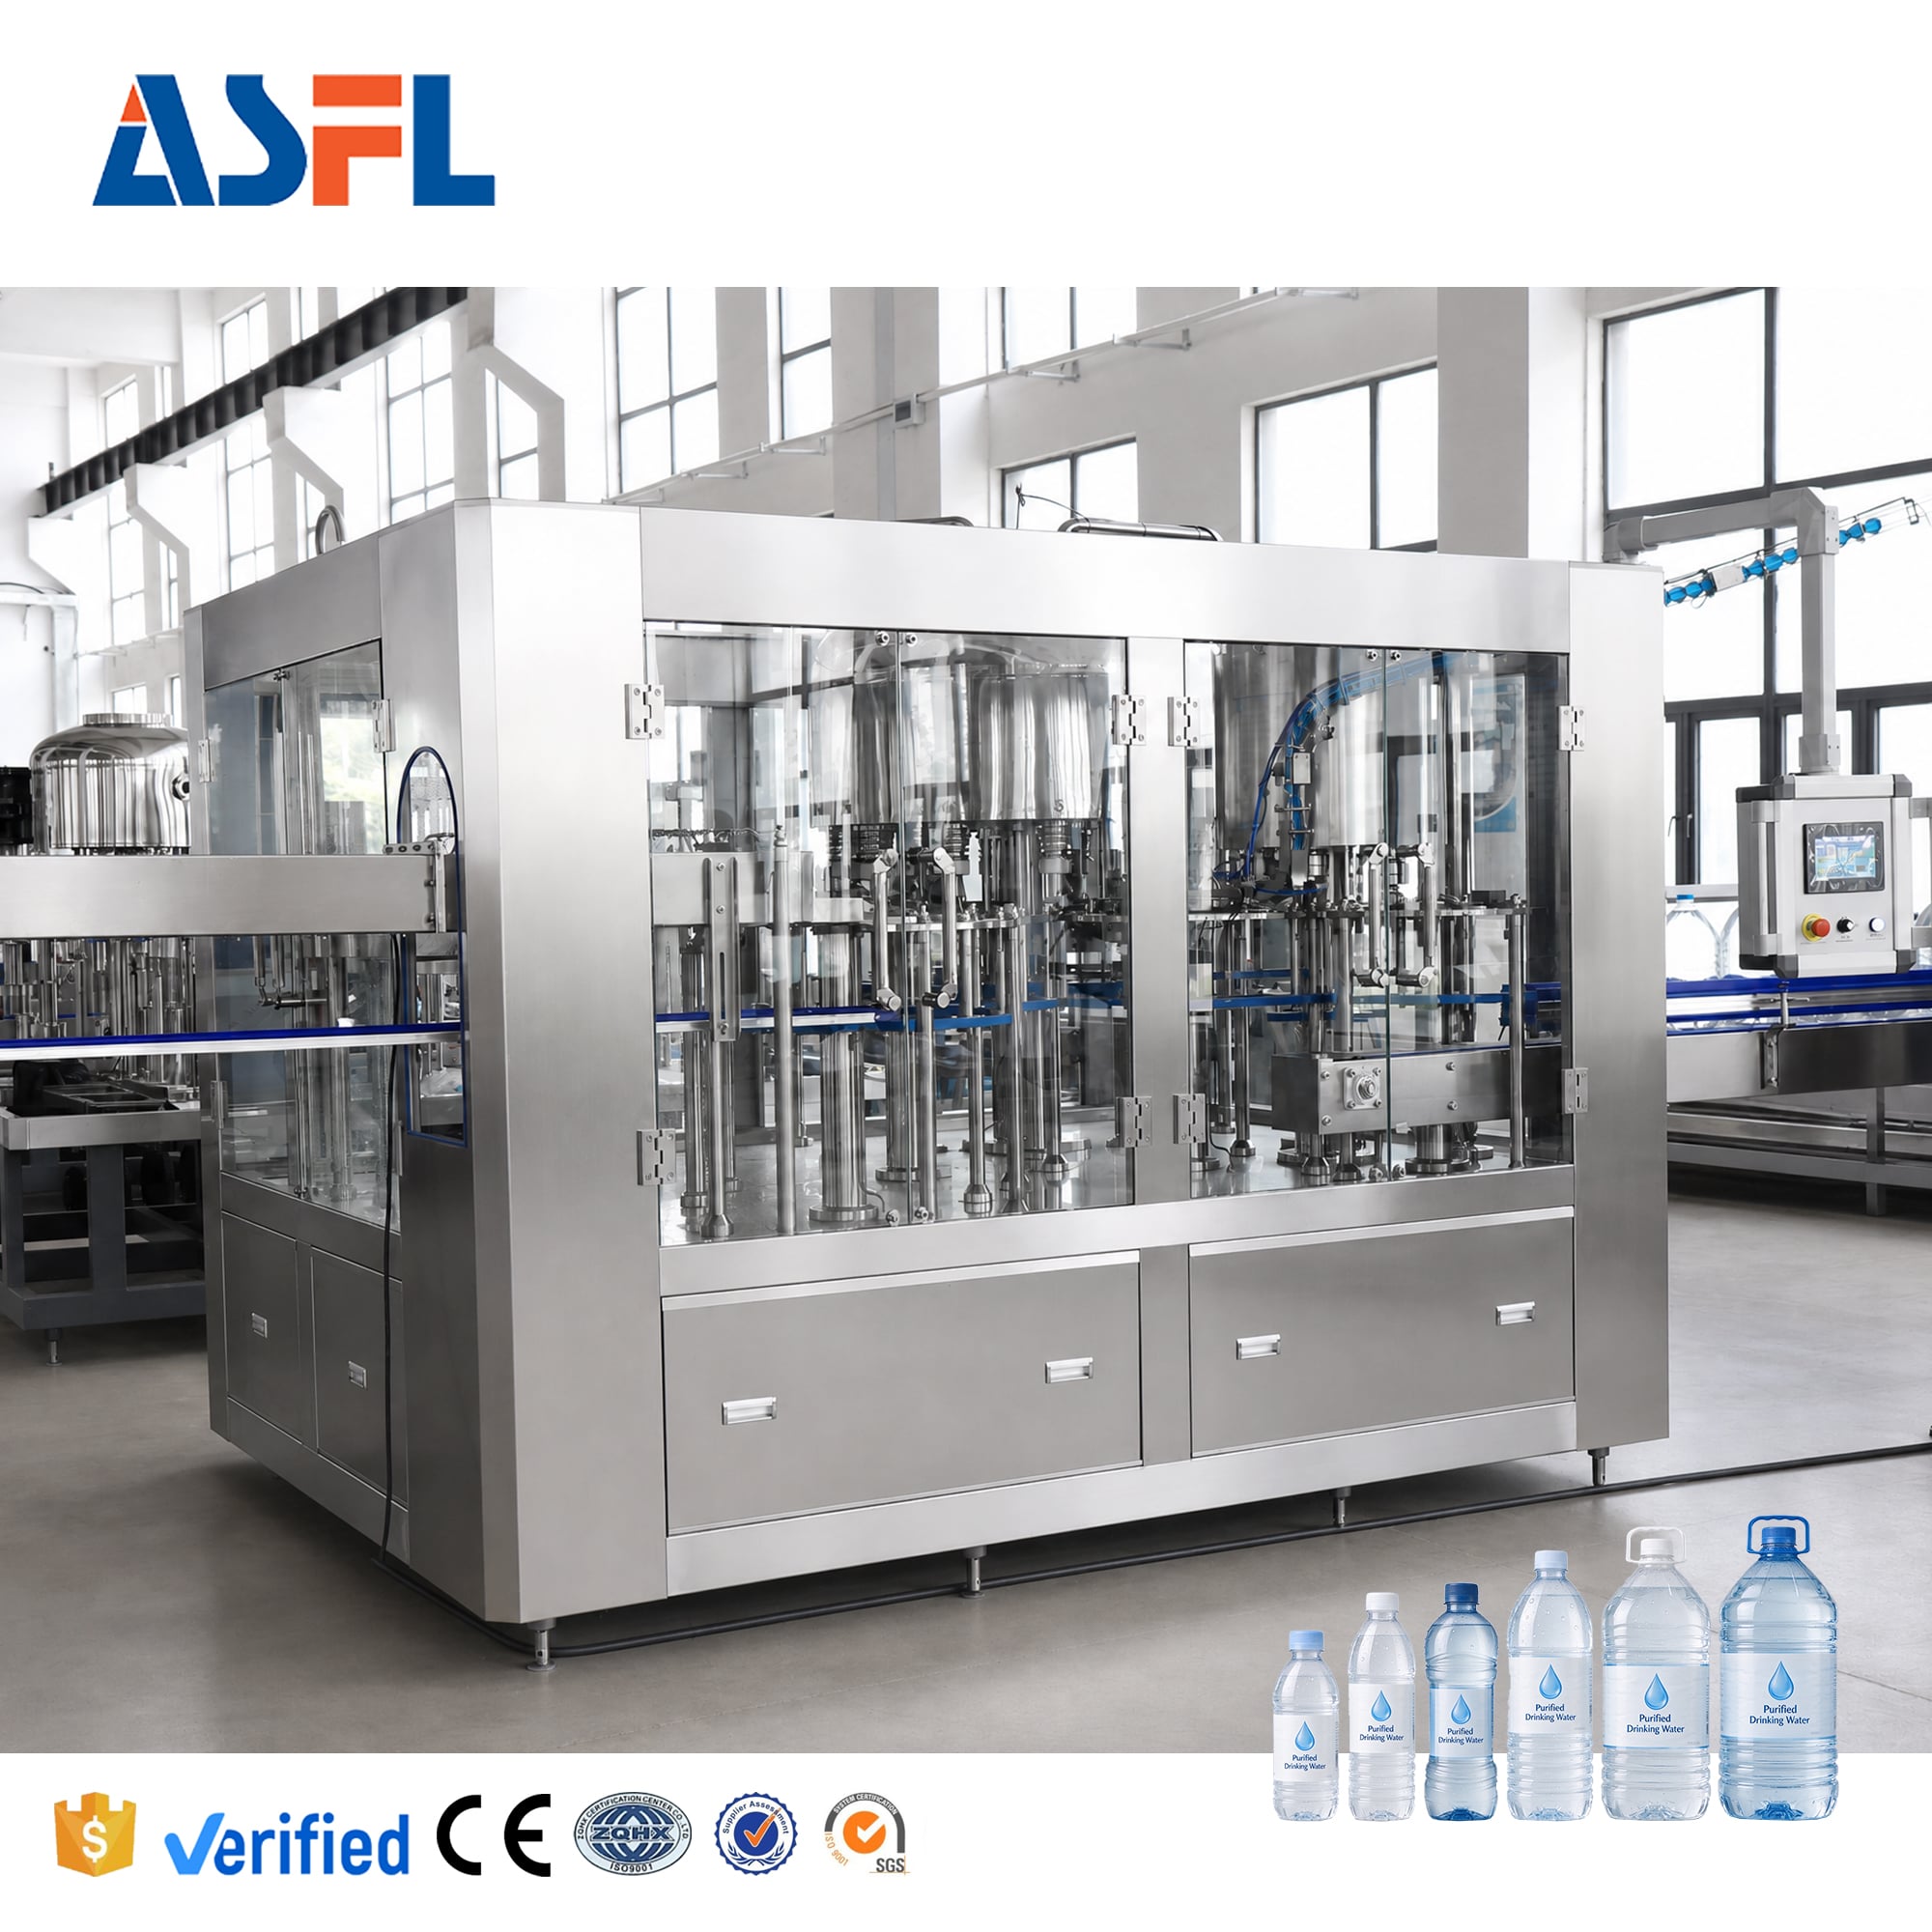
Amáquina de preenchimento e tampagem de garrafas de água ajuda os operadores a abordarem esses problemas como um processo interconectado. O fornecimento estável do produto afeta o nível do líquido. A apresentação da garrafa afeta o ponto exato onde o bico realiza o enchimento. A entrega das tampas e o alinhamento entre a tampa e o gargalo da garrafa afetam a qualidade do fechamento. O sincronismo da esteira transportadora pode amplificar uma pequena perturbação originada em uma estação anterior. Analisar a linha nessa ordem torna a solução de problemas mais útil do que simplesmente aumentar ou reduzir uma configuração de velocidade.
Como o enchimento controlado reduz o excesso de líquido dispensado e as rejeições
O superenchimento é uma forma evidente de desperdício de produto, mas o subenchimento pode gerar garrafas rejeitadas e retrabalho. O método de controle adequado depende do princípio de enchimento, da geometria da garrafa, das condições da água e da taxa de produção alvo. Antes de alterar qualquer ajuste, confirme se a variação observada está relacionada ao fornecimento do produto, ao comportamento da válvula de enchimento, ao manuseio das garrafas ou a um método de medição inconsistente.
Para operação rotineira, as equipes podem estabelecer uma verificação repetível na inicialização, após uma parada e após uma mudança de formato. Colete amostras de garrafas utilizando sempre o mesmo método, anote as condições da linha e compare o resultado com o alvo do processo aprovado. Uma alimentação estável e um posicionamento consistente das garrafas permitem que uma máquina de enchimento e vedação de garrafas com água repita seu ponto de ajuste de forma mais confiável. Se a variação aumentar quando o transportador recua ou quando as condições de fornecimento mudarem, essa observação será mais acionável do que um ajuste isolado no enchimento.
- Verifique a condição e a estabilidade da pressão da água de entrada antes de investigar alterações no nível de enchimento.
- Inspeccione os guias de garrafas, as rodas estrela e o manuseamento do gargalo quando surgirem variações numa única formatação de garrafa.
- Separe as perdas de arranque das perdas em estado estacionário no registo de produção.
- Interrompa e investigue uma tendência antes que ela se transforme num grande lote de garrafas enchidas rejeitadas.
Por que a coordenação entre enchimento e fechamento é importante
Uma garrafa pode sair do enchimento com um nível aceitável e ainda assim ser descartada se a tampa for aplicada incorretamente, danificada, cruzada ou selada de forma insuficiente. É por isso que um máquina de preenchimento e tampagem de garrafas de água deve ser monitorado como um par enchimento–fechamento. O posicionamento do gargalo da garrafa, a consistência da alimentação das tampas, a colocação das tampas e os ajustes das cabeças de fechamento influenciam diretamente se uma garrafa enchida permanece comercializável.
O torque de vedação deve ser tratado como uma condição de processo verificada, e não como um valor genérico copiado de outra embalagem. Torque insuficiente pode contribuir para vazamentos, enquanto torque excessivo pode danificar a tampa ou a área de contato entre a garrafa e a tampa. O valor-alvo adequado depende da tampa, do acabamento da garrafa, do projeto da guarnição ou selo e do método de validação adotado pelo produtor. Uma rotina curta e programada de verificação de torque e inspeção visual pode detectar desvios precocemente, especialmente após alteração no fornecedor de tampas, atividades de limpeza ou intervenções de manutenção.
Nas operações norte-americanas de água engarrafada, a 21 CFR Parte 129.80(f) descreve a monitorização do desempenho do enchimento, do fechamento ou da selagem, bem como a inspeção visual ou eletrônica dos recipientes enchidos para garantir o fechamento ou selagem adequados. Os requisitos locais e as especificações dos clientes podem variar, mas a lição operacional é amplamente aplicável: inspecionar a vedação antes que perdas se transformem em vazamentos a jusante, quarentena ou devoluções.
O manuseio de tampas e recipientes protege a produção utilizável
O controle de desperdícios não se limita às configurações da máquina. Os recipientes e tampas devem chegar ao ponto de uso em condições que garantam um vedação adequada. Para água engarrafada regida pelos requisitos norte-americanos, a Parte 129.37 do Código de Regulamentos Federais (CFR) 21 exige que recipientes e tampas ou vedadores de uso único sejam mantidos limpos e manuseados de forma higiênica. Uma fábrica deve aplicar as regras e normas pertinentes ao seu próprio mercado e, em seguida, traduzi-las em etapas claras de recebimento, armazenamento e manuseio na linha de produção.
Para um operador, isso pode significar verificar se as calhas de tampas estão limpas, se o alimentador de tampas não está causando entupimentos ou arranhões e se a tampa correta foi carregada para a garrafa em operação. Para um supervisor, significa registrar separadamente os motivos de rejeição das tampas e os motivos de rejeição do nível de enchimento. Quando essas categorias são misturadas, a equipe pode ajustar uma máquina de enchimento e vedação de garrafas de água para resolver um problema no fornecimento de tampas e, assim, criar outra fonte de variação.
Reduzir perdas durante paradas, inicializações e trocas de produto
Muitas linhas funcionam bem na produção contínua, mas perdem produto durante interrupções. Uma sequência controlada de parada pode limitar o acúmulo de garrafas, reduzir a descarga não controlada e tornar as verificações de reinício consistentes. Durante uma troca de formato, confirme os guias de garrafas, a altura do bico ou a configuração de manuseio, as peças de contato da tampadora e as configurações de inspeção antes de operar à velocidade normal. Trocas de formato mais rápidas são úteis apenas quando as verificações que protegem o produto enchido permanecem claras.
Uma revisão prática consiste em registrar cada evento por nó do processo: fornecimento de produto, enxaguador, enchimento, tampadora, transportador ou inspeção. Anote o sintoma, a ação tomada e o número de garrafas afetadas. Ao longo de várias operações, isso cria uma base factual para decidir se a máquina de enchimento e tampagem de garrafas de água necessita de ajuste, se um consumível ou guia está desgastado ou se o problema tem origem a montante. Também evita atribuir sistematicamente toda rejeição à estação de enchimento.
Uma lista de verificação operacional simples para reduzir desperdícios
- Antes da inicialização: confirmar a garrafa e a tampa aprovadas, a limpeza da linha, a condição do suprimento do produto e a receita ou configurações ativas.
- No início da operação: inspecionar o nível de enchimento, o posicionamento da tampa, a condição do selo, a codificação e o manuseio da garrafa em uma amostra definida.
- Durante a produção: acompanhar as rejeições por causa, não apenas como contagem total; examinar prontamente um aumento de derramamentos, enchimentos baixos/altos, defeitos na tampa ou perturbações no transportador.
- Após uma parada ou troca de produção: repetir as mesmas verificações na amostra antes de retomar a velocidade normal de operação.
- Na revisão de turno: comparar as perdas de produto e as causas de rejeição com os eventos operacionais registrados e, em seguida, atribuir uma única ação de acompanhamento clara.
Escolher controles que correspondam à condição real da linha
Uma máquina de enchimento e vedação de garrafas pode reduzir as perdas de produto quando seu controle de enchimento, manuseio de garrafas, sistema de fechamento e rotina de inspeção forem compatíveis com as garrafas reais, tampas, processo de água e ritmo de produção. Mais automação não elimina a necessidade de verificação. A rotina mais eficaz para redução de desperdícios normalmente combina uma configuração estável, verificações rápidas nos momentos certos e registros que indiquem onde a variação entrou na linha.
Antes de especificar uma atualização ou revisar os procedimentos operacionais, valide as configurações propostas com o recipiente e o fechamento reais. Analise tanto a garrafa enchida quanto o resultado da máquina de vedação, e inclua no plano os passos de acesso para manutenção e limpeza. Essa abordagem oferece à equipe de produção um caminho mensurável para reduzir perdas líquidas evitáveis e rejeições de garrafas enchidas durante a operação.






 Notícias Quentes








