 EN

Suatu lini pengisian botol air tidak kehilangan produk hanya di satu tempat saja. Kehilangan kecil dapat dimulai dari aliran masuk yang tidak stabil, menjadi terlihat sebagai kelebihan isi di unit pengisi, dan berakhir sebagai botol yang ditolak ketika tutup tidak terpasang secara konsisten. Suatu sistem yang terkoordinasi dengan baik mesin pengisian dan penutupan botol air memberikan tim produksi kendali lebih besar atas transisi-transisi tersebut. Tujuan praktisnya bukan klaim luas tentang nol limbah; melainkan menjadikan sumber-sumber kehilangan tampak jelas, dapat diulang, dan lebih mudah diperbaiki.
Dari sudut pandang rekayasa lini pengemasan, pengendalian limbah harus dinilai secara menyeluruh pada tahap pengisian, penutupan, konveyor, inspeksi, dan pergantian produk. Pertanyaan-pertanyaan yang bermanfaat adalah: Di mana cairan keluar dari jalur yang seharusnya? Botol-botol mana yang ditolak? Dan apakah tim memiliki catatan yang menghubungkan suatu peristiwa dengan simpul proses tertentu?
Di mana limbah produk dimulai pada suatu lini pengisian botol air
Kehilangan air dapat bersifat langsung, seperti tumpahan saat pengisian, meluapnya busa, pengurasan selama berhenti, atau botol yang ditolak setelah sebelumnya sudah terisi. Kehilangan juga dapat bersifat tidak langsung: tutup yang rusak, tingkat pengisian yang tidak tepat, atau penutupan yang tidak dilakukan dengan baik dapat mengubah botol layak jual menjadi botol yang ditahan karena masalah kualitas. Karena mesin pengisi dan mesin penutup bekerja secara berurutan, memperlakukan keduanya sebagai mesin terpisah dapat menyamarkan sumber kehilangan.
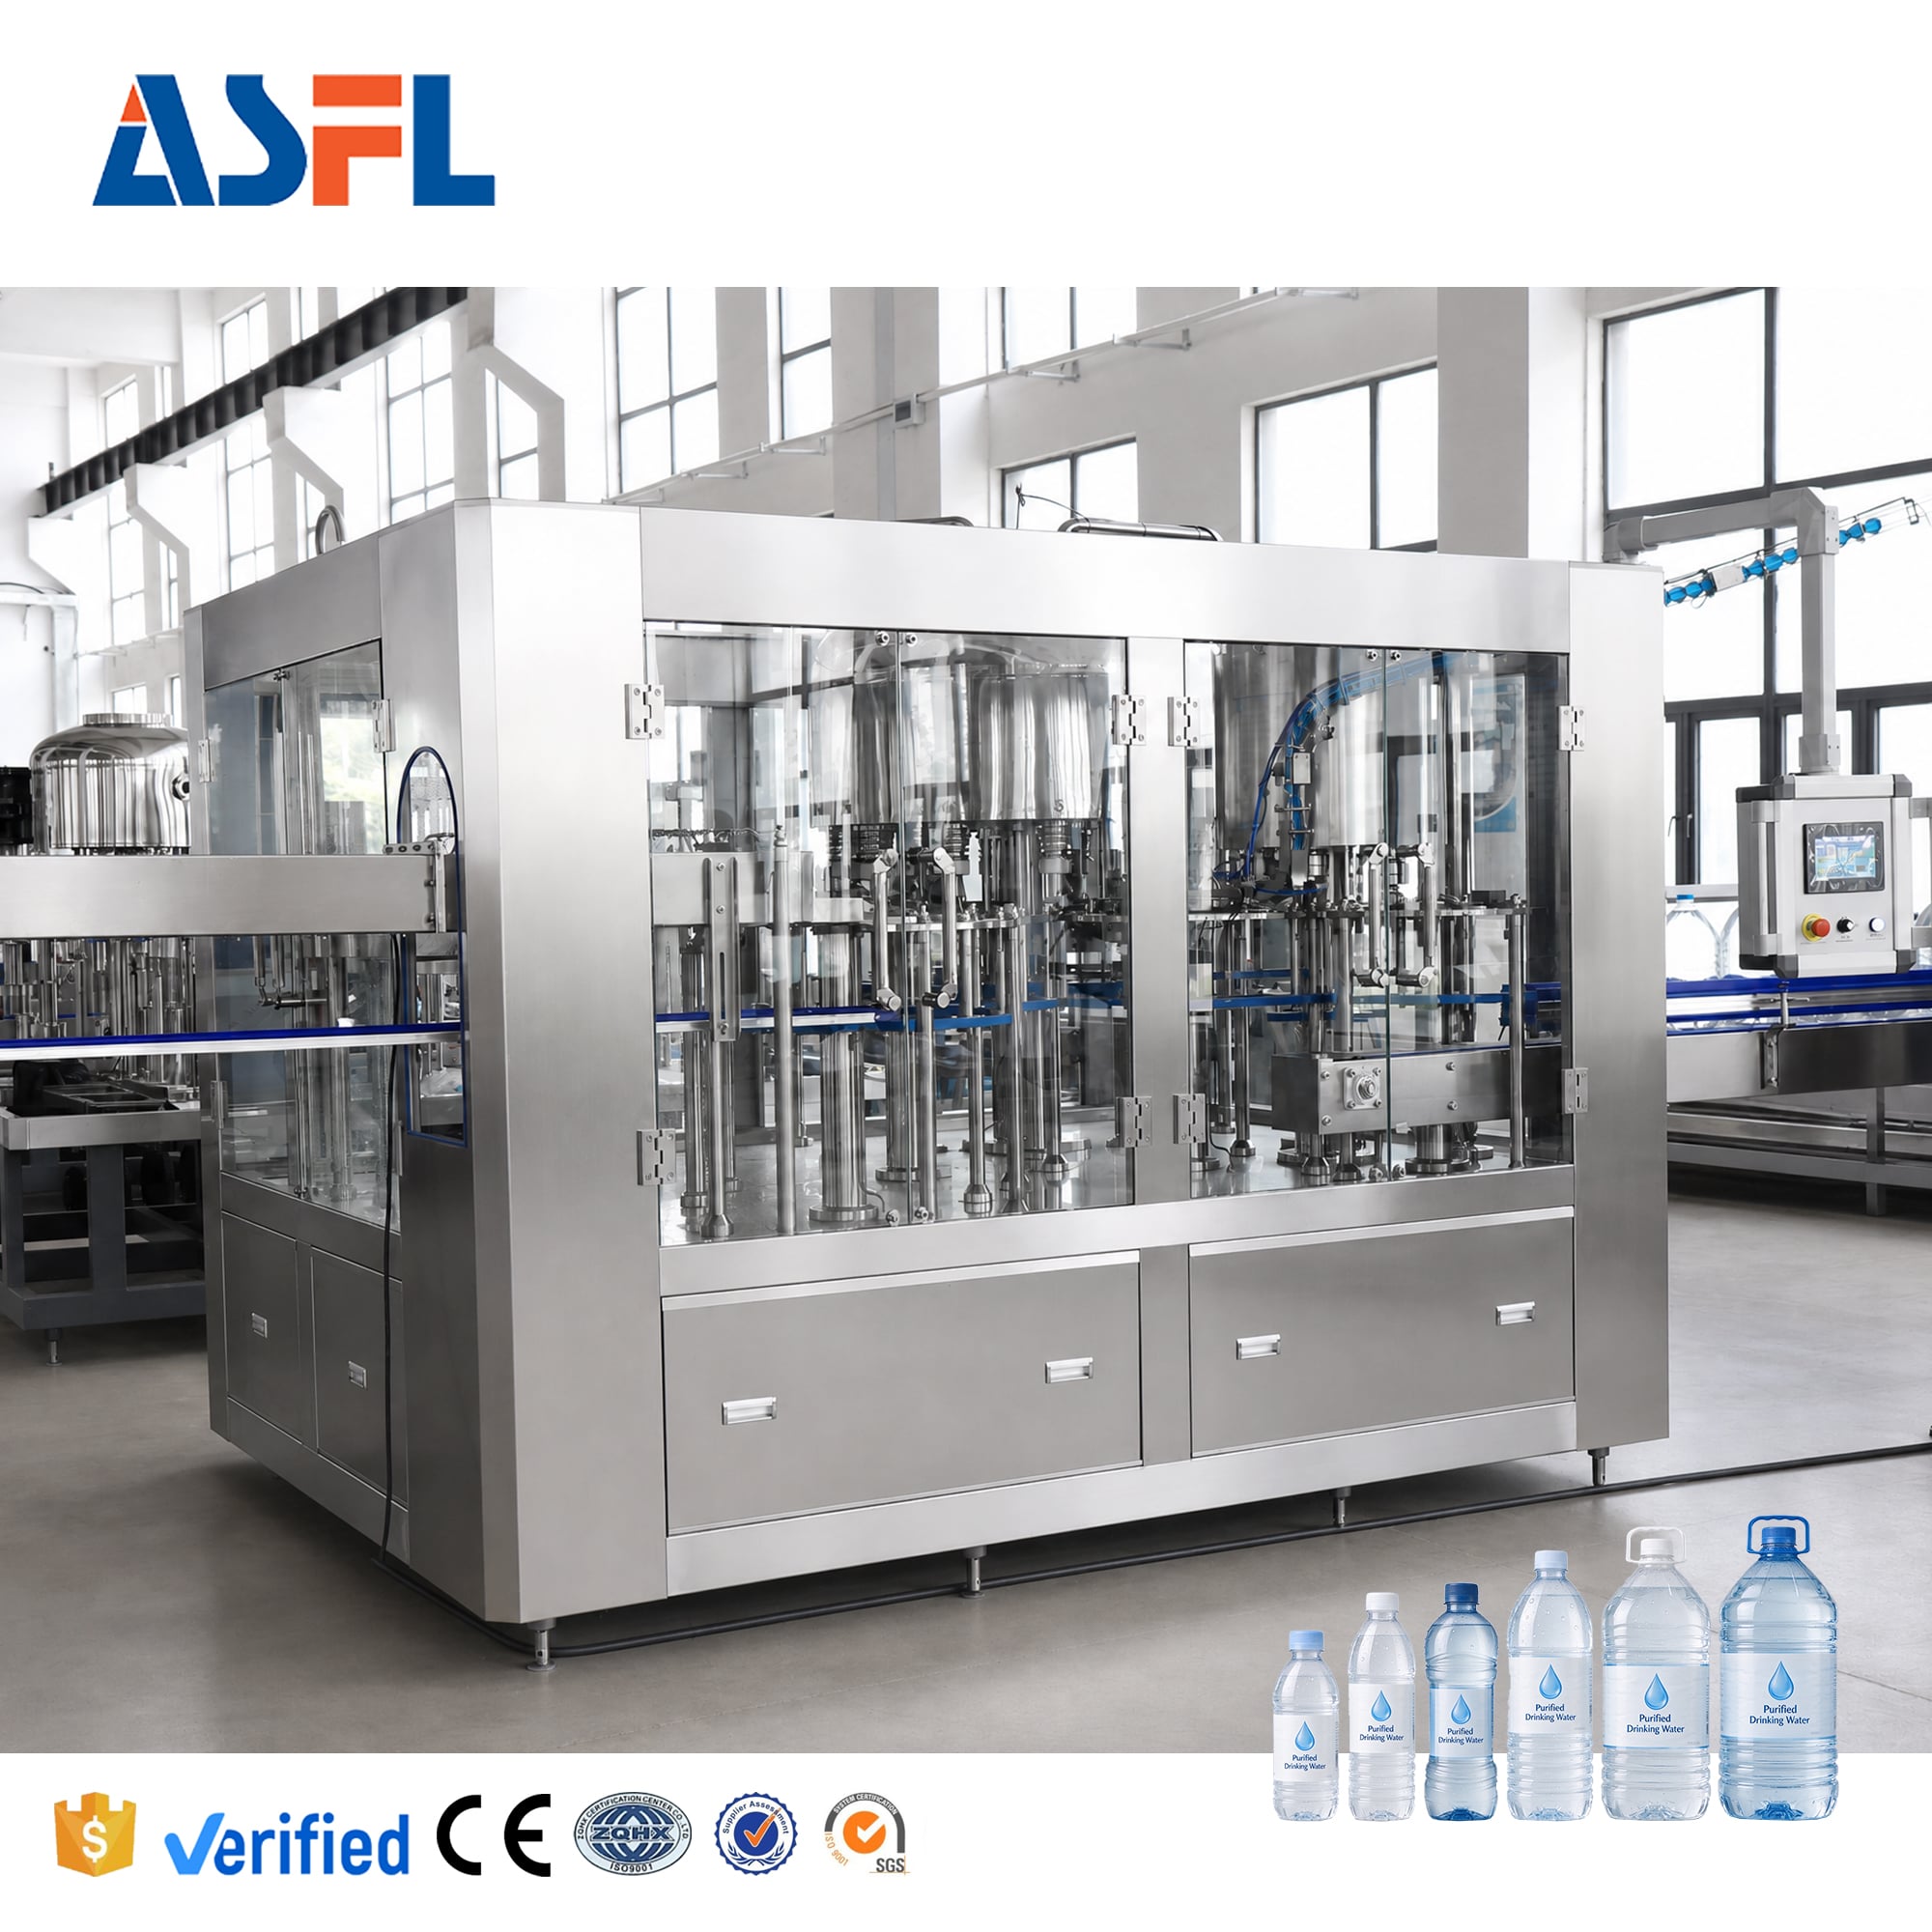
Amesin pengisian dan penutupan botol air membantu operator menangani permasalahan ini sebagai satu proses terpadu. Pasokan produk yang stabil memengaruhi ketinggian cairan. Penyajian botol memengaruhi posisi nosel saat mengisi. Pengiriman tutup dan keselarasan leher botol memengaruhi kualitas penutupan. Waktu konveyor dapat memperbesar gangguan kecil dari stasiun sebelumnya. Memeriksa lini produksi dalam urutan ini membuat pemecahan masalah menjadi lebih efektif dibanding sekadar menaikkan atau menurunkan pengaturan kecepatan.
Cara pengisian terkendali mengurangi pemborosan cairan dan penolakan botol
Kelebihan isi adalah bentuk nyata dari pemborosan produk, tetapi kekurangan isi dapat menyebabkan botol ditolak dan harus dikerjakan ulang. Metode pengendalian yang tepat bergantung pada prinsip pengisian, geometri botol, kondisi air, serta laju produksi target. Sebelum mengubah suatu pengaturan, pastikan terlebih dahulu apakah variasi yang teramati berkaitan dengan pasokan produk, perilaku katup pengisi, penanganan botol, atau metode pengukuran yang tidak konsisten.
Untuk operasi rutin, tim dapat menetapkan pemeriksaan yang dapat diulang saat startup, setelah berhenti, dan setelah perubahan format. Ambil sampel botol dengan metode yang sama setiap kali, catat kondisi lini, lalu bandingkan hasilnya dengan target proses yang telah disetujui. Suplai yang stabil dan penempatan botol yang konsisten memungkinkan mesin pengisi dan penutup botol air mencapai titik pengaturannya secara lebih andal. Jika variasi meningkat ketika konveyor mengalami kemacetan atau ketika kondisi pasokan berubah, pengamatan tersebut lebih dapat ditindaklanjuti dibandingkan penyesuaian terisolasi pada pengisi.
- Verifikasi kondisi air masuk dan stabilitas tekanannya sebelum mengejar perubahan tingkat pengisian.
- Periksa panduan botol, roda bintang, dan penanganan leher botol ketika terjadi variasi pada satu format botol.
- Pisahkan kerugian saat start-up dari kerugian saat kondisi stabil dalam catatan produksi.
- Tahan dan selidiki suatu tren sebelum berkembang menjadi sejumlah besar botol terisi yang ditolak.
Mengapa koordinasi antara filler dan capper penting
Sebuah botol dapat meninggalkan filler pada tingkat yang dapat diterima namun tetap menjadi limbah jika tutupnya dipasang tidak tepat, rusak, salah ulir, atau tidak cukup tersegel. Itulah mengapa sebuah mesin pengisian dan penutupan botol air harus dipantau sebagai pasangan filler-dan-capper. Posisi leher botol, konsistensi umpan tutup, penempatan tutup, serta pengaturan kepala capping semuanya memengaruhi apakah botol terisi tetap layak jual.
Torsi tutup harus diperlakukan sebagai kondisi proses yang telah diverifikasi, bukan sekadar angka umum yang disalin dari botol lain. Torsi terlalu kecil dapat menyebabkan kebocoran, sedangkan torsi terlalu besar dapat merusak tutup atau area kontak antara botol dan tutup. Nilai target yang tepat bergantung pada jenis tutup, bentuk leher botol, desain lapisan atau segel, serta metode validasi yang digunakan produsen. Prosedur rutin berdurasi singkat—meliputi pengukuran torsi dan pemeriksaan visual—dapat mengungkap penyimpangan sejak dini, khususnya setelah pergantian pasokan tutup, kegiatan pembersihan, atau intervensi pemeliharaan.
Dalam operasi air minum dalam kemasan di Amerika Serikat, 21 CFR Bagian 129.80(f) mengatur pemantauan kinerja pengisi, penutup, atau penyegel, serta pemeriksaan visual atau elektronik terhadap wadah yang telah diisi guna memastikan penutupan atau penyegelan yang benar. Persyaratan lokal dan spesifikasi pelanggan mungkin berbeda, namun prinsip operasional ini secara umum bermanfaat: periksa tutup sebelum kehilangan berkembang menjadi kebocoran di hilir, karantina, atau pengembalian.
Penanganan tutup dan wadah melindungi hasil produksi yang layak pakai
Pengendalian limbah tidak terbatas pada pengaturan mesin. Wadah dan tutup harus tiba di titik penggunaan dalam kondisi yang mendukung segel yang baik. Untuk air dalam kemasan botol yang tunduk pada persyaratan Amerika Serikat, 21 CFR Bagian 129.37 mengharuskan wadah dan tutup atau segel sekali pakai tetap bersih serta ditangani secara higienis. Suatu pabrik harus menerapkan aturan dan standar yang relevan dengan pasarnya sendiri, lalu menerjemahkannya ke dalam langkah-langkah penerimaan, penyimpanan, dan penanganan di sisi lini produksi yang jelas.
Bagi operator, hal ini dapat berarti memeriksa bahwa saluran tutup bersih, pemberian tutup tidak menyebabkan kemacetan atau lecet, serta tutup yang tepat telah dimuat untuk botol yang sedang aktif diproses. Bagi supervisor, hal ini berarti mencatat alasan penolakan tutup secara terpisah dari penolakan karena tingkat isi. Apabila kategori-kategori tersebut dicampur, tim mungkin akan menyesuaikan mesin pengisian dan penutupan botol air guna mengatasi masalah pasokan tutup—dan justru menciptakan sumber variasi lain.
Kurangi kehilangan selama berhenti, mulai operasi, dan pergantian produk
Banyak lini beroperasi dengan baik dalam produksi stabil namun kehilangan produk saat terjadi gangguan. Urutan penghentian yang terkendali dapat membatasi akumulasi botol, mengurangi pelepasan tak terkendali, serta menjadikan pemeriksaan ulang saat mulai kembali operasi konsisten. Selama pergantian produk, pastikan posisi panduan botol, ketinggian nosel atau pengaturan penanganan, komponen kontak capper, dan pengaturan inspeksi sebelum menjalankan mesin pada kecepatan normal. Pergantian produk yang lebih cepat hanya bermanfaat apabila pemeriksaan yang melindungi produk yang telah diisi tetap jelas.
Tinjauan praktisnya adalah mencatat setiap kejadian berdasarkan simpul proses: pasokan produk, rinser, filler, capper, conveyor, atau inspeksi. Catat gejala yang muncul, tindakan yang diambil, serta jumlah botol yang terdampak. Setelah beberapa kali proses berjalan, catatan ini membentuk dasar faktual untuk menentukan apakah mesin pengisian dan penyegelan botol air memerlukan penyesuaian, apakah suku cadang atau panduan telah aus, atau apakah masalah tersebut berawal dari proses sebelumnya. Catatan ini juga mencegah penyalahan otomatis terhadap stasiun pengisian untuk setiap produk yang ditolak.
Daftar periksa operasional sederhana untuk mengurangi limbah
- Sebelum pengoperasian: konfirmasi botol dan tutup yang disetujui, kebersihan lini, kondisi pasokan produk, serta resep atau pengaturan aktif.
- Saat mulai operasi: periksa tingkat pengisian, penempatan tutup, kondisi segel, pencetakan kode, dan penanganan botol pada sampel yang telah ditentukan.
- Selama produksi: analisis tren penolakan berdasarkan penyebabnya, bukan hanya sebagai jumlah total; segera teliti kenaikan tumpahan, pengisian terlalu rendah/tinggi, cacat tutup, atau gangguan konveyor.
- Setelah berhenti atau pergantian produksi: ulangi pemeriksaan sampel yang sama sebelum kembali ke kecepatan operasi normal.
- Saat evaluasi pergantian shift: bandingkan kehilangan produk dan penyebab penolakan dengan peristiwa operasi yang tercatat, lalu tetapkan satu tindak lanjut yang jelas.
Pilih kontrol yang sesuai dengan kondisi lini aktual
Mesin pengisian dan penutupan botol air dapat mengurangi kehilangan produk secara lebih efektif apabila sistem pengaturan pengisian, penanganan botol, sistem penutup, serta prosedur inspeksi selaras dengan jenis botol dan tutup yang sebenarnya, proses air, serta ritme produksi. Peningkatan otomatisasi tidak menghilangkan kebutuhan akan verifikasi. Prosedur pengurangan limbah yang paling efektif umumnya merupakan kombinasi dari penyetelan yang stabil, pemeriksaan singkat pada momen-momen kritis, serta pencatatan yang menunjukkan di mana variasi mulai memasuki jalur produksi.
Sebelum menentukan peningkatan atau merevisi prosedur operasional, sahkan pengaturan yang diusulkan menggunakan wadah dan tutup yang sebenarnya. Tinjau baik botol yang telah terisi maupun hasil dari mesin penutup, serta sertakan langkah akses perawatan dan pembersihan dalam rencana. Pendekatan ini memberikan tim produksi jalur terukur untuk mengurangi kehilangan cairan yang dapat dihindari serta penolakan botol terisi selama operasi.






 Berita Terkini








