 EN

En vattenfyllningslinje förlorar inte produkt endast på ett ställe. Små förluster kan börja med instabil inkommande flöde, bli synliga som överfyllning vid fyllningsstationen och sluta som avvisade flaskor när korkningsmaskinen inte stänger konsekvent. En väl avstämd maskin för fyllning och täckning av vattenflaskor ger ett produktionsteam större kontroll över dessa överlämnanden. Det praktiska målet är inte en generell påstående om nollavfall; det är att göra källor till förluster synliga, återkommande och lättare att åtgärda.
Från ett förpackningslinjete kniskt perspektiv bör avfallskontroll bedömas över fyllning, korkning, transport, inspektion och omställning. De användbara frågorna är: Var lämnar vätskan den avsedda banan? Vilka behållare avvisas? Och har teamet en registrering som kopplar en händelse till en specifik processnod?
Var produktavfallet börjar på en vattenfyllningslinje
Vattenförlust kan vara direkt, till exempel spill under påfyllning, skumöverskridning, avtappning vid stopp eller flaskor som avvisas efter att de redan fyllts. Den kan också vara indirekt: en skadad lock, en felaktig fyllnivå eller en dåligt hanterad förslutning kan omvandla en säljbar flaska till en kvalitetsreserv. Eftersom fyllningsmaskinen och förslutningsmaskinen arbetar i serie kan det dölja förlustens källa att behandla dem som isolerade maskiner.
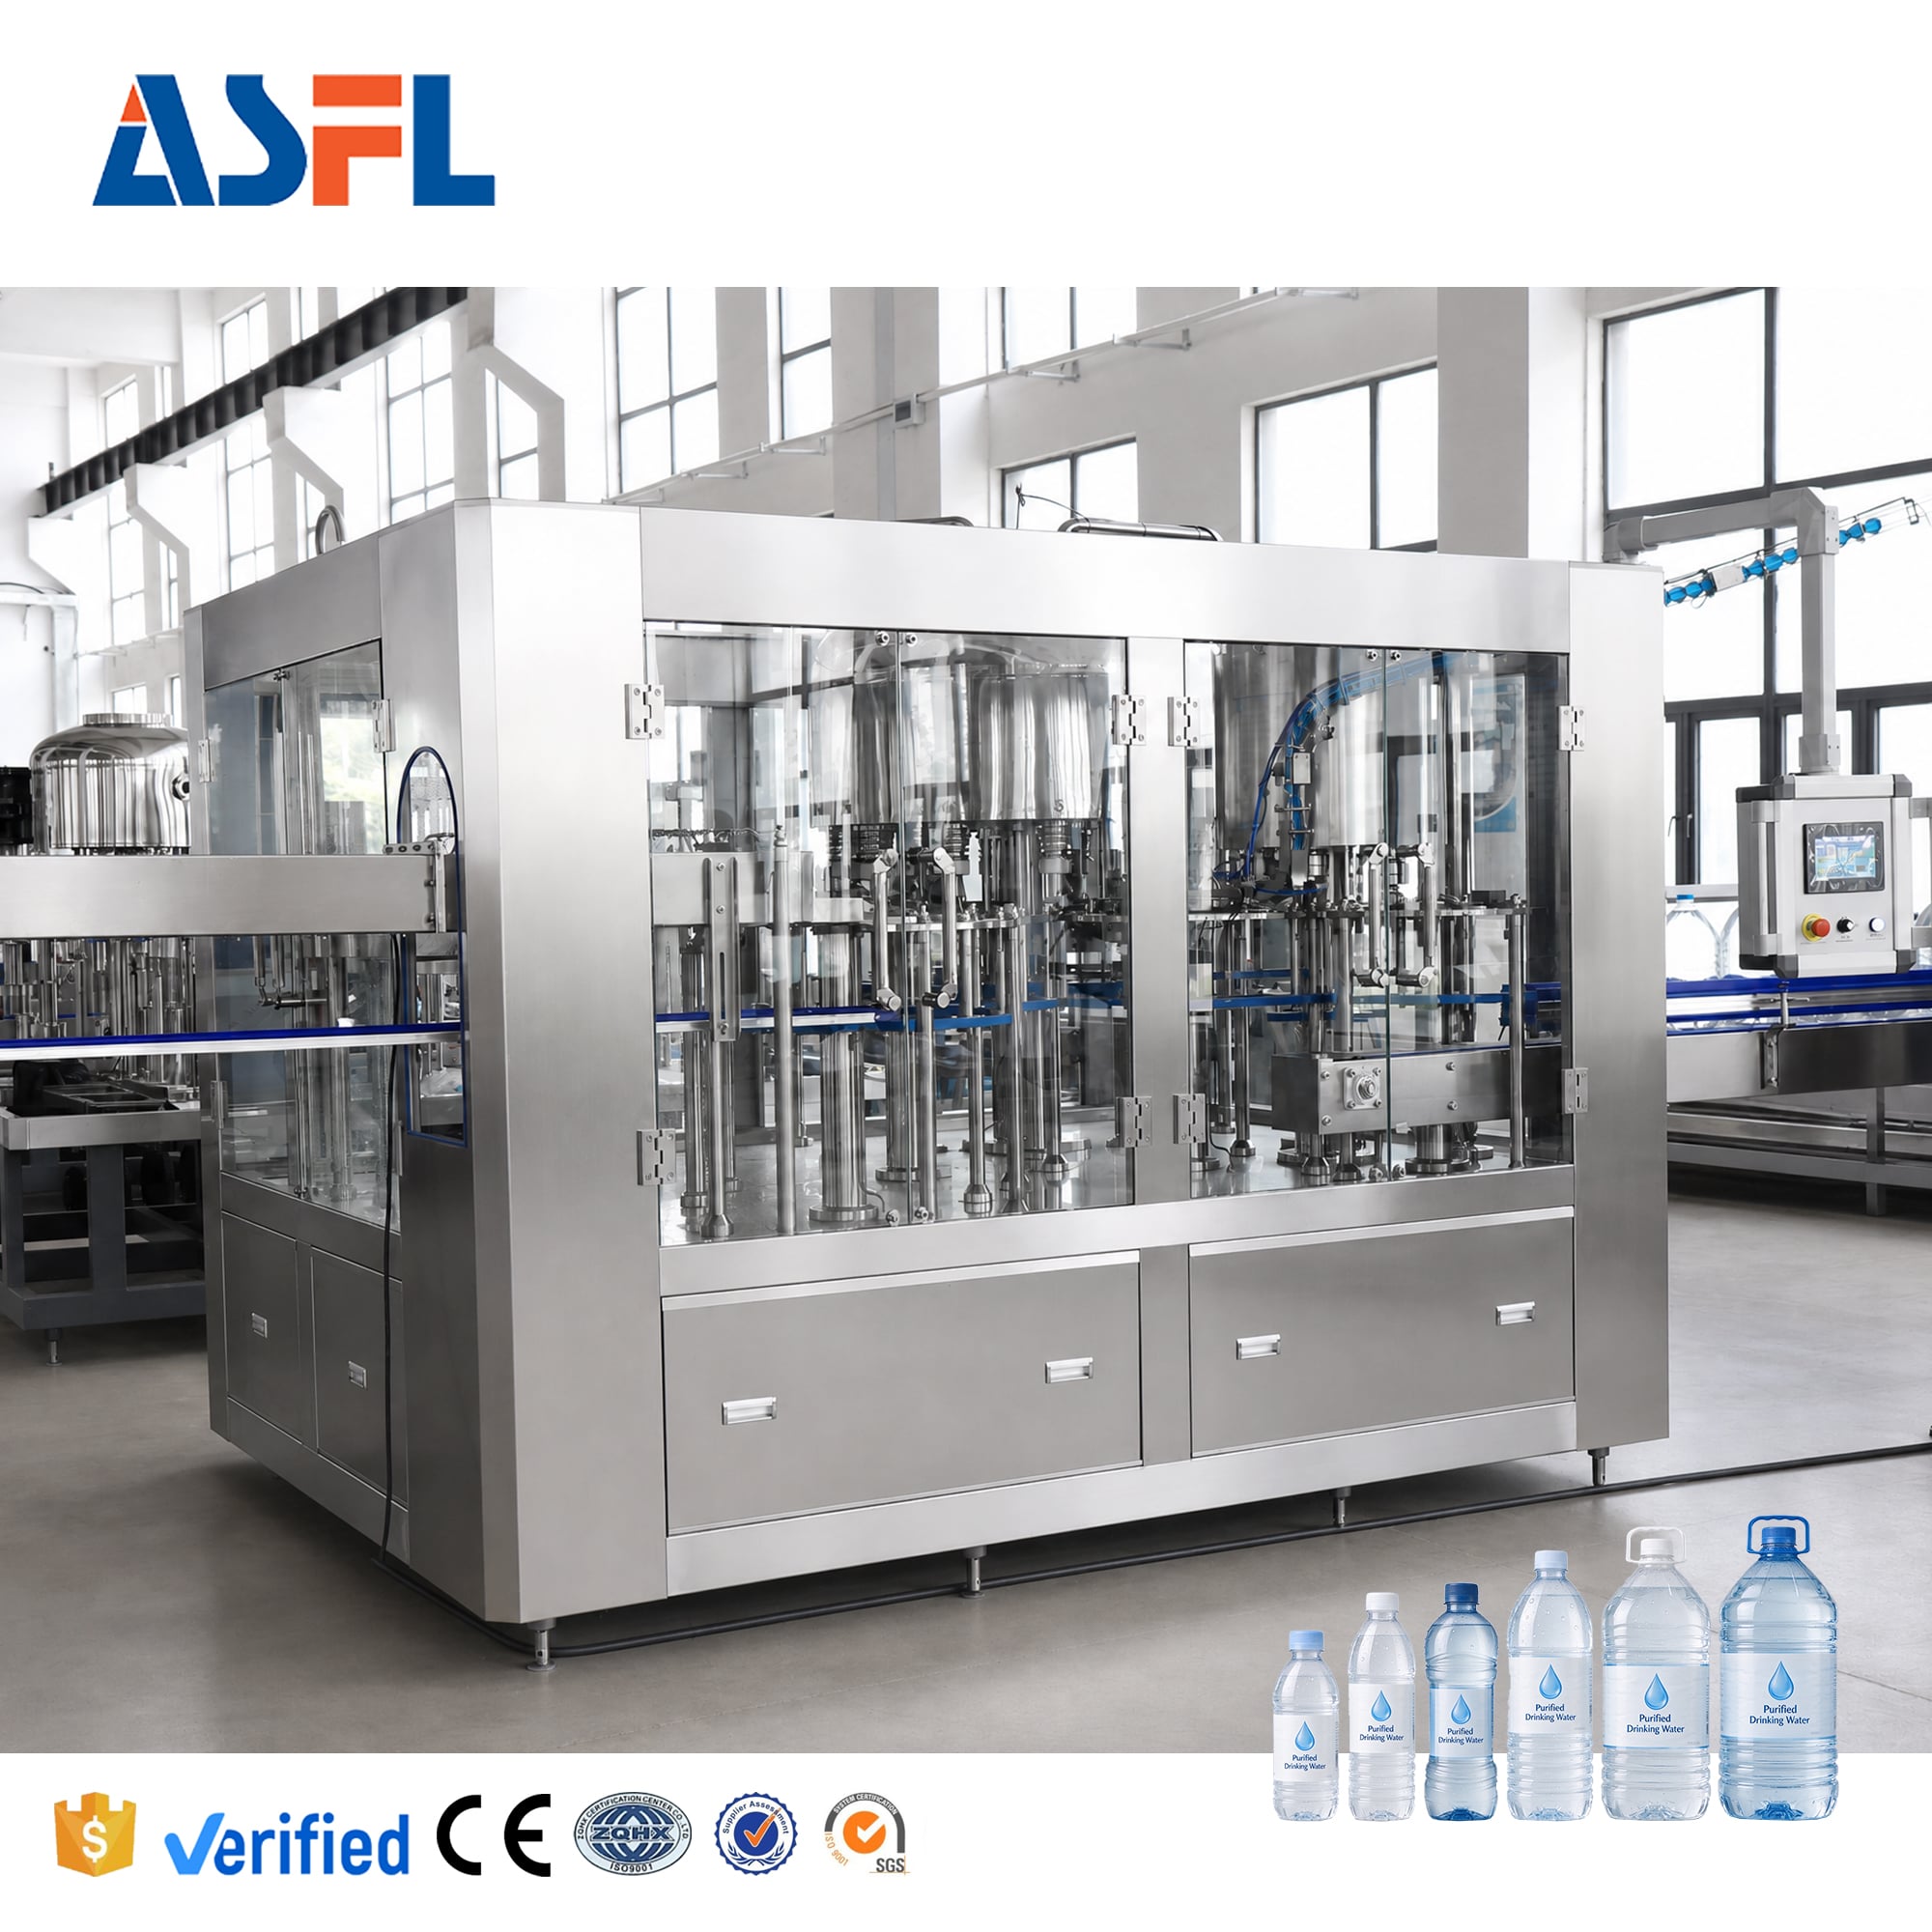
Amaskin för fyllning och täckning av vattenflaskor hjälper operatörer att angripa dessa frågor som en sammanlänkad process. En stabil produktförsörjning påverkar vätskenivån. Flaskanteringen påverkar var munstycket fyller. Lockleverans och justering av flaskanck påverkar förslutningskvaliteten. Transportbandets tidsinställning kan förstärka en liten störning från en tidigare station. Att undersöka linjen i denna ordning gör felsökning mer effektiv än att enbart höja eller sänka hastighetsinställningen.
Hur kontrollerad påfyllning minskar vätskeöverskott och avvisningar
Överfyllnad är en uppenbar form av produktgåva, men underfyllnad kan leda till att flaskor avvisas och måste omprocessas. Det korrekta regleringsmetoden beror på fyllningsprincipen, flaskan geometri, vattnets tillstånd och den önskade produktionshastigheten. Innan du ändrar en inställning bör du bekräfta om den observerade variationen hänger samman med produkttillförseln, fyllningsventilens beteende, flaskan hantering eller en mätmetod som inte är konsekvent.
För rutinmässig drift kan team etablera en återkommande kontroll vid start, efter ett stopp och efter en formatändring. Ta provflaskor med samma metod varje gång, notera linjens tillstånd och jämför resultatet med den godkända processmålet. En stabil försörjning och konsekvent flaskan positionering gör att en vattenflaskfyllnings- och kappsyltmaskin kan återupprepa sitt inställningsvärde mer tillförlitligt. Om variationen ökar när transportbandet stannar eller när försörjningstillståndet förändras är den observationen mer åtgärdsbar än en isolerad justering vid fyllningsmaskinen.
- Verifiera inkommande vattens kvalitet och tryckstabilitet innan du undersöker ändringar i fyllnivån.
- Undersök flaskanvisare, stjärnhjul och halsbehandling när variationer uppstår för ett visst flaskformat.
- Separera startförluster från stationära förluster i produktionsregistret.
- Håll koll på och undersök en trend innan den utvecklas till en stor grupp av avvisade fyllda flaskor.
Varför samordning mellan fyllningsmaskin och kapslingsmaskin är viktigt
En flaska kan lämna fyllningsmaskinen med en acceptabel fyllnivå men ändå bli skrot om förslutningen är felplacerad, skadad, feltrådad eller otillräckligt försluten. Därför bör en maskin för fyllning och täckning av vattenflaskor övervakas som ett par bestående av fyllningsmaskin och kapslingsmaskin. Flaskanvingens positionering, kapselmatningens konsekvens, kapselns placering och inställningarna på kapslingshuvudet påverkar alla om en fylld flaska förblir salubar.
Kapselns åtdragningsmoment bör behandlas som en verifierad processparameter snarare än ett generellt värde som kopierats från en annan flaska. För lite åtdragningsmoment kan leda till läckage, medan för mycket kan skada kapseln eller kontaktytan mellan flaska och kapsel. Det lämpliga målvärdet beror på kapseltypen, flaskans mynningsutformning, insatsens eller förslutningens design samt tillverkarens valda valideringsmetod. En kort, schemalagd kontroll av åtdragningsmomentet tillsammans med visuell inspektion kan upptäcka avvikelser tidigt, särskilt efter byte av kapselleverantör, rengöringsarbete eller underhållsåtgärder.
I amerikanska vattenflaskningsanläggningar beskriver 21 CFR Del 129.80(f) övervakning av fyllnings-, kapslings- eller förseglingsutrustningens prestanda samt visuell eller elektronisk inspektion av fyllda behållare för att säkerställa korrekt kapsling eller försegling. Lokala krav och kundspecifikationer kan variera, men den operativa erfarenheten är allmänt användbar: undersök förslutningen innan fel leder till läckage nedströms, isolering eller returer.
Hantering av kapslar och behållare skyddar den användbara produktionen
Avfallskontroll är inte begränsad till maskininställningarna. Behållare och lock måste anlända till användningsplatsen i ett skick som stödjer en säker försegling. För vatten i flaskor som omfattas av amerikanska krav kräver 21 CFR Del 129.37 att engångsbehållare och lock eller förseglingar hålls rena och hanteras på ett hygieniskt sätt. En anläggning bör tillämpa de regler och standarder som är relevanta för dess eget marknad, och sedan översätta dem till tydliga steg för mottagning, lagring och hantering vid produktionslinjen.
För en operatör kan det innebära att kontrollera att lockrännor är rena, att lockförsörjningen inte orsakar blockeringar eller skavskador och att rätt slutförslut är inladdat för den aktiva flaskan. För en chef innebär det att registrera orsaker till avvisade lock separat från avvisningar av fyllnivå. När dessa kategorier blandas ihop kan teamet justera en vattenflaskfyllnings- och -förseglingsmaskin för ett problem med lockförsörjning och därmed skapa en annan källa till variation.
Minska förluster under stopp, start och omställningar
Många linjer fungerar bra vid stadig produktion men förlorar produkter vid avbrott. En kontrollerad stoppsekvens kan begränsa flaskanhopning, minska okontrollerad urladdning och göra omstartskontroller konsekventa. Under en omställning bör man bekräfta flaskledarna, munstyckets höjd eller hanteringsinställningen, skruvöverdelens kontaktdelar samt inspektionsinställningarna innan man kör med normal hastighet. Snabbare omställningar är endast användbara om de kontroller som skyddar den fyllda produkten förblir tydliga.
En praktisk granskning är att logga varje händelse per processnod: produktförsörjning, spolning, fyllning, skruvöverdelning, transportband eller inspektion. Notera symtomen, åtgärden och antalet påverkade flaskor. Under flera körningar skapar detta en saklig grund för att avgöra om vattenflaskfyllnings- och skruvöverdelningsmaskinen behöver justeras, om en förbrukningsartikel eller ledare är sliten eller om problemet uppstår i en tidigare process. Det undviker också att alla avvisade flaskor automatiskt tillskrivs fyllningsstationen.
En enkel driftkontrolllista för lägre spill
- Innan uppstart: bekräfta den godkända flaskan och locket, renligheten på linjen, produktförsörjningsförhållandena samt den aktiva receptet eller inställningarna.
- Vid uppstart: inspektera fyllnadsnivån, lockets placering, förseglingens tillstånd, kodningen och flaskhanteringen på en definierad provmängd.
- Under produktionen: spåra avkastade enheter efter orsak, inte endast som en totalmängd; undersök omedelbart en ökning av utspillda produkter, för låg/för hög fyllnad, defekta lock eller störningar på transportbandet.
- Efter en stopp eller omställning: upprepa samma provkontroller innan linjen återgår till normal driftshastighet.
- Vid skiftsammanställning: jämför produktförluster och orsaker till avkastade enheter med de loggade driftshändelserna och tilldela sedan ett tydligt uppföljningsåtgärd.
Välj kontroller som motsvarar den verkliga linjens förhållanden
En vattenflaskfyllnings- och förseglingsmaskin kan minska produktförlusten när dess fyllningskontroll, flaskhantering, locksystem och inspektionsrutiner är anpassade till de faktiska flaskorna, locken, vattentillverkningsprocessen och produktionsrytmen. Mer automatisering eliminerar inte behovet av verifiering. Den mest effektiva rutinen för att minska slöseri är vanligtvis en kombination av stabil inställning, korta kontroller vid rätt tillfällen samt dokumentation som visar var variationer trädde in i produktionslinjen.
Innan du specificerar en uppgradering eller reviderar driftförfaranden bör du validera de föreslagna inställningarna med den faktiska behållaren och det faktiska locket. Granska både den fyllda flaskan och resultatet från förseglingen, och inkludera underhållsåtkomst och rengöringssteg i planen. Detta tillvägagångssätt ger produktionsteamet en mätbar väg att minska onödig vätskeförlust och avkastade fyllda flaskor under drift.






 Senaste nytt








