 EN

Su şüşələmə xətti yalnız bir yerdə məhsul itirmir. Kiçik itkilər sabitsiz gələn axınla başlaya bilər, doldurucuda artıq doldurma kimi görünə bilər və qapaqlayıcı qapaqları ardıcıl bağlaya bilmədikdə rədd edilən şüşələrlə nəticələnə bilər. Yaxşı uyğunlaşdırılmış su qutusu doldurma və kaplama maşını istehsalat komandasına bu ötürülmələr üzərində daha çox nəzarət verir. Praktiki məqsəd sırf sıfır tullantı haqqında geniş iddia deyil; onun əvəzinə itkilərin mənbələrini görünən, təkrarlanan və düzəldilməsi asan etməkdir.
Paketi qurma xəttinin mühəndisliyi baxımından tullantıların idarə edilməsi doldurma, qapaqlama, daşınma, yoxlama və konfiqurasiya dəyişikliyi boyu qiymətləndirilməlidir. Faidalı suallar belədir: Maye hansı yerlərdə nəzərdə tutulan trayektoriyadan çıxır? Hansı qablar rədd edilir? Komanda hadisəni müəyyən proses düyünü ilə əlaqələndirən qeydlərə malikdir?
Su şüşələmə xəttində məhsul itkisinin başladığı yer
Su iti olaraq dolgu zamanı səpilmə, köpük taşması, dayanma zamanı süzülmə və ya artıq doldurulmuş şüşələrin rədd edilməsi kimi birbaşa ola bilər. Həmçinin dolayı ola bilər: zədələnmiş qapaq, yanlış dolgu səviyyəsi və ya yaxşı idarə edilməyən qapanma satıla bilən şüşəni keyfiyyət gözləməsinə çevirə bilər. Çünki dolqular və qapaqlayıcılar ardıcıl işləyir, onları izolyasiya edilmiş maşınlar kimi qəbul etmək itkilərin mənbəyini gizlədə bilər.
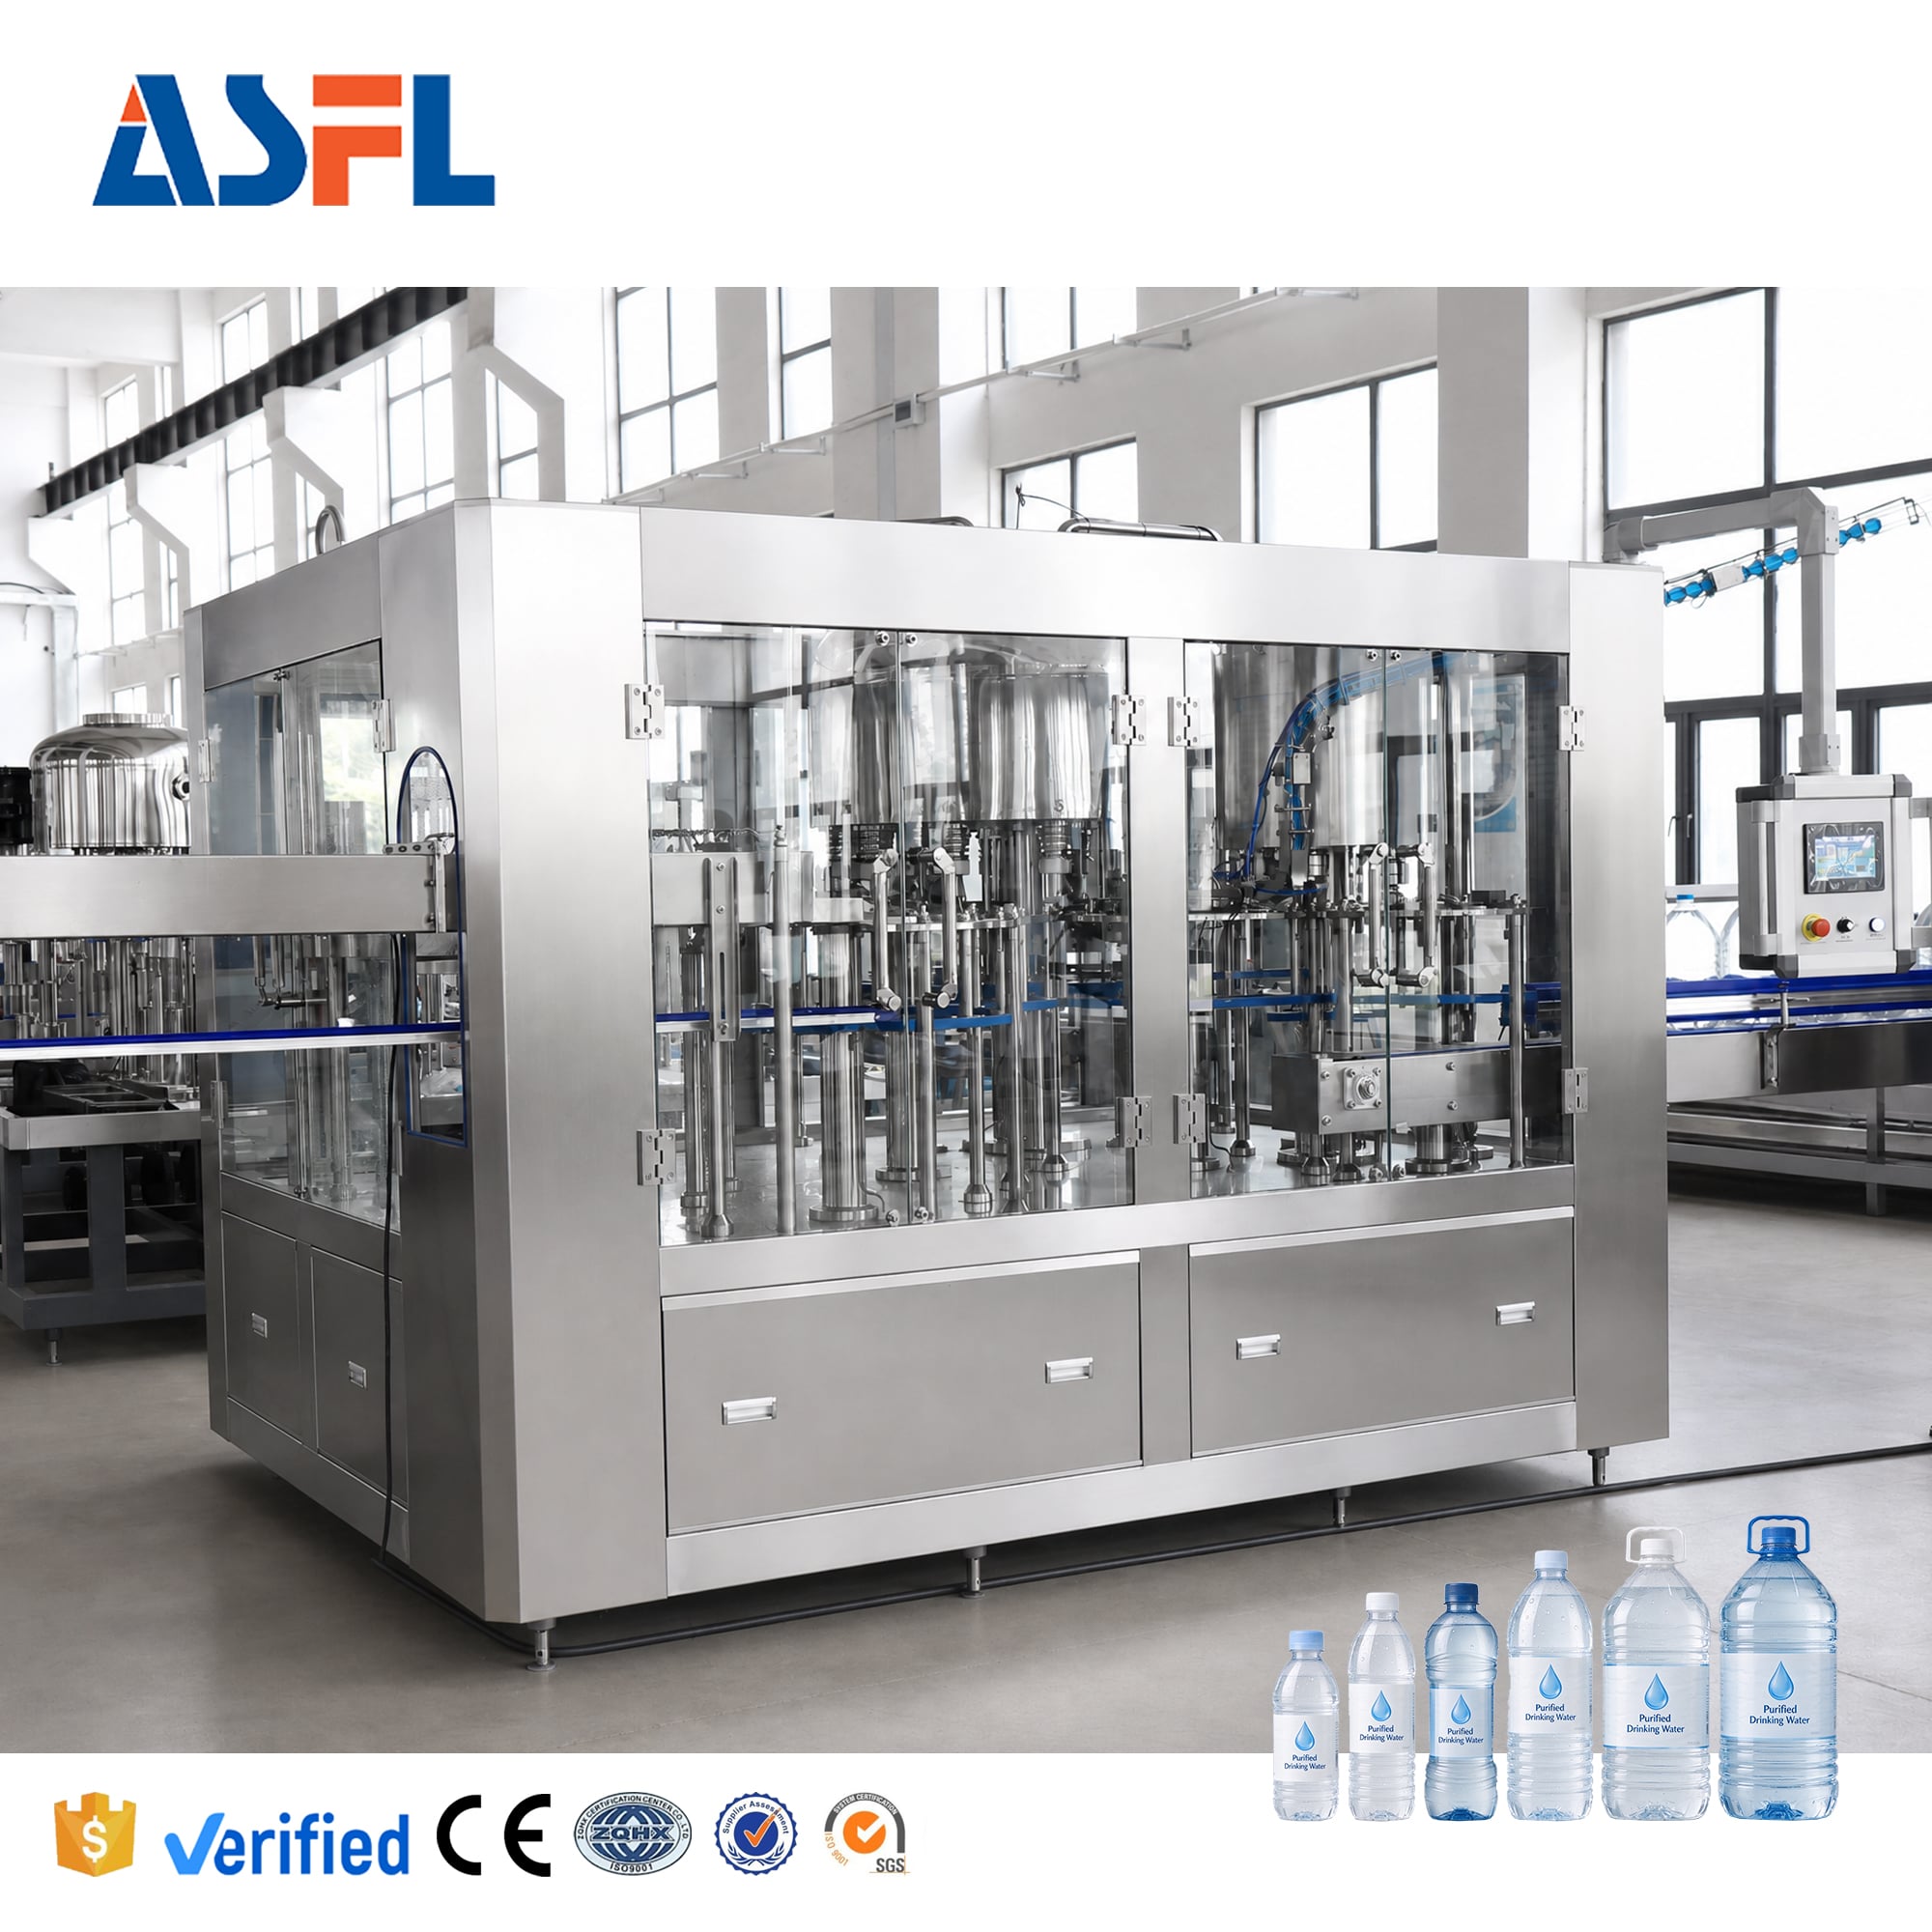
Asu qutusu doldurma və kaplama maşını operatorlara bu problemləri əlaqəli proses kimi yanaşmağa kömək edir. Sabit məhsul təchizatı maye səviyyəsini təsir edir. Şüşənin təqdimatı quyruğun harada dolduracağını müəyyənləşdirir. Qapaq çatdırılması və şüşə boynunun uyğunlaşdırılması qapanma keyfiyyətini təsir edir. Konveyer vaxtlaması əvvəlki stansiyadan gələn kiçik bir pozğunluğu gücləndirə bilər. Xəttə bu ardıcıllıqla baxmaq, sadəcə sürəti artırmaq və ya azaltmaqdan daha faydalı arıqlama aparılmasına imkan verir.
Necə nəzarət olunan dolgu maye iti və rədd edilmələri azaldır
Artıq doldurma məhsulun verilməsinin aşkar formasıdır, lakin az doldurma qabların rədd edilməsinə və təkrar emal olunmasına səbəb ola bilər. Düzgün idarəetmə üsulu doldurma prinsipinə, şüşənin həndəsi formasına, suyun vəziyyətinə və hədəf istehsal sürətinə əsaslanır. Bir parametri dəyişdirməzdən əvvəl müşahidə olunan dəyişkənliyin məhsul təchizatı, doldurma klapanının davranışı, şüşələrin idarə edilməsi və ya sabit olmayan ölçü üsuluna bağlı olub-olmadığını təsdiqləyin.
Gündəlik işləmə üçün komandalar startda, dayanandan sonra və format dəyişikliyindən sonra təkrarlanan yoxlamaları təyin edə bilərlər. Nümunə şüşələrini hər dəfə eyni üsulla götürün, xəttin vəziyyətini qeyd edin və nəticəni təsdiqlənmiş proses hədəfi ilə müqayisə edin. Sabit qida verilməsi və eyni şəkildə yerləşdirilmiş şüşələr su şüşələrinin doldurulması və qapaqlanması maşınlarının təyin olunmuş parametrlərini daha etibarlı şəkildə təkrarlamasına imkan verir. Konveyer geri çəkildiyi və ya təchizat vəziyyəti dəyişdiyi zaman dəyişkənlik artırarsa, bu müşahidə doldurucuda təkbaşına aparılan bir tənzimləmədən daha faydalıdır.
- Doldurma səviyyəsi dəyişikliklərini izləməzdən əvvəl gələn suyun vəziyyətini və təzyiq sabitliyini yoxlayın.
- Bir şüşə formatında dəyişiklik baş verdikdə, şüşə istiqamətləndiricilərini, ulduz çarxlarını və boynun idarə edilməsini yoxlayın.
- İstehsal qeydlərində işə salma itirilərini sabit vəziyyət itirilərindən ayırın.
- Ləğv edilmiş doldurulmuş şüşələrin böyük qrupu halına gəlməzdən əvvəl bir tendensiyaya əl qoyun və araşdırın.
Doldurucu və qapaqlayıcının koordinasiyasının niyə vacib olduğu
Şüşə doldurucudan qəbul edilə biləcək səviyyədə çıxa bilər, lakin qapaq düzgün qoyulmamış, zədələnmiş, kəsişən rezboylu və ya kifayət qədər möhürlənməmiş olduqda yenə də tullantıya çevrilə bilər. Buna görə də su qutusu doldurma və kaplama maşını doldurucu və qapaqlayıcı cütü kimi izlənilməlidir. Şüşənin boynunun yerləşdirilməsi, qapaq verilməsinin davamlılığı, qapağın yerləşdirilməsi və qapaqlayıcı başlığının ayarları doldurulmuş şüşənin satıla bilən qalmasını təmin edir.
Qapaq buraxma momenti başqa şüşədən köçürülən ümumi bir rəqəm kimi deyil, doğrulanmış proses şərti kimi qəbul edilməlidir. Çox az buraxma momenti sızıntılara səbəb ola bilər, çox yüksək buraxma momenti isə qapağı və ya şüşə ilə qapaq arasında olan təmas sahəsini zədələyə bilər. Uyğun hədəf dəyəri qapağın növünə, şüşənin son hissəsinə, astar və ya möhürləmə dizaynına və istehsalçının doğrulama üsuluna əsaslanır. Qısa, planlaşdırılmış buraxma momenti və vizual yoxlama proseduru, xüsusilə qapaq təchizatında dəyişiklik, təmizlik işləri və ya texniki xidmət tədbirlərindən sonra erkən meyləri aşkar edə bilər.
ABŞ-da suyun şüşələnmiş formasında istehsal olunması zamanı 21 CFR Bölüm 129.80(f) qaydası doldurucu, qapaq qoyan və ya möhürləyici avadanlıqların performansını izləməyi və doldurulmuş konteynerlərin düzgün qapaqlanması və ya möhürlənməsini vizual və ya elektron yolla yoxlamağı tələb edir. Yerli tələblər və müştəri spesifikasiyaları fərqlənə bilər, lakin bu əməliyyat dərsi ümumiyyətlə faydalıdır: itki, aşağı axın sızıntısı, karantin və ya qaytarılma başlamazdan əvvəl qapağı yoxlayın.
Qapaq və konteynerlərin emalı istifadəyə yarar çıxışın qorunmasını təmin edir
Tullantı idarəsi yalnız maşın parametrlərinə məhdud deyil. Qablar və qapaqlar sızdırmazlığı təmin edən vəziyyətdə istifadə nöqtəsinə çatmalıdır. ABŞ tələbləri ilə tənzimlənən şüşələnmiş su üçün 21 CFR Bölməsi 129.37 tək istifadəli qablar və qapaqlar və ya möhürlərın təmiz saxlanılmasını və sanitariya qaydalarına uyğun olaraq işlədilməsini tələb edir. Müəssisə öz bazarı üçün müvafiq qaydaları və standartları tətbiq etməli, sonra onları aydın qəbul, saxlama və xətt boyu emal addımlarına çevirməlidir.
Operator üçün bu, qapaq çuxurlarının təmizliyini yoxlamaq, qapaq verilməsinin tıxanma və ya sıyrılma yaratmadığını təmin etmək və aktiv şüşə üçün doğru qapanma elementinin yükləndiyini yoxlamaq deməkdir. Rəhbər üçün isə qapaq retusları səbəbləri ilə dolgu səviyyəsi retusları səbəblərini ayrı-ayrılıqda qeyd etmək deməkdir. Bu kateqoriyalar bir-biri ilə qarışdırıldıqda komanda su şüşəsi doldurma və qapaqlama maşınını qapaq təchizatı problemi üçün tənzimləyə bilər və başqa bir dəyişkənlik mənbəyi yarada bilər.
Dayanma, işə salma və konfiqurasiya dəyişikliyi zamanı itkiyi azaldın
Bir çox xətt sabit istehsalda yaxşı işləyir, lakin fasilələr zamanı məhsul itirir. Nəzarət olunan dayanma ardıcıllığı şüşələrin yığılmasını məhdudlaşdıra, nəzarətsiz boşalmanı azalda və yenidən başlatma yoxlamalarını standartlaşdıra bilər. Dəyişdirilmə zamanı normal sürətə keçməzdən əvvəl şüşə qaynaqlarını, püskürtdüyün hündürlüyünü və ya emal qurğusunu, qapaq qoyanın təmas edən hissələrini və yoxlama parametrlərini təsdiqləyin. Daha sürətli dəyişdirmələr yalnız dolu məhsulu qoruyan yoxlamalar aydın qaldıqda faydalıdır.
Praktiki nəzərdən keçirmə üsulu proses düyünləri üzrə hər bir hadisəni qeyd etməkdir: məhsul təchizatı, yuyucu, doldurucu, qapaq qoyan, konveyer və ya yoxlayıcı. Simptomu, aparılan tədbiri və təsirlənən şüşə sayını qeyd edin. Bir neçə iş dövrü ərzində bu, su şüşəsi doldurma və qapaq qoyan maşınının tənzimlənməsinə ehtiyac olub-olmadığını, sərf olunan hissənin və ya qaynağın aşınmış olub-olmadığını və ya problemin yuxarı axında başlayıb-başlamadığını qərar vermək üçün faktiki əsas yaradır. Həmçinin bu, hər bir retsepti yalnız doldurma stansiyasına aid etməkdən çəkinir.
Daha az tullantı üçün sadə istismar yoxlama siyahısı
- Başlatmadan əvvəl: təsdiq edilmiş şüşəni və qapağı, xəttin təmizliyini, məhsulun təchizat şəraitini və aktiv resepti və ya parametrləri təsdiq edin.
- Başlatma zamanı: müəyyən edilmiş nümunə üzərində doldurma səviyyəsini, qapağın yerləşdirilməsini, möhürün vəziyyətini, kodlaşdırmanı və şüşənin emalını yoxlayın.
- İstehsal zamanı: reysları ümumi say olaraq deyil, səbəblərə görə trend kimi izləyin; tökülmələrdə, aşağı/yüksək doldurmada, qapaq çatlamalarında və konveyer pozuntularında artımın sürətlə araşdırılmasını təmin edin.
- Dayanma və ya dəyişdirmədən sonra: normal iş sürətinə qayıtmaqdan əvvəl eyni nümunə yoxlamalarını təkrarlayın.
- Növbə müzakirəsi zamanı: məhsul itkisini və reys səbəblərini qeyd edilmiş iş hadisələri ilə müqayisə edin, sonra bir aydın izləmə tədbiri təyin edin.
Həqiqi xətt şəraitinə uyğun idarəetmə vasitələrini seçin
Suyun doldurulması və qabın bağlanması maşını, doldurma idarəetməsi, şüşələrin emalı, qapaq sistemi və yoxlama prosedurları real şüşələrə, qapaqlara, su emal prosesinə və istehsal ritminə uyğun olduqda daha az məhsul itirməsinə kömək edə bilər. Daha çox avtomatlaşdırma doğrulama ehtiyacını aradan qaldırmır. Ən güclü tullantı azaltma proseduru adətən sabit quraşdırma, doğru anlarda qısa yoxlamalar və xəttə dəyişikliklərin hansı nöqtədə girdiyini göstərən qeydlərdən ibarətdir.
Yeniləməni müəyyənləşdirməzdən əvvəl və ya istismar prosedurlarını dəyişdirməzdən əvvəl təklif olunan parametrləri real qabla və qapaqla yoxlayın. Doldurulmuş şüşəni və qapaq qoyan maşının nəticəsini birlikdə təhlil edin və plana texniki xidmət üçün giriş və təmizlik addımlarını da daxil edin. Belə yanaşma istehsal komandasına əməliyyat zamanı qarşısını almaq olunan maye itkisini və doldurulmuş şüşələrin rədd edilməsini azaltmaq üçün ölçülmüş bir yol verir.






 Son xəbərlər








