 EN

Bir su şişeleme hattı ürün kaybını sadece tek bir noktada yaşamaz. Küçük kayıplar, gelen akışın kararsızlığıyla başlayabilir, dolum ünitesinde aşırı dolum olarak görünür hâle gelebilir ve kapaklayıcı ünitenin tutarlı şekilde kapatmaması nedeniyle reddedilen şişeler olarak sona erebilir. İyi eşleştirilmiş bir su şişesi doldurma ve kaplama makinesi üretim ekibine bu geçiş noktaları üzerinde daha fazla kontrol imkânı sunar. Pratik amaç, sıfır atık gibi genel bir iddia değil; kayıp kaynaklarını görünür, tekrarlanabilir ve düzeltmesi kolay hâle getirmektir.
Ambalaj hattı mühendisliği açısından bakıldığında, atık kontrolü dolum, kapaklama, taşıma, muayene ve ürün değişimi süreçlerinde değerlendirilmelidir. Yararlı sorular şunlardır: Sıvı nerede amaçlanan yoldan ayrılıyor? Hangi kaplar reddediliyor? Ekibin bir olayı belirli bir süreç düğümüne bağlayan bir kayıt sistemi var mı?
Bir su şişeleme hattında ürün atığı nerede başlar
Su kaybı, dolum sırasında dökülmeler, köpük taşmaları, duraklamalar sırasında boşaltma veya zaten doldurulduktan sonra reddedilen şişeler gibi doğrudan olabilir. Dolaylı da olabilir: hasarlı bir kapak, yanlış dolgu seviyesi veya kötü işlenmiş bir kapatma işlemi, satılabilir bir şişeyi kalite tutma durumuna dönüştürebilir. Dolum makinesi ve kapaklayıcı makine sıralı çalıştığı için bu makineleri izole cihazlar olarak ele almak, kaybın kaynağını gizleyebilir.
K su şişesi doldurma ve kaplama makinesi operatörlerin bu sorunlara bağlı bir süreç olarak yaklaşmalarına yardımcı olur. Kararlı ürün tedariki, sıvı seviyesini etkiler. Şişe sunumu, memenin dolum yaptığı yeri belirler. Kapak teslimi ve şişe boynu hizalaması, kapatma kalitesini etkiler. Konveyör zamanlaması, daha önceki bir istasyondan gelen küçük bir bozukluğu büyütebilir. Hattı bu sırayla incelemek, yalnızca hız ayarını yükseltmek veya düşürmekten çok daha faydalı bir sorun giderme sağlar.
Kontrollü dolumun sıvı fazladan verimini ve redleri nasıl azalttığı
Aşırı doldurma, ürün verimi açısından açık bir kayıptır; ancak yetersiz doldurma şişe reddine ve tekrar işleme ihtiyacına neden olabilir. Doğru kontrol yöntemi, doldurma prensibi, şişe geometrisi, su koşulları ve hedef üretim hızına bağlıdır. Bir ayarı değiştirmeden önce, gözlemlenen değişkenliğin ürün tedarikine mi, doldurma valfinin davranışına mı, şişe işleme sürecine mi yoksa tutarlı olmayan bir ölçüm yöntemine mi bağlı olduğunu doğrulayın.
Günlük operasyonlar için ekipler, üretim başlangıcında, duruş sonrası ve format değişikliği sonrasında tekrarlanabilir bir kontrol prosedürü oluşturabilir. Şişeleri her seferinde aynı yöntemle örnekleme yapın, hat koşullarını not edin ve elde edilen sonucu onaylanmış süreç hedefiyle karşılaştırın. Kararlı bir besleme ve tutarlı şişe konumlandırması, su şişesi doldurma ve kapama makinesinin ayar değerini daha güvenilir bir şekilde tekrarlamasını sağlar. Konveyör geriye doğru hareket ettiğinde veya tedarik koşulları değiştiğinde değişkenlik artıyorsa, bu gözlem, yalnızca doldurucuda yapılan izole bir ayara kıyasla daha etkili bir eylem fırsatı sunar.
- Doldurma seviyesi değişikliklerini izlemeye başlamadan önce gelen suyun durumunu ve basınç kararlılığını doğrulayın.
- Bir şişe formatında varyasyon gözlemlendiğinde şişe rehberlerini, yıldız tekerleği sistemlerini ve şişe boyunlarını kontrol edin.
- Üretim kaydında başlangıç kaybını sürekli çalışma kaybından ayırın.
- Reddedilen doldurulmuş şişelerin büyük bir grubuna dönüşmeden önce bir eğilimi durdurun ve araştırın.
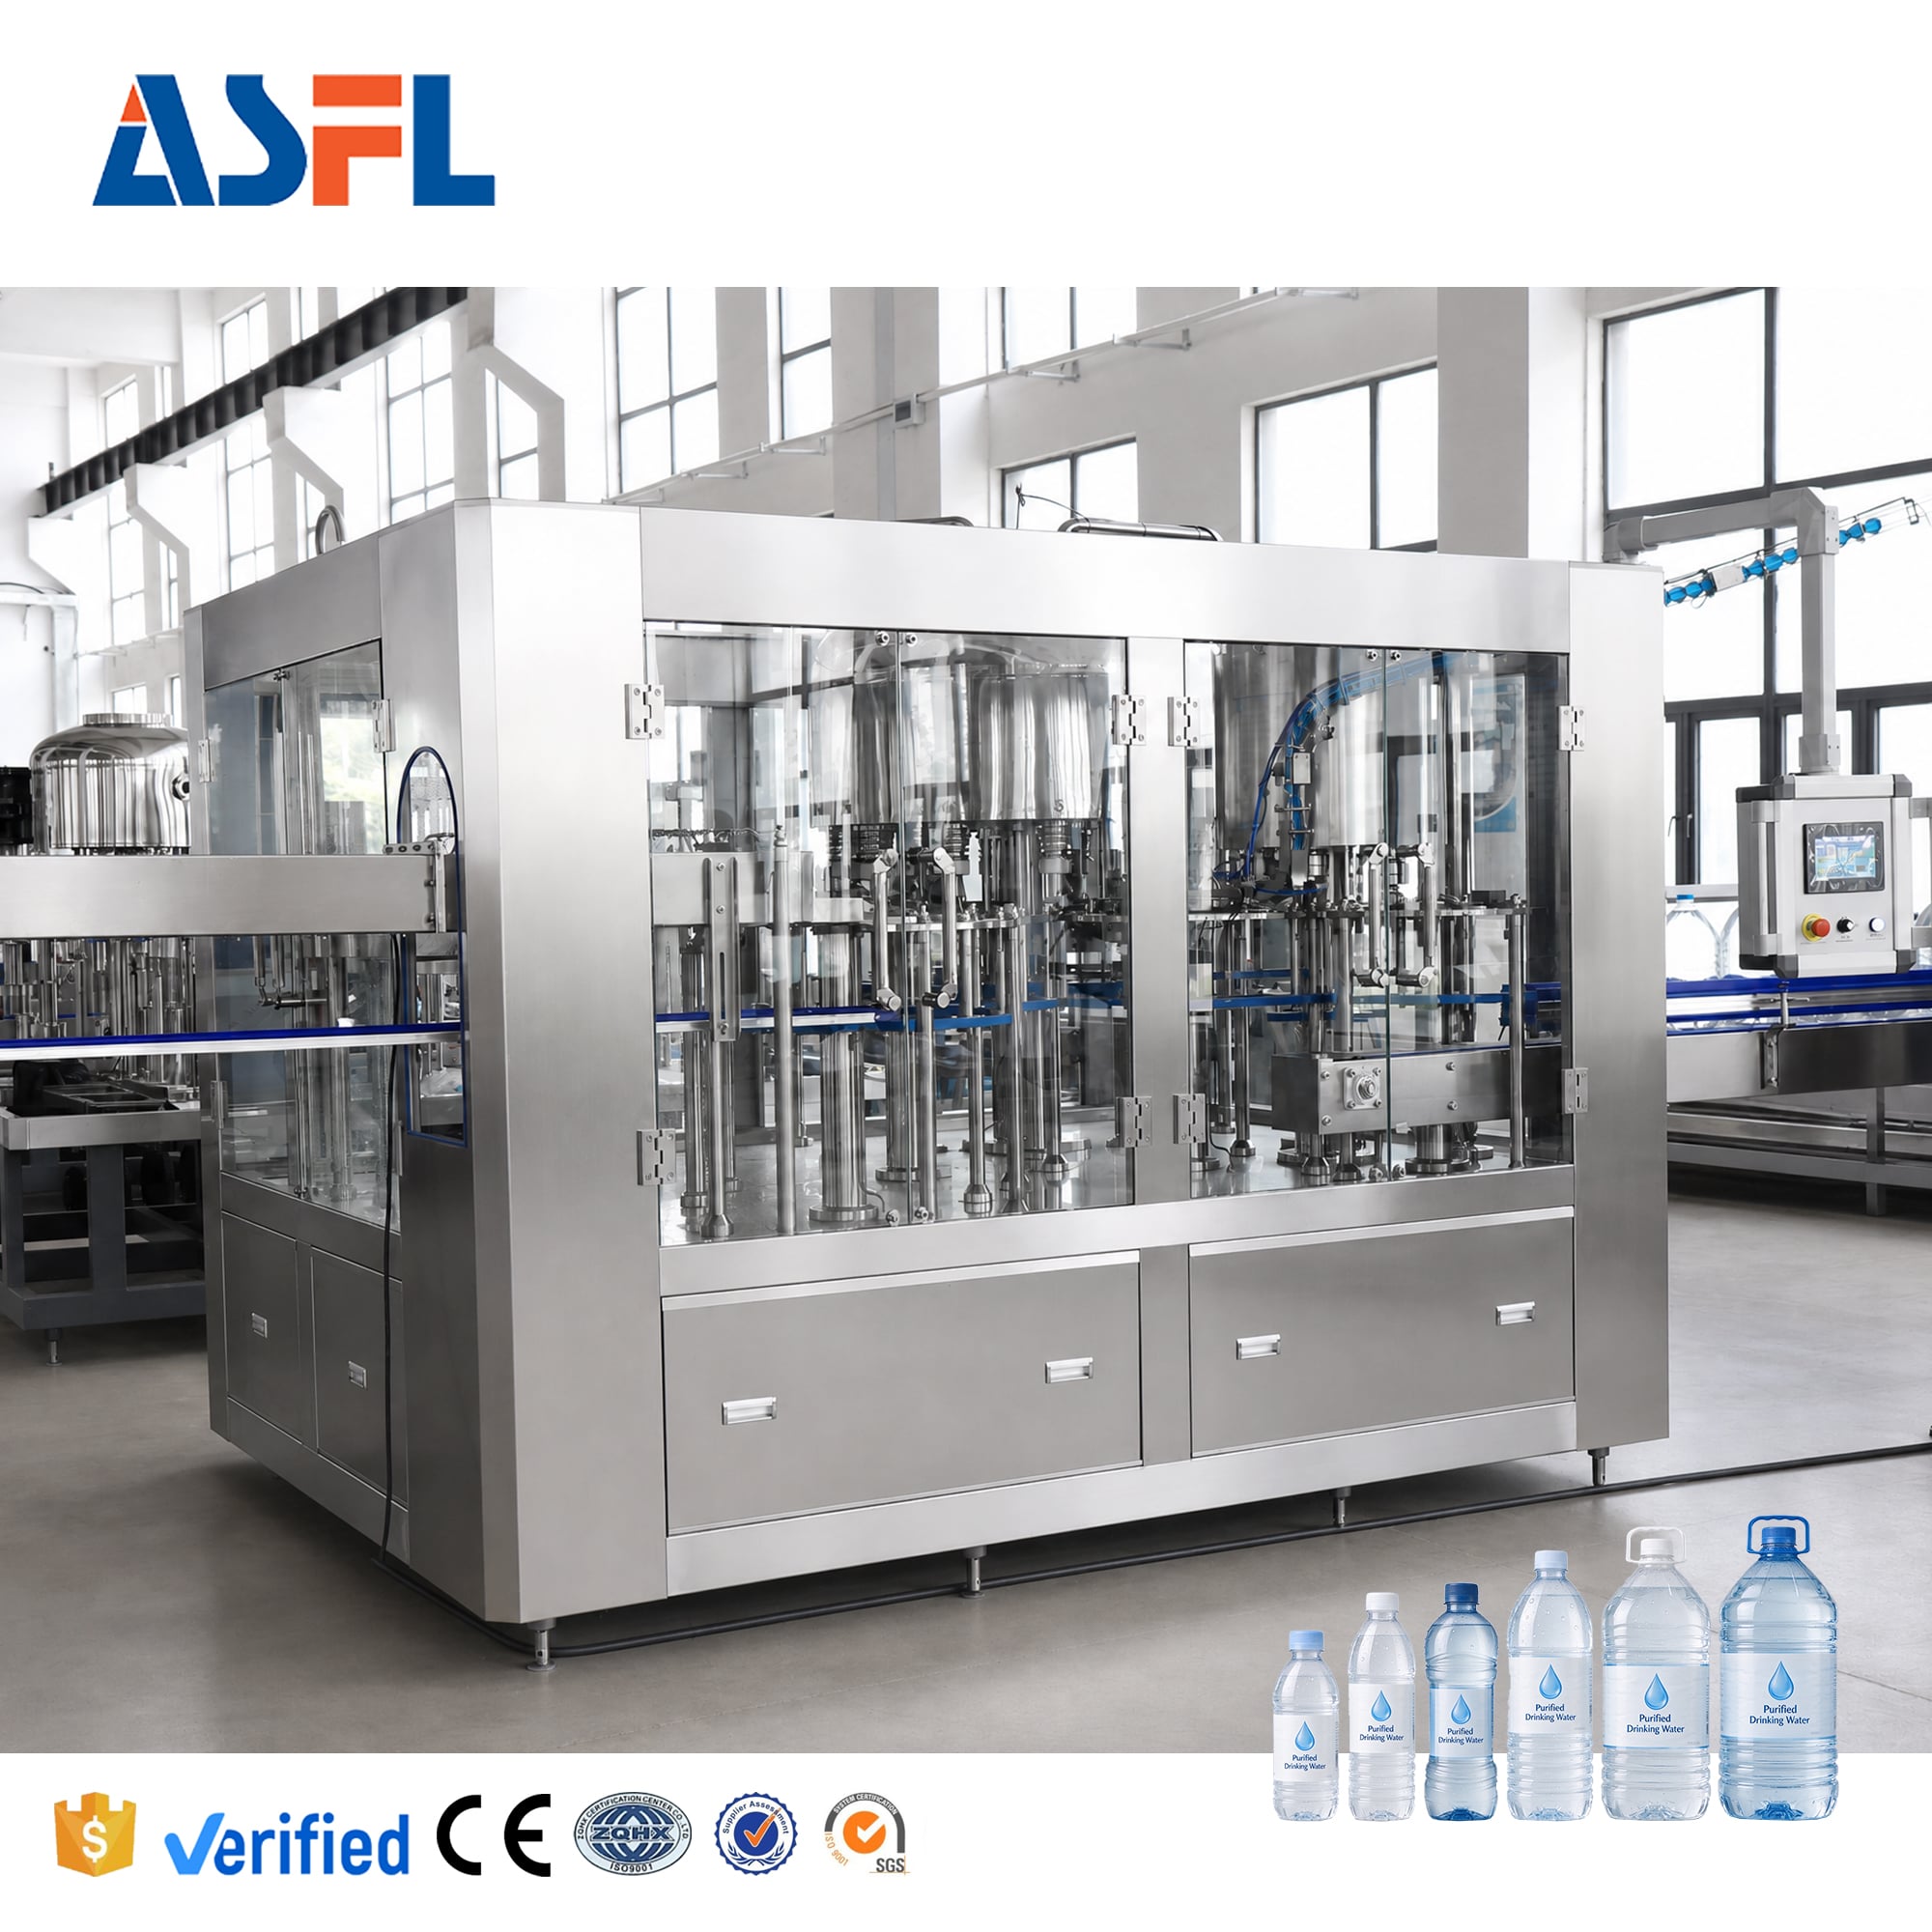
Doldurucu ile kapaklayıcının koordinasyonunun neden önemli olduğu
Bir şişe, doldurucudan kabul edilebilir bir seviyede çıkabilir; ancak kapak yanlış uygulanmışsa, hasar görmüşse, çapraz dişliyse veya yeterince sızdırmazlık sağlanmamışsa yine de hurdaya çıkar. Bu yüzden bir su şişesi doldurma ve kaplama makinesi doldurucu ve kapaklayıcı çifti olarak izlenmelidir. Şişe boyun pozisyonu, kapak besleme tutarlılığı, kapak yerleştirme ve kapaklama başlığı ayarları, doldurulmuş bir şişenin satılabilir kalıp kalmadığını belirler.
Kapağın sıkma torku, başka bir şişeden kopyalanmış genel bir sayı değil, doğrulanmış bir süreç koşulu olarak değerlendirilmelidir. Çok az tork sızıntılara neden olabilirken, fazla tork kapağı veya şişe-kapağı temas alanını hasara uğratabilir. Uygun hedef tork değeri, kapağın türüne, şişenin boyun kısmının tasarımına, astar veya conta tasarımına ve üreticinin doğrulama yöntemine bağlıdır. Kısa süreli ve düzenli olarak uygulanan bir tork kontrolü ile görsel inceleme rutini, özellikle kapak tedarikçisi değişikliği, temizlik işlemi veya bakım müdahalesi sonrasında erken aşamada sapmaları ortaya çıkarabilir.
ABD’deki şişelenmiş su üretim tesislerinde, 21 CFR Bölüm 129.80(f) doldurucu, kapaklayıcı veya mühürleyici performansının izlenmesini ve doldurulmuş kapların doğru kapaklanıp mühürlendiğini görsel ya da elektronik olarak kontrol edilmesini öngörür. Yerel mevzuat ve müşteri spesifikasyonları farklılık gösterebilir; ancak bu işletme ilkesi genel olarak geçerlidir: kayıplar aşağı akışta sızıntıya, karantinaya veya iadeye dönüşmeden önce kapatma işlemini kontrol edin.
Kapak ve kapların işlenmesi, kullanılabilecek ürün miktarını korur
Atık kontrolü, makine ayarlarıyla sınırlı değildir. Kaplar ve kapaklar, sağlam bir sızdırmazlık sağlayan bir durumda kullanım noktasına ulaşmalıdır. ABD gereksinimlerine tabi şişelenmiş su için 21 CFR Bölüm 129.37, tek kullanımlık kaplar ve kapaklar ya da mühürlerin temiz tutulmasını ve hijyenik bir şekilde işlenmesini öngörür. Bir tesis, kendi pazarına ilişkin kuralları ve standartları uygulamalı, ardından bunları net alım, depolama ve üretim hattı kenarında işleme adımlarına dönüştürmelidir.
Bir operatör için bu, kapak rampalarının temiz olduğundan emin olmak, kapak beslemesinin tıkanıklık veya çiziklere neden olmamasını sağlamak ve aktif şişe için doğru kapak türünün yüklendiğinden emin olmak anlamına gelir. Bir müdür için ise reddedilen kapakların nedenlerini dolgu seviyesi reddi nedenlerinden ayrı olarak kaydetmek gerekir. Bu kategoriler bir araya getirildiğinde, ekip bir su şişesi dolum ve kapaklama makinesini kapak tedarik sorunu için ayarlayabilir ve böylece başka bir varyasyon kaynağı yaratabilir.
Durdurmalar, başlatmalar ve ürün değişimleri sırasında kayıpları azaltın
Birçok üretim hattı, sabit üretimde iyi performans gösterir ancak kesintiler sırasında ürün kaybeder. Kontrollü bir durma sırası, şişe birikimini sınırlandırabilir, kontrolsüz boşalmayı azaltabilir ve yeniden başlatma kontrollerini tutarlı hale getirebilir. Bir değişim işlemi sırasında, normal hızda çalışmaya başlamadan önce şişe kılavuzlarını, nozul yüksekliğini veya taşıma ayarlarını, kapaklayıcı temas parçalarını ve muayene ayarlarını doğrulayın. Daha hızlı değişim işlemleri, yalnızca doldurulmuş ürünü koruyan kontroller net kalıyorsa faydalıdır.
Pratik bir inceleme yöntemi, her olayı süreç düğümüne göre kaydetmektir: ürün tedariki, durulama ünitesi, doldurma ünitesi, kapaklayıcı, konveyör veya muayene ünitesi. Belirti, alınan eylem ve etkilenen şişe sayısını not edin. Birkaç üretim turu boyunca bu yöntem, su şişesi dolum ve kapaklama makinesinin ayarlanması gerekip gerekmediğine, bir tüketim maddesinin veya kılavuzun aşınmış olup olmadığına ya da sorunun daha yukarı akışta mı başladığında karar vermek için somut bir temel oluşturur. Ayrıca her reddedilen ürünün dolum istasyonuna atfedilmesini önler.
Daha düşük israf için basit bir işletme kontrol listesi
- Çalışmaya başlamadan önce: onaylı şişe ve kapak, hattın temizliği, ürün tedarik durumu ve aktif tarif veya ayarlar doğrulanır.
- Başlangıçta: belirlenmiş bir örnek üzerinde dolum seviyesi, kapak yerleştirme, mühür durumu, kodlama ve şişe işleme kontrol edilir.
- Üretim sırasında: reddedilen ürünlerin nedenlerine göre trendleri, yalnızca toplam sayı olarak değil; dökülmelerde, düşük/yüksek dolulukta, kapak kusurlarında veya konveyör bozukluklarında artış görüldüğünde bunlar hemen incelenir.
- Durma veya ürün değişimi sonrası: normal işletme hızına dönmeden önce aynı örnek kontrolleri tekrarlanır.
- Vardiya değerlendirmesinde: ürün kaybı ve reddedilme nedenleri, kayıtlı işletme olaylarıyla karşılaştırılır; ardından tek bir net takip eylemi atanır.
Gerçek hat koşullarına uygun denetim yöntemleri seçilir
Bir su şişesi dolum ve kapaklama makinesi, dolum kontrolü, şişe taşıma sistemi, kapaklama sistemi ve muayene rutini gerçek şişelerle, kapaklarla, su işlemiyle ve üretim ritmiyle uyumlu olduğunda daha düşük ürün kaybını destekleyebilir. Daha fazla otomasyon, doğrulama ihtiyacını ortadan kaldırmaz. En etkili atık azaltma rutini genellikle kararlı bir kurulum, doğru zamanlarda kısa kontroller ve varyasyonun hattın neresine girdiğini gösteren kayıtların bir kombinasyonudur.
Bir yükseltme belirtmeden veya işletme prosedürlerini gözden geçirerek değişiklik yapmadan önce önerilen ayarları gerçek kaplar ve kapaklarla doğrulayın. Hem doldurulan şişeyi hem de kapaklama sonucunu inceleyin ve plana bakım erişimi ile temizlik adımlarını da dahil edin. Bu yaklaşım, üretim ekibine işletme sırasında kaçınılabilir sıvı kaybını ve doldurulmuş şişe reddini azaltmak için ölçülmüş bir yol sağlar.






 Son Haberler








