 EN

Una linea di imbottigliamento dell’acqua non perde prodotto in un solo punto. Piccole perdite possono iniziare con un flusso entrante instabile, diventare visibili come sovraripieno al riempitore e concludersi con bottiglie scartate quando il tappatore non chiude in modo costante. Un sistema ben abbinato macchina per il riempimento e il chiudimento delle bottiglie d'acqua offre al team di produzione un maggiore controllo su quei passaggi di consegna. L’obiettivo pratico non è una generica affermazione sulla totale assenza di sprechi; piuttosto, consiste nel rendere visibili, ripetibili e più facili da correggere le cause delle perdite.
Dal punto di vista ingegneristico della linea di confezionamento, il controllo degli sprechi va valutato lungo tutte le fasi: riempimento, tappatura, trasporto, ispezione e cambio formato. Le domande utili sono: dove il liquido abbandona il percorso previsto? quali contenitori vengono scartati? e il team dispone di un registro che colleghi un evento a un nodo specifico del processo?
Dove inizia lo spreco di prodotto su una linea di imbottigliamento dell’acqua
La perdita di acqua può essere diretta, ad esempio versamenti durante il riempimento, fuoriuscita di schiuma, scarico parziale durante le fermate o bottiglie scartate dopo essere state già riempite. Può anche essere indiretta: un tappo danneggiato, un livello di riempimento errato o una chiusura gestita in modo scorretto possono trasformare una bottiglia vendibile in un prodotto trattenuto per motivi di qualità. Poiché il riempitore e il tappatore operano in sequenza, considerarli come macchine isolate può nascondere la causa della perdita.
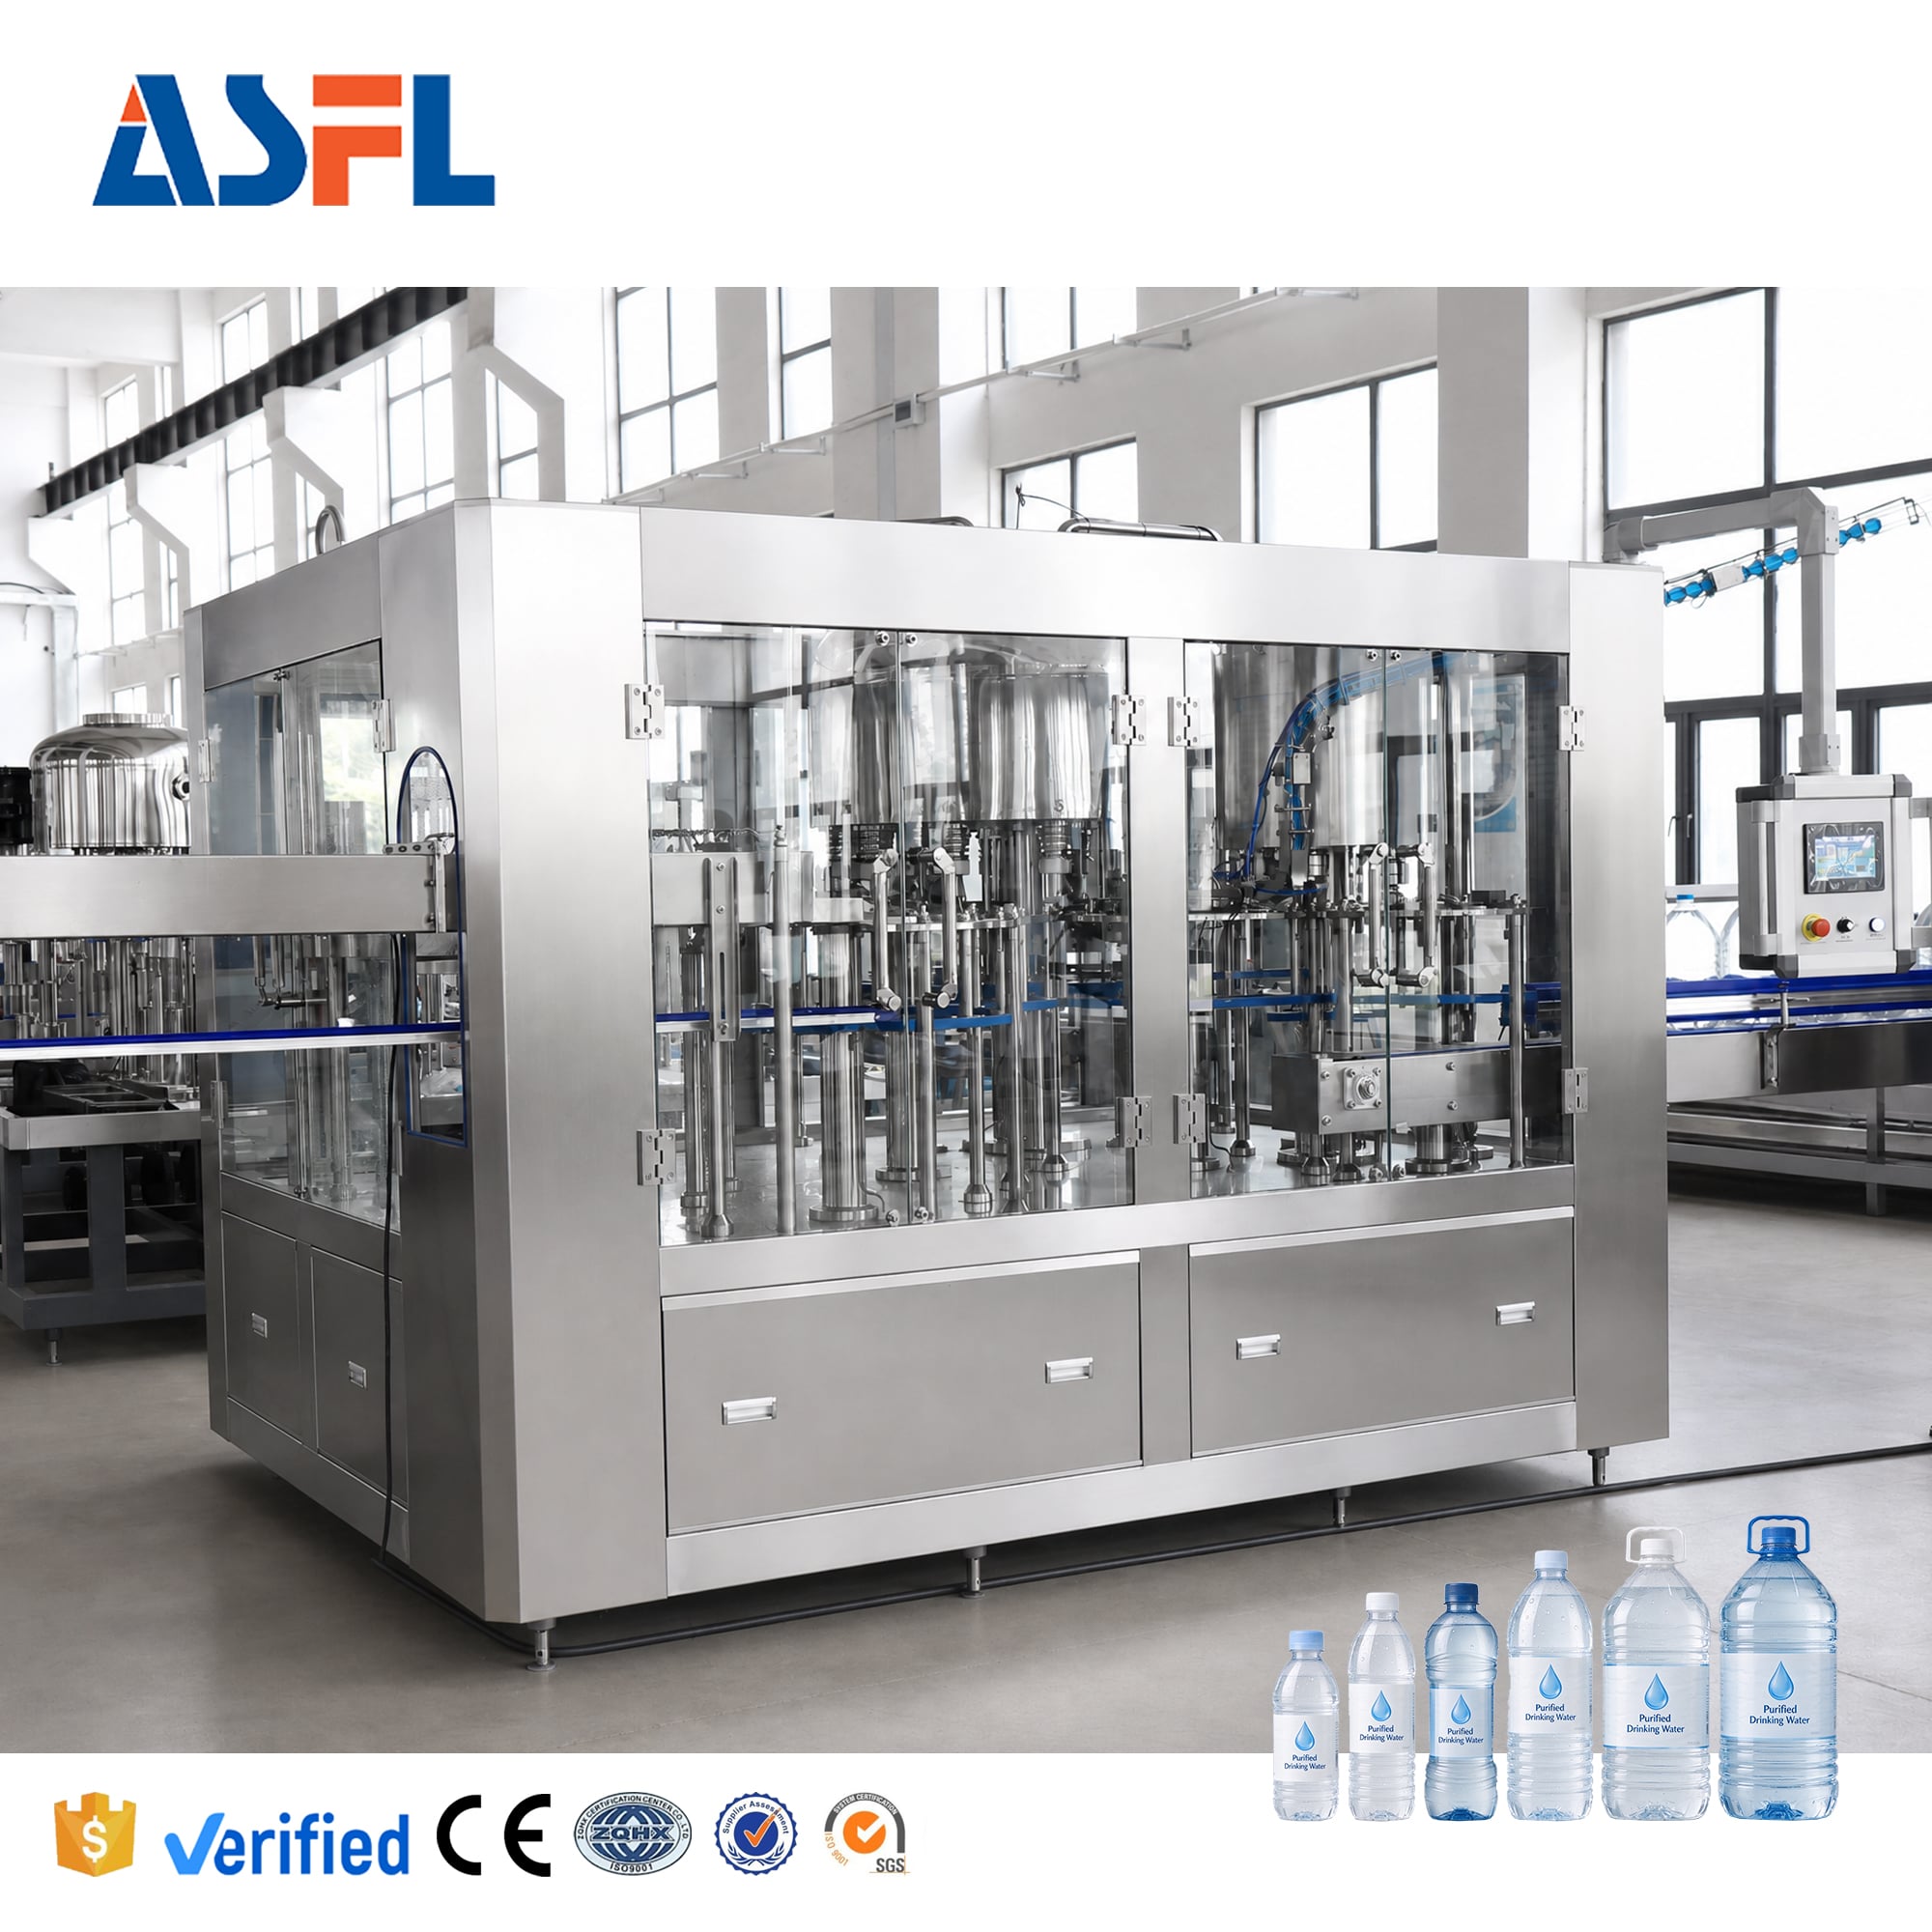
Amacchina per il riempimento e il chiudimento delle bottiglie d'acqua aiuta gli operatori ad affrontare questi problemi come un processo interconnesso. L’erogazione stabile del prodotto influenza il livello del liquido. La presentazione della bottiglia influenza la posizione in cui la cannella effettua il riempimento. La consegna dei tappi e l’allineamento tra tappo e collo della bottiglia influenzano la qualità della chiusura. La tempistica del nastro trasportatore può amplificare anche un piccolo disturbo proveniente da una stazione precedente. Analizzare la linea in questo ordine rende la risoluzione dei problemi più efficace rispetto al semplice aumento o riduzione della velocità di funzionamento.
Come un riempimento controllato riduce lo spreco di liquido e gli scarti
Il sovrarifornimento è una forma evidente di regalo del prodotto, ma il sottorifornimento può generare bottiglie scartate e operazioni di ritocco. Il metodo di controllo corretto dipende dal principio di riempimento, dalla geometria della bottiglia, dalle condizioni dell’acqua e dalla velocità di produzione target. Prima di modificare un parametro, verificare se la variazione osservata sia legata all’approvvigionamento del prodotto, al comportamento della valvola di riempimento, alla movimentazione delle bottiglie o a un metodo di misurazione non coerente.
Per il funzionamento ordinario, i team possono stabilire un controllo ripetibile all’avvio, dopo un arresto e dopo un cambio formato. Prelevare campioni di bottiglie utilizzando ogni volta lo stesso metodo, annotare le condizioni della linea e confrontare il risultato con l’obiettivo di processo approvato. Un’alimentazione stabile e un posizionamento costante delle bottiglie consentono a una macchina per il riempimento e la chiusura di bottiglie d’acqua di ripetere il proprio setpoint in modo più affidabile. Se la variabilità aumenta quando il nastro trasportatore subisce un intasamento o quando cambiano le condizioni di approvvigionamento, tale osservazione risulta più utile di una semplice regolazione isolata sul riempitore.
- Verificare le condizioni dell'acqua in entrata e la stabilità della pressione prima di indagare sulle variazioni del livello di riempimento.
- Ispezionare le guide per le bottiglie, le ruote a stella e la manipolazione del collo quando si osservano variazioni su un formato specifico di bottiglia.
- Distinguere le perdite all'avvio da quelle a regime stabile nel registro di produzione.
- Fermare e analizzare una tendenza prima che si trasformi in un ampio gruppo di bottiglie riempite scartate.
Perché la coordinazione tra riempitrice e inscatolatrice è fondamentale
Una bottiglia può uscire dalla riempitrice con un livello accettabile e diventare comunque rifiuto se il tappo viene applicato in modo errato, danneggiato, incrociato o sigillato in modo insufficiente. Ecco perché una macchina per il riempimento e il chiudimento delle bottiglie d'acqua deve essere monitorata come coppia riempitrice-inscatolatrice. Il posizionamento del collo della bottiglia, la regolarità dell'alimentazione dei tappi, il posizionamento dei tappi e le impostazioni delle teste di tappatura influenzano tutti la commercializzabilità della bottiglia riempita.
La coppia di serraggio del tappo deve essere considerata una condizione di processo verificata, piuttosto che un semplice valore generico copiato da un altro contenitore. Una coppia troppo bassa può causare perdite, mentre una coppia eccessiva può danneggiare il tappo o la zona di contatto tra contenitore e tappo. Il valore ottimale dipende dal tipo di tappo, dalla finitura del contenitore, dal design della guarnizione o del sigillo e dal metodo di validazione adottato dal produttore. Una breve procedura programmata di verifica della coppia e di ispezione visiva consente di rilevare tempestivamente eventuali scostamenti, in particolare dopo un cambio di fornitura di tappi, un’operazione di pulizia o un intervento di manutenzione.
Nelle operazioni statunitensi di imbottigliamento di acqua, il 21 CFR Parte 129.80(f) prevede il monitoraggio delle prestazioni del riempitrice, del tappatore o del sigillatore, nonché l’ispezione visiva o elettronica dei contenitori riempiti per verificare un corretto tappaggio o sigillaggio. I requisiti locali e le specifiche dei clienti possono differire, ma il principio operativo è ampiamente applicabile: ispezionare il tappo prima che eventuali difetti si traducano in perdite a valle, isolamento o resi.
La manipolazione di tappi e contenitori protegge l’output utilizzabile
Il controllo degli scarti non si limita alle impostazioni della macchina. I contenitori e i tappi devono arrivare al punto di utilizzo in condizioni che garantiscano una tenuta adeguata. Per l’acqua imbottigliata soggetta ai requisiti statunitensi, il 21 CFR Parte 129.37 prescrive che i contenitori monouso e i tappi o sigilli siano mantenuti puliti e manipolati in modo igienico. Uno stabilimento deve applicare le norme e gli standard pertinenti al proprio mercato, quindi tradurli in chiare procedure per la ricezione, lo stoccaggio e la gestione in linea.
Per un operatore, ciò può significare verificare che le guide per tappi siano pulite, che l’alimentazione dei tappi non causi intasamenti o abrasioni e che venga caricato il tappo corretto per la bottiglia attiva. Per un supervisore, significa registrare separatamente le motivazioni dei tappi rifiutati rispetto a quelle dei rifiuti legati al livello di riempimento. Quando queste categorie vengono mescolate, il team potrebbe regolare una macchina per il riempimento e la chiusura di bottiglie d’acqua per risolvere un problema legato alla fornitura dei tappi, generando così un’ulteriore fonte di variabilità.
Ridurre le perdite durante le fermate, gli avvii e i cambi formati
Molte linee funzionano bene in produzione costante, ma perdono prodotto durante le interruzioni. Una sequenza di arresto controllata può limitare l’accumulo di bottiglie, ridurre lo scarico non controllato e rendere coerenti i controlli al riavvio. Durante un cambio formato, verificare prima di avviare la linea alla velocità normale le guide per le bottiglie, l’altezza degli ugelli o la configurazione del sistema di movimentazione, i componenti di contatto del tappatore e le impostazioni dell’ispezione.
Un esame pratico consiste nel registrare ogni evento per nodo di processo: approvvigionamento del prodotto, risciacquo, riempimento, tappatura, trasporto o ispezione. Annotare il sintomo riscontrato, l’azione intrapresa e il numero di bottiglie interessate. Nel corso di diverse produzioni, questo fornisce una base fattuale per decidere se la macchina per il riempimento e la tappatura di bottiglie d’acqua necessita di un aggiustamento, se un componente di consumo o una guida è usurato, oppure se il problema ha origine a monte. Inoltre, evita di attribuire automaticamente ogni scarto alla stazione di riempimento.
Un semplice elenco di controllo operativo per ridurre gli sprechi
- Prima dell'avviamento: confermare la bottiglia e il tappo approvati, la pulizia della linea, lo stato della fornitura del prodotto e la ricetta o le impostazioni attive.
- All'avvio: ispezionare il livello di riempimento, il posizionamento del tappo, lo stato del sigillo, la codifica e la manipolazione delle bottiglie su un campione definito.
- Durante la produzione: analizzare l'andamento dei rifiuti per causa, non solo come conteggio totale; esaminare tempestivamente un aumento degli sversamenti, dei riempimenti bassi/alti, dei difetti del tappo o delle perturbazioni del nastro trasportatore.
- Dopo un arresto o una sostituzione: ripetere gli stessi controlli sul campione prima di riprendere la velocità operativa normale.
- Durante la revisione del turno: confrontare le perdite di prodotto e le cause dei rifiuti con gli eventi operativi registrati, quindi assegnare un'unica azione correttiva chiara.
Scegliere i controlli che corrispondono effettivamente alle condizioni reali della linea
Una macchina per il riempimento e la chiusura di bottiglie d'acqua può ridurre le perdite di prodotto quando il controllo del riempimento, la gestione delle bottiglie, il sistema di chiusura e le procedure di ispezione sono adeguati alle specifiche bottiglie, tappi, al processo idrico e al ritmo produttivo effettivi. Maggiore automazione non elimina la necessità di verifiche. La procedura più efficace per ridurre gli sprechi è generalmente una combinazione di impostazione stabile, controlli brevi eseguiti nei momenti opportuni e registrazioni che evidenziano dove si è introdotta una variazione nella linea.
Prima di definire un aggiornamento o modificare le procedure operative, convalidare le impostazioni proposte utilizzando il contenitore e il tappo effettivi. Esaminare sia la bottiglia riempita sia il risultato della fase di chiusura, e includere nel piano anche le operazioni di accesso per la manutenzione e di pulizia. Questo approccio fornisce al team produttivo un percorso misurabile per ridurre le perdite evitabili di liquido e i rifiuti di bottiglie riempite durante l’operatività.






 Notizie in primo piano








