 EN

Წყლის ბოთლებში ასხმის ხაზი არ კარგავს პროდუქტს მხოლოდ ერთ ადგილზე. პატარა კარგვები შეიძლება დაიწყოს არასტაბილური შემავალი ნაკადით, ხილვადი გახდეს როგორც გადავსება ასხმის მოწყობილობაზე და დასრულდეს უარყოფილი ბოთლებით, როდესაც ბოთლების დახურვის მოწყობილობა არ ახდენს მუდმივად დახურვას. კარგად შერჩეული მანქანა წყალის ფლასტიკური ბურთის შევსებისა და ჩამოღებისთვის აძლევს წარმოების ჯგუფს უფრო მეტ კონტროლს ამ გადაცემებზე. პრაქტიკული მიზანი არ არის ზოგადი დასკვნა ნულოვანი კარგვის შესახებ; მიზანია კარგვის წყაროების ხილვადობის უზრუნველყოფა, მეორედ გამეორება და შესასწორებლად გახადება.
Შეფუთვის ხაზის ინჟინერიის თვალსაზრისით, კარგვის კონტროლი უნდა შეფასდეს ასხმის, ბოთლების დახურვის, გადატანის, შემოწმების და რეჟიმის შეცვლის დროს. სასარგებლო კითხვებია: სად ტოვებს თხევადი ნივთიერება მის განსაკუთრებულ გზას? რომელი კონტეინერები უარყოფილია? და აქვს თუ არ აქვს ჯგუფს ჩანაწერი, რომელიც კავშირს ადგენს მოვლენას კონკრეტულ პროცესის კვანძთან?
Სად იწყება პროდუქტის კარგვა წყლის ბოთლებში ასხმის ხაზზე
Წყლის კარგვა შეიძლება იყოს პირდაპირი, მაგალითად, სავსების დროს გადაღვარება, ცხენის ზედა ფენის გადატეკვა, გაჩერების დროს გადასხდომა ან უკვე სავსე ბოთლების უარყოფა. ის ასევე შეიძლება იყოს არაპირდაპირი: დაზიანებული კეპი, არასწორი სავსების დონე ან ცუდად დახურული კეპი შეიძლება გადააქციოს გასაყიდად მოსამზადებლად მოსამზადებელი ბოთლი ხარისხის შემოწმების ქვეშ მოსაყოლებლად. რადგან სავსები და კეპის დამაგრები ერთმანეთის შემდეგ მუშაობენ, მათ იზოლირებული მანქანების სახით მიმართვა კარგვის წყაროს დამალავს.
Aმანქანა წყალის ფლასტიკური ბურთის შევსებისა და ჩამოღებისთვის ეს დახმარება ოპერატორებს ამ საკითხებს დაკავშირებული პროცესის სახით მიადგენენ. სტაბილური პროდუქტის მიწოდება ზემოქმედებს სითხის დონეზე. ბოთლის წარდგენა ზემოქმედებს ნოზლის სავსების ადგილზე. კეპის მიწოდება და ბოთლის ყუთის სწორი განლაგება ზემოქმედებს დახურვის ხარისხზე. კონვეიერის დროის შეთავაზება შეიძლება გააძლიეროს ადრეული სადგურიდან მომდინარე პატარა დარღვევა. ხაზის ამ თანმიმდევრობით შეხედვა გამოსწორებას უფრო სასარგებლოდ ხდის, ვიდრე უბრალოდ სიჩქარის პარამეტრის აწევა ან დაწევა.
Როგორ ამცირებს კონტროლირებული სავსება სითხის ჭარბ გაცემას და უარყოფებს
Გადავსება არის ნათელი მაგალითი პროდუქტის უფასო გაცემის, მაგრამ არასაკმარისი ვსება შეიძლება გამოიწვიოს უარყოფილი ბოთლები და ხელახლა დამუშავება. სწორი კონტროლის მეთოდი დამოკიდებულია სავსების პრინციპზე, ბოთლის გეომეტრიაზე, წყლის მდგომარეობაზე და სამიზნე წარმოების სიჩქარეზე. ნებისმიერი პარამეტრის შეცვლამდე დაადასტურეთ, არის თუ არ არსებული ცვალებადობა დაკავშირებული პროდუქტის მიწოდებას, სავსების ვალვის მოქმედებას, ბოთლების მოვლას ან არ სტაბილურ გაზომვის მეთოდს.
Ყოველდღიური ექსპლუატაციის დროს ჯგუფებს შეუძლიათ დაამკაცონ ხელმეორედ გასაკეთებლად შემოწმება საწყის ეტაპზე, შეჩერების შემდეგ და ფორმატის შეცვლის შემდეგ. აიღეთ ნიმუშები ბოთლებიდან ყოველთვის ერთი და იგივე მეთოდით, აღნიშნეთ ხაზის მდგომარეობა და შეადარეთ შედეგი დამტკიცებულ პროცესულ მიზანს. სტაბილური მიწოდება და მუდმივი ბოთლების პოზიციონირება საშუალებას აძლევს წყლის ბოთლების სავსებისა და დახურვის მანქანას უფრო სანდოდ განმეორების საკუთარი მიზანს. თუ ცვალებადობა იზრდება კონვეიერის უკან გასვლის ან მიწოდების მდგომარეობის შეცვლის დროს, ეს დაკვირვება უფრო მოქმედებისუნარია, ვიდრე სავსების მოწყობილობაზე იზოლირებული რეგულირება.
- Შეამოწმეთ შემავალი წყლის ხარისხი და წნევის სტაბილურობა სავსების დონის ცვლილებების გამოძიებამდე.
- Როდესაც ერთი ბოთლის ფორმატზე გამოიკვეთება ცვლილება, შეამოწმეთ ბოთლების მიმართველები, ვარსკვლავის ბორბლები და ბოთლის ყელის მოვლა.
- Გამოყოთ საწყისი დაკარგვა სტაციონარული დაკარგვისგან წარმოების ჩანაწერში.
- Შეაჩერეთ და გამოიძიეთ ტენდენცია, სანამ ის დიდი რაოდენობის უარყოფილი სავსე ბოთლების ჯგუფად არ გადაიზრდება.
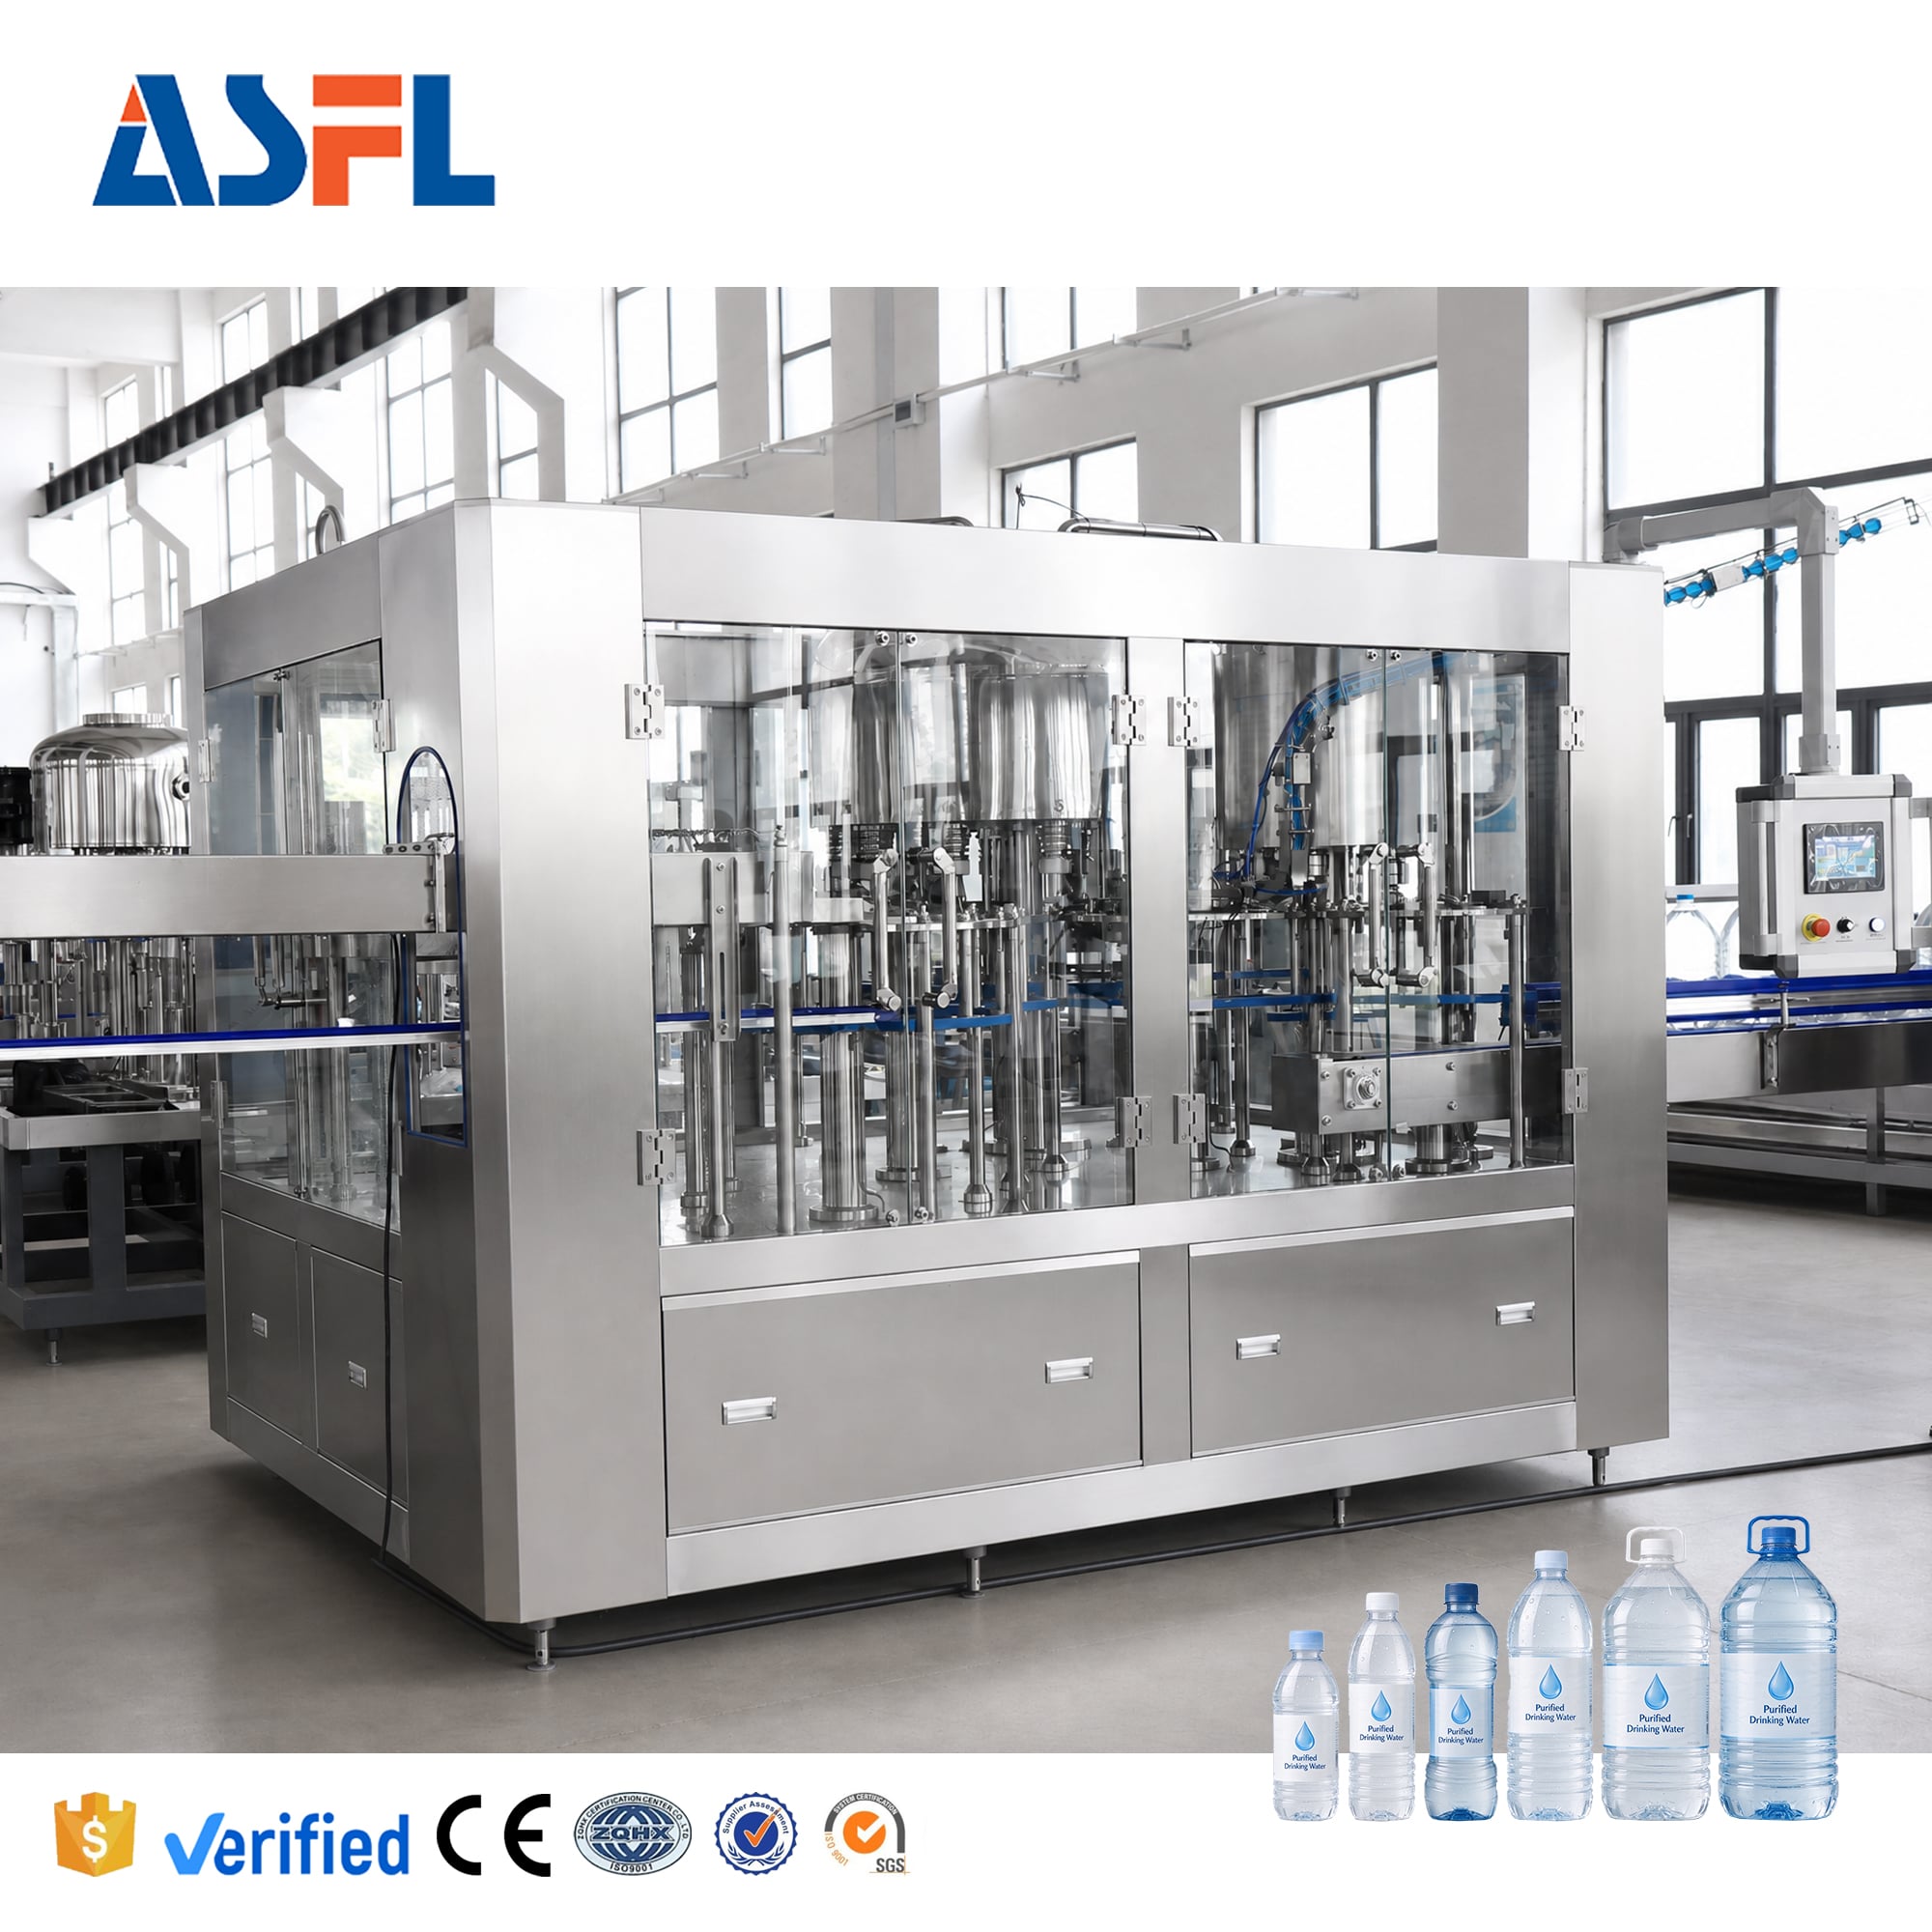
Რატომ არის მნიშვნელოვანი სავსების და კეპერის კოორდინაცია
Ბოთლი შეიძლება სავსებიდან გავიდეს მისაღები დონით, მაგრამ მაინც გახდეს ნაგავი, თუ დახურვა არ არის სწორად დაყენებული, დაზიანებული, გადახვეული თუ არ არის საკმარისად დახურული. ამიტომ არის აუცილებელი, რომ მანქანა წყალის ფლასტიკური ბურთის შევსებისა და ჩამოღებისთვის სავსები და კეპერი ერთად იყოს მონიტორინგის ქვეშ. ბოთლის ყელის პოზიციონირება, კეპერის მიწოდების სტაბილურობა, კეპერის დაყენება და კეპერის თავის პარამეტრები ყველა ამ ფაქტორმა გავლენა ახდენს იმაზე, დარჩება თუ არ დარჩება სავსე ბოთლი გასაყიდად.
Ყუთის ტორქის მნიშვნელობა უნდა მიიჩნევოს დამტკიცებულ პროცესულ პირობად, არ არის სხვა ბოთლიდან გადაკოპირებული ზოგადი რიცხვი. ძალიან დაბალი ტორქი შეიძლება გამოიწვიოს გაჟონვა, ხოლო ძალიან მაღალი ტორქი შეიძლება დააზიანოს ყუთი ან ბოთლისა და ყუთის შეხების არე. შესაფერებელი სამიზნე მნიშვნელობა დამოკიდებულია ყუთზე, ბოთლის ფინიშზე, ლაინერზე ან სილის დიზაინზე და წარმოებლის ვალიდაციის მეთოდზე. მოკლე, განრიგით განსაზღვრული ტორქის და ვიზუალური შემოწმების რუტინა შეიძლება ადრე აღმოაჩინოს გადახრა, განსაკუთრებით ყუთების მომარაგების შეცვლის, სუფთავების ან ტექნიკური მომსახურების შემდეგ.
Აშშ-ში წყლის ბოთლებში შევსების საწარმოებში 21 CFR ნაკრების ნაკრების 129.80(f) პუნქტი აღწერს შევსების მოწყობილობის, ყუთების დამაგრებლის ან დამხურავის შესრულების მონიტორინგს და შევსებული კონტეინერების ვიზუალურად ან ელექტრონულად შემოწმებას სწორად დამაგრებული ან დახურული ყუთების მიმართ. ადგილობრივი მოთხოვნები და მომხმარებლის სპეციფიკაციები შეიძლება განსხვავდებოდეს, მაგრამ ექსპლუატაციური გაკვეთილი ფართოდ გამოსადეგია: შეამოწმეთ ყუთი იმ დროს, როდესაც დანაკარგები ჯერ არ გადაიქცევიან ქვემოდან გაჟონვად, იზოლაციად ან დაბრუნებად.
Ყუთებისა და კონტეინერების მოვლა იცავს გამოყენებად პროდუქციას
Ნარჩენების კონტროლი არ შემოიფარგლება მხოლოდ მანქანის პარამეტრებით. კონტეინერებსა და კეპებს უნდა მივიდეს გამოყენების ადგილზე ისეთ მდგომარეობაში, რომ უზრუნველყოფოს სრულყოფილი ჰერმეტიკულობა. აშშ-ის მოთხოვნების შესაბამად წყლის ბოთლების შემთხვევაში, 21 CFR ნაკრების 129.37 პარაგრაფი მოითხოვს ერთჯერადი გამოყენების კონტეინერებისა და კეპების ან სილების სისუფთავის დაცვას და სანიტარულად მოვლას. საწარმომ უნდა გამოიყენოს საკუთარი ბაზარის შესაბამისი წესები და სტანდარტები, შემდეგ კი გადაიტანოს ისინი გასასვლელი, საცავი და ხაზის გვერდითი მოვლის მკაფიო ეტაპებად.
Ოპერატორისთვის ეს შეიძლება ნიშნავდეს კეპების ჩუტის სისუფთავის შემოწმებას, კეპების მიწოდების პროცესში დაკლაკვის ან ხაზების წარმოქმნის არ არსებობის დასტურს და აქტიური ბოთლისთვის სწორი დახურვის სისტემის ჩატვირთვას. უფროსისთვის კი ეს ნიშნავს უარყოფილი კეპების მიზეზების ცალკე დაფიქსირებას სავსების დონის უარყოფილებებისგან. როდესაც ეს ორი კატეგორია ერთად არის შერევილი, გუნდი შეიძლება წყლის ბოთლების სავსებისა და დახურვის მანქანას კეპების მიწოდების პრობლემის გამო შეასწოროს და ამ გზით შექმნას ვარიაციის კიდევა ერთი წყარო.
Შეამცირეთ დანაკარგი შეჩერების, გაშვების და ცვლილებების დროს
Ბევრი ხაზი კარგად მუშაობს სტაბილურ წარმოებაში, მაგრამ შეწყვეტების დროს კარგავს პროდუქტს. კონტროლირებული შეჩერების თანმიმდევრობა შეძლებს ბოთლების გადაჭარბებული დაგროვების შეზღუდვას, უკონტროლო გამოტაცების შემცირებას და გადატვირთვის შემოწმების სტანდარტიზაციას. გადატვირთვის დროს ნორმალური სიჩქარით გაშვებამდე დაადასტურეთ ბოთლების მიმართველები, ნოზლის სიმაღლე ან მანიპულირების დაყენება, კაპერის კონტაქტური ნაკეთობები და ინსპექციის პარამეტრები. უფრო სწრაფი გადატვირთვები მხოლოდ მაშინ არის სასარგებლო, როდესაც სავსე პროდუქტის დაცვის შემოწმებები ნათლად არის განსაზღვრული.
Პრაქტიკული შემოწმების მეთოდი არის თითოეული მოვლენის რეგისტრაცია პროცესის კვანძების მიხედვით: პროდუქტის მიწოდება, გამორეცხვა, სავსება, კაპერი, ტრანსპორტირება ან ინსპექცია. აღნიშნეთ სიმპტომი, გატარებული მოქმედება და ზიანდებული ბოთლების რაოდენობა. რამდენიმე წარმოების შემდეგ ეს ქმნის ფაქტობრივ საფუძველს გადაწყვეტის მისაღებად: სჭირდება თუ არა წყლის ბოთლების სავსებისა და კაპერის მანქანის რეგულირება, ამოიხარჯება თუ არა რომელიმე მოხმარებადი ნაკეთობა ან მიმართველი, ან პრობლემა იწყება წინა ეტაპზე. ეს ასევე თავიდან არიდებს ყველა უარყობის მინიჭებას სავსების სადგურს.
Უფრო ნაკლები ნაგავის მისაღებად მარტივი ექსპლუატაციური შემოწმების სია
- Გაშვებამდე: დაადასტურეთ დამტკიცებული ბოთლი და ფარდელი, ხაზის სისუფთავე, პროდუქტის მიწოდების მდგომარეობა და აქტიური რეცეპტი ან პარამეტრები.
- Ჩართვის დროს: შეამოწმეთ სავსების დონე, ფარდლის მოთავსება, სილიკონის მდგომარეობა, კოდირება და ბოთლის მოძრაობა განსაზღვრული ნიმუში.
- Წარმოების დროს: ანალიზირეთ უარყოფილები მიზეზების მიხედვით, არა მხოლოდ საერთო რაოდენობით; დროულად შეამოწმეთ გადასხდომების, დაბალი/მაღალი სავსების, ფარდლის დეფექტების ან კონვეიერის დარღვევების გაზრდა.
- Შეჩერების ან გადასვლის შემდეგ: განახორციელეთ იგივე ნიმუშის შემოწმება ნორმალური სიჩქარით მუშაობის დაწყებამდე.
- Ცვლის მიმოხილვის დროს: შეადარეთ პროდუქტის დაკარგვა და უარყოფილების მიზეზები დაფიქსირებულ მოვლენებს, შემდეგ დაასახელეთ ერთი მკლავი შემდგომი მოქმედება.
Აირჩიეთ კონტროლები, რომლებიც შეესატყობინება ხაზის რეალურ მდგომარეობას
Წყლის ბოთლების ავსებისა და დახურვის მანქანა შეძლებს პროდუქტის კარგვის შემცირებას, როდესაც მისი ავსების კონტროლი, ბოთლების მოვლა, დახურვის სისტემა და შემოწმების პროცედურა შეესატყოს ფაქტობრივი ბოთლების, ფარდების, წყლის დამუშავების პროცესსა და წარმოების რიტმს. მეტი ავტომატიზაცია არ აღმოფხვრის ვერიფიკაციის აუცილებლობას. ყველაზე ეფექტური საშუალება საჭიროების შემცირების შესაკეთებლად ჩვეულებრივ არის სტაბილური დაყენების, სწორ მომენტებში მოკლე შემოწმებების და ხაზზე ცვლილების შემოღების ადგილის ჩვენების ჩანაწერების კომბინაცია.
Ახალი სისტემის დამონტაჟების ან ექსპლუატაციური პროცედურების შეცვლის წინ, დაადასტურეთ შემოთავაზებული პარამეტრები ფაქტობრივი ტარასა და დახურვის საშუალებასთან შესატყოლებლად. შეამოწმეთ როგორც ავსებული ბოთლები, ასევე დახურვის მანქანის შედეგები, და შეიტანეთ მოვლის და სუფთავების ეტაპები გეგმაში. ეს მიდგომა წარმოების ჯგუფს აძლევს გაზომვის შესაძლებლობას და საჭიროების შემცირებას და ავსებული ბოთლების უარყოფის შემცირებას ექსპლუატაციის დროს.






 Ახალი სიახლეები








