 EN

Aмашина для розлива и укупорки бутылок с соком обрабатывает не только объём и скорость при горячем наполнении соком. Путь, по которому продукт контактирует с оборудованием, пропускает жидкость повышенной температуры через клапаны, трубы, зону наполнения, горлышко бутылки и крышку. Если любой интерфейс рассчитан на эксплуатацию при комнатной температуре вместо подтверждённого режима горячего наполнения, линия может столкнуться с просачиванием, нестабильным наполнением, затруднённой очисткой или дефектами упаковки. С инженерной точки зрения линии фасовки вопрос заключается не просто в том, способна ли машина наполнять соком, а в том, сохраняет ли весь путь прохождения продукта заданные параметры до момента герметизации бутылки.
Это различие имеет значение, поскольку процесс горячего розлива является совмещённой термической, механической и гигиенической операцией. В одном из примеров руководства FDA по HACCP для соков указано тепловое воздействие при 90 °C в течение 2 секунд, за которым следует наполнение при 85 °C и выдержка в течение одной минуты для получения стабильного на хранение сока. Эти значения приведены в качестве примера, а не универсального рецепта, однако они наглядно демонстрируют, почему фактическая температура продукта и продолжительность его воздействия должны определять инженерный анализ. A машина для розлива и укупорки бутылок с соком должен быть настроен с учётом проверенного процесса, кислотности продукта, содержания сухих веществ, материала бутылки, системы укупорки и производственной скорости.
Горячее розлив изменяет условия в каждой зоне уплотнения.
Уплотнения в линии розлива соков располагаются в местах соединения насосов, штоков клапанов, тройниковых фланцевых соединений, чаш розливочных головок, коллекторов, точек контакта с укупорочными устройствами и иногда — в местах соединения с теплообменниками. При комнатной температуре эластомер может казаться совместимым в ходе кратковременного испытания водой. Однако при длительном воздействии технология горячего розлива тепло, моющие химикаты, остаточная деформация под нагрузкой, изменения давления и многократная санитарная обработка могут изменить его поведение.
По этой причине выбор уплотнений следует начинать не с названия материала, а с документально зафиксированного профиля эксплуатационных условий. В этом профиле должны быть указаны:
- минимальная, нормальная и максимальная температуры продукта в каждой точке контакта с продуктом;
- кислотность продукта, содержание мякоти, сахаристость, вязкость и наличие твёрдых включений;
- химические препараты для очистки на месте, их концентрации, температуры и продолжительность контакта;
- нормальное давление в линии, переходные процессы насоса и возможное обратное давление на заливочном отверстии;
- требуемый интервал технического обслуживания и доступ для осмотра.
Поставщик может затем оценить материалы прокладок, уплотнительных колец, диафрагм и седел клапанов в условиях, соответствующих реальным эксплуатационным параметрам. Более точно, цель заключается не в выборе уплотнения, которое просто выдержит воздействие тепла; цель — выбрать такое уплотнение, сила которого обеспечивает герметичность, химическая совместимость и возможность очистки остаются пригодными в течение многократных циклов производства и очистки.
Почему применение крышки входит в состав решения по герметизации
В ряде машина для розлива и укупорки бутылок с соком , крышка является окончательным уплотнением упаковки, однако её эксплуатационные характеристики связаны с контролем на предшествующих этапах. Горячая жидкость изменяет геометрию горлышка бутылки и поведение крышки при приложении крутящего момента. Избыточная температура продукта на станции навинчивания может изменить условия, при которых достигается контакт прокладки и зацепление резьбы. Слишком сильная потеря температуры также может противоречить аттестованному процессу. Поэтому на линии требуется чётко определённый временной интервал между розливом, установкой крышки, приложением крутящего момента и любым этапом выдержки или охлаждения.
Начните с утверждённого поставщиком бутылок и крышек температурного диапазона, затем проверьте его на реальной бутылке. Проверьте подачу крышек, начало ввинчивания по резьбе, реакцию на крутящий момент, визуальное правильное сидение крышки, герметичность после охлаждения и крутящий момент открытия после заданного срока хранения. Именно здесь переход от настройки одного параметра машины к учёту взаимосвязей всей линии становится полезным: результат навинчивания нельзя оценивать изолированно от температуры розлива, обращения с бутылками, поддержки горлышка и синхронизации конвейера.
Конфигурация трубопровода обеспечивает контроль температуры, гигиены и стабильности розлива
Трубопровод для горячего сока должен проектироваться как контролируемый маршрут, а не как набор труб между пастеризатором и розливочным устройством. Длинные участки без теплоизоляции могут приводить к потере температуры и неравномерным тепловым условиям. Трубы избыточного диаметра замедляют движение продукта и увеличивают время пребывания. Неправильно спроектированные ответвления могут задерживать продукт или моющий раствор. Резкие изгибы, внезапные изменения диаметра и незапланированные сужения могут нарушать стабильность давления на розливочных клапанах.
Полезный инженерный анализ для процесс горячего розлива охватывает следующие пункты:
- Маршрут и время пребывания. Составьте карту пути от конечной точки нагрева или выдержки до чаши розлива. Подтвердите ожидаемый объём, расход, длину линии и время пребывания в маршруте при нормальной и пониженной производительности.
- Сохранение температуры. Проверьте изоляцию, воздействие окружающей среды и расположение точек измерения. Температура, используемая для подтверждения процесса, должна отражать реальные условия продукта, а не только удалённое заданное значение температуры нагрева.
- Способность к сливу и очистке. Применяйте гигиеническую трассировку, исключающую ненужные «мёртвые зоны», и обеспечивающую эффективную очистку и слив. Принципы гигиенического проектирования, используемые в оборудовании для пищевой и напитковой промышленности, делают акцент на очищаемости и сливаемости, однако окончательные детали следует согласовать с соответствующим стандартом и программой санитарной обработки на объекте.
- Контроль давления. Подберите насосы, клапаны и ограничители так, чтобы дозатор получал стабильное давление без чрезмерного сдвига или пенообразования. Сок с мякотью или с изменяющейся вязкостью может потребовать иного подхода по сравнению с прозрачным соком.
- Компенсация теплового расширения и поддержка. Трубопроводы, контактирующие с горячим продуктом, расширяются. Опоры, гибкие соединения и трассировка должны компенсировать это перемещение, не создавая нагрузки на корпуса клапанов, приборы или санитарные соединения.
Эти решения влияют на стабильность наполнения. Линия, создающая переменное входное давление или захватывающая воздух, может вызывать колебания уровня, разбрызгивание, образование пены и риск загрязнения в области горлышка бутылки. Поэтому выбор оборудования следует начинать с аналиza характеристик жидкости, а не скорости, после чего полученные данные необходимо увязать с общей компоновкой линии.
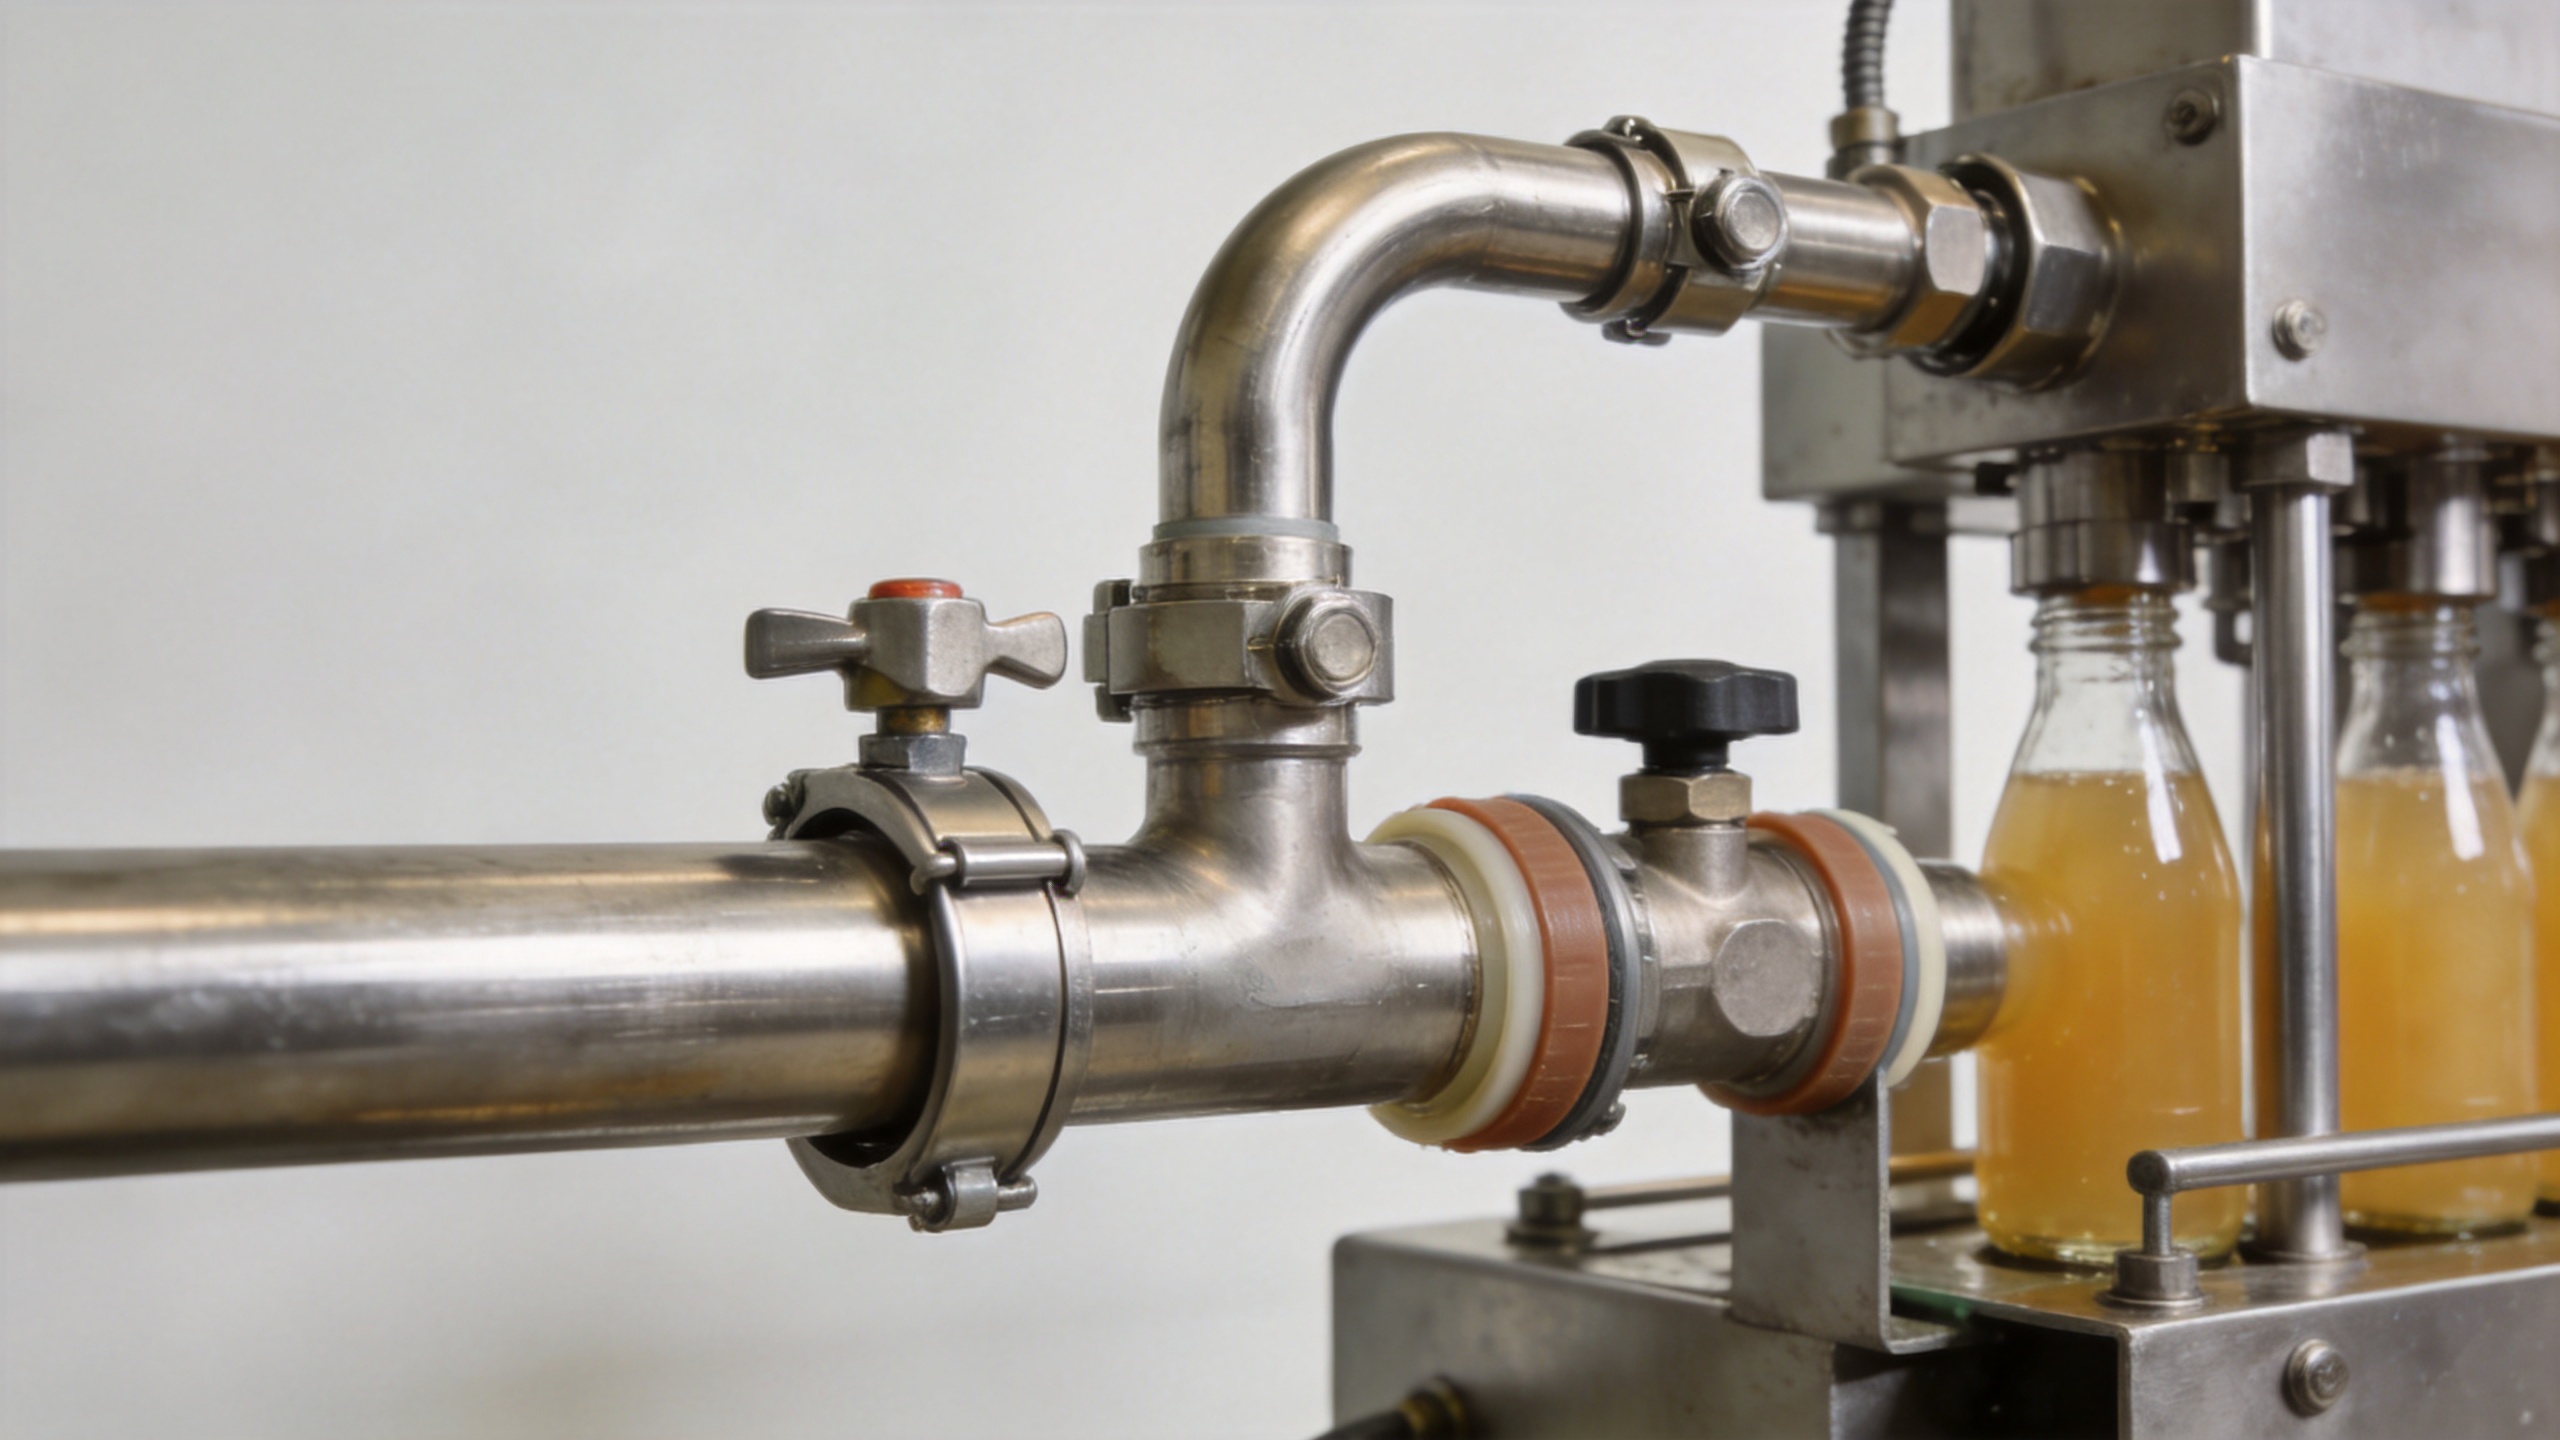
Согласуйте розливочное устройство, трубопроводы и цикл очистки.
Технология горячего розлива проще подтвердить, если путь продукта и путь очистки рассматриваются совместно. Каждый клапан, коллектор, гибкий участок и соединение измерительного прибора должны иметь чётко определённую функцию в процессе очистки. Если какой-либо участок не получает достаточного потока или не освобождается от остатков после очистки, это может стать постоянной проблемой технического обслуживания и гигиены.
Запросите проверку трубопроводов и приборов, в ходе которой определяются направление потока продукта, пути возврата, низшие точки, продувочные клапаны, точки отбора проб, датчики температуры, измерительные приборы давления и соединения для очистки на месте (CIP). Также уточните, циркулирует ли наполнитель во время прогрева, что происходит во время паузы в производстве и как линия опорожняется перед очисткой. Эти вопросы особенно актуальны при изменении рецептуры сока — от прозрачного продукта к продукту с мякотью — или при смене формата бутылок.
Пусконаладочные испытания машины для розлива и герметизации соковых бутылок
Перед принятием новой или модифицированной машина для розлива и укупорки бутылок с соком , разработайте план испытаний на основе объективных данных. В нём должны использоваться целевой сок, бутылка, крышка, уровень наполнения и рабочий диапазон, а не только водный прогон.
| Зона испытаний | Что проверять | Почему это важно |
|---|---|---|
| Температура продукта | Фиксируйте температуру в согласованных критических точках на этапах пуска, стабильного производства и кратковременной остановки. | Подтверждает, что в зону розлива достигается термический режим, прошедший валидацию. |
| Целостность пути продукта | Проверьте соединения, седла клапанов, уплотнения насоса и заливные соединения при рабочей температуре и давлении. | Обнаруживает утечки или смещения, вызванные нагревом, до начала серийного производства. |
| Уплотнение упаковки | Измерьте посадку крышки, крутящий момент, утечки после охлаждения и состояние закрытия после запланированного периода выдержки. | Связывает параметры завинчивания с реальной производительностью упаковки при горячей заливке. |
| Стабильность розлива | Проверьте уровень наполнения, вспенивание, разбрызгивание и тенденции отбраковки в пределах запланированного диапазона скоростей. | Выявляет проблемы, связанные с входным давлением, синхронизацией или поведением продукта. |
| Подтверждение очистки | Подтвердите задокументированную последовательность очистки, пути потока, способность к опорожнению и метод осмотра после очистки. | Указывает, можно ли поддерживать настроенную линию в гигиенически приемлемом состоянии. |
Практический контрольный список спецификаций
При заказе линии для горячего розлива укажите проверенный диапазон температур розлива и требования к выдержке; pH продукта, содержание сухих веществ, пульпы и вязкость; чертежи бутылок и крышек; требуемую производительность; условия мойки на месте (CIP); доступные коммуникации; а также допустимые методы испытаний. Затем запросите у поставщика оборудования информацию о материалах уплотнений, контактирующих с продуктом, предположениях относительно трассировки трубопроводов, приборах контроля температуры, условиях подачи продукта на розливочную машину, а также об испытательных протоколах, предоставляемых поставщиком.
Нет ничего, что могло бы заменить валидацию с использованием конечного продукта и упаковки. Тем не менее чёткая спецификация делает обсуждение более результативным. Она превращает общий машина для розлива и укупорки бутылок с соком запрос в анализ системы герметизации, маршрута продукта, метода очистки и соединения с упаковкой — именно эти факторы определяют эффективность горячего розлива.
Заключение
Термостойкое уплотнение и продуманная конфигурация трубопроводов необходимы, поскольку розлив горячего сока — это системное требование, а не отдельная функция машины. Выбирайте уплотнения, контактирующие с продуктом, исходя из реальных температурных, давленческих, химических и моющих условий. Прокладывайте трубопроводы так, чтобы обеспечить термоконтроль, стабильный поток, очищаемость и слив. Наконец, проводите совместную валидацию бутылки и крышки вместе с розливной машиной. Такой подход даёт производственным и инженерным командам обоснованный путь от технологических требований к соответствующему машина для розлива и укупорки бутылок с соком конфигурации.






 Горячие новости








