 EN

Amachine de remplissage et de scellage de bouteilles de jus gérer le remplissage à chaud du jus implique bien plus que le simple volume et la vitesse. Le trajet en contact avec le produit transporte un liquide à température élevée à travers les vannes, les tuyauteries, la zone de remplissage, la finition de la bouteille et le dispositif de fermeture. Si l’un quelconque de ces points d’interface est spécifié pour un service à température ambiante plutôt que pour la condition validée de remplissage à chaud, la ligne peut subir des fuites, des remplissages instables, un nettoyage difficile ou des défauts d’emballage. Du point de vue de l’ingénierie des lignes d’emballage, la question pratique ne porte pas uniquement sur la capacité de la machine à remplir du jus, mais sur la capacité du trajet complet du produit à maintenir sa condition prévue jusqu’à la fermeture de la bouteille.
Cette distinction est importante, car une processus de remplissage à chaud est une opération combinée thermique, mécanique et hygiénique. Un exemple fourni dans les lignes directrices de la FDA sur l’HACCP pour les jus décrit un traitement à 90 °C pendant 2 secondes, suivi d’un remplissage à 85 °C et d’une période de maintien d’une minute pour obtenir un jus stable sur le plan de la conservation. Ces valeurs constituent un exemple plutôt qu’une recette universelle, mais elles illustrent pourquoi la température réelle du produit et la durée d’exposition doivent guider l’analyse technique. A machine de remplissage et de scellage de bouteilles de jus doit être configurée en fonction du procédé validé, de l’acidité du produit, de sa teneur en matières sèches, du matériau de la bouteille, du système de fermeture et du débit de production.
Le remplissage à chaud modifie les conditions à chaque joint d’étanchéité
Les joints d’étanchéité sur une ligne de remplissage de jus sont situés aux raccordements des pompes, aux tiges des vannes, aux raccords tri-clamp, aux cuves de remplissage, aux collecteurs, aux points de contact du bouchonneur et, parfois, aux raccordements des échangeurs thermiques. À température ambiante, un élastomère peut sembler compatible lors d’un essai à l’eau de courte durée. Sous un cycle de technologie de remplissage à chaud prolongé, toutefois, la chaleur, les produits de nettoyage, la déformation permanente sous compression, les variations de pression et les cycles répétés de désinfection peuvent modifier son comportement.
Pour cette raison, la sélection des joints d’étanchéité doit commencer par un profil opérationnel documenté, et non pas uniquement par le nom d’un matériau. Ce profil doit préciser :
- les températures minimale, normale et maximale du produit à chaque emplacement de contact avec le produit ;
- l’acidité du produit, le taux de pulpe, la teneur en sucre, la viscosité et la présence éventuelle de particules ;
- les produits chimiques utilisés pour le nettoyage en place (CIP), leurs concentrations, leurs températures et leurs durées de contact ;
- la pression normale dans la ligne, les transitoires de pompe et les éventuelles contre-pressions au niveau du remplisseur ;
- l’intervalle de maintenance requis ainsi que l’accès nécessaire aux inspections.
Un fournisseur peut alors évaluer les matériaux des joints toriques, des membranes et des sièges de vanne face aux conditions réelles d’utilisation. Plus précisément, l’objectif n’est pas simplement de choisir un joint capable de résister à la chaleur, mais bien de sélectionner un joint dont la force d’étanchéité, la compatibilité chimique et la facilité de nettoyage restent adéquates tout au long de cycles répétés de production et de nettoyage.
Pourquoi l’application du bouchon fait partie de la décision relative à l’étanchéité
Dans une machine de remplissage et de scellage de bouteilles de jus , le bouchon constitue le sceau final de l’emballage, mais ses performances dépendent des contrôles en amont. Le liquide chaud modifie la finition de la bouteille et le comportement du bouchon lors de l’application du couple. Une température excessive du produit au poste de bouchonnage peut altérer les conditions dans lesquelles le contact entre la doublure et les filetages ainsi que l’engagement des filetages sont obtenus. Une perte de température trop importante peut également entrer en conflit avec le procédé validé. La ligne nécessite donc une fenêtre définie entre le remplissage, le positionnement du bouchon, l’application du couple et toute étape d’attente ou de refroidissement.
Commencez par la plage de température approuvée par le fournisseur de bouteilles et de bouchons, puis vérifiez-la sur la bouteille réelle. Contrôlez l’alimentation des bouchons, le démarrage des filetages, la réponse en couple, le positionnement visuel, les performances d’étanchéité après refroidissement, ainsi que le couple d’ouverture après l’intervalle de stockage spécifié. C’est ici que passer d’un paramètre unique à la machine à des liaisons intégrées sur toute la ligne devient utile : un résultat de bouchonnage ne peut pas être évalué de façon isolée par rapport à la température du remplisseur, la manipulation des bouteilles, le support du col et le synchronisme du convoyeur.
La configuration de la canalisation protège la température, l’hygiène et le remplissage stable
La canalisation du produit destiné aux jus chauds doit être conçue comme un trajet contrôlé, et non comme une simple succession de tuyaux entre le pasteurisateur et la machine de remplissage. Des tronçons trop longs et non isolés peuvent entraîner des pertes de température et des conditions thermiques inhomogènes. Des tuyaux surdimensionnés peuvent ralentir l’écoulement du produit et augmenter le temps de séjour. Des dérivations mal conçues peuvent retenir du produit ou de la solution de nettoyage. Des coudes serrés, des changements brusques de diamètre et des restrictions imprévues peuvent nuire à la stabilité de la pression aux vannes de remplissage.
Un examen technique utile pour un processus de remplissage à chaud couvre les points suivants :
- Trajet et temps de séjour. Cartographier le parcours depuis le point final de chauffage ou de maintien jusqu’au bac de remplissage. Vérifier le volume attendu, le débit, la longueur de la ligne et la durée de parcours dans cette canalisation aux débits de production normaux et réduits.
- Maintien de la température. Vérifier l’isolation, l’exposition à l’environnement ambiant et l’emplacement des points de mesure. La température utilisée pour la vérification du procédé doit refléter les conditions réelles du produit, et non uniquement un point de consigne éloigné de chauffage.
- Évacuation et nettoyabilité. Utiliser un tracé hygiénique évitant les branches mortes inutiles et permettant un nettoyage et une vidange efficaces. Les principes de conception hygiénique appliqués aux équipements agroalimentaires mettent l’accent sur la nettoyabilité et la vidange, mais les détails finaux doivent être confirmés conformément à la norme applicable et au programme de sanitation sur site.
- Régulation de la pression. Dimensionner les pompes, les vannes et les restrictions de façon à ce que le remplisseur soit soumis à une pression stable, sans cisaillement excessif ni formation excessive d’écume. Les jus contenant de la pulpe ou présentant une viscosité variable peuvent nécessiter une approche différente de celle employée pour les jus limpides.
- Dilatation et support. Les conduites en contact avec des produits chauds se dilatent. Les supports, les raccords flexibles et le tracé doivent permettre cette dilatation sans exercer de contrainte sur les corps de vanne, les instruments ou les raccords sanitaires.
Ces décisions influencent la régularité du remplissage. Une ligne qui produit une pression d’entrée variable ou de l’air entraîné peut provoquer des variations de niveau, des éclaboussures, de la mousse et un risque de contamination à l’embouchure de la bouteille. La sélection de l’équipement doit donc commencer par l’analyse des caractéristiques du liquide, avant d’aborder la vitesse, puis relier cette analyse à l’agencement complet de la ligne.
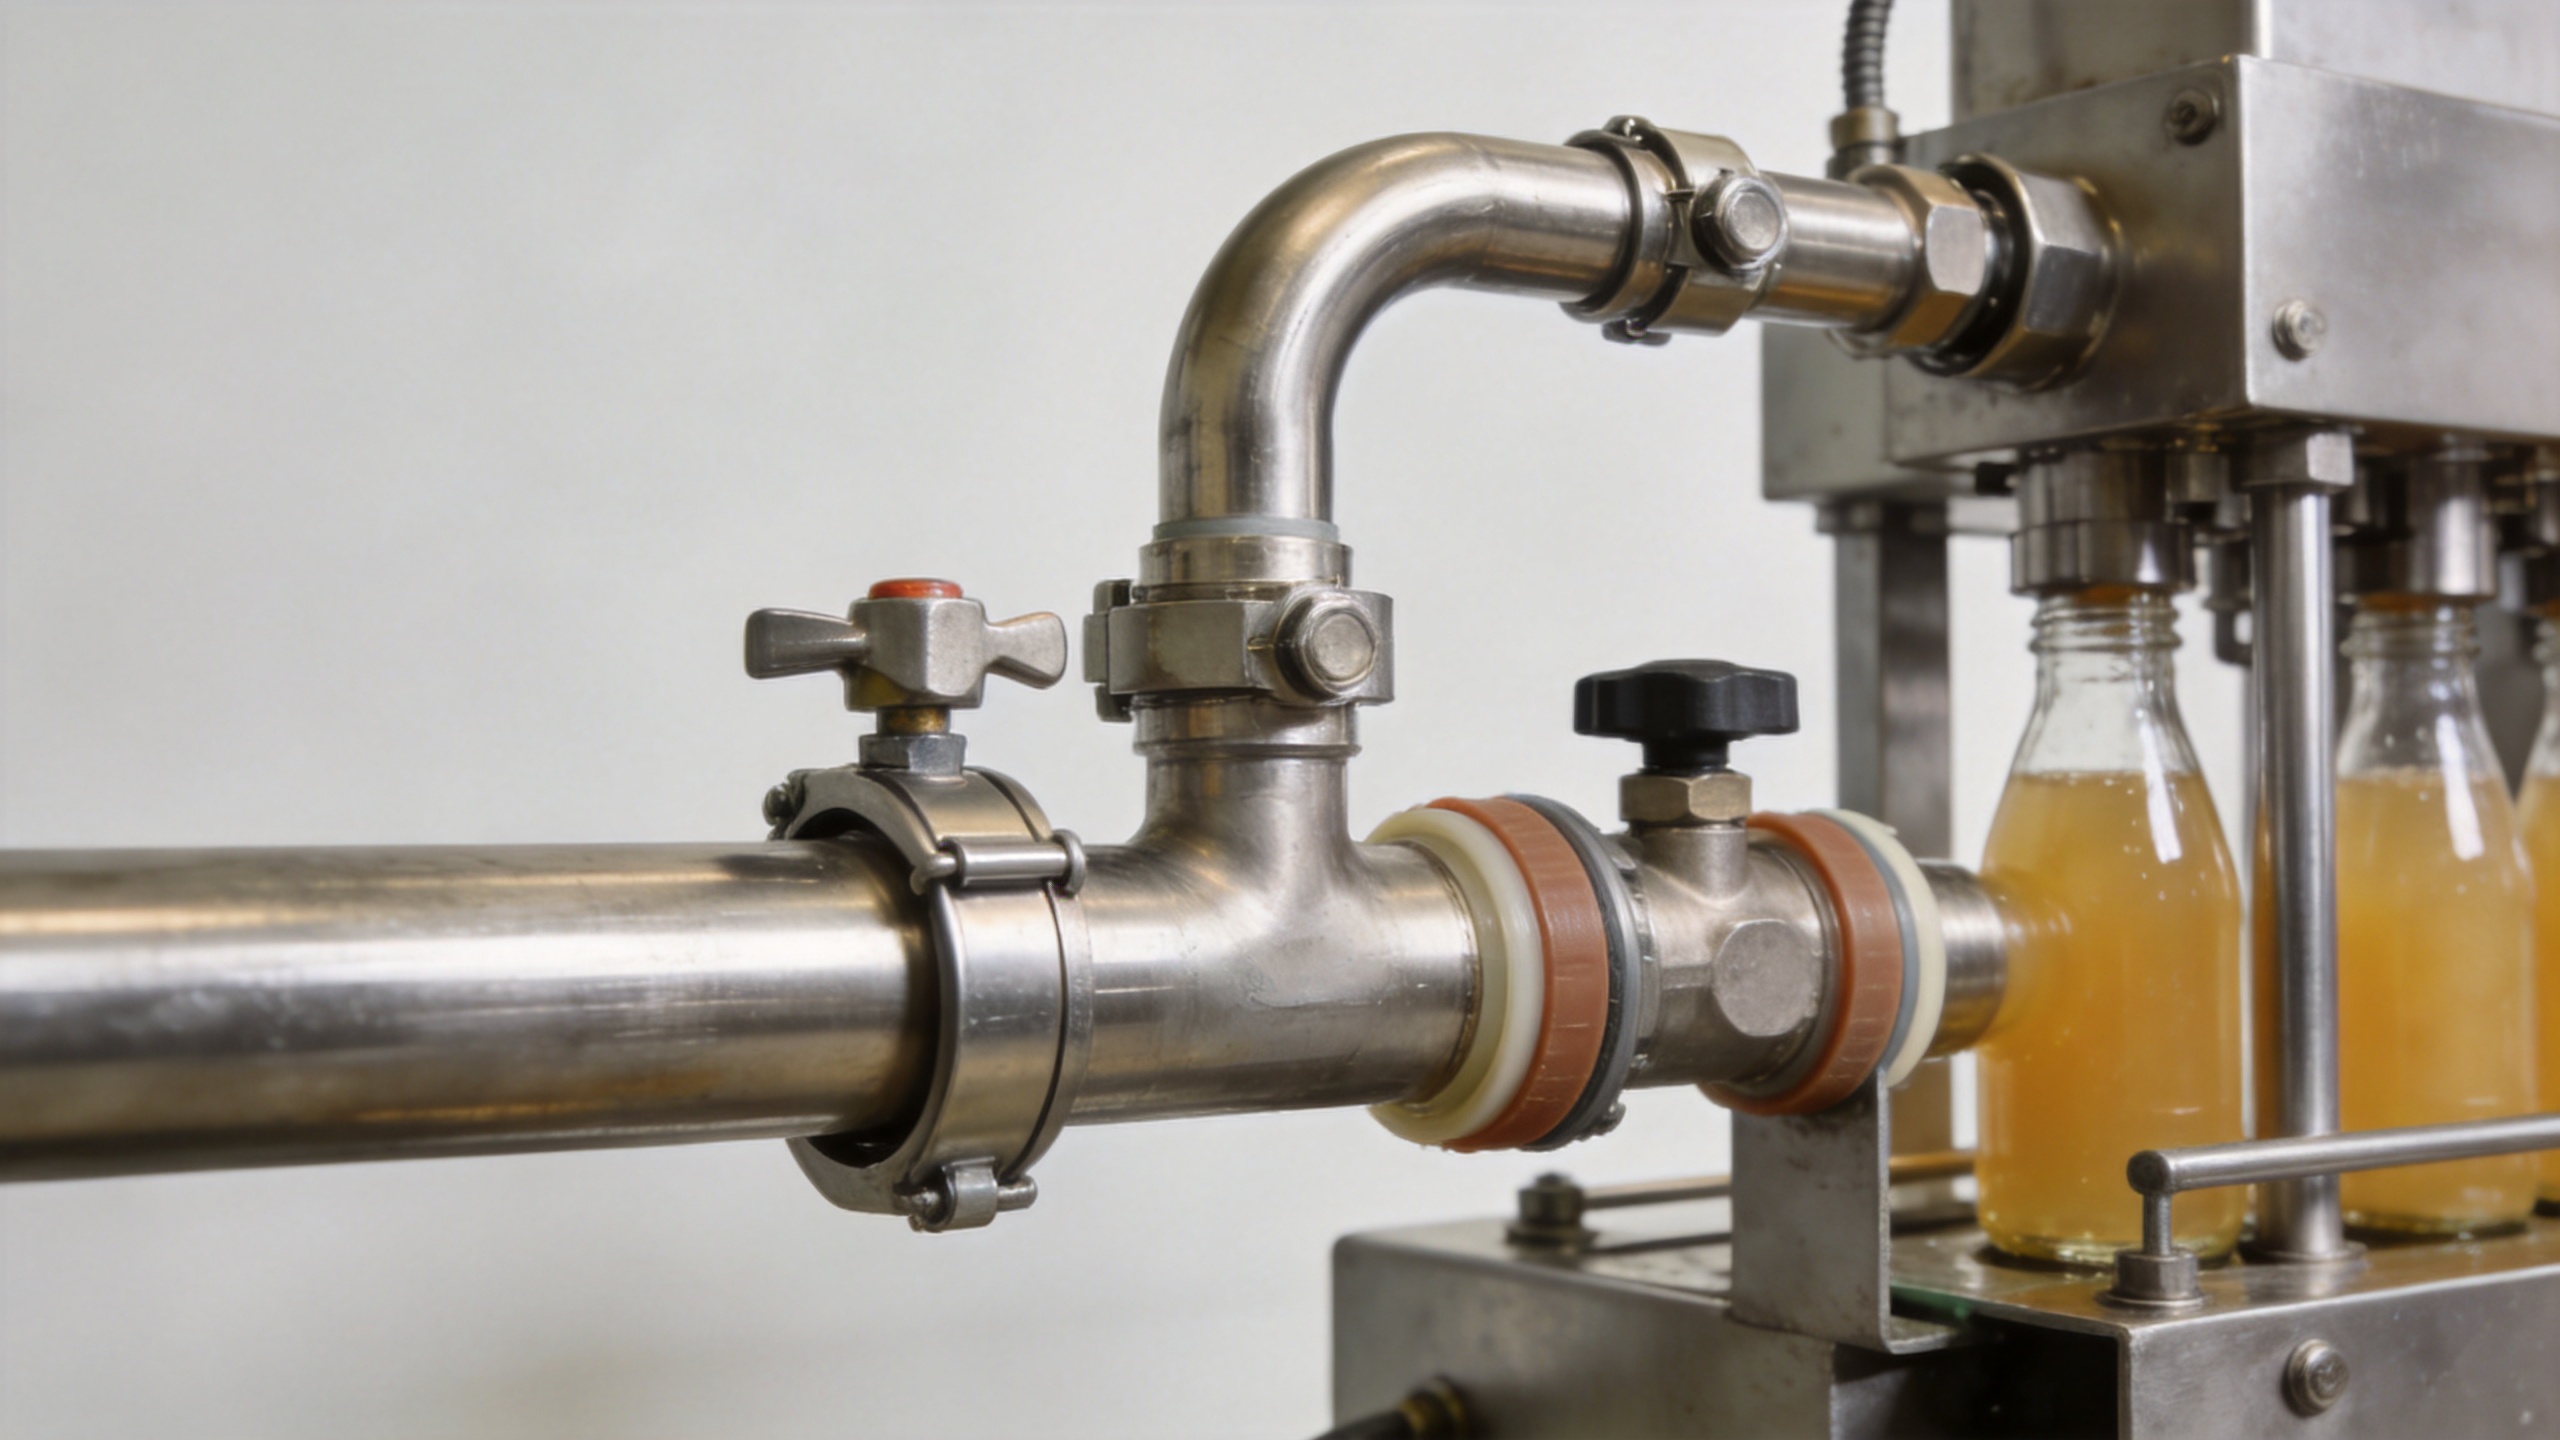
Adapter le remplisseur, les canalisations et le cycle de nettoyage.
Technologie de remplissage à chaud est plus facile à valider lorsque le parcours du produit et le parcours de nettoyage sont examinés conjointement. Chaque vanne, collecteur, section souple et raccord d’instrument doit avoir un rôle défini pendant le nettoyage. Si une zone ne reçoit pas un débit suffisant ou ne s’écoule pas correctement après le nettoyage, elle peut devenir une source récurrente de problèmes d’entretien et d’hygiène.
Demander un examen des tuyauteries et des instruments permettant d’identifier le sens d’écoulement du produit, les circuits de retour, les points bas, les dispositifs de dégazage, les points de prélèvement d’échantillons, les capteurs de température, les instruments de mesure de pression et les raccordements pour le nettoyage en place (CIP). Préciser également si le produit est recyclé pendant la phase de mise en température, ce qui se produit lors d’une pause de production et comment la ligne est vidée avant le nettoyage. Ces questions sont particulièrement pertinentes lorsqu’une recette de jus change, passant d’un produit limpide à un produit contenant de la pulpe, ou lorsque le format de bouteille change.
Essais de mise en service d’une machine de remplissage et de fermeture de bouteilles de jus
Avant d’accepter une nouvelle machine ou une machine modifiée machine de remplissage et de scellage de bouteilles de jus , établir un plan d’essais fondé sur des preuves. Celui-ci doit utiliser le jus prévu, la bouteille prévue, le système de fermeture prévu, le niveau de remplissage prévu et la plage de fonctionnement prévue, plutôt que de se limiter à un essai à l’eau.
| Zone d’essai | Ce qu'il faut vérifier | Pourquoi cela compte |
|---|---|---|
| Température du produit | Enregistrer la température aux points critiques convenus pendant la phase de démarrage, la production stable et un arrêt court. | Confirme que la condition thermique validée atteint la zone de remplissage. |
| Intégrité du parcours du produit | Inspecter les joints, les sièges de soupape, les joints d’étanchéité de la pompe et les raccords de remplissage à température et pression de fonctionnement. | Détecte les fuites ou les déplacements liés à la chaleur avant la production courante. |
| Scellé de l’emballage | Mesurer le positionnement du bouchon, le couple appliqué, les fuites après refroidissement ainsi que l’état de la fermeture après la période de maintien prévue. | Relie les paramètres de bouchonnage aux performances réelles de l’emballage en remplissage à chaud. |
| Stabilité du remplissage | Vérifier le niveau de remplissage, l’écumage, les projections et les tendances de rejet sur toute la plage de vitesses prévue. | Met en évidence des problèmes liés à la pression d’admission, au synchronisme ou au comportement du produit. |
| Vérification du nettoyage | Confirmer la séquence de nettoyage documentée, les trajets d’écoulement, l’évacuation complète des fluides et la méthode d’inspection post-nettoyage. | Indique si la ligne configurée peut être entretenue de manière hygiénique. |
Une liste de contrôle pratique des spécifications
Lors de la demande d’une ligne de jus chaud, fournissez la plage de température de remplissage validée et les exigences de maintien ; le pH du produit, sa teneur en matières sèches, en pulpe et sa viscosité ; les plans de la bouteille et du bouchon ; le débit requis ; les conditions de nettoyage sur place (CIP) ; les utilities disponibles ; et les méthodes d’essai acceptables. Demandez ensuite au fournisseur d’équipement d’identifier les matériaux des joints en contact avec le produit, les hypothèses relatives à l’agencement des canalisations, les instruments de mesure de température, les conditions d’entrée du produit au niveau de la machine de remplissage, ainsi que les rapports d’essais à fournir.
Rien ne remplace la validation avec le produit final et son conditionnement. Toutefois, une spécification claire rend la discussion plus fructueuse. Elle transforme une demande générique machine de remplissage et de scellage de bouteilles de jus en un examen du système d’étanchéité, du parcours du produit, de la méthode de nettoyage et de la connexion avec l’emballage, éléments qui déterminent réellement les performances du remplissage à chaud.
Conclusion
Des joints d’étanchéité résistants à la chaleur et une configuration réfléchie des canalisations sont nécessaires, car le remplissage de jus chaud constitue une condition système, et non une caractéristique propre à une seule machine. Sélectionnez des joints en contact avec le produit en fonction de la température réelle, de la pression, des produits chimiques et du procédé de nettoyage. Acheminez les tuyauteries de façon à assurer le contrôle thermique, un débit stable, la nettoyabilité et l’écoulement. Enfin, validez ensemble la bouteille, le bouchon et la machine de remplissage. Cette approche offre aux équipes de production et d’ingénierie une démarche justifiable allant des exigences du procédé à une solution adaptée. machine de remplissage et de scellage de bouteilles de jus .






 Actualités chaudes








