 EN

Amaszyna do wypełniania i hermetyzowania butelek z sokami uwzględnia nie tylko objętość i prędkość, ale także fakt, że sok jest napełniany w stanie podgrzanym. Ścieżka kontaktu produktu przewodzi ciecz o podwyższonej temperaturze przez zawory, rury, strefę napełniania, końcówkę butelki oraz pokrywkę. Jeśli którykolwiek z tych elementów został zaprojektowany do użytkowania w temperaturze pokojowej zamiast w warunkach walidowanego gorącego napełniania, linia może ulec przeciekaniu, uzyskiwać niestabilne napełnienia, utrudniać czyszczenie lub powodować wady opakowań. Z inżynierskiego punktu widzenia linii pakującej kluczowe pytanie brzmi nie tylko, czy maszyna potrafi napełniać sok, lecz czy cała ścieżka produktu zachowuje swoje zaplanowane warunki aż do momentu zamknięcia butelki.
Ta różnica ma znaczenie, ponieważ tablica proces napełniania na gorąco to połączone działanie termiczne, mechaniczne i higieniczne. W jednym z przykładów wytycznych FDA dotyczących HACCP dla soków opisano obróbkę w temperaturze 90 °C przez 2 sekundy, a następnie napełnianie w temperaturze 85 °C z jednominutową przerwą zapewniającą trwałość soku na półce. Te wartości stanowią jedynie przykład, a nie uniwersalny przepis, jednak pokazują, dlaczego rzeczywista temperatura produktu oraz czas jego ekspozycji muszą stanowić podstawę przeglądu inżynieryjnego. maszyna do wypełniania i hermetyzowania butelek z sokami powinien być zaprojektowany zgodnie z zweryfikowanym procesem, kwasowością produktu, zawartością suchych substancji, materiałem butelki, systemem zamknięcia oraz wydajnością produkcji.
Gorące napełnianie zmienia warunki w każdym uszczelnieniu
Uszczelnienia w linii do napełniania soków znajdują się w miejscach połączeń pomp, wałków zaworów, połączeń typu tri-clamp, miseczek napełniaczy, kolektorów, punktów kontaktu z nakrętkami oraz czasem połączeń wymienników ciepła. W temperaturze otoczenia elastomer może wydawać się kompatybilny podczas krótkiego testu wodnego. Jednak w cyklu gorącego napełniania technologia gorącego napełniania długotrwałe działanie temperatury, środków czyszczących, utraty sprężystości (compression set), zmian ciśnienia oraz powtarzających się zabiegów dezynfekcji mogą zmienić jego zachowanie.
Z tego powodu dobór uszczelki powinien rozpocząć się od udokumentowanego profilu eksploatacyjnego, a nie tylko od nazwy materiału. Profil ten powinien zawierać informacje na temat:
- minimalnej, normalnej i maksymalnej temperatury produktu w każdym miejscu kontaktu z produktem;
- kwasowości produktu, poziomu miąższu, zawartości cukru, lepkości oraz ewentualnych cząstek stałych;
- chemikaliów stosowanych w procesie czyszczenia w miejscu (CIP), ich stężeń, temperatur oraz czasów kontaktu;
- normalnego ciśnienia w linii, przejściowych zmian ciśnienia wywołanych przez pompy oraz możliwego ciśnienia zwrotnego w napełniaczu;
- wymaganego okresu między konserwacjami oraz dostępności do inspekcji.
Dostawca może wówczas ocenić materiały uszczelek, pierścieni uszczelniających (O-ring), membran oraz siedzisk zaworów pod kątem rzeczywistych warunków eksploatacyjnych. Dokładniej mówiąc, celem nie jest wybór uszczelki, która jedynie wytrzyma działanie temperatury; celem jest wybór uszczelki, której siła uszczelniająca, odporność chemiczna oraz łatwość czyszczenia pozostają odpowiednie przez wielokrotne cykle produkcji i czyszczenia.
Dlaczego sposób nakładania zamknięcia stanowi część decyzji dotyczącej uszczelnienia
W maszyna do wypełniania i hermetyzowania butelek z sokami , nakrętka stanowi końcowe uszczelnienie opakowania, ale jej wydajność zależy od kontrolnych czynników występujących wcześniej w procesie. Gorąca ciecz zmienia kształt szyjki butelki oraz zachowanie się zamknięcia podczas przykładania momentu skręcania. Zbyt wysoka temperatura produktu w stacji nakręcania może zmienić warunki osiągnięcia kontaktu wkładki z szyjką butelki oraz założenia gwintu. Nadmierna utrata temperatury może również nie być zgodna z procesem zweryfikowanym i zatwierdzonym. Linia produkcyjna wymaga więc ściśle określonego okna czasowego pomiędzy napełnianiem, umieszczaniem nakrętki, przyłożeniem momentu skręcania oraz ewentualnym etapem postoju lub chłodzenia.
Zacznij od zakresu temperatur zatwierdzonego przez dostawcę butelek i nakrętek, a następnie zweryfikuj go na rzeczywistej butelce. Sprawdź dopływ nakrętek, rozpoczęcie założenia na gwint, odpowiedź na moment skręcania, wizualne osadzenie nakrętki, szczelność po ochłodzeniu oraz moment otwarcia po określonym czasie przechowywania. To właśnie w tym momencie przejście od analizy pojedynczego parametru maszyny do rozpatrywania powiązań całej linii staje się szczególnie przydatne: wynik nakręcania nie może być oceniany w oderwaniu od temperatury napełniacza, sposobu obsługi butelek, podparcia szyjki butelki oraz synchronizacji taśmy transportowej.
Konfiguracja rurociągu zapewnia ochronę temperatury, higieny oraz stabilnego napełniania
Rurociąg produkcyjny do gorącego soku powinien być zaprojektowany jako kontrolowana trasa, a nie jako zbiór przewodów łączących pasteryzator z napełniaczem. Długie, nieizolowane odcinki mogą powodować utratę temperatury i niestabilne warunki termiczne. Zbyt szerokie przewody mogą spowalniać przepływ produktu i wydłużać czas przebywania. Źle zaprojektowane odgałęzienia mogą zatrzymywać produkt lub roztwór czyszczący. Ostrze kąty zakrętów, nagłe zmiany średnicy oraz nieplanowane zwężki mogą wpływać na stabilność ciśnienia w zaworach napełniających.
Przydatna analiza inżynierska dla proces napełniania na gorąco obejmuje następujące punkty:
- Trasa i czas przebywania. Zamapuj trasę od końcowego punktu nagrzewania lub utrzymywania temperatury do misy napełniającej. Potwierdź oczekiwany objętościowy przepływ, prędkość przepływu, długość linii oraz czas przebywania w trasie przy normalnych oraz obniżonych szybkościach produkcji.
- Zachowanie temperatury. Przegląd izolacji, narażenia na warunki otoczenia oraz położenia punktów pomiarowych. Temperatura stosowana do weryfikacji procesu powinna odzwierciedlać rzeczywiste warunki produktu, a nie tylko zdalnie ustawioną wartość temperatury grzewczej.
- Odpływ i czyszczalność. Stosuj higieniczną trasę przewodów, unikając zbędnych martwych odcinków i zapewniając skuteczne czyszczenie oraz odpływ. Zasady projektowania higienicznego stosowane w urządzeniach do przemysłu spożywczego i napojowego podkreślają czyszczalność i odpływ, ale końcowe szczegóły należy zweryfikować zgodnie z obowiązującym standardem oraz programem sanitarnej obsługi obiektu.
- Regulacja ciśnienia. Dobierz pompę, zawory i ograniczniki tak, aby napełniacz otrzymywał stabilne ciśnienie bez nadmiernego naprężenia ścinającego ani pianienia. Sok zawierający miąższ lub o zmiennej lepkości może wymagać innego podejścia niż sok przejrzysty.
- Rozszerzanie się i podparcie. Gorące przewody kontaktujące się z produktem ulegają rozszerzeniu termicznemu. Podpory, połączenia elastyczne oraz trasy przewodów powinny uwzględniać to przemieszczenie, nie obciążając przy tym korpusów zaworów, przyrządów pomiarowych ani połączeń sanitarnych.
Te decyzje wpływają na spójność napełniania. Linia produkująca zmiennego ciśnienia wlotowego lub powietrza mieszającego się z płynem może powodować wahania poziomu cieczy, rozpryskiwanie, pianę oraz ryzyko zanieczyszczenia u wylotu butelki. Dlatego rozmowa dotycząca doboru sprzętu powinna zaczynać się od charakterystyki płynu, a dopiero potem – od prędkości, a uzyskana odpowiedź powinna zostać powiązana z pełnym układem całej linii.
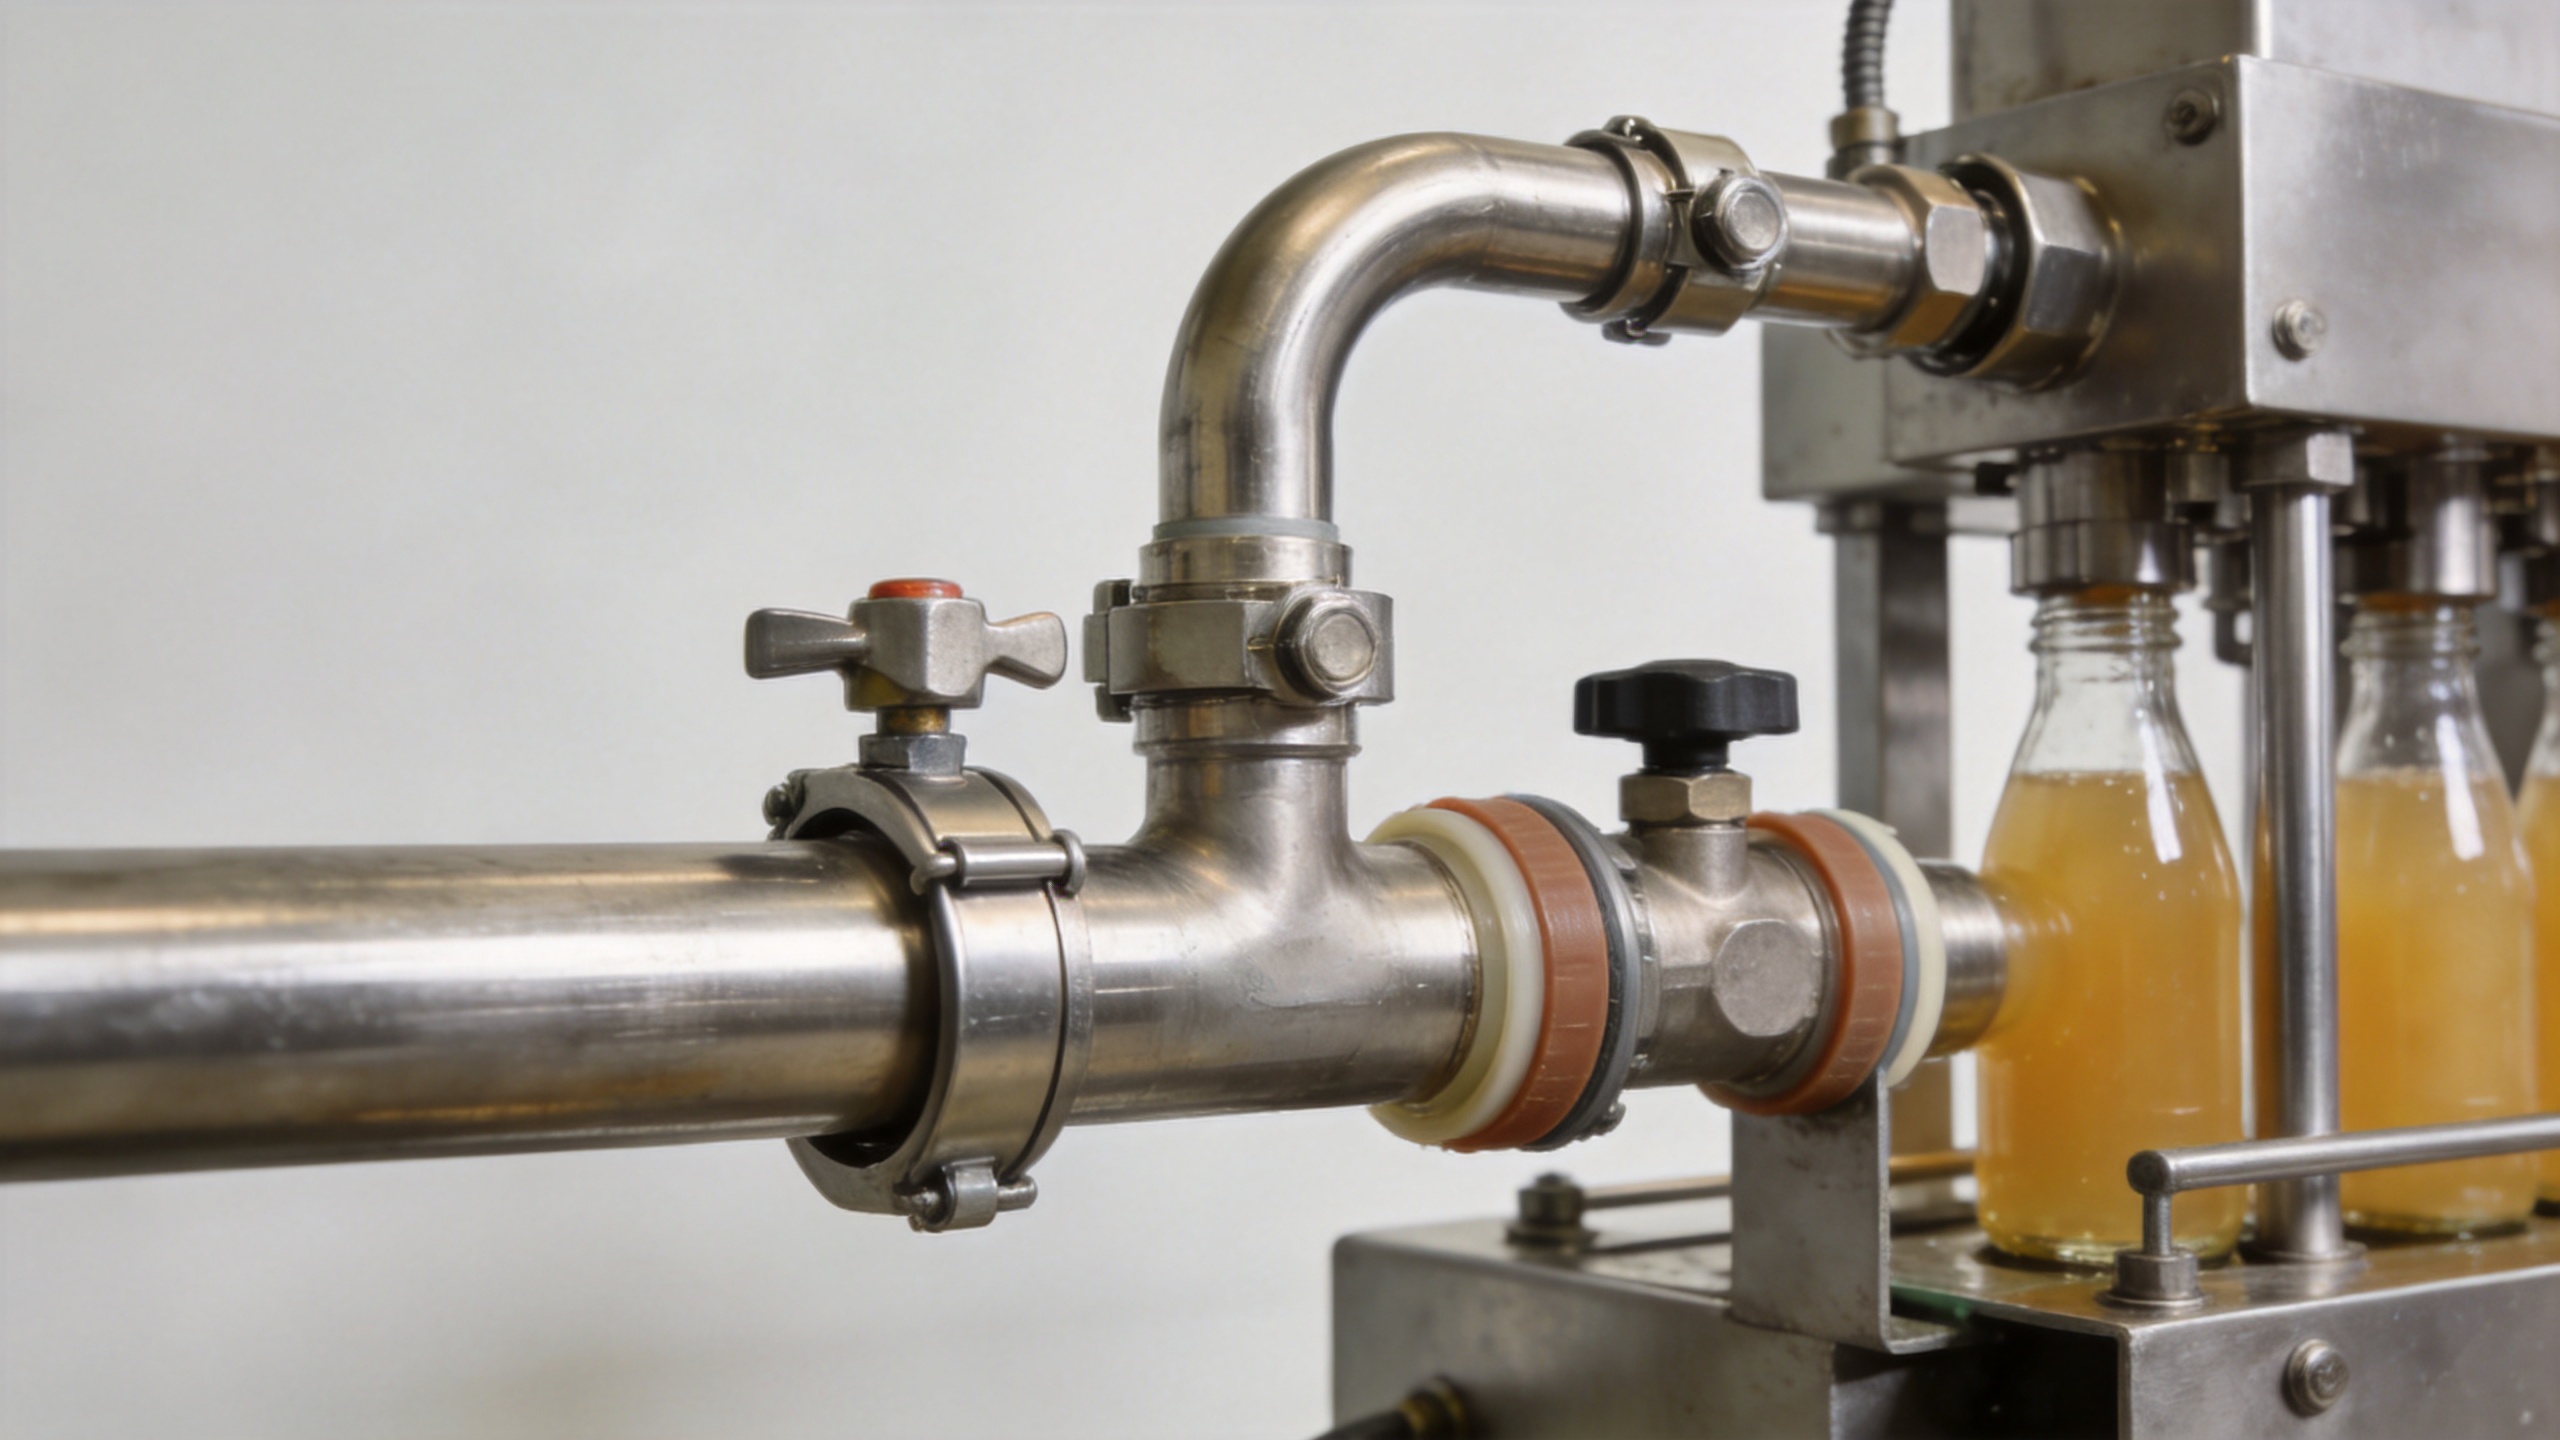
Dopasuj napełniacz, rurociągi oraz cykl czyszczenia.
Technologia gorącego napełniania jest łatwiejsza do walidacji, gdy ścieżka przepływu produktu i ścieżka czyszczenia są rozpatrywane łącznie. Każde zawory, kolektory, elastyczne odcinki oraz połączenia przyrządów pomiarowych powinny mieć określone zadanie podczas czyszczenia. Jeśli dany obszar nie otrzymuje wystarczającego przepływu ani nie odprowadza się z niego cieczy po czyszczeniu, staje się on powtarzającym się problemem konserwacyjnym i higienicznym.
Zażądaj przeglądu rurociągów i urządzeń pomiarowych, który identyfikuje kierunek przepływu produktu, ścieżki powrotne, najniższe punkty, otwory odpowietrzające, punkty pobierania próbek, czujniki temperatury, przyrządy pomiaru ciśnienia oraz połączenia do czyszczenia w miejscu (CIP). Ponadto wyjaśnij, czy napełniacz jest cyrkulowany podczas rozgrzewania, co dzieje się w trakcie przerwy w produkcji oraz jak linia jest opróżniana przed czyszczeniem. Te pytania są szczególnie istotne, gdy receptura soku zmienia się z produktu przejrzystego na zawierający miąższ lub gdy zmieniają się formaty butelek.
Testy uruchomieniowe maszyny do napełniania i zamykania butelek z sokiem
Przed zaakceptowaniem nowej lub zmodyfikowanej maszyna do wypełniania i hermetyzowania butelek z sokami , opracuj plan testów oparty na faktach. Powinien on wykorzystywać rzeczywisty sok, butelki, zamknięcia, poziom napełnienia oraz zakres pracy, a nie polegać wyłącznie na próbnej eksploatacji z użyciem wody.
| Obszar testów | Co zweryfikować | Dlaczego to ważne? |
|---|---|---|
| Temperatura produktu | Rejestruj temperaturę w uzgodnionych punktach krytycznych podczas rozruchu, stałej produkcji oraz krótkiej przerwy. | Potwierdza, że zweryfikowany warunek termiczny osiąga strefę napełniania. |
| Integralność ścieżki produktu | Sprawdź połączenia, gniazda zaworów, uszczelki pompy oraz połączenia wlewowo-zatyczkowe w temperaturze i ciśnieniu roboczym. | Wykrywa wycieki lub przemieszczenia związane z ciepłem przed rutynową produkcją. |
| Uszczelka opakowania | Pomiary osadzenia korka, momentu dokręcenia, wycieków po ochłodzeniu oraz stanu zamknięcia po zaplanowanym okresie postoju. | Łączy ustawienia zakręcania z rzeczywistą wydajnością opakowań przy gorącym napełnianiu. |
| Stabilność napełniania | Sprawdź poziom napełnienia, pianę, rozprysk oraz trendy odrzutów w całym zaplanowanym zakresie prędkości. | Ujawnia problemy związane z ciśnieniem na wejściu, czasem działania lub zachowaniem produktu. |
| Weryfikacja czystości | Potwierdza udokumentowaną kolejność czyszczenia, ścieżki przepływu, odpływowość oraz metodę inspekcji po czyszczeniu. | Wskazuje, czy skonfigurowana linia może być utrzymywana w warunkach higienicznych. |
Praktyczna lista kontrolna specyfikacji
Przy zleceniu linii do gorącego napełniania sokami należy podać zweryfikowany zakres temperatur napełniania oraz wymagania dotyczące utrzymywania temperatury; pH produktu, zawartość suchych substancji, zawartość miąższu i lepkość; rysunki butelek i zatyczek; wymaganą wydajność; warunki czyszczenia metodą CIP; dostępne media technologiczne oraz akceptowane metody badań. Następnie należy poprosić dostawcę sprzętu o określenie materiałów uszczelek kontaktujących się z produktem, założeń dotyczących układu rurociągów, przyrządów pomiaru temperatury, warunków dopływu produktu do napełniacza oraz dokumentacji wyników badań.
Nie ma zamiennika dla walidacji przeprowadzonej z użyciem ostatecznego produktu i opakowania. Jednak jasna specyfikacja czyni dyskusję bardziej efektywną. Przeksztalca ogólnikowe maszyna do wypełniania i hermetyzowania butelek z sokami zapytanie w analizę systemu zamykania, trasy produktu, metody czyszczenia oraz połączenia z opakowaniem – czynników, które rzeczywiście decydują o wydajności procesu gorącego napełniania.
Wniosek
Wymagane są uszczelki odporno na wysokie temperatury oraz przemyślane ułożenie rurociągów, ponieważ wypełnianie gorącym sokiem to warunek całego systemu, a nie cecha pojedynczej maszyny. Należy dobrać uszczelki stykające się z produktem zgodnie z rzeczywistymi parametrami temperatury, ciśnienia, działania chemicznego oraz czyszczenia. Trasy rurociągów powinny zapewniać kontrolę temperatury, stabilny przepływ, łatwość czyszczenia oraz odpływ. Na koniec należy zweryfikować butelkę i korek łącznie z napełniaczem. Takie podejście zapewnia zespołom produkcyjnym i inżynierskim uzasadnioną ścieżkę od wymagań procesowych do odpowiedniego maszyna do wypełniania i hermetyzowania butelek z sokami konfiguracji.






 Gorące wiadomości








