 EN

Amașină de umplere și sigilare sticle suc gestionează mai mult decât volumul și viteza atunci când sucul este umplut la cald. Traseul de contact cu produsul transportă lichid la temperatură ridicată prin supape, conducte, zona de umplere, gâtul sticlei și capac. Dacă orice interfață este specificată pentru funcționare la temperatura camerei, în loc de condiția validată de umplere la cald, linia poate suferi scurgeri, umpleri instabile, curățare dificilă sau defecte ale ambalajului. Din perspectiva ingineriei liniilor de ambalare, întrebarea practică nu este doar dacă mașina poate umple suc. Este dacă întregul traseu al produsului menține condiția sa intenționată până la închiderea sticlei.
Această diferențiere este importantă, deoarece o proces de umplere la cald este o operațiune combinată termică, mecanică și higienică. Un exemplu din ghidul FDA privind HACCP pentru sucuri descrie tratamentul la 90°C timp de 2 secunde, urmat de umplerea la 85°C și o perioadă de menținere de un minut pentru un suc stabil pe raft. Aceste valori reprezintă doar un exemplu, nu o rețetă universală, dar evidențiază de ce temperatura reală a produsului și durata expunerii trebuie să ghideze analiza inginerească. A mașină de umplere și sigilare sticle suc trebuie configurat în jurul procesului validat, al acidității produsului, al conținutului de substanțe solide, al materialului sticlei, al sistemului de închidere și al ratei de producție.
Umplerea la cald modifică condițiile la fiecare etanșare
Etanșările dintr-o linie de umplere a sucurilor sunt plasate la conexiunile pompelor, tijele robinetelor, îmbinările tri-clamp, cuvele umplătoarelor, colectoarele, punctele de contact ale închizătorului și, uneori, la conexiunile schimbătoarelor de căldură. La temperatură ambiantă, un elastomer poate părea compatibil în timpul unui test scurt cu apă. Într-un ciclu tehnologia de umplere la temperatură ridicată însă, căldura, substanțele chimice de curățare, deformarea permanentă prin comprimare, variațiile de presiune și dezinfectarea repetată pot modifica comportamentul său.
Din acest motiv, selecția etanșărilor trebuie să înceapă cu un profil documentat al sarcinii, nu doar cu denumirea unui material. Acest profil trebuie să specifice:
- temperaturile minime, normale și maxime ale produsului în fiecare loc de contact cu produsul;
- aciditatea produsului, nivelul de pulpa, conținutul de zahăr, vâscozitatea și eventualele particule;
- substanțele chimice utilizate pentru curățare în instalație, concentrațiile lor, temperaturile și duratele de contact;
- presiunea normală din linie, tranzienții pompei și posibila presiune inversă la umplător;
- intervalul necesar de întreținere și accesul pentru inspecție.
Un furnizor poate apoi evalua materialele pentru garnituri, inele O, diafragme și scaune de supape în funcție de condițiile reale. Mai precis, obiectivul nu este de a selecta o etanșare care să reziste doar la căldură, ci una al cărei efort de etanșare, compatibilitate chimică și ușurință de curățare rămân adecvate pe parcursul mai multor cicluri de producție și curățare.
De ce aplicarea capacului face parte din decizia privind etanșarea
Într-o mașină de umplere și sigilare sticle suc , capacul este sigilul final al ambalajului, dar performanța sa este legată de controalele din amonte. Lichidul fierbinte modifică finisajul sticlei și comportamentul închiderii în timpul aplicării cuplului. O temperatură prea ridicată a produsului la stația de închidere poate modifica condițiile în care se realizează contactul cu garnitura și angrenarea filetelor. Pierderea excesivă de temperatură poate, de asemenea, intra în conflict cu procesul validat. Linia necesită, așadar, o fereastră definită între umplere, plasarea capacului, aplicarea cuplului și orice etapă de așteptare sau răcire.
Începeți cu intervalul de temperatură aprobat de furnizorul sticlei și al capacului, apoi verificați-l pe sticla reală. Verificați alimentarea cu capace, începutul filetării, răspunsul la cuplu, așezarea vizuală, performanța la etanșeitate după răcire și cuplul de deschidere după intervalul specificat de depozitare. Aici devine util trecerea de la un singur parametru al mașinii la conexiunile întregii linii: rezultatul închiderii nu poate fi evaluat izolat față de temperatura umplătorului, manipularea sticlei, susținerea gâtului și sincronizarea transportoarelor.
Configurarea conductei protejează temperatura, igiena și umplerea stabilă
Conducta de produs pentru suc cald trebuie proiectată ca o rută controlată, nu ca o colecție de țevi între pasteurizator și umplător. Traseele lungi neizolate pot determina pierderi de temperatură și condiții termice neuniforme. Țevile de dimensiuni excesive pot încetini mișcarea produsului și pot crește timpul de ședere. Ramificațiile prost trase pot reține produsul sau soluția de curățare. Coturile strânse, schimbările bruște de diametru și restricțiile neprevăzute pot afecta stabilitatea presiunii la supapele de umplere.
O analiză inginerescă utilă pentru un proces de umplere la cald acoperă următoarele puncte:
- Ruta și timpul de ședere. Hartașe traseul de la punctul final de încălzire sau de reținere până la vasul umplătorului. Se confirmă volumul așteptat, debitul, lungimea liniei și timpul de parcurgere pe această rută, atât la ratele normale, cât și la cele reduse de producție.
- Menținerea temperaturii. Verificați izolația, expunerea mediului înconjurător și amplasarea punctelor de măsurare. Temperatura utilizată pentru verificarea procesului trebuie să reflecte condițiile produsului, nu doar o valoare setată la distanță pentru încălzire.
- Drenabilitatea și curățarea. Utilizați trasee igienice care evită ramificațiile inutile și permit o curățare și drenare eficiente. Principiile de proiectare igienică aplicate echipamentelor din industria alimentară și băuturilor subliniază curățarea și drenarea, dar detaliile finale trebuie confirmate în conformitate cu standardul aplicabil și cu programul de dezinfecție de la locul respectiv.
- Controlul presiunii. Dimensionați pompele, supapele și restricțiile astfel încât umplătorul să primească o presiune stabilă, fără forțe de forfecare excesive sau formare de spumă. Sucurile cu pulpa sau cu vâscozitate variabilă pot necesita o abordare diferită față de sucurile limpezi.
- Dilatarea și susținerea. Tuburile aflate în contact cu produsele calde se dilată. Suporturile, conexiunile flexibile și traseele trebuie să permită această mișcare fără a solicita corpul supapelor, instrumentele sau conexiunile sanitare.
Aceste decizii afectează consistența umplerii. O linie care produce o presiune de intrare variabilă sau aer antrenat poate genera variații de nivel, stropire, spumă și risc de contaminare la gura sticlei. Discuția privind selecția echipamentului trebuie, așadar, să înceapă cu caracteristicile lichidului, înainte de viteză, apoi să le coreleze cu întreaga configurație a liniei.
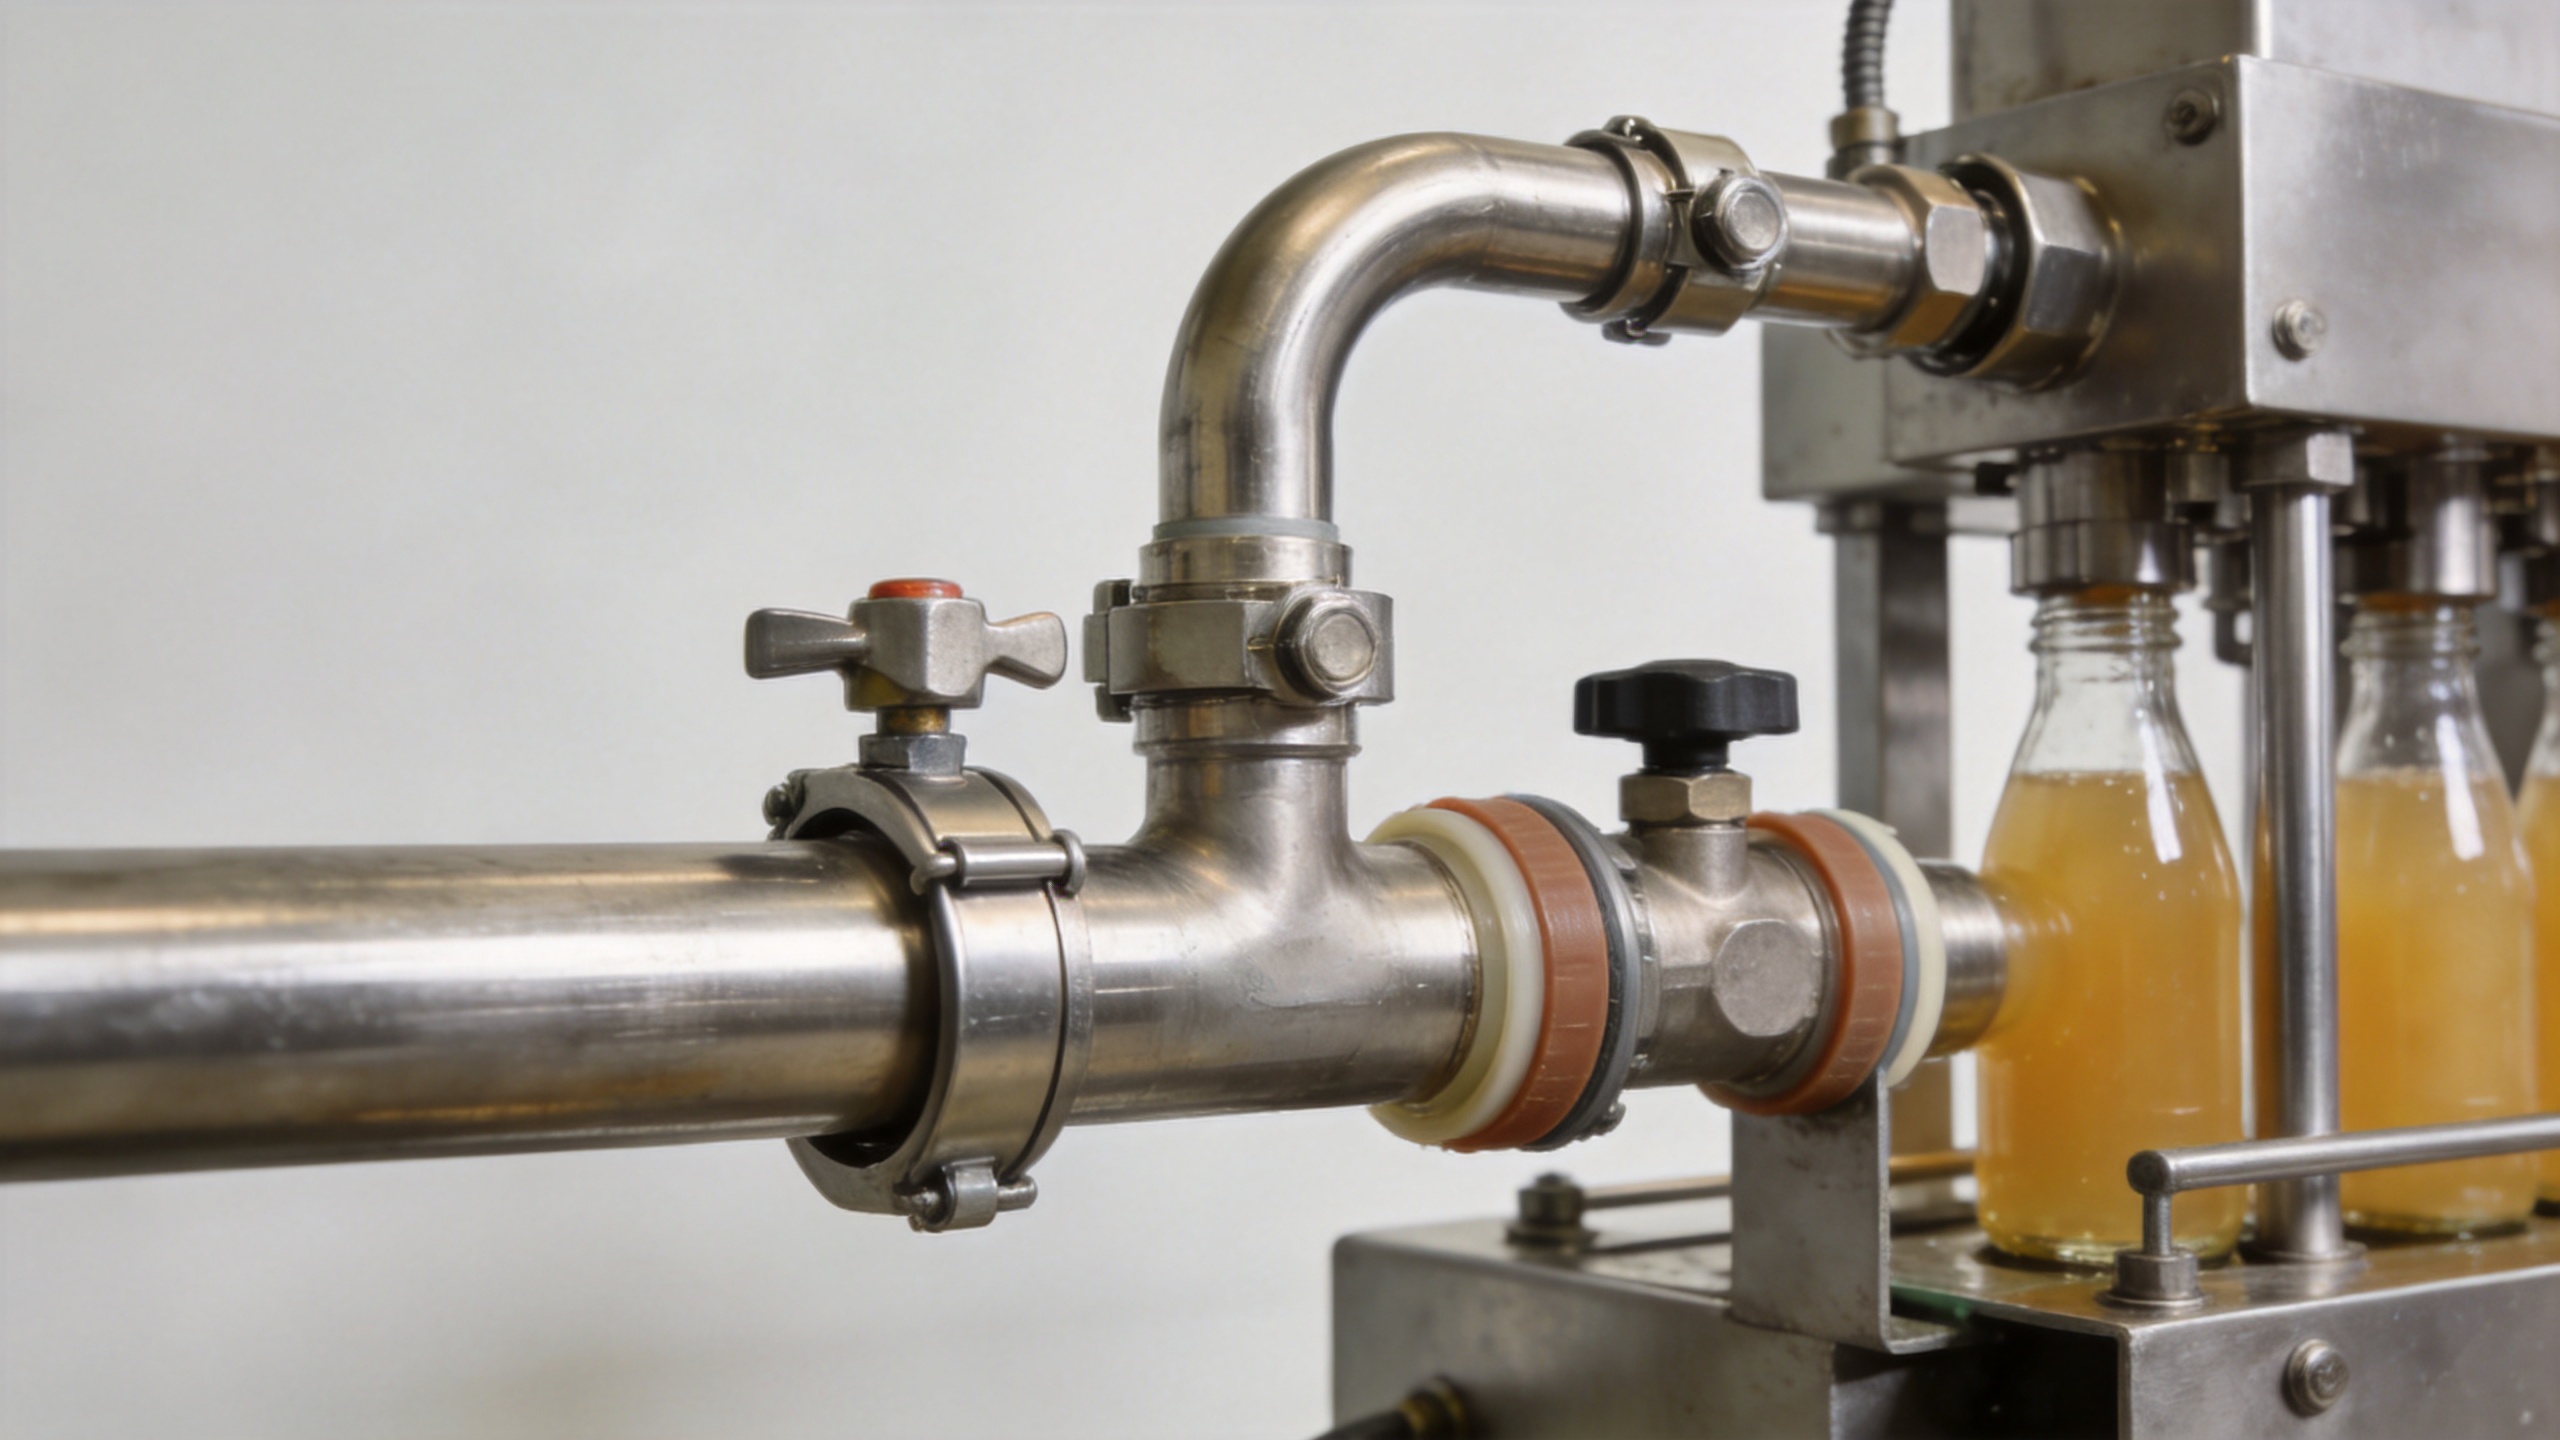
Potriviți umplătorul, conductele și ciclul de curățare
Tehnologia de umplere la temperatură ridicată este mai ușor de validat atunci când traseul produsului și cel al curățării sunt analizate împreună. Fiecare robinet, colector, secțiune flexibilă și conexiune de instrument trebuie să aibă un rol bine definit în timpul curățării. Dacă o zonă nu primește un debit adecvat sau nu se golește complet după curățare, aceasta poate deveni o sursă recurentă de probleme legate de întreținere și igienă.
Cereți o revizuire a instalației și a instrumentației care să identifice sensul de curgere al produsului, traseele de retur, punctele cele mai joase, orificiile de aerisire, punctele de eșantionare, senzorii de temperatură, instrumentele de măsurare a presiunii și racordurile pentru curățare în circuit închis. Clarificați, de asemenea, dacă umplătorul este recirculat în timpul încălzirii inițiale, ce se întâmplă în timpul unei pauze în producție și cum se goleşte linia înainte de curățare. Aceste întrebări sunt deosebit de relevante atunci când rețeta sucului se modifică de la un produs limpid la unul conținând pulpa sau atunci când se schimbă formatul sticlelor.
Teste de punere în funcțiune pentru o mașină de umplere și închidere a sticlelor cu suc
Înainte de acceptarea unei noi mașini sau a unei mașini modificate mașină de umplere și sigilare sticle suc , elaborați un plan de testare bazat pe dovezi. Acesta trebuie să utilizeze sucul prevăzut, sticla, capacul, nivelul de umplere și domeniul de funcționare intenționat, nu doar un test cu apă.
| Zona de testare | Ce trebuie verificat | De ce este important |
|---|---|---|
| Temperatura produsului | Înregistrați temperatura în punctele critice convenite în timpul pornirii, al producției constante și al unei opriri scurte. | Confirmă faptul că condiția termică validată ajunge în zona de umplere. |
| Integritatea traseului produsului | Inspectați îmbinările, scaunele supapelor, etanșările pompei și conexiunile de umplere la temperatura și presiunea de funcționare. | Identifică scurgerile sau mișcările legate de căldură înainte de producția rutinieră. |
| Etanșare ambalaj | Măsoară poziționarea capacului, cuplul de strângere, scurgerile după răcire și starea închiderii după perioada planificată de menținere. | Corelează setările de închidere cu performanța reală a ambalajelor la umplerea la cald. |
| Stabilitatea umplerii | Verificați nivelul de umplere, spuma, stropirea și tendințele de respingere pe întreaga gamă planificată de viteze. | Evidențiază probleme legate de presiunea de intrare, sincronizare sau comportamentul produsului. |
| Verificare curățare | Confirmați secvența de curățare documentată, traseele de curgere, drenabilitatea și metoda de inspecție post-curățare. | Indică dacă linia configurată poate fi menținută în condiții igienice. |
O listă practică de verificare a specificațiilor
Când se solicită o linie pentru sucuri la temperatură ridicată, furnizați intervalul validat de temperatură de umplere și cerințele de reținere; pH-ul produsului, conținutul de substanțe uscate, pulpa și vâscozitatea acestuia; desenele sticlelor și ale capacelor; producția necesară; condițiile de curățare în loc (CIP); utilitățile disponibile; și metodele acceptabile de testare. Apoi cereți furnizorului de echipamente să identifice materialele de etanșare aflate în contact cu produsul, ipotezele privind dispunerea conductelor, instrumentele de măsurare a temperaturii, condițiile de intrare în umplător și înregistrările de testare care vor fi furnizate.
Nu există niciun substituent pentru validarea cu produsul final și ambalajul acestuia. Totuși, o specificație clară face discuția mai productivă. Transformă o cerință generică mașină de umplere și sigilare sticle suc într-o analiză a sistemului de etanșare, a traseului produsului, a metodei de curățare și a conexiunii cu ambalajul, care determină efectiv performanța umplerii la temperatură ridicată.
Concluzie
Este necesară etanșarea rezistentă la căldură și o configurare grijulie a conductelor, deoarece umplerea cu suc cald este o condiție de sistem, nu o caracteristică individuală a unei mașini. Selectați sigiliile care intră în contact cu produsul în funcție de temperatura reală, presiune, compoziție chimică și profilul de curățare. Trasați conductele astfel încât să sprijine controlul termic, fluxul stabil, curățenia și scurgerea. În final, validați împreună sticla, capacul și umplătorul. Această abordare oferă echipelor de producție și inginerie o cale justificabilă de la cerințele procesului la o soluție adecvată. mașină de umplere și sigilare sticle suc .






 Știri importante








