 EN

ए रसको बोतल भर्ने र सील गर्ने मेसिन जुस हट अवस्थामा भर्दा मात्रै मात्रा र गति भन्दा बढी कुराहरू सँगै सँगै काम गर्छ। उत्पादन-सम्पर्क पथले उच्च-तापमानको तरललाई भ्याल्भ, पाइप, भर्ने क्षेत्र, बोतलको समाप्ति, र ढाक्ने उपकरण मार्फत लगाउँछ। यदि कुनै अन्तरापृष्ठलाई कोठाको तापमानमा सेवा गर्ने लागि निर्दिष्ट गरिएको छ भने, जुस हट अवस्थामा भर्ने प्रमाणित अवस्थाको सट्टामा, लाइनमा रिसाव, अस्थिर भराइ, सफा गर्न गाह्रो, वा प्याकेजिङ दोषहरू आउन सक्छन्। प्याकेजिङ-लाइन इन्जिनियरिङको दृष्टिकोणबाट, व्यावहारिक प्रश्न मात्रै यो होइन कि मेसिनले जुस भर्न सक्छ कि सक्दैन, तर यो हो कि सम्पूर्ण उत्पादन पथले बोतल बन्द नभएसम्म आफ्नो निर्धारित अवस्था कायम राख्छ कि राख्दैन।
त्यो भिन्नता महत्त्वपूर्ण छ किनभने एक हट फिलिङ प्रक्रिया यो एक संयुक्त तापीय, यान्त्रिक र स्वच्छता सम्बन्धी प्रक्रिया हो। एफडीए जुस ह्याक्कप मार्गदर्शनको एउटा उदाहरणमा ९०°सी मा २ सेकेण्डको उपचार, त्यसपछि ८५°सी मा भर्ने र शेल्फ-स्थायी जुसको लागि एक मिनेटको होल्ड गर्ने कुरा वर्णन गरिएको छ। ती मानहरू एउटा सार्वभौमिक नुस्खा भन्दा बरु एउटा उदाहरण मात्र हुन्, तर तिनीहरूले वास्तविक उत्पादको तापमान र प्रदर्शन समयले इन्जिनियरिङ् समीक्षालाई किन निर्देशन गर्नुपर्छ भन्ने कुरा देखाउँछन्। ए रसको बोतल भर्ने र सील गर्ने मेसिन लाई प्रमाणित प्रक्रिया, उत्पादको अम्लता, ठोस पदार्थहरू, बोतलको सामग्री, सील प्रणाली र उत्पादन दरको आधारमा कन्फिगर गर्नुपर्छ।
गरम भर्ने प्रविधिले प्रत्येक सीलमा अवस्थाहरू परिवर्तन गर्छ
जुस भर्ने लाइनमा सीलहरू पम्प कनेक्सनहरूमा, भाल्भ स्टेमहरूमा, ट्राइ-क्ल्याम्प जोइन्टहरूमा, फिलर कटोराहरूमा, म्यानिफोल्डहरूमा, क्यापर सम्पर्क बिन्दुहरूमा र कहिलेकाहीँ हिट-एक्सचेन्जर कनेक्सनहरूमा राखिन्छन्। परिवेश तापमानमा, एलास्टोमर छोटो पानी परीक्षणको समयमा संगत देखिन सक्छ। तर निरन्तर गर्म-भरण प्रविधि चक्रमा, ताप, सफाइ रसायनहरू, कम्प्रेसन सेट, दबाव परिवर्तन र दोहोरिएको सैनिटेसनले यसको व्यवहार परिवर्तन गर्न सक्छ।
यस कारणले, सील छनौट सामग्रीको नाम मात्र होइन, दस्तावेजीकृत कर्तव्य प्रोफाइलबाट सुरु गर्नुपर्छ। प्रोफाइलमा उल्लेख गर्नुपर्ने कुराहरू यी हुन्:
- प्रत्येक उत्पाद-सम्पर्क स्थानमा उत्पादको न्यूनतम, सामान्य र अधिकतम तापमान;
- उत्पादको अम्लता, पल्प स्तर, चिनी सामग्री, श्यानता र कुनै पनि कणहरू;
- क्लिन-इन-प्लेस रासायनिक पदार्थहरू, एकाग्रता, तापमान र सम्पर्क समय;
- सामान्य लाइन दबाव, पम्प ट्रान्सिएन्टहरू र फिलरमा सम्भावित ब्याक दबाव;
- आवश्यक सेवा अन्तराल र निरीक्षण पहुँच।
त्यसपछि आपूर्तिकर्ताले गास्केट, ओ-रिङ, डायाफ्राम र वाल्भ-सीट सामग्रीहरूलाई वास्तविक अवस्थाहरूको आधारमा मूल्याङ्कन गर्न सक्छ। अझ ठीक भएमा, लक्ष्य केवल तापमा बाँच्ने सील छनौट गर्नु होइन; यो छनौट गर्नु हो जसको सीलिङ बल, रासायनिक संगतता र सफाई योग्यता दोहोरिएका उत्पादन र सफाई चक्रहरूमा पनि उपयुक्त रहोस्।
किन बन्द गर्ने प्रक्रिया सीलिङ निर्णयको एउटा भाग हो
एक व्यक्ति रसको बोतल भर्ने र सील गर्ने मेसिन , ढाक्ने क्याप अन्तिम प्याकेज सील हो, तर यसको प्रदर्शन उच्च स्तरका नियन्त्रणहरूसँग जोडिएको हुन्छ। गरम तरलले बोतलको समाप्ति र ढाक्ने क्यापको व्यवहारमा परिवर्तन ल्याउँछ जब टर्क लागू गरिन्छ। क्यापिङ स्टेसनमा धेरै उच्च उत्पादन तापक्रमले लाइनर सम्पर्क र थ्रेड एङ्गेजमेन्ट प्राप्त गर्ने अवस्थाहरूमा परिवर्तन ल्याउन सक्छ। धेरै तापक्रम ह्रास पनि प्रमाणित प्रक्रियासँग विरोधाभास गर्न सक्छ। त्यसैले लाइनलाई भर्ने, क्याप राख्ने, टर्क लागू गर्ने र कुनै पनि प्रतीक्षा वा चिसो पार्ने चरण बीचको परिभाषित सीमा आवश्यक छ।
बोतल र क्याप आपूर्तिकर्ताको स्वीकृत तापक्रम सीमाबाट सुरु गर्नुहोस्, त्यसपछि वास्तविक बोतलमा यसलाई पुष्टि गर्नुहोस्। क्याप फिड, थ्रेड स्टार्ट, टर्क प्रतिक्रिया, दृश्य सीटिङ, चिसो पारेपछि रिस गर्ने प्रदर्शन र निर्दिष्ट भण्डारण अवधिपछि खोल्ने टर्क जाँच गर्नुहोस्। यहाँ एउटा मात्र मेसिन प्यारामिटरबाट सम्पूर्ण लाइनको कनेक्सनहरूमा सार्नु उपयोगी हुन्छ: क्यापिङको परिणामलाई फिलर तापक्रम, बोतल ह्यान्डलिङ, गर्दन समर्थन र कन्भेयर टाइमिङबाट अलग गरेर मूल्याङ्कन गर्न सकिँदैन।
पाइपलाइन कन्फिगरेसनले तापक्रम, स्वच्छता र स्थिर भरणलाई सुरक्षित राख्छ
गरम जुसको लागि उत्पादन पाइपलाइनलाई पास्चुराइजर र फिलर बीचका पाइपहरूको संग्रहको रूपमा होइन, नियन्त्रित मार्गको रूपमा डिजाइन गर्नुपर्छ। लामो अनइन्सुलेटेड खण्डहरूले तापक्रम घटाउन र असमान तापीय अवस्था सिर्जना गर्न सक्छन्। ठूलो आकारका पाइपहरूले उत्पादनको गतिलाई घटाउन र निवास समय बढाउन सक्छन्। खराब रूट गरिएका शाखाहरूले उत्पादन वा सफाइ समाधान रोकेर राख्न सक्छन्। टाँसिएका घुमावहरू, अचानक व्यास परिवर्तनहरू र अनयोजित प्रतिबन्धहरूले भरण भाल्भहरूमा दबाव स्थिरतालाई प्रभावित गर्न सक्छन्।
एउटा उपयोगी इन्जिनियरिङ जाँचको लागि हट फिलिङ प्रक्रिया निम्न बुँदाहरू समावेश छन्:
- मार्ग र निवास समय। अन्तिम तापन वा धारण बिन्दुबाट फिलर कटोरासम्मको मार्ग नक्सा बनाउनुहोस्। सामान्य र घटेको उत्पादन दरमा मार्गमा अपेक्षित आयतन, प्रवाह दर, लाइन लम्बाइ र समय पुष्टि गर्नुहोस्।
- तापक्रम धारण। इन्सुलेसन, वातावरणीय संपर्क, र मापन बिन्दुहरूको स्थान पुनरावलोकन गर्नुहोस्। प्रक्रिया पुष्टिकरणका लागि प्रयोग गरिने तापमानले उत्पादनको अवस्थालाई प्रतिनिधित्व गर्नुपर्छ, केवल दूरस्थ हिटिङ सेटपोइन्ट मात्र होइन।
- ड्रेन गर्न सकिने र सफा गर्न सकिने क्षमता। अनावश्यक डेड लेगहरू बाट बच्ने र प्रभावकारी सफाइ र ड्रेनिङ सुनिश्चित गर्ने स्वच्छता-अनुकूल मार्ग प्रयोग गर्नुहोस्। खाद्य र पेय प्रविधिमा प्रयोग हुने स्वच्छता-डिजाइन सिद्धान्तहरूले सफाइ र ड्रेनिङमा जोर दिन्छन्, तर अन्तिम विवरणहरू लागू मानक र साइट सैनिटेसन कार्यक्रम अनुसार पुष्टि गर्नुपर्छ।
- दबाव नियन्त्रण। फिलरले स्थिर दबाव देख्न सकोस् भनेर पम्प, भाल्भ, र प्रतिबन्धहरूको आकार निर्धारण गर्नुहोस्, जसले अत्यधिक शियर वा फोमिङ नघटाओस्। पल्प युक्त रस वा परिवर्तनशील श्यानताको लागि स्पष्ट रसभन्दा फरक दृष्टिकोण आवश्यक हुन सक्छ।
- विस्तार र समर्थन। गर्म उत्पादन-सम्पर्क लाइनहरू विस्तारित हुन्छन्। समर्थनहरू, लचिलो कनेक्सनहरू, र मार्गनिर्देशले त्यो गतिलाई समायोजित गर्नुपर्छ, जसले भाल्भ बडी, उपकरणहरू, वा सैनिटरी कनेक्सनहरूमा अतिरिक्त भार नलगाओस्।
यी निर्णयहरू भरण स्थिरतालाई प्रभावित गर्छन्। जुन लाइनले परिवर्तनशील प्रवेश दबाव वा अन्तर्भुक्त वायु उत्पादन गर्छ, त्यो बोतलको मुखमा स्तर परिवर्तन, छिटो छिटो फुहार, झाग, र दूषणको जोखिम सिर्जना गर्न सक्छ। त्यसैले उपकरण चयनको छलफल गति भन्दा अघि तरलका विशेषताहरूसँग सुरु गर्नुपर्छ, त्यसपछि उत्तरलाई पूर्ण लाइन व्यवस्थासँग जोड्नुपर्छ।
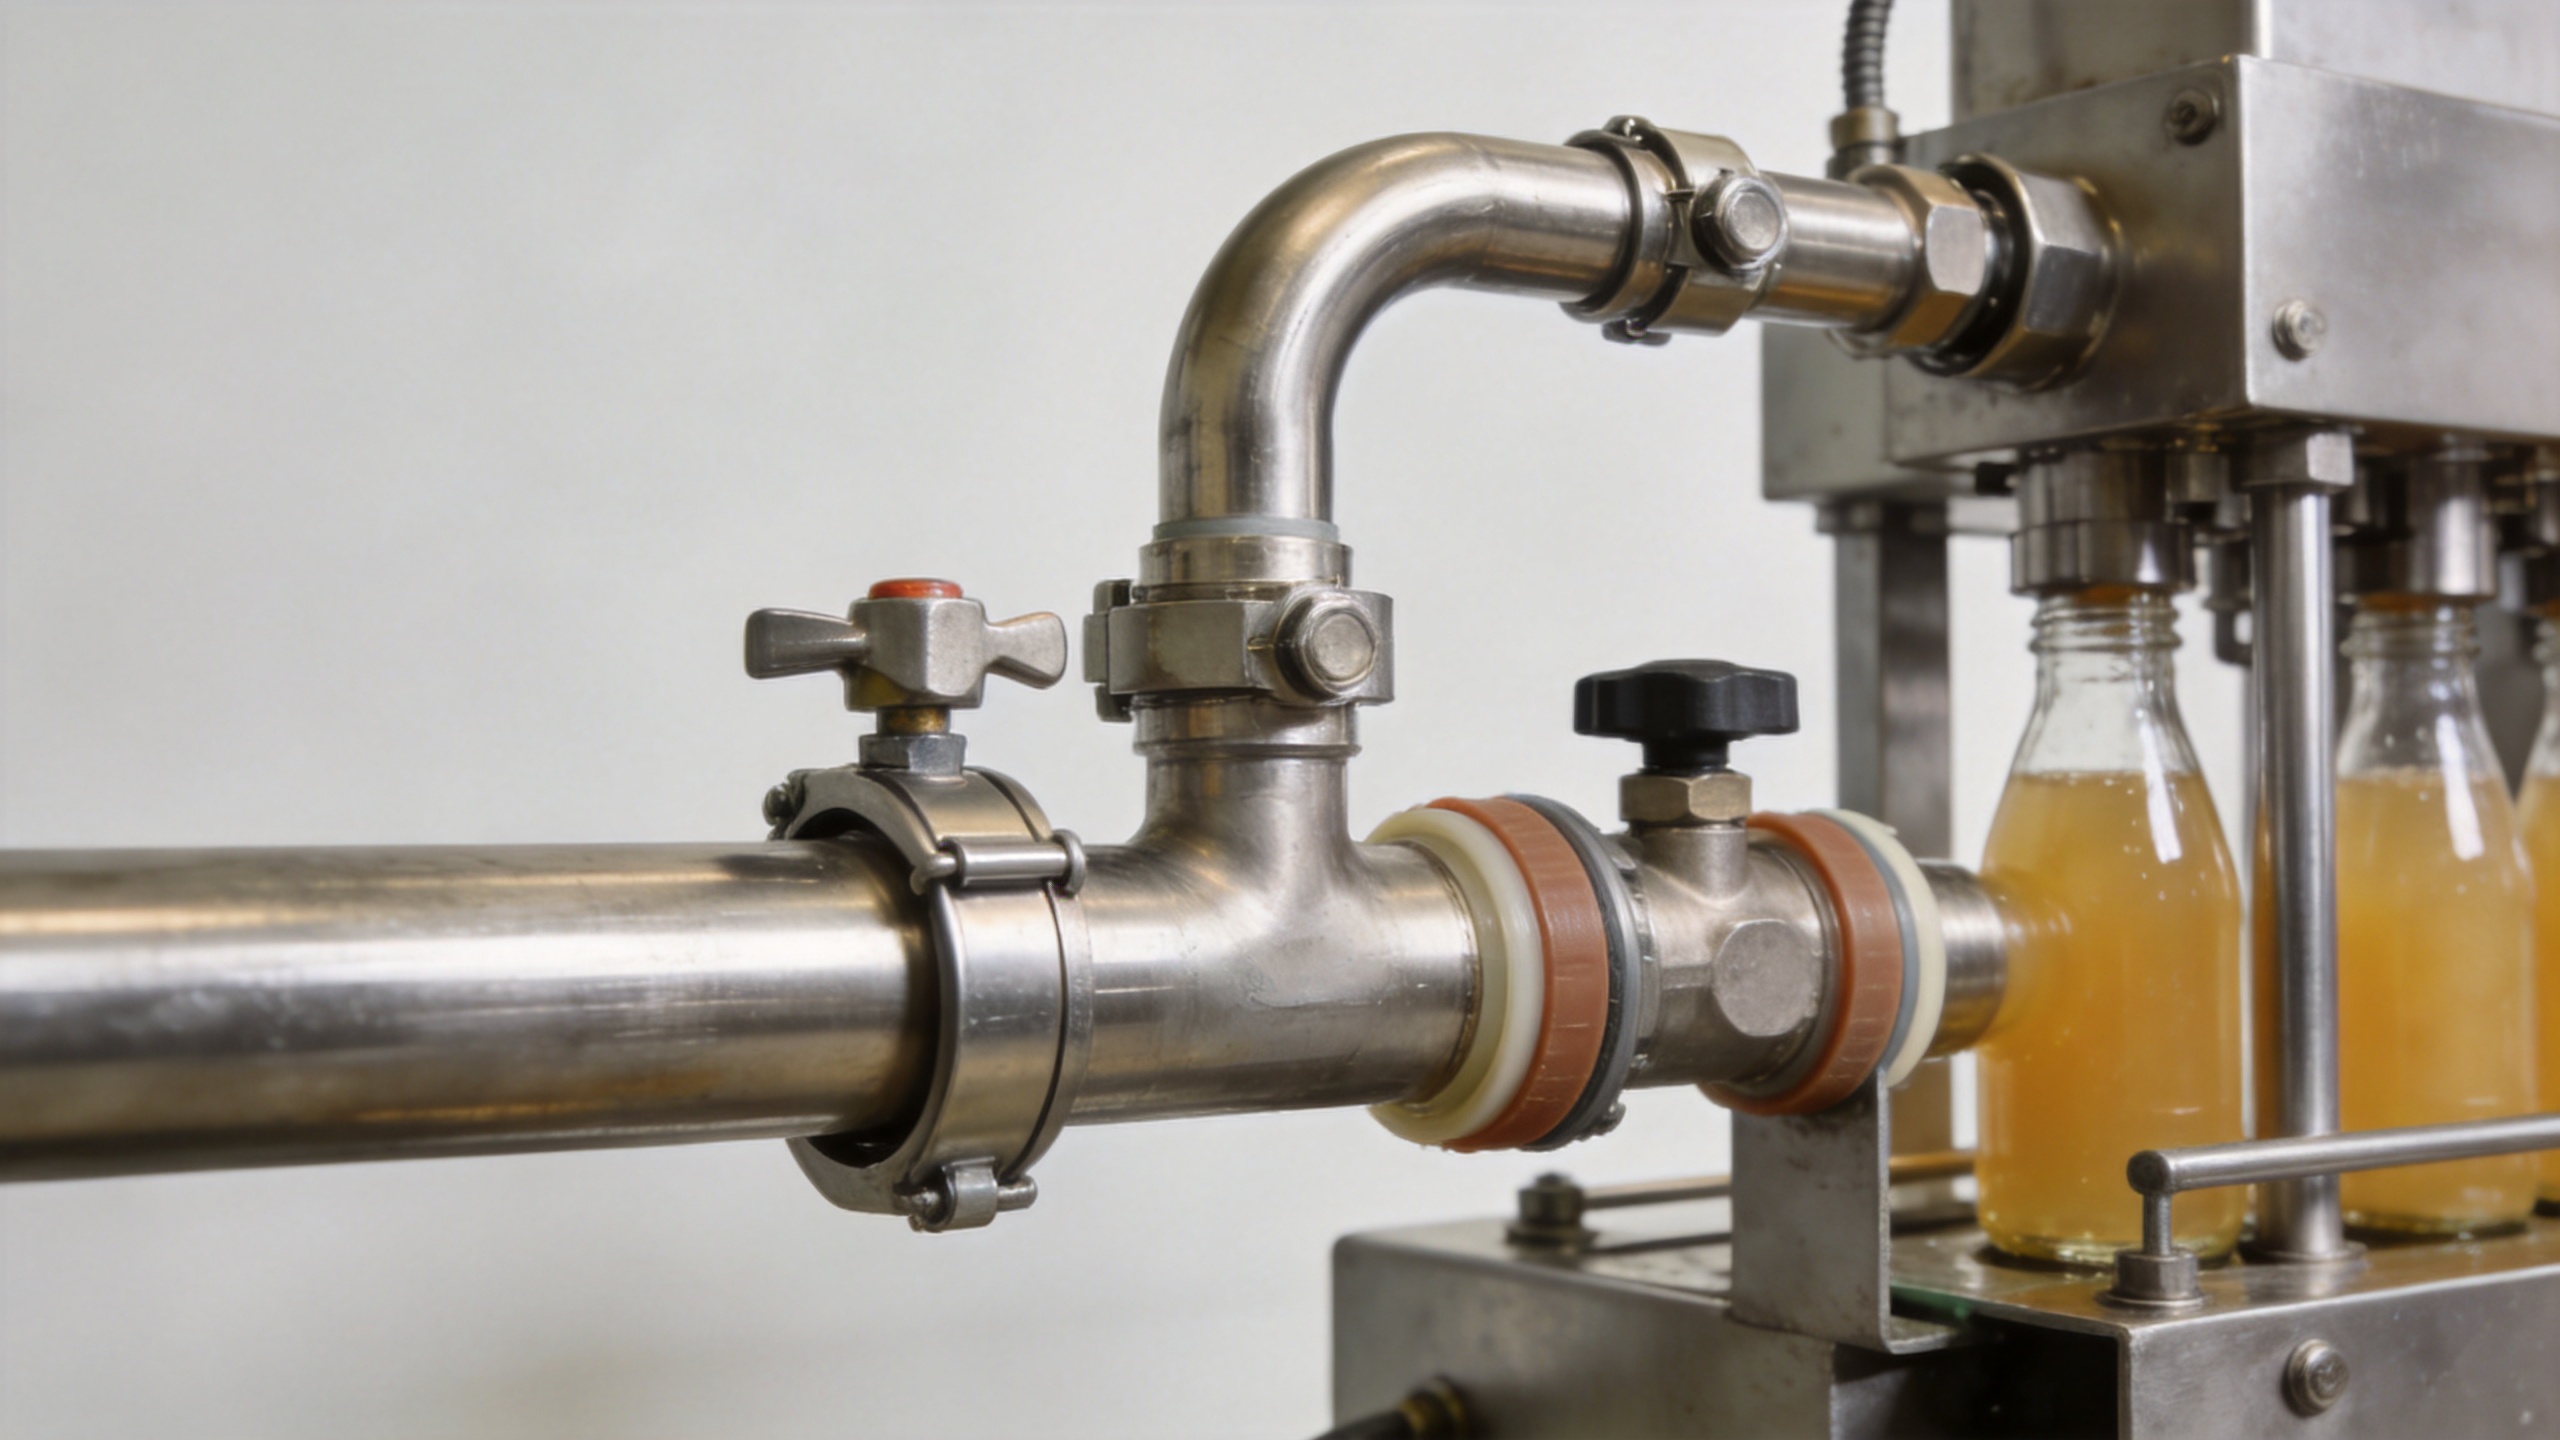
फिलर, पाइपिङ, र सफाई चक्रलाई आपसमा मिलाउनुहोस्।
गर्म-भरण प्रविधि उत्पादन पथ र सफाई पथलाई एकसाथ विचार गर्दा प्रमाणन गर्न सजिलो हुन्छ। प्रत्येक भाल्भ, म्यानिफोल्ड, लचिलो खण्ड, र उपकरण संयोजनले सफाईको समयमा एक निश्चित भूमिका खेल्नुपर्छ। यदि कुनै क्षेत्रमा सफाईपछि पर्याप्त प्रवाह वा निकास प्राप्त गर्न सकिँदैन भने, यो दोहोरिने रखरखाव र स्वच्छता सम्बन्धी चिन्ताको कारण बन्न सक्छ।
उत्पादन प्रवाह दिशा, फर्कने मार्गहरू, न्यूनतम बिन्दुहरू, वेन्टहरू, नमुना लिने बिन्दुहरू, तापक्रम सेन्सरहरू, दाब साधनहरू, र क्लिन-इन-प्लेस कनेक्सनहरू पहिचान गर्ने पाइपिङ र उपकरण समीक्षा माग गर्नुहोस्। यसको साथै, गर्मी उठाउँदा भर्ने यन्त्रलाई पुनर्चक्रण गरिन्छ कि छैन, उत्पादन रोकिएको अवस्थामा के हुन्छ, र सफाई अघि लाइन कसरी खाली गरिन्छ भन्ने कुराहरू पनि स्पष्ट पार्नुहोस्। यी प्रश्नहरू विशेष गरी जुसको रेसिपी स्पष्ट उत्पादनबाट रसदार उत्पादनमा परिवर्तन भएको वा बोतलको प्रारूप परिवर्तन भएको अवस्थामा प्रासंगिक छन्।
जुसको बोतल भर्ने र सील गर्ने मेसिनको सञ्चालन परीक्षणहरू
नयाँ वा संशोधित रसको बोतल भर्ने र सील गर्ने मेसिन , आधारभूत प्रमाणहरूमा आधारित परीक्षण योजना बनाउनुहोस्। यसमा केवल पानीको परीक्षणमा निर्भर नभएर, उद्देश्यित जुस, बोतल, सील, भर्ने स्तर, र सञ्चालन सीमा प्रयोग गर्नुपर्छ।
| परीक्षण क्षेत्र | प्रमाणित गर्नुपर्ने कुराहरू | यसलाई किन जरुरी छ? |
|---|---|---|
| उत्पादनको तापक्रम | सुरुवात, स्थिर उत्पादन, र छोटो रोकावटको समयमा सहमत महत्वपूर्ण बिन्दुहरूमा तापक्रम रेकर्ड गर्नुहोस्। | प्रमाणित तापीय अवस्था भर्ने क्षेत्रमा पुगेको छ भन्ने पुष्टि गर्छ। |
| उत्पादन-पथको अखण्डता | संयोजनहरू, वाल्व सीटहरू, पम्प सीलहरू, र भर्ने कनेक्शनहरू चालू तापमान र दबावमा निरीक्षण गर्नुहोस्। | नियमित उत्पादनअघि ताप-सम्बन्धित रिसाव वा गति पत्ता लगाउँछ। |
| प्याकेज सील | ढक्कनको बसाइ, टर्क, ठुलो ठण्डा हुने पछि रिसाव, र योजनाबद्ध रोक अवधिपछि बन्द अवस्था मापन गर्नुहोस्। | क्यापिङ सेटिङहरूलाई वास्तविक गर्म-भर्ने प्याकेज प्रदर्शनसँग जोड्छ। |
| भर्ने स्थिरता | योजनाबद्ध गतिको सीमामा भर्ने स्तर, फोमिङ, स्प्ल्यास, र अस्वीकृति प्रवृत्तिहरू जाँच गर्नुहोस्। | प्रवेश दबाव, समय, वा उत्पादन व्यवहार सम्बन्धित समस्याहरू उजागर गर्छ। |
| सफाइ पुष्टिकरण | दस्तावेजीकृत सफाइ क्रम, प्रवाह मार्गहरू, ड्रेन गर्न सकिने क्षमता, र सफाइपछि निरीक्षण विधि पुष्टि गर्नुहोस्। | यो देखाउँछ कि सेट गरिएको लाइन स्वच्छताको दृष्टिले राख्न सकिन्छ कि सकिँदैन। |
व्यावहारिक विशिष्टता जाँच सूची
गरम जुस लाइनको लागि अनुरोध गर्दा, प्रमाणित भर्ने तापक्रम सीमा र होल्ड आवश्यकताहरू; उत्पादको pH, ठोस पदार्थहरू, पल्प र श्यानता; बोतल र क्लोजरको ड्राइङ्गहरू; आवश्यक आउटपुट; क्लिन-इन-प्लेस अवस्थाहरू; उपलब्ध उपयोगिताहरू; र स्वीकार्य परीक्षण विधिहरू प्रदान गर्नुहोस्। त्यसपछि उपकरण आपूर्तिकर्तालाई उत्पादन-सम्पर्क सील सामग्रीहरू, पाइपिङ लेआउट अनुमानहरू, तापमान उपकरणहरू, फिलर प्रवेश अवस्थाहरू, र प्रदान गर्नुपर्ने परीक्षण रेकर्डहरू पहिचान गर्न अनुरोध गर्नुहोस्।
अन्तिम उत्पादन र प्याकेजिङसँग प्रमाणनको कुनै प्रतिस्थापन छैन। तथापि, स्पष्ट विनिर्देशनले छलफललाई बढी उत्पादक बनाउँछ। यो सामान्य रसको बोतल भर्ने र सील गर्ने मेसिन अनुरोधलाई वास्तवमै गरम-भर्ने प्रदर्शन निर्धारण गर्ने सीलिङ प्रणाली, उत्पादन मार्ग, सफाइ विधि, र प्याकेज संयोजनको समीक्षामा रूपान्तरण गर्छ।
निष्कर्ष
तातो रस भर्ने प्रणालीको लागि ताप प्रतिरोधी सीलिङ र विचारपूर्ण पाइपलाइन व्यवस्था आवश्यक छ किनभने यो प्रणालीको अवस्था हो, एउटा मात्र मेसिनको विशेषता होइन। वास्तविक तापमान, दबाव, रासायनिक प्रभाव र सफाइको प्रोफाइल अनुसार उत्पादन-सम्पर्क सीलहरू छान्नुहोस्। पाइपलाइनहरू ताप नियन्त्रण, स्थिर प्रवाह, सफाइ सुविधा र ड्रेनेज समर्थन गर्ने गरी व्यवस्थित गर्नुहोस्। अन्तमा, बोतल र क्लोजरलाई फिलरसँगै प्रमाणित गर्नुहोस्। यस दृष्टिकोणले उत्पादन र इन्जिनियरिङ टोलीहरूलाई प्रक्रिया आवश्यकताबाट उपयुक्त समाधानसम्मको रक्षण योग्य बाटो प्रदान गर्दछ रसको बोतल भर्ने र सील गर्ने मेसिन विन्यास।






 गर्म समाचार








