 EN

Amahlapudelitäitmise ja -hermetiseerimise masin käsitleb rohkem kui ainult mahutavust ja kiirust, kui mahla täidetakse kuumana. Toote kontakttee juhib kõrgema temperatuuriga vedelikku läbi ventiilide, torude, täitmise tsooni, pudeli suuosa ja korki. Kui mingi liides on määratletud toatemperatuuril töötamiseks mitte kinnitatud kuumtäitmistingimustes, võib joonel tekkida lekemine, ebastabiilsed täitmised, raske puhastus või pakendite defektid. Pakendusjoone inseneritöö seisukohalt ei ole praktiline küsimus lihtsalt see, kas masin suudab mahla täita. Küsimus on pigem see, kas kogu toote tee säilitab oma ettenähtud tingimusi kuni pudeli sulgemiseni.
See eristus on oluline, sest kuumtäitmise protsess on kombinatsioon soojus-, mehaanilist ja hügieenilist toimingut. Ühes FDA mahla HACCP juhendis toodetakse näidetena 90 °C juures 2 sekundit ning seejärel täitmine 85 °C juures ja ühe minuti pikkune hoiumine säilitatava mahla saamiseks. Need väärtused on näide, mitte universaalne retsept, kuid nad näitavad, miks tegelik toote temperatuur ja kokkupuueaeg peavad juhtima inseneriuuringut. A mahlapudelitäitmise ja -hermetiseerimise masin tuleks konfigureerida kinnitatud protsessi, toote happesuse, tahkete osakeste, pudeli materjali, sulgemissüsteemi ja tootmismahtu arvesse võttes.
Kuumtäitmine muudab tingimusi igas tihendis
Tihendid mahlatoote täitmisejoonel paigutatakse pumba ühendustesse, ventiilide telgedesse, tri-klemmi ühendustesse, täitja laevadesse, kollektoritesse, korkijate puutepunktidesse ja mõnikord ka soojusvahetite ühendustesse. Ambienttemperatuuril võib elastomeer paista sobivat lühikest veetesti tehes. Pikaajaliselt aga muudavad selle käitumist kuumtäitmistehnoloogia tsükkel, kus mõjuvad kuumus, puhastuskeemikaliid, survekompressioon, rõhu muutused ja korduv desinfitseerimine.
Seetõttu tuleks tihendite valik alustada dokumenteeritud töötingimuste profiilist, mitte ainult materjali nimest. Profiil peab sisaldama:
- minimaalset, tavapärast ja maksimaalset toote temperatuuri iga tootega kokku puutuva koha kohta;
- toote happesust, pulpi sisaldust, suhkru sisaldust, viskoossust ja mis tahes osakesi;
- cIP-keemikaliid, nende kontsentratsioone, temperatuure ja kokkupuuteaegu;
- tavaline liinirõhk, pumba ülekoormused ja võimalik tagasrõhk täitmisavas;
- nõutav hooldusintervall ja inspektsioonile juurdepääs.
Tarnija saab siis hinnata tihendite, O-sõrmuste, diafragmade ja ventiilistuuli materjale tegelike tingimuste kohaselt. Täpsemalt ei ole eesmärk valida tihend, mis lihtsalt talub kuumust; eesmärk on valida selline tihend, mille tihendusjõud, keemiline ühilduvus ja puhastatavus jäävad sobivaks korduvate tootmis- ja puhastusütslite ajal.
Miks kinnituse paigaldamine on osa tihendusotsusest
Muusika varustusega kaasnevad mahlapudelitäitmise ja -hermetiseerimise masin , kork on lõplik pakendilukk, kuid selle töökindlus on seotud ülemjooksu kontrollidega. Kuum vedelik muudab pudeli suu ja korki käitumist torke rakendamisel. Liialt kõrge toote temperatuur korkimisjaamas võib muuta tingimusi, mille korral saavutatakse vööndi kontakt ja kõrgusliikumise seiskumine. Liialt suur temperatuurikaotsus võib ka vastuolla olla kehtestatud protsessiga. Seetõttu peab joonel olema täpselt määratletud aeguvahemik täitmise, korki paigaldamise, torke rakendamise ja iga hoiu- või jahutusetapi vahel.
Alustage pudeli ja korki tarnija poolt heakskiidetud temperatuurivahemikuga ning veenduge selle kehtivuses tegelikul pudelil. Kontrollige korki toimet, kõrgusliikumise algust, torke reageerimist, visuaalset istumist, lekkekindlust pärast jahutamist ning avamistorke pärast ettenähtud säilitusperioodi. Siin saab kasuks liikumine ühest masina parameetrist tervikliku jooni seosteni: korkimistulemust ei saa hinnata eraldi täitmise temperatuurist, pudelite käsitlemisest, kaela toetusest ja konveierite ajastusest.
Toruühenduse seadistus kaitseb temperatuuri, hügieeni ja stabiilset täitmist
Kuumade mahla tootmistoru tuleb projekteerida kontrollitud marsruudina, mitte lihtsalt torude kogumina paastereerija ja täitja vahel. Pikkade soojusisolatsioonita osade kasutamine võib põhjustada temperatuurikaotust ja ebavõrdsed termilised tingimused. Liiga suured torud aeglustavad toote liikumist ja suurendavad viibimisaja. Halvasti paigutatud harud võivad säilitada toodet või puhastuslahust. Tugevalt painutatud torud, äkksed läbimõõdu muutused ja ette nägematud kitsendused võivad mõjutada rõhu stabiilsust täitmisventiilidel.
Kasulik insenerlik ülevaade kuumtäitmise protsess hõlmab järgmisi punkte:
- Marsruut ja viibimisaeg. Kaardistage tee lõppsoojendus- või hoiupunktist täitja anumasse. Kinnitage oodatav maht, voolukiirus, joone pikkus ja marsruudil viibimise aeg tavapärasel ja vähenenud tootmismahtudel.
- Temperatuuri säilitamine. Kontrollige isolatsiooni, ümbritseva keskkonna mõju ja mõõtepunktide asukohti. Protsessi kinnitamiseks kasutatav temperatuur peab esindama toote tingimusi, mitte ainult kaugelt reguleeritavat soojendusseadet.
- Drenaaživõime ja puhastatavus. Kasutage hügieenilist paigutust, mis vältib tarbetuid surnavaid oksi ja võimaldab tõhusat puhastamist ja drenaaži. Toidu- ja jooksetööstuses kasutatavad hügieenilise projekteerimise põhimõtted rõhutavad puhastatavust ja drenaaži, kuid lõplikud üksikasjad tuleb kinnitada vastavas standardis ja kohalikus sanitaarprogrammis.
- Rõhu reguleerimine. Valige pumpade, ventiilide ja kitsenduste suurused nii, et täitja saaks stabiilset rõhku ilma liialdatud liugumiseta ega kiheldumiseta. Pulpaga mahl või muutuva viskoossusega mahl võib nõuda teistsugust lähenemist kui selge mahl.
- Laienemine ja toetus. Kuumad toote-kontaktjooned laienevad. Toed, paindlikud ühendused ja paigutus peavad seda liikumist arvesse võtma ilma ventiilikehade, instrumentide ega sanitaarseid ühendusi koormamata.
Need otsused mõjutavad täitmise ühtlust. Joon, mis teeb muutlikku sisendrõhku või kaasab õhupuksi, võib põhjustada taseme kõikumisi, pritsimist, vahutamist ja saastumisriski pudeli suus. Seega tuleks varustuse valiku arutelu alustada vedeliku omadustest enne kiirust ja seejärel seostada saadud vastus täieliku joone paigutusega.
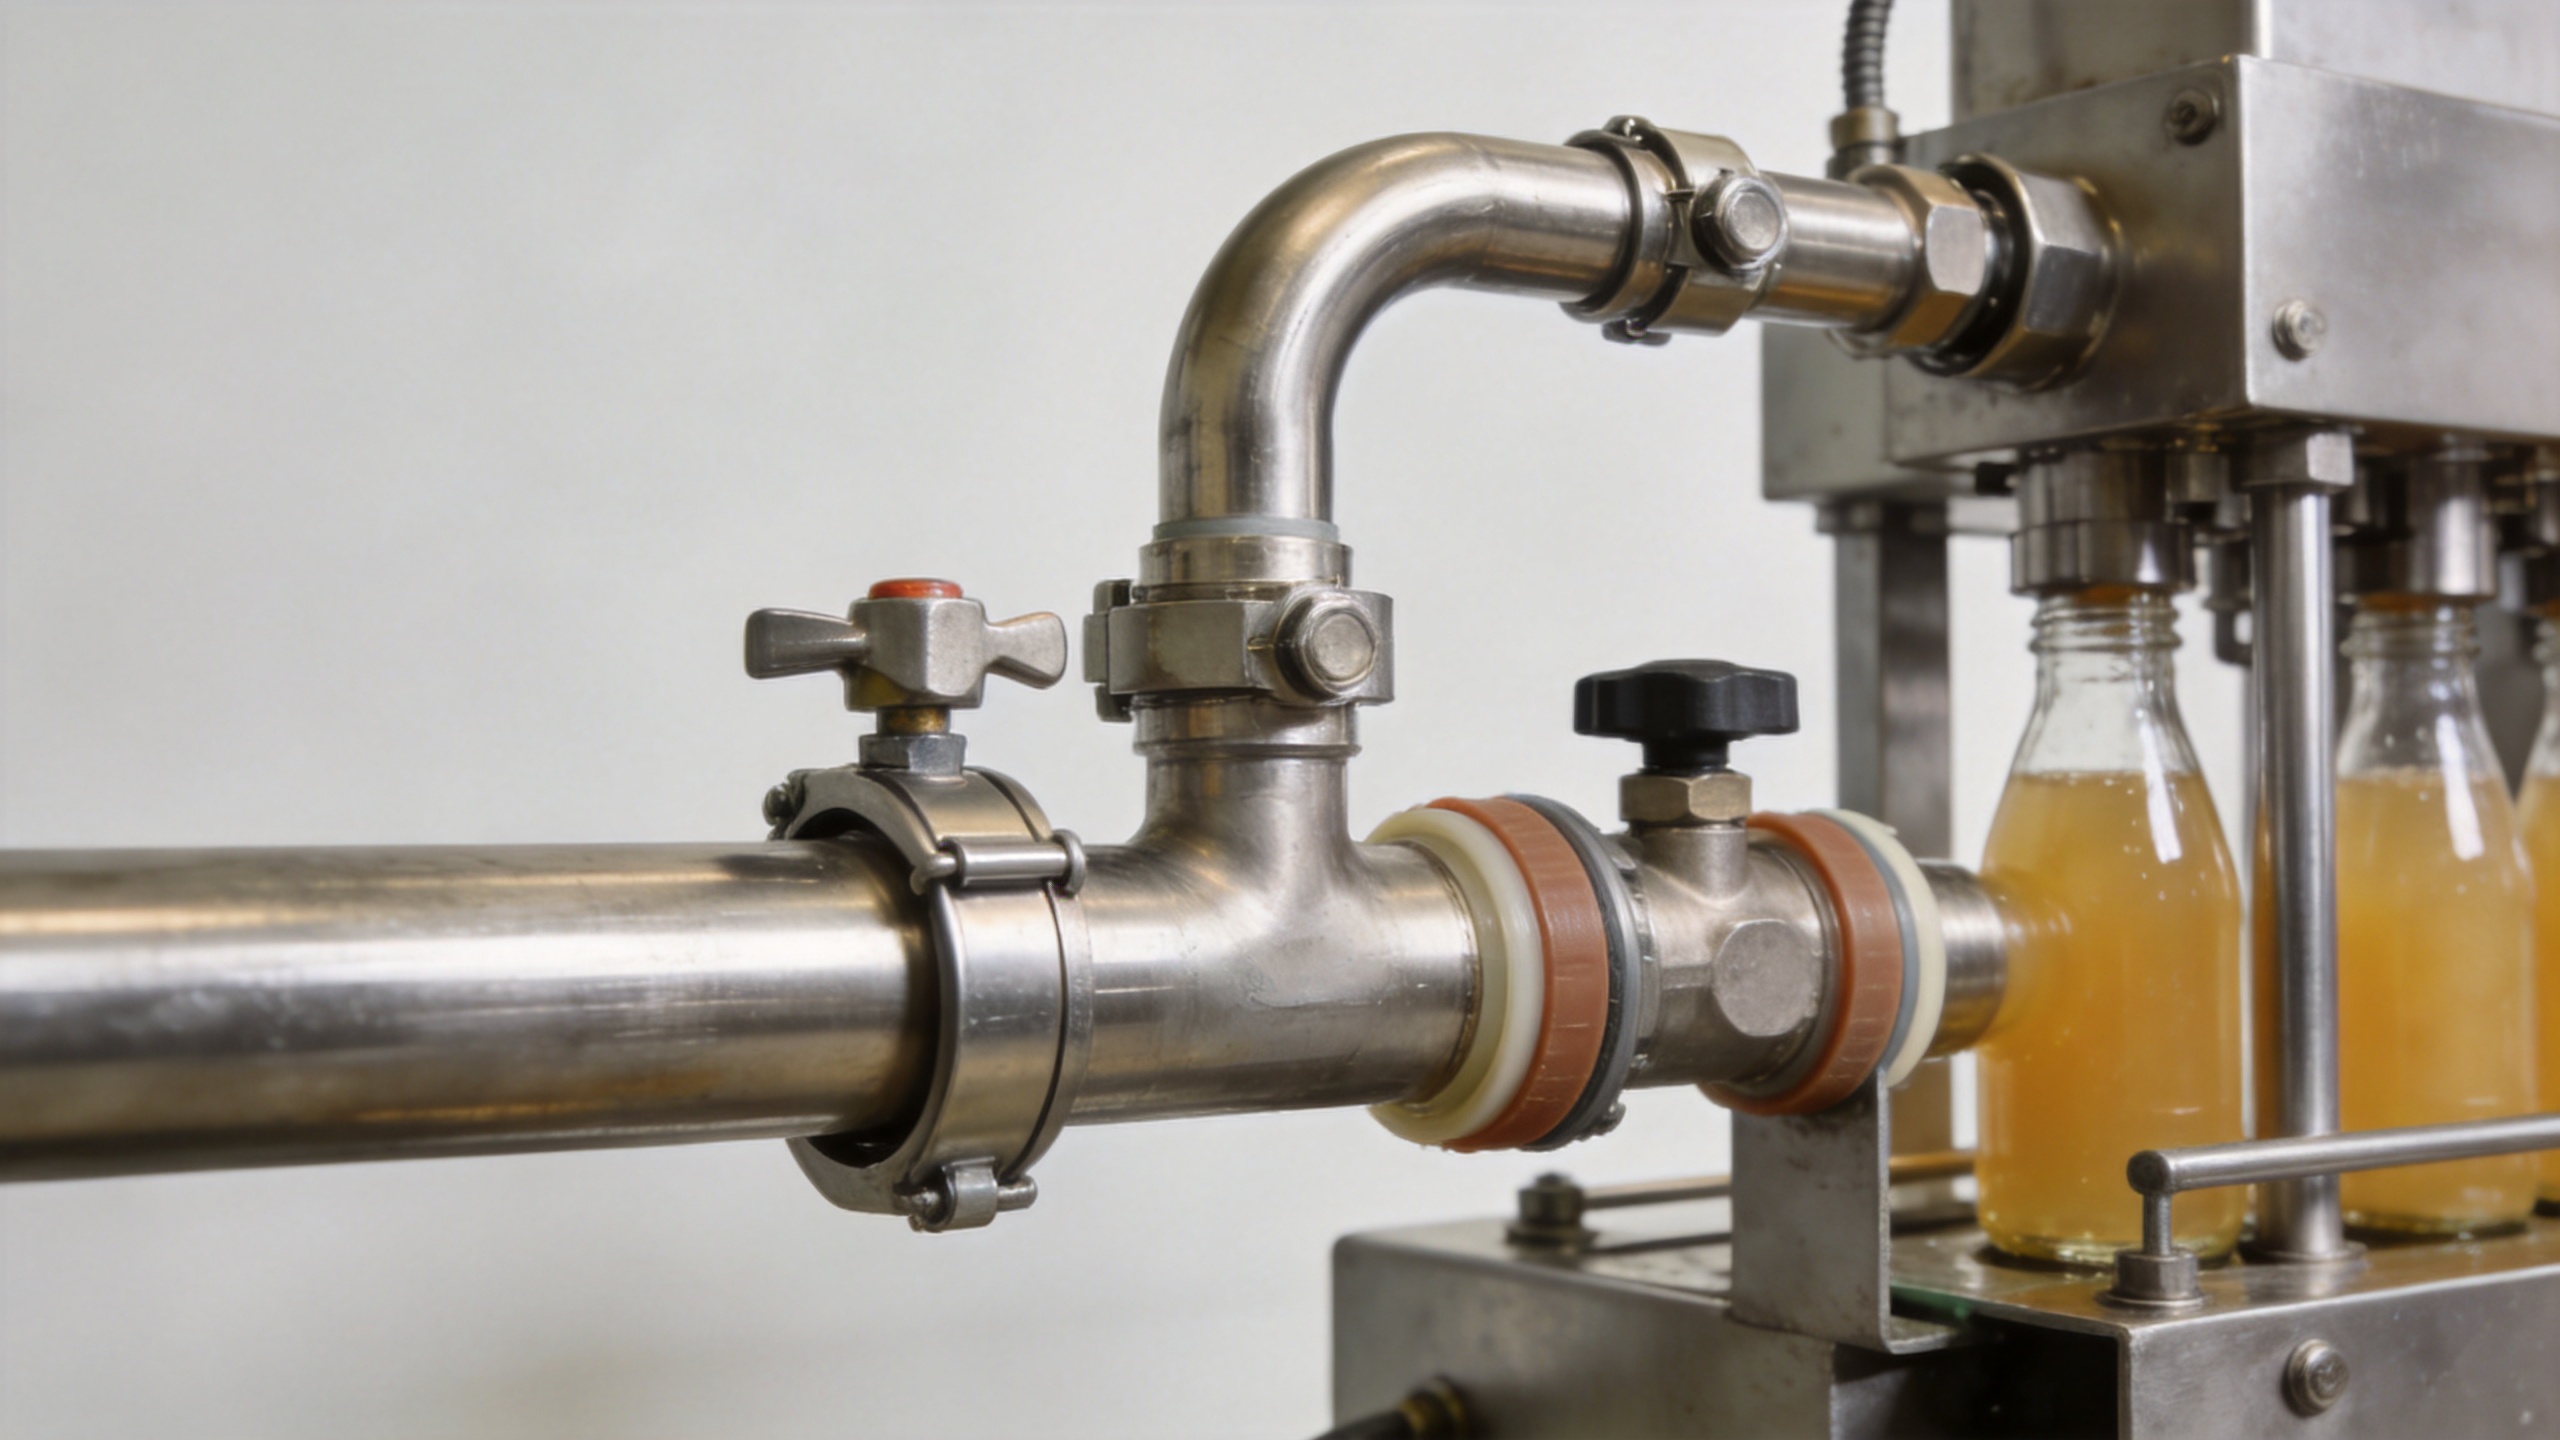
Sobitage täitja, torusüsteem ja puhastusütslus
Kuumtäitmistehnoloogia on lihtsam kinnitada, kui kaaluda toote ja puhastuse teed koos. Igal ventiilil, kollektoril, paindlikul osal ja mõõteriistade ühendusel peab olema puhastusajal teadaolev roll. Kui mingi ala ei saa puhastamise järel piisavat voolu või ei drenaaži korralikult, võib see muutuda korduvaks hooldus- ja hügieeniprobleemiks.
Paluge torustuse ja instrumentatsiooni ülevaade, mis tuvastab toote voolusuuna, tagasiteed, madalaimad kohad, ventiilid, proovivõtukohad, temperatuurisensoreid, rõhuandureid ja puhastamiseks-kohta-paneku (CIP) ühendused. Selgitage ka, kas täitja ringlub soojendusperioodil, mis juhtub tootmispause ajal ja kuidas joon eemaldatakse enne puhastust. Need küsimused on eriti olulised siis, kui mahla retsept muutub selgest tootest pulpa sisaldavaks või kui pudelite vorm muutub.
Mahla pudelitesse täitmise ja sulgemise masina käivitustestid
Enne uue või muudetud mahlapudelitäitmise ja -hermetiseerimise masin , koostage tõenduspõhine testiplaan. See peaks kasutama ettenähtud mahla, pudelit, korki, täitmistaset ja töörežiimi, mitte piirduma ainult veega tehtava katsega.
| Testiala | Mida kontrollida | Miks see on tähtis |
|---|---|---|
| Toote temperatuur | Kirjutage temperatuur fikseeritud kriitilistesse punktidesse käivitusperioodil, stabiilsel tootmisel ja lühikesel seismisel. | Kinnitab, et kehtestatud termiline tingimus jõuab täitmise tsooni. |
| Toote tee terviklikkus | Kontrollige liiteid, ventiilistikke, pumbakõrgusi ja täitmise ühendusi töötemperatuuril ja -rõhul. | Tuuakse välja soojuslikult tingitud lekkeid või liikumisi enne tavapärast tootmist. |
| Pakendi kinnitusega tihendus | Mõõdetakse kaanekinnitust, keerdmomenti, lekkeid ja sulgemistingimusi pärast jahtumist ning planeeritud hoiuperioodi möödumisel. | Seob kaanekinnituse seadistused tegeliku kuumtäitmise pakendi jõudlusega. |
| Täitmise stabiilsus | Kontrollitakse täitmistaset, kummastumist, pritsimist ja tagasilükatavate toodete suundumusi kogu planeeritud kiirusringis. | Näitab sisendrõhu-, ajastus- või toote käitumisega seotud probleeme. |
| Puhastuse kinnitamine | Kinnitatakse dokumenteeritud puhastusjärjestus, vooluteed, tühjenemisvõimalused ja puhastuse järgne inspektsioonimeetod. | Näitab, kas konfigureeritud joon on võimalik hoiustada hügieeniliselt. |
Praktiline spetsifikatsioonikontrollnimekiri
Soovides kuumat jookide joont, esitage kehtestatud täitmistemperatuuri vahemik ja hoiumistingimused; toote pH, tahked ained, pulber ja viskoossus; pudeli ja sulgurite joonised; nõutav tootmismaht; puhastusseadmete tingimused; saadaolevad abivahendid ning lubatud testimeetodid. Paluge seejärel varustusettevõttel tuvastada tootega kokku puutuvate tihendmaterjalide liigid, torustuse paigutuse eeldused, temperatuuri mõõtmise seadmed, täitja sisendtingimused ning esitamisele kuuluvad testiandmed.
Lõpliku toote ja pakendiga teostatavat kehtestamist ei saa asendada millegi muuga. Siiski muudab selge spetsifikatsioon arutelu produktiivsemaks. See muudab üldise mahlapudelitäitmise ja -hermetiseerimise masin soovi konkreetseks ülevaatuseks tihendussüsteemi, toote liikumismarsruudi, puhastusmeetodi ja pakendi ühenduse kohta, mis tegelikult määravad kuumtäitmise toimivuse.
Kohustuslik väljaandmine
Kuumade jookide täitmine nõuab kuumakindlat õhukindlust ja mõistlikku torustiku paigutust, sest see on süsteemi tingimus, mitte üksikmasina omadus. Valige toote kokkupuutes olevad õhukindlused tegeliku temperatuuri, rõhu, keemiliste ainete ja puhastusprofiili järgi. Paigutage torustik soojusreguleerimise, stabiilse voolu, puhastatavuse ja ärkamise toetamiseks. Lõpuks tuleb pudel ja kork koos täitjaga valideerida. See lähenemisviis annab tootmis- ja insenermeeskondadele kaitsvaa teekonna protsessinõuetest sobiva lahenduseni mahlapudelitäitmise ja -hermetiseerimise masin konfigureerimist.






 Uued uudised








