 EN

ا ماشین پر کردن و بستهبندی دوچرخه آب میوه در پرکردن گرم آبمیوه، این دستگاه تنها حجم و سرعت را در نظر نمیگیرد. مسیر تماس با محصول، مایع با دمای بالا را از طریق شیرها، لولهها، منطقه پرکردن، قسمت بالایی بطری و درپوش منتقل میکند. اگر هر کدام از این واسطهها برای کارکرد در دمای اتاق مشخص شده باشند و نه برای شرایط تأییدشده پرکردن گرم، خط تولید ممکن است دچار نشت، پرکردن ناپایدار، مشکلات در تمیزکردن یا عیوب بستهبندی شود. از دیدگاه مهندسی خط بستهبندی، پرسش عملی این نیست که آیا دستگاه قادر به پرکردن آبمیوه است یا خیر؛ بلکه این است که آیا کل مسیر محصول تا زمان بسته شدن بطری، شرایط تعیینشده خود را حفظ میکند یا خیر.
این تفاوت اهمیت دارد، زیرا یک فرآیند پر کردن داغ یک عمل ترکیبی حرارتی، مکانیکی و بهداشتی است. یک نمونه از راهنمای هاکپ آژانس غذا و دارو (افدیای) برای آبمیوه، درجه حرارت ۹۰ درجه سانتیگراد به مدت ۲ ثانیه را ذکر میکند، سپس پرکردن در دمای ۸۵ درجه سانتیگراد و نگهداری یک دقیقهای برای تولید آبمیوهای با ماندگاری بلندمدت. این مقادیر صرفاً نمونهای هستند و فرمولی عمومی نیستند، اما نشان میدهند که چرا دمای واقعی محصول و زمان قرارگیری در معرض حرارت باید مبنای بررسی مهندسی باشند. الف ماشین پر کردن و بستهبندی دوچرخه آب میوه باید بر اساس فرآیند تأییدشده، اسیدیته محصول، مواد جامد، جنس بطری، سیستم درببندی و نرخ تولید طراحی شود.
پرکردن گرم شرایط را در هر نقطه درزبندی تغییر میدهد
درزبندیها در خط پرکردن آبمیوه در نقاط اتصال پمپ، ساقه شیرها، اتصالات سهگانه (تریکلمپ)، ظروف پرکننده، مانیفولدها، نقاط تماس کپر و گاهی اوقات اتصالات مبدل حرارتی قرار دارند. در دمای محیط، یک الاستومر ممکن است در تست کوتاه با آب سازگان به نظر برسد. اما در یک چرخه پرکردن گرم، حرارت، مواد شوینده، تنظیم فشار دائمی (کامپرسیون ست)، تغییرات فشار و ضدعفونیهای مکرر میتوانند رفتار آن را تغییر دهند. فناوری پرکردن گرم چرخه، با این حال، حرارت، مواد شوینده، تنظیم فشار دائمی (کامپرسیون ست)، تغییرات فشار و ضدعفونیهای مکرر میتوانند رفتار آن را تغییر دهند.
به این دلیل، انتخاب درزبند باید با توصیفِ مستندشدهی شرایط کاری آغاز شود، نه صرفاً با نام ماده. این توصیف باید شامل موارد زیر باشد:
- دمای حداقل، عادی و حداکثر محصول در هر نقطهی تماس با محصول؛
- اسیدیت محصول، سطح خمیر، میزان قند، ویسکوزیته و هرگونه ذرات معلق؛
- مواد شویندهی استفادهشده در روش پاکسازی درجا (CIP)، غلظت آنها، دما و زمان تماس؛
- فشار عادی خط، نوسانات پمپ و فشار معکوس احتمالی در محل پرکن؛
- بازهی زمانی مورد نیاز برای نگهداری و دسترسی به محل بازرسی.
سپس تأمینکننده میتواند مواد ساخت واشر، حلقهی O شکل، دیافراگم و صفحهی نشیمن شیر را در برابر شرایط واقعی ارزیابی کند. دقیقتر بگوییم، هدف این نیست که درزبندی را انتخاب کنیم که تنها در برابر گرما مقاومت کند؛ بلکه هدف انتخاب درزبندی است که نیروی درزبندی، سازگاری شیمیایی و قابلیت پاکشدن آن در طول چرخههای مکرر تولید و پاکسازی مناسب باقی بماند.
چرا نحوهی بستن درپوش جزئی از تصمیمگیری دربارهی درزبندی است
در یک ماشین پر کردن و بستهبندی دوچرخه آب میوه ، کف بسته بندی نهایی است، اما عملکرد آن به کنترل های قبل از تولید مرتبط است. مایع داغ در حالی که چرخش ایجاد می شود، عملکرد بسته شدن بطری را تغییر می دهد. دمای بیش از حد محصول در ایستگاه پوشش می تواند شرایطی را که در آن تماس با پوشش و اتصال رشته حاصل می شود تغییر دهد. از دست دادن دمای بیش از حد نیز ممکن است با فرآیند تایید شده در تضاد باشد. بنابراین خط نیاز به یک پنجره مشخص بین پر کردن، قرار دادن کاپ، اعمال گشتاور و هر مرحله نگه داشتن یا خنک کننده دارد.
با محدوده دمای مورد تایید تولید کننده بطری و بسته بندی شروع کنید، سپس آن را بر روی بطری واقعی بررسی کنید. بررسی تغذیه کلاه، شروع رشته، پاسخ گشتاور، نشستن بصری، عملکرد نشت پس از خنک شدن و گشتاور باز کردن پس از فواصل ذخیره سازی مشخص شده. این جایی است که حرکت از یک پارامتر ماشین به اتصال کل خط مفید می شود: نتیجه پوشش نمی تواند به طور جداگانه از دمای پرکننده، دستکاری بطری، پشتیبانی گردن و زمان انتقال دهنده ارزیابی شود.
پیکربندی خط انتقال محصول، دما، بهداشت و پرکردن پایدار را تضمین میکند
خط انتقال محصول برای آبمیوهٔ داغ باید بهصورت یک مسیر کنترلشده طراحی شود، نه بهصورت مجموعهای از لولهها بین پاستوریزور و پرکن. طولانیبودن مسیرهای بدون عایقبندی میتواند منجر به افت دما و شرایط حرارتی نامتعادل شود. استفاده از لولههای با قطر بیشازحد بزرگ میتواند سرعت جریان محصول را کاهش داده و زمان توقف آن را افزایش دهد. شاخههایی با مسیریابی نامناسب ممکن است محصول یا محلول شستشو را در خود نگه دارند. انحناءهای تیز، تغییرات ناگهانی در قطر لوله و محدودیتهای غیرپیشبینیشده میتوانند بر پایداری فشار در شیرهای پرکن تأثیر بگذارند.
بررسی مهندسی مفید برای یک فرآیند پر کردن داغ موارد زیر را پوشش میدهد:
- مسیر و زمان توقف. مسیر از نقطهٔ نهایی گرمکردن یا نگهداری تا ظرف پرکن را ترسیم کنید. حجم مورد انتظار، نرخ جریان، طول خط و زمان حضور محصول در این مسیر را در شرایط عادی و کاهشیافتهٔ ظرفیت تولید تأیید کنید.
- حفظ دما. بررسی عایقبندی، مواجهه با محیط اطراف و محل نقاط اندازهگیری. دمایی که برای تأیید فرآیند استفاده میشود باید شرایط محصول را منعکس کند، نه صرفاً نقطه تنظیم دمای گرمایش از راه دور.
- قابلیت تخلیه و پاکسازی. از مسیریابی بهداشتی استفاده کنید که از ایجاد شاخههای مرده غیرضروری جلوگیری کند و پاکسازی و تخلیه مؤثر را امکانپذیر سازد. اصول طراحی بهداشتی که در تجهیزات صنایع غذایی و نوشیدنی به کار میروند، بر قابلیت پاکسازی و تخلیه تأکید دارند، اما جزئیات نهایی باید در برابر استاندارد مربوطه و برنامه بهداشتی محل تأیید شوند.
- کنترل فشار. پمپها، شیرها و محدودیتها را به گونهای انتخاب کنید که پرکننده تحت فشار پایدار قرار گیرد، بدون ایجاد برش بیش از حد یا تشکیل کف. آبمیوههای حاوی الیاف یا با ویسکوزیته متغیر ممکن است رویکردی متفاوت از آبمیوههای شفاف نیاز داشته باشند.
- اتساع و تکیهگاه. لولههای تماسدهنده با محصول داغ دچار اتساع میشوند. تکیهگاهها، اتصالات انعطافپذیر و مسیریابی باید این حرکت را بدون ایجاد بار اضافی بر بدنه شیرها، ابزارهای اندازهگیری یا اتصالات بهداشتی جذب کنند.
این تصمیمات بر ثبات پرکردن تأثیر میگذارند. خطی که فشار ورودی متغیر یا هوا درون مایع ایجاد میکند، ممکن است منجر به نوسان سطح مایع، پاشش، تشکیل کف و افزایش خطر آلودگی در دهانه بطری شود. بنابراین، گفتوگوی انتخاب تجهیزات باید با ویژگیهای مایع آغاز شود، نه با سرعت، و سپس پاسخ به طرح کامل خط تولید مرتبط گردد.
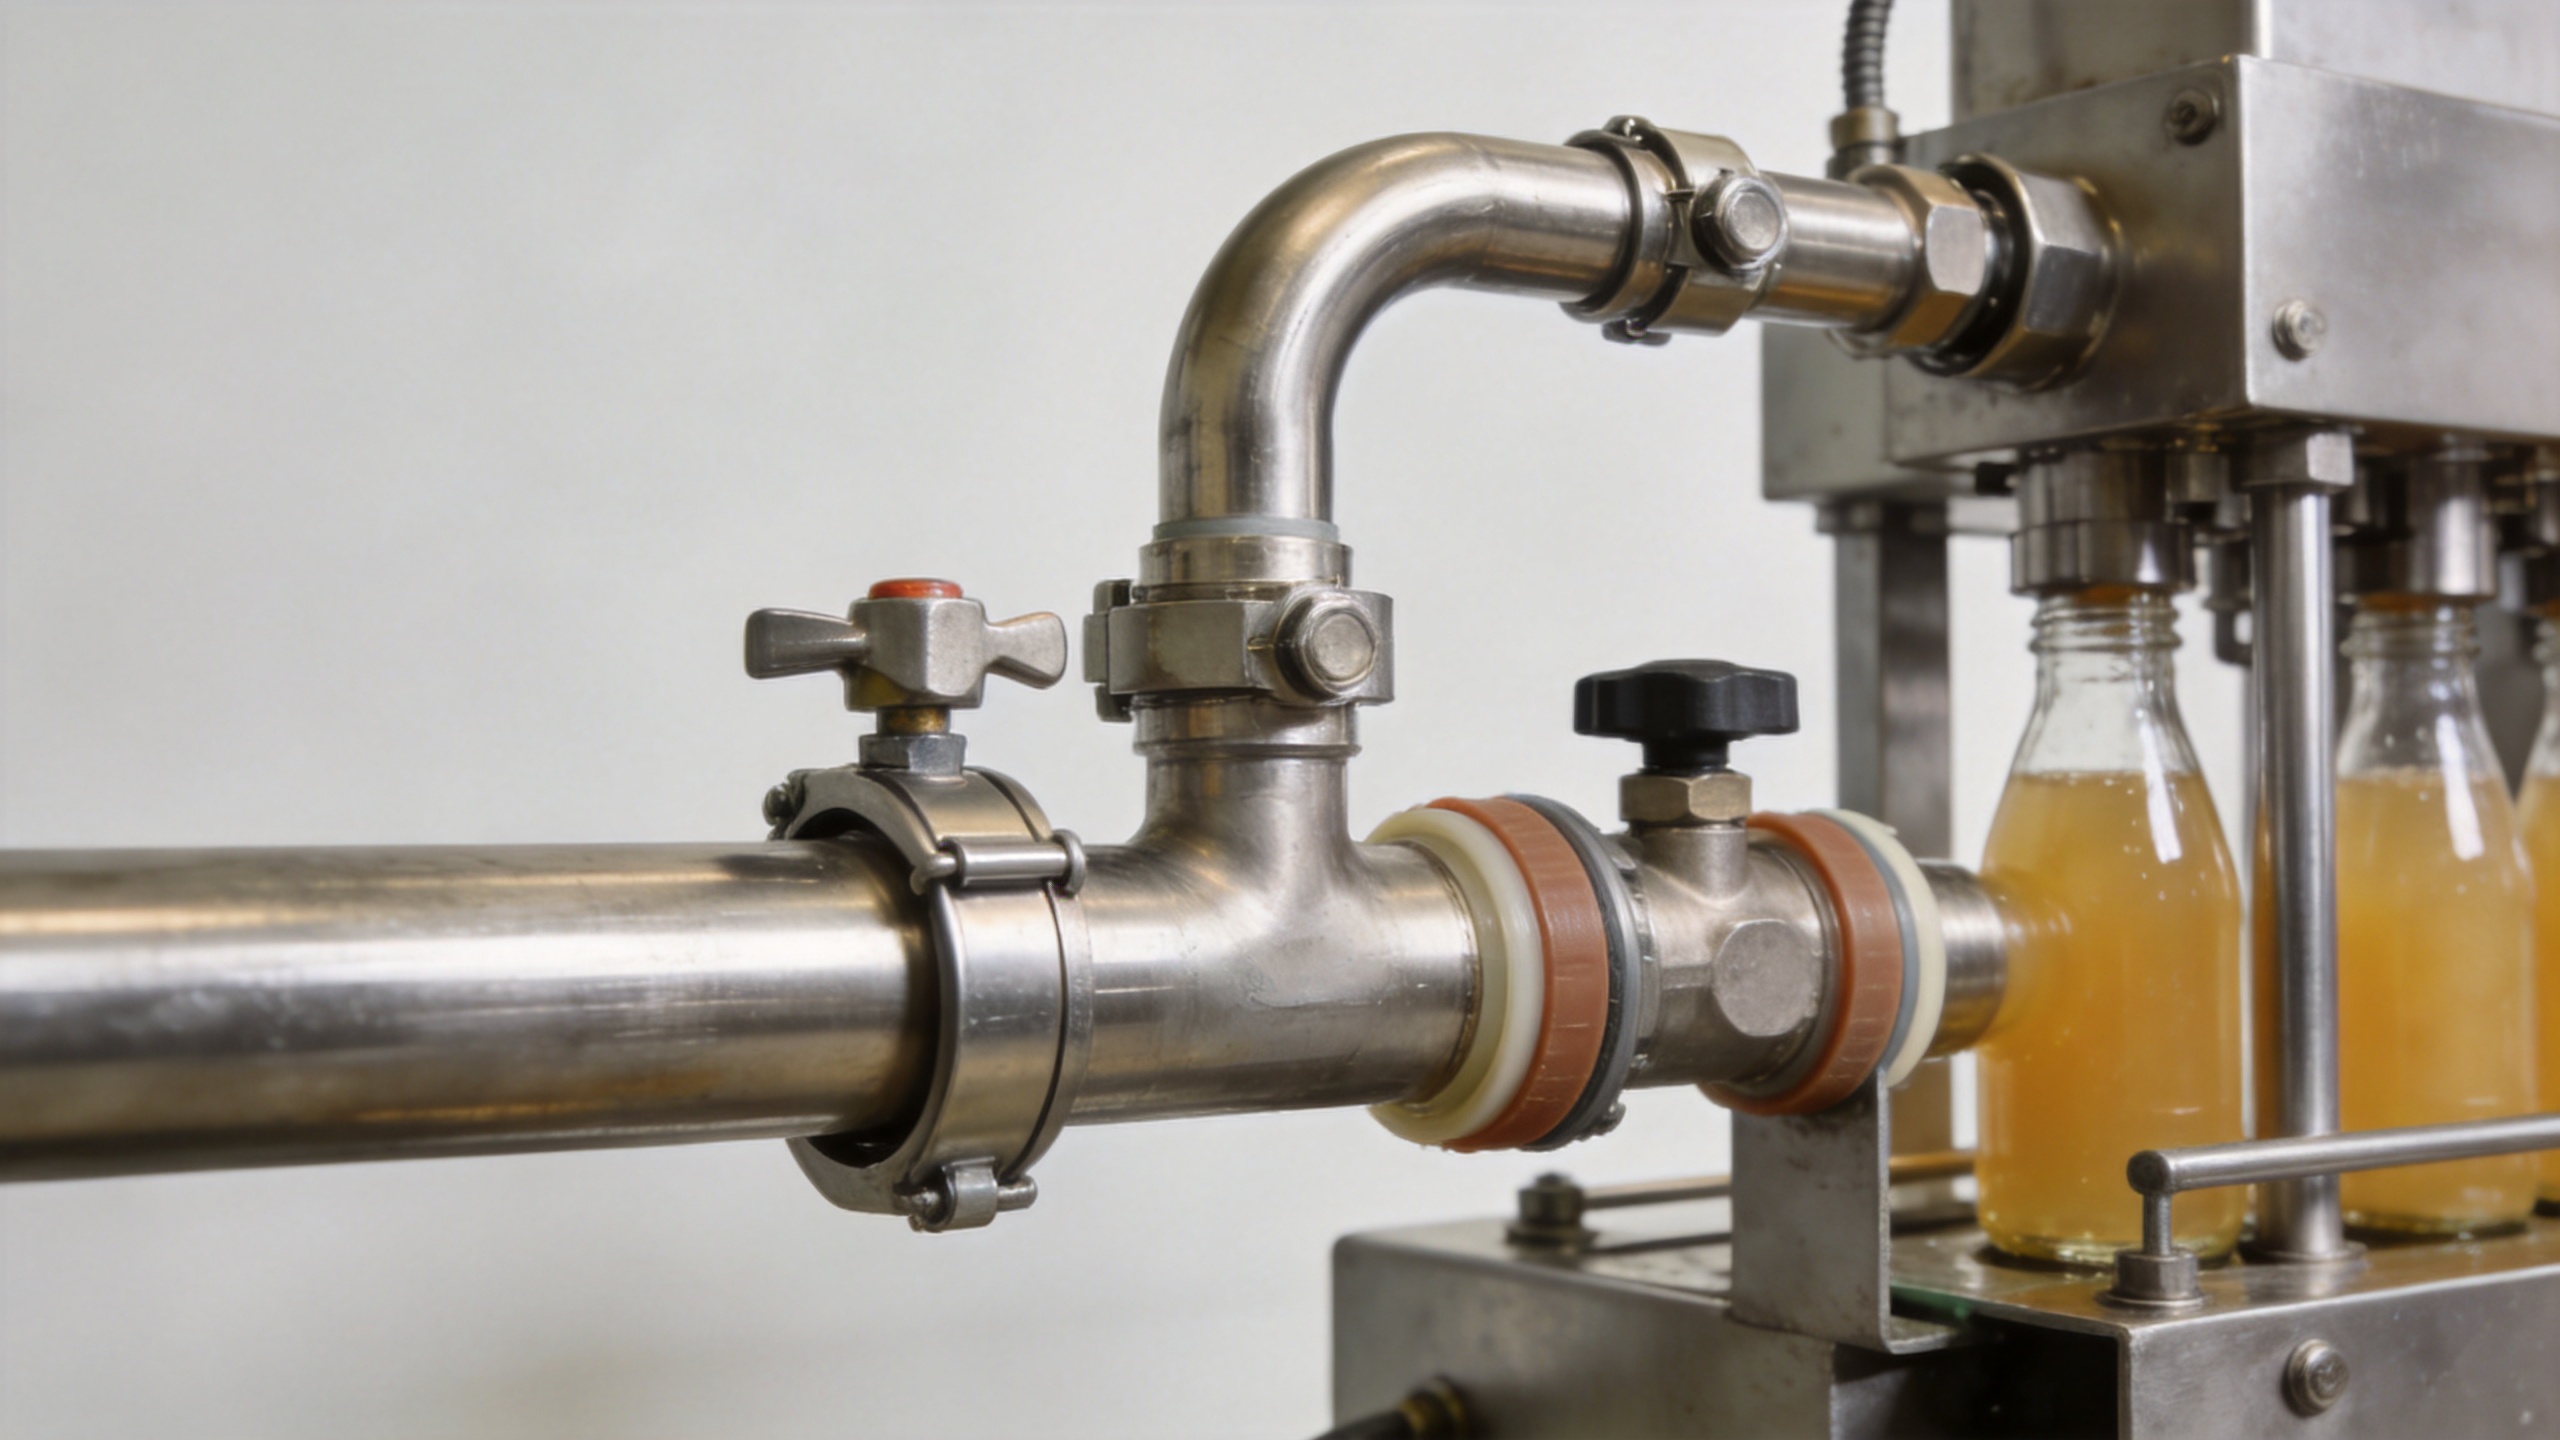
پرکننده، لولهکشی و چرخه شستوشو را با یکدیگر هماهنگ کنید.
فناوری پرکردن گرم هنگامی که مسیر محصول و مسیر شستوشو با هم بررسی شوند، اعتبارسنجی آن آسانتر میشود. هر شیر، مانیفولد، بخش انعطافپذیر و اتصال ابزار باید نقش مشخصی در فرآیند شستوشو داشته باشد. اگر ناحیهای پس از شستوشو جریان کافی دریافت نکند یا بهدرستی تخلیه نشود، ممکن است به مشکلی مکرر در نگهداری و بهداشت تبدیل شود.
درخواست بازبینی لولهکشی و ابزار دقیق را بدهید تا جهت جریان محصول، مسیرهای بازگشتی، نقاط پایینترین ارتفاع، شیرهای تخلیه هوا، نقاط نمونهبرداری، سنسورهای دما، ابزارهای فشارسنجی و اتصالات تمیزکردن درجا (CIP) مشخص شوند. همچنین روشن کنید که آیا پرکننده در زمان گرمشدن بهصورت چرخشی عمل میکند، در طول توقف تولید چه اتفاقی میافتد و خط تولید پیش از تمیزکردن چگونه تخلیه میشود. این سؤالات بهویژه هنگامی اهمیت دارند که فرمول آبمیوه از محصول شفاف به محصول حاوی الیاف تغییر میکند یا اندازه و نوع بطری تغییر مییابد.
آزمونهای راهاندازی ماشین پرکننده و درببندی بطریهای آبمیوه
پیش از پذیرش یک دستگاه جدید یا اصلاحشده ماشین پر کردن و بستهبندی دوچرخه آب میوه طرح آزمونی مبتنی بر شواهد تهیه کنید. این طرح باید از آبمیوه، بطری، درب، سطح پرکردن و محدوده عملیاتی مورد نظر استفاده کند و نه صرفاً از آزمون با آب.
| منطقهٔ آزمون | مواردی که باید تأیید کنید | چرا این موضوع اهمیت دارد |
|---|---|---|
| دمای محصول | دمای نقاط بحرانی توافقشده را در طول راهاندازی، تولید پایدار و یک توقف کوتاه ثبت کنید. | تأیید میکند که شرایط حرارتی مورد اعتبارسنجی به منطقه پرکردن میرسد. |
| یکپارچگی مسیر محصول | بازرسی اتصالات، صندلیهای شیر، آببندیهای پمپ و اتصالات پرکننده در دمای و فشار کاری | شناسایی نشت یا جابجایی ناشی از گرما پیش از تولید معمول |
| آببندی بستهبندی | اندازهگیری قرارگیری درب، گشتاور، نشت پس از سرد شدن و وضعیت بستن پس از دورهٔ نگهداری تعیینشده | ارتباط تنظیمات بستن با عملکرد واقعی بستهبندی در فرآیند پرکردن گرم |
| پایداری پرکردن | بررسی سطح پر شدن، تشکیل کف، پاشش و روند رد محصولات در محدودهٔ سرعتهای تعیینشده | آشکارسازی مشکلات مربوط به فشار ورودی، زمانبندی یا رفتار محصول |
| تأیید تمیزکردن | تأیید توالی تمیزکردن ثبتشده، مسیرهای جریان، تخلیهپذیری و روش بازرسی پس از تمیزکردن | نشاندهندهی این است که آیا خط پیکربندیشده را میتوان بهصورت بهداشتی نگهداری کرد. |
چکلیست عملی مشخصات فنی
هنگام درخواست خط آبمیوهی داغ، محدودهی تأییدشدهی دمای پرکردن و شرایط نگهداری را ارائه دهید؛ pH محصول، مواد جامد، خمیره، و ویسکوزیتهی آن را بیان کنید؛ طرحهای بطری و درب را ضمیمه کنید؛ ظرفیت تولید مورد نیاز را مشخص کنید؛ شرایط تمیزکردن درجا (CIP) را تعیین کنید؛ منابع انرژی موجود را فهرست کنید؛ و روشهای آزمون قابل قبول را ذکر کنید. سپس از تأمینکنندهی تجهیزات بخواهید مواد درزگیر تماسدهنده با محصول، چیدمان لولهکشی پیشفرض، ابزارهای اندازهگیری دما، شرایط ورودی پرکننده و سوابق آزمونهای ارائهشده را مشخص کند.
هیچ جایگزینی برای اعتبارسنجی با محصول نهایی و بستهبندی وجود ندارد. با این حال، مشخصات روشن، گفتوگو را مؤثرتر میکند. این کار یک درخواست عمومی را به ماشین پر کردن و بستهبندی دوچرخه آب میوه بررسی سیستم درزگیری، مسیر محصول، روش تمیزکردن و اتصال بستهبندی تبدیل میکند که واقعاً عملکرد پرکردن داغ را تعیین میکنند.
نتیجهگیری
به دلیل اینکه پرکردن آبمیوهٔ داغ یک شرط سیستمی و نه ویژگی تکماشینی است، درزبندی مقاوم در برابر گرما و رعایت دقیق طراحی لولهکشی ضروری است. درزبندیهای تماسدهنده با محصول را بر اساس دمای واقعی، فشار، مواد شیمیایی و روشهای شستشو انتخاب کنید. مسیر لولهکشی را طوری تنظیم کنید که کنترل حرارتی، جریان پایدار، قابلیت پاکسازی و تخلیه را تسهیل نماید. در نهایت، بطری و درپوش را همراه با پرکننده اعتبارسنجی کنید. این رویکرد به تیمهای تولید و مهندسی مسیری قابلدفاع از الزامات فرآیند تا انتخاب مناسب فراهم میکند. ماشین پر کردن و بستهبندی دوچرخه آب میوه پیکربندی.






 اخبار داغ








