 EN

Alimonat püskəsini dolma və buraxma maşını sıcak şirə doldurularkən yalnız həcm və sürət deyil, başqa amillər də nəzərdə tutulur. Məhsulla təmas yolu, vanalar, borular, doldurma zonası, şüşənin yuxarı hissəsi və qapaq vasitəsilə yüksək temperaturda maye daşıyır. Əgər istənilən bir interfeys, doğrulanmış isti doldurma şərti əvəzinə otaq temperaturunda istismar üçün müəyyən edilibsə, xətt sızıntıya, sabitsiz doldurmaya, təmizləmə çətinliyinə və ya qablaşdırma defektlərinə səbəb ola bilər. Qablaşdırma xətti mühəndisliyi baxımından praktik sual sadəcə maşının şirəni doldura bilib-bilməməsi deyil. Əsl sual odur ki, şüşə bağlanana qədər bütün məhsul yolu öz nəzərdə tutulmuş şəraitini saxlaya bilirmi.
Bu fərq vacibdir, çünki bir isti doldurma prosesi termal, mexaniki və gigiyenik əməliyyatların birləşməsidir. FDA-nın şirə üçün HACCP rəhbərliyində verilən bir nümunədə 90°C-də 2 saniyəlik emal, sonra 85°C-də doldurma və rafda sabit şirə üçün 1 dəqiqəlik saxlama göstərilir. Bu qiymətlər universal resept deyil, sadəcə nümunədir; lakin onlar faktiki məhsul temperaturunun və təsir müddətinin mühəndislik yoxlamasını idarə etməsinin niyə vacib olduğunu göstərir. A limonat püskəsini dolma və buraxma maşını doğrulanmış proses, məhsulun turşuluğu, bərk maddələr, şüşə materialı, qapaq sistemi və istehsal sürəti ətrafında konfiqurasiya edilməlidir.
İsti doldurma hər bir möhürdə şəraitləri dəyişdirir
Suyun doldurulması xəttində möhürlər nasos qoşulmalarında, klapan millərində, üçlü-qayış birləşmələrində, doldurucu çanaqlarında, kollektorlarda, qapaq qoyan hissələrdə və bəzən istilik mübadiləsi qurğularının qoşulmalarında yerləşdirilir. Ətraf temperaturunda elastomer qısa su testi zamanı uyğun görünə bilər. Lakin davamlı i̇sti doldurma texnologiyası dövrü ərzində istilik, təmizləyici kimyəvi maddələr, sıxılma dərəcəsi, təzyiq dəyişiklikləri və təkrar dezinfeksiya onun davranışını dəyişə bilər.
Bu səbəbdən möhür seçimi yalnız bir material adı ilə deyil, sənədləşdirilmiş iş profilindən başlamalıdır. Profil aşağıdakıları göstərməlidir:
- hər bir məhsulla təmasda olan yer üzrə məhsulun ən az, normal və ən yüksək temperaturları;
- məhsulun turşuluğu, pulp səviyyəsi, şəkər miqdarı, özlülüyü və hər hansı partlayıcılar;
- cIP (təmizləmə-in-yer) kimyəvi maddələri, konsentrasiyaları, temperaturları və təmas müddətləri;
- normal xətt təzyiqi, nasos keçidləri və doldurucuda mümkün geri təzyiq;
- tələb olunan servis müddəti və yoxlama üçün giriş.
Təchizatçı sonra qasket, O-halqası, diafraqma və klapan oturacağı materiallarını faktiki şəraitə uyğun qiymətləndirə bilər. Daha dəqiq desək, məqsəd yalnız istiliyə davam gətirən bir möhür seçmək deyil; məqsəd, təkrar istehsal və təmizlik dövrləri ərzində möhürləmə qüvvəsi, kimyəvi uyğunluq və təmizlənəbilərlilik xüsusiyyətləri saxlanılan möhür seçməkdir.
Niyə qapaq tətbiqi möhürləmə qərarının bir hissəsidir
Bir limonat püskəsini dolma və buraxma maşını , qabırğa son paket möhürdür, lakin onun performansı yuxarı axın nəzarətləri ilə əlaqədardır. İsti maye şüşənin bitirilməsini və qapağın davranışı döndərmə momenti tətbiq olunduqda dəyişdirir. Qapama stansiyasında məhsulun çox yüksək temperaturu linerin toxunması və çıxıntıların qavranması şəraitini dəyişə bilər. Çoxlu istilik itirilməsi də təsdiqlənmiş proseslə ziddiyyət yarada bilər. Beləliklə, xətt dolgu, qapağın yerləşdirilməsi, döndərmə momentinin tətbiqi və hər hansı gözləmə və ya soyutma mərhələsi arasında müəyyən edilmiş bir pəncərəyə ehtiyac duyur.
Şüşə və qapaq təchizatçısının təsdiqlənmiş temperatur diapazonundan başlayın, sonra onu real şüşə üzərində yoxlayın. Qapağın verilməsini, çıxıntıların başlanğıcını, döndərmə momentinə cavabı, vizual oturma vəziyyətini, soyutmadan sonra sızdırmazlıq performansını və müəyyən saxlama müddətindən sonra açma momentini yoxlayın. Burada tək maşın parametrlərindən bütün xətt əlaqələrinə keçid faydalı olur: qapama nəticəsi yalnız dolgu temperaturu, şüşənin idarə edilməsi, boynun dəstəklənməsi və konveyer zamanlaması ilə ayrı-ayrılıqda qiymətləndirilə bilməz.
Boruların konfiqurasiyası temperaturu, gigiyenanı və sabit doldurma prosesini qoruyur
İsti şirə üçün məhsul boruları pasteurizatorla doldurucu arasındakı borular toplusu kimi deyil, nəzarət olunan marşrut kimi dizayn edilməlidir. Uzun izolyasiya olunmamış boru uzunluqları temperatur itkisini və bərabərsiz termal şərait yarada bilər. Çox böyük diametrli borular məhsulun hərəkətini yavaşlatmaq və qalma müddətini artırmaq üçün səbəb ola bilər. Yaxşı planlaşdırılmamış budaqlar məhsul və ya təmizləmə məhlulu saxlaya bilər. Sıx qatlama yerləri, anidən dəyişən diametr və planlaşdırılmamış məhdudiyyətlər doldurucu klapanlarında təzyiq sabitliyini pozur.
Faydalı mühəndislik yoxlaması isti doldurma prosesi aşağıdakı məqamları əhatə edir:
- Marşrut və qalma müddəti. Son isidilmə və ya saxlama nöqtəsindən doldurucu çanağına qədər olan marşrutu xəritəyə salın. Normal və azaldılmış istehsal sürətlərində marşrutda gözlənilən həcmi, axın sürətini, xətt uzunluğunu və qalma müddətini təsdiqləyin.
- Temperaturun saxlanması. İzolyasiyanı, ətraf mühitə təsirini və ölçmə nöqtələrinin yerləşdirilməsini yoxlayın. Prosesin doğrulanması üçün istifadə olunan temperatur yalnız uzaqdan qurulmuş istiləşdirmə parametri deyil, məhsul şəraitini əks etdirməlidir.
- Suyun boşaldılması və təmizlənməsi. Əlavə ölü budaqlardan çəkinən və effektiv təmizlik və boşaltma imkanı verən gigiyenik trassirovka istifadə edin. Qida və içki avadanlıqlarında istifadə olunan gigiyenik dizayn prinsipləri təmizlənmə və boşaltma üstünlüyünü vurğulayır, lakin son detallar müvafiq standart və obyektin sanitariya proqramına uyğunluğuna görə təsdiqlənməlidir.
- Təzyiqin idarə edilməsi. Doldurucunun sabit təzyiq görməsini təmin etmək üçün nasoslar, klapanlar və məhdudiyyətlər belə ölçülür ki, artıq sürtünmə və köpüklənmə baş verməsin. Pulp olan və ya özlülüyü dəyişən şirə üçün şirənin aydın formasından fərqli bir yanaşma tələb oluna bilər.
- Genişlənmə və dəstək. İsti məhsulla təmasda olan borular genişlənir. Dəstəklər, elastik birləşmələr və trassirovka bu hərəkəti klapan korpuslarına, cihazlara və sanitariya birləşmələrinə yükləmə olmadan təmin etməlidir.
Bu qərarlar doldurma bərabərliyini təsir edir. Dəyişən giriş təzyiqi və ya sürükülən hava yaradan xətt şüşə ağzında səviyyə dəyişikliyinə, sıçramalara, köpüklənməyə və kontaminasiya riskinə səbəb ola bilər. Buna görə də avadanlıq seçimi müzakirəsi əvvəlcə mayenin xüsusiyyətləri ilə başlamalı, sonra sürətə keçilməlidir və bu cavab tam xətt layihəsinə uyğunlaşdırılmalıdır.
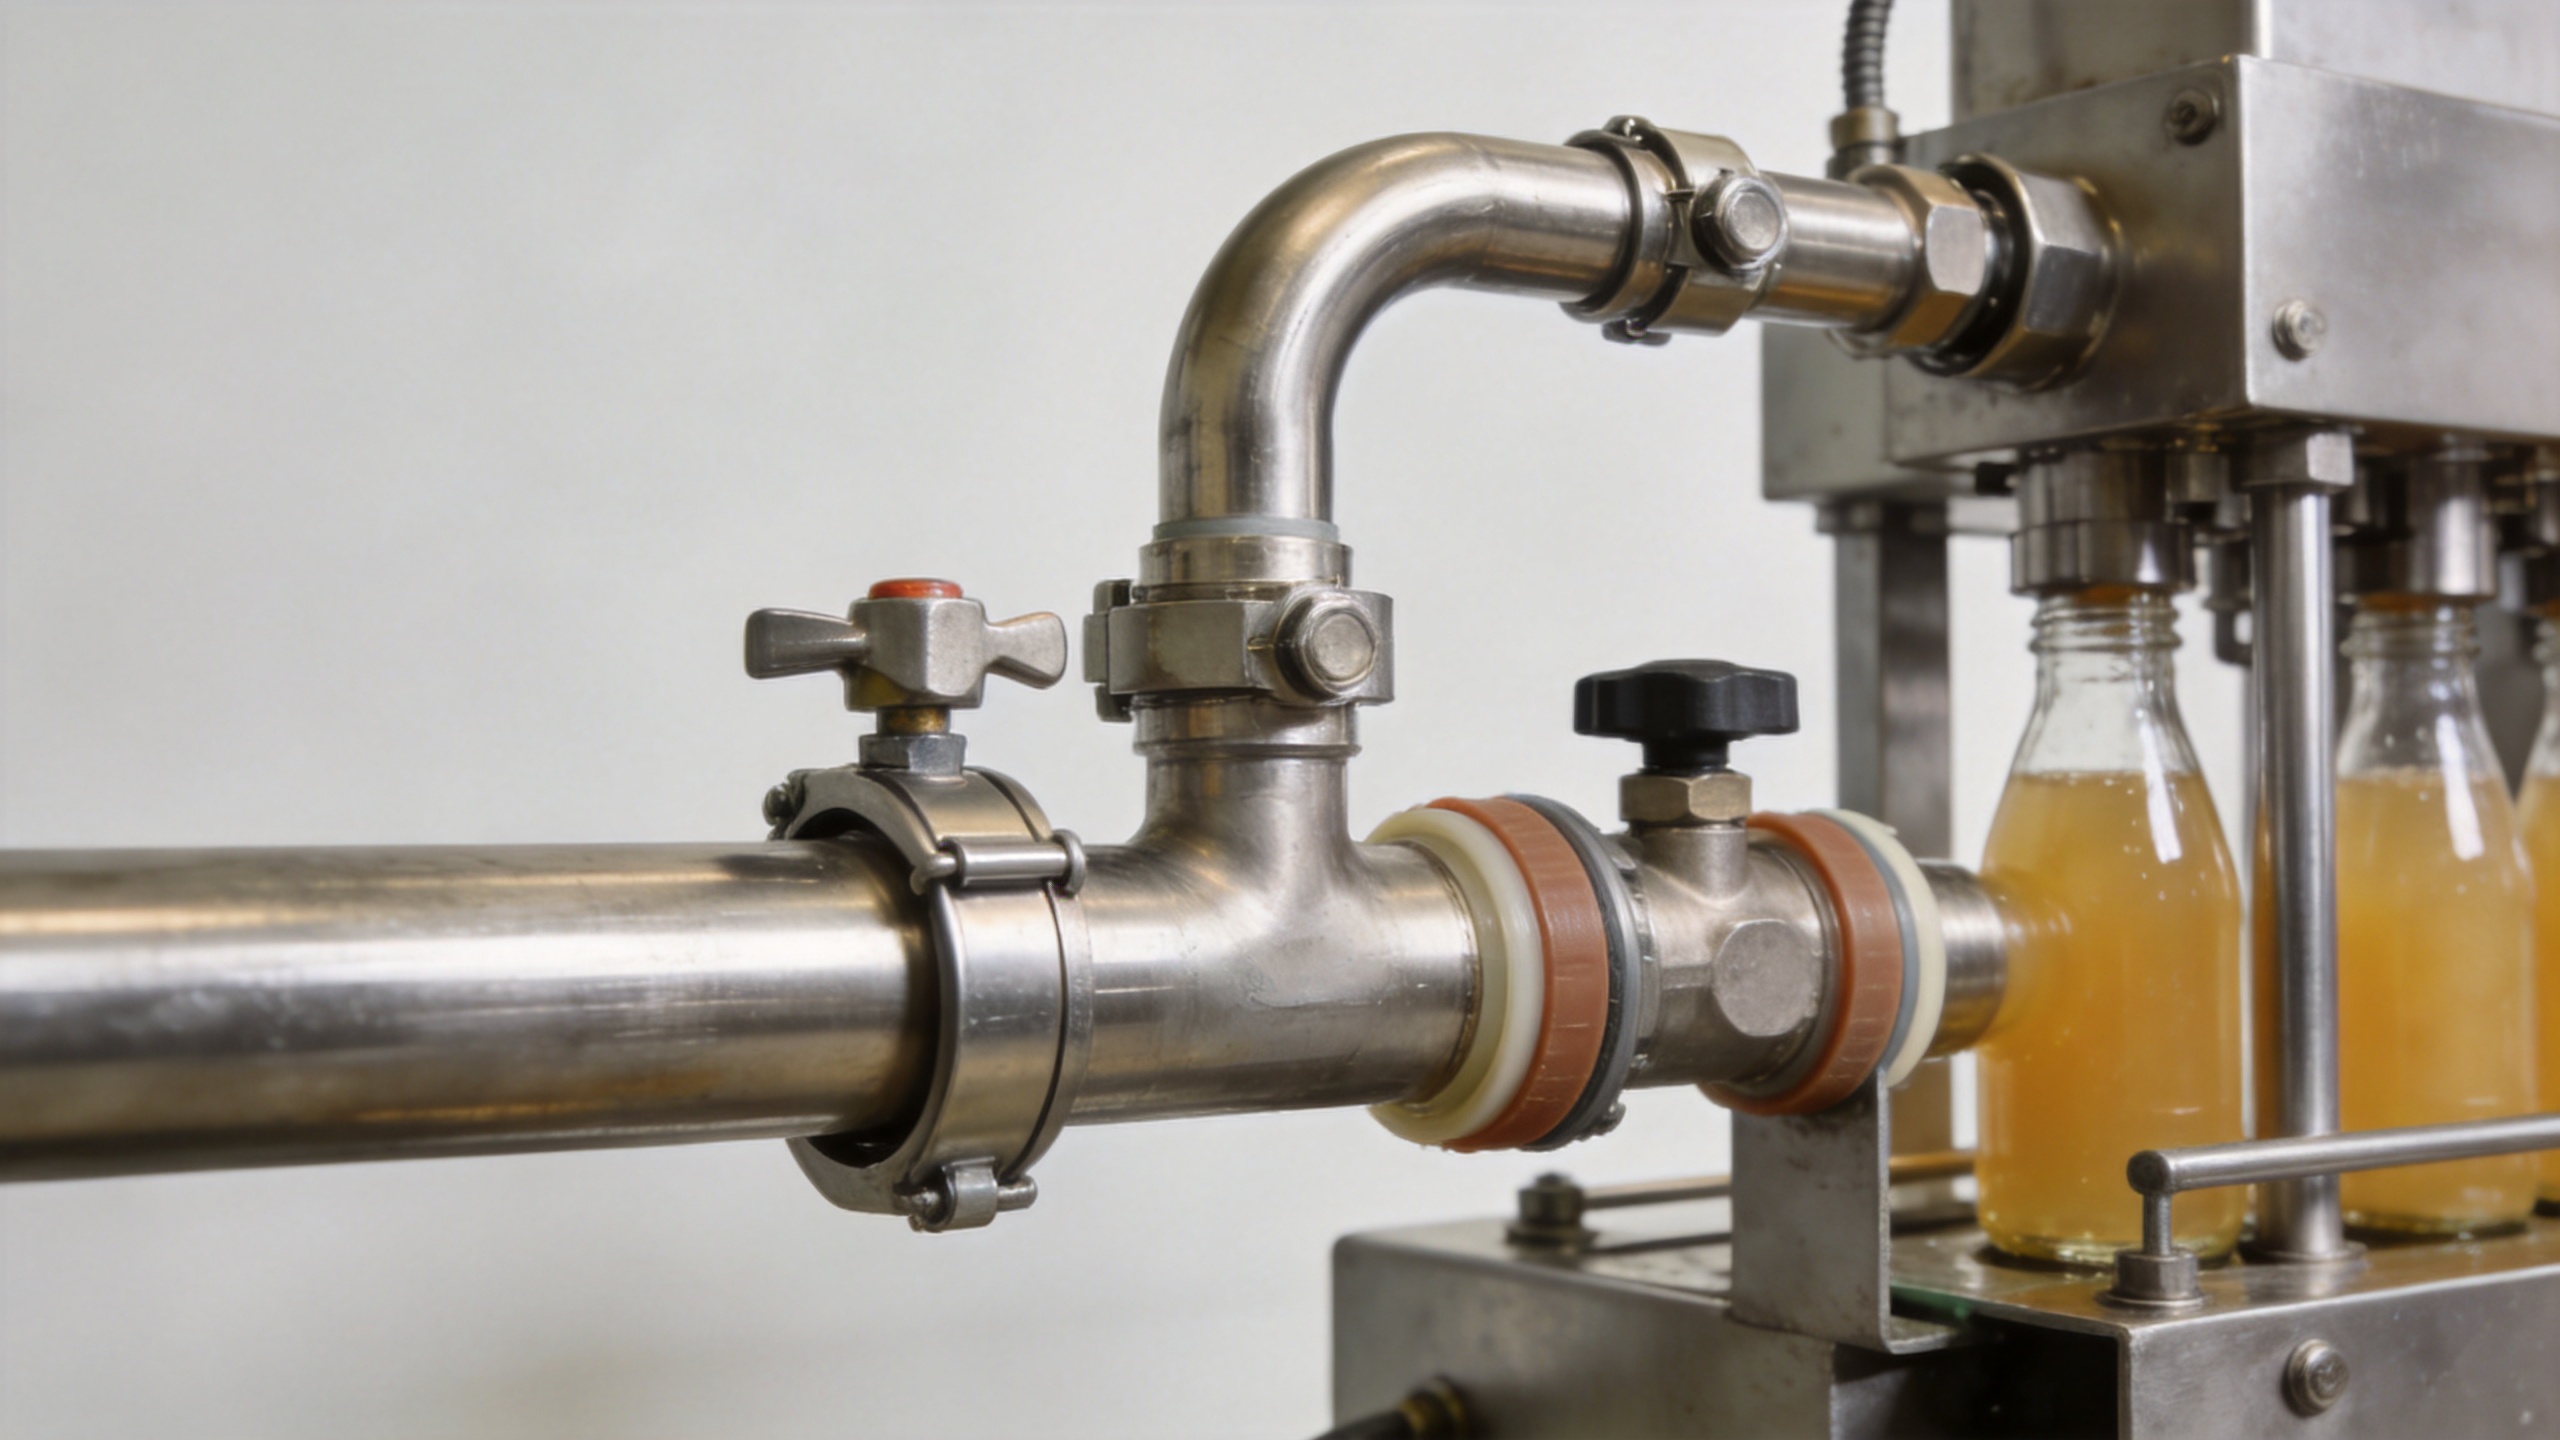
Doldurucunu, boruları və təmizləmə dövrünü uyğunlaşdırın
İsti doldurma texnologiyası məhsulun keçdiyi yol və təmizləmə yolu birlikdə nəzərdə tutulduqda təsdiqləmə daha asandır. Hər bir klapan, kollektor, elastik hissə və cihaz birləşməsi təmizləmə zamanı müəyyən bir funksiya yerinə yetirməlidir. Əgər bir sahəyə təmizləmədən sonra kifayət qədər axın çatmır və ya suyu tamamilə boşaldıla bilmirsə, bu, təkrarlanan texniki xidmət və gigiyena problemi halına gələ bilər.
Məhsulun axın istiqamətini, qaytarma yollarını, aşağı nöqtələri, havanı buraxma qurğularını, nümunə götürmə nöqtələrini, temperatur sensorlarını, təzyiq ölçmə cihazlarını və təmizləmə prosesində istifadə olunan bağlantıları müəyyən edən boru və avtomatika yoxlaması tələb edin. Həmçinin, istiləşdirmə zamanı doldurucunun dövriyyəyə verilməsini, istehsal dayandırıldığı zaman baş verənləri və təmizləmədən əvvəl xəttin necə boşaldıldığını aydınlaşdırın. Bu suallar xüsusilə şirə resepti şəffaf məhsuldan lifli məhsula dəyişdikdə və ya şüşə formatları dəyişdikdə əhəmiyyətli olur.
Şirə şüşəsi doldurma və möhürləmə maşınının qurulması testləri
Yeni və ya dəyişdirilmiş limonat püskəsini dolma və buraxma maşını , əsaslı test planı qurun. Bu plan suyun sınağına əsaslanmaq əvəzinə, nəzərdə tutulan şirəni, şüşəni, qapağı, doldurma səviyyəsini və iş rejimini istifadə etməlidir.
| Sınaq sahəsi | Yoxlanacaq Məsələlər | نه اوچون اهمیتلی دیر؟ |
|---|---|---|
| Məhsul temperaturu | Başlatma, sabit istehsal və qısa fasilə zamanı razılaşdırılmış kritik nöqtələrdə temperaturu qeyd edin. | Doğrulanmış termal şəraitin doldurma zonasına çatdığını təsdiqləyir. |
| Məhsulun keçdiyi yolun bütövlüyü | İşləm temperaturu və təzyiqində birləşmələri, klapan oturacaqlarını, nasos möhürlərini və doldurma qoşulmalarını yoxlayın. | Rutin istehsaldan əvvəl istiyə bağlı sızıntı və ya hərəkəti aşkar edir. |
| Paket möhürü | Qapağın oturmasını, burma momentini, soyudulduqdan sonrakı sızıntıları və planlaşdırılmış saxlama müddətindən sonra qapaq vəziyyətini ölçün. | Qapaqlama parametrlərini real isti-doldurma paketi performansına bağlayır. |
| Doldurma sabitliyi | Planlaşdırılmış sürət diapazonunda dolgu səviyyəsini, köpüklənməni, sıçramanı və rədd olunan məhsulların tendensiyasını yoxlayın. | Giriş təzyiqi, vaxtlama və ya məhsul davranışına dair problemləri açıqlayır. |
| Təmizləmənin doğrulanması | Sənədləşdirilmiş təmizləmə ardıcıllığını, axın yollarını, süzülmə qabiliyyətini və təmizləmədən sonrakı yoxlama üsulunu təsdiqləyin. | Konfiqurasiya olunmuş xəttin gigiyenik şəkildə saxlanıla biləcəyini göstərir. |
Praktiki Spesifikasiya Yoxlama Siyahısı
İsti şirə xətti sifariş edərkən təsdiqlənmiş doldurma temperaturu diapazonunu və saxlama tələblərini; məhsulun pH-ını, bərk maddələrini, pulpunu və özlülüyünü; şüşə və qapaq çertyojlarını; tələb olunan çıxışı; təmizləmə-nöqtədə-təmizləmə (CIP) şəraitini; mövcud kommunal xidmətləri və qəbul edilə bilən sınaq üsullarını təqdim edin. Sonra avadanlıq təchizatçısından məhsulla təmasda olan sıxlama materiallarını, boru layihəsindəki fərzları, temperatur ölçmə avadanlığını, doldurucunun giriş şəraitini və təqdim ediləcək sınaq qeydlərini müəyyənləşdirməsini xahiş edin.
Son məhsul və qablaşdırma ilə təsdiqləmənin heç bir əvəzi yoxdur. Bununla belə, aydın spesifikasiya müzakirəni daha məhsuldar edir. Bu, ümumi limonat püskəsini dolma və buraxma maşını sifarişi həqiqətən isti-doldurma performansını müəyyənləşdirən sıxlama sistemi, məhsulun keçdiyi yol, təmizləmə üsulu və qablaşdırma ilə bağlantıya dair təhlilə çevrir.
Nəticə
İsti şirənin doldurulması bir sistem şərtidir, yəni tək bir maşın xüsusiyyəti deyil; buna görə istiyə davamlı möhürləmə və diqqətlə hazırlanmış boru konfiqurasiyası tələb olunur. Həqiqi temperatur, təzyiq, kimyəvi maddələr və təmizləmə şəraitinə uyğun məhsulla təmasda olan möhürləri seçin. Boruları termal nəzarəti, sabit axını, təmizlənə bilərliliyi və süzülməni dəstəkləyəcək şəkildə quraşdırın. Nəhayət, şüşəni və qapağı doldurucu ilə birlikdə sınaqdan keçirin. Belə yanaşma istehsalat və mühəndislik komandalarına proses tələblərindən uyğun həllə qədər müdafiə edilə bilən bir yol təqdim edir. limonat püskəsini dolma və buraxma maşını konfiqurasiyasından istifadə edir.






 Son xəbərlər








