 EN

А шайбын толтуруу жана жабуу машинасы суюктуу соктуу жылы толтурулганда көлөм жана ылдамдыктын үстүнөн башка нерселер да иштейт. Өнүмгө тийген жол аркылуу клапандар, түтүктөр, толтуруу аймагы, шишенин жогорку бөлүгү жана каптама аркылуу жогорку температурадагы суюктуу өтөт. Эгерде кандайдыр бир аралык бет орточо температурада иштөө үчүн белгиленген болсо, ал эми жылы толтуруу шартында иштөө үчүн текшерилбеген болсо, линияда суюктуу сүзүлүп чыгышы, толтуруу тургундугусуз болушу, тазалоо кыйын болушу же шише таасири түзүшү мүмкүн. Тармактын инженердик таанып-билүүсүнөн караганда, практикалык суроо жөнөкөй гана машина соктуу толтура алабы, деген эмес. Бул суроо шишенин жабылгандыгына чейин бүтүн өнүмдүн жолунун аныкталган шартын сактап калуусу мүмкүнбү, деген суроо.
Бул айырмачылык маанилүү, анткени жылы толтуруу процесси жылы толтуруу — бул термалдык, механикалык жана гигиеникалык операциялардын биригүүсү. FDAнын соктуу үчүн HACCP баарлашында 90°C температурада 2 секунд узактыкта иштетүү, андан кийин 85°C температурада толтуруу жана сакталуучу сок үчүн 1 минута узактыкта сактоо мисалы келтирилген. Бул маанилер универсалдуу рецепт эмес, бирок алардын өнүмдүн нааданык температурасы жана ага таасир этүү узактыгы инженердик текшерүүнүн негизин түзүшүн көрсөтөт. А шайбын толтуруу жана жабуу машинасы тесттелген үрдүн, продукттун кислоталуулугу, катуу заттар, шишенин материалдык түрү, жабылуу системасы жана өндүрүштүн ылдамдыгы негизинде иштелип чыгышы керек.
Тыгыз толтуруу әр бир тыгыздаштыруу жеринде шарттарды өзгөртөт
Ширепти толтуруу линиясындагы тыгыздаштыруулар насос кошулуштарында, клапан стерженьдеринде, три-кламп туташтырууларында, толтуруу кубокторунда, коллекторлордо, капчык менен түйүшкөн жерлерде жана кээде жылуулук алмаштыргыч кошулуштарында орнашат. Көлөмдүү температурада эластомер кыска суу сыноосунда совместим болуп көрүнө алат. Бирок узак мөөнөттүү ысык толтуруу технологиясы циклде жылуулук, тазалоо химикаттары, компрессиялык орнотуу, басымдын өзгөрүшү жана кайталанган дезинфекция анын ылдамдыгын өзгөртө алат.
Бул себептен тыгыздаштыруу тандоосу материалдын атынан гөрө караганда документтелген иштөө профилинен башталышы керек. Профиль төмөнкүлөрдү көрсөтүшү керек:
- ар бир продукт менен түйүшкөн жерде продукттун минималдуу, нормалдуу жана максималдуу температуралары;
- продукттун кислоталуулугу, пульп деңгээли, шекер мөлчөрү, вязкосту жана бардык бөлүктөр;
- cIP химикаттары, концентрациялары, температуралары жана түйүшкөн убакыттары;
- нормалдуу сызыктык басым, насос транзиенттери жана толтуруучу бөлүктөгү мүмкүн болгон кайтарма басым;
- талап кылынган сервис аралыгы жана текшерүүгө кирүү.
Доставщик андан соң гаскет, O-сактагыч, диафрагма жана клапан отургучу материалдарын чыныгы шарттарга карата баалай алат. Таптырмакчылык менен айтып кетсек, максат жөнөкөй гана жылуулукка чыдамдуу сактагыч тандоо эмес; башкача айтканда, бир нече өндүрүш жана тазалоо циклдеринен өткөндөн кийин да сактагычтын тыгыздаштыруу күчү, химиялык уюшулушу жана тазалануу мүмкүнчүлүгү өз ордунда калышы керек.
Неге жабык колдонуу тыгыздаштыруу чечиминин бир бөлүгү
Бир шайбын толтуруу жана жабуу машинасы , капак - бул акыркы ойлоп табылган пакеттеги жабыгыч, бирок анын иштешүүсү жогорудагы башкара түзүлүштөр менен байланышкан. Тыгыз суюктук капактын жерине жана жабыгычтын иштешүүсүн өзгөртөт, ал эми бургу түзүлүшүнүн күчү колдонулат. Капактын орнуна коюлганда продукттун температурасы ашыкча болгондо, лайнингдин тийиштүүлүгү жана резьба менен туташуу шарттары өзгөрөт. Температуранын ашыкча жоготулушу да тастыкталган технологиялык процесстин талаптарына каршы келет. Ошондуктан, сызыкта толтуруу, капактын орнуна коюлуу, бургу түзүлүшүнүн күчүн колдонуу жана кандайдыр бир сактоо же суутуруу этаптары ортосунда аныкталган убакыт терезеси керек.
Баштап, шишенин жана жабыгычтын поставщиктеринин кабыл алынган температура диапазонунан баштагыла, андан кийин аны чындыгында шишеде текшергиле. Капактын берүүсүн, резьбанын башталышын, бургу түзүлүшүнүн жооп-чыбышын, көрүнүштүк отурушу, суутуруудан кийинки сизип чыгышын жана белгиленген сактоо мөөнөтүнөн кийинки ачуу бургу түзүлүшүн текшергиле. Бул жерде жалгыз машина параметриден бардык сызык боюнча байланыштарга өтүү пайдалуу болот: капактын натыйжасын толтуруу температурасынан, шише менен иштешүүдөн, мойындын колдоосунан жана конвейердин убакыт талаптарынан ажыратып баалоого болбойт.
Трубопроводдун конфигурациясы температураны, гигиенаны жана туруктуу толтурулуду коргойт
Сырткы сок агымы үчүн трубопроводдун дизайнды пастеризатор менен толтуруу машинасынын ортосундагы түтүктөрдүн жыйындысы эмес, башкача айтканда, контролдолгон маршрут катары иштелип чыгышы керек. Узун изоляцияланбаган участкалар температуранын жоготулушуна жана термалдык шарттардын бирдей эместигине алып келет. Чоң көлөмдүү түтүктөр продукттун жылышын баялатат жана туруу убактысын узартат. Жаман маршрутизацияланган тармактар продуктту же тазалоо эритмесин кармап калат. Тар бургулар, карама-каршы диаметр өзгөрүштөрү жана пландан тышкары чектөөлөр толтуруу клапандарындагы басымдын туруктуулугун таасирлейт.
Пайдалуу инженердик текшерүү жылы толтуруу процесси төмөнкү пункттарды камтыйт:
- Маршрут жана туруу убактысы. Акыркы жылытуу же сактоо чекитинен толтуруу кубогуна чейинки жолду картага түшүрүңүз. Нормалдык жана төмөнкү өндүрүштүк ставкаларда жолдун күтүлгөн көлөмү, агымдын чоңдугу, линиянын узундугу жана убактысын текширүңүз.
- Температураны сактоо. Изоляцияны, сырткы орто чөйрөнүн таасири жана өлчөө чекиттеринин жайгашуусун текшерүү. Процесс тастыктоосу үчүн колдонулган температура продукттун шарттарын көрсөтүшү керек, бул алыскы жылытудан гана орнотулган температура тургундагы чекит эмес.
- Сууну чыгаруу жана тазалоо мүмкүнчүлүгү. Кошумча «өлүү» бутактарды болгоно жана тазалоо менен сууну чыгарууну тейлөөгө мүмкүндүк берген гигиеникалык трассалоону колдонуңуз. Тамак-аш жана ичимдик өндүрүшүндөгү жабдууларда гигиеникалык дизайн принциplerи тазалоо жана сууну чыгаруу мүмкүнчүлүгүнө негизделет, бирок акыркы деталдарды колдонулган стандарт жана сайттын санитариялык программасына ылайык тастыктоо керек.
- Басымды башкаруу. Толтуруучунун туруктуу басымды көрүшү үчүн насос, клапан жана чектөөлөрдү өлчөмдөө керек, бирок ашыкча кесилүү же көп көпүрөк пайда болбошуга көз жүргүзүү керек. Пульпа менен кошулган же вязкосту өзгөртүүчү сок жана таза сок үчүн ар кандай ыкма колдонуу керек.
- Кеңейтүү жана колдоо. Ысык продукт менен түздөн-түз тийиштеш линиялар кеңейет. Колдоо, эластик байланыштар жана трассалоо клапан корпусуна, приборлорго же санитариялык байланыштарга жүктөм түзбөсүнчө, бул кыймылды камсыз кылууга тийиш.
Бул чечимдер толтуруу бирдиктүүлүгүнө таасир этет. Озгонон айланган кирүүчү басым же аралашкан аба деңгээлдин өзгөрүшүнө, чачыранууга, көпүрчүк пайда болууна жана шишенин оозунда контаминация куркуусуна алып келет. Ошондуктан жабдууларды тандоо маселеси ылдамдыкка карабастан, майда суюктуктардын өзгөчөлүктөрү менен башталышы керек, андан кийин бул жооптун баардык линиянын жайгашуусуна байланышы түзүлүшү керек.
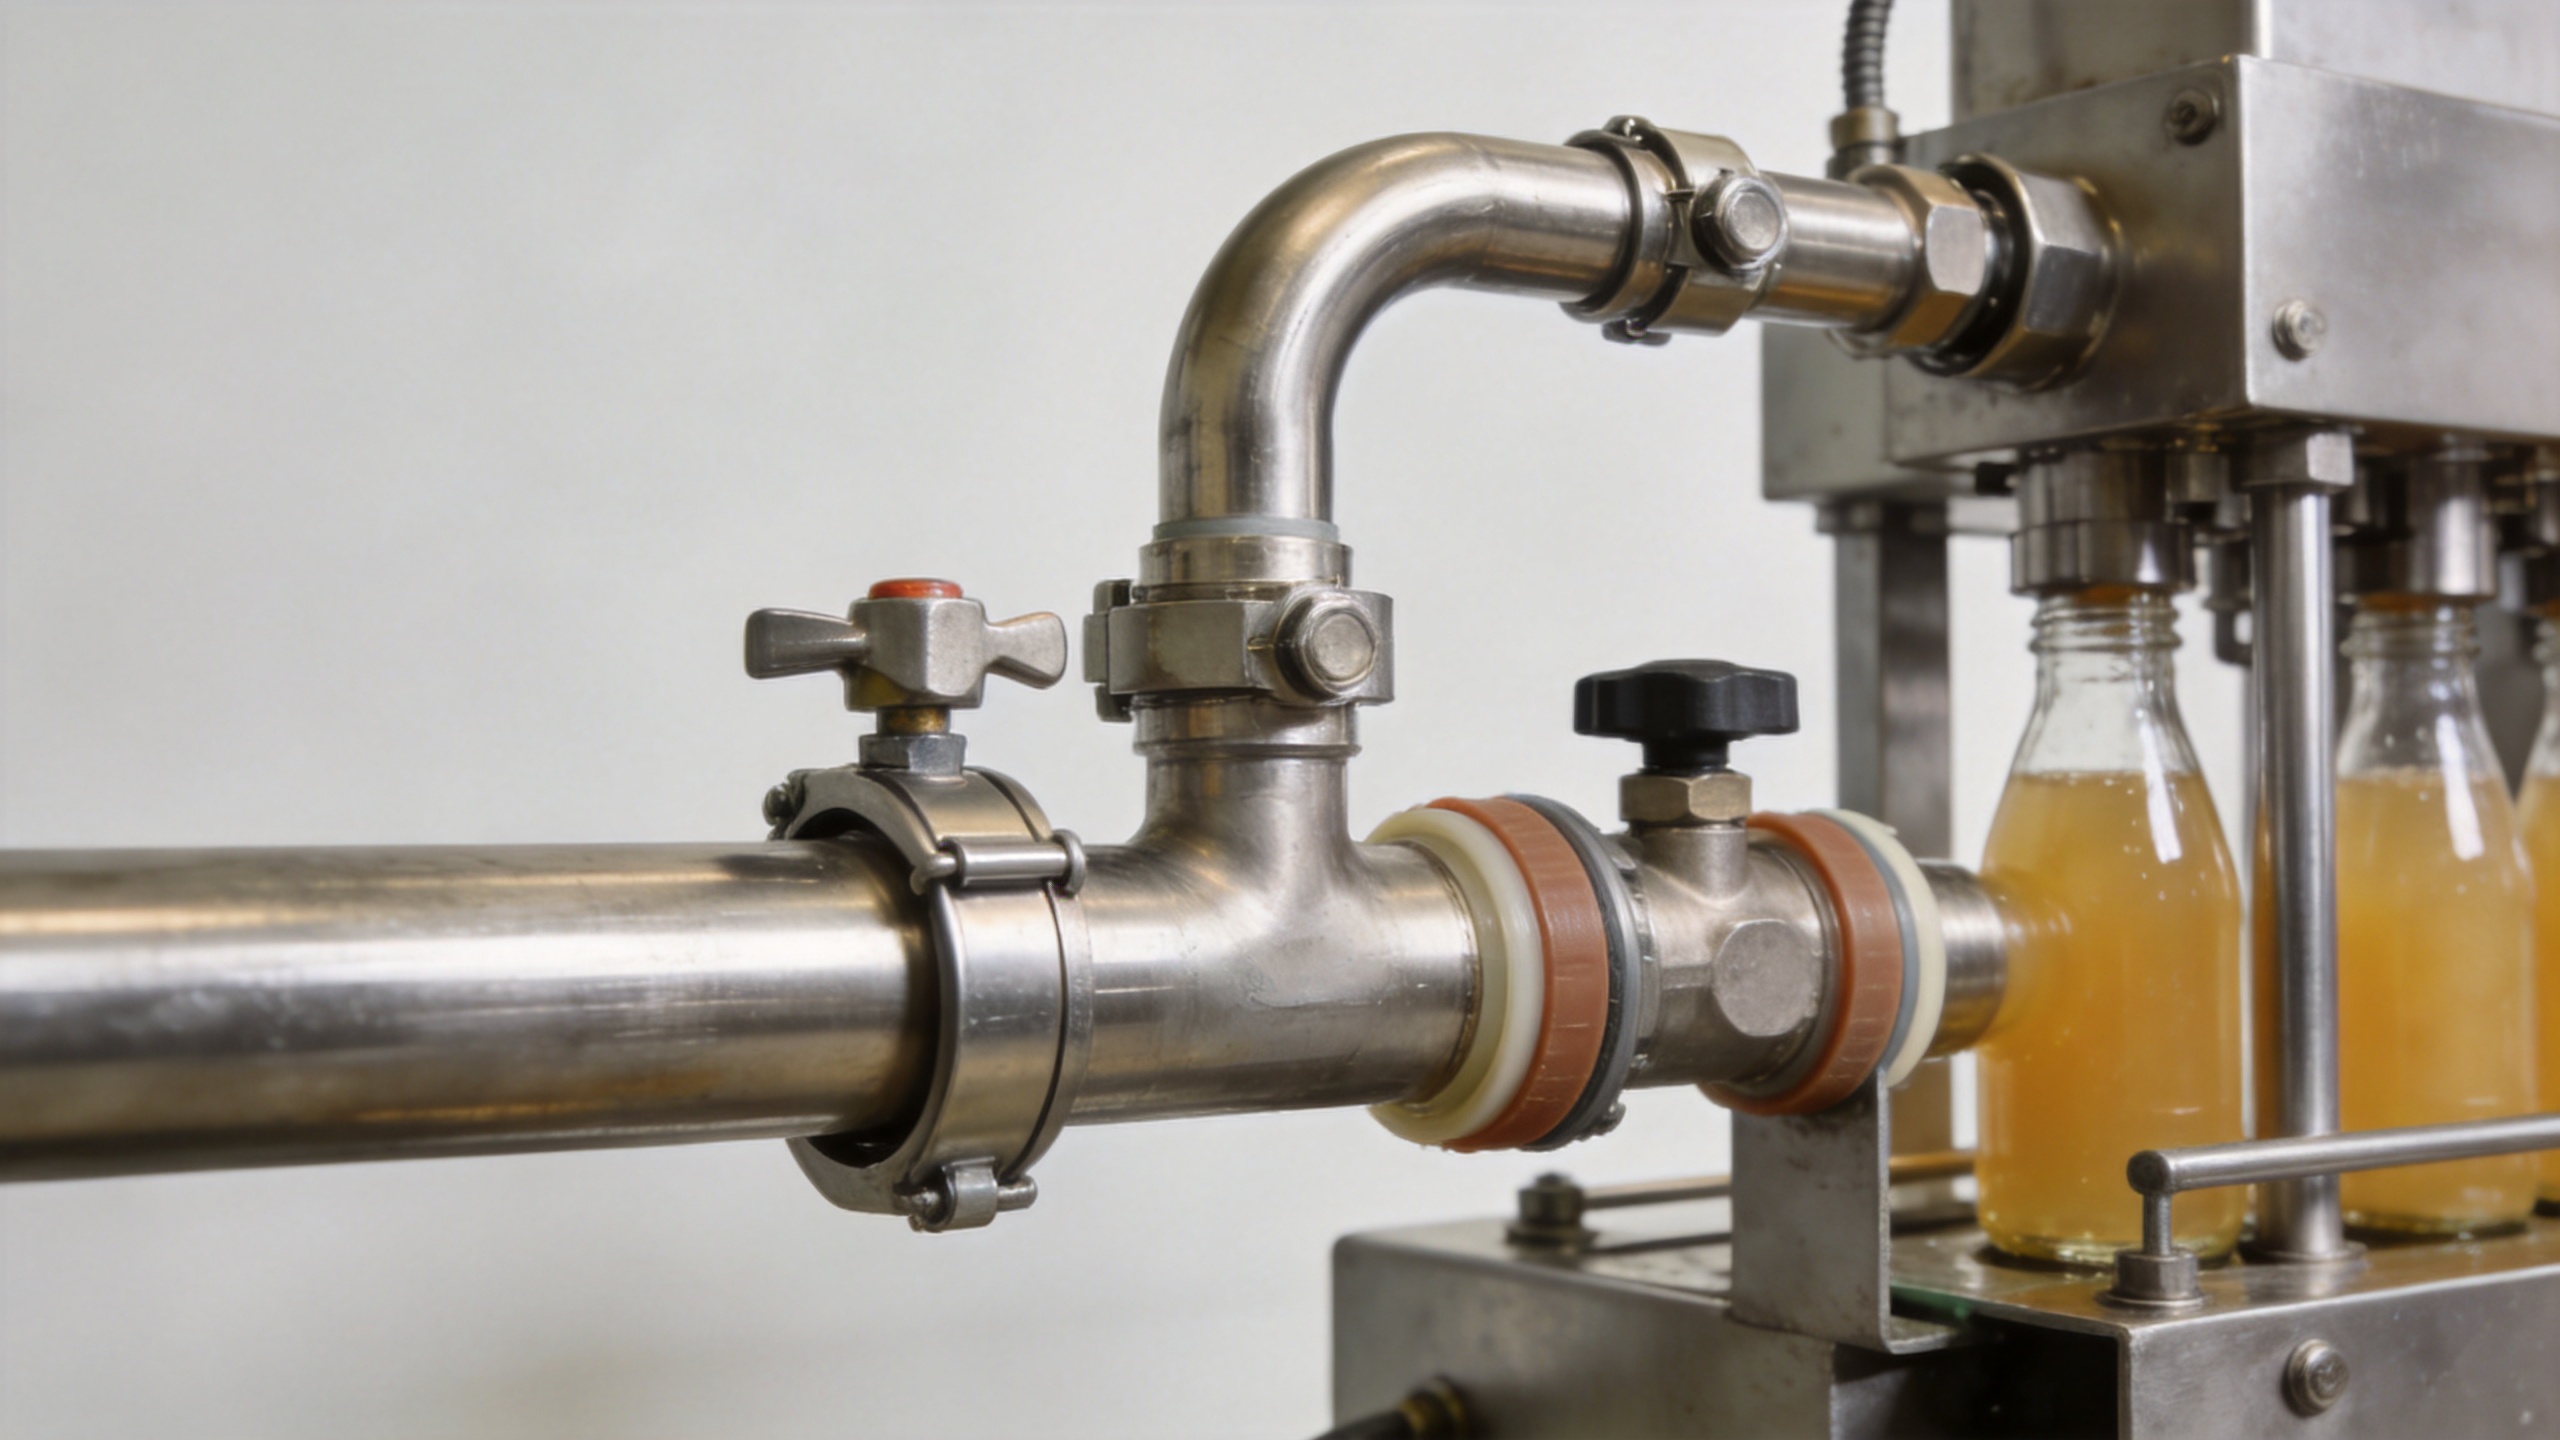
Толтуруучу, түтүкчөлөр жана тазалоо циклини ылайыкташтырыңыз
Ысык толтуруу технологиясы продукттун жана тазалоонун жолдору бирге каралганда тастыктоо иштери жөнөкөйлөшөт. Тазалоо убактысында ар бир клапан, коллектор, эластик бөлүк жана аспаптын туташтыруусу белгилүү ролго ээ болушу керек. Эгерде айрым аймакка тазалоодон кийин жетиштүү агым же чыгым берилбесе, ал туруктуу техникалык кызмат көрсөтүү жана гигиена маселеси болуп калат.
Продукт агымынын багытын, кайтаруу жолдорун, төмөнкү нүктөлөрдү, чыгаруу тескерисин, үлгү алуу нүктөлөрүн, температура сенсорлорун, басымдын өлчөгүч приборлорун жана тазалоо-ичинде-жерде-тазалоо (CIP) туташтырууларын аныктоочу тескерүү талап кылыңыз. Ошондой эле, жылытуу мезгилинде толтуруучу токтотулганда же өндүрүштүн токтотулган учурда толтуруучу кандай иштегенин жана тазалоого чейин линия кандай бошотулганын аныктаңыз. Бул суроолор айрыкча шырыт таза продукттан чөпчөлүү продуктка же шырыттын шишелердин форматы өзгөргөндө маанилүү.
Шырыттын шишелерин толтуруу жана жабуу машинасы үчүн ишке киргизүү сыноолору
Жаңы же өзгөртүлгөн шайбын толтуруу жана жабуу машинасы , далилге негизделген сыноо планын түзүңүз. Ал суу менен сыноо гана эмес, артыкчылыкка ээ болгон шырыт, шише, жабык, толтуруу деңгээли жана иштөө диапазонун колдонушу керек.
| Сынама алынган аймак | Текшериле турган нерселер | Чиеки неге маанилүү |
|---|---|---|
| Продукттун температурасы | Иштөө башталганда, туруктуу өндүрүштүн учурунда жана кыска токтотулганда келишими боюнча маанилүү температура нүктөлөрүндөгү температураны катталыңыз. | Тастыкталган термалдык шарт толтуруу зонасына жеткенин тастыктаат. |
| Продукттун өтүшүнүн бүтүндүгү | Бүтүн жумушчу температура жана басымда туташууларды, клапандын отургучтарын, насосунун тыгыздалышын жана толтуруу туташууларын текшерүү. | Кадимки өндүрүштүн алдында жылуулукка байланыштуу суюктуктун агып чыгышын же кыймылдоону табуу. |
| Ташуу ордосунун тыгыздалышы | Капчыктын отургучун, бурчу, суутун чыгышын жана капчыктын абалын суутун чыгышынан кийин жана белгиленип коюлган узактыкта сактоодон кийин өлчөө. | Капчыктын орнотулушун чыныгы жылуу толтуруу ташуу ордосунун иштешүүсү менен байланыштыруу. |
| Толтуруу туруктуулугу | Белгиленип коюлган ылдамдык диапазонунда толтуруу деңгээлин, көпүрчүлүк, чачырануу жана кайтарылган продукттардын тенденциясын текшерүү. | Кирүүчү басым, убакыт жана продукттун ылдамдыгы боюнча маселелерди ачып берет. |
| Тазалоону текшерүү | Документталган тазалоо ыкмасын, агып өтүү жолдорун, чыгып кетүү мүмкүнчүлүгүн жана тазалоодон кийинки текшерүү ыкмасын расмийлештирүү. | Конфигурацияланган сызык гигиеникалык талаптарга ылайык калтырыла алышын көрсөтөт. |
Практикалык техникалык талаптардын текшерүү тизмеси
Сызыктын жылуу сокутун суроо учун, тастыкталган толтуруу температурасынын диапазону жана сактоо талаптарын; продукттун pH деңгээли, катуу заттары, пульпы жана вязкостусу; шишенин жана капчыгын чиймэлери; талап кылынган чыгым; тазалоо-ичинде-тазалоо шарттары; колдоо кызматтары; жана жетиштүү тестирлөө ыкмаларын берип, андан соң жабдуулардын поставщиктерине продукт менен байланышкан герметик материалдарды, тезис түзүлүшүнүн жораматтарын, температура өлчөө приборлорун, толтуруу үчүн кирүү шарттарын жана тапшырылышы кереги тестирилөө жазууларын аныктап берүүнү сураныңыз.
Акыркы продукт жана оролуу менен тастыктоодон жакшысы жок. Бирок, так спецификация талкууго натыйжалуу таасир этет. Ал жалпы шайбын толтуруу жана жабуу машинасы суранычты чындыкта жылуу толтуруу иштешишин аныктаган герметизация системасынын, продукттун маршруту, тазалоо ыкмасы жана оролуунун байланышын талдоого айландырат.
Корутунду
Ысык сокту толтуруу – бул жалгыз машина өзгөчөлүгү эмес, айрым системанын шарты. Ошондуктан жылуулукка чыдамдуу герметиктештирүү жана ойлуу труба конфигурациясы керек. Чын температура, басым, химиялык жана тазалоо шарттарына ылайык продукт менен түйүшөт турган герметиктештирүүлөрдү тандаңыз. Трубаларды термалдык контрольдү, туруктуу агымды, тазалоого жарамдуулукту жана сууну чыгарууга ылайык орнотуңуз. Акыркысы, шишени жана каптаманы толтуруучу менен бирге текшерип чыгыңыз. Бул ыкма өндүрүш жана инженердик топторго процесс талаптарынан туура чечимге чейин негизделген жол берет шайбын толтуруу жана жабуу машинасы конфигурациянын оптималдуу иштешин камсыз кылат.






 Тынчтыруучу жаңылыктар








