 EN

Asapflesvul- en -afsluitmachine hanteert meer dan alleen volume en snelheid wanneer sap heet wordt gevuld. Het productcontactpad voert vloeistof bij verhoogde temperatuur door kleppen, buizen, de vulzone, de flesafwerking en de afsluiting. Indien een interface is gespecificeerd voor gebruik bij kamertemperatuur in plaats van onder de gevalideerde heetvulvoorwaarde, kan de lijn lekkage, onstabiele vulprocessen, moeilijk schoonmaken of verpakkingsdefecten vertonen. Vanuit een verpakkingslijningenieurstandpunt is de praktische vraag niet eenvoudig of de machine sap kan vullen. Het gaat erom of het gehele productpad zijn bedoelde toestand behoudt tot de fles is afgesloten.
Dat onderscheid is belangrijk, omdat een warm vulproces is een gecombineerde thermische, mechanische en hygiënische bewerking. Een voorbeeld uit de FDA-richtlijn voor sap-HACCP beschrijft een behandeling bij 90 °C gedurende 2 seconden, gevolgd door vullen bij 85 °C en een houdbaarheidstijd van één minuut voor een houdbaar sap. Deze waarden zijn slechts een voorbeeld en geen universeel recept, maar ze illustreren waarom de werkelijke producttemperatuur en blootstellingstijd de technische beoordeling moeten bepalen. Een sapflesvul- en -afsluitmachine moet worden geconfigureerd op basis van het gevalideerde proces, de zuurgraad van het product, de vastestofgehalte, het flesmateriaal, het sluitsysteem en de productiesnelheid.
Het heet vullen verandert de omstandigheden bij elke afdichting
Afdichtingen in een sapvulinstallatie bevinden zich bij pompverbindingen, klepstelen, tri-clamp-koppelingen, vulkommen, verdeelstukken, contactpunten van de afdekapparatuur en soms ook bij warmtewisselaarverbindingen. Bij omgevingstemperatuur kan een elastomeer tijdens een korte watertest geschikt lijken. Tijdens een langdurige heetvultechnologie cyclus echter kunnen hitte, reinigingschemicaliën, compressieverlies, drukveranderingen en herhaalde desinfectie het gedrag ervan wijzigen.
Om deze reden moet de keuze van de afdichting beginnen met een gedocumenteerd werkprofiel, en niet alleen met een materiaalnaam. Het profiel moet het volgende vermelden:
- minimum-, normaal- en maximumtemperatuur van het product op elke locatie waar het product in contact komt met de afdichting;
- zuurgraad van het product, pulpgehalte, suikergehalte, viscositeit en eventuele deeltjes;
- reinigingsmiddelen voor clean-in-place-toepassingen, concentraties, temperaturen en contacttijden;
- normale leidingdruk, pompschommelingen en mogelijke tegendruk bij de vulmachine;
- de vereiste onderhoudsinterval en toegang voor inspectie.
Een leverancier kan vervolgens pakkingen, O-ringen, membrandelen en klepzittingen beoordelen op basis van de werkelijke omstandigheden. Nauwkeuriger gezegd is het doel niet om een afdichting te kiezen die eenvoudigweg bestand is tegen hitte, maar om een afdichting te selecteren waarvan de afdrukkraft, chemische bestendigheid en reinigbaarheid geschikt blijven tijdens herhaalde productie- en reinigingscycli.
Waarom de afsluitingstoepassing onderdeel is van de afdichtingsbeslissing
In een sapflesvul- en -afsluitmachine , de dop is de definitieve verpakkingssluiting, maar de prestaties ervan hangen samen met de upstreamcontroles. Heet vloeibaar product verandert de flesafwerking en het gedrag van de sluiting tijdens het aanbrengen van het draaimoment. Een te hoge producttemperatuur op de dopplaatsingsstation kan de omstandigheden wijzigen waarbinnen de contactvorming tussen de voering en de flesdraad en de ingreep van de draad worden bereikt. Te veel temperatuurverlies kan ook in strijd zijn met het gevalideerde proces. De lijn heeft daarom een gedefinieerd venster nodig tussen het vullen, het plaatsen van de dop, het aanbrengen van het draaimoment en eventuele wachttijden of koelstappen.
Begin met het door de leverancier van flessen en sluitingen goedgekeurde temperatuurbereik, en controleer dit vervolgens op de werkelijke fles. Controleer de dopvoeding, het begin van de draad, de reactie op het draaimoment, de visuele zitting, de lekdichtheid na afkoeling en het openingsdraaimoment na de gespecificeerde opslagtijd. Dit is het punt waarop het overgaan van één machineparameter naar verbindingen over de gehele lijn nuttig wordt: het resultaat van het dopplaatsen kan niet los worden beoordeeld van de vultemperatuur, het flesbehandelen, de halsondersteuning en de transportbandtiming.
De configuratie van de productleiding beschermt temperatuur, hygiëne en stabiele vulling
De productleiding voor warm sap dient te worden ontworpen als een gecontroleerde route, niet als een verzameling buizen tussen een pasteurisator en vulmachine. Lange ongeïsoleerde trajecten kunnen temperatuurverlies en ongelijkmatige thermische omstandigheden veroorzaken. Te grote buizen kunnen de productstroom vertragen en de verblijftijd verlengen. Slecht gerouteerde aftakkingen kunnen product of reinigingsoplossing vasthouden. Strakke bochten, plotselinge diameterveranderingen en ongeplande vernauwingen kunnen de drukstabiliteit bij de vulkleppen beïnvloeden.
Een nuttige technische beoordeling voor een warm vulproces omvat de volgende punten:
- Route en verblijftijd. Stel het traject in kaart vanaf het laatste verwarmings- of houdpunt tot aan de vulbak. Controleer het verwachte volume, de stroomsnelheid, de leidingslengte en de verblijftijd in deze route bij normale én verminderde productiesnelheden.
- Temperatuurbewaring. Controleer de isolatie, de omgevingsblootstelling en de locatie van de meetpunten. De temperatuur die wordt gebruikt voor procesverificatie moet de productomstandigheden weerspiegelen, niet alleen een afzonderlijk verwarmingsinstelpunt.
- Afvoerbaarheid en reinigbaarheid. Gebruik hygiënische leidingvoering die onnodige dode takken vermijdt en effectief reinigen en afvoeren mogelijk maakt. Hygiëneontwerpprincipes die worden toegepast in voedsel- en drankapparatuur benadrukken reinigbaarheid en afvoer, maar de definitieve details dienen te worden bevestigd aan de hand van de toepasselijke norm en het plaatselijke saneringsprogramma.
- Drukregeling. Dimensioneer pompen, kleppen en beperkingen zodanig dat de vulmachine een stabiele druk ziet, zonder overmatige schuifkracht of schuimvorming. Sap met pulp of met wisselende viscositeit kan een andere aanpak vereisen dan helder sap.
- Uitzettingscompensatie en ondersteuning. Hete productcontactleidingen zetten uit. Ondersteuningen, flexibele verbindingen en leidingvoering moeten deze beweging opnemen zonder belasting van kleplichamen, instrumenten of sanitaire verbindingen.
Deze beslissingen beïnvloeden de consistentie van het vullen. Een lijn die een wisselende instroomdruk of meegevoerde lucht produceert, kan leiden tot niveauvariatie, spatten, schuimvorming en een verhoogd risico op besmetting aan de flessenmond. Het gesprek over de keuze van de apparatuur moet daarom beginnen met de kenmerken van de vloeistof, voordat de snelheid wordt bepaald, en vervolgens worden gekoppeld aan de volledige lay-out van de lijn.
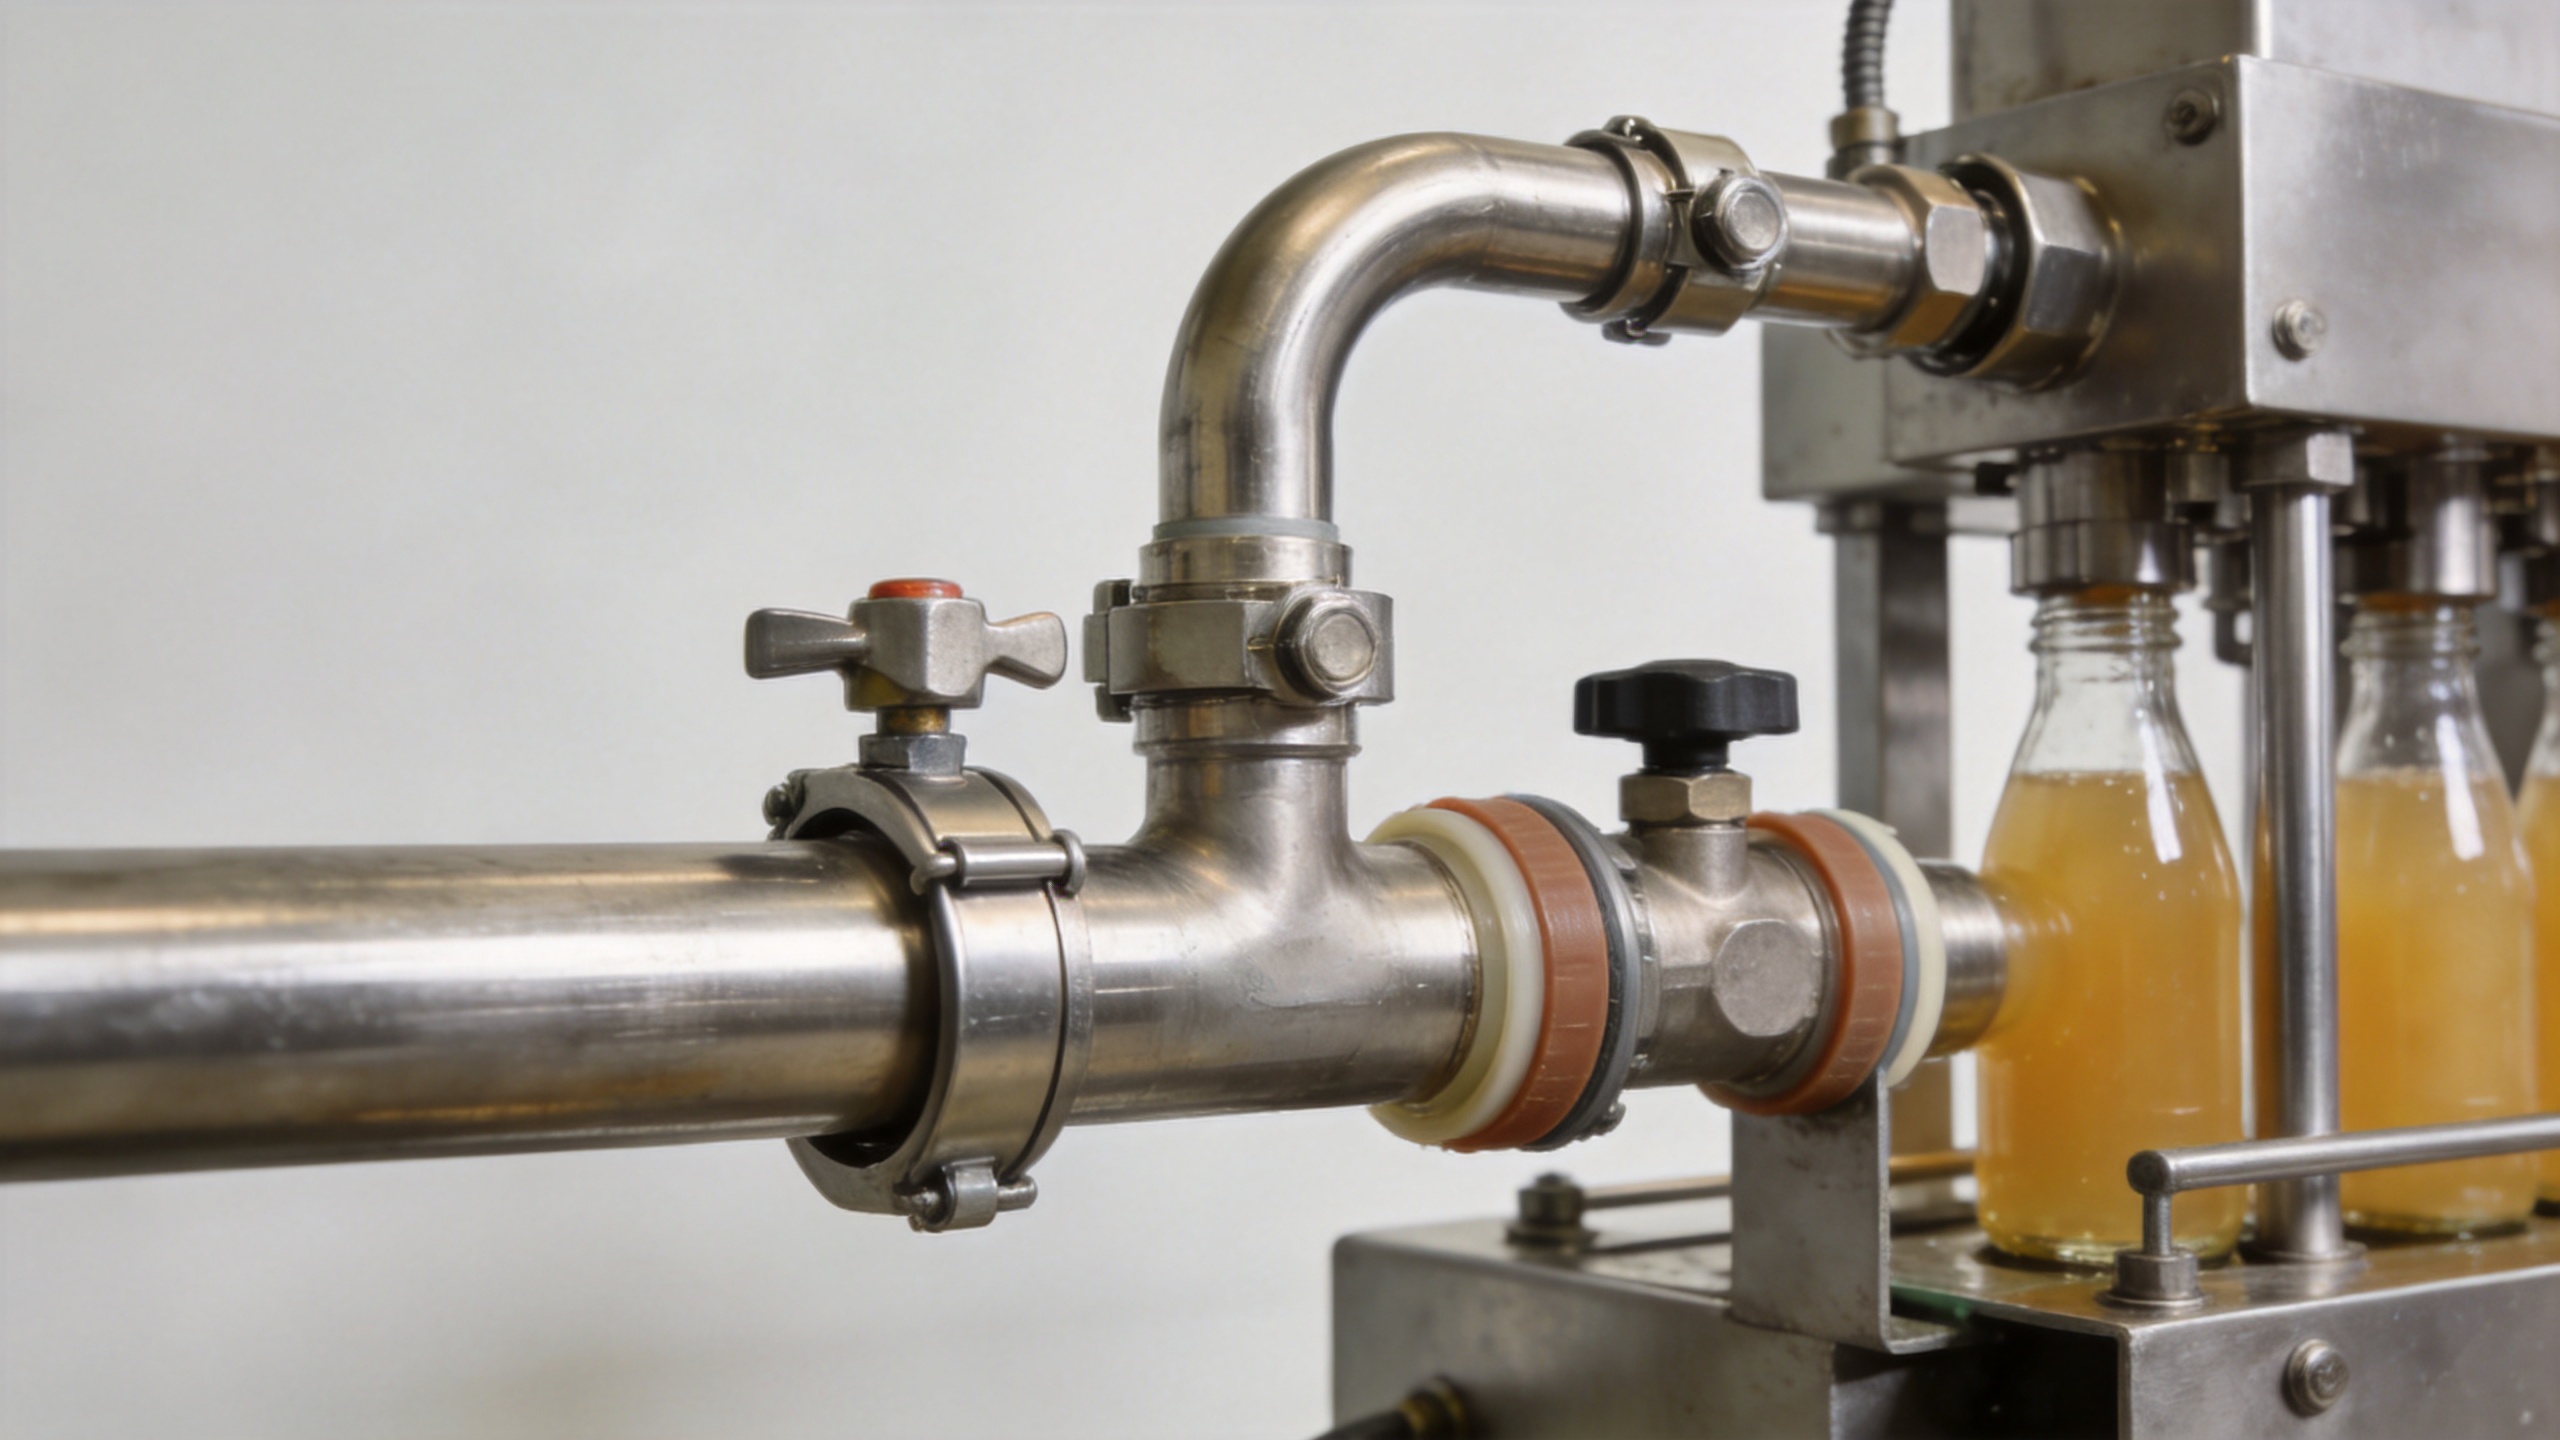
Pas de vulmachine, de pijpleidingen en de reinigingscyclus op elkaar af
Heetvultechnologie is eenvoudiger te valideren wanneer het productpad en het reinigingspad gezamenlijk worden bekeken. Elke klep, verdeelstuk, flexibele sectie en instrumentaansluiting moet tijdens de reiniging een bekende functie hebben. Als een gebied na de reiniging onvoldoende stroming of afvoer ontvangt, kan dit een terugkerend onderhouds- en hygiëneprobleem worden.
Vraag een controle van de leiding- en instrumentatieopstelling aan om de stromingsrichting van het product, terugvoerpaden, laagste punten, ontluchtingspunten, monsternamepunten, temperatuursensoren, drukinstrumenten en CIP-aansluitingen te identificeren. Onderzoek ook of de vulmachine tijdens de opwarmfase recirculeert, wat er gebeurt tijdens een productiepauze en hoe de lijn wordt geleegd vóór reiniging. Deze vragen zijn met name relevant wanneer een saprecept wijzigt van helder product naar pulpbevattend product of wanneer flesformaten wijzigen.
Inbedrijfstellingstests voor een sapflesvul- en -afsluitmachine
Vóór de acceptatie van een nieuwe of gewijzigde sapflesvul- en -afsluitmachine , stel een op bewijs gebaseerd testplan op. Gebruik hiervoor het beoogde sap, de fles, de sluiting, het vulniveau en het bedrijfsbereik, in plaats van uitsluitend een watertest.
| Testgebied | Wat te controleren | Waarom dit belangrijk is |
|---|---|---|
| Producttemperatuur | Registreer de temperatuur op overeengekomen kritieke punten tijdens opstart, stabiele productie en een korte stop. | Bevestigt dat de gevalideerde thermische conditie het vulgebied bereikt. |
| Integriteit van het productpad | Controleer de verbindingen, klepzittingen, pompafdichtingen en vulverbindingen bij bedrijfstemperatuur en -druk. | Detecteert warmtegerelateerde lekkages of beweging vóór de reguliere productie. |
| Verpakkingafdichting | Meet de dekselpositie, aandraaimoment, lekkages na afkoeling en de sluitingsconditie na de geplande bewaartijd. | Koppelt de afdekinstellingen aan de werkelijke prestaties van de verpakking bij heet invullen. |
| Vulstabiliteit | Controleer het vulniveau, schuimvorming, spatten en afkeurtrends over het gehele geplande snelheidsbereik. | Onthult problemen met de instroomdruk, timing of productgedrag. |
| Reinigingsverificatie | Bevestigt de gedocumenteerde reinigingsprocedure, stromingspaden, afvoermogelijkheid en de inspectiemethode na reiniging. | Geeft aan of de geconfigureerde lijn hygiënisch kan worden onderhouden. |
Een praktische specificatiechecklist
Bij het aanvragen van een heet-saplijn dient u het gevalideerde vultemperatuurbereik en de bewaarvereisten op te geven; de pH, vaste stoffen, pulp en viscositeit van het product; tekeningen van flessen en sluitingen; de vereiste productiecapaciteit; de omstandigheden voor schoonmaak-in-plaats (CIP); de beschikbare hulpmiddelen; en de toegestane testmethoden. Vraag vervolgens aan de leverancier van de apparatuur om de materiaalsoorten voor productcontactdichtingen, aannames over de leidingindeling, temperatuurmeetapparatuur, invoervoorwaarden voor de vulmachine en de te leveren testrapporten te specificeren.
Er is geen vervanging voor validatie met het eindproduct en de verpakking. Een duidelijke specificatie maakt de bespreking echter wel productiever. Het zet een algemene sapflesvul- en -afsluitmachine verzoek om in een beoordeling van het afdichtsysteem, het producttraject, de reinigingsmethode en de verbindingswijze met de verpakking, die daadwerkelijk de prestaties bij heet-vullen bepalen.
Conclusie
Hittebestendige afdichting en doordachte leidingconfiguratie zijn vereist, omdat het vullen met heet sap een systeemvoorwaarde is, geen enkel machinekenmerk. Selecteer productcontactafdichtingen op basis van de werkelijke temperatuur, druk, chemische omstandigheden en reinigingsprofielen. Leid de leidingen zodanig dat ze thermische controle, stabiele stroming, reinigbaarheid en afvoer ondersteunen. Valideer ten slotte de fles en de sluiting samen met de vulmachine. Deze aanpak biedt productie- en engineeringteams een verdedigbare route van procesvereisten naar een geschikte sapflesvul- en -afsluitmachine configuratie.






 Actueel nieuws








