 EN

Amáquina de llenado y sellado de botellas de jugo gestiona más que solo el volumen y la velocidad cuando el jugo se envasa en caliente. La trayectoria de contacto con el producto transporta líquido a temperatura elevada mediante válvulas, tuberías, la zona de llenado, el acabado del envase y el cierre. Si alguna interfaz está especificada para servicio a temperatura ambiente en lugar de la condición validada de llenado en caliente, la línea puede sufrir fugas, llenados inestables, limpieza difícil o defectos en el envase. Desde la perspectiva de la ingeniería de líneas de envasado, la pregunta práctica no es simplemente si la máquina puede llenar jugo, sino si toda la trayectoria del producto mantiene su condición prevista hasta que el envase se cierra.
Esa distinción es importante porque un proceso de llenado en caliente es una operación combinada térmica, mecánica e higiénica. Un ejemplo de la guía HACCP para jugos de la FDA describe un tratamiento a 90 °C durante 2 segundos, seguido de un llenado a 85 °C y una retención de un minuto para obtener un jugo estable en anaquel. Esos valores son un ejemplo y no una receta universal, pero ilustran por qué la temperatura real del producto y el tiempo de exposición deben guiar la revisión de ingeniería. A máquina de llenado y sellado de botellas de jugo debe configurarse en torno al proceso validado, la acidez del producto, los sólidos, el material de la botella, el sistema de cierre y la tasa de producción.
El llenado en caliente modifica las condiciones en cada junta hermética.
Las juntas herméticas en una línea de llenado de jugos se ubican en las conexiones de las bombas, los vástagos de las válvulas, las uniones tri-clamp, las cubetas dosificadoras, los colectores, los puntos de contacto con la envasadora y, en ocasiones, las conexiones del intercambiador de calor. A temperatura ambiente, un elastómero puede parecer compatible durante una breve prueba con agua. Sin embargo, bajo un ciclo sostenido tecnología de llenado en caliente de llenado en caliente, el calor, los productos químicos de limpieza, la deformación por compresión, los cambios de presión y las repetidas operaciones de saneamiento pueden modificar su comportamiento.
Por este motivo, la selección de juntas herméticas debe iniciarse con un perfil documentado de las condiciones de operación, y no únicamente con el nombre del material. Dicho perfil debe especificar:
- las temperaturas mínima, normal y máxima del producto en cada punto de contacto con el producto;
- la acidez del producto, el nivel de pulpa, el contenido de azúcar, la viscosidad y cualquier partícula presente;
- los productos químicos utilizados en la limpieza en sitio (CIP), sus concentraciones, temperaturas y tiempos de contacto;
- presión normal de la línea, transitorios de la bomba y posible contrapresión en el llenador;
- el intervalo de servicio requerido y el acceso para inspección.
Un proveedor puede entonces evaluar los materiales de juntas, anillos tóricos, diafragmas y asientos de válvula frente a las condiciones reales. Más precisamente, el objetivo no es simplemente seleccionar un sello que resista el calor, sino elegir uno cuya fuerza de sellado, compatibilidad química y limpiabilidad sigan siendo adecuadas tras ciclos repetidos de producción y limpieza.
Por qué la aplicación del cierre forma parte de la decisión de sellado
En una máquina de llenado y sellado de botellas de jugo , la tapa es el sello final del envase, pero su rendimiento está vinculado a los controles de etapas anteriores. El líquido caliente modifica el acabado del frasco y el comportamiento de la tapa mientras se aplica el par de apriete. Una temperatura excesiva del producto en la estación de tapado puede alterar las condiciones bajo las cuales se logra el contacto del forro y el engranaje de las roscas. Asimismo, una pérdida excesiva de temperatura podría entrar en conflicto con el proceso validado. Por lo tanto, la línea requiere una ventana definida entre el llenado, la colocación de la tapa, la aplicación del par de apriete y cualquier etapa de espera o enfriamiento.
Comience con el rango de temperatura aprobado por el proveedor del frasco y la tapa, luego verifíquelo en el frasco real. Revise la alimentación de las tapas, el inicio del roscado, la respuesta al par de apriete, el asentamiento visual, el rendimiento frente a fugas tras el enfriamiento y el par de apertura tras el intervalo de almacenamiento especificado. Aquí es donde resulta útil pasar de un único parámetro de máquina a conexiones integrales de línea: el resultado del tapado no puede evaluarse de forma aislada respecto a la temperatura del llenador, la manipulación del frasco, el soporte del cuello y la sincronización del transportador.
La configuración de la tubería protege la temperatura, la higiene y el llenado estable
La tubería del producto para jugo caliente debe diseñarse como una ruta controlada, no como una colección de tubos entre un pasteurizador y una máquina llenadora. Las extensiones largas sin aislamiento pueden provocar pérdida de temperatura y condiciones térmicas irregulares. Las tuberías de diámetro excesivo pueden ralentizar el movimiento del producto y aumentar el tiempo de residencia. Las derivaciones mal trazadas pueden retener producto o solución de limpieza. Las curvas cerradas, los cambios bruscos de diámetro y las restricciones no planificadas pueden afectar la estabilidad de la presión en las válvulas de llenado.
Una revisión de ingeniería útil para un proceso de llenado en caliente abarca los siguientes puntos:
- Recorrido y tiempo de residencia. Trace la trayectoria desde el punto final de calentamiento o de mantenimiento hasta la tolva de la máquina llenadora. Confirme el volumen esperado, la velocidad de flujo, la longitud de la línea y el tiempo de recorrido en dicha trayectoria a velocidades de producción normales y reducidas.
- Mantenimiento de la temperatura. Revisar el aislamiento, la exposición al ambiente y la ubicación de los puntos de medición. La temperatura utilizada para la verificación del proceso debe representar las condiciones del producto, no solo un punto de ajuste remoto de calentamiento.
- Drenabilidad y limpieza. Utilizar una disposición higiénica que evite codos muertos innecesarios y permita una limpieza y un drenaje eficaces. Los principios de diseño higiénico empleados en equipos para alimentos y bebidas enfatizan la limpieza y el drenaje, pero los detalles finales deben confirmarse conforme a la norma aplicable y al programa de saneamiento del sitio.
- Control de presión. Dimensionar bombas, válvulas y restricciones de modo que el llenador reciba una presión estable sin cizallamiento excesivo ni espumación. Los jugos con pulpa o con viscosidad variable pueden requerir un enfoque distinto al de los jugos claros.
- Expansión y soporte. Las tuberías en contacto con productos calientes se expanden. Los soportes, las conexiones flexibles y la disposición deben acomodar ese movimiento sin cargar los cuerpos de las válvulas, los instrumentos ni las conexiones sanitarias.
Estas decisiones afectan la consistencia del llenado. Una línea que genera presión de entrada variable o aire arrastrado puede provocar variaciones del nivel, salpicaduras, espuma y riesgo de contaminación en la boca de la botella. Por lo tanto, la conversación sobre la selección del equipo debe comenzar con las características del líquido antes que con la velocidad, y luego vincular esa respuesta con la disposición completa de la línea.
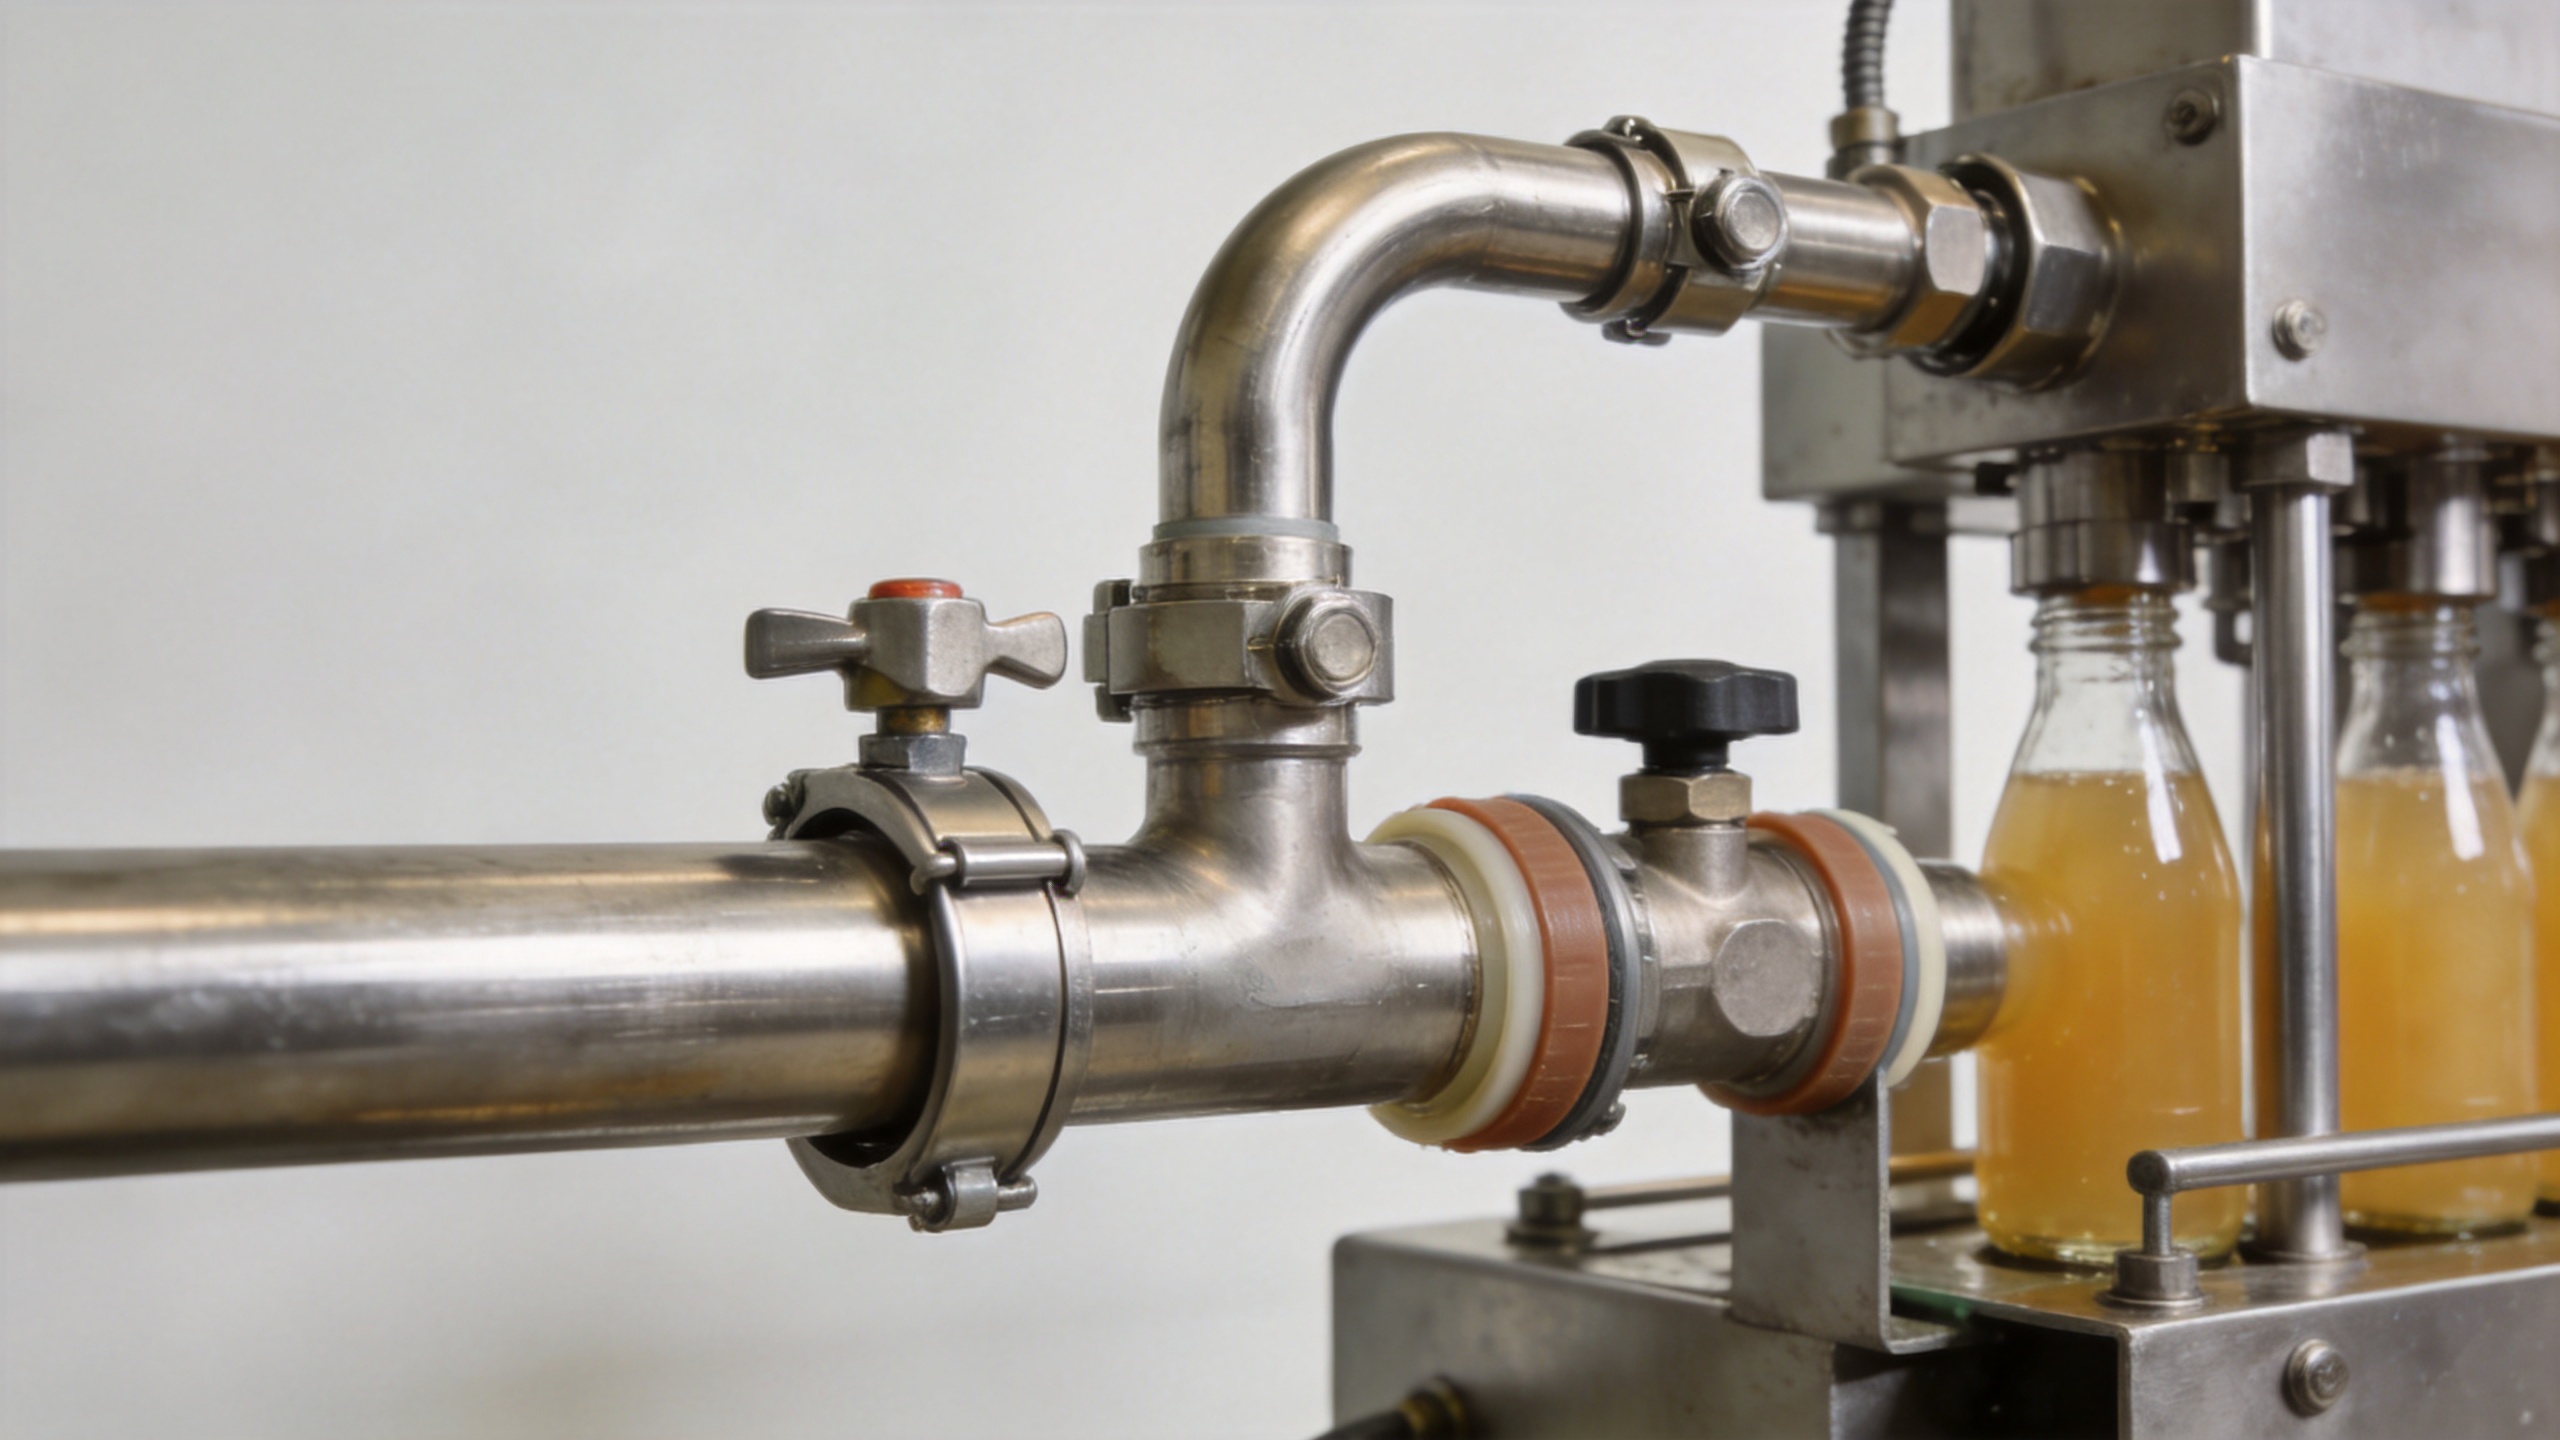
Ajuste el llenador, las tuberías y el ciclo de limpieza
Tecnología de llenado en caliente es más fácil validarla cuando se consideran conjuntamente la trayectoria del producto y la trayectoria de limpieza. Cada válvula, colector, tramo flexible y conexión de instrumento debe tener una función conocida durante la limpieza. Si un área no recibe un caudal adecuado ni drena correctamente tras la limpieza, puede convertirse en un problema recurrente de mantenimiento e higiene.
Solicite una revisión de tuberías e instrumentación que identifique la dirección del flujo del producto, las trayectorias de retorno, los puntos bajos, las válvulas de purga, los puntos de muestreo, los sensores de temperatura, los instrumentos de presión y las conexiones para limpieza en sitio (CIP). Asimismo, aclare si el llenador se recircula durante el calentamiento previo, qué ocurre durante una pausa en la producción y cómo se vacía la línea antes de la limpieza. Estas preguntas son especialmente relevantes cuando la fórmula del jugo cambia de un producto claro a uno que contiene pulpa o cuando cambian los formatos de botella.
Pruebas de puesta en marcha para una máquina de llenado y sellado de botellas de jugo
Antes de aceptar una nueva o modificada máquina de llenado y sellado de botellas de jugo , elabore un plan de pruebas basado en evidencia. Este debe utilizar el jugo previsto, la botella, el cierre, el nivel de llenado y el rango operativo reales, en lugar de depender únicamente de una prueba con agua.
| Área de ensayo | Qué verificar | Por qué es importante |
|---|---|---|
| Temperatura del producto | Registre la temperatura en los puntos críticos acordados durante el arranque, la producción estable y una breve parada. | Confirma que la condición térmica validada alcanza la zona de llenado. |
| Integridad de la trayectoria del producto | Inspeccione las juntas, los asientos de las válvulas, los sellos de la bomba y las conexiones del llenado a temperatura y presión de operación. | Detecta fugas o movimientos relacionados con el calor antes de la producción rutinaria. |
| Sello del envase | Mida el asentamiento de la tapa, el par de apriete, las fugas tras el enfriamiento y el estado del cierre tras el período programado de espera. | Relaciona los ajustes del enroscado con el rendimiento real del envase en proceso de llenado en caliente. |
| Estabilidad del llenado | Verifique el nivel de llenado, la espumación, las salpicaduras y las tendencias de rechazo en todo el rango de velocidades programado. | Pone de manifiesto problemas relacionados con la presión de entrada, la sincronización o el comportamiento del producto. |
| Verificación de la limpieza | Confirme la secuencia de limpieza documentada, las trayectorias de flujo, la capacidad de drenaje y el método de inspección posterior a la limpieza. | Indica si la línea configurada puede mantenerse de forma higiénica. |
Una lista práctica de especificaciones
Al solicitar una línea para jugos calientes, proporcione el rango validado de temperatura de llenado y los requisitos de mantenimiento; el pH del producto, los sólidos, la pulpa y la viscosidad; los planos de la botella y del cierre; la producción requerida; las condiciones de limpieza en sitio (CIP); los servicios disponibles; y los métodos de ensayo aceptables. Luego, solicite al proveedor de equipos que identifique los materiales de sellos en contacto con el producto, las suposiciones sobre la disposición de las tuberías, la instrumentación de temperatura, las condiciones de entrada en el llenador y los registros de ensayo que se entregarán.
No existe sustituto para la validación con el producto final y su empaque. No obstante, una especificación clara hace que la discusión sea más productiva. Transforma una solicitud genérica máquina de llenado y sellado de botellas de jugo en una revisión del sistema de sellado, la ruta del producto, el método de limpieza y la conexión con el empaque, factores que determinan realmente el desempeño del llenado en caliente.
Conclusión
Se requieren sellados resistentes al calor y una configuración cuidadosa de las tuberías, ya que el llenado con jugo caliente es una condición del sistema, no una característica individual de una máquina. Seleccione sellos en contacto con el producto según la temperatura real, la presión, el perfil químico y el de limpieza. Dirija las tuberías para favorecer el control térmico, el flujo estable, la limpieza y el drenaje. Por último, valide conjuntamente la botella y su cierre junto con la máquina llenadora. Este enfoque brinda a los equipos de producción e ingeniería un camino justificable desde los requisitos del proceso hasta una solución adecuada. máquina de llenado y sellado de botellas de jugo .






 Noticias destacadas








