 EN

Ա հյութի շիշ լցման և կնքման մեքան տաք լցման ժամանակ հյութի լցման մեքենան հաշվի է առնում ոչ միայն ծավալն ու արագությունը, այլև արտադրանքի հետ շփվող ճանապարհը՝ բարձրացված ջերմաստիճանի հեղուկը անցնում է մանրամասն կարգավորված կափարիչներով, խողովակներով, լցման գոտով, շշի վերջավորությամբ և կնքման միջոցներով: Եթե այդ միջերեսներից որևէ մեկը նախատեսված է սենյակային ջերմաստիճանի օգտագործման համար՝ այլ ոչ թե ստուգված տաք լցման պայմանների համար, ապա գծի վրա կարող են առաջանալ հեղուկի արտահոսում, անկայուն լցում, մաքրման դժվարություններ կամ փաթեթավորման սխալներ: Փաթեթավորման գծի ինժեներական տեսանկյունից գործնական հարցը պարզապես այն չէ, թե արդյոք մեքենան կարող է լցնել հյութ: Հարցը այն է, թե արդյոք ամբողջ արտադրանքի ճանապարհը պահպանում է իր նախատեսված վիճակը մինչև շշի կնքումը:
Այդ տարբերակը կարևոր է, քանի որ մեկը տաք լցման գործընթաց սա միաժամանակյա ջերմային, մեխանիկական և հիգիենիկ գործողություն է: FDA-ի մի ուղեցույց հանքային հյութերի HACCP համակարգի վերաբերյալ օրինակում նկարագրվում է 90°C-ում 2 վայրկյան տևող մշակումը, որին հաջորդում է 85°C-ում լցումը և պահպանման մեկ րոպե ժամանակահատվածը՝ ստացված հյութի երկարատև պահպանման համար: Այդ արժեքները միայն օրինակ են, ոչ թե համընդհանուր բաղադրատոմս, սակայն դրանք ցույց են տալիս, թե ինչու է իրական արտադրանքի ջերմաստիճանը և ազդեցության տևողությունը պետք է որոշեն ինժեներական վերլուծությունը: Մ հյութի շիշ լցման և կնքման մեքան պետք է կառուցված լինի վավերացված գործընթացի, արտադրանքի թթվայնության, պինդ մասնիկների պարունակության, շշի նյութի, փականային համակարգի և արտադրության արագության շուրջ:
Ջերմ լցումը փոխում է յուրաքանչյուր լուծարի պայմանները
Հյութի լցման գծում լուծարները տեղադրվում են պոմպի միացման կետերում, փականների կոթերում, եռակապարկային միացման հանգույցներում, լցման ամաններում, մանիֆոլդներում, կապարավորման սարքի շփման կետերում և երբեմն՝ ջերմափոխանակիչների միացման կետերում: Սենյակային ջերմաստիճանում էլաստոմերը կարող է թվալ համատեղելի կարճ ջրային փորձի ընթացքում: Սակայն տևական տաք լցման տեխնոլոգիա: ցիկլի ընթացքում ջերմությունը, մաքրման քիմիական միջոցները, սեղմման առաջացած դեֆորմացիան, ճնշման փոփոխությունները և կրկնվող սանիտարական մշակումը կարող են փոխել նրա վարքագիծը:
Այս պատճառով լիցքավորման միջոցների ընտրությունը պետք է սկսվի փաստաթղթավորված գործառնական պրոֆիլից, այլ ոչ թե միայն նյութի անվանումից: Պրոֆիլը պետք է նշի.
- յուրաքանչյուր արտադրանքի հետ շփման տեղում արտադրանքի նվազագույն, սովորական և առավելագույն ջերմաստիճանները.
- արտադրանքի թթվայնությունը, մսի մակարդակը, շաքարի պարունակությունը, ծակոտկենությունը և ցանկացած մասնիկներ.
- մաքրման համար օգտագործվող քիմիական միջոցները, դրանց կոնցենտրացիան, ջերմաստիճանը և շփման տևողությունը.
- սովորական գծի ճնշումը, պոմպի անցողիկ փոփոխությունները և լիցքավորիչում հնարավոր հակադարձ ճնշումը.
- անհրաժեշտ սպասարկման միջակայքը և ստուգման մուտքը.
Այդ դեպքում մատակարարը կարող է գնահատել լիցքավորման միջոցների, O-ձև օղակների, մեմբրանների և փականավորման նստատեղերի նյութերը՝ հիմնվելով իրական պայմանների վրա: Ավելի ճշգրիտ ասած՝ նպատակը չէ ընտրել մի լիցքավորման միջոց, որը պարզապես դիմանում է ջերմությանը. այլ ընտրել այնպիսի մեկը, որի լիցքավորման ուժը, քիմիական համատեղելիությունը և մաքրելիությունը մնում են հարմար կրկնվող արտադրական և մաքրման ցիկլերի ընթացքում.
Ինչու է փակման կիրառումը մաս կազմում լիցքավորման որոշման
Տարբեր հյութի շիշ լցման և կնքման մեքան այս դեպքում փակածը վերջնական փաթեթավորման լուծումն է, սակայն նրա աշխատանքը կապված է վերևի հսկման հետ: Տաք հեղուկը փոխում է շշի վերջավորության և փակածի վարքագիծը՝ միաժամանակ կիրառելով պտտման մոմենտ: Չափից շատ բարձր արտադրանքի ջերմաստիճանը կապման կետում կարող է փոխել այն պայմանները, որոնց մեջ իրականացվում է շերտի շփումը և մետաղալարի միացումը: Ջերմաստիճանի չափից շատ կորուստը նույնպես կարող է հակասել վավերացված գործընթացին: Հետևաբար գծի համար անհրաժեշտ է սահմանված ժամանակային պատուհան՝ լցման, փակածի տեղադրման, պտտման մոմենտի կիրառման և ցանկացած պահման կամ սառեցման փուլի միջև:
Սկսեք շշի և փակածի մատակարարի հաստատած ջերմաստիճանային միջակայքից, այնուհետև ստուգեք այն իրական շշի վրա: Ստուգեք փակածի մատակարարումը, մետաղալարի սկզբնավորումը, պտտման մոմենտի արձագանքը, տեսանելի տեղադրումը, սառեցումից հետո հետազոտված հերմետիկությունը և սահմանված պահման ժամանակահատվածից հետո բացման պտտման մոմենտը: Այստեղ մեկ մեքենայի պարամետրից ամբողջ գծի կապերին անցնելը դառնում է օգտակար. կապման արդյունքը չի կարելի գնահատել առանձին՝ առանց հաշվի առնելու լցման ջերմաստիճանը, շշի մշակումը, վզի աջակցությունը և տրանսպորտյորի ժամանակավորումը:
Պայթարային կոնֆիգուրացիան պաշտպանում է ջերմաստիճանը, հիգիենան և կայուն լցումը
Տաք համեմատաբար հյութի համար նախատեսված արտադրանքի պայթարը պետք է նախագծվի որպես վերահսկվող ճանապարհ, այլ ոչ թե պաստերիզատորի և լցումային սարքի միջև գտնվող խողովակների հավաքածու: Երկար, մեկուսացված չլինելու դեպքում կարող է առաջանալ ջերմաստիճանի կորուստ և ջերմային պայմանների անհամասեռություն: Չափից մեծ խողովակները կարող են замեդլել արտադրանքի շարժումը և մեծացնել դրա մնալու ժամանակը: Վատ կազմակերպված ճյուղավորումները կարող են պահել արտադրանք կամ մաքրման լուծույթ: Շատ սեղմված ծալերը, հանկարծակի տրամագծի փոփոխությունները և անսպասելի սահմանափակումները կարող են ազդել լցումային կրակների ճնշման կայունության վրա:
Օգտակար ինժեներական վերլուծություն մեկի համար տաք լցման գործընթաց ընդգրկում է հետևյալ կետերը.
- Ճանապարհը և մնալու ժամանակը: Քարտեզագրեք վերջնական տաքացման կամ պահման կետից մինչև լցումային ամանը անցնող ճանապարհը: Հաստատեք սպասվող ծավալը, հոսքի արագությունը, գծի երկարությունը և սովորական ու նվազեցված արտադրական հզորության դեպքում ճանապարհում անցկացվող ժամանակը:
- Ջերմաստիճանի պահպանումը: Ստուգել մեկուսացումը, շրջակա միջավայրի ազդեցությունը և չափման կետերի դիրքը: Գործընթացի ստուգման համար օգտագործվող ջերմաստիճանը պետք է արտացոլի արտադրանքի պայմանները, ոչ թե միայն հեռավոր տաքացման սահմանափակումը:
- Հեռացման և մաքրման հնարավորություն: Օգտագործել հիգիենիկ մարշրուտավորում, որը խուսափում է ավելորդ մեռյալ ճյուղերից և թույլատրում է արդյունավետ մաքրում ու հեռացում: Սննդի և ըմպելիքների սարքավորումներում կիրառվող հիգիենիկ դիզայնի սկզբունքները շեշտադրում են մաքրման և հեռացման հնարավորությունը, սակայն վերջնական մանրամասները պետք է հաստատվեն համապատասխան ստանդարտի և օբյեկտի սանիտարական ծրագրի հիման վրա:
- Ճնշման կառավարում: Ընտրել պոմպեր, կափարիչներ և սահմանափակումներ այնպես, որ լցնողը ստանա կայուն ճնշում՝ առանց չափից շատ շերտավորման կամ փրփուրացման: Մսով հարուստ համեմատաբար փոփոխվող վիսկոզությամբ հյութը կարող է պահանջել այլ մոտեցում, քան պարզ հյութը:
- Ծագում և աջակցություն: Տաք արտադրանքի հետ շփվող գծերը ընդարձակվում են: Աջակցությունները, ճկուն միացումները և մարշրուտավորումը պետք է հաշվի առնեն այդ շարժումը՝ առանց լարվածության ստեղծելու կափարիչների, սարքերի կամ սանիտարական միացումների վրա:
Այս որոշումները ազդում են լցման համասեռության վրա: Կարող է առաջանալ մակարդակի տատանում, ցայտասարք, փրփուր և աղտոտման վտանգ բաժակի բերանում, եթե գծում ստացվում է փոփոխական մուտքային ճնշում կամ օդի ներմուծում: Հետևաբար, սարքավորումների ընտրության քննարկումը պետք է սկսվի հեղուկի բնութագրերից՝ առաջին հերթին, այնուհետև կապվի ամբողջ գծի դասավորութան հետ:
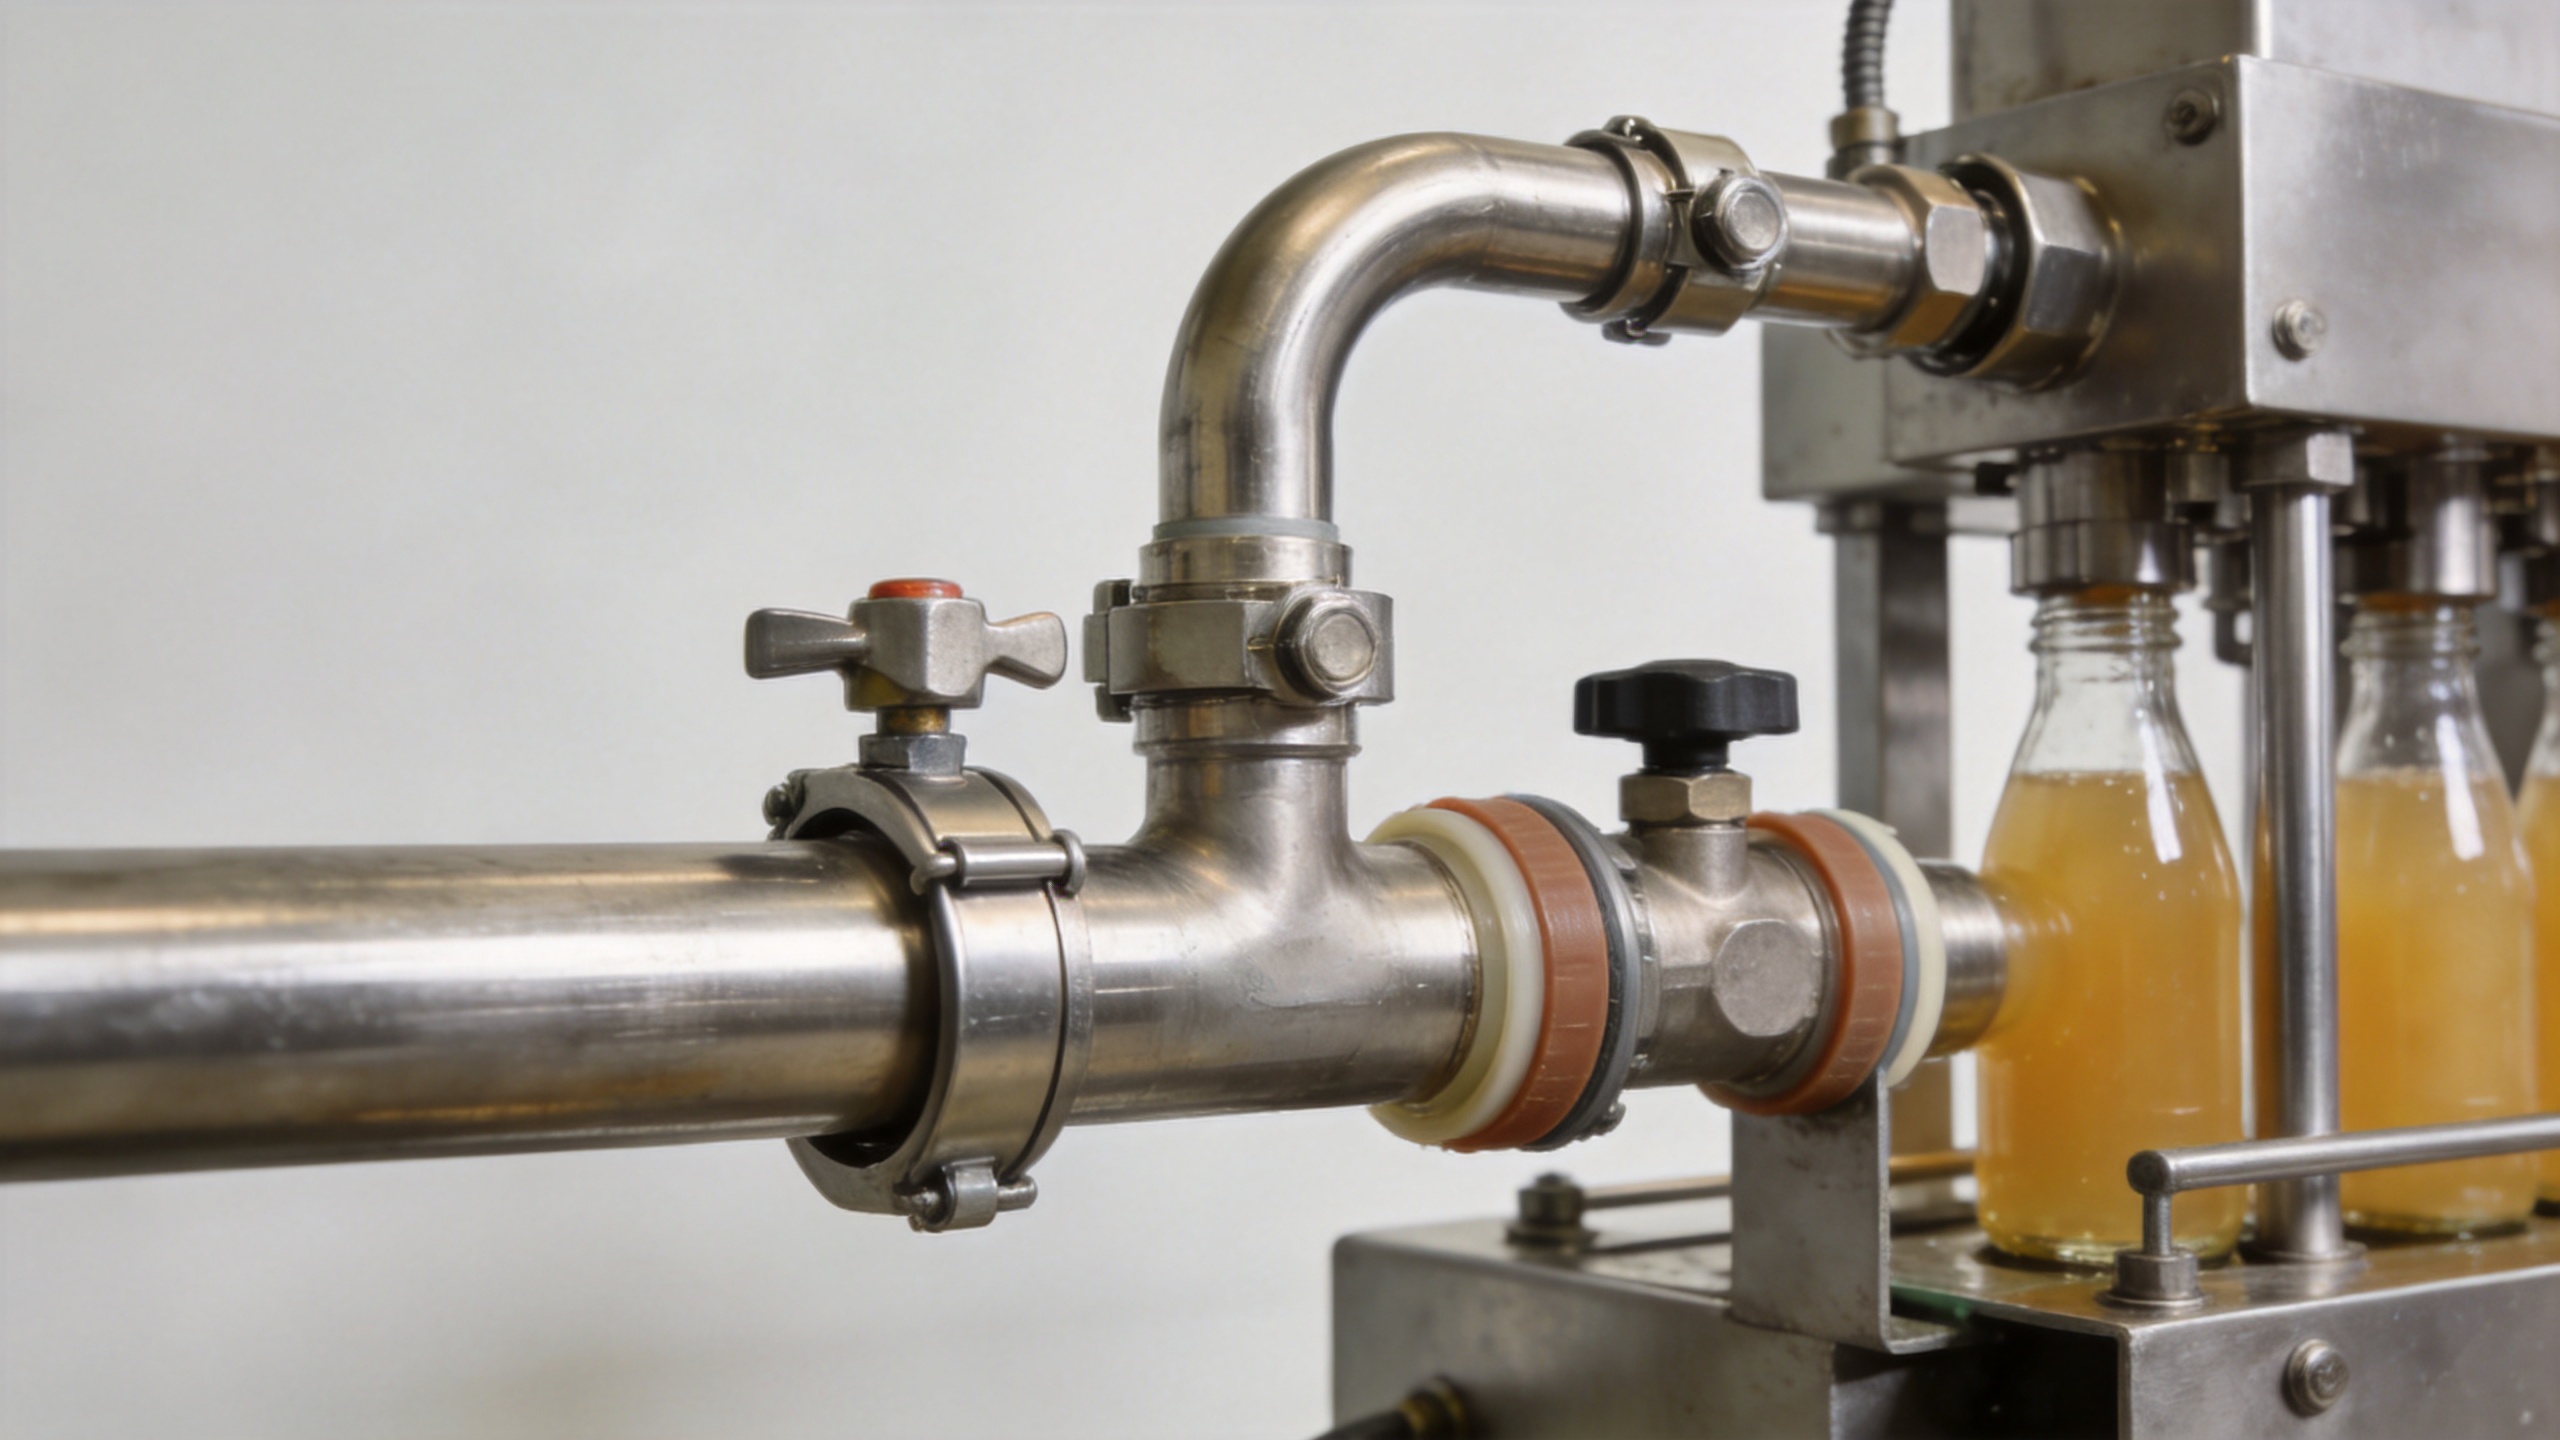
Համապատասխանեցրեք լցնող սարքը, խողովակները և մաքրման ցիկլը:
Տաք լցման տեխնոլոգիա: ավելի հեշտ է վալիդացնել, երբ արտադրանքի և մաքրման ճանապարհները դիտարկվում են միասին: Մաքրման ընթացքում յուրաքանչյուր կրկնակի կափարիչ, մանիֆոլդ, ճկուն հատված և սարքի միացում պետք է ունենա հայտնի դեր: Եթե որևէ տարածք չի ստանում բավարար հոսք կամ չի չորանում մաքրումից հետո, այն կարող է դառնալ կրկնվող սպասարկման և սանիտարական խնդիր:
Պահանջել խողովակաշարի և սարքավորման վերանայում, որը նույնացնում է արտադրանքի հոսքի ուղղությունը, վերադարձի ճանապարհները, ցածր կետերը, օդի դուրսբերման կետերը, նմուշառման կետերը, ջերմաստիճանի սենսորները, ճնշման սարքերը և մաքրման-տեղում-կատարվող միացումները: Բացատրել նաև, թե արդյոք լցնող սարքը շրջանառվում է տաքացման ժամանակ, ինչ է տեղի ունենում արտադրության կարճ ընդմիջման ընթացքում և ինչպես է գիծը դատարկվում մաքրումից առաջ: Այս հարցերը հատկապես կարևոր են, երբ համամիս բաղադրատոմսը փոխվում է պարզ արտադրանքից մասնիկներ պարունակող արտադրանքի վրա կամ երբ շշի ձևաչափը փոխվում է:
Համամիս շշի լցման և կնքման մեքենայի շահագործման սկզբնավորման փորձարկումներ
Նոր կամ վերակառուցված հյութի շիշ լցման և կնքման մեքան սարքավորման ընդունման առաջ, կազմել ապացույցների վրա հիմնված փորձարկման պլան: Այն պետք է օգտագործի նախատեսված համամիսը, շշը, փականը, լցման մակարդակը և շահագործման տիրույթը՝ հիմնվելով միայն ջրի փորձարկման փոխարեն:
| Փորձարկման տարածք | Ինչ է ստուգելիս | Ինչու է դա կարևոր |
|---|---|---|
| Արտադրանքի ջերմաստիճան | Շահագործման սկզբնավորման, կայուն արտադրության և կարճ կանգի ընթացքում գրանցել ջերմաստիճանը համաձայնեցված կրիտիկական կետերում: | Հաստատում է, որ վավերացված ջերմային պայմանը հասնում է լցման գոտուն: |
| Արտադրանքի հոսքի ամբողջականություն | Ստուգել միացման կետերը, փականների նստատեղերը, պոմպի սեալները և լցման միացումները շահագործման ջերմաստիճանի և ճնշման պայմաններում: | Հայտնաբերում է ջերմային առաջացած հատակային արտահոսումներ կամ շարժումներ սովորական արտադրության սկսելուց առաջ: |
| Փաթեթի սեալը | Չափել կափակի նստատեղը, պտտման մոմենտը, արտահոսումները սառեցումից հետո և փակման վիճակը նախատեսված պահման ժամանակահատվածից հետո: | Կապում է կափակի կարգավորումները իրական տաք լցման փաթեթի աշխատանքային ցուցանիշների հետ: |
| Լցման կայունությունը | Ստուգել լցման մակարդակը, փրփուրացումը, ցայտումը և մերժման միտումները նախատեսված արագության միջակայքում: | Բացահայտում է մուտքային ճնշման, ժամանակավորման կամ ապրանքի վարքագծի խնդիրներ: |
| Մաքրման հաստատումը | Հաստատել փաստաթղթավորված մաքրման հաջորդականությունը, հոսքի ուղիները, չորացման հնարավորությունը և մաքրումից հետո ստուգման եղանակը: | Ցույց է տալիս, թե արդյոք կարելի է հիգիենիկ պահել կարգավորված գիծը: |
Գործնական սպեցիֆիկացիայի ստուգման ցուցակ
Տաք հյութի գծի համար հարցման ժամանակ ներկայացրեք վավերացված լցման ջերմաստիճանի միջակայքը և պահման պայմանները, արտադրանքի pH-ն, պինդ մասնիկների պարունակությունը, մսի մնացորդները և ծակողականությունը, շշի և փականի գծագրերը, անհրաժեշտ արտադրողականությունը, մաքրման համակարգի պայմանները, հասանելի օգտագործման հնարավորությունները և ընդունելի փորձարկման մեթոդները: Այնուհետև խնդրեք սարքավորումների մատակարարին նշել արտադրանքի հետ շփվող ամրացման նյութերը, խողովակավորման դասավորության ենթադրությունները, ջերմաստիճանի չափման սարքավորումները, լցնողի մուտքային պայմանները և մատակարարվելիք փորձարկման գրառումները:
Վերջնական արտադրանքի և տարողության վրա վավերացման փոխարեն որևէ բան չկա: Այնուամենայնիվ, ճշգրիտ սպեցիֆիկացիան ավելի արդյունավետ է դարձնում քննարկումը: Դա ընդհանուր հյութի շիշ լցման և կնքման մեքան հարցումը վերածում է ամրացման համակարգի, արտադրանքի անցումային ճանապարհի, մաքրման մեթոդի և տարողության միացման վերանայման, որոնք իրականում որոշում են տաք լցման արդյունքները:
Եզրակացություն
Ջերմադիմացկուն լուծաչափերի և մտահոգված խողովակաշարի կազմակերպումը անհրաժեշտ են, քանի որ տաք հյութի լցումը համակարգային պայման է, ոչ թե մեկ մեքենայի առանձին հատկանիշ: Ընտրեք արտադրանքի հետ շփվող լուծաչափեր՝ հիմնված իրական ջերմաստիճանի, ճնշման, քիմիական և մաքրման պրոֆիլի վրա: Կազմակերպեք խողովակաշարը այնպես, որ աջակցի ջերմային վերահսկմանը, կայուն հոսքին, մաքրելիությանը և ջրի դուրսբերմանը: Վերջապես, ստուգեք շշի և փականի համատեղ աշխատանքը լցումային սարքի հետ միասին: Այս մոտեցումը արտադրական և ինժեներական թիմերին տալիս է պաշտպանված ճանապարհ գործընթացի պահանջներից մինչև համապատասխան լուծում հյութի շիշ լցման և կնքման մեքան կոնֆիգուրացիայի համար։






 Թեժ նորություններ








