 EN

I kommersielle bryggeridrift er oksygen den største fienden for pakkestabilitet og væskekvalitet. Mens hovedoversiktsiden for ACE-FILLING dekker hele det overordnede kjøpsrammeverket, layoutteknikken og linjekoblingen for våre
Hvis kontroll av oppløst oksygen ikke tas på alvor under flaskefylling, vil selv den fineste håndverksbrygga eller standardlagern raskt miste smak, utvikle uønskede smaker (som papiraktige eller kartongaktige notater fra trans-2-non-enal) og bli sløret for tidlig. Å forstå de mekaniske årsakene til oksygentilførsel og å anvende strenge kontrollstandarder på hele den automatiserte bryggflaskefyllingsmaskinen er avgjørende for å beskytte bryggeriets merkevareimage og maksimere distribusjonsfristen.
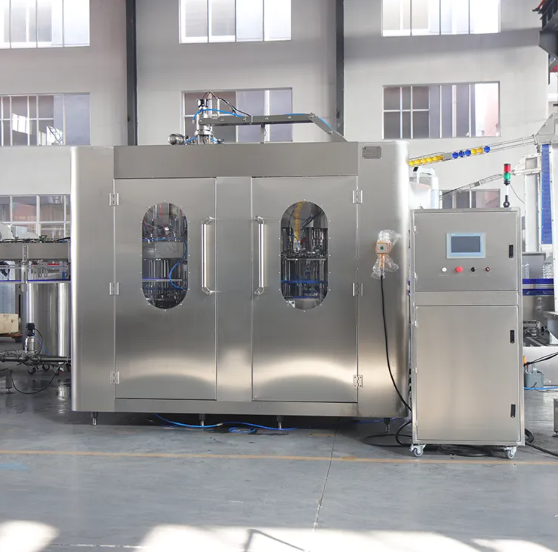
Kjemi i gammel øl: TPO versus oppløst oksygen (DO)
For å utforme en effektiv automatisk ølflaskemaskin må ingeniører skille mellom to ulike parametere som utgjør totalt pakket oksygen (TPO):
-
Oppløst oksygen (DO): Oksygen fanget direkte i væsken før og under fyllingsprosessen.
-
Headspace-oksygen (HO): Oksygen i gassrommet mellom fyllingsnivået og korklokkas tetning.
TPO (totalt pakket oksygen) = DO (oppløst oksygen) + HO (heatspace-oksygen)
Når øl kommer inn i en automatisk ølflaskefyllingsmaskin, øker oppløst oksygen (DO) raskt på grunn av kontakt med omgivende luft. Når flasken er lukket, løser hodeplassen oksygen seg gradvis opp i ølet over dager og uker. Under distribusjon ved romtemperatur (20 °C til 25 °C) akselererer hver økning på 10 ppb i totalt oksygeninnhold (TPO) fettoksidasjon, noe som fører til tap av friske humlearomer, mørkere farge på ølet og alvorlig skumustabilitet. Internasjonale bryggeristandarder (som EBC og ASBC -retningslinjer) krever at kommersielle flaskefyllingslinjer holder et totalt TPO under 30–50 ppb ved utgangen. Å nå dette målet krever målrettede mekaniske inngrep ved hver mekanisk ventilkontaktpunkt.
Tekniske løsninger i ACE-FILLING s isobarometriske fyllingssystemer
Å oppnå verdensklassekontroll av oppløst oksygen krever et flertrinns mekanisk evakuerings- og spyleanlegg integrert i den isobarometriske fyllingsventilen. Ved ACE-FILLING , implementerer våre pakkelinjeingeniører en streng dobbel for-evakueringsrutine før væskeoverføring starter:
-
Innførsel av tomme flasker: Flasker kommer inn på fyllingsstasjonen i ren, jevn justering.
-
Trinn 1 – Vakuumppumpe for forutvakuum: Fjerner ca. 90 % av omgivende luft inne i glassbeholderen.
-
Trinn 2 – CO2-spøllesyklus: Spøler ut resterende O2 med steril karbondioksid.
-
Trinn 3 – Sekundært vakuumuttrekk: Oppnår mindre enn 0,1 bar resttrykk inne i flasken.
-
Trinn 4 – Mottrykksbalansering og myk fylling: Balanserer trykket før jevn, laminær væskefylling.
-
Trinn 5 – Høytrykksvarmtvannssprøyting (fobbing): Skaper kontrollert skumming rett før kapping for å fjerne luft fra halsen.
1. Dobbel vakuumforhåndstømmingsprosess
En enkelt vakuumtømming etterlater opptil 10 % restluft inne i glassbeholderen. En automatisk ølflaskemaskin utstyrt med dobbel forhåndstømming trekker først vakuum ned til 0,15 bar, spüler flaska med steril CO₂ og trekker deretter et annet vakuum ned til 0,08 bar. Denne totrinnsprosessen fjerner over 99 % av omgivende oksygen fra den tomme flasken før ølet kommer i kontakt med glassveggen.
2. Høytrykkvarmtvannsaktivering (fobbing)
Å kontrollere oksygen i halsrommet er like viktig som å kontrollere oppløst oksygen i væsken. Rett før flasken går inn i kappetårnet spruter en automatisk høytrykkvarmtvannsstråle (80 °C ved 6–8 bar) en liten dråpe inn i flaskens hals. Dette utløser rask, kontrollert skumming («fobbing»), som driver ut all omgivende gass fra halsen og fyller halsrommet med ren CO₂-skum rett før korken presses på.
Sammenligningsmatrise for oksygenkontrollprestasjon
Tabellen nedenfor viser hvordan ulike fyllingsteknologier håndterer totalt pakket oksygen (TPO) og oppløst oksygenkontroll i en standard
| Teknologi og metode | Forutvakuumnivå | Behandling av luftrommet over væsken | Gjennomsnittlig TPO-bidrag | Forventet stabilitet under lagringslevetid |
| Standard gravitasjonsfylling ved atmosfærisk trykk | Ingen | Ingen | Mer enn 250 ppb | Mindre enn 30 dager (rask staling) |
| Enkelt forutvakuumsystem med mottrykk | -0,8 bar | CO₂-spoling ved lavt trykk | 60–90 ppb | 3-6 måneder |
| ACE-FILLING-dobbelt forutvakuumsystem pluss jetting med varmt vann | -0,95 bar (dobbelt) | Ultralyd/høytrykksfobbing | Mindre enn 30 ppb | 12 måneder eller mer (eksportkvalitet) |
Kvalitetskontroll, testing og BRC/FDA-fabrikksstandarder
For å bekrefte kontroll av oppløst oksygen i sanntid, ACE-FILLING integrerer inline-optiske sensorer og laboratorietestprosedyrer direkte i innføringsfasen for den automatiske ølflaskefyllingsmaskinen:
-
Inline-luminescenssensorer: Optiske sensorer montert inne i fyllingsmanifolden overvåker kontrollen av oppløst oksygen kontinuerlig uten å komme i kontakt med ølstrømmen.
-
Gjennomborende NDIR-TPO-analyser: Kvalitetssikringspersonell tar prøver av kappeflasker direkte fra utgangsbåndet for å måle totalt pakket oksygen (TPO) ved hjelp av ikke-dispersiv infrarød spektroskopi.
-
Clean-In-Place (CIP)-validering: Alle vakuumrør, gasskanaler og væskemanifolder oppfyller FDA 21 CFR standarder for matkontakt og BRCGS-emballasjematerialer hygieneprotokoller. Automatiserte CIP-sykluser med 85 °C varmt vann forhindrer oppbygging av biofilm som ellers kunne fange mikrobobler og påvirke kontrollen av oppløst oksygen under lange produksjonsløp.
Feltstudie: Mikrobryggeri reduserer TPO med 70 %
Klientprofil
Et mellomstort mikrobryggeri i Tyskland oppgraderte sin emballasjelinje for å utvide regional eksportfordeling. Deres eksisterende eldre fyllingsanlegg produserte uregelmessige TPO-nivåer med et gjennomsnitt på 110 ppb, noe som førte til merkbar smaksnedbrytning etter 60 dager i varme logistikkkanaler.
Løsning og resultater
Bryggeriet erstattet sitt eldre anlegg med en ACE-FILLING 18-stasjoners automatisk ølbottelmaskin med dobbel forutavakuumering og nøyaktig skumkontroll.
-
TPO-reduksjon: Totalt pakket oksygen (TPO) sank fra 110 ppb til et gjennomsnitt på 24 ppb.
-
Smaksholdbarhet: Blindsmakingpaneler bekreftet ingen kartongaktige uønskede smaker etter 9 måneder ved romtemperatur.
-
Driftsbesparelser: CO2-forbruket ble optimalisert med 18 % takket være nøyaktig ventiltiming og lukkede vakuumresirkuleringsløkker.
Sammendrag og integrasjon med din totale emballasjelinje
Å opprettholde streng kontroll med oppløst oksygen er ikke bare en teknisk luksus – det er et absolutt krav for moderne bryggerier som ønsker å utvide distribusjonen og bevare produktets integritet. Ved å velge en automatisk ølflaskemaskin maskin utstyrt med dobbel vakuum-forutavakuering, sanitære isobarometriske fyllingsventiler og presis varmtvannsfobbing kan drikkeprodusenter oppnå lave nivåer av totalt pakket oksygen (TPO) batch etter batch.
For en mer omfattende oversikt over helhetlig anleggsdesign, transportbåndssynkronisering og valg av tilleggsutstyr (som flaskevaskeapparater og flash-pasteuriseringsanlegg), utforsk våre sentrale






 Siste nytt








