 EN

În operațiunile comerciale ale brevăriilor, oxigenul este dușmanul cel mai periculos al stabilității ambalajelor și al calității lichidelor. Deși pagina principală dedicată ACE-FILLING acoperă întregul cadru macro de achiziție, ingineria amplasării și integrarea liniei pentru soluțiile noastre
Dacă controlul oxigenului dizolvat este neglijat în timpul îmbutelierii, chiar și cea mai fină bere artizanală sau lager standard va suferi o degradare rapidă a aromei, gusturi nedorite (cum ar fi notele de carton sau hârtie provenite din trans-2-nonenal) și formarea prematură a tulburelui. Înțelegerea mecanismelor fizice ale pătrunderii oxigenului și aplicarea unor standarde riguroase de control pe întreaga mașină automată de îmbuteliere a berii sunt esențiale pentru protejarea reputației mărcii berăriei dumneavoastră și pentru maximizarea duratei de valabilitate în distribuție.
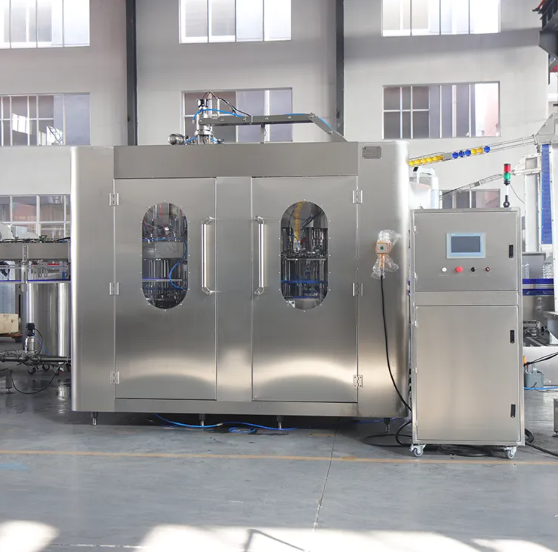
Chimia berii alterate: TPO versus Oxigen dizolvat (DO)
Pentru a proiecta un sistem eficient mașină automată de sticlare a berii , inginerii trebuie să distingă între doi parametri distincți care compun oxigenul total împachetat (TPO):
-
Oxigen dizolvat (DO): Oxigenul prins direct în matricea lichidă înainte de ciclul de umplere și în timpul acestuia.
-
Oxigenul din spațiul de aer (HO): Oxigenul aflat în spațiul gazos dintre nivelul lichidului și sigiliul capului de sticlă.
TPO (Oxigen total împachetat) = DO (Oxigen dizolvat) + HO (Oxigen din spațiul de aer)
Când berea intră într-o mașină automată de îmbuteliere a berii, contactul cu aerul ambiental crește rapid DO. Odată închisă ermetic, oxigenul din spațiul liber se dizolvă treptat în bere pe parcursul zilelor și săptămânilor. În condiții de distribuție la temperatura camerei (20°C–25°C), fiecare creștere de 10 ppb în TPO accelerează oxidarea lipidică, determinând pierderea aromelor proaspete de hamei, închiderea culorii berii și o instabilitate severă a spumei. Standardele internaționale de brevaj (cum ar fi EBC și ASBC ghidurile) stipulează că liniile comerciale de îmbuteliere trebuie să mențină un TPO total sub 30–50 ppb la ieșire. Atingerea acestei valori-țintă necesită intervenții mecanice specifice în fiecare punct de contact al supapelor mecanice.
Soluții tehnice în sistemele izobarometrice ACE-FILLING
Obținerea unui control de clasă mondială al oxigenului dizolvat necesită un sistem mecanic integrat de evacuare și spălare în mai multe etape, incorporat în supapa de umplere izobarometrică. La ACE-FILLING , inginerii noștri de linii de ambalare aplică o rutină strictă de dublă pre-evacuare înainte de începerea transferului lichidului:
-
Alimentare cu sticle goale: Sticlele intră în stația de umplere aliniate corect și curat.
-
Etapa 1 – Pre-evacuare cu pompa de vid: Elimină aproximativ 90 % din aerul ambiental din interiorul recipientului de sticlă.
-
Etapa 2 – Ciclu de spălare cu CO2: Elimină oxigenul rămas cu dioxid de carbon steril.
-
Etapa 3 – Evacuare secundară cu vid: Atinge o presiune reziduală de sub 0,1 bar în interiorul sticlei.
-
Etapa 4 – Egalizare a presiunii contrapresiunii și umplere blândă: Egalizează presiunea înainte de umplerea lichidă, lină și laminară.
-
Etapa 5 – Jet de apă caldă la presiune înaltă (Fobbing): Creează o spumă controlată chiar înainte de aplicarea capacului pentru a elimina aerul din gâtul sticlei.
1. Rutină dublă de pre-evacuare în vid
O singură etapă de vidare lasă până la 10% aer rezidual în interiorul sticlei de sticlă. O mașină automată de sticlare a berii echipată cu pre-evacuare dublă efectuează mai întâi o vidare până la 0,15 bar, umple sticla cu CO2 steril și apoi efectuează o a doua vidare până la 0,08 bar. Acest proces în două cicluri elimină peste 99% din oxigenul ambiental din sticla goală, înainte ca orice bere să atingă peretele de sticlă.
2. Excitare cu apă caldă la presiune înaltă (Fobbing)
Controlul oxigenului din spațiul liber din gâtul sticlei este la fel de important ca și controlul oxigenului dizolvat în lichid. Chiar înainte ca sticla să intre în turnul de aplicare a capacului, un jet automat de apă caldă la presiune înaltă (80°C, la 6–8 bar) injectează o mică picătură în gâtul sticlei. Aceasta declanșează o spumare rapidă și controlată („fobbing”), care expulsează tot gazul ambiental din gât, umplând spațiul liber exclusiv cu spumă de CO2 chiar înainte de aplicarea capacului.
Matrice de comparație a performanței de control al oxigenului
Tabelul de mai jos descrie modul în care diferitele tehnologii de umplere gestionează oxigenul total împachetat (TPO) și controlul oxigenului dizolvat pe o linie standard
| Tehnologie și metodă | Nivelul de vid pre-evacuare | Tratamentul spațiului liber | Contribuția medie la TPO | Stabilitatea așteptată a duratei de valabilitate |
| Umplere gravitațională la presiune atmosferică standard | Fără | Fără | Mai mare de 250 ppb | Mai puțin de 30 de zile (îmbătrânire rapidă) |
| Contrapresiune cu evacuare unică în prealabil | -0,8 bar | Spălare cu CO2 la presiune scăzută | 60–90 ppb | 3-6 luni |
| Umplere ACE-FILLING cu dublă evacuare în prealabil + jet de apă caldă | -0,95 bar (dublu) | Ultrason/spălare cu jet de înaltă presiune | Mai puțin de 30 ppb | 12+ luni (calitate pentru export) |
Controlul calității, testarea și standardele de fabrică BRC/FDA
Pentru a verifica controlul oxigenului dizolvat în timp real, ACE-FILLING integrează senzori optici în linie și protocoale de testare de laborator direct în faza de punere în funcțiune a mașinii automate de îmbuteliere a berii:
-
Senzoare luminescente în linie: Senzori optici montați în interiorul colectorului de umplere monitorizează în mod continuu controlul oxigenului dizolvat, fără a intra în contact cu fluxul de bere.
-
Analizoare NDIR cu perforare pentru TPO: Personalul de asigurare a calității prelevează probe din sticle închise direct de pe banda de evacuare pentru a măsura oxigenul total împachetat (TPO) folosind spectroscopia cu infraroșu nedispersiv.
-
Validarea curățării în loc (CIP): Toate conductele sub vid, canalele de gaz și colectoarele lichide respectă FDA 21 CFR standardele de contact cu alimente și BRCGS Packaging Materials protocoale de igienă. Ciclurile automate CIP cu apă caldă la 85 °C previn acumularea biofilmului, care altfel ar putea reține microbule și compromite controlul oxigenului dizolvat în timpul rulărilor lungi de producție.
Studiu de caz din teren: o mică brevărie reduce TPO cu 70 %
Profilul clientului
O brevărie medie din Germania și-a modernizat linia de ambalare pentru a-și extinde distribuția regională către export. Sistemul vechi de umplere producea niveluri nesigure de TPO, în medie 110 ppb, provocând o degradare vizibilă a aromei după 60 de zile în canale logistice calde.
Soluție și rezultate
Brevăria și-a înlocuit linia veche cu o ACE-FILLING mașină automată de îmbuteliere a berii cu 18 capete, dotată cu dublă pre-evacuare și control precis al spumei.
-
Reducerea TPO: Oxigenul total împachetat (TPO) a scăzut de la 110 ppb la o medie de 24 ppb.
-
Păstrarea aromei: Panourile de degustare în condiții de orb au confirmat absența completă a notelor de carton după 9 luni de depozitare la temperatură ambient.
-
Economii operaționale: Consumul de CO2 optimizat cu 18 % datorită sincronizării precise a deschiderii și închiderii supapelor și buclelor etanșe de recirculare a vidului.
Rezumat și integrare cu întreaga linie de ambalare
Menținerea unui control strict al oxigenului dizolvat nu este doar un lux tehnic — este o cerință absolută pentru berăriile moderne care își propun să-și extindă distribuția și să păstreze integritatea produsului. Prin selectarea unei mașină automată de sticlare a berii mașini proiectate cu pre-evacuare dublă la vid, supape sanitare de umplere izobarometrice și spumare precisă cu apă caldă, producătorii de băuturi pot asigura niveluri scăzute ale oxigenului total împachetat (TPO) în fiecare lot.
Pentru o privire mai amplă asupra proiectării complete a amplasamentului fabricii, sincronizării transportoarelor și ale alegerii echipamentelor auxiliare (cum ar fi spălătoarele de sticle și pasteurizatoarele flash), explorați secțiunea noastră principală de






 Știri importante








