 EN

ໃນການດຳເນີນງານເບຍເຊິ່ງມີຂະໜາດໃຫຍ່, ອີກຊີເຈັນແມ່ນສິ່ງທີ່ເປັນສັດຕູທີ່ຮ້າຍແຮງທີ່ສຸດຕໍ່ຄວາມສະຖຽນຂອງຜະລິດຕະພັນທີ່ຖືກບັນຈຸ ແລະ ຄຸນນະພາບຂອງຂອງເຫຼົ້າ. ເຖິງແມ່ນວ່າໜ້າຫຼັກຂອງ ACE-FILLING ຈະຄອບຄຸມທັງໝົດເຖິງການຈັດຕັ້ງການຊື້ໃນລະດັບມາກໂຣ, ວິສະວະກຳການຈັດແບ່ງພື້ນທີ່, ແລະ ການບັນຈຸເຂົ້າກັບແຖວຜະລິດຕະພັນສຳລັບ
ຖ້າບໍ່ໄດ້ຄວບຄຸມອົກຊີເຈນທີ່ແຕກສลายໃນຂະນະທີ່ການບັນຈຸລົງຂວາງ, ເບຍທີ່ຜະລິດດ້ວຍຄວາມຊຳນິຊຳນານທີ່ດີທີ່ສຸດ ຫຼື ເບຍລາເກີທົ່ວໄປກໍຈະເສື່ອມຄຸນນະພາບຢ່າງໄວວາ, ມີຮູບແບບລົດຊາດທີ່ບໍ່ດີ (ເຊັ່ນ: ລົດຊາດຄືກັບກ່ອງເຄື່ອງຫຼືເຈ້ຍຈາກ trans-2-nonenal), ແລະ ມີການເກີດຄວາມຂຸ່ນກ່ອນເວລາ. ການເຂົ້າໃຈກົນໄກທາງກາຍະພາບຂອງການເຂົ້າມາຂອງອົກຊີເຈນ ແລະ ການນຳໃຊ້ມາດຕະຖານການຄວບຄຸມທີ່ເຂັ້ມງວດໃນເຄື່ອງບັນຈຸເບຍອັດຕະໂນມັດຂອງທ່ານ ແມ່ນສຳຄັນຫຼາຍຕໍ່ການປ້ອງກັນຊື່ສຽງຂອງເບຍຂອງທ່ານ ແລະ ສູງສຸດເວລາທີ່ເບຍຈະຢູ່ໃນສະຕັອກສຳລັບການຈັດສົ່ງ.
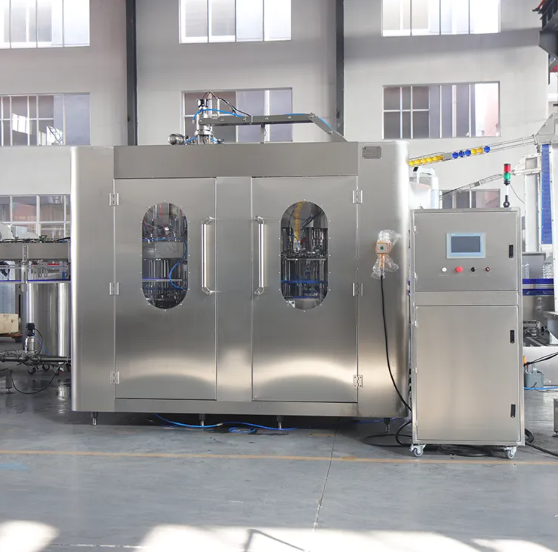
ເຄມີສາດຂອງເບຍເກົ່າ: TPO ເທືອບກັບອົກຊີເຈນທີ່ແຕກສลาย (DO)
ເພື່ອອອກແບບ ເຄື່ອງບັນຈຸເບຍອັດຕະໂນມັດ ຢ່າງມີປະສິດທິຜົນ, ວິສະວະກອນຈະຕ້ອງແຍກອອກເປັນສອງປັດໄຈທີ່ແຕກຕ່າງກັນ ເຊິ່ງປະກອບເປັນອົກຊີເຈນທັງໝົດທີ່ຖືກບັນຈຸ (TPO):
-
ອົກຊີເຈນທີ່ແຕກສลาย (DO): ອົກຊີເຈນທີ່ຕິດຢູ່ໃນເນື້ອເບຍໂດຍກົງ ກ່ອນແລະໃນຂະນະທີ່ການບັນຈຸ.
-
ອົກຊີເຈນໃນສ່ວນຫຼົງ (HO): ອົກຊີເຈນທີ່ຢູ່ໃນສ່ວນທີ່ເປັນອາກາດລະຫວ່າງເສັ້ນບັນຈຸ ແລະ ສ່ວນປິດຂອງຝາປິດ.
TPO (ອົກຊີເຈນທັງໝົດທີ່ຖືກບັນຈຸ) = DO (ອົກຊີເຈນທີ່ແຕກສลาย) + HO (ອົກຊີເຈນໃນສ່ວນຫຼົງ)
ເມື່ອເບຍເຂົ້າໄປໃນເຄື່ອງບັນຈຸແກ້ວເບຍອັດຕະໂນມັດ ການສຳຜັດກັບອາກາດແວດລ້ອມຈະເຮັດໃຫ້ຄ່າ DO ເພີ່ມຂຶ້ນຢ່າງໄວວາ. ເມື່ອປິດຝາແລ້ວ ອົກຊີເຈນໃນສ່ວນຫວ່າງເທິງຈະຄ່ອຍໆລະລາຍລົງໄປໃນເບຍເປັນເວລາຫຼາຍວັນຫຼືຫຼາຍອາທິດ. ໃນສະພາບການຈັດສົ່ງທີ່ອຸນຫະພູມຫ້ອງ (20°C ຫາ 25°C) ຄວາມເຂັ້ມຂຸ້ນຂອງ TPO ທີ່ເພີ່ມຂຶ້ນ 10 ppb ຈະເຮັດໃຫ້ການເກີດອົກຊິເດຊັນຂອງລິບິດເລີ່ມໄວຂຶ້ນ ສົ່ງຜົນໃຫ້ເກີດການສູນເສຍຄວາມຫວານຂອງຄວາມຮູ້ສຶກຂອງຫົວເບຍ ສີຂອງເບຍເຂັ້ມຂຶ້ນ ແລະ ຄວາມສະຖຽນຂອງຟອງເສຍຫາຍຢ່າງຮຸນແຮງ. ມາດຕະຖານການເບີ່ງເບຍລະດັບສາກົນ (ເຊັ່ນເປັນຕົ້ນ) EBC ແລະ ASBC ຄຳແນະນຳ) ກຳນົດໃຫ້ແຖວບັນຈຸເພື່ອການຄ້າຕ້ອງຮັກສາຄ່າ TPO ລວມໃຫ້ຕ່ຳກວ່າ 30-50 ppb ໃນຂະນະທີ່ອອກຈາກເຄື່ອງ. ການບັນລຸເປົ້າໝາຍນີ້ຕ້ອງອີງໃສ່ການປັບປຸງເຄື່ອງຈັກຢ່າງເປົ້າໝາຍໃນທຸກໆຈຸດທີ່ວາວເຄື່ອງຈັກສຳຜັດກັບຂອງຫຼວງ.
ວິທີແກ້ໄຂດ້ານເຕັກນິກໃນລະບົບ ACE-FILLING Iso-Barometric
ການບັນລຸການຄວບຄຸມຄ່າ dissolved oxygen ລະດັບໂລກທີ່ດີເລີດ ຕ້ອງໃຊ້ລະບົບການດູດອາກາດອອກ ແລະ ລ້າງອອກດ້ວຍການເຄື່ອງຈັກຫຼາຍຂັ້ນຕອນ ທີ່ຖືກບັນຈຸເຂົ້າໄປໃນວາວບັນຈຸແບບ isobarometric. ໃນ ACE-FILLING , ວິສະວະກອນດ້ານແຖວການບັນຈຸຂອງພວກເຮົາຈະປະຕິບັດຂະບວນການດູດອາກາດອອກລ່ວງໆສອງຄັ້ງຢ່າງເຂັ້ມງວດກ່ອນທີ່ຈະເລີ່ມການຖ່າຍເອົາຂອງຫຼວງ:
-
ການປ້ອນຂວດເปล່າ: ຂວດເຂົ້າໄປໃນສະຖານີການເຕີມຢ່າງສະອາດ ແລະ ຈັດເປັນແຖວທີ່ຖືກຕ້ອງ
-
ຂັ້ນຕອນທີ່ 1 - ການສູບອາກາດລ່ວງໆດ້ວຍປັ້ມສູບສຸຍຍາກາດ ເອົາອາກາດແວດລ້ອມໃນຂວດແກ້ວອອກໄດ້ປະມານ 90%
-
ຂັ້ນຕອນທີ່ 2 - ວຟງ CO2 ລ້າງອົກຊີເຈັນທີ່ເຫຼືອອອກດ້ວຍກາຊີຄາບອນໄດອົກໄຊດ໌ທີ່ບໍ່ມີເຊື້ອ
-
ຂັ້ນຕອນທີ່ 3 - ການສູບອາກາດລ່ວງໆຄັ້ງທີສອງ ບັນລຸຄວາມດັນທີ່ເຫຼືອຕ່ຳກວ່າ 0.1 ບາຣ໌ພາຍໃນຂວດ
-
ຂັ້ນຕອນທີ່ 4 - ການປັບດຸນຄວາມດັນຕ້ານ ແລະ ການເຕີມຂອງຫຼວງຢ່າງນຸ້ມນວນ ປັບຄວາມດັນໃຫ້ເທົ່າກັນກ່ອນທີ່ຈະເຕີມຂອງຫຼວງຢ່າງລຽບງ່າຍ ແລະ ມີການໄຫຼທີ່ເປັນລຳດັບ
-
ຂັ້ນຕອນທີ່ 5 - ການພົ່ນນ້ຳຮ້ອນທີ່ມີຄວາມດັນສູງ (Fobbing) ສ້າງຄວາມເປັນຟອງທີ່ຄວບຄຸມໄດ້ຢ່າງແນ່ນອນ ກ່ອນຈະປິດຝາປີ້ບຂອງຂວດ
1. ລະບົບການສູບອາກາດອອກສອງຄັ້ງກ່ອນເລີ່ມຕົ້ນ
ການສູບອາກາດອອກພຽງຄັ້ງດຽວຈະເຫຼືອອາກາດທີ່ຍັງຄົງຢູ່ໃນຂວດແກ້ວໄດ້ເຖິງ 10%. ເຄື່ອງຈັກທີ່ ເຄື່ອງບັນຈຸເບຍອັດຕະໂນມັດ ຕິດຕັ້ງລະບົບການສູບອາກາດອອກສອງຄັ້ງກ່ອນເລີ່ມຕົ້ນຈະສູບອາກາດອອກເຖິງ 0.15 bar, ປ່ອຍ CO2 ທີ່ບໍ່ມີເຊື້ອເຂົ້າໄປໃນຂວດ, ແລ້ວຈຶ່ງສູບອາກາດອອກອີກຄັ້ງໜຶ່ງເຖິງ 0.08 bar. ຂະບວນການສອງວຟັງນີ້ຈະກຳຈັດອົກຊີເຈນຈາກອາກາດໄດ້ຫຼາຍກວ່າ 99% ຈາກຂວດທີ່ຍັງບໍ່ມີເບຍເຂົ້າໄປໃນກ່ອນທີ່ເບຍຈະສຳຜັດກັບຜິວຂອງຂວດແກ້ວ.
2. ການເຮັດໃຫ້ເກີດຟອງດ້ວຍນ້ຳຮ້ອນທີ່ມີຄວາມກົດດັນສູງ (Fobbing)
ການຄວບຄຸມອົກຊີເຈນໃນສ່ວນຫົວຂອງຂວດ (headspace) ແມ່ນມີຄວາມສຳຄັນເທົ່າກັບການຄວບຄຸມອົກຊີເຈນທີ່ຖືກລະລາຍຢູ່ໃນຕົວເບຍ. ກ່ອນທີ່ຂວດຈະເຂົ້າໄປໃນເຄື່ອງປິດຝາປີ້ບ, ຈະມີລະບົບຈ່າຍນ້ຳຮ້ອນທີ່ມີຄວາມກົດດັນສູງ (80°C ຢູ່ທີ່ 6-8 bar) ສົ່ງດົດນ້ຳນ້ອຍໆເຂົ້າໄປໃນສ່ວນຄໍຂອງຂວດ. ສິ່ງນີ້ຈະເຮັດໃຫ້ເກີດຟອງຢ່າງໄວວາ ແລະ ຄວບຄຸມໄດ້ (ເອີ້ນວ່າ "fobbing"), ເຊິ່ງຈະດັນອາກາດທັງໝົດອອກຈາກສ່ວນຄໍຂອງຂວດ ແລະ ເຕີມເຕັມສ່ວນຫົວຂອງຂວດດ້ວຍຟອງ CO2 ທີ່ບໍ່ປົນເປື້ອນ ກ່ອນທີ່ຝາປີ້ບຈະຖືກປິດລົງ.
ແຜງປຽບທຽບປະສິດທິພາບການຄວບຄຸມອີກຊີເຈັນ
ຕາຕະລາງຂ້າງລຸ່ມນີ້ ອະທິບາຍວິທີທີ່ເຕັກໂນໂລຢີການເຕີມທີ່ແຕກຕ່າງກັນຈັດການກັບອີກຊີເຈັນທັງໝົດທີ່ຖືກຫໍ້າ (TPO) ແລະ ການຄວບຄຸມອີກຊີເຈັນທີ່ຖືກແຈ້ງໃນນ້ຳເບີເຣີ້ງ ໃນແຖວການບັນຈຸຂວດເບີເຣີ້ງທີ່ມາດຕະຖານ
| ເຕັກໂນໂລຢີ ແລະ ວິທີການ | ລະດັບສູນຍາກາດກ່ອນການເຕີມ | ການປິ່ນປົວບໍລິເວນເທິງ | ສ່ວນຮ່ວມ TPO ເສີມສະເລ່ຍ | ຄວາມສະຖຽນຕົວຂອງອາຍຸການເກັບຮັກສາທີ່ຄາດວ່າ |
| ການເຕີມດ້ວຍຄວາມເຂັ້ມຂຸ້ນທີ່ມີອາກາດທີ່ມີຄວາມກົດດັນປົກກະຕິ | ບໍ່ມີ | ບໍ່ມີ | ຫຼາຍກວ່າ 250 ppb | ໜ້ອຍກວ່າ 30 ມື້ (ເສື່ອມຄຸນນະພາບຢ່າງໄວວາ) |
| ການນັບຖອຍຫຼັງການດູດອາກາດອອກເປັນເວລາໜຶ່ງຄັ້ງ | -0.8 ບາຣ໌ | ການລ້າງດ້ວຍ CO2 ຢູ່ຄວາມດັນຕ່ຳ | 60-90 ppb | 3-6 ເດືອນ |
| ການເຕີມແບບ ACE-FILLING ດ້ວຍການດູດອາກາດອອກສອງຄັ້ງ + ການລ້າງດ້ວຍນ້ຳຮ້ອນທີ່ມີຄວາມດັນສູງ | -0.95 ບາຣ໌ (ສອງຊັ້ນ) | ການຂັດຖູດດ້ວຍຄື້ນສຽງຄວາມຖີ່ສູງ/ຄວາມດັນສູງ | ໜ້ອຍກວ່າ 30 ppb | 12 ເດືອນຂຶ້ນໄປ (ຄຸນນະພາບສຳລັບການສົ່ງອອກ) |
ການຄວບຄຸມຄຸນນະພາບ ການທົດສອບ ແລະ ມາດຕະຖານໂຮງງານ BRC/FDA
ເພື່ອຢືນຢັນການຄວບຄຸມອົກຊີເຈນທີ່ຖືກແຍກຕົວອອກໃນເວລາຈິງ, ACE-FILLING ປະກອບດ້ວຍເຊັນເຊີແສງທີ່ຕິດຕັ້ງຢູ່ໃນແຖວຂອງເຄື່ອງບັນຈຸເບຍອັດຕະໂນມັດ ແລະ ວິທີການທົດສອບໃນຫ້ອງທົດລອງ ເຂົ້າໄປໃນຂັ້ນຕອນການຕິດຕັ້ງເຄື່ອງບັນຈຸເບຍອັດຕະໂນມັດ:
-
ເຊັນເຊີແສງທີ່ວັດແທກຄວາມເຂັ້ມຂອງແສງ (In-Line Luminescence Sensors): ເຊັນເຊີແສງທີ່ຕິດຕັ້ງຢູ່ໃນແຖວຂອງເຄື່ອງບັນຈຸ (filler manifold) ຈະສັງເກດການຄວບຄຸມອົກຊີເຈນທີ່ຖືກແຍກຕົວອອກຢ່າງຕໍ່ເນື່ອງ ໂດຍບໍ່ຕ້ອງສຳຜັດກັບສາຍການເບຍ.
-
ເຄື່ອງວັດແທກ TPO ທີ່ໃຊ້ວິທີການເຈາະ (Piercing NDIR TPO Analyzers): ບຸກຄະລາກອນດ້ານການຮັບປະກັນຄຸນນະພາບຈະເກັບຕົວຢ່າງຈາກຂວດທີ່ຖືກປິດຝາຢູ່ເທິງເຄື່ອງສົ່ງອອກ (exit conveyor) ເພື່ອວັດແທກຈຳນວນອົກຊີເຈນທັງໝົດທີ່ຖືກບັນຈຸ (TPO) ໂດຍໃຊ້ວິທີການສະເປັກໂຕຣສະкопີອິນຟາເຣດທີ່ບໍ່ແຍກຄວາມຖີ່ (Non-Dispersive Infrared spectroscopy).
-
ການຢືນຢັນລະບົບລ້າງອັດຕະໂນມັດ (Clean-In-Place - CIP): ທໍ່ສຸຍ້າ (vacuum pipes), ຊ່ອງທາງກາຊ (gas channels), ແລະ ແຖວຂອງເຄື່ອງບັນຈຸ (liquid manifolds) ທັງໝົດ ສອດຄ່ອງກັບ FDA 21 CFR ມາດຕະຖານການສຳຜັດກັບອາຫານ ແລະ ວັດຖຸຫີບຫໍ່ BRCGS ຂະບວນການຮັກສາສຸຂອນ. ວົງຈອນ CIP ດ້ວຍນ້ຳຮ້ອນທີ່ອຸນຫຼາຍ 85°C ທີ່ເຮັດອັດຕະໂນມັດຊ່ວຍປ້ອງກັນການປຸກຕົວຂອງຊີວະຝື້ນທີ່ອາດຈະຈັບເອົາຟອງອາກາດຈິ່ງເຮັດໃຫ້ການຄວບຄຸມອົກຊີແຈນທີ່ລະລາຍຢູ່ໃນຂະບວນການຜະລິດທີ່ຍາວນານບໍ່ມີປະສິດທິພາບ.
ການສຶກສາຄະດີຈິງໃນເຂດ: ຜູ້ຜະລິດເບຍສິນຄ້າທ້ອງຖິ່ນຫຼຸດ TPO ລົງ 70%
ໂປຣໄຟລ໌ຂອງລູກຄ້າ
ຜູ້ຜະລິດເບຍສິນຄ້າທ້ອງຖິ່ນຂະໜາດກາງໃນເຢຍລະມັນໄດ້ອັບເກຣດແຖວການຫີບຫໍ່ຂອງພວກເຂົາເພື່ອຂະຫຍາຍການຈັດສົ່ງສິນຄ້າໄປຍັງເຂດອື່ນ. ລະບົບການຕື່ມເບຍເກົ່າທີ່ພວກເຂົາໃຊ້ຢູ່ເດີມໃຫ້ຜົນ TPO ທີ່ບໍ່ເປັນເອກະພາບ, ເຊິ່ງສະເລ່ຍແລ້ວຢູ່ທີ່ 110 ppb, ຈຶ່ງເຮັດໃຫ້ເກີດການເສື່ອມສະພາບຂອງລົດຊາດຫຼັງຈາກເກັບຮັກສາເປັນເວລາ 60 ມື້ໃນສະພາບແວດລ້ອມທີ່ມີອຸນຫະພູມສູງໃນຂະບວນການຈັດສົ່ງ.
ວິທີແກ້ໄຂ ແລະ ຜົນໄດ້ຮັບ
ຜູ້ຜະລິດເບຍນີ້ໄດ້ປ່ຽນແຖວການຜະລິດເກົ່າຂອງພວກເຂົາອອກດ້ວຍ ACE-FILLING ເຄື່ອງຕື່ມເບຍອັດຕະໂນມັດ 18 ຕົວທີ່ມີລະບົບການສູບອາກາດອອກລ່ວງໆສອງຂັ້ນຕອນ ແລະ ລະບົບຄວບຄຸມການຕື່ມເບຍຢ່າງແນ່ນອນ.
-
ການຫຼຸດລົງຂອງ TPO: ອົກຊີແຈນທັງໝົດທີ່ຖືກຫີບຫໍ່ (TPO) ຫຼຸດລົງຈາກ 110 ppb ໄປເປັນ 24 ppb ໃນສະເລ່ຍ.
-
ການຮັກສາລົດຊາດ: ການທົດລອງລົດຊາດຢ່າງບໍ່ຮູ້ຈັກຕົວຢ່າງເປັນທາງການຢືນຢັນວ່າບໍ່ມີລົດຊາດທີ່ບໍ່ດີເຊັ່ນ: ລົດຊາດຄືກັບກະດານລັງຫຼັງຈາກເກັບຮັກສາໃນສະພາບແວດລ້ອມທີ່ມີອຸນຫະພູມປົກກະຕິເປັນເວລາ 9 ເດືອນ.
-
ການປະຢັດຄ່າໃຊ້ຈ່າຍດ້ານການດຳເນີນງານ: ການບໍລິໂພກ CO2 ຖືກປັບປຸງໃຫ້ດີຂຶ້ນ 18% ເນື່ອງຈາກການຄວບຄຸມເວລາການເປີດ-ປິດວາວຢ່າງຖືກຕ້ອງ ແລະ ລະບົບຮີໄຊເຄີເລີ້ນສູນຍາກາດທີ່ປິດຢ່າງແໜ້ນ.
ສະຫຼຸບ ແລະ ການບູລະນາການເຂົ້າກັບແຖວການຫຸ້ມຫໍ່ທັງໝົດຂອງທ່ານ
ການຄວບຄຸມອົກຊີເຈັນທີ່ຖືກແຍກຕ່າງຫາກໃນນ້ຳຢ່າງເຂັ້ມງວດ ບໍ່ແມ່ນພຽງແຕ່ຄວາມຫຼູກຫຼານດ້ານເຕັກນິກເທົ່ານັ້ນ— ມັນເປັນຂໍ້ກຳນົດທີ່ຈຳເປັນຢ່າງຍິ່ງສຳລັບເບຍເຮັດເອງທີ່ມີເປົ້າໝາຍຈະຂະຫຍາຍການຈັດສົ່ງ ແລະ ຮັກສາຄຸນນະພາບຜະລິດຕະພັນ. ໂດຍການເລືອກ ເຄື່ອງບັນຈຸເບຍອັດຕະໂນມັດ ເຄື່ອງຈັກທີ່ຖືກອອກແບບດ້ວຍການເອົາອາກາດອອກລ່ວງໆ ໃນສູນຍາກາດສອງຂັ້ນ, ວາວເຕີມທີ່ມີຄວາມດັນເທົ່າກັນແບບສຸຂາພິບານ, ແລະ ການລ້າງເຄື່ອງດື່ມດ້ວຍນ້ຳຮ້ອນທີ່ມີຄວາມຖືກຕ້ອງສູງ, ຜູ້ຜະລິດເຄື່ອງດື່ມສາມາດຮັບປະກັນໃຫ້ມີລະດັບອົກຊີເຈັນທັງໝົດທີ່ຖືກຫຸ້ມຫໍ່ (TPO) ຕ່ຳຢ່າງຕໍ່ເນື່ອງໃນແຕ່ລະຊຸດ.
ສຳລັບການເບິ່ງຮູບແບບການຈັດຕັ້ງໂຮງງານທັງໝົດຢ່າງກວ້າງຂວາງ, ການຊ່ອຍໃຫ້ເຄື່ອງຈັກເຄື່ອນໄຫວເປັນຈັງຫວະດຽວກັນ, ແລະ ການເລືອກອຸປະກອນເພີ່ມເຕີມ (ເຊັ່ນ: ເຄື່ອງລ້າງຂວດ ແລະ ເຄື່ອງປັບອຸນຫະພູມໄວໆ)






 ຂ່າວຮ້ອນ








