 EN

ເປັນຫຍັງຈຶ່ງຄວນເລືອກເຄື່ອງຈັກເຕີມຂວດແບບລ້ອດ (rotary) ແທນທີ່ຈະເປັນເຄື່ອງຈັກເຕີມຂອງເຫຼວແບບເສັ້ນດ້ວຍ (linear) ສຳລັບການຜະລິດໃນປະລິມານຫຼາຍ
ເມື່ອເປົ້າໝາຍການຜະລິດເພີ່ມຂຶ້ນ, ຄຳຖາມທີ່ເກີດຂຶ້ນບໍ່ເຄີຍເປັນເລື່ອງວ່າ ເຄື່ອງຕື່ມຂີ້ນໄຟແບບເສັ້ນຊື່ ສາມາດເຕີມຂວດໄດ້ຫຼືບໍ່. ມັນເຮັດໄດ້. ຄຳຖາມທີ່ເປັນປະໂຫຍດຫຼາຍກວ່ານີ້ແມ່ນວ່າ ການເຄື່ອນທີ່ແບບຢຸດ-ເລີ່ມ, ການຈັດການຂວດ, ແລະ ຮູບແບບການປ່ຽນແປງຂອງມັນຍັງເໝາະສົມກັບຈັງຫວະການຜະລິດທີ່ທ່ານຕ້ອງການຢູ່ຫຼືບໍ່. ສຳລັບເຄື່ອງຈັກເຕີມຂອງຫຼວງໃນຂວດທີ່ເຮັດວຽກຢູ່ຢ່າງສະຖຽນໃນສະພາບຂອງຂວດ, ຝາປິດ, ແລະ ຜະລິດຕະພັນທີ່ຄົງທີ່, ຮູບແບບການຈັດລຽງແບບກົງ (rotary) ມັກຈະຄຸ້ມຄ່າທີ່ຈະພິຈາລະນາຢ່າງລະອຽດ.
ຈາກມุมມອງດ້ານວິສະວະກຳຂອງແຖວການຫຸ້ມຫໍ່, ການປຽບທຽບເລີ່ມຕົ້ນດ້ວຍຂອງຫຼວງ, ຂວດ, ແລະ ອັດຕາເປົ້າໝາຍ—ບໍ່ແມ່ນຈາກຄວາມໄວສູງສຸດທີ່ລະບຸໄວ້ໃນບໍຣູຊູດ. ເຄື່ອງຈັກເຕີມແບບເສັ້ນຊື່ ເຄື່ອງຕື່ມຂີ້ນໄຟແບບເສັ້ນຊື່ ເຄື່ອນຂວດໄປຕາມສະຖານີຕໍ່ເນື່ອງ; ເຄື່ອງຈັກເຕີມແບບກົງ (rotary filler) ເຄື່ອນຂວດເປັນວົງເປີດຕາມເຄື່ອງຈັກທີ່ເຄື່ອນຕໍ່ເນື່ອງ ຫຼື ຢູ່ໃນລະດັບທີ່ເຄື່ອນຕໍ່ເນື່ອງ. ຄວາມແຕກຕ່າງນີ້ມີຜົນຕໍ່ປະລິມານການຜະລິດ, ພື້ນທີ່ທີ່ໃຊ້, ລະບົບຄວບຄຸມ, ການລ້າງ, ແລະ ວິທີທີ່ເຄື່ອງຈັກເຕີມເຊື່ອມຕໍ່ກັບອຸປະກອນລ້າງ, ປິດຝາ, ຕິດສະແຕັກເຄີ, ແລະ ອຸປະກອນຂົນສົ່ງ.
ເຫດຜົນທີ່ຮູບແບບການຈັດລຽງແບບກົງ (rotary) ເໝາະສົມກັບການຜະລິດມວນໃນລະດັບສູງຢ່າງຕໍ່ເນື່ອງ
ເຄື່ອງຕືມແບບລ້ອດຖືກອອກແບບຢູ່ໃນພື້ນຖານຂອງການເຄື່ອນທີ່ຊ້ຳຄືນ ແລະ ສອດຄ່ອງກັນ. ຂວດຖືກຍ້າຍເຂົ້າໄປໃນລໍ້ດາວ ຫຼື ລະບົບຈັດການທີ່ຄ້າຍຄືກັນ, ນຳເອົາໄປຢູ່ຕໍ່ຫົວຕືມ, ແລ້ວຈຶ່ງປ່ອຍອອກໄປຫາເຄື່ອງຖັດໄປຕາມວຟົງການທີ່ຄາດການໄດ້. ດ້ວຍຄອບຄົວຂອງບໍ່ດີທີ່ຄົງທີ່ ແລະ ຂອງເຫຼວທີ່ເຂົ້າກັນໄດ້ດີ, ຈັງຫວະນີ້ສາມາດສ້າງຜົນຜະລິດທີ່ສູງຂຶ້ນຢ່າງຕໍ່ເນື່ອງເທື່ອກວ່າ ເຄື່ອງຕື່ມຂີ້ນໄຟແບບເສັ້ນຊື່ ເຄື່ອງທີ່ຕ້ອງເຄື່ອນໄປ, ຢຸດ, ຕືມ, ແລ້ວຈຶ່ງເຄື່ອນໄປອີກ.
ຂໍ້ດີບໍ່ໄດ້ເກີດຂຶ້ນພຽງແຕ່ຈາກຈຳນວນຫົວຕືມທີ່ຫຼາຍຂຶ້ນເທົ່ານັ້ນ. ມັນເກີດຈາກວິທີການທີ່ການຈັດການຂວດ, ເວລາຕືມ, ແລະ ການປ່ອຍອອກຖືກສອດຄ່ອງກັນ. ໃນອັດຕາທີ່ສູງຂຶ້ນ, ຄວາມເຊື້ອງຊ້ຳທີ່ເກີດຂຶ້ນເລື້ອຍໆຈະເຫັນໄດ້ຊັດເຈນ: ຊ່ອງຫວ່າງລະຫວ່າງຂວດ, ການສົ່ງເຂົ້າທີ່ບໍ່ຄົງທີ່, ຫຼື ເຄື່ອງປິດຝາທີ່ບໍ່ສາມາດຮັບອັດຕາການປ່ອຍອອກໄດ້, ສິ່ງເຫຼົ່ານີ້ອາດຈະຫຼຸດຜົນຜະລິດທີ່ແທ້ຈິງ. ການຈັດແບບແບບລ້ອດສາມາດເຮັດໃຫ້ສ່ວນຕືມເປັນໄປຢ່າງຕໍ່ເນື່ອງຫຼາຍຂຶ້ນ, ແຕ່ທັງໝົດຂອງແຖວການຜະລິດຍັງຄົງຕ້ອງຖືກດຸນດ່ານໃຫ້ສອດຄ່ອງກັນ.
ລ້ອດ ເທື່ອກັບ ແຖວດຽວ: ຄວາມແຕກຕ່າງດ້ານການເຮັດວຽກທີ່ສຳຄັນ
| ຕົວປັດໃຈການຕັດສິນໃຈ | ເຄື່ອງເຕີມຂວດແບບລ້ອດ | ເຄື່ອງຕື່ມຂີ້ນໄຟແບບເສັ້ນຊື່ |
|---|---|---|
| ຈັງຫວະການຜະລິດ | ການຈັດການແບບຕໍ່ເນື່ອງ ຫຼື ສອດຄ່ອງຢ່າງໃກ້ຊິດໃນຮູບແບບວົງກົມ ສຳລັບການເຮັດວຽກທີ່ຍາວ ແລະ ຄົງທີ່. | ການເຄື່ອນທີ່ຕາມລຳດັບໃນແຖວດຽວ ທີ່ເໝາະສຳລັບການເຮັດວຽກທີ່ປ່ຽນແປງ ຫຼື ມີການຢຸດເປີດເປັນຈັງຫວະ. |
| » ຄວາມສາມາດໃນການຜະລິດ | ມັກຖືກເລືອກໃຊ້ເມື່ອອັດຕາຜະລິດທີ່ສູງແລະໄດ້ຮັບການຢືນຢັນແມ່ນເປັນສິ່ງທີ່ສຳຄັນທີ່ສຸດ. | ມັກຈະເໝາະສົມໃນເວລາທີ່ອັດຕາຜະລິດທີ່ຕ້ອງການຢູ່ໃນລະດັບປານກາງ ຫຼື ມີການປ່ຽນແປງ. |
| ການປ່ຽນແປງຮູບແບບ | ອາດຈະຕ້ອງໃຊ້ຊິ້ນສ່ວນຈັດຮູບແບບຫຼາຍຂຶ້ນ ແລະ ຕ້ອງມີການກວດສອບການຕັ້ງຄ່າເພີ່ມເຕີມ. | ອາດຈະເຂົ້າເຖິງ ແລະ ປັບແຕ່ງໄດ້ງ່າຍຂຶ້ນເມື່ອຕ້ອງປ່ຽນຂວດຢູ່ເບື້ອງຕົ້ນເປັນປະຈຳ. |
| ການຜະສົມຜະສານແຖວ | ຕ້ອງມີການປະສານງານຢ່າງເຂັ້ມງວດກັບອຸປະກອນທີ່ສົ່ງຂວດເຂົ້າ (infeed) ແລະ ອຸປະກອນທີ່ຢູ່ດ້ານຫຼັງ. | ອາດຈະຕິດຕັ້ງໄດ້ງ່າຍຂຶ້ນພາຍໃນລະບົບເຄື່ອງສົ່ງທີ່ເປັນເສັ້ນຊື່. |
| ການເຂົ້າເຖິງການບໍາລຸງຮັກສາ | ຕ້ອງມີການວາງແຜນເພື່ອໃຫ້ມີທາງເຂົ້າໄປຍັງສ່ວນຂອງເຄື່ອງຈັກທີ່ເຄື່ອນທີ່ເປັນວົງກົມ (carousel) ແລະ ສ່ວນປ່ຽນຖ່າຍ. | ມັກຈະໃຫ້ທາງເຂົ້າໂດຍກົງໄປຍັງຫົວເຕີມແຕ່ລະອັນ. |
ນີ້ແມ່ນເຫດຜົນທີ່ເຮັດໃຫ້ ເຄື່ອງຕື່ມຂີ້ນໄຟແບບເສັ້ນຊື່ ບໍ່ໄດ້ໝາຍຄວາມວ່າເປັນທາງເລືອກທີ່ມີຄຸນນະພາບຕ່ຳກວ່າອັດຕະໂນມັດ. ມັນອາດຈະເປັນທາງເລືອກທີ່ດີກວ່າໃນການດຳເນີນງານເມື່ອຄວາມຫຼາກຫຼາຍຂອງຜະລິດຕະພັນ, ການປ່ຽນຂວດ, ຄວາມສັບສົນເບື້ອງຕົ້ນທີ່ຕ່ຳ, ຫຼື ການເຂົ້າເຖິງຢ່າງເປີດເຜີຍສຳລັບຜູ້ປະຕິບັດງານມີຄວາມສຳຄັນຫຼາຍກວ່າອັດຕາການຜະລິດທີ່ສູງສຸດຢ່າງຕໍ່ເນື່ອງ.
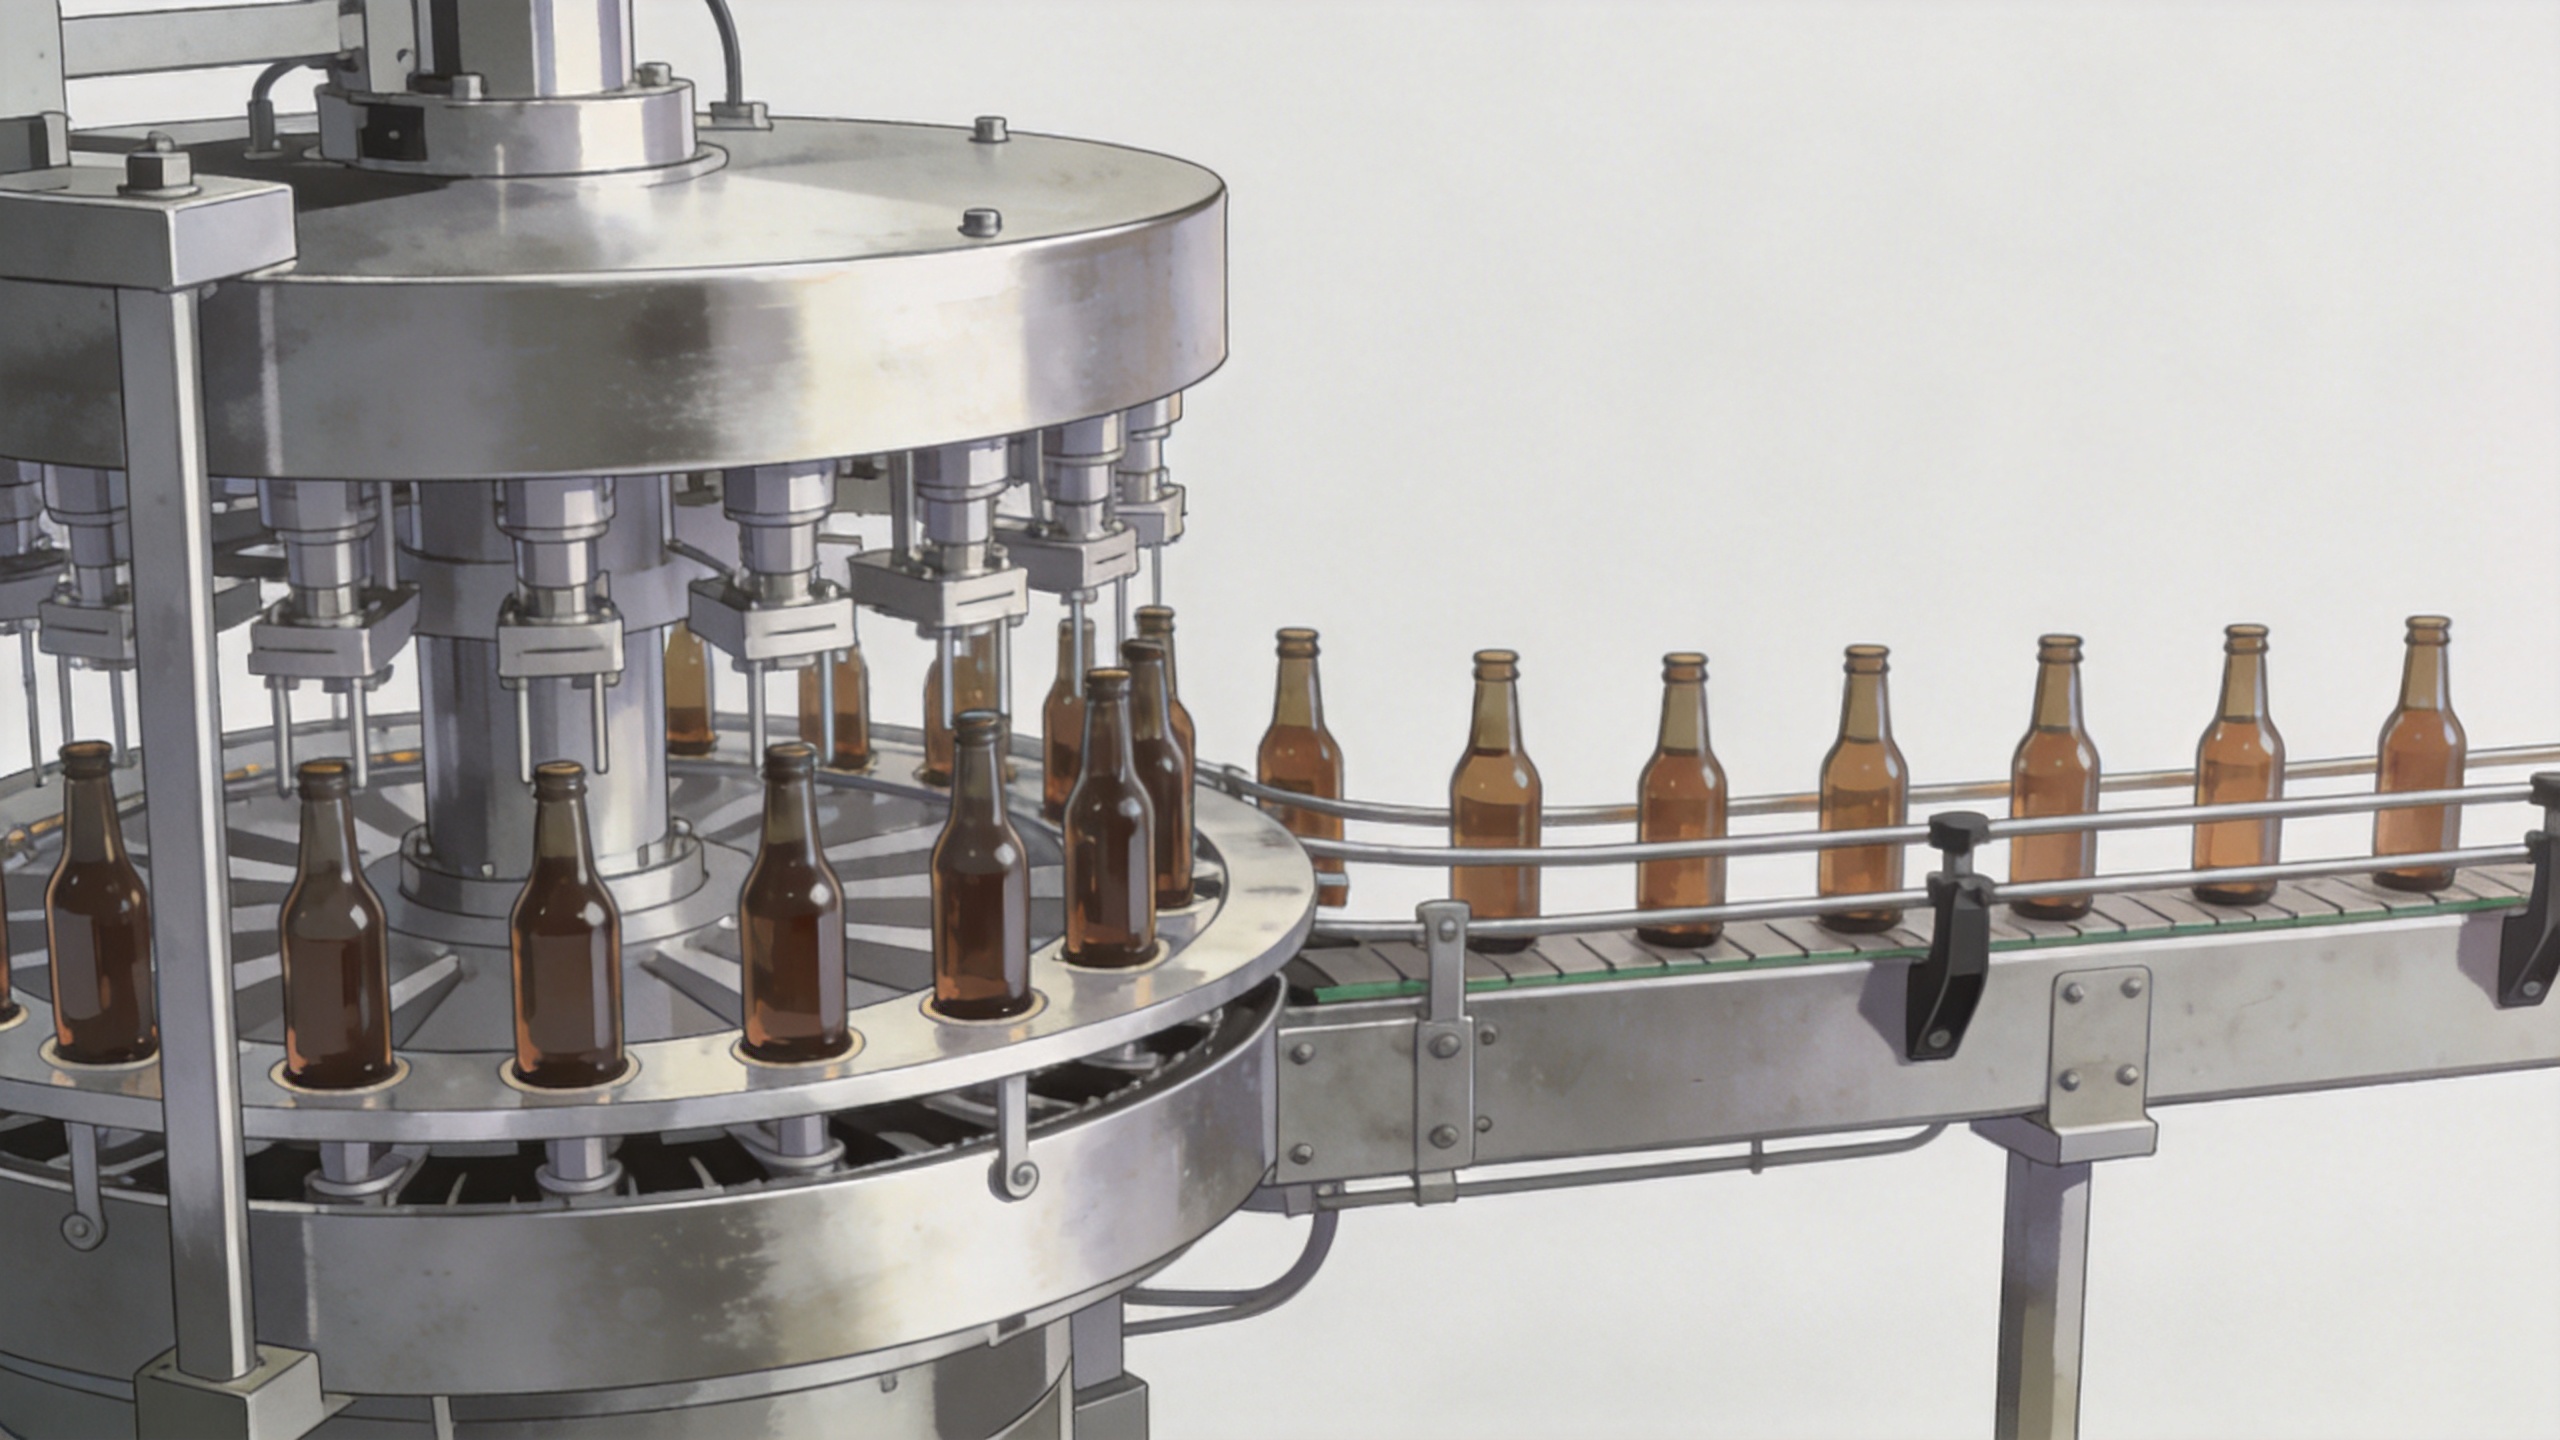
ເລືອກໃຊ້ເຄື່ອງຕືມແບບລ້ອນເມື່ອຜະລິດຕະພັນ ແລະ ການຫໍ່ຫຸ້ມມີຄວາມສະຖຽນ
ເຄື່ອງຕືມແບບລ້ອນມັກຈະຄຸ້ມຄ່າທີ່ຈະປະເມີນເມື່ອໂຮງງານເຮັດວຽກກັບຂວດເດີ່ມໆ ຫຼື ຂວດຈຳນວນໜ້ອຍໃນໄລຍະເວລາທີ່ຍາວນານ. ໄລຍະເວລາການຜະລິດທີ່ຍາວນານເຮັດໃຫ້ເສັ້ນຜະລິດມີເວລາພໍທີ່ຈະຮັບປະໂຫຍດຈາກການເຄື່ອນທີ່ທີ່ເປັນຈັງຫວະດຽວກັນ. ຄວາມເປັນໄປໄດ້ຈະເພີ່ມຂຶ້ນອີກເມື່ອສ່ວນການປ້ອນຂວດ, ສ່ວນການຕືມ, ສ່ວນການປິດຝາ, ແລະ ສ່ວນການຈັດສົ່ງອອກ ສາມາດເຮັດວຽກໄດ້ຢູ່ໃນຈັງຫວະທີ່ຕັ້ງໄວ້.
ສຳລັບເຄື່ອງຕືມຂວດຂອງແຫຼວ, ສະພາບການຈັດຫຼວງທີ່ສະຖຽນກໍເທົ່າທຽນກັບຄວາມໄວທາງກົລະເທດ. ລະດັບຂອງແຫຼວ, ອຸນຫະພູມ, ຄວາມໜືດ, ຄວາມສາມາດໃນການເກີດຟອມ ຫຼື ການເກີດຟອງ, ແລະ ຂໍ້ກຳນົດດ້ານຄວາມສະອາດຂອງຂະບວນການ ມີຜົນຕໍ່ວິທີການຕືມ ແລະ ອັດຕາທີ່ສາມາດຢືນຢັນໄດ້. ຢ່າງຖືກຕ້ອງກວ່າ, ຄວາມໄວຄວນຖືກພິຈາລະນາເປັນເງື່ອນໄຂທີ່ຕ້ອງຮັບຮອງ: ຕ້ອງຢືນຢັນດ້ວຍຂອງແຫຼວທີ່ແທ້ຈິງ, ຂວດ, ປະລິມານທີ່ຕືມ, ແລະ ຝາປິດ ແທນທີ່ຈະຖືເອົາຕົວເລກທີ່ກຳນົດໄວ້ເປັນຜົນໄດ້ຮັບທີ່ຢືນຢັນແລ້ວ.
ເມື່ອເຄື່ອງຕືມແບບເສັ້ນດ້ານຂ້າງຍັງຄົງເປັນການລົງທຶນທີ່ດີກວ່າ
ເລືອກ ເຄື່ອງຕື່ມຂີ້ນໄຟແບບເສັ້ນຊື່ ເມື່ອຄວາມຍືດຫຍຸ່ນແມ່ນສຳຄັນຕໍ່ການວິເຄາະທຸລະກິດ. ຜູ້ຜະລິດທີ່ມີຮູບຮ່າງຂອງຂວດຫຼາຍຮູບແບບ, ຂະໜາດການສັ່ງຊື້ທີ່ປ່ຽນແປງໄປເລື້ອຍໆ, ຫຼື ການປ່ຽນແປງຜະລິດຕະພັນຢ່າງຖີ່ໆ ອາດຈະໃຫ້ຄຸນຄ່າກັບການປັບຕົວທີ່ເຂົ້າເຖິງໄດ້ງ່າຍກວ່າຂໍ້ດີດ້ານຜະລິດຕະພັນຂອງເຄື່ອງຈັກແບບກົງ. ການຈັດແບບແບບເສັ້ນດ້ວຍການເຄື່ອນທີ່ເປັນເສັ້ນຊື່ອາດຈະເຮັດໃຫ້ການກວດສອບຫົວເຕີມ, ການປັບລະຫ່ວາງຫົວເຕີມ, ຫຼື ການເຊື່ອມຕໍ່ລະບົບການຈັດສົ່ງທີ່ເປັນເອກະລັກງ່າຍຂຶ້ນ.
ຄວາມຍືດຫຍຸ່ນນີ້ມີຄວາມສຳຄັນໃນຂະບວນການເຕີບໂຕເບື້ອງຕົ້ນ ແລະ ການດຳເນີນງານທີ່ມີສິນຄ້າຫຼາຍຊະນິດ. ມັນຍັງມີຄວາມສຳຄັນເມື່ອແຜນຜັງພື້ນທີ່ທີ່ມີຢູ່ເອື້ອອຳນວຍໃຫ້ກັບເສັ້ນທາງທີ່ເປັນເສັ້ນຊື່. ໃນກໍລະນີດັ່ງກ່າວ, ເຄື່ອງຈັກ ເຄື່ອງຕື່ມຂີ້ນໄຟແບບເສັ້ນຊື່ ສາມາດສະໜັບສະໜູນການຜະລິດທີ່ເຊື່ອຖືໄດ້ໂດຍບໍ່ຕ້ອງບັງຄັບໃຫ້ໂຮງງານຊື້ຄວາມຈຸກຳທີ່ມັນບໍ່ສາມາດສະໜອງຫຼືຫໍ່ຫຸ້ມໃນຂະບວນການຕໍ່ໄປໄດ້.
ຢ່າແຍກຄວາມໄວຂອງເຄື່ອງເຕີມອອກຈາກສ່ວນອື່ນໆຂອງແຖວການຜະລິດ
ຂໍ້ຜິດພາດທີ່ເກີດຂຶ້ນເລື້ອຍໆໃນການຊື້ຄືການເປີຽບเทີຍບໍ່ເທົ່າກັບຄວາມໄວທີ່ຖືກກຳນົດໄວ້ຂອງເຄື່ອງເຕີມເທົ່ານັ້ນ (ຈຳນວນຂວດຕໍ່ຊົ່ວໂມງ). ເຄື່ອງຕື່ມຂີ້ນໄຟແບບເສັ້ນຊື່ ຫຼື ເຄື່ອງເຕີມແບບລົດເລື່ອນຈະບໍ່ສາມາດຜະລິດຜົນຜະລິດທີ່ເປັນປະໂຫຍດໄດ້ ຖ້າເຄື່ອງລ້າງຂວດ, ເຄື່ອງຈັດແຖວຝາ, ເຄື່ອງປິດຝາ, ເຄື່ອງຕິດສະຕິກເກີ, ຫຼື ສ່ວນຂອງການຫໍ່ຫຸ້ມກາຍເປັນຈຸດຄໍາຈັບ. ເວລາຂອງເຄື່ອງລົດເລື່ອນສາມາດເຮັດໃຫ້ຄວາມປ່ຽນແປງຈາກສ່ວນທີ່ຢູ່ເທິງຂຶ້ນໄປເພີ່ມຂຶ້ນ, ແລະ ຕຳແໜ່ງຂອງຈຸດຄໍາຈັບຈະສົ່ງຜົນຕໍ່ຄວາມສອດຄ່ອງຂອງການເຕີມ. ໃນທີ່ນີ້, ການຈັດການຂວດເປັນບັນຫາໜຶ່ງ ແລະ ຄວາມຕ້ອງການໃນການລ້າງເປັນອີກບັນຫາໜຶ່ງ; ທັງສອງບັນຫານີ້ຄວນໄດ້ຮັບການທົບທວນຢ່າງແຍກຕ່າງຫາກ.
ກ່ອນທີ່ຈະຕັດສິນໃຈ, ຄວນແຜນທັງໝົດຂອງແຖວການຜະລິດຈາກການຈັດຫາຂວດເປົ່າຈົນເຖິງຂັ້ນສຸດທ້າຍຂອງການຫໍ່ຫຸ້ມ. ກຳນົດຄວາມຈຸຂອງບ່ອນເກັບຊົ່ວຄາວ, ຈຸດທີ່ມີການຖ່າຍໂອນ, ວິທີການຈັດການກັບຜະລິດຕະພັນທີ່ບໍ່ເປັນໄປຕາມມາດຕະຖານ, ການຈັດສົ່ງຝາ, ແລະ ຈຸດທີ່ຂໍ້ມູນການຜະລິດຈະຖືກເກັບກິນ. ສິ່ງນີ້ຈະປ່ຽນການປຽບທຽບອຸປະກອນທົ່ວໄປໃຫ້ເປັນແຜນການຕິດຕັ້ງ.
ຢືນຢັນປະສິດທິພາບການເຕີມດ້ວຍຂອງເຫຼວທີ່ແທ້ຈິງ
ພຶດຕິກຳຂອງຂອງເຫຼວຄວນເປັນຕົວກຳນົດໃນການເລືອກເຄື່ອງເຕີມ. ຂອງເຫຼວທີ່ລື່ນໄຫຼງ່າຍ, ນ້ຳຈີ້ວນທີ່ໜາ, ຜະລິດຕະພັນທີ່ມີສ່ວນປະກອບເປັນເມັດ, ແລະ ເຄື່ອງດື່ມທີ່ເກີດຟອມງ່າຍຈະບໍ່ມີຄວາມຕ້ອງການທີ່ເທົ່າກັນຕໍ່ເຄື່ອງເຕີມ ເຄື່ອງຕື່ມຂີ້ນໄຟແບບເສັ້ນຊື່ ຫຼື ລະບົບລົດເລື່ອນ. ຫຼັກການການເຕີມທີ່ກ່ຽວຂ້ອງ, ວິທີການຂອງປາກເຕີມ, ການອອກແບບຖັງ, ແລະ ວິທີການຄວບຄຸມຈະຕ້ອງຖືກປະເມີນຮ່ວມກັນ.
ສຳລັບການນຳໃຊ້ທີ່ຢູ່ໃຕ້ການຄວບຄຸມຫຼືການປະຕິບັດຕາມຂໍ້ກຳນົດຢ່າງເຂັ້ມງວດ ແຜນການທົດສອບຄວນສະທ້ອນເຖິງກົດລະບຽບທ້ອງຖິ່ນທີ່ກ່ຽວຂ້ອງ ແລະ ຄວາມຕ້ອງການດ້ານການວັດແທກຂອງຜະລິດຕະພັນ. OIML R 117-2 ມີຂະບວນການທົດສອບສຳລັບລະບົບທີ່ຈັດການເບຍ ແລະ ຂອງເຫຼົ້າອື່ນໆທີ່ເກີດຟອມ ເຊິ່ງສະແດງໃຫ້ເຫັນເຖິງຄວາມສຳຄັນຂອງເງື່ອນໄຂການຢືນຢັນ. ມັນບໍ່ໄດ້ເຮັດໃຫ້ເຄື່ອງເຕີມແບບໃດແບບໜຶ່ງເປັນທີ່ຖືກຕ້ອງທັງໝົດ; ມັນເນັ້ນຄວາມຈຳເປັນໃນການຕົກລົງກ່ອນການຊື້ເຖິງວິທີການວັດແທກ ເງື່ອນໄຂຂອງຕົວຢ່າງ ແລະ ຂອບເຂດການຮັບຮອງ.
ເປີຽບเทີຍບຄ່າໃນການດຳເນີນງານ ບໍ່ແມ່ນພຽງແຕ່ລາຄາຊື້ເທົ່ານັ້ນ
ວິທີແກ້ໄຂແບບລ້ອດ (rotary) ອາດຈະມີການຈັດຕັ້ງການຈັດການຂວດທີ່ຊັ້ນສູງຂຶ້ນ ແລະ ຊຸດສ່ວນປ່ຽນແປງທີ່ແຕກຕ່າງກັນ. A ເຄື່ອງຕື່ມຂີ້ນໄຟແບບເສັ້ນຊື່ ອາດເບິ່ງຄືນີ້ງ່າຍຂຶ້ນໃນການເຂົ້າເຖິງ ແລະ ປັບປຸງ. ດັ່ງນັ້ນ ການເປີຽບເທີຍບທີ່ມີຄວາມໝາຍຈຶ່ງລວມເຖິງ: ສ່ວນປ່ຽນແປງ, ເວລາໃນການລ້າງ, ການບໍາຮຸ້ງຮັກສາທີ່ມີການວາງແຜນໄວ້, ການຝຶກອົບຮົມຜູ້ປະຕິບັດງານ, ການວາງແຜນສຳລັບສ່ວນປະກອບສຳຮອງ, ແລະ ຄ່າໃຊ້ຈ່າຍຈາກການຢຸດເຄື່ອງໃນເວລາທີ່ກຳລັງເຮັດງານຢູ່ໃນຈຸດສູງສຸດ.
ຂໍໃຫ້ຜູ້ສະໜອງອธິບາຍເສັ້ນທາງການບໍລິການຮັກສາ ບໍ່ແມ່ນພຽງແຕ່ບັນຊີລາຍການຄຸນສົມບັດເທົ່ານັ້ນ. ຜູ້ປະຕິບັດງານສາມາດເຂົ້າເຖິງຊິ້ນສ່ວນທີ່ສຳຄັນໄດ້ຢ່າງປອດໄພຫຼືບໍ່? ການທົດສອບຄວາມສະອາດຖືກຢືນຢັນແນວໃດ? ການປັບແຕ່ງໃດທີ່ຄວບຄຸມດ້ວຍສູດການຜະລິດ ແລະ ການປັບແຕ່ງໃດທີ່ຍັງຕ້ອງປັບດ້ວຍມື? ຄຳຕອບຄວນສອດຄ່ອງກັບຄວາມສາມາດດ້ານການບໍລິການຮັກສາຂອງໂຮງງານ. ການອັດຕະໂນມັດທີ່ຫຼາຍຂຶ້ນບໍ່ໄດ້ຫຼຸດຜ່ອນຄວາມຈຳເປັນໃນການກວດສອບ.
ບັນຊີການຕັດສິນໃຈທີ່ເປັນປະໂຫຍດ
- ກຳນົດຜົນຜະລິດທີ່ຕ້ອງການຢ່າງຕໍ່ເນື່ອງ ພ້ອມດ້ວຍຂອງເຫຼວທີ່ຈະໃຊ້ຈິງ ຂວດ ປະລິມານການເຕີມ ແລະ ຝາປິດ.
- ລາຍການການປ່ຽນຂວດທຸກຊະນິດ ແລະ ຜະລິດຕະພັນທີ່ມີການວາງແຜນໄວ້ ລວມທັງຄວາມຖີ່ທີ່ຄາດວ່າຈະເກີດຂຶ້ນ ແລະ ເວລາທີ່ອະນຸຍາດໃຫ້ລະບົບຢຸດເຮັດວຽກ.
- ກວດສອບວ່າລະບົບປ້ອນວັດຖຸເຂົ້າ ລະບົບປິດຝາ ລະບົບຕິດສະແຕັກເຄີ ແລະ ລະບົບຫໍ່ຫຸ້ມສາມາດຮອງຮັບອັດຕາການເຕີມທີ່ຕັ້ງໃຈໄດ້ຫຼືບໍ່.
- ລະບຸຫຼັກການການເຕີມ ແລະ ວິທີການລ້າງທີ່ຈຳເປັນຕາມລັກສະນະການຫຼືນຂອງຂອງເຫຼວ ແລະ ພຶດຕິກຳການເກີດຟອມ.
- ຕົກລົງກ່ອນການຕັ້ງຄ່າສຸດທ້າຍ ກ່ຽວກັບການວັດແທກໃນການທົດສອບ ເງື່ອນໄຂການປະຖິ້ມ ແລະ ເງື່ອນໄຂການຮັບຮອງ.
- ເປີຽບທຽບການເຂົ້າເຖິງ ສ່ວນປະກອບທີ່ໃຊ້ປ່ຽນແປງຮູບແບບ ການຝຶກອົບຮົມ ແລະ ຄວາມຕ້ອງການດ້ານການບໍລິການຮັກສາ ໃນໄລຍະເວລາທັງໝົດທີ່ເຄື່ອງຈັກຈະຖືກນຳໃຊ້.
ສິ່ງທີ່ສຳຄັນທີ່ສຸດສຳລັບຜູ້ຊື້ທີ່ຜະລິດເປັນຈຳນວນຫຼາຍ
ສຳລັບການເດີນເຄື່ອງຢ້ຽມຢືນໃນໄລຍະເວລາທີ່ຍາວ ແລະ ສາມາດເຮັດຊ້ຳໄດ້, ເຄື່ອງຕື່ມຂວດແບບລ້ອດຕາຣີ່ (rotary) ອາດຈະເປັນທາງເລືອກທີ່ເຂັ້ມແຂງກວ່າ ເນື່ອງຈາກການຈັດການຂວດທີ່ເປັນລະບົບຮ່ວມກັນ (synchronized bottle handling) ຖືກອອກແບບມາເພື່ອຮັກສາຈັງຫວະຂອງແຖວຜະລິດຕະການຢ່າງຕໍ່ເນື່ອງ. ສຳລັບຜະລິດຕະພັນທີ່ປ່ຽນແປງເລື້ອຍໆ ຫຼື ຮູບແບບຂວດທີ່ແຕກຕ່າງກັນ, ເຄື່ອງຕື່ມແບບເສັ້ນຊື່ (linear) ອາດຈະຍັງຄົງເປັນທາງເລືອກທີ່ເໝາະສົມ ແລະ ປະຢັດເປັນພິເສດຫຼາຍ. ເຄື່ອງຕື່ມຂີ້ນໄຟແບບເສັ້ນຊື່ ການμີການμີການຕັດສິນໃຈແມ່ນຂຶ້ນກັບສະພາບການ: ເລືອກເຄື່ອງລ້ອດຕາຣີ່ (rotary) ເມື່ອຄວາມຕ້ອງການແມ່ນຄົງທີ່ ແລະ ການເຊື່ອມຕໍ່ເຂົ້າກັບແຖວຜະລິດຕະການເປັນສິ່ງທີ່ຄຸ້ມຄ່າ; ເລືອກເຄື່ອງເສັ້ນຊື່ (linear) ເມື່ອຄວາມຫຼາກຫຼາຍ (flexibility) ແລະ ຄວາມງ່າຍດາຍໃນການປ່ຽນແປງ (accessible changeover) ມີຄຸນຄ່າຫຼາຍກວ່າ.
ເລີ່ມຕົ້ນດ້ວຍຕົວຢ່າງ, ຮູບຮ່າງຂອງຂວດ, ຄວາມໄວໃນການຜະລິດທີ່ຕັ້ງເປົ້າໝາຍ, ແລະ ການຈັດແບ່ງສ່ວນຕໍ່ໄປ (downstream layout). ຫຼັງຈາກນັ້ນ ໃຊ້ການທົດສອບຈິງທີ່ມີເອກະສານບັນທຶກເພື່ອທົດສອບຄວາມຄາດຫວັງເຫຼົ່ານີ້. ຂະບວນການນີ້ຈະໃຫ້ ເຄື່ອງຕື່ມຂີ້ນໄຟແບບເສັ້ນຊື່ ການປຽບທຽບທີ່ເປັນທຳທີ່ເທົ່າທຽມກັບເຄື່ອງລ້ອດຕາຣີ່ (rotary equipment) ແລະ ຊ່ວຍປ້ອງກັນບໍ່ໃຫ້ການກຳນົດຄວາມໄວສູງ (high-speed specification) ກາຍເປັນແຖວຜະລິດຕະການທີ່ຖືກນຳໃຊ້ຢ່າງຕໍ່າ (low-utilization line).






 ຂ່າວຮ້ອນ








